



Horno Cupola: Partes, Funcionamiento y Aplicaciones Explicadas
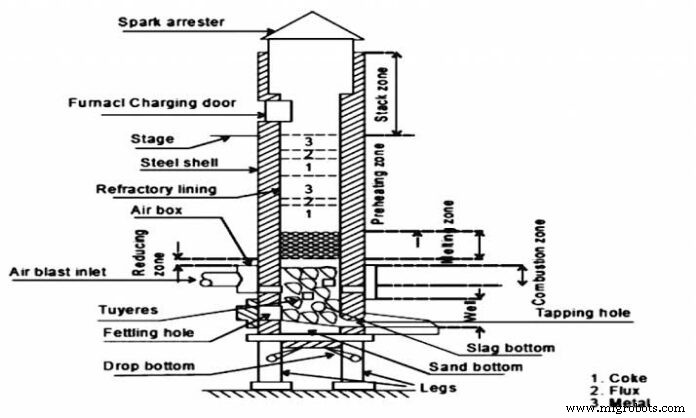
En este artículo analizaremos el horno cupola, sus partes, diagrama, zonas y operación.
El objetivo principal del horno cupola es producir hierro de la composición, temperatura y propiedades deseadas a la tasa requerida de la manera más económica. Además, este horno tiene ventajas distintivas frente a otros tipos, como la simplicidad de operación, la continuidad de producción y el aumento de rendimiento con un alto grado de eficiencia.
Se utilizan diversos tipos de hornos de fundición en diferentes fundiciones según la cantidad de metal a fundir y la naturaleza del trabajo. A continuación se describe únicamente el horno cupola, empleado en fundiciones para fundir y refinar arrabio junto con chatarra.
Partes del Horno Cupola
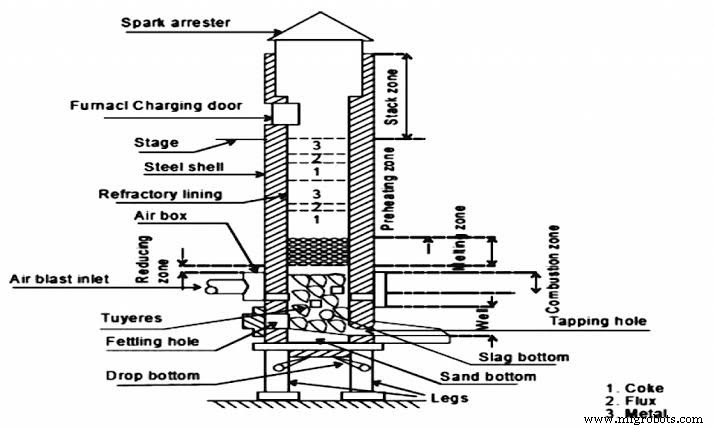
El horno cupola consiste en un cilindro vertical de chapa de acero de 6 a 12 mm de espesor, revestido interiormente con ladrillos refractarios ácidos o arcilla de apisonado ácida. Los ladrillos refractarios o la arcilla de apisonado están compuestos por óxido de silicio (SiO₂) y alúmina (Al₂O₃). El revestimiento es generalmente más grueso en la zona inferior, donde las temperaturas son más altas que en la superior.
La carcasa se monta sobre una cimentación de ladrillo o sobre columnas de acero. En la disposición de columnas de acero, usada en la mayoría de cupolas modernas, el fondo de la carcasa tiene puertas de caída a través de las cuales se descargan los residuos (coque, escoria, etc.) al final de la fundición. En las cupolas de fondo móvil, el fondo de trabajo se construye con arena de moldeo que cubre las puertas de caída.
Este fondo se inclina hacia el orificio de vaciado del metal, situado en el punto más bajo del frente de la cupola. Opuesto a este orificio de vaciado, y algo por encima, hay otro orificio llamado orificio de escoria, que permite extraer la escoria.
Un volumen constante de aire para la combustión se obtiene mediante un soplador motorizado. El aire viaja desde el soplador a través de una tubería llamada conducto de viento (entrada de soplado), primero a una camisa circular alrededor de la carcasa llamada caja de viento y luego al horno a través de varias aberturas llamadas toberas, situadas a una altura de 450 a 500 mm sobre el fondo de trabajo o lecho de la cupola.
Estas toberas suelen ser 4, 6 u 8 según el tamaño de la cupola y pueden colocarse en una o varias filas. El área total de las toberas debe ser aproximadamente una quinta o sexta parte del área transversal de la cupola dentro del revestimiento a nivel de las toberas. Generalmente, las toberas tienen un tamaño de 50×150 mm o 100×300 mm. A veces se añaden toberas auxiliares para aumentar la eficiencia de fundición.
Una válvula en el conducto de soplado controla el suministro de aire. Según el tamaño del horno, el tipo de hierro fundido y la compactación de la carga, la presión del aire puede variar de 250 a 400 mm de columna de agua para hornos pequeños y medianos, y de 400 a 850 mm para hornos grandes.
A veces se instala un medidor volumétrico para conocer el volumen de aire que pasa. La cantidad de aire necesaria para fundir una tonelada de hierro depende de la calidad del coque y la relación coque-hierro. La práctica demuestra que se necesitan unos 800 a 900 m³ de aire para fundir una tonelada de hierro en un horno cupola, asumiendo una relación hierro-coque de 10:1. Para relaciones menores, se requieren volúmenes de aire mayores.
Una puerta de carga permite alimentar metal, coque y fundente al horno, situada a 3-6 m sobre las toberas según el tamaño de la cupola. Una gran plataforma suele rodear la cupola a unos 300 mm por debajo de la puerta de carga.
La carcasa se prolonga 4,5-6 m por encima de la puerta de carga formando una chimenea. En la parte superior, un caperuz cónico llamado parachispas evita que las chispas salgan al exterior. El parachispas enfría las chispas y permite que solo escape el humo. A veces, la cupola lleva un colector, filtro y precipitador para minimizar la contaminación atmosférica.
Zonas en el Horno Cupola
Según las reacciones de combustión, todo el fuste de la cupola puede dividirse en:
Zona del crisol (o hogar): Está entre la parte superior del lecho de arena y la inferior de las toberas. Aquí se acumula el hierro fundido. También se llama pozo o hogar.
Zona de combustión u oxidante: Situada normalmente 150-300 mm por encima de la parte superior de las toberas. Todo el oxígeno del soplado se consume aquí por la combustión real, liberando mucho calor que se suministra a las demás zonas. La temperatura alcanza 1550-1850 °C, y gotas fundidas de hierro colado caen al hogar. Reacciones químicas:
C + O₂ → CO₂ + Calor
Si + O₂ → SiO₂ + Calor
2 Mn + O₂ → 2 MnO₂ + Calor
Zona reductora: Se extiende desde la parte superior de la zona de combustión hasta la superior del lecho de coque. Aquí el CO₂ se reduce a CO y la temperatura desciende a unos 1200 °C en el lecho de coque. La atmósfera reductora protege la carga de influencias oxidantes. Reacción:
CO₂ + C (coque) → 2 CO - Calor
Zona de fusión: Comienza en la primera capa de carga metálica sobre el lecho de coque y se extiende unos 900 mm. Aquí se desarrolla la temperatura más alta para la combustión completa del coque y el hierro se funde. La temperatura ronda los 1600 °C. Ocurre una considerable absorción de carbono por el metal fundido según:
3 Fe + 2 CO → Fe₃C + CO₂
Zona de precalentamiento o carga: Comienza sobre la zona de fusión y llega hasta la parte inferior de la puerta de carga. Contiene la carga de la cupola en capas alternas de coque, fundente y metal, precalentándolas a unos 1100 °C antes de llegar a la zona de fusión.
Zona de chimenea: Se extiende desde la zona de precalentamiento hasta la parte superior de la cupola. Evacua los gases generados en el horno a la atmósfera.
Capacidad del Horno Cupola
La producción de un horno cupola se define como toneladas de metal fundido obtenidas por hora de calor. Las capacidades varían de 1 a 15 toneladas (o más) de hierro fundido por hora. El tamaño depende no solo del área transversal, sino también de la intensidad de consumo de coque.
Por intensidad de consumo de coque se entiende las toneladas de coque quemadas por m² de área transversal de la cupola por unidad de tiempo. Se ha observado que 14 cm² de área de planta queman unos 1 kg de coque por hora. El diámetro varía de 1 a 2 m con una altura de 3 a 5 veces el diámetro.
Funcionamiento del Horno Cupola
Los pasos de la operación son:
1. Preparación de la cupola
La primera operación es limpiar la escoria y residuos del revestimiento y alrededor de las toberas de la fundición anterior. Las partes dañadas o ladrillos rotos se reparan con una mezcla de arcilla refractaria y arena de sílice o ganister. La preparación del fondo de arena comienza tras reparar el revestimiento.
Las puertas de fondo se levantan y sujetan con soportes metálicos. La arena de fondo se introduce por la puerta de carga y se apisona bien alrededor del revestimiento y en la intersección de las puertas. Esta capa se construye hasta 100-200 mm por encima de la puerta de fundición.
La superficie del fondo se inclina desde todas las direcciones hacia el orificio de vaciado para drenar completamente el metal fundido. Se hace una abertura de ~35 mm para extraer la escoria, y el orificio de vaciado se forma alrededor de un modelo de madera de ~20 mm. La cupola debe secarse completamente antes del encendido.
2. Encendido de la cupola
Se enciende un fuego de leña en el fondo de arena, 2,5-3 horas antes de necesitar el metal fundido. Sobre la leña encendida se construye un lecho de coque. Cuando la arde bien, se echa coque en varias tandas asegurando que también arda.
El coque se añade hasta un nivel ligeramente por encima de las toberas y se enciende el soplado a un caudal inferior al normal para encender el coque. Cuando aparecen puntos rojos sobre el lecho de combustible, se añade más coque hasta alcanzar 700-800 mm por encima de la hilera superior de toberas.
El lecho de coque debe estar completamente caliente antes de terminarlo a su altura final. La altura se determina con una varilla de medición preparada para indicar la distancia desde el umbral de la puerta de carga hasta la cima del lecho de coque. La capa de coque sobre el fondo de arena antes de iniciar la fundición se llama carga de fondo. La cantidad de coque en el lecho depende de la presión de aire suministrada.
La altura de la carga de fondo es muy importante; afecta a la temperatura, tasa de fundición y composición química. A igualdad de condiciones, un lecho bajo producirá metal más frío que uno alto.
3. Carga de la cupola
Una vez que el lecho de coque alcanza la altura correcta y arde uniformemente, se cargan capas alternas de arrabio, coque y fundente (caliza) por la puerta de carga hasta llenar la cupola. También se añade chatarra adecuada junto con el arrabio para controlar la composición química del hierro producido. La proporción de chatarra suele ser del 25-50 % del peso total del metal colado.
Cuando se usa mucha chatarra de acero con arrabio, se añade una pequeña cantidad (2-4 %) de ferromanganeso como desoxidante. El peso de la carga metálica debe ser del 10-15 % de la producción horaria de la cupola. El objetivo del fundente es eliminar impurezas del hierro, protegerlo de la oxidación, reducir el punto de fusión de la escoria y aumentar su fluidez para fácil eliminación. Además de caliza, a veces se usan espato flúor y ceniza de soda.
La cantidad de caliza puede ser 30-40 kg por tonelada de hierro fundido o 25 % en peso del coque cargado. La relación entre metal fundido y coque cargado depende de muchos factores, por lo que no hay recomendaciones definitivas; la tabla 11.11 sirve solo de guía. Lo más común es mantenerla en 10:1, es decir, 1 tonelada de coque funde 10 toneladas de hierro.
4. Maceración del hierro
Tras cargar completamente la cupola hasta la puerta de carga, la carga debe macerar en el calor unos 45 minutos. La carga se calienta lentamente porque el soplado se mantiene a un caudal inferior al normal (prácticamente cerrado). Esto hace que el hierro se macere.
5. Soplado de aire
Al final de la maceración, se pone el soplado a plena potencia. Antes de encenderlo, las aberturas de las toberas y el orificio de vaciado se mantienen cerrados. Tras unos 10 minutos de soplado, el metal fundido empieza a acumularse en el hogar. Cuando el metal empieza a fundirse, la tasa de carga debe igualar la de fundición para mantener el horno lleno. Al final de la fundición se detiene la carga pero el soplado continúa hasta que todo el metal se ha fundido.
6. Vaciado y escoriado
El primer vaciado puede hacerse 40-50 minutos después del soplado completo. Durante este periodo se acumula suficiente metal en el hogar sobre el lecho de arena. Cuando se acumula escoria en el pozo, se abre el orificio de escoria y se vacía, preferiblemente en una vagoneta para fácil retirada. El metal fundido se recoge en cucharas y se lleva a los moldes para colado. El mismo procedimiento se repite hasta fundir todo el metal y terminar la operación.
7. Cierre de la cupola
Al terminar, se corta el soplado y se retira el soporte de la puerta de fondo para que las placas basculen y abran. Los restos de la cupola caen al suelo o a un cubo, se enfrían y retiran.
Generalmente, las cupolas funcionan continuamente como los altos hornos, pero solo durante los periodos requeridos. En muchas fundiciones el periodo de fundición no supera 4 horas, pero pueden operar continuamente 10 horas o más.
Eficiencia del Horno Cupola
La eficiencia térmica o de fundición en porcentaje se expresa como:
(Calor utilizado en precalentamiento, fundición y sobrecalentamiento) / (Calor potencial del coque + calor de oxidación de Fe, Si, Mn + calor en el soplado) × 100
La eficiencia varía del 30 al 50 % según:
- Tasa de coque o relación coque (inverso de la relación metal-combustible en porcentaje),
- Tasa de soplado,
- Tamaño medio del coque.
Requerimientos de Aire para el Horno Cupola
Para la combustión completa del combustible se requieren unos 8,4 m³ de aire por kg de coque a presión y temperatura normales. Si la relación metal-coque es 10:1 (considerada satisfactoria), el coque necesario por tonelada de hierro será 1000/10 = 100 kg. El volumen de aire requerido por tonelada fundida es:
8,4 × 100 = 840 m³.
Para permitir fugas, el aire suministrado suele ser algo superior, unos 900 m³ por tonelada de hierro.
Dimensiones del Horno Cupola
Las dimensiones principales se seleccionan según datos empíricos. El área transversal A depende de la producción horaria diseñada y se determina por:
A = π d²/4 = Q/Q₁ m²
Donde d = diámetro interior de la cupola (m), Q = producción diseñada (t/h), Q₁ = producción específica por m² de área transversal (t/h). Regla general: Q₁ = 6-8 t/h.
La altura útil (distancia desde el eje de las toberas principales hasta el borde inferior de la puerta de carga) depende del diámetro según la relación H:d = 3 a 5.
La altura de la cupola afecta directamente la tasa de fundición, el consumo de combustible y la temperatura y calidad del metal fundido. Si es demasiado alta, el coque puede aplastarse al descender la carga; si es demasiado baja, el metal no se calienta lo suficiente, el tiro se reduce y la producción disminuye.
El diámetro interior determina la cantidad de coque consumido y la cantidad de hierro fundido por unidad de tiempo. 14 cm² de área de planta queman ~1 kg de coque/hora. Una cupola de 3 t/h requerirá (3×100) = 300 kg de coque/hora (relación 10:1). El área será (14×300) = 4200 cm². El diámetro interior será:
√(4200×4/π) ≈ 73 cm
Cargas del Horno Cupola
Para obtener productos de calidad uniforme, hay que considerar cuidadosamente la carga. Suelen estar disponibles varios grados de arrabio y chatarra. Para lograr la composición deseada del metal colado, estos grados deben ajustarse y controlarse. Como los elementos sufren cambios químicos durante la refundición, hay que prever sus pérdidas o ganancias al preparar la carga.
1. Carbono: El metal fundido capta carbono al atravesar el coque incandescente del lecho. Con condiciones controladas, se espera una ganancia del 0,15 %. Aunque el carbono aumenta por absorción del coque, también sufre una ligera pérdida por oxidación.
2. Silicio: Pierde por oxidación al caer gotas de hierro fundido junto a las toberas. La pérdida puede ser el 10 % del silicio presente en la carga.
3. Manganeso: Tiende a perderse junto con el silicio durante la fundición. Pérdida del 15-20 % del manganeso de la carga.
4. Azufre: Se capta del coque, chatarra y fundente. Ganancia asumida de 0,03-0,05 %.
5. Fósforo: Prácticamente no hay pérdida ni ganancia.
6. Hierro: También tiende a oxidarse y perderse, pero la pérdida es pequeña, ~3-4 %.
Esto resume el horno cupola, sus zonas, operaciones y partes. ¡Esperamos que te haya gustado! Déjanos tu feedback en los comentarios.
Tecnología Industrial
- Horno Cubilote (Cupola Furnace): Diseño, Operación, Ventajas y Aplicaciones en Fundición
- Fundición a Presión (Die Casting): Principios, Tipos y Aplicaciones Industriales
- Entendiendo la Impresión 3D: Principios, Tipos y Aplicaciones Clave
- Mecanizado por Chorro Abrasivo (AJM): Componentes, Mecánica y Usos Prácticos
- Mecanizado por Chorro de Agua (WJM): Principios, Aplicaciones y Beneficios
- Mecanizado Ultrasónico: Principios, Ventajas y Aplicaciones
- Módulo Bluetooth HC-06: Pinout, Características, Código Arduino y Aplicaciones
- Sensor de Posición del Acelerador (TPS): Funcionamiento y Por Qué Importa
- Sensor RVG: Funcionamiento y Por Qué Transforma la Imagen Dental
- Sensor de Pulso: Funcionamiento y Aplicaciones Clave para Makers
- Entendiendo Sensores RTD: Principios, Precisión y Aplicaciones Clave