



Mecanizado por Chorro Abrasivo (AJM): Componentes, Mecánica y Usos Prácticos
En este artículo aprenderás sobre Mecanizado por Chorro Abrasivo (AJM), incluyendo principio de funcionamiento, partes, operación, aplicaciones, ventajas y desventajas.
Mecanizado por Chorro Abrasivo (AJM)
El Mecanizado por Chorro Abrasivo es un método no tradicional de remoción de material usando un chorro enfocado de granos abrasivos de Al₂O₃ o SiC transportados por gas o aire a alta presión y alta velocidad, que impactan en la superficie de trabajo a través de una boquilla de 0.3-0.5 mm de diámetro.
En otras palabras, el mecanizado por chorro abrasivo es el proceso de impactar un chorro de alta velocidad de partículas abrasivas sobre una superficie de trabajo vía boquilla con gas/aire a alta presión; la remoción de metal ocurre por erosión causada por partículas abrasivas de alta velocidad.
El impacto genera fuerza concentrada suficiente para operaciones como corte; material removido por erosión del material de trabajo con granos abrasivos a velocidad de 150-300 m/s. Granos abrasivos aplicados en chorro de gas de alta velocidad.
Principio de Funcionamiento del AJM
El principio de funcionamiento es el uso de un chorro de alta velocidad de partículas abrasivas transportadas por gas/aire a alta presión sobre la superficie de trabajo vía boquilla.
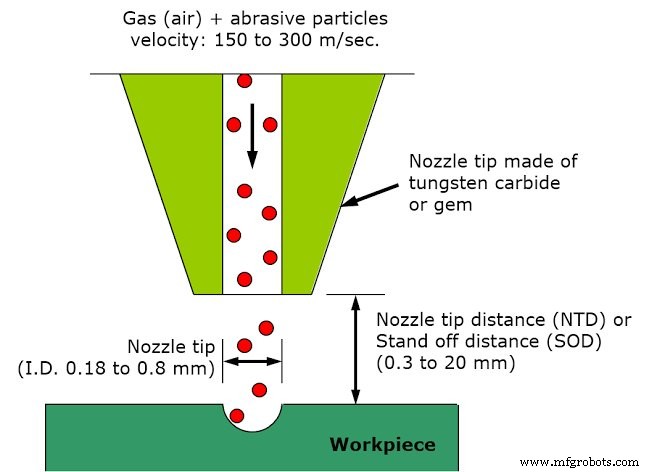
Metal removido por erosión causada por partículas abrasivas impactando superficie a alta velocidad. Con cada impacto, pequeños trozos se sueltan, exponiendo nueva superficie al chorro.
Este proceso se emplea principalmente para trabajos de mecanizado difíciles: secciones delgadas de metales duros y aleaciones, corte de materiales sensibles al daño térmico, producción de agujeros intrincados, desbarbado, grabado, pulido, etc.
Partes del Mecanizado por Chorro Abrasivo
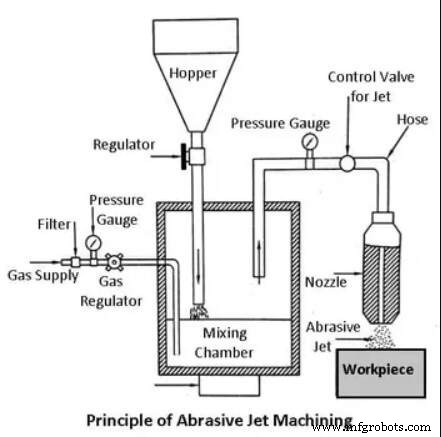
1. Suministro de Gas
En el sistema, un gas (nitrógeno, CO₂, o aire) se suministra a presión de 2-8 kg/cm². El oxígeno NUNCA debe usarse: causa reacción química violenta con virutas de pieza o abrasivos. Mezcla abrasivo-gas eyectada a alta velocidad 150-300 m/min desde boquilla pequeña montada en fijación.
2. Filtro
El filtro limpia el suministro de combustible para que suciedad e impurezas no impidan el progreso del proceso.
3. Manómetro
Controla la presión de aire comprimido usada en AJM, ya que la presión determina profundidad de corte y fuerza requerida.
4. Cámara de Mezcla
Polvo abrasivo alimentado en cámara de mezcla; cantidad controlada por vibrador. Así abrasivos y gases se mezclan completamente.
5. Boquilla
Usada para aumentar la velocidad del chorro fino de suspensión abrasiva a expensas de presión (bajar presión → aumentar velocidad). Velocidad del chorro: 100-300 m/s. Boquilla ajustable para corte angular deseado; material removido por erosión de impacto.
Por alto desgaste, boquilla usualmente de carburo de tungsteno. Diámetro ~0.2-0.8 mm. Material resistente a corrosión. Sección circular o rectangular; cabeza recta o ángulo recto.
6. Abrasivos
En AJM: carburo de silicio, óxido de aluminio, cuentas de vidrio. Formas regulares o irregulares. Tamaño: 10-50 micras. Caudal másico: 2-20 g/min.
Elección según: TMR (tasa remoción material), tipo material pieza, precisión requerida.
- Óxido aluminio (Al₂O₃) 12, 20, 50 µm: limpieza, corte, desbarbado.
- Dolomita 200 malla: grabado, pulido.
- Bicarbonato sódico 27 µm: limpieza, desbarbado, corte materiales blandos.
7. Pieza de Trabajo
La tasa de remoción de metal (MRR) depende de: diámetro boquilla, composición mezcla gas-abrasivo, dureza partículas abrasivas y pieza, tamaño partícula, velocidad chorro, distancia pieza-chorro. En corte vidrio, TMR típica: 16 mm/min.
8. Regulador
Para controlar flujo de aire comprimido por tubería.
Funcionamiento del AJM
Gas (N₂, CO₂, aire) suministrado a 2-8 kg/cm². Oxígeno nunca: reacción violenta con virutas/abrasivos. Tras filtración y regulación, gas pasa a cámara de mezcla con partículas abrasivas vibrando a 50 Hz.
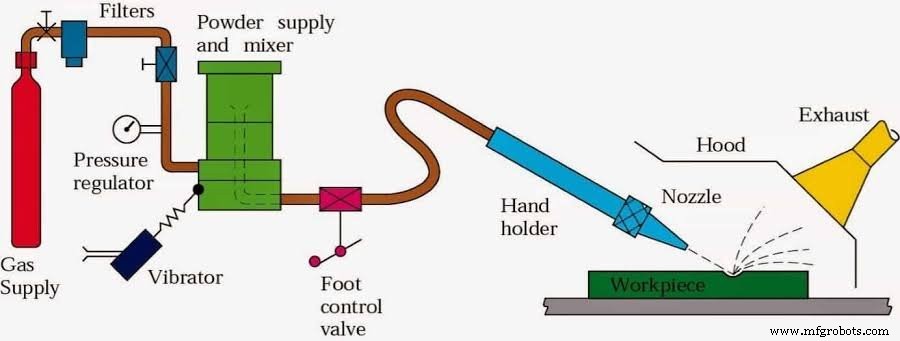
Desde cámara, gas con partículas abrasivas (10-40 µm) pasa por boquilla de carburo tungsteno 0.45 mm a 150-300 m/s. Al₂O₃ y SiC para limpieza pesada, corte, desbarbado.
Carbonato magnesio: limpieza ligera, grabado. Bicarbonato sódico: limpieza fina, corte materiales blandos. Polvos comerciales no aptos: tamaños no bien clasificados; pueden contener polvo sílice (riesgo salud).
No práctico reusar polvo abrasivo: contaminación y granos desgastan → caída tasa mecanizado. Caudal controlado por amplitud vibraciones en cámara. Distancia boquilla-pieza: 0.81 mm. Movimiento relativo pieza-boquilla: manual o automático (levas, pantógrafos, trazadores, control computarizado según geometría corte).
Máscaras de cobre, vidrio, goma para concentrar chorro en zona confinada. Formas intrincadas/precisas con máscaras de contornos correspondientes. Equipo extracción polvo para proteger ambiente.
Aplicaciones del AJM
- Taladrado agujeros, corte ranuras, limpieza superficies duras, desbarbado, pulido.
- Desbarbado agujeros cruzados, ranuras, roscas en piezas precisión pequeñas requieren acabado sin rebabas: válvulas hidráulicas, sistemas combustible aeronáuticos, aparatos médicos.
- Mecanizado formas intrincadas/agujeros en materiales sensibles, frágiles, delgados, difíciles.
- Desaislado y limpieza cables sin afectar conductor.
- Micro-desbarbado agujas hipodérmicas.
- Escarchado vidrio y recorte circuitos, resistores híbridos, condensadores, silicio, galio.
- Remoción películas y limpieza delicada superficies irregulares: chorro sigue contornos.
- Abrado y escarchado vidrio, cerámicas, refractarios; más barato que grabado/rectificado.
- Limpieza capas metálicas: recubrimientos resistivos.
- Desbarbado pequeños fundidos y recorte línea partición en piezas moldeadas inyección y forjados.
- Grabado números matrícula en vidrio templado ventanas auto.
- Limpieza moldes y cavidades metálicas.
- Limpieza superficies: corrosión, pinturas, pegamentos, contaminantes.
Ventajas y Desventajas del AJM
Ventajas
- Proceso en frío → ideal para materiales frágiles y sensibles al calor: vidrio, cuarzo, zafiro, cerámicas.
- Para superaleaciones y materiales refractarios.
- No reactivo con ningún material de pieza.
- No requiere cambio de herramienta.
- Partes intrincadas con esquinas agudas mecanizables.
- Materiales mecanizados no sufren endurecimiento.
- No requiere agujero inicial (como hilo EDM).
- Alta utilización de material.
- Puede mecanizar materiales delgados.
- Alto acabado superficial obtenible.
Desventajas
- Tasa de remoción lenta.
- Corte disperso (stray cutting) inevitable (precisión baja ±0.1 mm).
- Efecto conicidad (tapering) especialmente taladrando metales.
- Abrasivo puede incrustarse en superficie.
- Sistemas recolectores de polvo necesarios.
- Materiales blandos no mecanizables.
- Polvo de sílice riesgo salud.
- Aire taller debe filtrarse para remover humedad y aceite.
- Capacidad proceso baja por baja TMR.
- Mecanizando blandos, abrasivo se incrusta, reduciendo acabado.
- Conicidad por variación inevitable del chorro perturba precisión corte.
- Por corte disperso, precisión pobre.
- Sistema recolección polvo requisito básico → coste adicional.
- Vida boquilla limitada (300 horas).
- Bordes afilados abrasivos se gastan y partículas menores obstruyen boquilla → no reutilizables.
- Distancia boquilla-pieza corta → daño boquilla.
- Por efecto ensanchamiento chorro → precisión pobre.
- Conicidad presente en agujeros profundos.
- Proceso dañino para ambiente y causa contaminación.
- Partículas abrasivas en aire → ambiente peligroso.
Efecto del Tamaño de Grano y Caudal de Abrasivos en TMR
A presión dada, TMR aumenta con aumento de caudal abrasivo y determinado por tamaño partícula abrasiva. Tras alcanzar valor óptimo, TMR disminuye al aumentar caudal. Porque caudal másico de gas disminuye al aumentar caudal abrasivo → ratio mezcla aumenta → disminuye TMR por disminución energía disponible para erosión.
Efecto de Velocidad Gas Salida y Densidad Partícula Abrasiva
Velocidad gas transportador varía significativamente con densidad partícula abrasiva. Presión interna cerca del doble de presión salida boquilla y densidad partícula cero → velocidad salida gas puede aumentarse a velocidad crítica. Velocidad salida disminuye misma presión si densidad partícula aumenta gradualmente. Energía cinética gas usada para mover partículas abrasivas.
Efecto de Ratio Mezcla en TMR
Al aumentar caudal másico abrasivo, su velocidad disminuye, reduciendo energía disponible para erosión y, finalmente, TMR.
Efectos de Presión Boquilla en TMR
Caudal abrasivo aumentable aumentando caudal gas portador. Al subir presión interna, sube caudal másico abrasivo y TMR. Tasa remoción material aumenta al subir presión gas. Energía cinética partículas abrasivas responsable de remoción en erosión.
¿Por Qué No Se Reutilizan Partículas Abrasivas en AJM?
Partículas finas en corriente gas impactan superficie a alta velocidad (100-300 m/s) degradando material gradualmente. Erosión por impacto es mecanismo. Gas transporta material erosionado (partículas sólidas pequeñas) y granos abrasivos usados fuera de zona mecanizado. No se sugiere reuso por dos razones:
- Residuos desgaste contaminan abrasivos (material pieza removido).
- Abrasivos pierden bordes afilados, reduciendo efectividad corte.
Preguntas Frecuentes
¿Para qué sirve el mecanizado por chorro abrasivo?
Aplicaciones comunes: corte materiales sensibles al calor, frágiles, delgados, duros. Específicamente para cortar formas intrincadas o formar bordes específicos.
¿Qué gas se usa en mecanizado por chorro abrasivo?
Gas portador (carrier gas). Aire, CO₂, nitrógeno son los más comunes. Oxígeno NUNCA: oxida superficie pieza.
¿Para qué puede usarse AJM?
Desbarbado, corte, limpieza y muchas aplicaciones de servicio pesado.
En AJM, las partículas abrasivas deberían ser...
Generalmente ~50 µm tamaño grano impactando material a 200 m/s desde boquilla ID 0.5 mm con distancia ~2 mm.
¿Cómo se remueve material en AJM?
Chorro enfocado de partículas abrasivas impacta superficie pieza a través de boquilla; material removido por erosión por partículas abrasivas alta velocidad transportadas por aire/gas alta presión. Gas portador actúa como refrigerante → proceso en frío. Chorro alta velocidad creado transfiriendo energía presión gas/aire a energía cinética → chorro alta velocidad.
MCQ Mecanizado por Chorro Abrasivo
P. En AJM, material pieza removido por:
a) Vaporización b) Electrodeposición c) Abrasión mecánica d) Corrosión
Respuesta: c
Explicación: Partículas abrasivas golpean superficie alta presión/velocidad → remueven material.
P. Tasa remoción metal en AJM aumenta con:
a) Aumento distancia boquilla-pieza pero disminuye tras límite
b) Disminución caudal abrasivo
c) Disminución tamaño grano abrasivos
d) Ninguna
Respuesta: a
Explicación: TMR proporcional distancia hasta límite. Tras límite, energía cinética abrasivos disminuye.
P. Qué materiales mecanizables con AJM:
a) Vidrio b) Cerámicas c) Materiales duros d) Todas
Respuesta: d
Explicación: Cerámicas, vidrio, materiales duros/superduros mecanizables con AJM.
Espero te haya gustado este artículo cubriendo todos aspectos del Mecanizado por Chorro Abrasivo: principio, ventajas, desventajas, aplicaciones. Si te gustó, compártelo y deja feedback en comentarios.
Tecnología Industrial
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Proceso de Honing (Brunido) Desmitificado: Definición, Construcción, Principios, Beneficios y Aplicaciones Industriales
- Mecanizado por Arco de Plasma Explicado: Componentes, Operación y Aplicaciones
- Mecanizado por Haz de Iones (IBM): Principios, Proceso y Aplicaciones Industriales
- Mecanizado por Chorro Abrasivo (AJM): Funcionamiento y Beneficios Clave
- Mecanizado por Chorro de Agua (WJM): Principios, Aplicaciones y Beneficios
- Mecanizado Ultrasónico: Principios, Ventajas y Aplicaciones
- Mecanizado por Chorro de Agua Abrasivo: Corte de Precisión para la Manufactura Moderna