



Mecanizado Ultrasónico: Principios, Ventajas y Aplicaciones
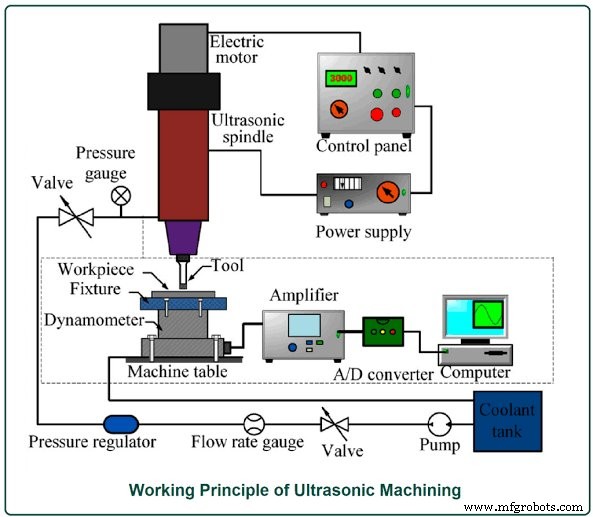
Este artículo abarca el proceso de mecanizado ultrasónico, su principio de funcionamiento, ventajas, desventajas y una explicación detallada de cómo funciona.
¿Qué es el Proceso de Mecanizado Ultrasónico?
El proceso de mecanizado ultrasónico (USM) es un método de eliminación de materiales duros y frágiles mediante una herramienta que oscila axialmente a frecuencias ultrasónicas [18–20 kilohercios (kHz)].
Durante esta oscilación, se alimenta continuamente una suspensión abrasiva de B₄C o SiC en la zona de mecanizado entre una herramienta blanda (latón o acero) y la pieza de trabajo. Las partículas abrasivas son, por tanto, martilladas contra la superficie de la pieza, provocando la eliminación de finas partículas.
La herramienta oscilante, con amplitudes que van de 10 a 40 µm, ejerce una presión estática sobre los granos abrasivos y avanza a medida que se elimina el material para formar la forma requerida. Balamuth descubrió el USM en 1945 durante el rectificado ultrasónico de polvos abrasivos.
Las aplicaciones industriales comenzaron en la década de 1950 con la aparición de nuevas máquinas herramienta. El USM se caracteriza por la ausencia de cualquier efecto perjudicial sobre la estructura metálica del material de la pieza.
Principio de Funcionamiento del Mecanizado Ultrasónico
Opera bajo los mismos principios que la soldadura ultrasónica.

Este método emplea ondas ultrasónicas para generar fuerzas de alta frecuencia y baja amplitud que actúan como fuerzas impulsoras del abrasivo. La máquina ultrasónica produce una onda vibratoria de alta frecuencia de aproximadamente 20.000 a 30.000 Hz y una amplitud de unos 25-50 micrones.
Esta vibración de alta frecuencia se transmite a las partículas abrasivas contenidas en la suspensión. Esto hace que la partícula abrasiva se clave en la pieza frágil y elimine material de la superficie de contacto.
Partes del Mecanizado Ultrasónico
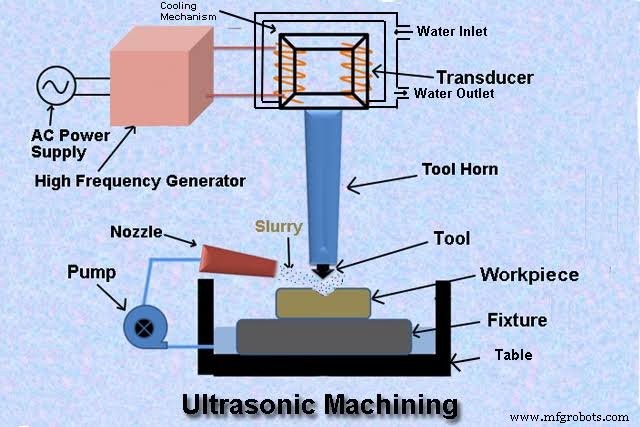
- Fuente de alimentación
- Transductores
- Generador de alta frecuencia
- Transformadores de amplitud ultrasónica o cuerno de herramienta
- Mecanismo de refrigeración
- Herramientas
- Portaherramientas
- Boquilla
- Soluciones
- Bombas
1. Fuente de Alimentación
Este proceso requiere típicamente una fuente de corriente de 50 a 60 Hz. Por tanto, se dispone de una fuente de alimentación de corriente alterna para iniciar el proceso.
2. Transductores (Magnetostrictor)
Este transductor es de naturaleza magnetostrictiva. Una vez convertido en imán, cambiará la frecuencia de las vibraciones mecánicas actuando sobre la base de la acción magnetostrictiva. Este transductor vibrará en ambas direcciones, arriba y abajo.
3. Generador de Alta Frecuencia
Un generador de alta frecuencia también se conoce como fuente de alimentación ultrasónica u oscilador electrónico. Se utiliza comúnmente para convertir fuentes de alimentación convencionales que operan a 50 o 60 hercios en energía eléctrica de alta frecuencia. Las frecuencias más utilizadas son 20 a 40 kHz. Estas frecuencias se alimentan luego al transductor eléctrico.
4. Transformadores de Amplitud Ultrasónica o Cuerno de Herramienta
Esta unidad, como su nombre indica, conecta la herramienta al transductor. Transmite la vibración amplificada del booster a la herramienta. Debe tener un alto límite de resistencia.
También se le conoce como concentrador de herramienta. La amplitud de vibración generada por el transductor, con un rango de aproximadamente 0,025 milímetros, es insuficiente para el mecanizado. Se utiliza para aumentar las amplitudes de vibración.
La vibración también se dirige y concentra hacia la punta de la herramienta. La herramienta se une al extremo inferior del cuerno y ayudará en la eliminación del material. La soldadura, atornillado, brasado o soldadura blanda se usan para conectar la herramienta al cuerno.
5. Mecanismo de Refrigeración
Un sistema de refrigeración se instala en la parte superior del transductor. El agua fría entra a través de una entrada, recibiendo calor del transductor y evitando su salida. Una carcasa rodea el transductor para fines de refrigeración, y el agua fluye dentro de esta carcasa.
6. Herramientas
El equipo de mecanizado ultrasónico está hecho típicamente de un material fuerte, endurecible y frágil que no falle por fractura frágil y sea dúctil, como carburo de tungsteno, acero inoxidable, titanio, cobre, etc.
El material se elimina de la pieza usando las herramientas. Los dispositivos se fabrican con la misma forma que la cavidad que debe formarse en la superficie de la pieza.
7. Portaherramientas
Se utiliza para sujetar la herramienta.
8. Boquilla
La boquilla está hecha de tungsteno. Se usa tungsteno porque la suspensión de la bomba puede dañar la boquilla si está hecha de un material blando; se fabrica de un material duro como el tungsteno.
9. Soluciones
En la zona de mecanizado, se proporcionan continuamente soluciones de carburo de silicio, carburo de boro y alúmina mixta que contienen partículas abrasivas duras en agua o aceite.
10. Bombas
La bomba se usa para suministrar las soluciones abrasivas a la boquilla.
Funcionamiento del Mecanizado Ultrasónico
El sistema de mecanizado, mostrado en las figuras, está compuesto principalmente por el magnetostrictor, concentrador, herramienta y disposición de alimentación de suspensión.
Esta entrada de alta frecuencia se alimenta al transductor electromecánico (magnetostrictor) que se energiza a la frecuencia ultrasónica y
produce vibraciones de pequeña amplitud.
El cuerno se encuentra entre los transductores y el portaherramientas. Se usa para aumentar la amplitud de la vibración del transductor, que luego se enfoca y dirige al instrumento. Cuando se conecta una fuente de corriente alterna a un generador de alta frecuencia, la frecuencia de la alimentación de entrada sube de 20 a 40 kHz. A medida que el dispositivo vibra, el portaherramientas lo sujeta.
La suspensión abrasiva se alimenta a velocidad constante con la ayuda de la bomba entre la superficie de la herramienta y la pieza mientras el equipo vibra. La herramienta se presiona ligeramente contra la pieza, dejando suficiente espacio para que las suspensiones fluyan entre la herramienta y las piezas. El tamaño generado en la pieza como resultado de la eliminación de material será el mismo que el tamaño de la herramienta.
Al presionar el dispositivo vibratorio contra la pieza, la alta energía cinética de la vibración se transmite a estas partículas abrasivas, y estas se aplican a la superficie de la pieza, eliminando material debido a la fricción microscópica.
Proceso de Eliminación de Material mediante Mecanizado Ultrasónico (USM)
La figura muestra el mecanismo completo de eliminación de material del USM,
que implica tres acciones distintas:
1. Abrasión mecánica por martilleo directo localizado de los granos abrasivos atrapados entre la herramienta vibratoria y la superficie de trabajo adyacente.
2. Microastillado por impactos libres de partículas que vuelan a través del hueco de mecanizado y golpean la pieza en ubicaciones aleatorias.
3. Erosión de la superficie de trabajo por cavitación en el chorro de suspensión.
La contribución relativa del efecto de cavitación se reporta como menos del 5 por ciento del total de material eliminado. El mecanismo dominante en el USM de todos los materiales es el martilleo directo. Materiales blandos y elásticos como el acero dulce se deforman plásticamente primero y
se eliminan luego a menor velocidad.
En el caso de materiales duros y frágiles como el vidrio, la velocidad de mecanizado es alta y también se puede notar el papel del impacto libre.
Factores que Afectan la Velocidad de Corte en Mecanizado Ultrasónico
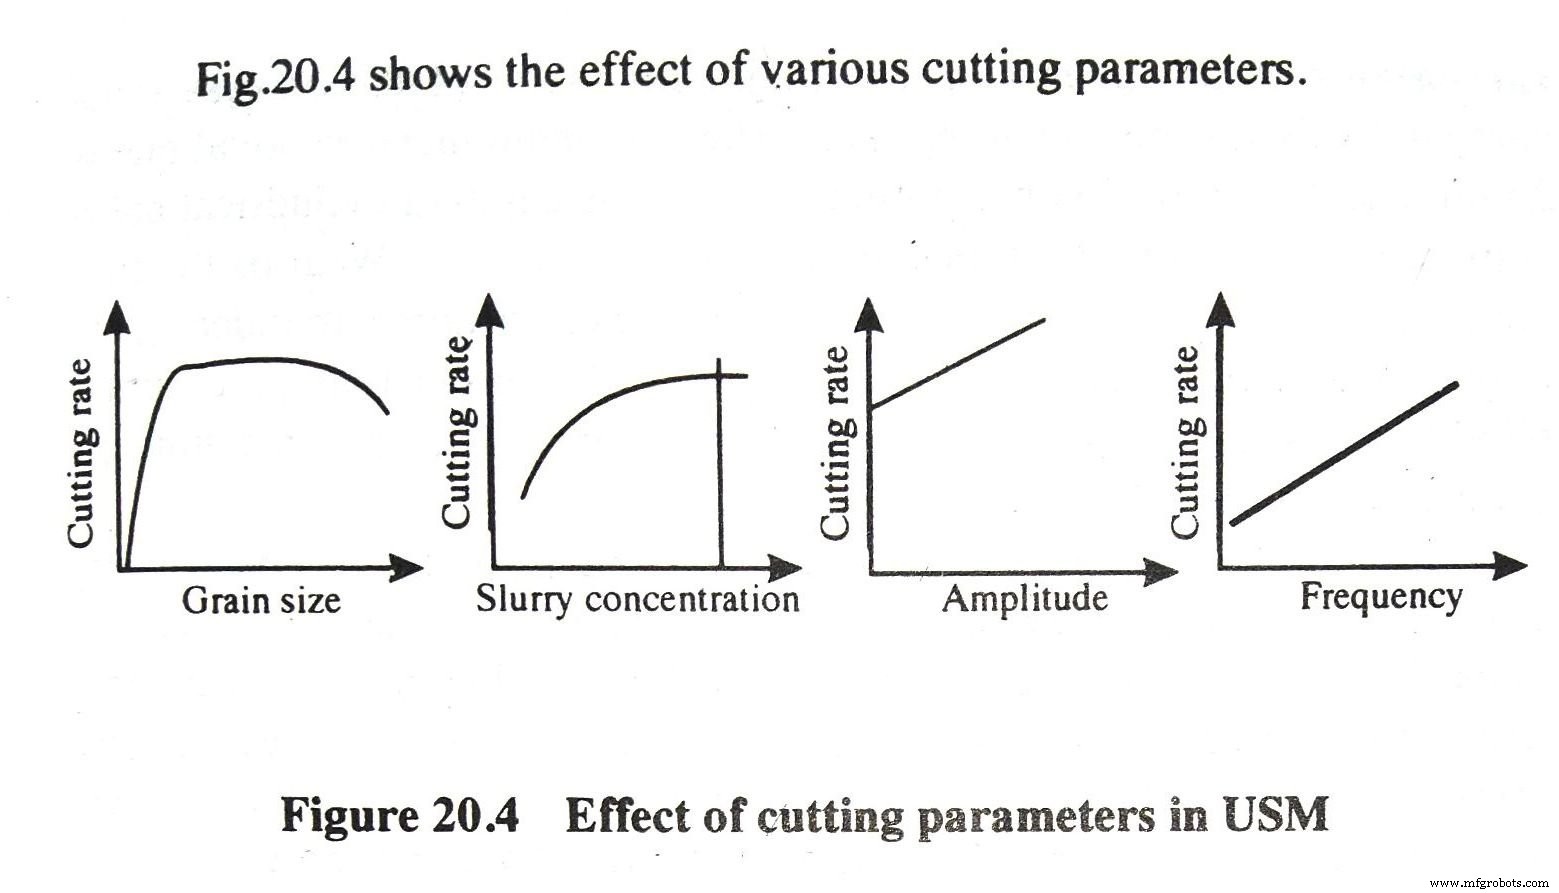
Velocidad de corte: La velocidad de corte usando USM varía según ciertos factores. Estos son:
1. Tamaño de grano del abrasivo.
2. Materiales abrasivos.
3. Concentración de la suspensión.
4. Amplitud de vibración.
5. Frecuencia
Precisión: La velocidad máxima de penetración en materiales blandos y frágiles como cerámicas blandas es del orden de 20 mm/min, pero para materiales duros y tenaces, la tasa de penetración es menor. Se puede lograr una precisión dimensional de hasta ± 0,005 mm y acabados superficiales hasta un valor Ra de 0,1-0,125 µm. Un radio de esquina mínimo de 0,10 mm es posible en mecanizado de acabado. El rango de tamaños de máquinas USM varía desde un tipo portátil ligero con una entrada de unos 20 W hasta máquinas pesadas que consumen hasta 2 kW.
Aplicaciones del Mecanizado Ultrasónico
Aplicaciones: La simplicidad del proceso lo hace económico para una amplia gama de aplicaciones tales como:
1. Realizar agujeros redondos y de cualquier forma para la que se pueda fabricar una herramienta. La gama de formas obtenibles puede aumentarse moviendo la pieza durante el corte.
2. Realizar operaciones de taladrado, rectificado, perfilado y fresado en todo tipo de materiales, tanto conductores como no conductores.
3. Mecanizar vidrio, cerámica, tungsteno y otros carburos duros, gemas, piedras como rubí sintético.
4. Cortar roscas en componentes de metales duros y aleaciones mediante rotación y traslación aproximada de la pieza o la herramienta.
5. Fabricar matrices de estirado de alambre de carburo de tungsteno y diamante, y matrices para forja y extrusión.
6. Permitir a un dentista taladrar un agujero de cualquier forma en los dientes sin causar dolor.
Ventajas y Desventajas del Mecanizado Ultrasónico
Ventajas:
1. Materiales frágiles, no conductores, duros y delicados pueden mecanizarse mediante mecanizado ultrasónico.
2. Al no generarse calor durante este proceso, hay muy pocos o ningún cambio físico en la pieza.
3. Los no metales que no pueden mecanizarse por EDM o ECM debido a su mala conductividad eléctrica, pueden mecanizarse muy bien por mecanizado ultrasónico.
4. Es un proceso sin rebabas y sin distorsión.
5. Puede usarse junto con otras tecnologías emergentes como EDM, ECG y ECM.
6. No hay ruido durante la operación.
7. Tanto operarios cualificados como no cualificados pueden usar el equipo.
8. Es posible lograr un alto nivel de precisión manteniendo un alto nivel de acabado superficial.
9. Cualquier material puede mecanizarse independientemente de su conductividad.
Desventajas
1. Debido al mecanismo de microastillado o erosión, la eliminación de metal es lenta.
2. La punta del sonotrodo se desgasta más rápidamente.
3. El mecanizado de agujeros profundos es difícil debido a la incapacidad de la suspensión abrasiva para fluir al fondo del agujero (excepto en mecanizado ultrasónico rotativo).
4. Solo materiales con un valor de dureza de al menos 45 HRC pueden mecanizarse usando mecanizado por vibración ultrasónica (HRC: Escala Rockwell para medir dureza).
Limitaciones del Mecanizado Ultrasónico
Limitaciones del proceso: La principal limitación es su tasa de corte de metal comparativamente baja. La tasa máxima de eliminación de metal es 3 mm³/s y el consumo de energía es alto. La profundidad de agujeros cilíndricos está actualmente limitada a 2,5 veces el diámetro de la herramienta. El desgaste de la herramienta aumenta el ángulo del agujero, mientras que las esquinas afiladas se redondean. Esto implica que el reemplazo de la herramienta es esencial en la producción de agujeros ciegos precisos. Además, el proceso está limitado, en su forma actual, a mecanizar superficies de tamaño comparativamente pequeño.
El material de la herramienta empleado en USM debe ser tenaz y dúctil. Las dificultades con metales muy dúctiles como el aluminio se deben a su corta vida útil de la herramienta. Esta dificultad puede eliminarse usando acero de bajo carbono y acero inoxidable como materiales de herramienta.
La verificación experimental ha demostrado que la Tasa de Eliminación de Metal disminuye con la relación entre la dureza de la pieza y la dureza de la herramienta. Así, si aumenta la dureza de la pieza, se espera que también aumente la dureza de la herramienta.
La elección del metal de la herramienta es una de las decisiones más importantes para optimizar la eliminación de metal y el coste de la herramienta. La longitud-masa de la herramienta también plantea dificultad ya que el material de la herramienta absorbe gran parte de la energía ultrasónica, reduciendo la eficiencia. Una herramienta más larga causa sobreesfuerzo. El tamaño de grano y la suspensión abrasiva también deben tener la dimensión correcta. Se ha observado que si el tamaño de grano es mayor o menor que la amplitud de la vibración, la tasa de mecanizado disminuye.
Elegir un grano para mecanizado de acabado no debe solaparse con los granos especificados para desbaste. Al cortar agujeros profundos, se necesitan técnicas especiales para suministrar la suspensión a través del portaherramientas, de lo contrario la acumulación de partículas de grano dentro del agujero impedirá el mecanizado posterior.
Circulación forzada, mezcla alternada de granos de mayor y menor tamaño, succión, son algunos de los muchos métodos efectivos seguidos para resolver este problema de mecanizado de agujeros profundos.
Desarrollos Recientes en Mecanizado Ultrasónico
Desarrollo reciente: Recientemente se ha producido un nuevo desarrollo en el mecanizado ultrasónico en el que se usa una herramienta impregnada con polvo de diamante y no se usa suspensión. La herramienta oscila a frecuencias ultrasónicas y también rota. Si no es posible rotar la herramienta, la pieza puede rotarse.
Esta innovación ha eliminado los inconvenientes del proceso convencional en el taladrado de agujeros profundos. Por ejemplo, las dimensiones del agujero pueden mantenerse dentro de ± 0,125 mm. Se han taladrado agujeros de hasta 75 mm de profundidad en cerámicas sin ninguna caída en la tasa de mecanizado como se experimenta en el proceso convencional.
Preguntas Frecuentes
En el mecanizado ultrasónico, el material se elimina por:
A. Usar suspensión abrasiva entre la herramienta y la pieza
B. Contacto directo de la herramienta con la pieza
C. Mantener un electrolito entre la pieza y la herramienta en un espacio muy pequeño
D. Erosión causada por descargas de chispa recurrentes entre la herramienta y la pieza
Respuesta: Opción A
El mecanizado ultrasónico (USM) es la eliminación de material por la acción abrasiva de una suspensión líquida cargada de grano que circula entre la pieza y una herramienta que vibra perpendicularmente a la pieza a una frecuencia por encima del rango audible.
En el mecanizado ultrasónico, la función de los transductores es:
A. Convertir energía mecánica en calor
B. Convertir energía eléctrica en calor
C. Convertir energía eléctrica en vibraciones mecánicas
D. Convertir energía mecánica en energía eléctrica
(Resp: c)
El transductor convierte la corriente oscilante en vibración mecánica. Se han usado dos tipos de transductores en mecanizado ultrasónico: piezoeléctrico o magnetostrictivo: … La magnetostricción es un efecto que hace que un material cambie ligeramente de forma cuando cambia un campo magnético a través de él.
En el mecanizado ultrasónico, la herramienta:
A. Se mueve en dirección transversal
B. Se mueve en dirección longitudinal
C. Vibra en dirección transversal
D. Vibra en dirección longitudinal
(Resp: d)
Esta fue toda la información sobre el Proceso de Mecanizado Ultrasónico, cómo funciona, bajo qué principio funciona, cuáles son las ventajas y desventajas del Proceso de Mecanizado Ultrasónico.
Si te gustó el artículo, por favor compártelo con tus amigos y deja tu opinión en los comentarios.
Tecnología Industrial
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Proceso de Honing (Brunido) Desmitificado: Definición, Construcción, Principios, Beneficios y Aplicaciones Industriales
- Mecanizado Químico: Eliminación Precisa de Metal Sin Tensiones
- Mecanizado Ultrasónico: Principios, Tipos y Aplicaciones
- Mecanizado por Chorro Abrasivo (AJM): Componentes, Mecánica y Usos Prácticos
- Mecanizado por Chorro de Agua (WJM): Principios, Aplicaciones y Beneficios
- Horno Cupola: Partes, Funcionamiento y Aplicaciones Explicadas
- Mecanizado por Chorro de Agua: Principios, Beneficios, Desventajas y Aplicaciones
- Mecanizado ultrasónico: Principios, proceso y ventajas clave
- Mecanizado Ultrasónico (USM): Partes, Proceso, Aplicaciones y Beneficios – Guía PDF