



Propiedades Esenciales de la Arena de Moldeo para Fundición a Alta Temperatura
El moldeo en arena opera a temperaturas extremas (hierro 1.350–1.500 °C, acero 1.500–1.600 °C, superaleaciones >1.600 °C). La arena de sílice (SiO₂) es elegida no solo por su refractoriedad, sino por un equilibrio único de propiedades físicas, químicas y térmicas que permiten formar cavidades complejas, resistir el choque térmico del metal líquido, evacuar gases, y colapsar tras solidificación para evitar grietas.
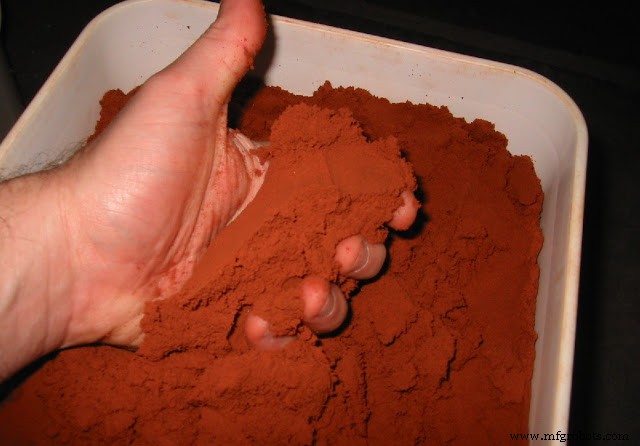
Propiedades Fundamentales de la Arena de Moldeo
1. Refractoriedad (Refractoriness)
Propiedad #1. Capacidad de resistir alta temperatura sin fundir, ablandarse, agrietarse o reaccionar químicamente con el metal. Define la calidad de la superficie y la integridad dimensional. Se extiende añadiendo aditivos (circonita, cromita, óxidos refractarios). Depende del % SiO₂ (cuarzo >95% ideal) y grano (grano fino = mayor superficie = mayor reacción). Baja refractoriedad = penetración metal, superficie rugosa, defectos.
2. Permeabilidad / Porosidad (Permeability)
Capacidad de dejar escapar gases (aire, vapor agua, H₂, CO, N₂) generados durante colada y solidificación antes y durante el llenado. Si los gases quedan atrapados → sopladuras, porosidad, frijoles. Función de: grano (AFS), humedad, % arcilla. Grano grueso/redondeado + baja arcilla + humedad óptima = alta permeabilidad. Equilibrio crítico con resistencia.
3. Cohesividad (Cohesiveness)
Fuerza de atracción entre partículas de arena entre sí dentro del molde. Base de la resistencia del molde. Proporcionada por aglutinante (arcilla + agua, resinas). Sin cohesividad, el molde se desmorona al manipularlo o verter metal.
4. Resistencia Verde (Green Strength)
Resistencia del molde en estado húmedo (recién apisonado, sin hornear). Debe ser suficiente para: manipular/trasladar cajas, cerrar molde, resistir presión hidrostática metal líquido inicial. Depende de: adhesividad (arena-aglutinante-agua) + cohesividad (arena-arena). Grano fino, arcilla óptima, humedad óptima = max resistencia verde.
5. Resistencia Seca (Dry Strength)
Cuando el metal líquido contacta la cara del molde, la capa adyacente se seca instantáneamente (evaporación agua). La resistencia seca residual debe soportar la presión metal, erosión, choque térmico sin erosionarse (penetración) ni agrietarse. Crítica en aceros, piezas gruesas. Depende aglutinante (arcilla calcinada, resinas) y grano.
6. Fluidez y Plasticidad (Flowability / Plasticity)
Capacidad de la arena de fluir como fluido denso durante el apisonado/llenado para replicar fielmente el modelo, llenar rincones, lograr densidad uniforme. Aumenta con grano redondeado, arcilla, humedad (hasta óptimo). Trade-off: alta fluidez ↔ menor resistencia verde.
7. Adhesividad (Adhesiveness)
Atracción entre partículas de arena y otras superficies (modelo, pared cajón, núcleo, aglutinante). Necesaria para que la arena se adhiera a superficies verticales/invertidas del modelo y a los aglutinantes. Distinta de cohesividad (arena-arena).
8. Colapsabilidad (Collapsibility)
Propiedad crítica post-solidificación. El molde debe perder resistencia y desmoronarse (colapsar) tras solidificar la fundición, permitiendo la contracción libre del metal sin oponer resistencia. Si el molde permanece rígido → tensiones de tracción → grietas en caliente (hot tears) y alabeo. Lograda con: arena base sílice (transformación α-β cuarzo 573 °C → expansión brusca → quiebra aglutinante), aditivos colapsantes (madera, celulosa, espuma que queman), aglutinantes orgánicos que pirólizan.
Interrelación y Control
Estas propiedades son interdependientes y a menudo antagónicas (ej. alta arcilla → ↑ resistencia verde, ↓ permeabilidad, ↓ colapsabilidad). La "receta" de arena (formulación) se optimiza para cada combinación: Metal (Fe, Al, Cu, Ti) × Proceso (Verde, No-bake, Shell, Cold Box) × Pieza (tamaño, complejidad, criticidad) × Equipo (apisonadora, sopladora, línea automática).
El control estadístico de proceso (SPC) sobre: Humedad (%), Compactabilidad (%), Permeabilidad, Resistencia Verde (compresión/cizalla), AFS (grano), Pérdida al ignición (LOI) es práctica estándar en fundiciones certificadas (IATF 16949, ISO 9001, NADCAP).
Proceso de manufactura
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Arena de Moldeo Explicada: Composición, Usos y Beneficios en Fundición en Arena
- Propiedades Aritméticas: Asociativa, Conmutativa y Distributiva Explicadas
- Arena de moldeo en fundición metalúrgica: tipos, componentes y características clave
- Propiedades clave de la arena de moldeo: permeabilidad, cohesión, adhesión, plasticidad y más
- Arena de Moldeo Explicada: Tipos, Propiedades y Usos en Fundición
- Fundición en Arena Resinada Experta: Capacidades Avanzadas y Procesos Precisos
- Madera: Propiedades Clave para Construcción y Diseño
- Titanio: Propiedades físicas clave y significado industrial
- AMPCO® 25 Fundición en arena: Dureza premium y resistencia a compresión para matrices de alto rendimiento
- Propiedades en C#: Guía completa