



Stewart-Haas Racing impulsa rendimiento y reduce costos con estrategias inteligentes de taller mecánico
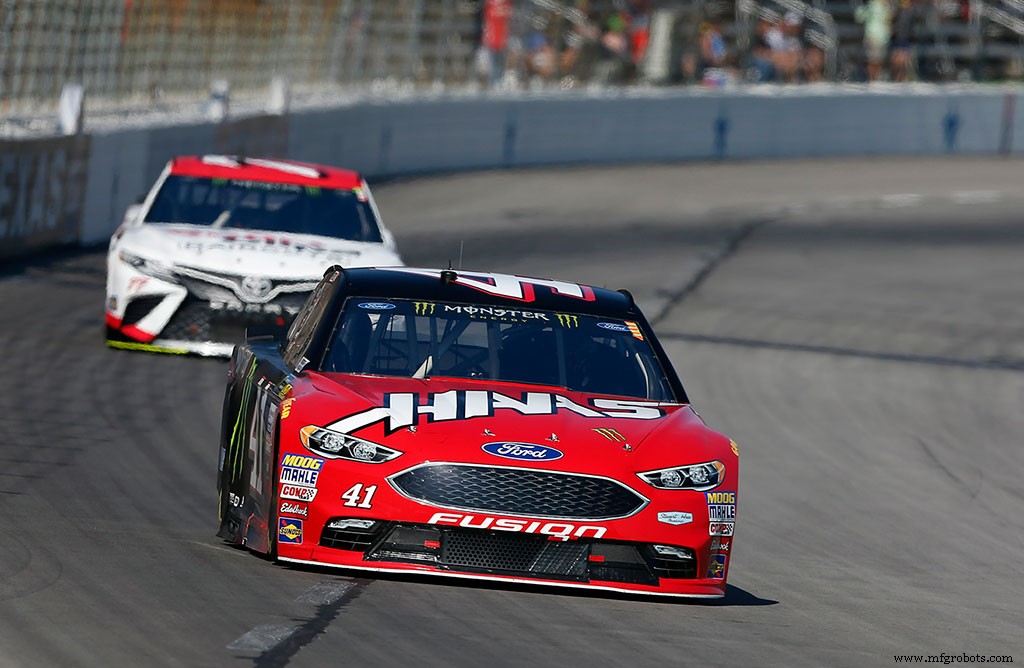
KANNAPOLIS, NC – Al igual que la mayoría de los fabricantes de automóviles, los equipos de carreras NASCAR están motivados para hacer las piezas de los vehículos mejores, más baratas y más rápidas. Cientos de las principales marcas Fortune 500 son altamente visibles en los esquemas de pintura evocadores de los vehículos, lo que apunta a una inversión saludable continua en el deporte.
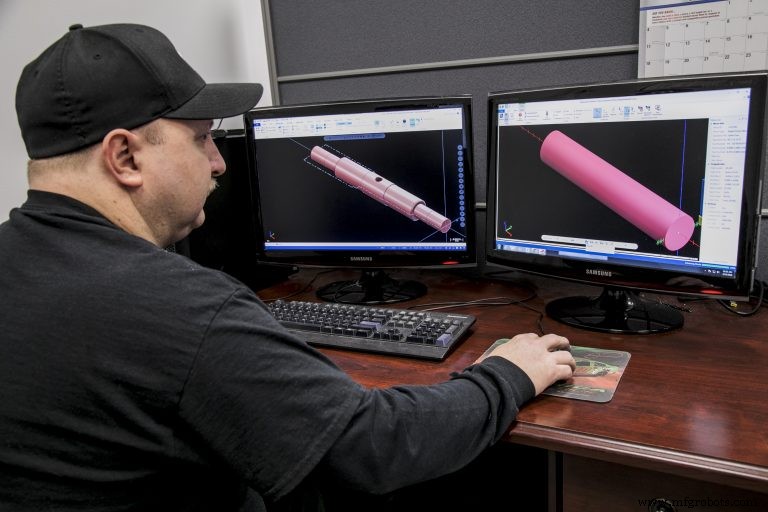
Sin embargo, la prudencia prevalece en cualquier empresa inteligente y los equipos de carreras buscan formas creativas de ahorrar dinero. Eso incluye dentro de sus operaciones de taller mecánico. Una de las formas en que Stewart-Haas Racing lo está logrando es aplicando trayectorias de herramienta Dynamic Motion presentes en su software CAD/CAM Mastercam (CNC Software Inc., Tolland, CT).
Stewart-Haas Racing es el equipo campeón de NASCAR copropiedad del tres veces campeón de la Monster Energy NASCAR Cup Series Tony Stewart y Gene Haas, fundador de Haas Automation, el mayor constructor de máquinas herramienta CNC en Norteamérica.
La organización alinea cuatro entradas en la Monster Energy NASCAR Cup Series —el número 4 Ford Fusion para Kevin Harvick, el número 10 Ford Fusion para Aric Almirola, el número 14 Ford Fusion para Clint Bowyer y el número 41 Ford Fusion para Kurt Busch. El equipo también compite en la NASCAR XFINITY Series alineando una entrada a tiempo completo —el número 00 Ford Mustang para Cole Custer y una entrada a tiempo parcial, el número 98 Ford Mustang. Con base en Kannapolis, NC, Stewart-Haas Racing opera desde una instalación de 200.000 pies² (18.580 m²) con unos 370 empleados.
Unos 4.000 pies² (372 m²) muy activos de ese espacio son el taller mecánico de la empresa. Stewart-Haas Racing ha estado reforzando sus estrategias de manufactura para fabricar más de las piezas que antes subcontrataba. Eso proporciona al equipo mejor control de calidad, tiempos de entrega mejorados y protección adicional para diseños propietarios. Hacer más ha llevado a Stewart-Haas a optimizar su lista de instalaciones (predominantemente máquinas herramienta Haas), procesos y procedimientos de manufactura, y programación de piezas CNC —específicamente con las nuevas trayectorias de herramienta Dynamic Motion.
Una explicación
Aunque estas trayectorias de herramienta CAM avanzadas han estado en las últimas versiones de Mastercam, y se lanzaron por primera vez hace unos 10 años, aún son nuevas para muchos en manufactura y se mejoran e integran continuamente en más funciones de producto tanto para fresado como para torneado.
Aquí hay una breve explicación: Típicamente, los programas CNC convencionales se basan en límites geométricos. Hacen que la herramienta entre en el material y luego se embarque en una dirección hasta que encuentra una pared u otro obstáculo, y luego cambia de dirección. La herramienta cubre toda el área dictada por el modelo de la pieza, cortando lo que esté en su camino. A veces eso es material y a veces es aire ineficiente.
Ahora, las más recientes trayectorias de herramienta Dynamic Motion hacen que la herramienta se comporte de manera bastante no convencional. El movimiento de la herramienta se rige por un conjunto de reglas altamente diseñado que tiene en cuenta tanto el área de la que se debe remover material como la condición cambiante del material a lo largo de las diversas etapas de mecanizado. Los algoritmos propietarios prevén lo que sigue, ponderan las alternativas y modifican automáticamente avances, pasadas y movimientos de corte en respuesta a las condiciones cambiantes del material mientras la pieza se está cortando.
El objetivo es remover material de manera más eficiente controlando las fuerzas laterales para evitar excesos que generen calor. A menudo denominado «mecanizado de carga de viruta constante», los movimientos más suaves y seguros —constantemente en el corte— alivian tensiones en herramientas de corte y máquinas, aumentando su longevidad.
«La mayor transformación que he visto en el último año en nuestro taller es la adopción completa de las trayectorias dinámicas de Mastercam», dijo John Simmons, gerente del taller de máquinas CNC en Stewart-Haas Racing.
«Son muy poderosas. Ahora podemos hacer piezas completas directamente desde un bloque grande, en lugar de tener que hacer componentes más pequeños y soldarlos», dijo. «Las trayectorias dinámicas nos dan mucho más compromiso de herramienta, lo que reduce la necesidad de optimizar trayectorias de desbaste y nos permite llegar a las operaciones de acabado mucho más rápido».
Aumentos de velocidad
Como ejemplo de cuánto más rápido, Simmons cita un componente de enlace central de dirección como una de las muchas aplicaciones de piezas que se benefician de las trayectorias de herramienta Dynamic Motion. El enlace de dirección es la conexión desde la caja de dirección a las ruedas, un componente muy importante. La pieza comienza en su centro de mecanizado vertical CNC Haas modelo VF6 TR (para trunnion) de cono 50 como una barra sólida de 150 lb (68 kg) de acero aleado aproximadamente 4″ de ancho × 5″ de alto × 23,5″ de largo (102 × 127 × 597 mm). El proceso de desbaste solía tomar 12 horas, ahora bajó a siete horas aplicando las trayectorias de herramienta «conscientes del material».
«Diría que somos un 60-75 % más eficientes y eso no es solo tiempo de corte, sino que también obtenemos una vida de herramienta significativamente mayor usando movimiento dinámico», dijo Simmons.
Posteriores operaciones de fresado de contorno 3D afinan las dimensiones críticas. Las tolerancias, geometría de acabado y peso de la pieza no fueron revelados por Simmons por razones competitivas. Sin embargo, proporcionó las principales causas del impulso en la eficiencia de corte en el proceso de desbaste con las trayectorias avanzadas:
- Pasadas mínimas para evitar acumulación de calor y fuerza lateral excesiva;
- Movimientos suaves que alivian tensiones en herramientas y máquinas;
- Altas velocidades de husillo;
- Máximo compromiso de flautas para cortes que remueven más material;
- Compromiso continuo de material (fresado en escalada) para minimizar corte de aire;
- Ajustes dinámicos de pasadas para mantener carga de herramienta constante;
- Estrategias de entrada de herramienta que presentan la herramienta al material en el ángulo más seguro;
- «Conciencia del material» que mantiene la herramienta en una condición de corte consistente y segura independientemente de la geometría del contorno (modifica la trayectoria para que las virutas sean del mismo tamaño);
- Microelevaciones que levantan el corte lejos del piso de la pieza o de las paredes para que el calor no se acumule cuando se ajustan las velocidades de corte durante el reposicionamiento.
«Tecnología compleja»
Además del VMC Haas VF6 TR de servicio pesado, el taller Haas tiene 14 otras máquinas herramienta. Los centros de torneado CNC Haas con cabezales de fresado vivo han sido las adiciones más recientes, ya que Simmons dijo que eran principalmente piezas torneadas las que una vez se subcontrataron pero ahora se traen internamente. Además de operaciones de mecanizado, el área del taller tiene un departamento de control de calidad totalmente equipado que verifica cada pieza cuidadosamente para detectar defectos.
«A medida que la tecnología compleja se vuelve más omnipresente en nuestro taller, el apoyo que recibimos de nuestros diversos proveedores es de suma importancia», dijo Simmons. «Es más que solo tener la tecnología, queremos asegurarnos de que estamos sacando el máximo provecho de nuestras inversiones para finalmente ahorrar dinero, mejorar eficiencias y hacer vehículos competitivos.
Por ejemplo, la evolución hacia la forma de pensar de trayectoria dinámica, aunque vale la pena por los beneficios, puede ser complicada de navegar», agregó. «Tienes que recordar, fui programador CNC durante casi 15 años de mi carrera. La bombilla se encendió mucho más rápido con la ayuda de los ingenieros de aplicaciones de CNC Software y su distribuidor en mi área, Barefoot CNC».
Editado por el editor del Anuario de Vehículos Motorizados Bill Koenig a partir de información suministrada por CNC Software.
Sistema de control de automatización
- Conviértase en Maquinista en Quebec: Camino a una Carrera de Alta Demanda
- Técnicas Efectivas para Monitorear el Desempeño del Personal Técnico
- Por qué la trazabilidad importa: impulsando calidad, seguridad y confianza en la marca
- Cómo la Temperatura Impacta el Rendimiento de Máquinas CNC – Consejos Expertos para Precisión
- Por Qué las Máquinas de Corte Láser de Fibra Superan a los Láseres CO₂ en Precisión y Eficiencia
- Cómo Encontrar una Máquina CNC Usada – Guía Completa
- Cómo Limpiar una Máquina CNC Usada: Consejos Expertos para Longevidad y Valor de Reventa
- Cómo Elegir la Máquina CNC Adecuada: Guía Práctica
- Mitsubishi Electric lanza serie C80 CNC para mejorar el rendimiento de máquinas
- Guía Completa para Inspeccionar Frenos Industriales para Seguridad y Eficiencia
- Mejora de la Precisión de Máquinas para Fabricación Precisa