



Revolucionando la electroerosión: Automatización más rápida y eficiente con la Industria 4.0
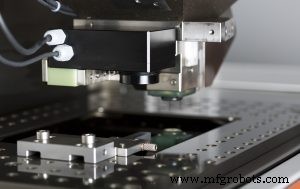
Si bien las máquinas de electroerosión (EDM) ofrecen la ventaja de mantener tolerancias ajustadas, trabajar prácticamente cualquier metal y ser ideales para piezas delicadas o frágiles, encontrar operarios cualificados es cada vez más difícil y los robots no siempre pueden cubrir esa brecha. Los procesos automatizados en las máquinas, los diseños más recientes y las funciones de la Industria 4.0 están ayudando a resolver este problema.
Eric Ostini, director de producto de GF Machining Solutions (Lincolnshire, IL), cuyo padre y abuelo trabajaron en electroerosión, comentó: «Tras graduarme y creer que lo sabía todo sobre EDM, mi padre me dijo que, tras unos años en el oficio, me daría cuenta de que no sabía nada, porque antes podían escuchar el generador y saber qué ajustar en la máquina. Hoy todo está automatizado. No sabes lo que había que hacer antes para que estas máquinas funcionaran. Solo pulsas un botón y funcionan».
Los fabricantes de máquinas han hecho innecesario que los operarios comprendan el «qué» y el «porqué» de lo que ocurre internamente, compensando así su falta de conocimiento y experiencia.
«Hacemos las cosas más automatizadas no solo porque la tecnología avanza en esa dirección, sino también por el nivel de conocimiento de quienes usan los equipos», añadió Ostini. «Es muy difícil encontrar buenos operarios. Si logras que la máquina sea más automatizada, de modo que pueda hacer muchas de las cosas que haría un buen operario, incluso uno mediocre puede destacar».
En Belmont Equipment and Technologies (Madison Heights, MI), un circuito propietario desarrollado internamente para la detección multipolo de piezas en el dispositivo de sujeción del cliente verifica que las piezas estén cargadas correctamente mediante el contacto con sensores, eliminando la carga errónea de piezas y la intervención del operario en el proceso de configuración, que consume mucho tiempo.
Asimismo, la empresa ha desarrollado software de mecanizado para aprovechar la tecnología a bordo con la capacidad de editarla y crear ajustes personalizados para aplicaciones específicas. «Según las habilidades o conocimientos del operario, las máquinas están diseñadas para permitir que un novato las opere con ajustes preestablecidos y que un oficial personalice parámetros para trabajos concretos, que luego podrá ejecutar cualquiera», explicó Tony Tyll, vicepresidente de operaciones de Belmont.
Palés para piezas y electrodos
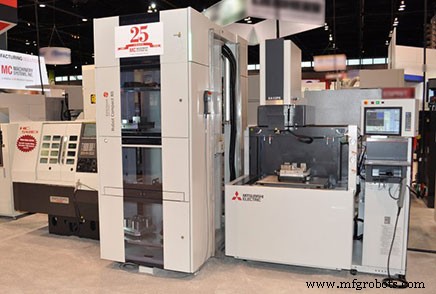
Al igual que otros tipos de máquinas herramienta, las EDM pueden utilizar cambiadores de palés para automatizar el proceso de producción, según Greg Langenhorst, director de marketing técnico de MC Machinery Systems Inc. (Elk Grove Village, IL), distribuidor de máquinas herramienta, incluidas las EDM de Mitsubishi. «Cuando se utiliza cualquier tipo de configuración automatizada para EDM de hilo o de hundimiento, las piezas —tanto electrodos de hundimiento como piezas de trabajo— se suelen montar sobre una base de utillaje con referencias. Por ejemplo, un electrodo de hundimiento puede montarse en un palé de utillaje. El grafito pasaría a la fresadora de grafito para su mecanizado y, a continuación, se movería automáticamente y se fijaría en un portapiezas para su inspección mediante una MMC».
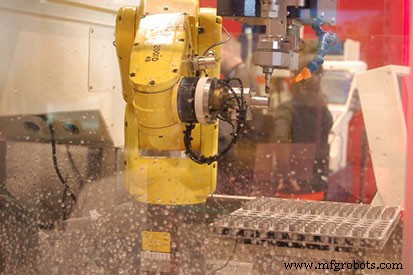
Para la producción automatizada de piezas pequeñas en EDM de hilo, Mitsubishi utiliza un robot de seis ejes para intercambiar piezas dentro y fuera de la máquina. En este sistema articulado, la pieza puede colocarse en vertical u horizontal, del derecho o del revés, o en ángulo, porque el robot puede manejar ese tipo de articulación.
«Para piezas de mayor tamaño, utilizamos robots System 3R o Erowa. Generalmente, esas unidades tienen una pinza de plano fijo que toma la pieza del estante de utillaje y la coloca en la mesa de la máquina exactamente en la misma orientación. Un robot requeriría una pinza de tipo basculante o rotativa para cargar el cabezal y la mesa en una de hundimiento o invertir blanks de electrodo colgantes sobre la mesa de una fresadora de grafito», explicó Langenhorst.
El Erowa Compact 80 es un robot relativamente nuevo que puede intercambiar electrodos y piezas de trabajo en una EDM de hundimiento en el eje Z. Maneja palés de hasta 300 × 300 mm con piezas de hasta 80 kg. «Puede usarse para crear una celda de trabajo colocándolo entre una fresadora de grafito y una de hundimiento», señaló Langenhorst. «Puede cargar blanks de grafito en la fresadora y extraer electrodos terminados, y luego cargar las piezas en la de hundimiento y tomar los electrodos recién salidos de la fresadora para usarlos de inmediato».
Langenhorst mencionó que uno de los clientes de EDM de MC Machinery es un taller de moldes que utiliza grandes dispositivos de sujeción tipo bastidor rectangular. «Pueden cargar una pieza grande o varias piezas en ese bastidor/mesa, igual que harían normalmente en la EDM si quisieran hacerla funcionar toda la noche o el fin de semana. Retirará un bastidor con cuatro o cinco piezas terminadas y colocará otro diferente ya cargado. Las piezas se preajustan fuera de la máquina en el bastidor/mesa para que estén todas escuadradas y alineadas. A continuación, todos los puntos cero pueden localizarse mediante MMC y enviarse a la máquina para cargarlos con el programa de pieza y ahorrar tiempo de máquina, o medirse una vez cargadas en la máquina con el hilo antes de ejecutar el programa».
Para mejorar las capacidades incluso de no expertos, Makino Inc. (Auburn Hills, MI) lanzó recientemente un conjunto de funciones de monitorización remota llamado HyperConnect, y ha desarrollado varias funciones en su sistema de control Hyper-i existente para mejorar la capacidad del operario, incluida la función E-Tech Doctor, que captura el conocimiento y la experiencia de un operario avanzado y los transforma en una función fácilmente utilizable para operarios de todos los niveles.
«Elevar la inteligencia y la capacidad de nuestras tecnologías de potencia adaptativas ayuda a reducir el nivel de habilidad del operario necesario para lograr resultados de alto rendimiento», afirmó Brian Pfluger, director de producto EDM de Makino. «La máquina es capaz de hacer más por sí misma al tener una capacidad de autoadaptación más robusta, lo que libera a los operarios para dedicar su tiempo a otras actividades del taller».
Si un fabricante emplea robots, algunas series de EDM de hilo y de hundimiento de Sodick Inc. (Schaumburg, IL) están equipadas con puertas de tanque segmentadas para hacer accesible el interior de las máquinas a los brazos robóticos. «Cuanto más puedas automatizar algunos de estos procesos, los operarios pueden trabajar en cosas más importantes o en más cosas a la vez», dijo Evan Syverson, director de desarrollo de negocio aditivo de Sodick.
Para hacer sus EDM más sencillas y fáciles de operar, MC Machinery Systems ha creado un sistema basado en conocimiento. Por ejemplo, una EDM de hilo utiliza diferentes diámetros de hilo y mecaniza diferentes tipos y espesores de material de la pieza. «Para cada tipo de trabajo, tenemos lo que llamamos E-Packs, que son ajustes de potencia, valores de velocidad de avance y valores de compensación del corte relacionados con trabajos específicos. Una tabla de datos en el control de la máquina tiene toda esa información, por lo que el operario solo necesita responder preguntas en el control para elegir el tipo de hilo, el material y espesor de la pieza, y la precisión y acabado superficial deseados. La máquina lo calcula todo por sí sola. Si va a requerir una pasada o cinco, la máquina lo hace toda sola».
«También tenemos una barra deslizante en el control de la máquina que ofrece la opción entre velocidad a la izquierda y precisión a la derecha», continuó Langenhorst. «Al desplazar la barra hacia la derecha, se reduce la velocidad de la máquina y se consiguen esquinas más precisas. Si no se necesita tanta precisión y se quiere velocidad, se desplaza totalmente a la izquierda. Si se quiere algo intermedio, se puede elegir esa opción».
Controles para robots
Cuando Ostini de GFMS dijo que un operario con conocimientos básicos de electroerosión solo necesita pulsar un botón para que la máquina funcione, lo dijo literalmente. Gracias a cambios en el software, un operario puede ajustar la configuración de potencia pulsando un solo botón, según lo que quiera hacer.
Si el operario quiere cortar un 10-15 % más rápido que el estándar, puede pulsar un botón y el software ajusta todos los parámetros del generador. Por el contrario, dijo Ostini, supongamos que es viernes y hora de irse a casa. El operario puede pulsar un botón y la máquina entrará en modo conservador o eco. En este caso, el hilo se ralentiza drásticamente.
En el pasado, eso crearía imprecisiones en la pieza, dijo Ostini. «Pero como hemos desarrollado la tecnología en torno a este ajuste, hemos ajustado el generador para que mantengamos la misma precisión pero él ahorra un 30-35 % en consumo de hilo». GFMS añadió una automatización similar de un botón en el lado de la de hundimiento.
GFMS también ha añadido funciones de medición y validación a las EDM usando microscopios y sondas Renishaw para asegurar que el operario ha configurado el trabajo correctamente. Tras el corte, la sonda y el microscopio pueden usarse de nuevo para validar el trabajo antes de retirar la pieza.
«Por ejemplo, en nuestras máquinas CUT 1000 tenemos un sistema llamado IVU [unidad de visión integrada], que mide lo que se ha cortado y te dice antes de retirar la pieza de la máquina si el corte fue correcto», dijo Ostini. «Si no lo fue, o lo arreglas ahí mismo o la desecha».
Belmont Equipment and Technologies ofrece diferentes modelos diseñados en torno a los niveles de automatización que el cliente pueda querer ahora o en el futuro. «Esto podría implicar soluciones que van desde un sistema robótico llave en mano completo, hasta un diseño pre-cableado con cambios mecánicos que permitan una fácil adición posterior», dijo Tyll.
Industria 4.0 y análisis de datos
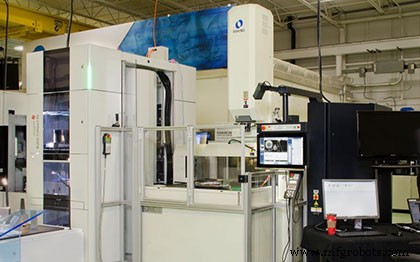
Mientras que los operarios cualificados escasean, algunos elementos de la Industria 4.0 ayudan a compensar la diferencia creando eficiencia en las operaciones. Entre los objetivos de la Industria 4.0 está la capacidad de recopilar datos de la máquina que puedan analizarse para identificar problemas.
«Muchos clientes buscan la retroalimentación de datos que les dé el conocimiento del proceso para analizar cómo operar sus máquinas de la manera más eficiente», dijo Tyll. «Junto con esto, les permite identificar problemas antes de que comiencen. Con varios paquetes de software offline que manejan el lado analítico, trabajamos con nuestros clientes para establecer las conexiones necesarias para la retroalimentación».
La resolución de problemas es una parte clave de la Industria 4.0, coincidió Ostini. «Una vez que ves algo, quieres saber por qué», dijo. «Y ahí es donde la analítica necesita ser más intuitiva». Puso el ejemplo de un propietario de taller que mira cuánto tiempo una máquina ha estado cortando frente a no cortando. Observa en los datos que a las 4 p. m. parece estar más parada que en marcha, y se pregunta por qué.
«Ahí es cuando necesitas poder mirar otros datos», dijo Ostini. «Podría ser mantenimiento, o parada por alarma, o parada porque el operario está configurando una pieza». Una empresa de Indiana hizo eso y notó un contratiempo constante durante la semana. Miraron los datos y notaron que era en el cambio de turno. Había una caída en la producción porque el operario que se iba tenía un trabajo en la máquina y el que entraba no sabía qué era, así que tuvo que averiguarlo. Como resultado, la empresa añadió 15 minutos a cada turno para crear un solape y que los dos operarios pudieran hacer el traspaso. La empresa estimó el coste del cambio tras un año y se dio cuenta de que ahorraron 100.000 dólares, incluso contabilizando el pago extra al operario.
Sensores de flotación evitan derrames
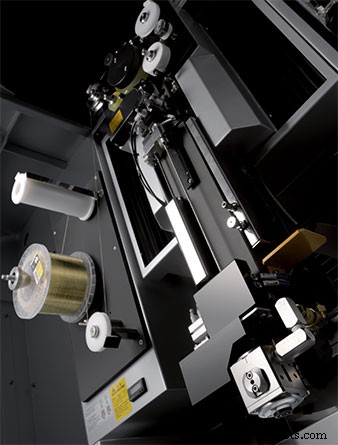
Sodick ha hecho sus EDM accesibles para robots, y ha hecho el acceso para humanos más conveniente con sus puertas de tanque abatibles. La característica está en su serie ALN de EDM de hilo y AG de hundimiento.
«Es particularmente útil en automatización porque, en lugar de que alguien abra físicamente la puerta, esta está lo suficientemente baja para que un robot entre y cambie la herramienta o la pieza», dijo Syverson.
Gracias a las paredes multi-segmentadas de la puerta que se pliegan unas sobre otras, un tanque puede abrirse parcialmente. Esto permite a los operarios acceder a la pieza sin vaciar completamente el tanque y abrir la puerta del todo. Además, la puerta tiene un sensor de flotación, dijo Syverson. «El tanque se llena de dieléctrico durante el mecanizado, y obviamente no quieres bajar la puerta con el tanque lleno de fluido. Si el nivel de agua es demasiado alto, se detendrá en el nivel del agua en lugar de seguir bajando, evitando un derrame accidental».
La serie de hundimiento AG cuenta con motores lineales refrigerados y una opción de eje C que puede girar a velocidades de hasta 2000 rpm.
En Makino, las máquinas más nuevas son capaces de hacer más por sí mismas. Las opciones pueden incluir cambiadores de herramientas automatizados para EDM de hundimiento y un sistema de enhebrado automático de hilo para EDM de hilo, ambos extendiendo la operación desatendida de la máquina. La automatización de nivel superior típicamente incluye el uso de robótica para intercambiar la pieza y mejorar la utilización de la máquina, y puede incluir el servicio de múltiples máquinas por un solo robot.
El nuevo HyperConnect proporciona cuatro funciones para mejorar el acceso remoto y la comunicación en red cuando las máquinas están conectadas a una red interna. Con EDM Mail, la máquina puede enviar actualizaciones por correo electrónico sobre el estado de la máquina, incluyendo paradas, en un esfuerzo por minimizar el tiempo de inactividad y la producción perdida. Con EDM Viewer, el operario puede monitorizar y acceder al control de la máquina remotamente en un PC o dispositivo inteligente. Esto permite al operario «ver» exactamente dónde y qué está haciendo la máquina durante la operación desatendida. Con Machine-to-Machine Viewing, el operario puede ver cualquier otro control Hyper-i en red directamente desde el control de la máquina sin tener que dejar su área de trabajo. Y con PC Viewer, el operario puede acceder y visualizar cualquier programa y dato de un PC en red en la pantalla de 24" (610 mm) de la máquina. Esta función permite al operario realizar todas las tareas necesarias para operar la máquina desde el control Hyper-i, incluyendo otro software especializado como Microsoft Office o software CAD/CAM especializado.
Además de E-Tech Doctor mencionado anteriormente, Makino ha desarrollado varias otras funciones del sistema de control Hyper-i, incluyendo múltiples ciclos predefinidos de recogida (incluyendo el nivelado de una pieza sin necesidad de sondas internas), verificación de medición, y seguimiento e informes de utilización de la máquina.
«La idea de la función de seguimiento de utilización es proporcionar al taller las herramientas necesarias para monitorizar la efectividad y eficiencia de sus procesos actuales, que es un área común de deficiencia en la mayoría de talleres», dijo Pfluger. «Esta nueva herramienta de seguimiento proporciona los medios para medir la utilización de la máquina 24/7 e identificar áreas de mejora».
Sistema de control de automatización
- Automatización mejorada impulsa robótica más capaz en moldeo por inyección
- Universal Robots presenta nuevos accesorios cobots en Automate 2019
- Estudio Encuentra que Salario Mínimo Más Alto Impulsa Inversión en Robótica
- Acelera la automatización empresarial con plataformas Low-Code
- Mitsubishi Electric Automation presenta LoadMate Plus: Celda robótica móvil para fabricantes CNC
- Domina la automatización: estrategias probadas para el éxito en fabricación
- IBM: La automatización con IA impulsa la eficiencia y el foco estratégico para empresas europeas
- Impulsando la agilidad de la cadena de suministro con automatización inteligente
- Maquinistas a prueba de futuro: Dominando habilidades de programación para la automatización
- Cómo el IIoT Impulsa la Eficiencia en Manufactura: 6 Estrategias Probadas
- Explorando el espectro de realidades en automatización industrial