



Moldes de inyección impresos en 3D: comparación profesional de materiales
Introducción
El uso de procesos de impresión 3D para crear utillaje de uso final se está volviendo cada vez más común a medida que aumentan las capacidades de las tecnologías.
En este artículo nos centramos en una aplicación específica de utillaje: moldeo por inyección de tiradas cortas. Una revisión extensa de las aplicaciones de impresión 3D en esta área se puede encontrar aquí. En este artículo, comparamos dos materiales populares que se usan actualmente en la industria para fabricar moldes de inyección.
El moldeo por inyección es una aplicación muy exigente para un material de impresión 3D, ya que los moldes deben soportar las fuerzas de procesamiento a temperatura elevada y retener su precisión dimensional a lo largo de múltiples ciclos. Los moldes de inyección impresos en 3D son más adecuados para:
Plazos de entrega rápidos (1-2 semanas frente a 5-7 semanas).
Aplicaciones donde las cantidades de producción son bajas (50-100 piezas).
Diseños de molde donde son probables cambios o iteraciones.
Piezas relativamente pequeñas (menos de 150 mm).
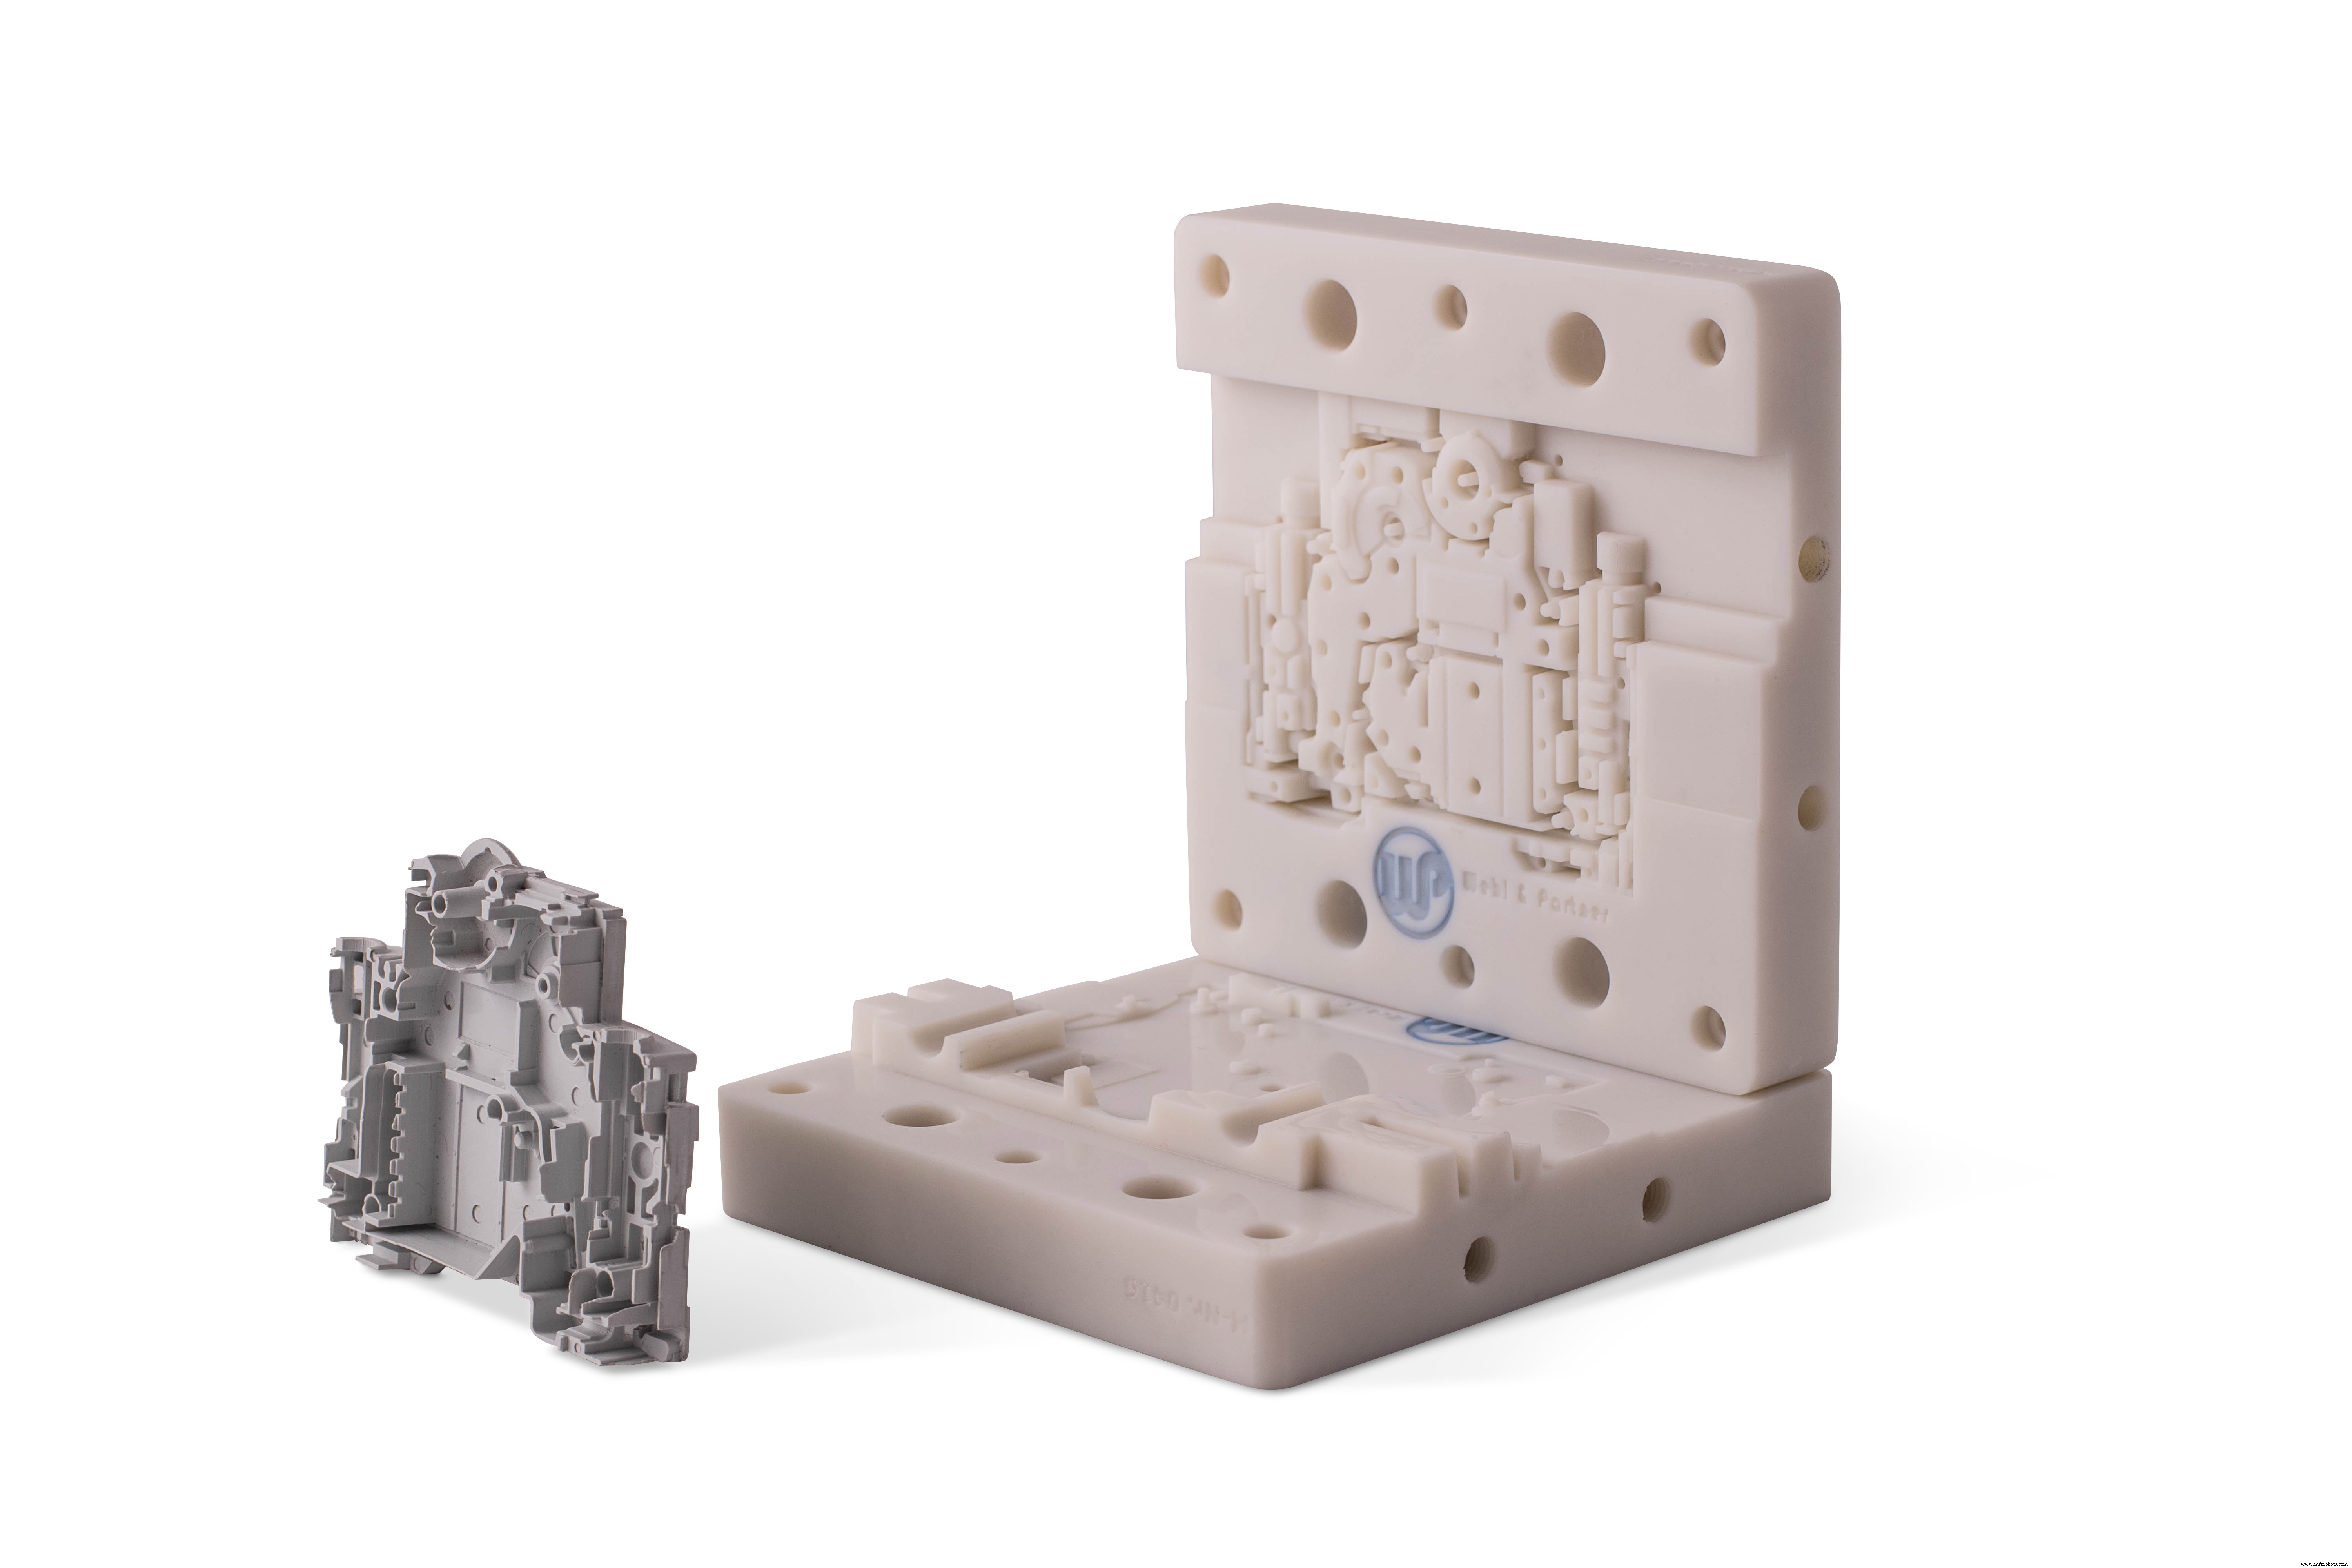
Requisitos de material para fabricación de moldes
Un material de impresión 3D adecuado para fabricar moldes de inyección debe tener:
- Alta rigidez: Los moldes deben retener su buena precisión dimensional a lo largo de múltiples ciclos y soportar las altas presiones durante la inyección de material sin deformarse.
- Alta resistencia a temperatura: Una alta temperatura de deflexión por calor (HDT) es crucial, no solo para asegurar que el molde no falle durante la inyección, sino también para permitir un control más preciso del proceso.
- Alto nivel de detalle: Los moldes de inyección deben tener alta precisión dimensional y superficie lisa. Moldes muy precisos producirán piezas muy precisas.
Los dos procesos de impresión 3D que pueden producir piezas muy precisas y lisas (sin post-procesado extensivo) son Material Jetting y Estereolitografía (SLA). Aunque Material Jetting es un proceso exclusivamente industrial, existen sistemas SLA tanto de escritorio como industriales. Los materiales y capacidades de producción de impresoras SLA de escritorio no son viables para producción de alta gama, por lo que no se discutirán aquí.
En este artículo nos centramos en dos materiales que han demostrado ser adecuados para fabricar moldes de inyección de tiradas cortas en entorno industrial: Digital ABS Plus para Material Jetting de Stratasys y Somos PerFORM para SLA de DSM.
Descargo: las propiedades de material listadas a continuación son proporcionadas por los fabricantes y corresponden a piezas que han realizado el proceso óptimo de post-curado térmico.
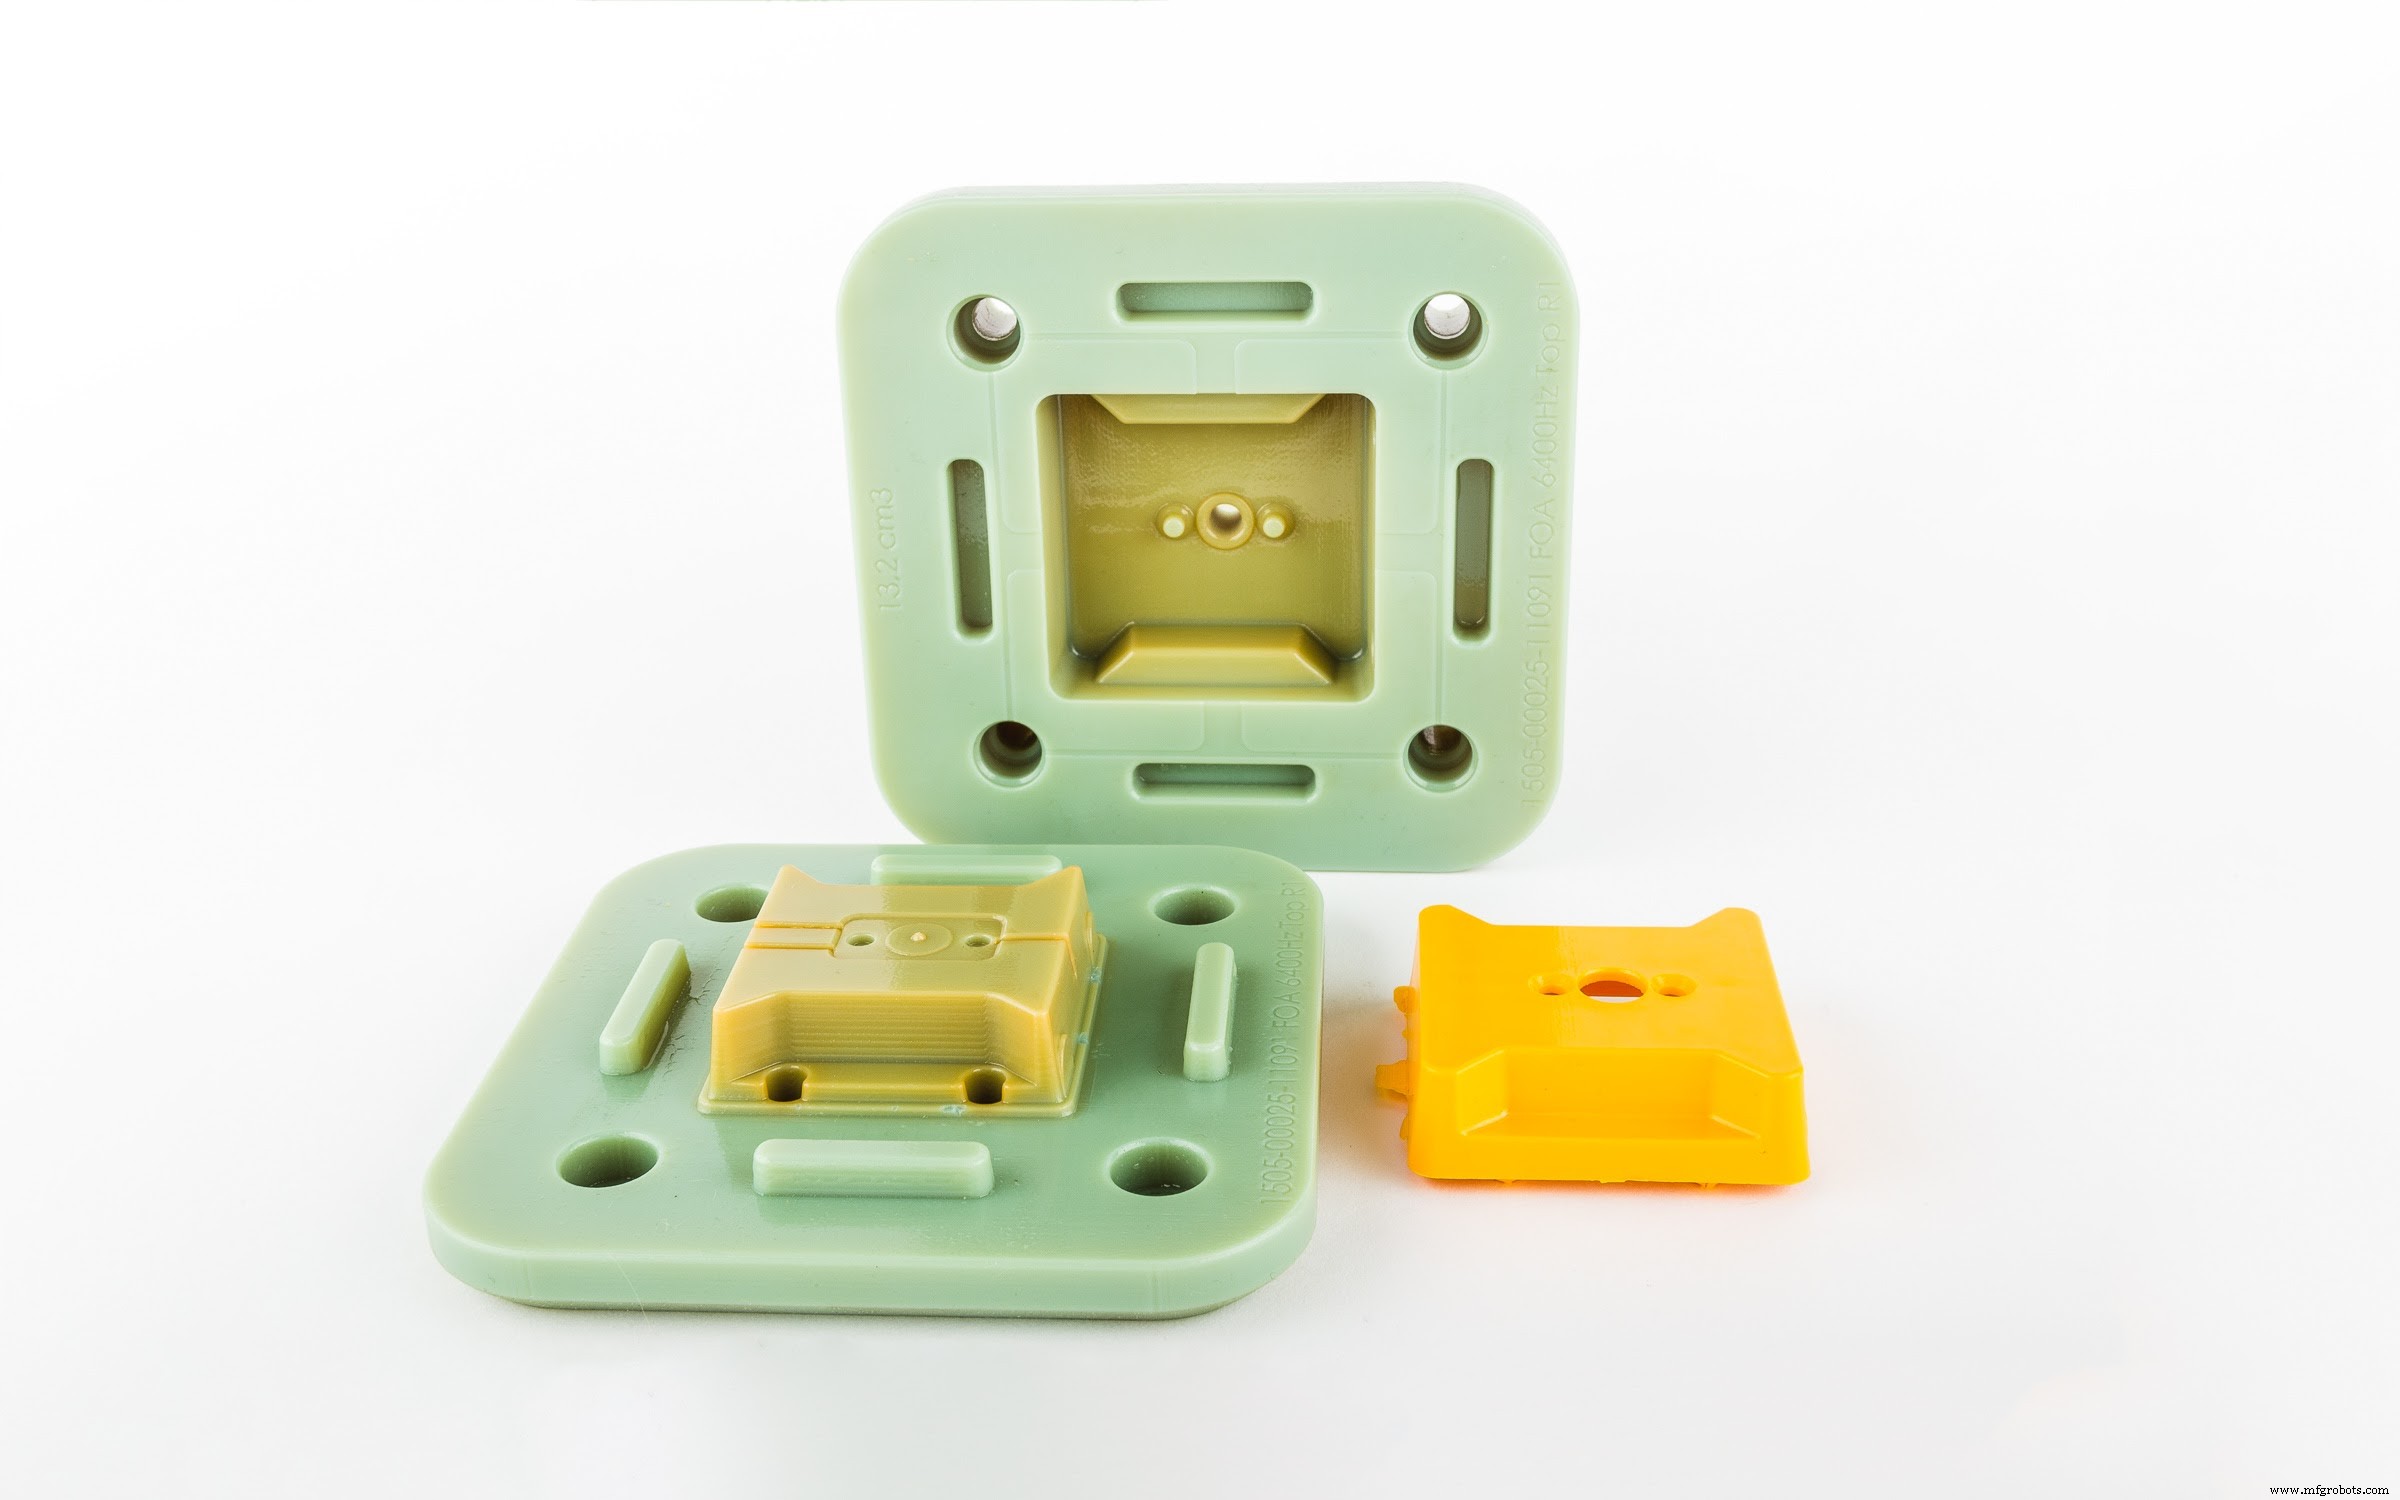
Comparación de materiales
Propiedades mecánicas - Rigidez
Somos PerFORM tiene una resistencia a la tracción y flexural muy alta, no solo comparado con Digital ABS, sino también entre todos los demás materiales industriales de impresión 3D (por ejemplo, Nylon SLS). Sin embargo, es más frágil (bajo alargamiento a la rotura) y tiene menor resistencia al impacto. Para fabricación de moldes, las propiedades mecánicas de Somos PerFORM son preferibles, ya que alta rigidez y resistencia son los requisitos principales.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Resistencia a la tracción | 55 - 60 MPa | 80 MPa |
| Módulo de tracción | 2600 - 3000 MPa | 9800 MPa |
| Alongamiento a la rotura | 25 - 40 % | 1,2 % |
| Resistencia a la flexión | 65 - 75 MPa | 146 MPa |
| Módulo de flexión | 1700 - 2200 MPa | 9030 MPa |
| Izod impacto (entallado) | 90 - 115 J/m | 20 J/m |
| Dureza (Shore D) | 85 - 87 | 93 |
Propiedades térmicas - Resistencia a temperatura
La Temperatura de Deflexión por Calor (HDT) indica la temperatura a la que un polímero se deforma bajo una cierta carga. La Temperatura de Transición Vítrea (Tg) es la región de temperatura donde el material termoestable transita de un estado «vítreo» sólido a un estado más flexible «gomoso». Para aplicaciones de moldeo por inyección, valores altos de tanto HDT como Tg son preferibles, por lo que Somos PerFORM supera nuevamente a Digital ABS.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| HDT (@ 0,46 MPa) * | 92 - 95 °C | 268 °C |
| Temperatura de Transición Vítrea (Tg) | 47 - 53 °C | 81 °C |
*: tras post-procesado térmico
Proceso de impresión 3D - Nivel de detalle
Digital ABS y Somos PerFORM se usan en diferentes procesos de impresión 3D. Las capacidades de un sistema típico de Material Jetting y de un sistema SLA industrial se describen en la tabla siguiente. Ambas tecnologías pueden producir piezas muy lisas con detalles intrincados y requieren poco post-procesado. Digital ABS tiene una pequeña ventaja sobre Somos PerFORM en cuanto a nivel de detalle, ya que Material Jetting tiene la mayor precisión dimensional entre todas las tecnologías de impresión 3D (con SLA en un cercano segundo lugar).
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Proceso | Material Jetting | SLA Industrial |
| Precisión dimensional típica | ± 0,1% (límite inferior ± 0,05 mm) | ± 0,15% (límite inferior ± 0,05 mm) |
| Tamaño mínimo de característica | 0,05 mm | 0,10 mm |
| Espesor mínimo de pared | 0,6 mm | 0,8 mm |
| Altura mínima de capa | 14 - 16 micras | 25 - 50 micras |
Capacidades de producción
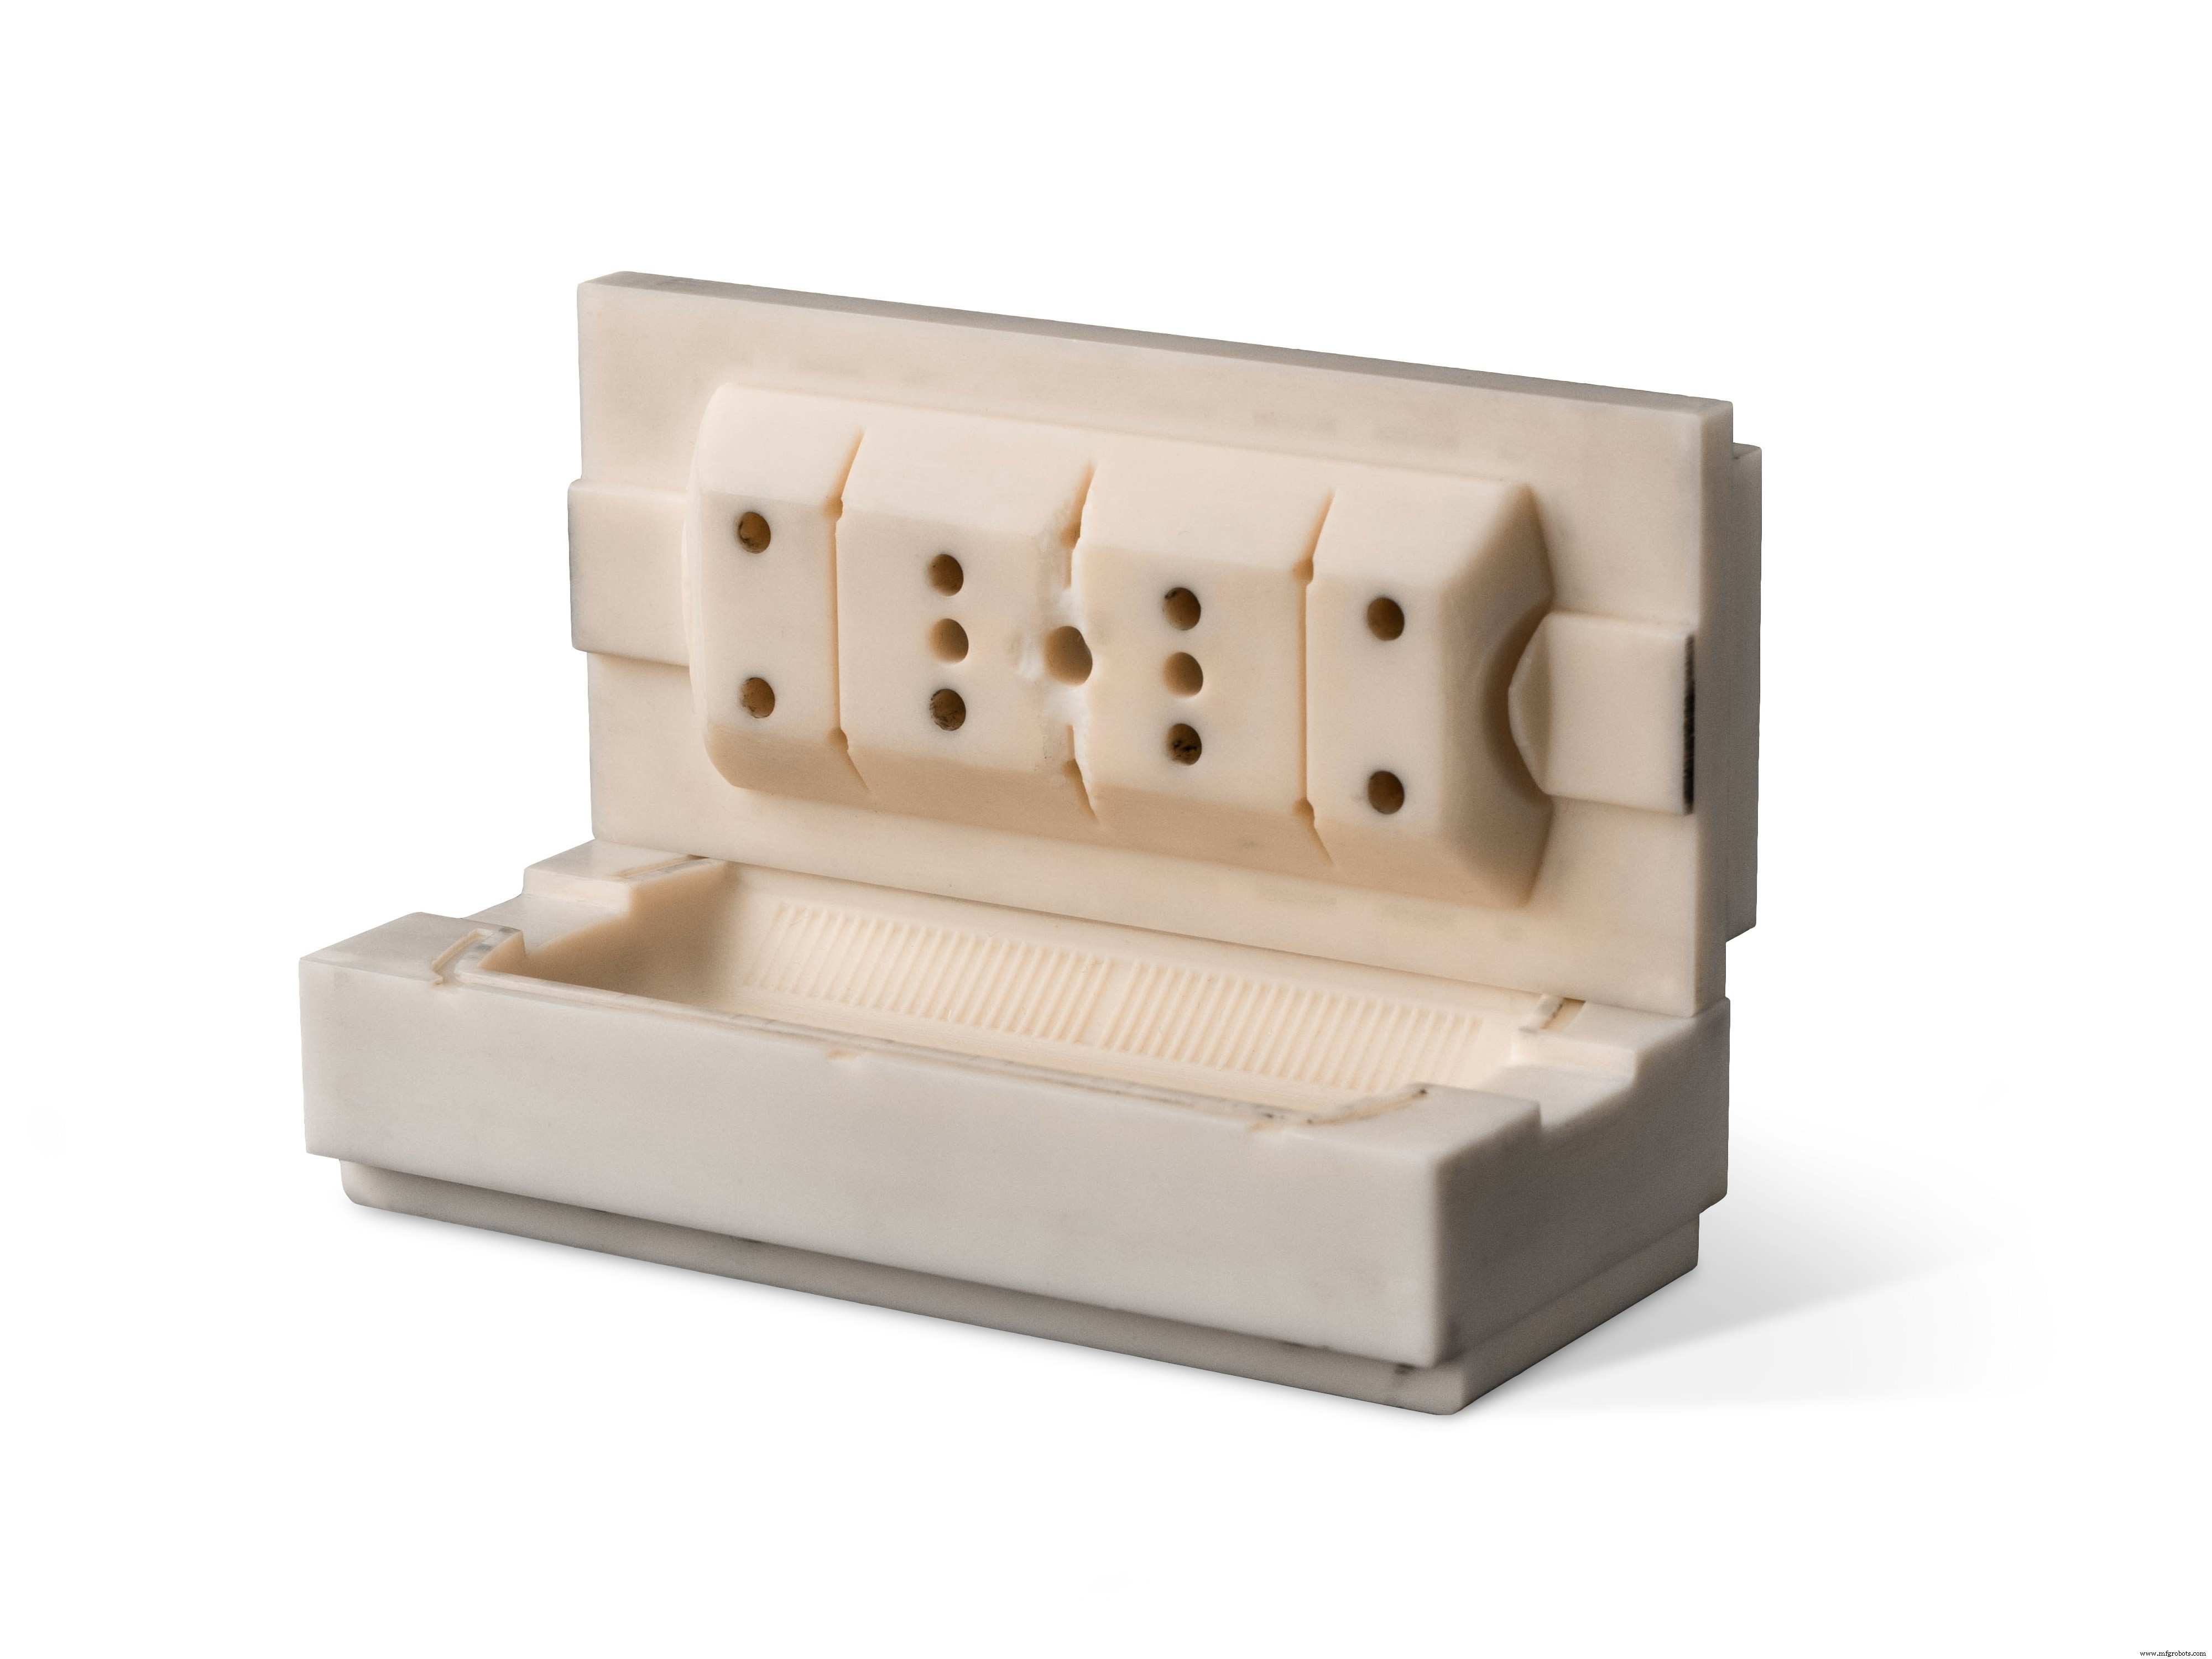
Tanto Digital ABS como Somos PerFORM se han usado en entornos industriales para producir moldes de inyección de tiradas cortas. La tabla siguiente resume el número de piezas que un solo molde puede producir usando materiales considerados «fáciles» y «difíciles» de moldear (PP y PA reforzado con fibra de vidrio respectivamente).
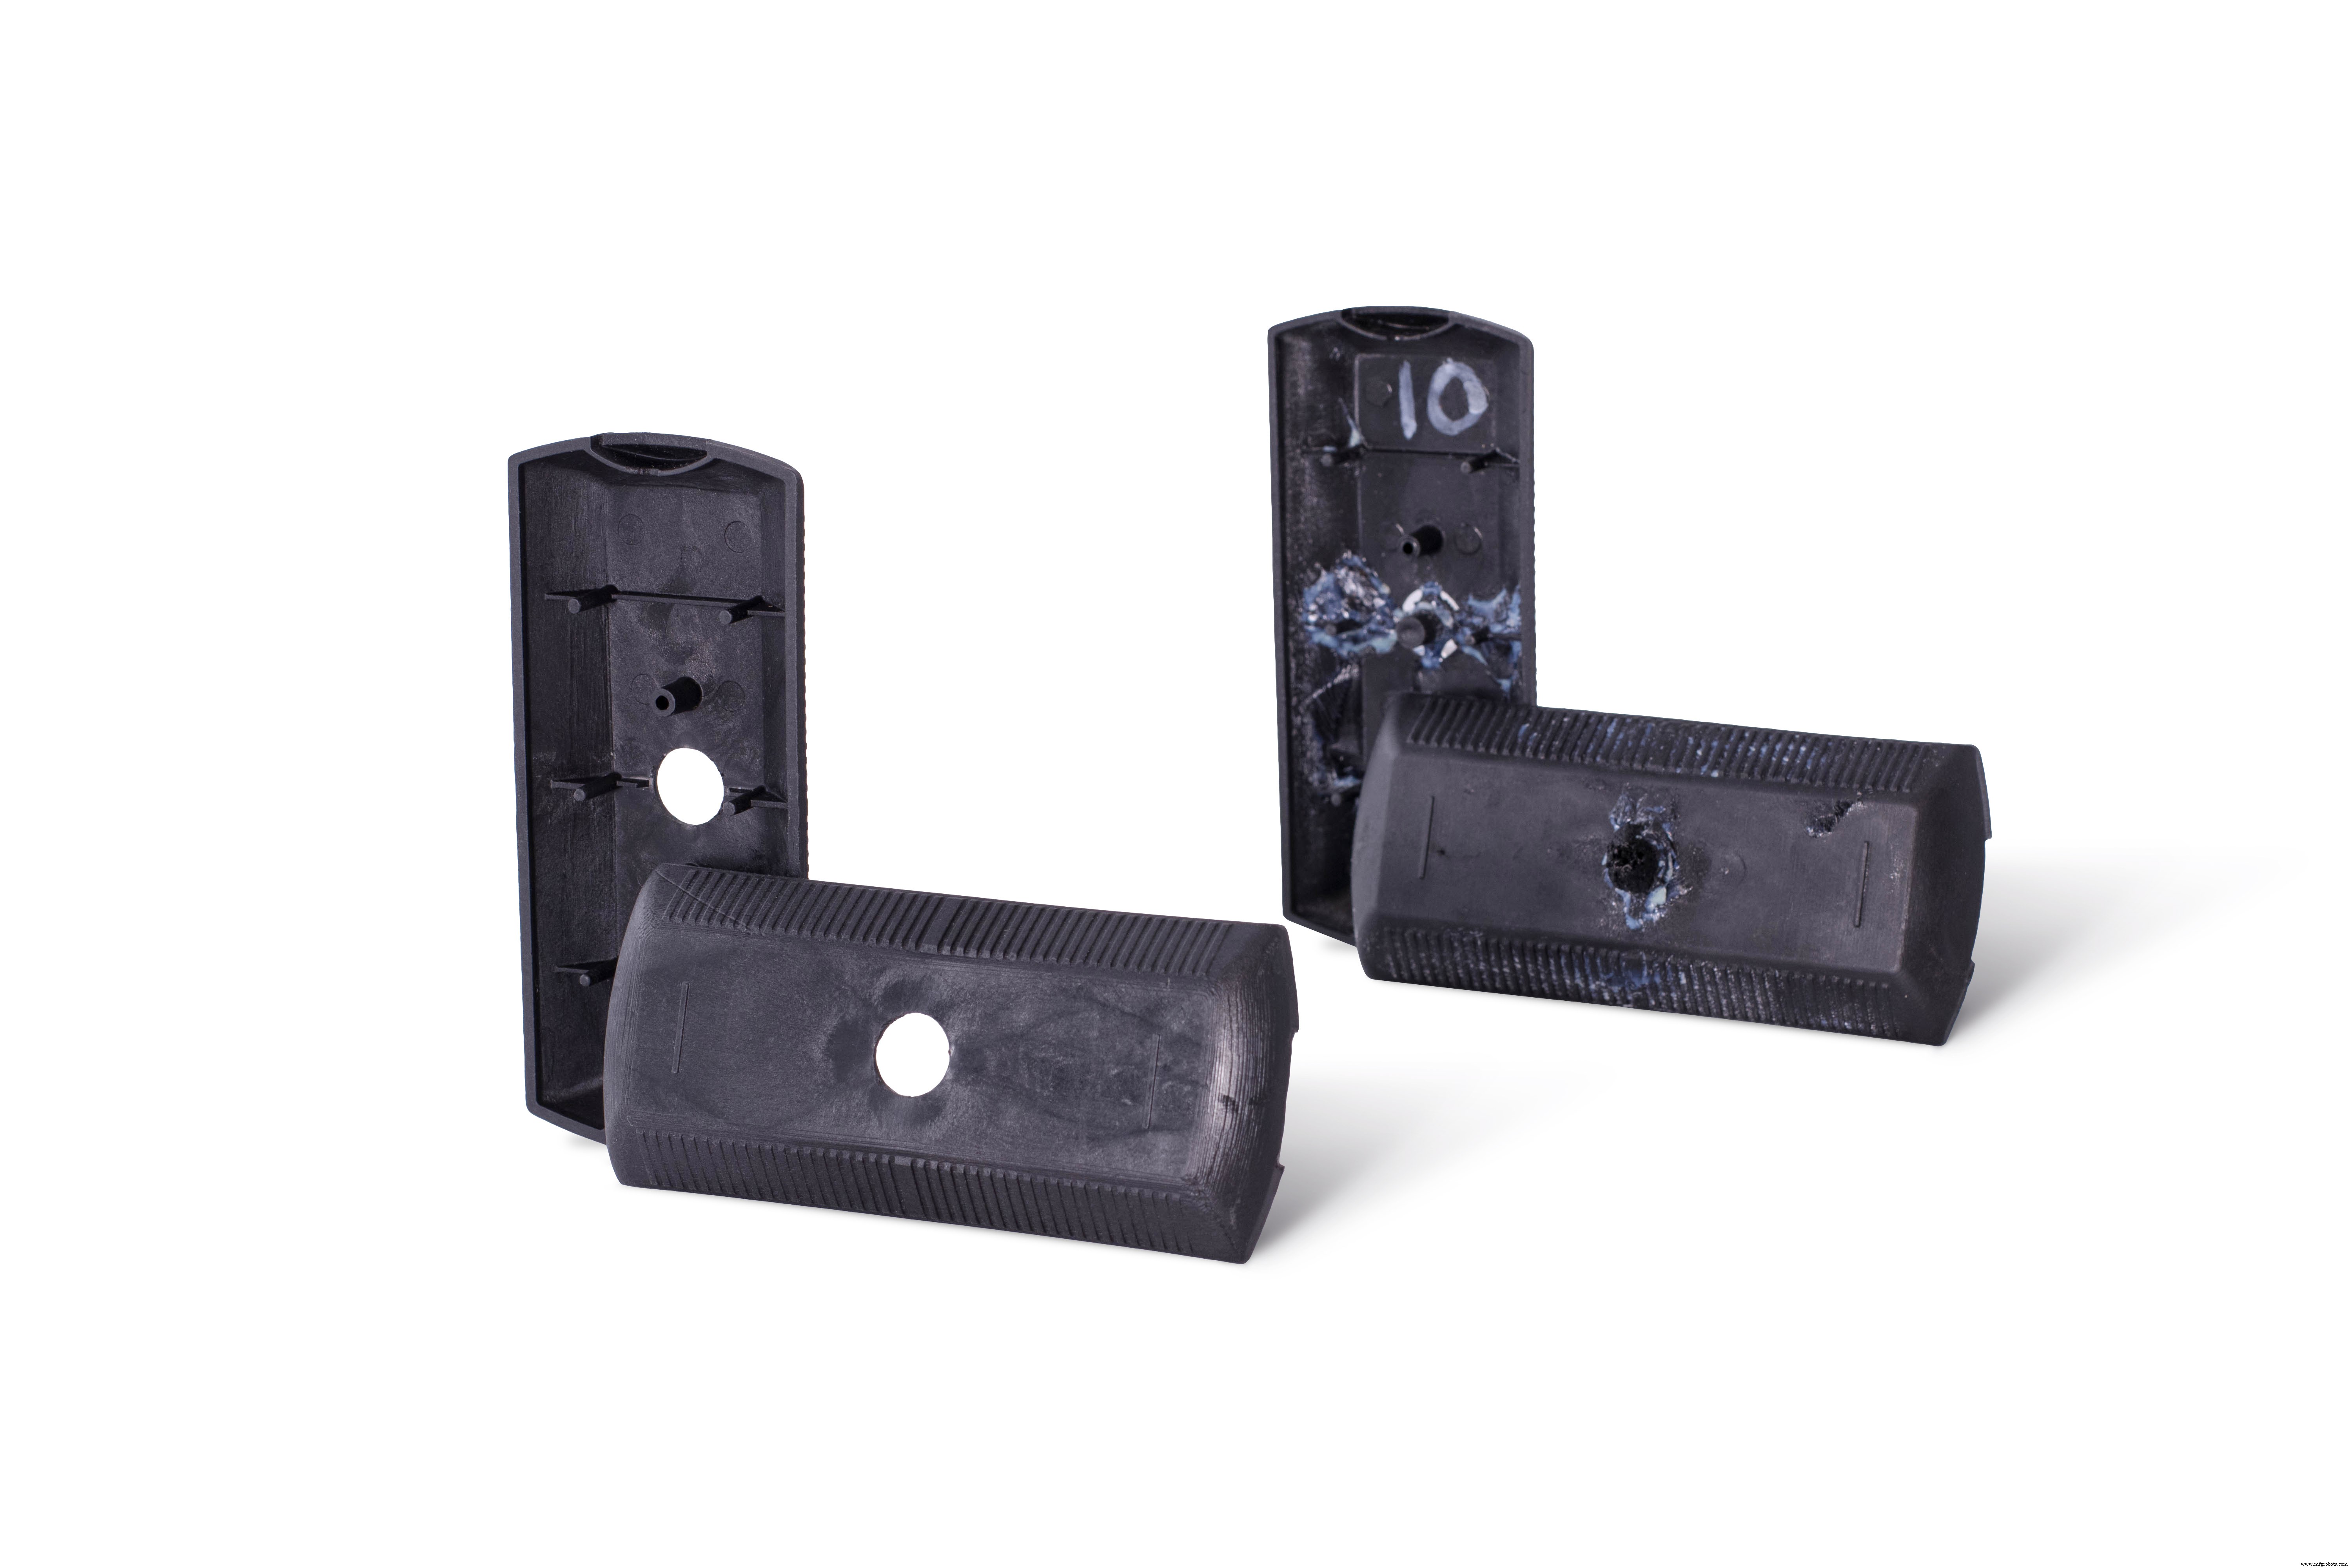
Las diferencias en propiedades mecánicas y térmicas de los dos materiales impactan en el número total de piezas que un molde puede producir. Bajo condiciones normales de operación (tras las primeras 3-4 corridas), el molde impreso en 3D alcanzará una temperatura de aproximadamente 120 °C, al ser calentado por el material fundido. Una buena estabilidad térmica es crucial para minimizar el deterioro del molde. Las muestras de prueba de PA GF de la imagen inferior fueron producidas usando diseños de molde idénticos impresos en 3D en los dos materiales (ambos muestran la pieza producida tras la 10ª corrida). La calidad de la pieza producida con el molde de Digital ABS es mucho menor, ya que el molde ha empezado a sobrecalentarse y deteriorarse, mientras que el molde de Somos PerFORM seguía estable.
| Digital ABS Plus † | Somos PerFORM ‡ | |
|---|---|---|
| Piezas en material «fácil» * | 50 - 100 | 100 - 200 |
| Piezas en material «difícil» ** | 5 - 30 | 30 - 50 |
* Polipropileno (PP)
** Poliamida reforzada con fibra de vidrio (PA GF)
† Fuente: Promolding
‡ Fuente: Wehl & Partner
Resumen y conclusiones
El moldeo por inyección es una aplicación de utillaje muy exigente: el material debe tener tanto alta rigidez como poder operar a temperaturas elevadas.
Material Jetting y SLA son los únicos procesos de impresión 3D que pueden producir piezas con la precisión dimensional y acabado superficial requeridos para aplicaciones industriales. Comparamos dos materiales (uno para cada proceso) que se usan para fabricar moldes de inyección de tiradas cortas impresos en 3D.
Aunque Digital ABS Plus es un excelente material para la mayoría de aplicaciones funcionales, la mayor rigidez y las propiedades térmicas superiores de Somos PerFORM lo hacen más adecuado para la fabricación de moldes. Esto es evidente por el número de piezas que cada molde fabricado con los dos materiales puede producir.
¿Quieres comparar precios y plazos de entrega para molde impreso en 3D en tu zona?
Ver precios Digital ABS Ver precios Somos PerFORM
Reglas prácticas
- Si se requiere muy alta precisión y acabado superficial liso, Material Jetting y SLA son los procesos de impresión 3D más adecuados para fabricación de moldes.
- Para retener su precisión a lo largo de múltiples ciclos, los materiales de impresión 3D para fabricar moldes de inyección deben tener alta rigidez.
- Una alta HDT permite el uso de temperaturas de molde más altas durante el procesamiento.
Impresión 3d
- Moldes de inyección de prototipo vs producción: Elegir el molde adecuado para su proyecto
- Principales materiales para moldeo por inyección de plástico para calidad y rendimiento superiores
- Aluminio vs. Acero: ¿Qué material de molde de inyección de plástico ofrece un rendimiento óptimo?
- Moldes impresos en 3D para inyección de bajo volumen: Descargue el estudio técnico del IPC
- Elección de Materiales para Microfusión: Tipos, Beneficios y Aplicaciones
- Dominando la seguridad en manipulación de materiales: Mejores prácticas para operaciones eficientes y sin riesgos
- Materiales de fricción en frenos de vehículo e industria: tipos, usos y selección
- Materiales industriales: tipos, usos y beneficios
- Principales Materiales Plásticos para Moldeo por Inyección: Guía para Elecciones Óptimas
- 14 Propiedades Mecánicas Clave de los Materiales: Guía Práctica
- Ingeniería de Materiales: La Ciencia Detrás de Materiales Innovadores