



Guía completa de impresión 3D de metal: SLM y DMLS
¿Impresión 3D o CNC? Encuentra la mejor tecnología para producir tus piezas metálicas
Descarga nuestra guía sobre producción de piezas metálicas
SLM y DMLS: ¿cuál es la diferencia?
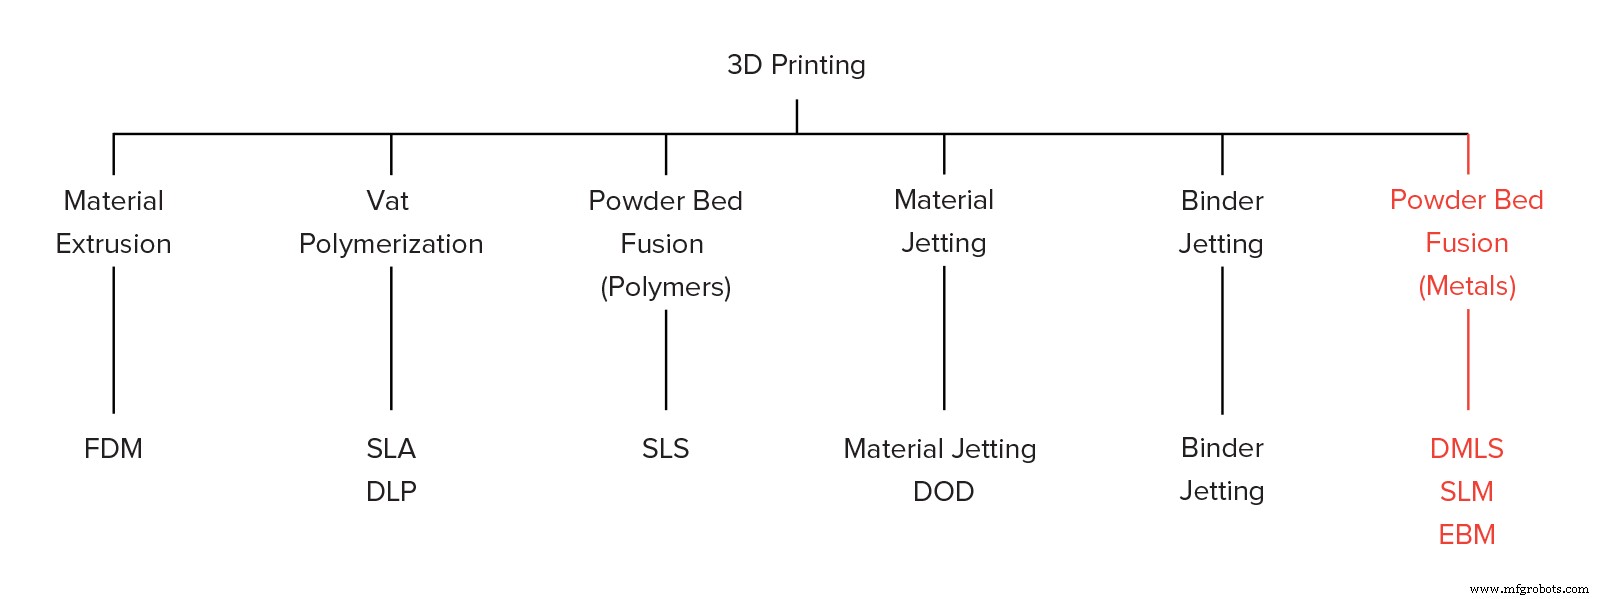
La Fusión Selectiva por Láser (SLM) y el Sinterizado Directo de Metal por Láser (DMLS) son dos procesos de fabricación aditiva de metal que pertenecen a la familia de fusión de lecho de polvo. Las dos tecnologías tienen muchas similitudes: ambas usan un láser para escanear y fusionar (o fundir) selectivamente las partículas de polvo metálico, uniéndolas y construyendo una pieza capa por capa. Además, los materiales usados en ambos procesos son metales que vienen en forma granular.
Las diferencias entre SLM y DMLS se reducen a los fundamentos del proceso de unión de partículas (y también patentes): SLM usa polvos metálicos con una única temperatura de fusión y funde completamente las partículas, mientras que en DMLS el polvo está compuesto de materiales con puntos de fusión variables que se fusionan a nivel molecular a temperaturas elevadas.
Esencialmente:
SLM produce piezas a partir de un único metal, mientras que DMLS produce piezas a partir de aleaciones metálicas.
Tanto SLM como DMLS se usan en aplicaciones industriales para crear productos de ingeniería de uso final. En este artículo, usamos el término impresión 3D de metal para referirnos a ambos procesos en general y describimos los mecanismos básicos del proceso de fabricación necesarios para que ingenieros y diseñadores entiendan los beneficios y limitaciones de la tecnología.
Hay otros procesos de fabricación aditiva que pueden usarse para producir piezas metálicas densas, como Fusión por Haz de Electrones (EBM) y Fabricación Aditiva Ultrasonica (UAM). Su disponibilidad y aplicaciones son limitadas, así que no se presentan aquí. Haz clic aquí para más información sobre Binder Jetting de metal.
¿Cómo funciona la impresión 3D de metal?
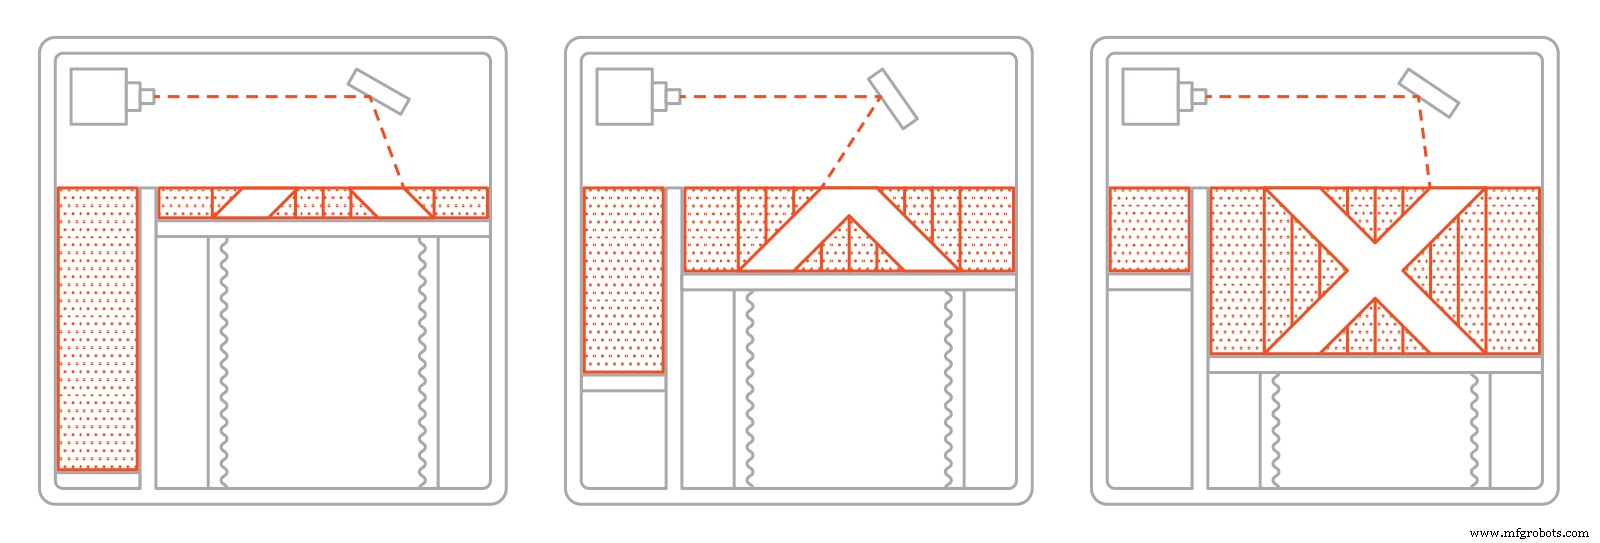
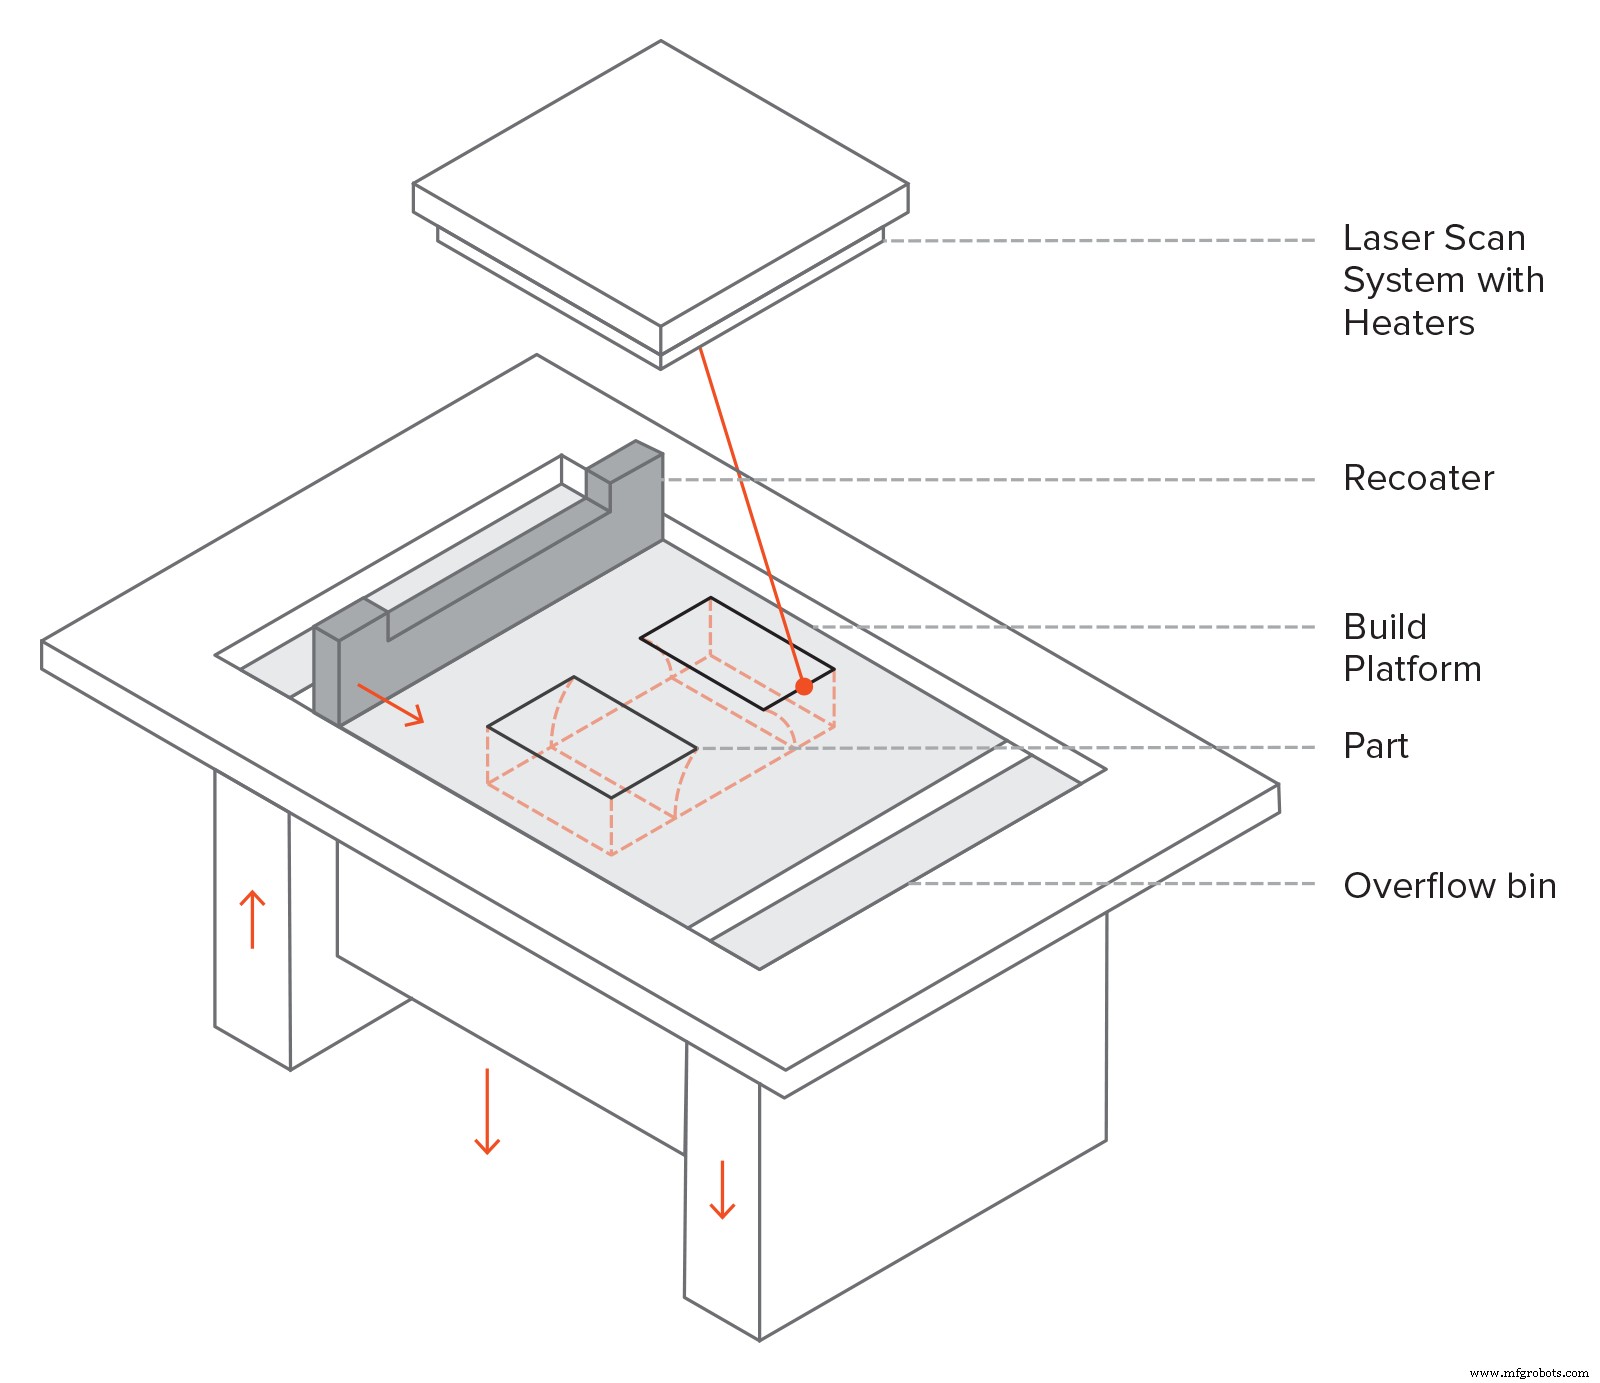
El proceso de fabricación básico para SLM y DMLS es muy similar. Así es como funciona:
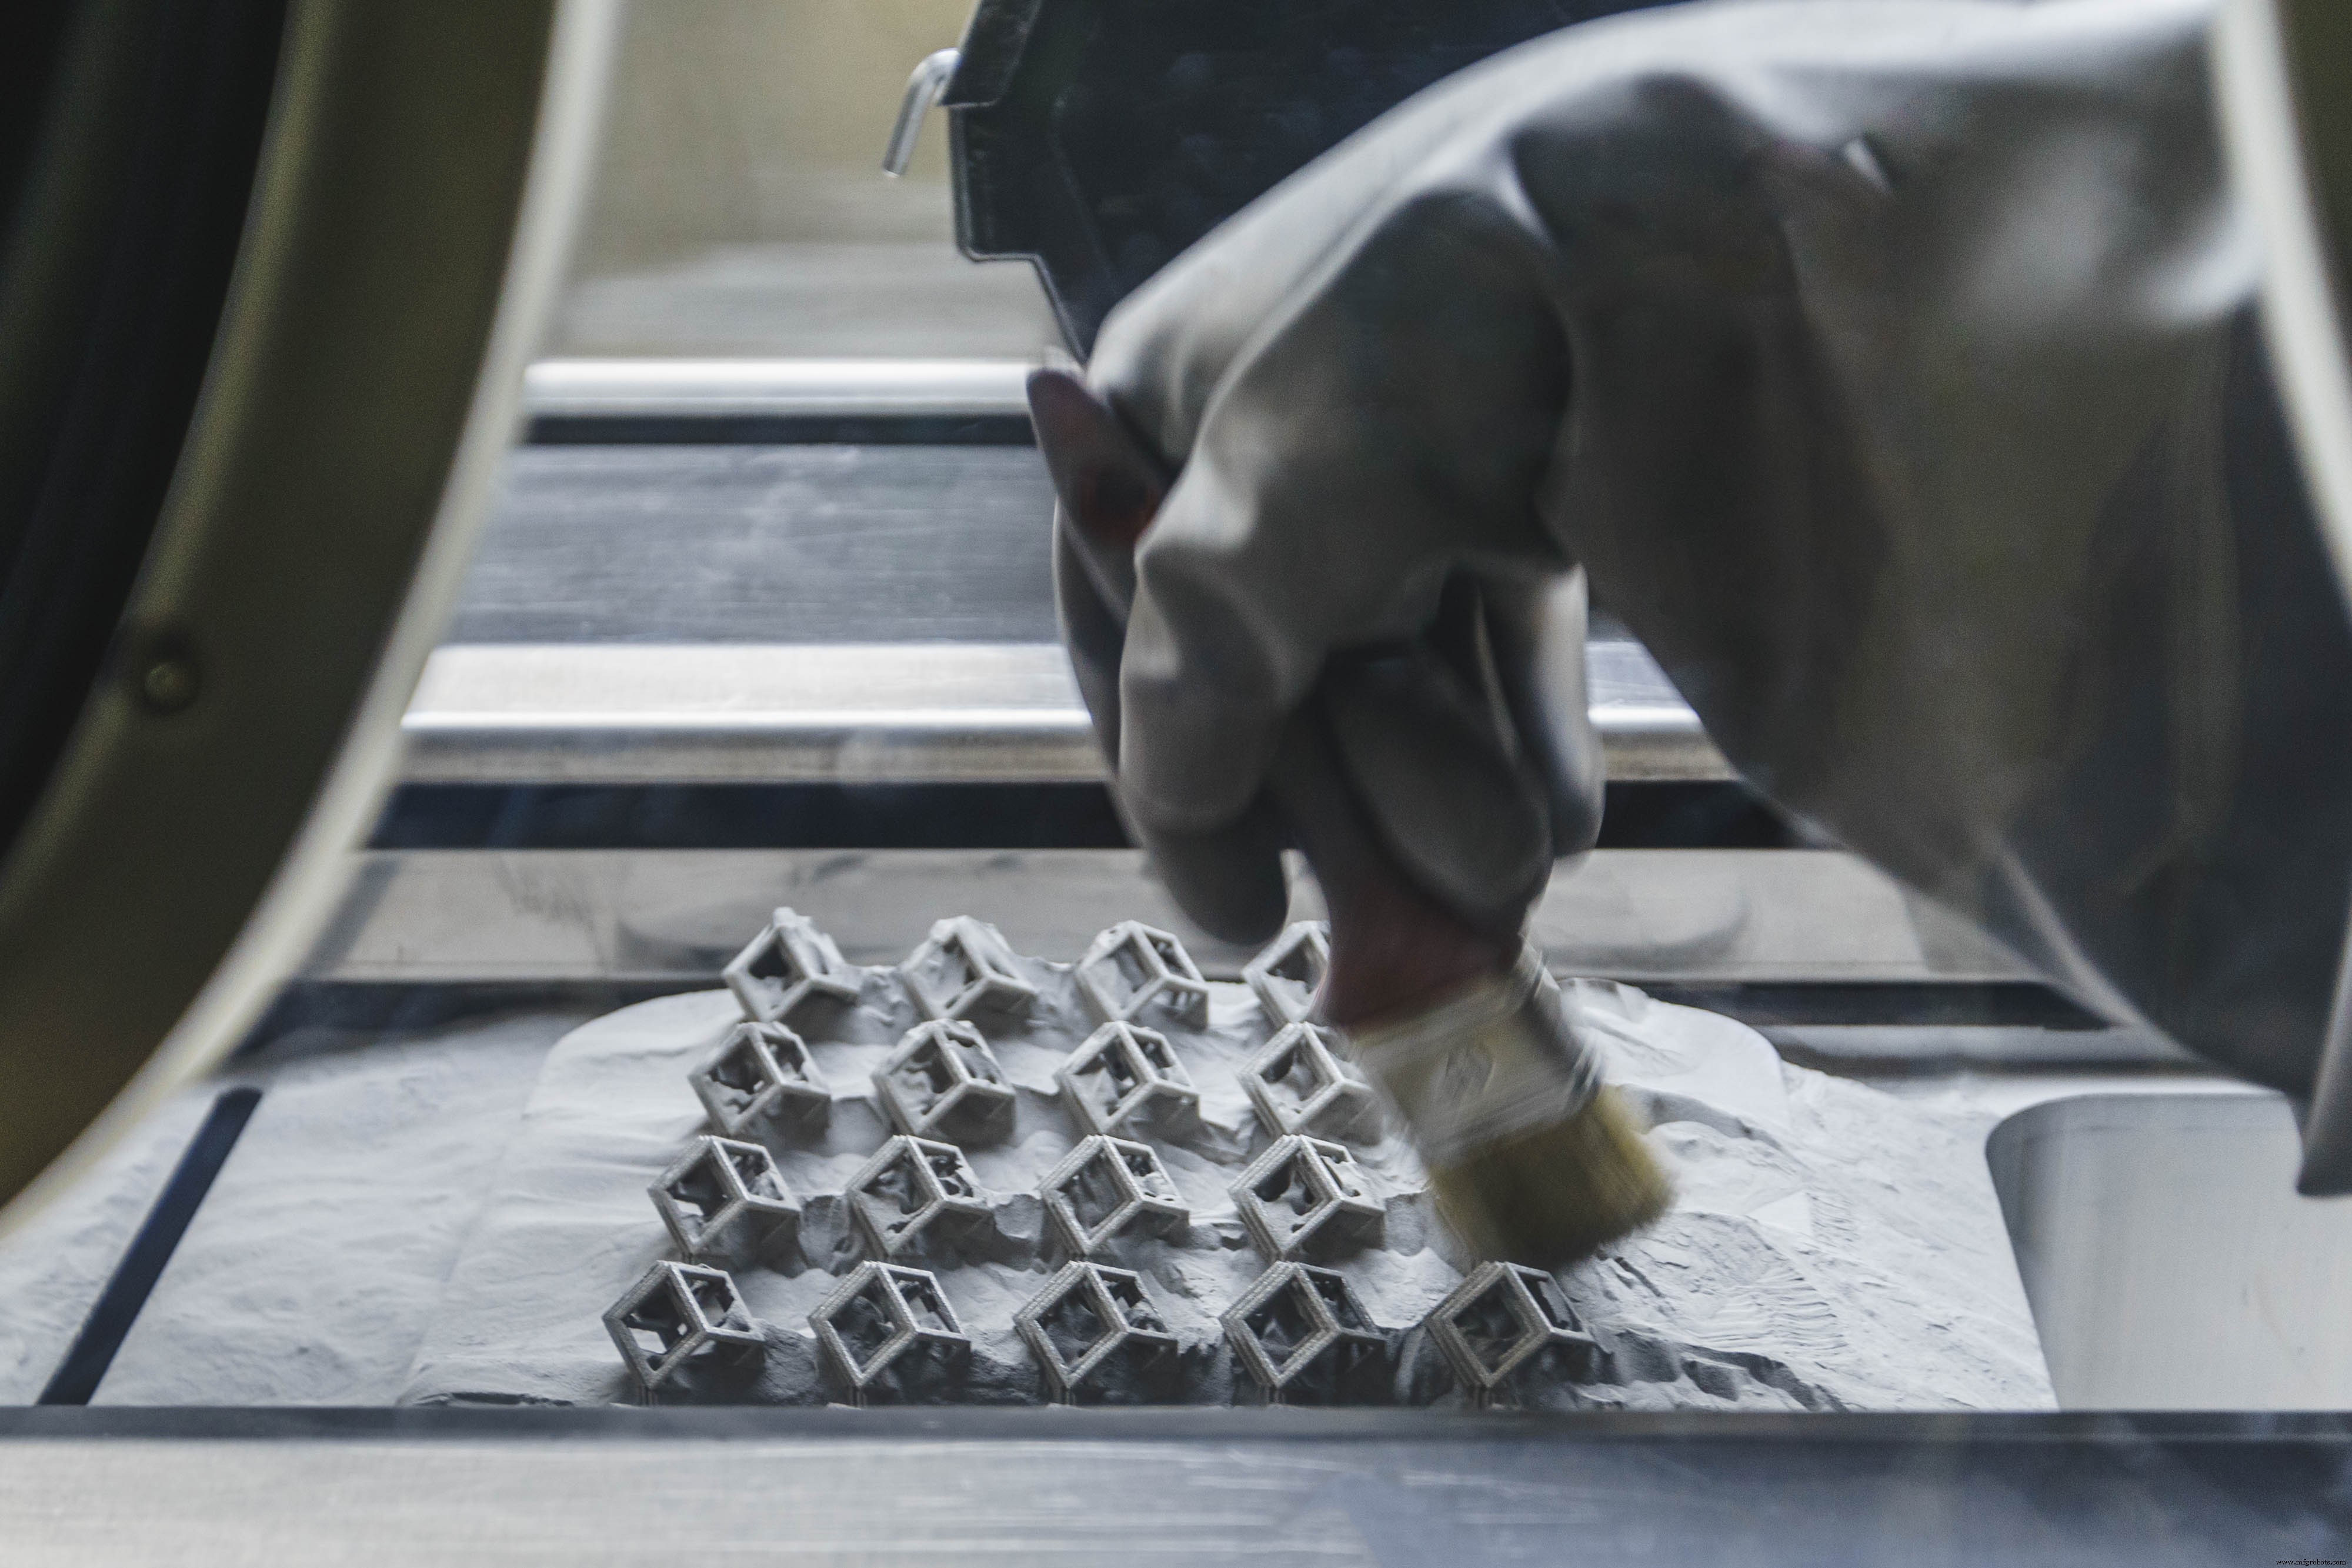
- La cámara de construcción se llena primero con gas inerte (por ejemplo, argón) para minimizar la oxidación del polvo metálico y luego se calienta a la temperatura óptima de construcción.
- Una fina capa de polvo metálico se extiende sobre la plataforma de construcción y un láser de alta potencia escanea la sección transversal del componente, fundiendo (o sinterizando) las partículas metálicas juntas y creando la siguiente capa. Se escanea toda el área del modelo, por lo que la pieza se construye completamente sólida.
- Cuando el proceso de escaneo termina, la plataforma de construcción baja un espesor de capa y el recubridor extiende otra fina capa de polvo metálico. El proceso se repite hasta que la pieza está completa.
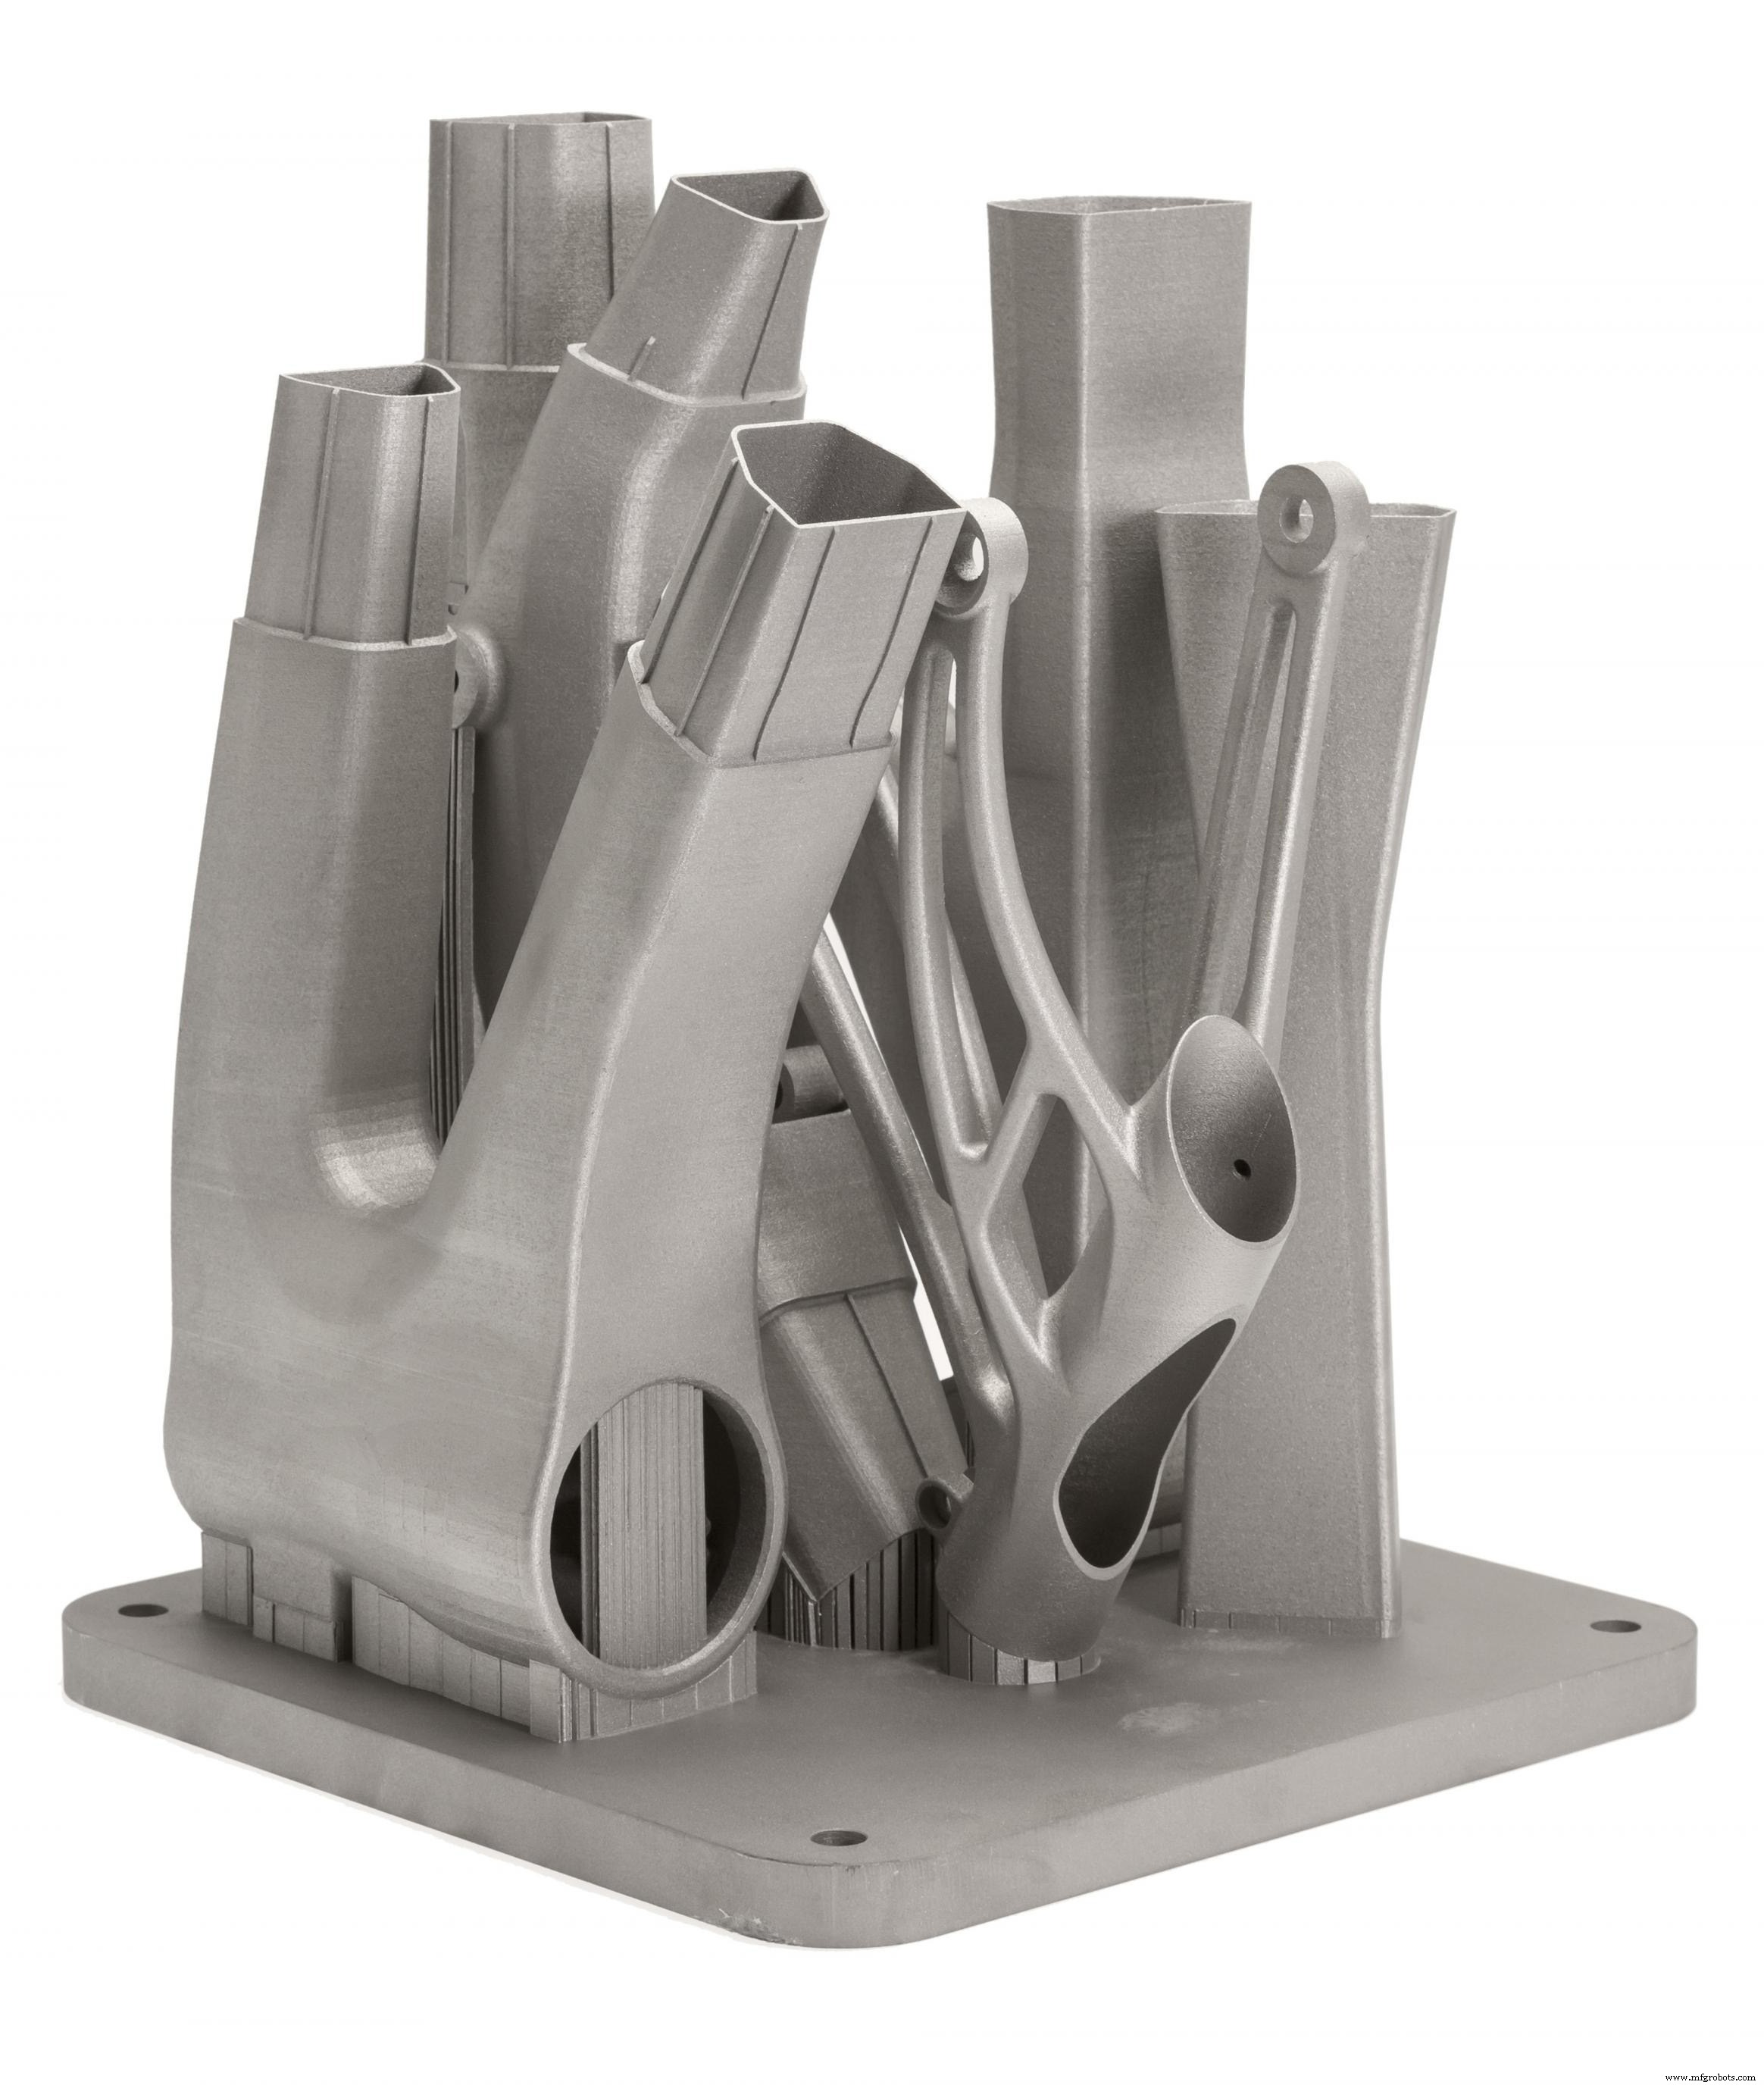
Cuando el proceso de construcción finaliza, las piezas están completamente encapsuladas en el polvo metálico. A diferencia del proceso de fusión de lecho de polvo de polímero (como SLS), las piezas están unidas a la plataforma de construcción a través de estructuras de soporte. El soporte en impresión 3D de metal se construye usando el mismo material que la pieza y siempre es requerido para mitigar el alabeo y distorsión que pueden ocurrir debido a las altas temperaturas de procesamiento.
Cuando el recipiente se enfría a temperatura ambiente, el polvo excedente se retira manualmente y las piezas se tratan térmicamente típicamente mientras aún están unidas a la plataforma de construcción para aliviar tensiones residuales. Luego los componentes se separan de la placa base mediante corte, mecanizado o electroerosión por hilo y están listos para uso o post-procesado adicional.
Mejora tus habilidades de diseño para impresión 3D
Consigue un póster gratis con reglas de diseño para impresión 3D
Características de SLM y DMLS
Parámetros de la impresora
En SLM y DMLS casi todos los parámetros del proceso los establece el fabricante de la máquina. La altura de capa usada en impresión 3D de metal varía entre 20 y 50 micras y depende de las propiedades del polvo metálico (fluidez, distribución de tamaño de partícula, forma, etc.).
El tamaño de construcción típico de un sistema de impresión 3D de metal es 250 x 150 x 150 mm, pero también hay máquinas más grandes disponibles (hasta 500 x 280 x 360 mm). La precisión dimensional que una impresora 3D de metal puede lograr es aproximadamente ± 0,1 mm.
Las impresoras de metal pueden usarse para fabricación en pequeños lotes, pero las capacidades de los sistemas de impresión 3D de metal se asemejan más a las capacidades de fabricación en lote de máquinas FDM o SLA que a las de impresoras SLS: están restringidas por el área de impresión disponible (dirección XY), ya que las piezas deben estar unidas a la plataforma de construcción.
El polvo metálico en SLM y DMLS es altamente reciclable: típicamente se desperdicia menos del 5%. Después de cada impresión, el polvo no usado se recoge, se tamiza y luego se completa con material fresco al nivel requerido para la siguiente construcción.
El desperdicio en impresión de metal viene en forma de estructura de soporte, que son cruciales para la finalización exitosa de una construcción pero pueden aumentar drásticamente la cantidad de material requerido (y el coste).
Adhesión entre capas
Las piezas de metal SLM y DMLS tienen propiedades mecánicas y térmicas casi isotrópicas. Son sólidas con porosidad interna muy baja (menos del 0,2-0,5% en estado tal como se imprime y cercana a cero tras procesamiento térmico).
Las piezas impresas en metal tienen mayor resistencia y dureza y a menudo son más flexibles que piezas fabricadas con métodos tradicionales. Sin embargo, son más propensas a fatiga.
Por ejemplo, mira las propiedades mecánicas de la aleación de impresión 3D AlSi10Mg EOS y la aleación de fundición a presión A360. Estos dos materiales tienen una composición química muy similar, alta en silicio y magnesio. Las piezas impresas tienen propiedades mecánicas superiores y mayor dureza comparadas con el material forjado.
Debido a la forma granular del material sin procesar, la rugosidad superficial (Ra) en estado tal como se imprime de una pieza de metal impresa en 3D es aproximadamente 6-10 μm. Esta rugosidad relativamente alta puede explicar parcialmente la menor resistencia a la fatiga.
| AlSi10Mg (aleación impresión 3D) | A360 (aleación fundición a presión) | |
|---|---|---|
| Límite elástico (0,2% deformación) * | XY: 230 MPa Z: 230 MPa | 165 MPa |
| Resistencia a la tracción * | XY: 345 MPa Z: 350 MPa | 317 MPa |
| Módulo * | XY: 70 GPa Z: 60 GPa | 71 GPa |
| Alongamiento a la rotura * | XY: 12% Z: 11% | 3,5% |
| Dureza ** | 119 HBW | 75 HBW |
| Resistencia a la fatiga ** | 97 MPa | 124 MPa |
* : Tratamiento térmico: recocido a 300 °C durante 2 horas
** : Probado en muestras tal como se imprimen
Estructura de soporte y orientación de la pieza
Las estructuras de soporte siempre son requeridas en impresión de metal, debido a la temperatura de procesamiento muy alta y suelen construirse con un patrón de celosía.
El soporte en impresión 3D de metal sirve 3 funciones diferentes:
- Ofrecen una plataforma adecuada para que se construya la siguiente capa.
- Anclan la pieza a la placa de construcción y previenen el alabeo.
- Actúan como disipador de calor extrayendo calor de la pieza y permitiendo que se enfríe a una velocidad más controlada.
Las piezas a menudo se orientan en ángulo para minimizar la probabilidad de alabeo y maximizar la resistencia de la pieza en direcciones críticas. Sin embargo, esto aumentará la cantidad de soporte requerido, el tiempo de construcción, el desperdicio de material y (en última instancia) el coste total.
El alabeo también puede minimizarse usando patrones de escaneo aleatorizados. Esta estrategia de escaneo previene la acumulación de tensiones residuales en cualquier dirección particular y añade una textura superficial característica a la pieza.
Dado que el coste de la impresión de metal es muy alto, a menudo se usan simulaciones para predecir el comportamiento de la pieza durante el procesamiento. Los algoritmos de optimización topológica también se usan no solo para maximizar el rendimiento mecánico y crear piezas ligeras, sino también para minimizar la necesidad de estructura de soporte y la probabilidad de alabeo.
Secciones huecas y estructuras ligeras
A diferencia de los procesos de fusión de lecho de polvo de polímero como SLS, las secciones huecas grandes no se usan comúnmente en impresión de metal ya que las estructuras de soporte no pueden retirarse fácilmente.
Para canales internos mayores de Ø 8 mm, se recomienda usar secciones transversales en forma de diamante o gota en lugar de circulares, ya que no requieren estructuras de soporte. Más directrices de diseño sobre SLM y DMLS se pueden encontrar en este artículo.
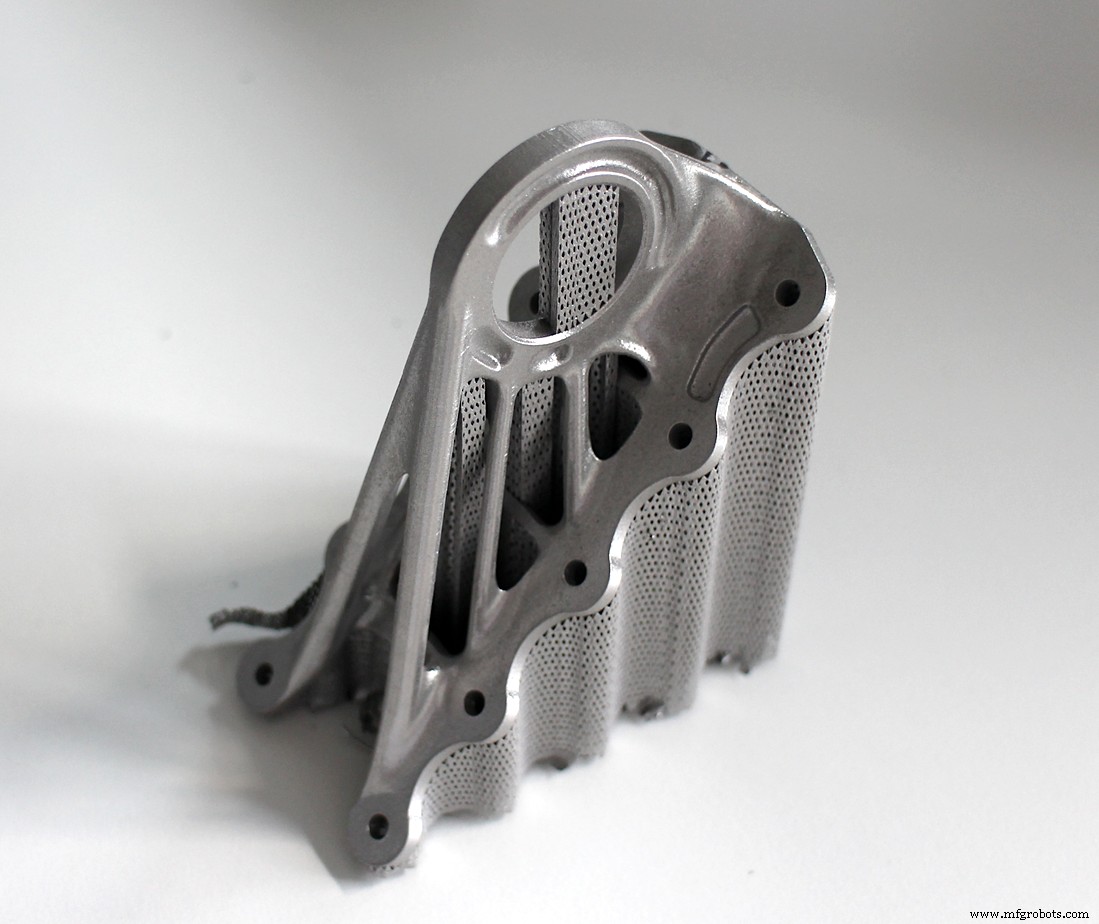
Como alternativa a secciones huecas, las piezas pueden diseñarse con piel y núcleos. La piel y los núcleos se procesan usando diferente potencia de láser y velocidad de escaneo, resultando en diferentes propiedades del material. Usar piel y núcleos es muy útil al fabricar piezas con grandes secciones sólidas, ya que reducen significativamente el tiempo de impresión y la probabilidad de alabeo y producen piezas con alta estabilidad y excelente calidad superficial.
Usar una estructura de celosía también es una estrategia común en impresión 3D de metal para reducir el peso de una pieza. Los algoritmos de optimización topológica también pueden ayudar en el diseño de formas orgánicas ligeras.
Materiales comunes SLM y DMLS
SLM y DMLS pueden producir piezas de una amplia gama de metales y aleaciones incluyendo aluminio, acero inoxidable, titanio, cobalto-cromo e inconel. Estos materiales cubren las necesidades de la mayoría de aplicaciones industriales, desde aeroespacial hasta médica. Metales preciosos, como oro, platino, paladio y plata también pueden procesarse, pero sus aplicaciones son marginales y principalmente limitadas a joyería.
El coste del polvo metálico es muy alto. Por ejemplo, un kilogramo de polvo de acero inoxidable 316L cuesta aproximadamente 350-450 $. Por esta razón, minimizar el volumen de la pieza y la necesidad de soporte es clave para mantener el coste lo más bajo posible.
Una fortaleza clave de la impresión 3D de metal es su compatibilidad con materiales de alta resistencia, como superaleaciones de níquel o cobalto-cromo, que son muy difíciles de procesar con métodos de fabricación tradicionales. Se pueden lograr ahorros significativos de coste y tiempo, usando impresión 3D de metal para crear una pieza cerca de la forma final (near-net-shape) que luego se post-procesa a un acabado superficial muy alto.
| Material | |
|---|---|
| Aleaciones de aluminio | Buenas propiedades mecánicas y térmicas Baja densidad Buena conductividad eléctrica Baja dureza |
| Acero inoxidable y acero para herramientas | Alta resistencia al desgaste Gran dureza Buena ductilidad y soldabilidad |
| Aleaciones de titanio | Resistencia a la corrosión Excelente relación resistencia-peso Baja expansión térmica Biocompatible |
| Superaleaciones de Cobalto-Cromo | Excelente resistencia al desgaste y corrosión Grandes propiedades a temperaturas elevadas Muy alta dureza Biocompatible |
| Superaleaciones de Níquel (Inconel) | Excelentes propiedades mecánicas Alta resistencia a la corrosión Resistente a temperatura hasta 1200 °C Usado en entornos extremos |
| Metales preciosos | Usado en joyería No ampliamente disponible |
Compara los costes de impresión 3D de metal
Obtén cotización instantánea
Post-procesado
Diversas técnicas de post-procesado se usan para mejorar las propiedades mecánicas, precisión y apariencia de las piezas de metal impresas.
Los pasos de post-procesado obligatorios incluyen la eliminación del polvo suelto y las estructuras de soporte, mientras que el tratamiento térmico (recocido) se usa comúnmente para aliviar tensiones residuales y mejorar las propiedades mecánicas de la pieza.
El mecanizado CNC puede emplearse para características dimensionalmente cruciales (como agujeros o roscas). Granallado, metalizado, pulido y micro-mecanizado pueden mejorar la calidad superficial y la resistencia a la fatiga de una pieza de metal impresa.

Aprende más sobre mecanizado CNC
Descarga la guía de diseño y fabricación
Beneficios y limitaciones de la impresión 3D de metal
Aquí están las ventajas y desventajas clave de los procesos de impresión 3D de metal:
Los procesos de impresión 3D de metal pueden usarse para fabricar piezas complejas, a medida, con geometrías que los métodos de fabricación tradicionales no pueden producir.
Las piezas de metal impresas en 3D pueden optimizarse topológicamente para maximizar su rendimiento mientras minimizan su peso y el número total de componentes en un ensamblaje.
Las piezas de metal impresas en 3D tienen excelentes propiedades físicas y la gama de materiales disponibles incluye materiales difíciles de procesar de otra manera, como superaleaciones metálicas.
Los costes de material y fabricación asociados con la impresión 3D de metal son altos, por lo que estas tecnologías no son adecuadas para piezas que pueden fabricarse fácilmente con métodos tradicionales.
El tamaño de construcción de los sistemas de impresión 3D de metal es limitado, ya que se requieren condiciones de fabricación precisas y control de proceso.
Diseños ya existentes pueden no ser adecuados para impresión 3D de metal y pueden necesitar alteraciones.
Directrices de diseño detalladas para impresión 3D de metal se dan en este artículo de la Base de Conocimiento. Las principales características de los sistemas SLM y DMLS se resumen en la tabla siguiente:
| Impresión 3D de metal (SLM / DMLS) | |
|---|---|
| Materiales | Metales y aleaciones metálicas (aluminio, acero, titanio, etc.) |
| Precisión dimensional | ± 0,1 mm |
| Tamaño de construcción típico | 250 x 150 x 150 mm (hasta 500 x 280 x 360 mm) |
| Espesor de capa común | 20 – 50 μm |
| Soporte | Siempre requerido |
Reglas prácticas
- La impresión 3D de metal es más adecuada para piezas complejas, a medida, que son difíciles o muy costosas de fabricar con métodos tradicionales.
- Minimizar la necesidad de estructuras de soporte reducirá enormemente el coste de la impresión de metal.
- La optimización topológica es esencial para maximizar los beneficios añadidos de usar impresión de metal.
- Las piezas de metal impresas en 3D tienen excelentes propiedades mecánicas y pueden fabricarse a partir de una amplia gama de materiales de ingeniería, incluidas superaleaciones metálicas.
Aprende la diferencia entre impresión 3D de metal y CNC
Descarga nuestra guía sobre producción de piezas metálicas
Impresión 3d
- Sinterizado directo de metal por láser: guía profesional para impresión 3D de metal
- Elegir el plástico adecuado para impresión 3D: guía completa
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- Fusión por haz de electrones (EBM): guía completa para profesionales de la industria
- Impresión 3D con resinas: Guía completa de tecnologías, materiales y aplicaciones
- Impresión 3D metálica: 5 aplicaciones de vanguardia que transforman la industria
- Cómo la impresión 3D metálica revoluciona las piezas ligeras para aeroespacial y automoción
- Pasivado en Trabajos de Metal: Guía Técnica para Protección contra Corrosión
- Microfabricación 3D: El Arte y la Ciencia de Imprimir Objetos a Escala Micrométrica
- Fundamentos de la fabricación metálica: procesos, técnicas y aplicaciones
- Polvos de metales refractarios vs. impresión 3D: manufactura aditiva de vanguardia para metales de alta temperatura