



Entendiendo Binder Jetting en impresión 3D: visión general completa
¿Qué es Binder Jetting?
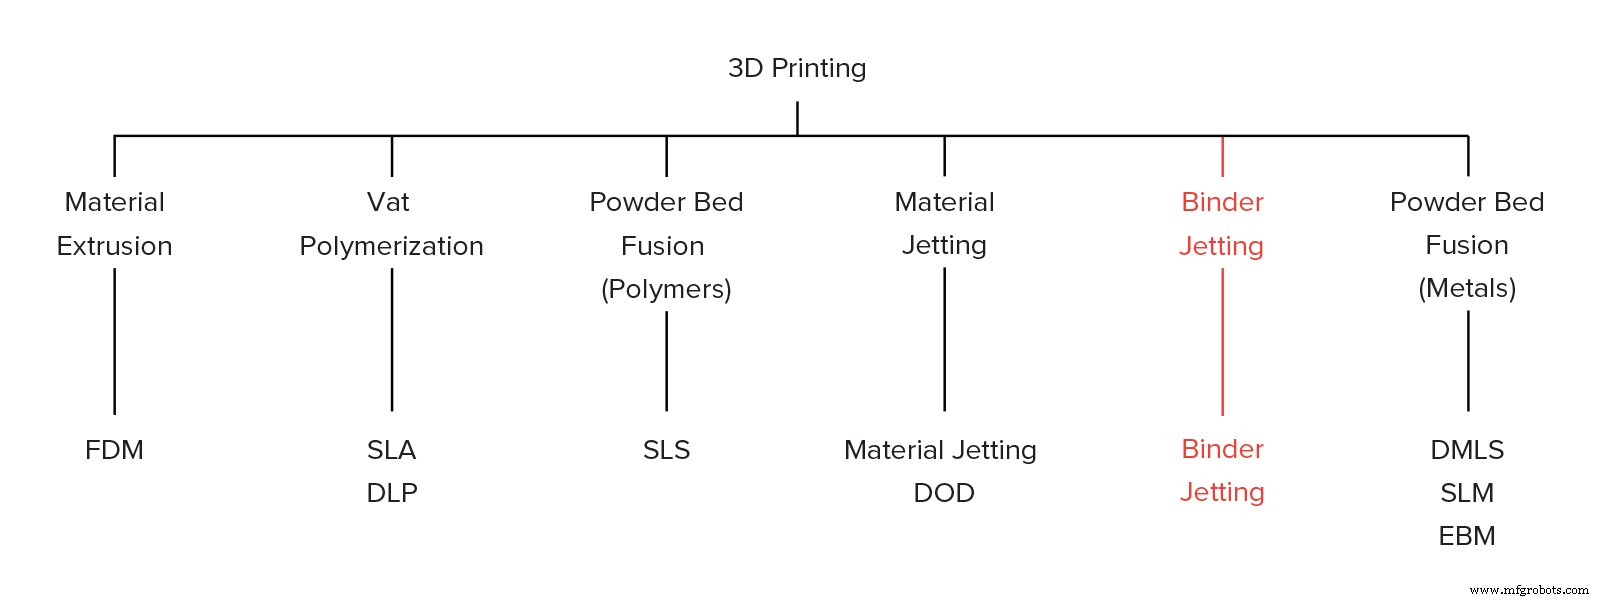
Binder Jetting es una familia de procesos de fabricación aditiva. En Binder Jetting, un aglutinante se deposita selectivamente sobre el lecho de polvo, uniendo estas áreas para formar una pieza sólida capa a capa. Los materiales comúnmente usados en Binder Jetting son metales, arena y cerámicas que vienen en forma granular.
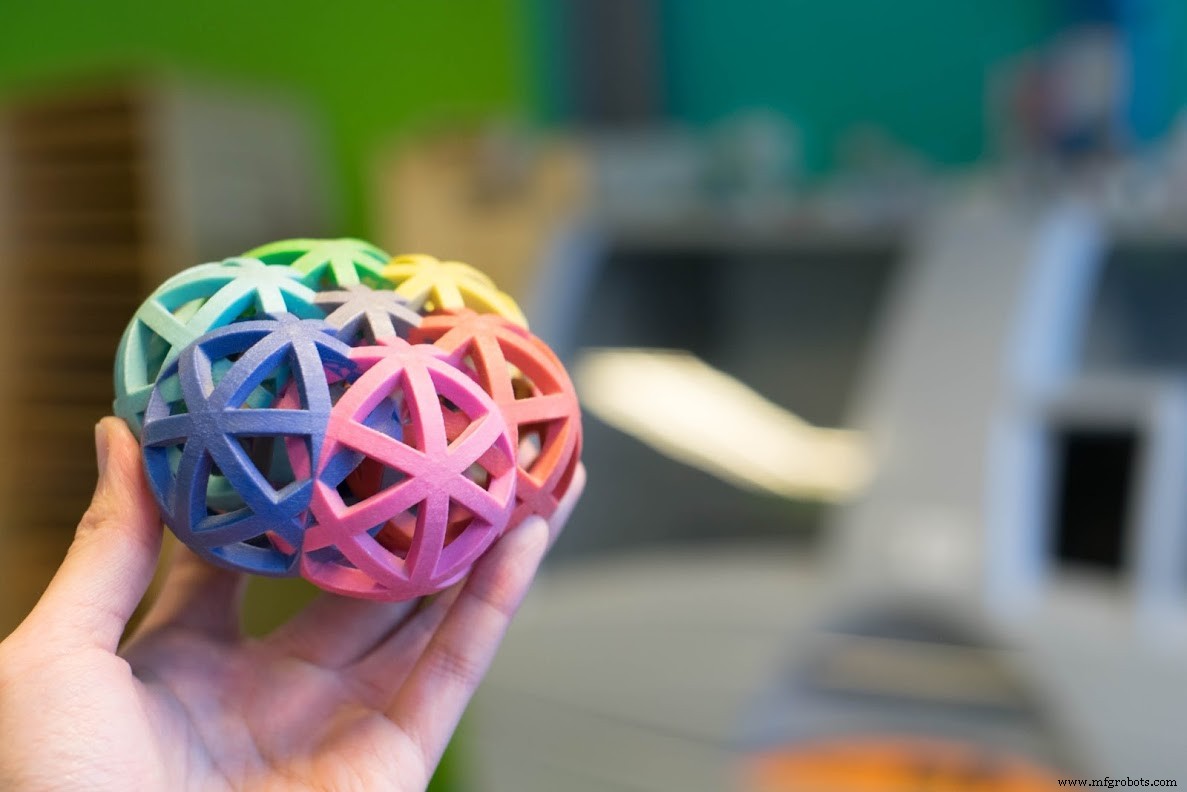
Binder Jetting se usa en diversas aplicaciones, incluyendo la fabricación de prototipos a color completo (como figuritas), la producción de núcleos y moldes de fundición en arena de gran tamaño y la fabricación de piezas metálicas impresas en 3D de bajo coste.
Con tales aplicaciones diversas, es esencial para un diseñador que quiera usar las capacidades de Binder Jetting al máximo, entender la mecánica básica del proceso y cómo se conectan a sus principales beneficios y limitaciones.
¿Cómo funciona Binder Jetting?
Así funciona el proceso de Binder Jetting:
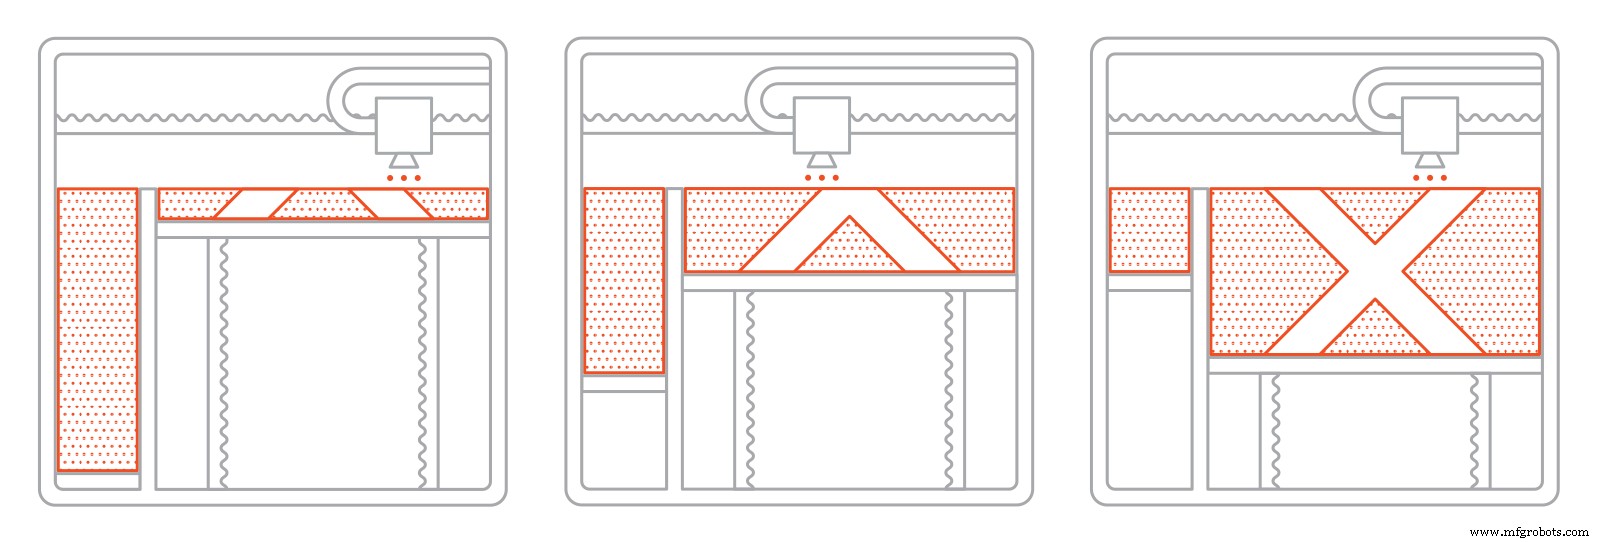
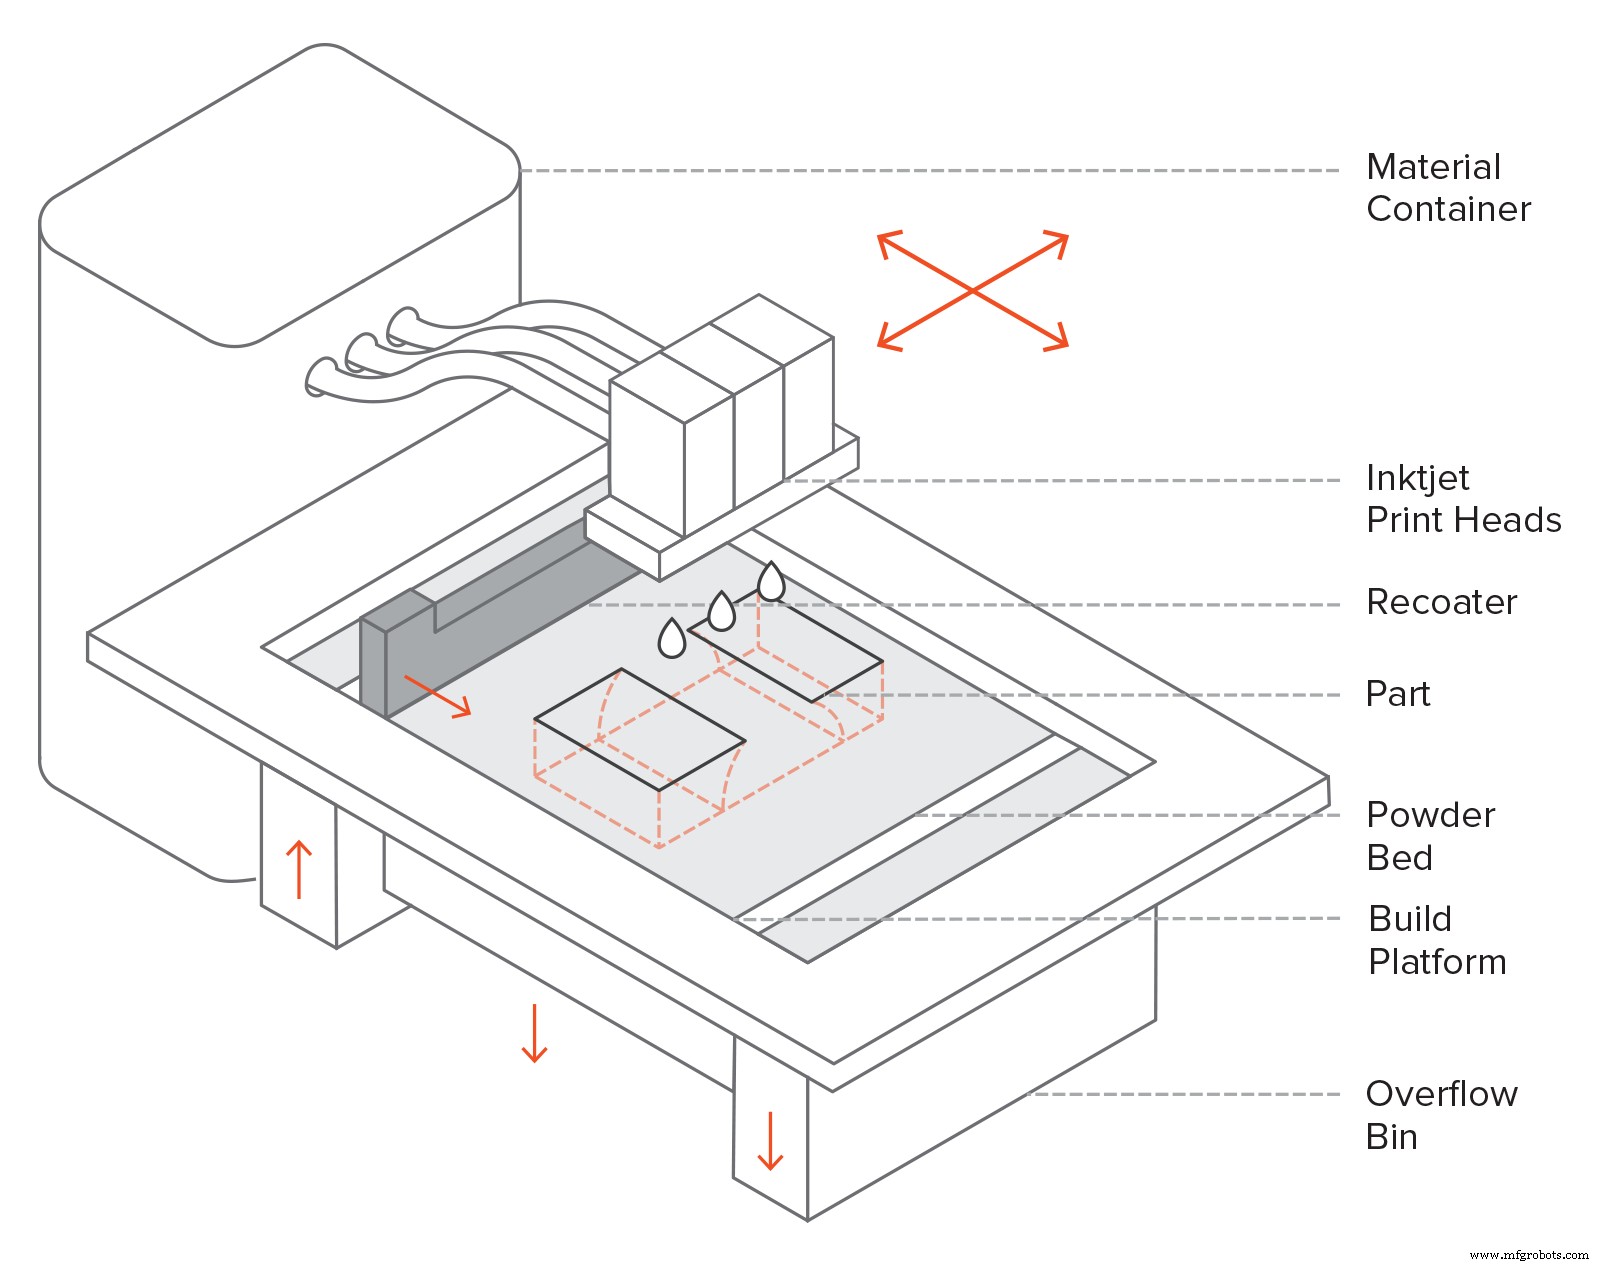
I. Primero, una cuchilla recubridora extiende una fina capa de polvo sobre la plataforma de construcción.
II. Luego, un carro con boquillas de inyección de tinta (similares a las usadas en impresoras 2D de escritorio) pasa sobre el lecho, depositando selectivamente gotas de un agente aglutinante (pegamento) que unen las partículas de polvo. En Binder Jetting a color completo, la tinta de color también se deposita durante este paso. El tamaño de cada gota es aproximadamente 80 μm de diámetro, por lo que se puede lograr buena resolución.
III. Cuando la capa está completa, la plataforma de construcción baja y la cuchilla recubre la superficie. El proceso se repite hasta que la pieza está completa.
IV. Después de la impresión, la pieza está encapsulada en el polvo y se deja curar y ganar resistencia. Luego la pieza se retira del recipiente de polvo y el polvo excedente no unido se limpia mediante aire a presión.
Dependiendo del material, un paso de post-procesado suele ser requerido. Por ejemplo, las piezas de Binder Jetting de metal necesitan ser sinterizadas (o tratadas térmicamente de otra forma) o infiltradas con un metal de baja temperatura de fusión (típicamente bronce). Los prototipos a color completo también se infiltran con acrílico y se recubren para mejorar la viveza de los colores. Los núcleos y moldes de fundición en arena están típicamente listos para usar tras la impresión 3D.
Esto es porque las piezas están en un «estado verde» cuando salen de la impresora. Las piezas de Binder Jetting en estado verde tienen malas propiedades mecánicas (son muy frágiles) y alta porosidad.
Características de Binder Jetting
Parámetros de la impresora
En Binder Jetting, casi todos los parámetros del proceso están preestablecidos por el fabricante de la máquina.
La altura de capa típica depende del material: para modelos a color completo la altura típica es 100 micras, para piezas metálicas 50 micras y para materiales de moldes de fundición en arena 200-400 micras.
Una ventaja clave de Binder Jetting sobre otros procesos de impresión 3D es que la unión ocurre a temperatura ambiente. Esto significa que las distorsiones dimensionales conectadas a efectos térmicos (como alabeo en FDM, SLS, DMLS/SLM o curvado en SLA/DLP) no son un problema en Binder Jetting.
Como resultado, el volumen de construcción de las máquinas Binder Jetting se encuentra entre los más grandes comparados con todas las tecnologías de impresión 3D (hasta 2200 x 1200 x 600 mm). Estas máquinas grandes se usan generalmente para producir moldes de fundición en arena. Los sistemas de Binder Jetting metálico típicamente tienen volúmenes de construcción mayores que los sistemas DMLS/SLM (hasta 800 x 500 x 400 mm), lo que permite la fabricación en paralelo de múltiples piezas a la vez. El tamaño máximo de pieza, sin embargo, está restringido a una longitud recomendada de hasta 50 mm, debido al paso de post-procesado involucrado.
Además, Binder Jetting no requiere estructuras de soporte: el polvo circundante proporciona a la pieza todo el soporte necesario (similar a SLS). Esta es una diferencia clave entre Binder Jetting metálico y otros procesos de impresión 3D de metal, que usualmente requieren uso extensivo de estructuras de soporte, y permite la creación de estructuras metálicas de forma libre con muy pocas restricciones geométricas. Las inexactitudes geométricas en Binder Jetting metálico provienen principalmente de los pasos de post-procesado, como se discute en una sección posterior.
Dado que las piezas en Binder Jetting no necesitan estar unidas a la plataforma de construcción, todo el volumen de construcción puede utilizarse. Así, Binder Jetting es adecuado para producción en lotes bajos a medios. Para aprovechar al máximo las capacidades de Binder Jetting, es muy importante considerar cómo llenar efectivamente todo el volumen de construcción de la máquina (empaquetado de recipiente).
Binder Jetting a color completo
Binder Jetting puede producir piezas impresas en 3D a color completo de manera similar a Material Jetting. A menudo se usa para imprimir figuritas y mapas topográficos, debido a su bajo coste.
Los modelos a color completo se imprimen usando polvo de arenisca o PMMA. El cabezal principal primero inyecta el agente aglutinante, mientras que un cabezal secundario inyecta tinta de color. Tintas de diferentes colores pueden combinarse para producir una gran variedad de colores, de manera similar a una impresora 2D de inyección de tinta.
Después de la impresión, las piezas se recubren con cianoacrilato (superpegamento) o un infiltrante diferente para mejorar la resistencia de la pieza y realzar la viveza de los colores. Una capa secundaria de epoxi puede añadirse luego para mejorar aún más la resistencia y apariencia del color. Incluso con estos pasos extra, las piezas de Binder Jetting a color completo son muy frágiles y no se recomiendan para aplicaciones funcionales.
Para producir impresiones a color completo, se debe proporcionar un modelo CAD que contenga la información de color. El color puede aplicarse a modelos CAD mediante dos métodos: por cara o como mapa de textura. Aplicar color por cara es rápido y fácil de implementar, pero usar un mapa de textura permite mayor control y detalle. Consulta tu software CAD nativo para instrucciones específicas.
Núcleos y moldes de fundición en arena
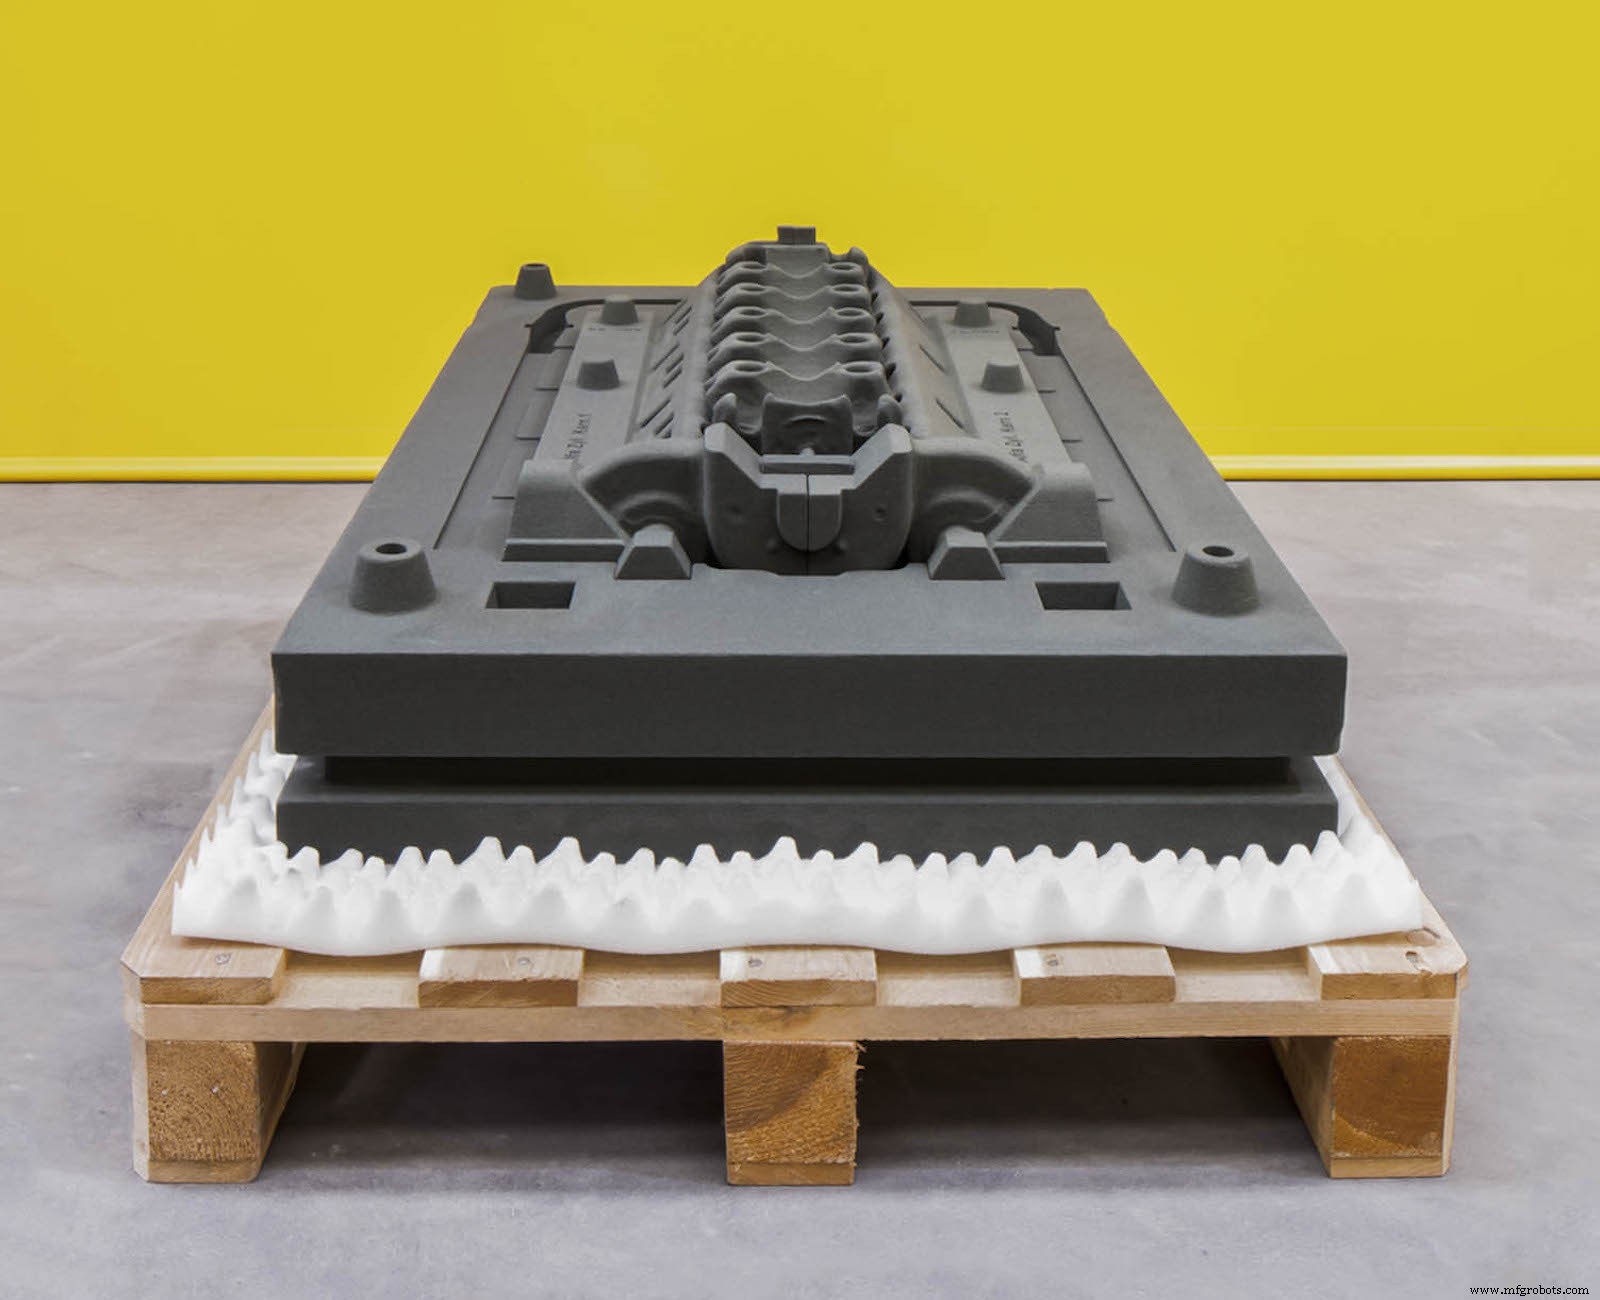
La producción de patrones de fundición en arena de gran tamaño es uno de los usos más comunes para Binder Jetting. El bajo coste y la velocidad del proceso lo convierten en una excelente solución para diseños de patrones elaborados que serían muy difíciles o imposibles de producir con técnicas tradicionales.
Los núcleos y moldes se imprimen generalmente con arena o sílice. Después de la impresión, los moldes están generalmente listos inmediatamente para fundición. El componente metálico fundido suele retirarse de ellos tras la fundición rompiendo el molde. Aunque estos moldes se usan solo una vez, el ahorro de tiempo y coste comparado con la fabricación tradicional es sustancial.
Binder Jetting metálico
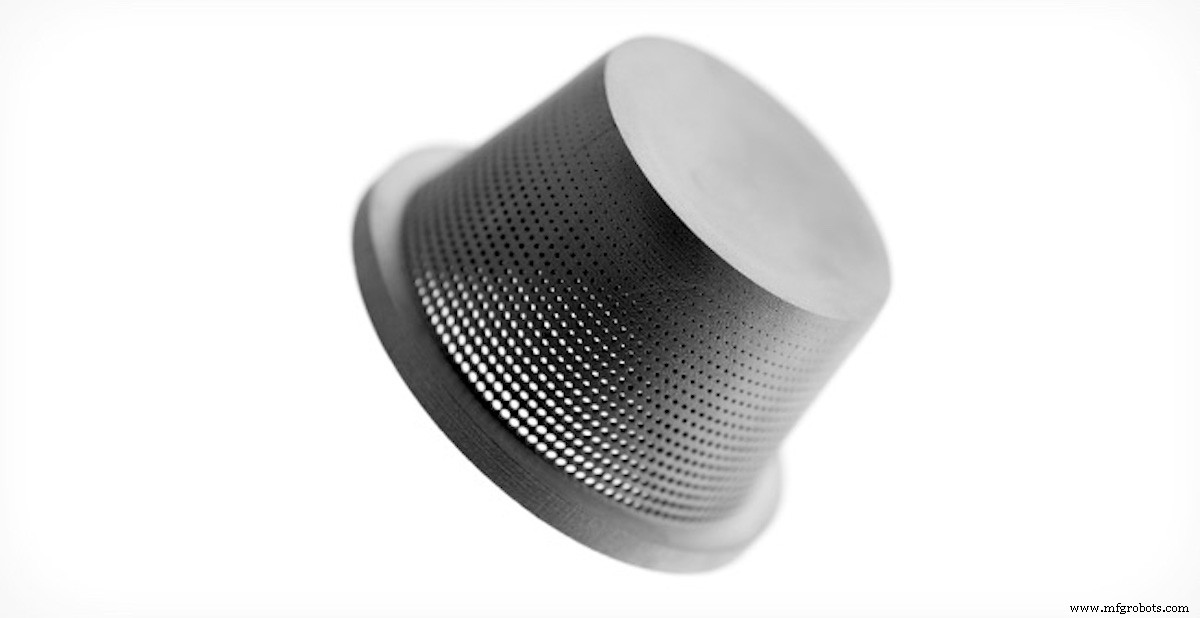
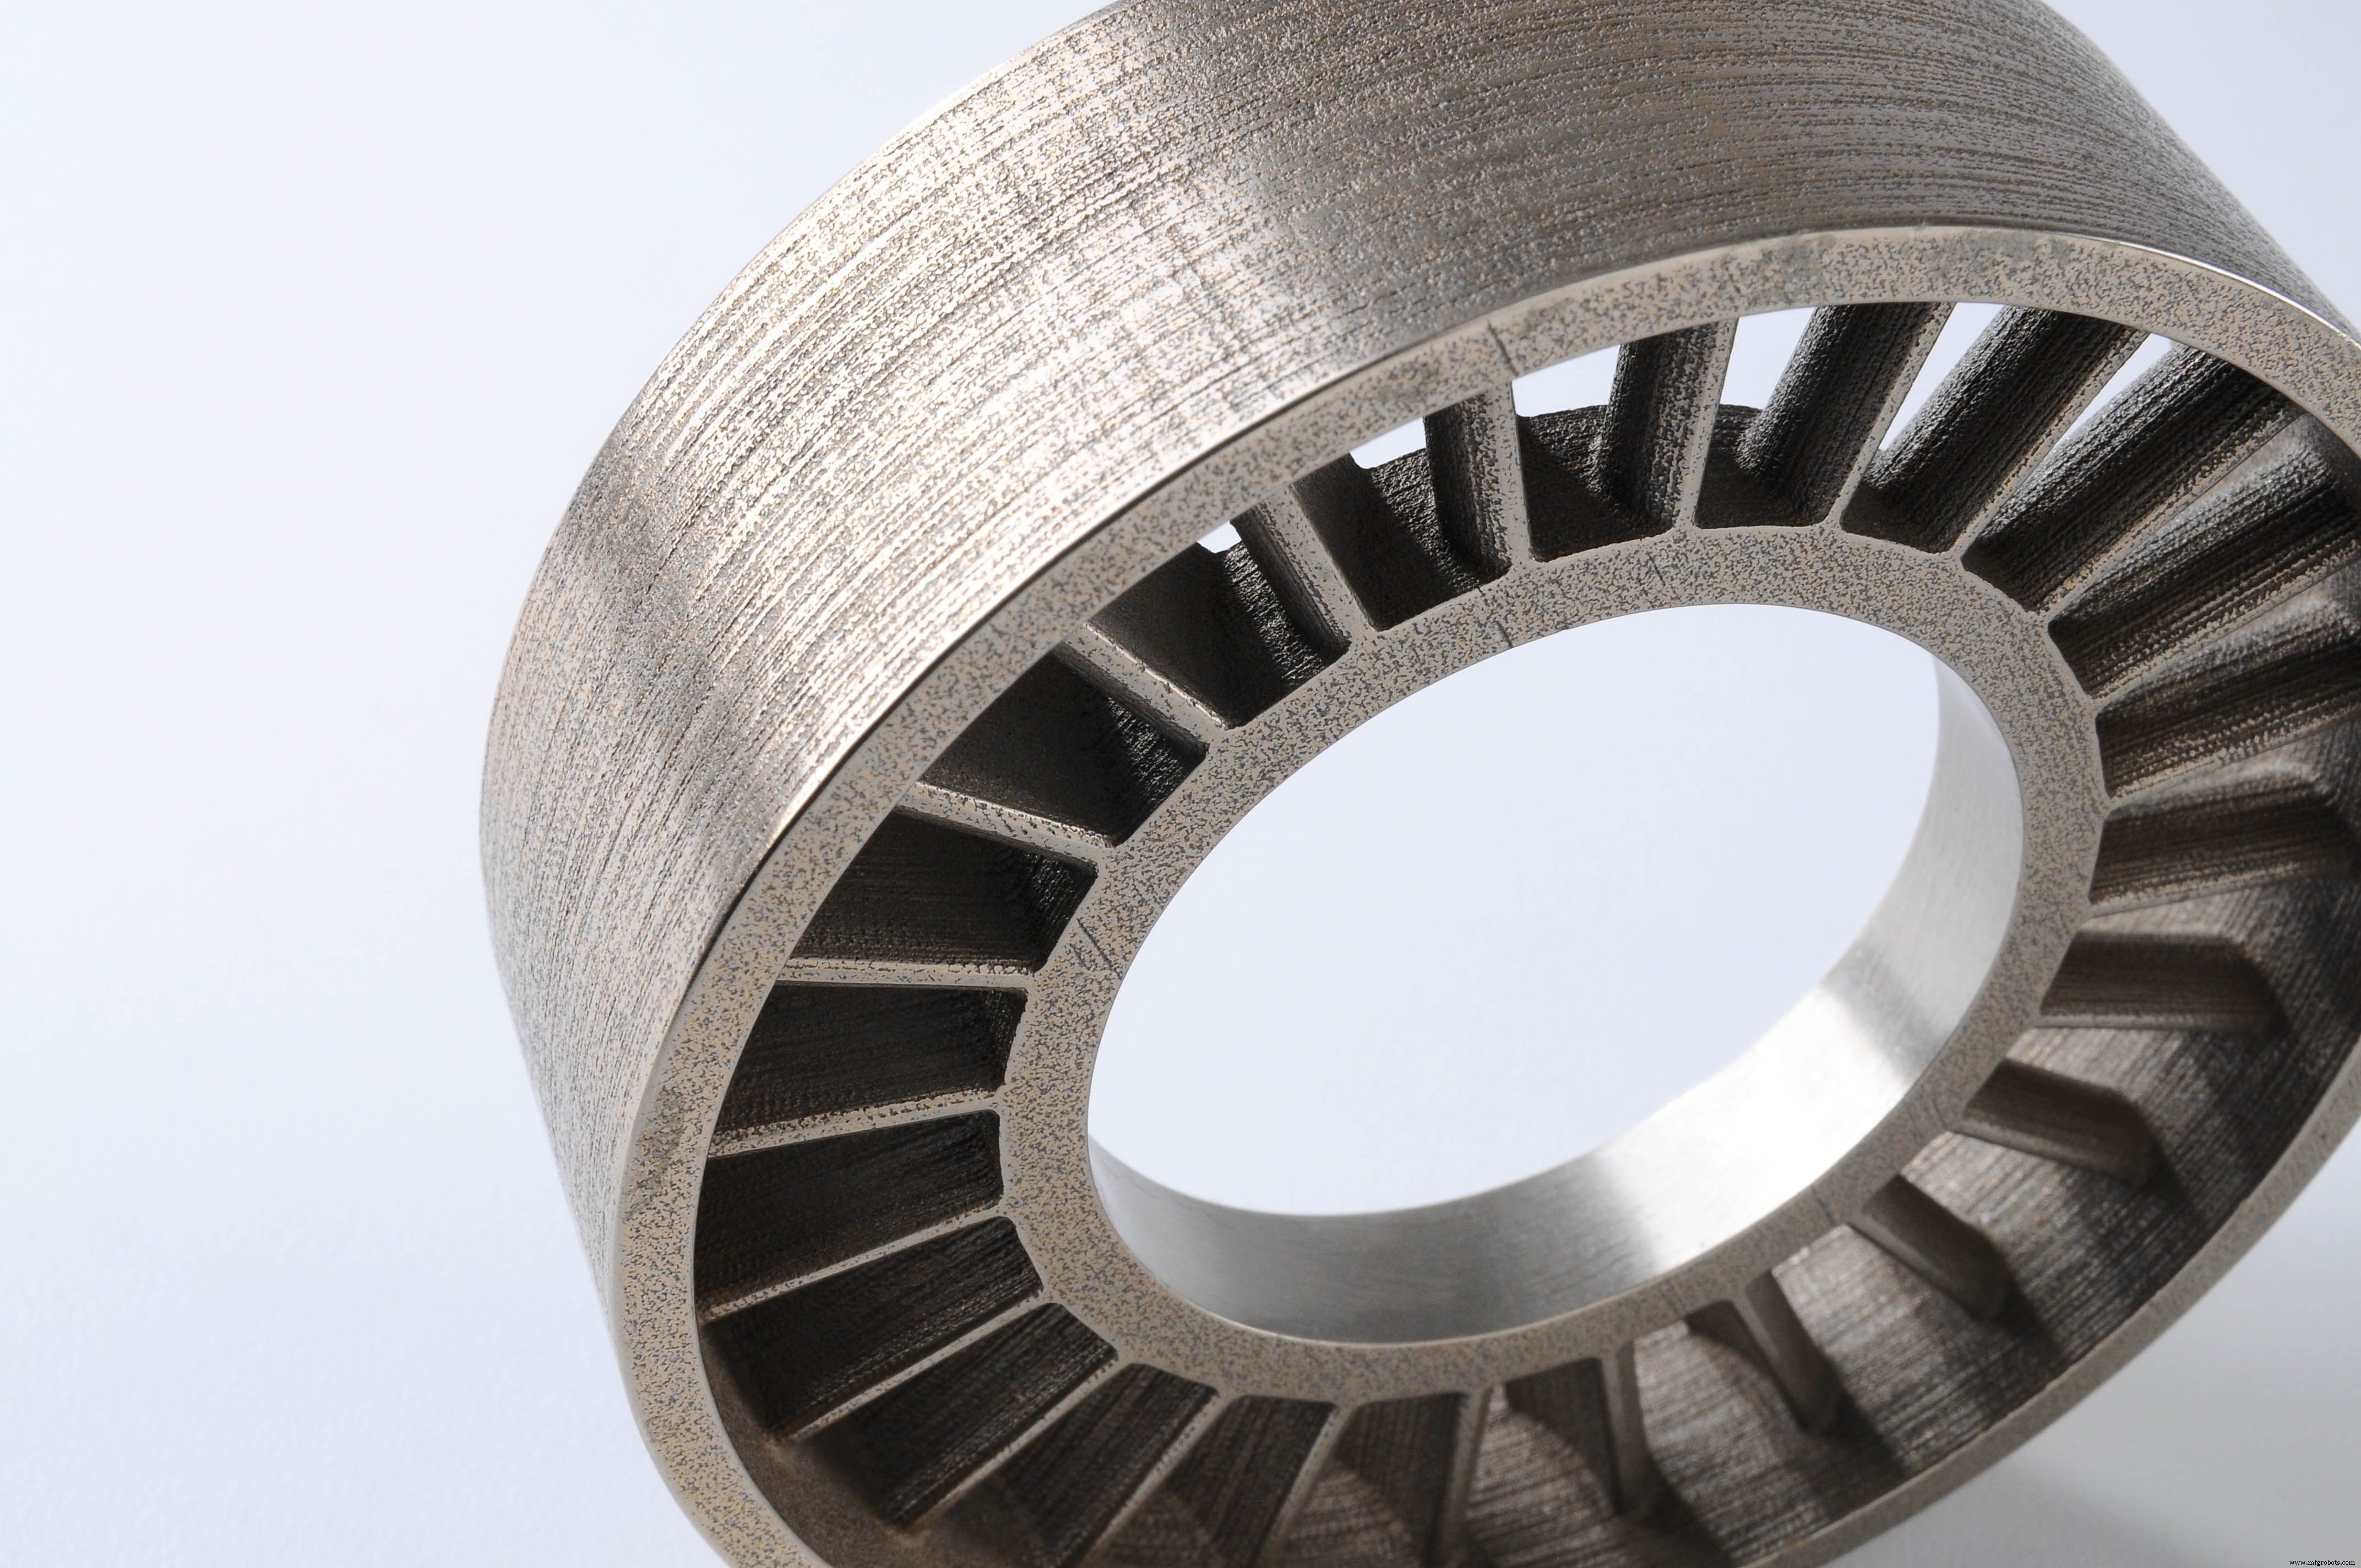
El Binder Jetting metálico es hasta 10x más económico que otros procesos de impresión 3D de metal (DMLS/SLM). Además, el tamaño de construcción de Binder Jetting es considerablemente grande y las piezas producidas no requieren estructuras de soporte durante la impresión, permitiendo la creación de geometrías complejas. Esto hace que el Binder Jetting metálico sea una tecnología muy atractiva para producción de metal de baja a media escala.
El principal inconveniente de las piezas de Binder Jetting metálico son sus propiedades mecánicas, que no son adecuadas para aplicaciones de alto rendimiento. No obstante, las propiedades del material de las piezas producidas son equivalentes a piezas metálicas producidas con Moldeo por Inyección de Metal (MIM), que es uno de los métodos de fabricación más usados para producción en masa de piezas metálicas.
Infiltración y sinterizado
Las piezas de Binder Jetting metálico requieren un proceso secundario tras la impresión, como infiltración o sinterizado, para lograr sus buenas propiedades mecánicas, ya que las piezas tal como se imprimen básicamente consisten en partículas metálicas unidas con un adhesivo polimérico.
Infiltración: Tras la impresión, la pieza se coloca en un horno, donde el aglutinante se quema dejando vacíos. En este punto, la pieza es aproximadamente 60% porosa. El bronce se usa luego para infiltrar los vacíos por acción capilar, resultando en piezas con baja porosidad y buena resistencia.
Sinterizado: Tras completar la impresión, las piezas se colocan en un horno de alta temperatura, donde el aglutinante se quema y las partículas metálicas restantes se sinterizan (unidas) juntas, resultando en piezas con porosidad muy baja.
Características del Binder Jetting metálico
La precisión y tolerancia pueden variar mucho dependiendo del modelo y son difíciles de predecir ya que dependen en gran medida de la geometría. Por ejemplo, piezas con longitud hasta 25-75 mm se encogen entre 0,8 y 2% tras infiltración, mientras que piezas más grandes tienen una contracción media estimada del 3%. Para sinterizado, la contracción de la pieza es aproximadamente 20%. Las dimensiones de las piezas se compensan por contracción por el software de la máquina, pero la contracción no uniforme puede ser un problema y debe tenerse en cuenta durante la etapa de diseño en colaboración con el operador de la máquina Binder Jetting.
El paso de post-procesado también puede ser fuente de inexactitudes. Por ejemplo, durante el sinterizado, la pieza se calienta a alta temperatura y se vuelve más blanda. En este estado más blando, las áreas sin soporte podrían deformarse bajo su propio peso. Además, a medida que la pieza se encoge durante el sinterizado, hay fricción entre la placa del horno y la superficie inferior de la pieza, lo que puede llevar a alabeo. De nuevo, la comunicación con el operador de Binder Jetting es clave aquí para asegurar resultados óptimos.
Las piezas de Binder Jetting metálico sinterizadas o infiltradas tendrán porosidad interna (el sinterizado produce piezas 97% densas, mientras que la infiltración aproximadamente 90%). Esto afecta las propiedades mecánicas de las piezas de Binder Jetting metálico, ya que los vacíos pueden iniciar grietas. La resistencia a fatiga y fractura y el alargamiento a la rotura son las propiedades de material más afectadas por la porosidad interna. Procesos metalúrgicos avanzados (como Prensado Isostático en Caliente o HIP) pueden aplicarse para producir piezas con porosidad interna casi nula. Para aplicaciones donde el rendimiento mecánico es crítico, DMLS o SLM son las soluciones recomendadas.
Una ventaja del Binder Jetting metálico comparado con DMLS/SLM es la rugosidad superficial de las piezas producidas. Típicamente, las piezas de Binder Jetting metálico tienen una rugosidad superficial de Ra 6 μm tras post-procesado, que puede reducirse a Ra 3 μm si se emplea un paso de granallado. En comparación, la rugosidad superficial tal como se imprime de piezas DMLS/SLM es aproximadamente Ra 12-16 μm. Esto es particularmente beneficioso para piezas con geometrías internas, por ejemplo canales internos, donde el post-procesado es difícil.
La tabla siguiente resume las diferencias en las principales propiedades mecánicas de piezas de Acero Inoxidable, impresas con Binder Jetting y DMLS/SLM:
| Binder Jetting Acero Inox 316 (sinterizado) | Binder Jetting Acero Inox 316 (infiltrado bronce) | DMLS/SLM Acero Inox 316L | |
|---|---|---|---|
| Límite elástico | 214 MPa | 283 MPa | 470 MPa |
| Alongamiento a la rotura | 34% | 14,5% | 40% |
| Módulo de elasticidad | 165 GPa | 135 GPa | 180 GPa |
Materiales comunes de Binder Jetting
Los polvos de Binder Jetting vienen en una gama de materiales. La aplicación final de la pieza define el polvo más apropiado. El coste de los polvos cerámicos suele ser bajo. Los polvos metálicos son más caros, pero más económicos que los materiales DMLS/SLM. A diferencia del proceso SLS, el 100% del polvo no unido puede reciclarse, lo que lleva a mayor ahorro de material.
| Material | Características |
|---|---|
| Arenisca a color completo | Modelos no funcionales a color completo Muy frágil |
| Arena de sílice | Muy alta resistencia térmica Excelente para aplicaciones de fundición en arena |
| Acero inoxidable (infiltrado bronce) | Buenas propiedades mecánicas Se puede mecanizar ~10% porosidad interna |
| Acero inoxidable (sinterizado) | Muy buenas propiedades mecánicas Alta resistencia a la corrosión ~3% porosidad interna |
| Aleación Inconel (sinterizada) | Excelentes propiedades mecánicas Buena resistencia a temperatura Alta resistencia química |
| Carburo de tungsteno (sinterizado) | Dureza muy alta Usado para producción de herramientas de corte |
Beneficios y limitaciones de Binder Jetting
Las ventajas y desventajas clave de la tecnología se resumen a continuación:
Binder Jetting produce piezas metálicas y prototipos a color completo a una fracción del coste comparado con DMLS/SLM y Material Jetting respectivamente.
Binder Jetting puede fabricar piezas muy grandes y geometrías metálicas complejas, ya que no está limitado por efectos térmicos (ej. alabeo).
Las capacidades de fabricación de Binder Jetting son excelentes para producción en lotes bajos a medios.
Las piezas de Binder Jetting metálico tienen propiedades mecánicas inferiores que las piezas DMLS/SLM, debido a su mayor porosidad.
Solo se pueden imprimir detalles gruesos con Binder Jetting, ya que las piezas son muy frágiles en su estado verde y pueden fracturarse durante el post-procesado.
Comparado con otros procesos de impresión 3D, Binder Jetting ofrece una selección de materiales limitada.
Las principales características de Binder Jetting se resumen en la tabla siguiente:
| Binder Jetting | |
|---|---|
| Materiales | Metales, Cerámicas (arena) |
| Precisión dimensional | Metal: ± 2% o 0,2 mm (hasta ± 0,5% o ± 0,05) Color completo: ± 0,3 mm Arena: ± 0,3 mm |
| Tamaño de construcción típico | Metal: 400 x 250 x 250 mm (hasta 800 x 500 x 400 mm) Color completo: 200 x 250 x 200 mm (hasta 500 x 380 x 230 mm) Arena: 800 x 500 x 400 (hasta 2200 x 1200 x 600 mm) |
| Espesor de capa común | Metal: 35 - 50 μm Color completo: 100 μm Arena: 200 - 400 μm |
| Soporte | No requerido |
Reglas prácticas
- Elige Binder Jetting metálico para imprimir piezas de metal a bajo coste, para aplicaciones que no requieran rendimiento muy alto.
- Para piezas de metal impresas en 3D, Binder Jetting ofrece mayor libertad de diseño que DMLS/SLM, ya que los efectos térmicos no son un problema durante la fabricación.
- Las piezas de Binder Jetting a color completo son muy frágiles y solo adecuadas para propósitos visuales.
- Usa Binder Jetting para producir núcleos y moldes de fundición en arena de gran tamaño.
Impresión 3d
- Modelado por Deposición Fundida (FDM): guía práctica para aficionados y profesionales
- Elegir el plástico adecuado para impresión 3D: guía completa
- Dominando la impresión 3D PolyJet: Precisión, detalle y aplicaciones versátiles
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- Bioimpresión explicada: Cómo la impresión 3D crea tejidos vivos y órganos futuros
- Inyección de aglutinante (Binder Jetting) en impresión 3D: cómo funciona, beneficios y mejores prácticas
- Dominando el Sinterizado Selectivo por Láser: de fundamentos a aplicaciones reales
- Impresión 3D por chorro de aglutinante (Binder Jet) explicada: proceso, beneficios y limitaciones
- Impresión 3D por Inyección de Agente Ligante (Binder Jetting): Cómo Funciona y Por Qué Importa
- Microfabricación 3D: El Arte y la Ciencia de Imprimir Objetos a Escala Micrométrica
- Deposición de Energía Dirigida (DED) en Impresión 3D: Proceso, Ventajas y Aplicaciones