



Estructuras de soporte esenciales en impresión 3D: tecnología y mejores prácticas
Introducción
Como las piezas impresas en 3D se construyen capa por capa, se requiere una capa previa sobre la que construir. Dependiendo de la tecnología de impresión 3D específica y la complejidad del modelo 3D, esto puede significar que una impresión 3D requiera estructuras de soporte.
Al considerar qué tecnología usar para imprimir un modelo 3D, es importante considerar las estructuras de soporte y cómo pueden afectar el resultado final. Las estructuras de soporte tendrán un impacto en el acabado superficial ya que requieren trabajo de post-procesado para retirar, resultando en imperfecciones o rugosidad superficial.
Este artículo discute los soportes, cómo se implementan para cada tecnología de impresión 3D y cómo el uso de soportes puede impactar el proceso de toma de decisiones de diseño.
Soportes en FDM
La Modelación por Deposición Fundida (FDM) extruye un filamento fundido sobre una superficie de construcción siguiendo una trayectoria predeterminada. A medida que el material se extruye, se enfría, formando una superficie sólida que proporciona la base para la siguiente capa de material. Esto se repite capa por capa hasta completar el objeto.
¿Cuándo se necesita soporte en FDM?
Con la impresión FDM, cada capa se imprime como un conjunto de hilos de filamento calentado que se adhieren a los hilos de abajo y alrededor. Cada hilo se imprime ligeramente desplazado de su capa anterior. Esto permite que un modelo se construya hasta ángulos de 45°, permitiendo que las impresiones se expandan más allá del ancho de la capa anterior.
Cuando una característica se imprime con un voladizo más allá de 45°, puede ceder y requiere material de soporte debajo para sostenerla. Más información sobre voladizos y FDM se puede encontrar aquí.
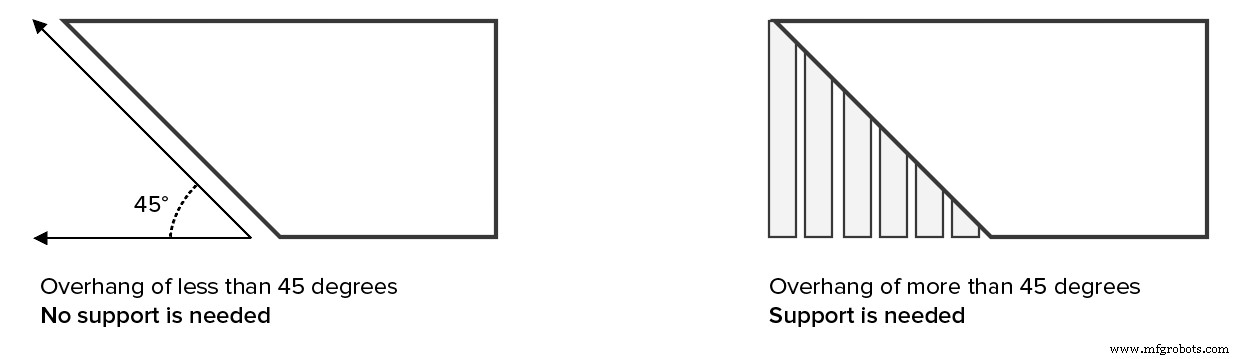
Puente vs soporte
Hay una excepción a esta regla:
El material caliente puede estirarse distancias cortas entre dos puntos en un método conocido como puente. El puente permite imprimir material sin soporte y con cedimiento mínimo. Si un puente supera los 5 mm de largo, generalmente se requiere soporte para dar un acabado superficial preciso.
Más información sobre puentes y FDM se puede encontrar aquí.
El ABC (o YHT) del soporte FDM
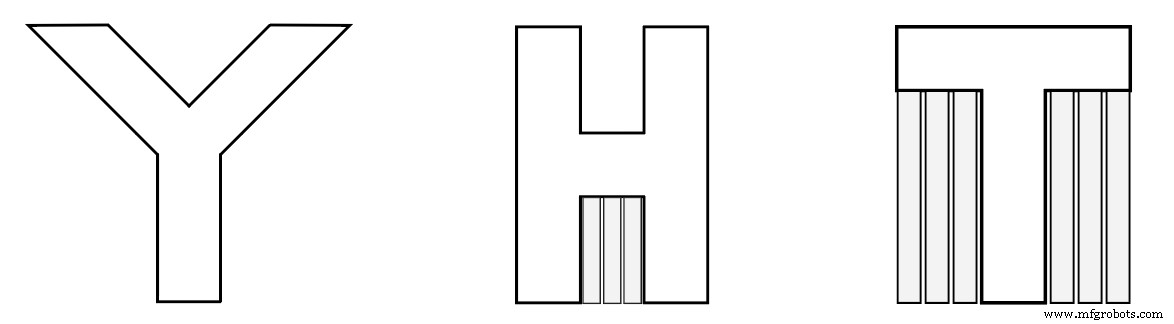
Considera las letras Y, H y T, y un conjunto de modelos 3D asociados.
- Los brazos de un modelo de la letra Y se pueden imprimir fácilmente. Aunque los brazos de la Y están extendidos, como se extienden a 45 grados o menos, no requieren soporte.
- La letra H es un poco más complicada pero si el puente central es menor de 5 mm, puede imprimirse sin soporte ni cedimiento. Más de 5 mm y se requerirá soporte. Para este ejemplo, el puente central es mayor de 5 mm y se necesita soporte.
- La letra T requiere soporte para los brazos de la letra. No hay nada sobre lo que imprimir los brazos externos y el material simplemente caería sin soporte.
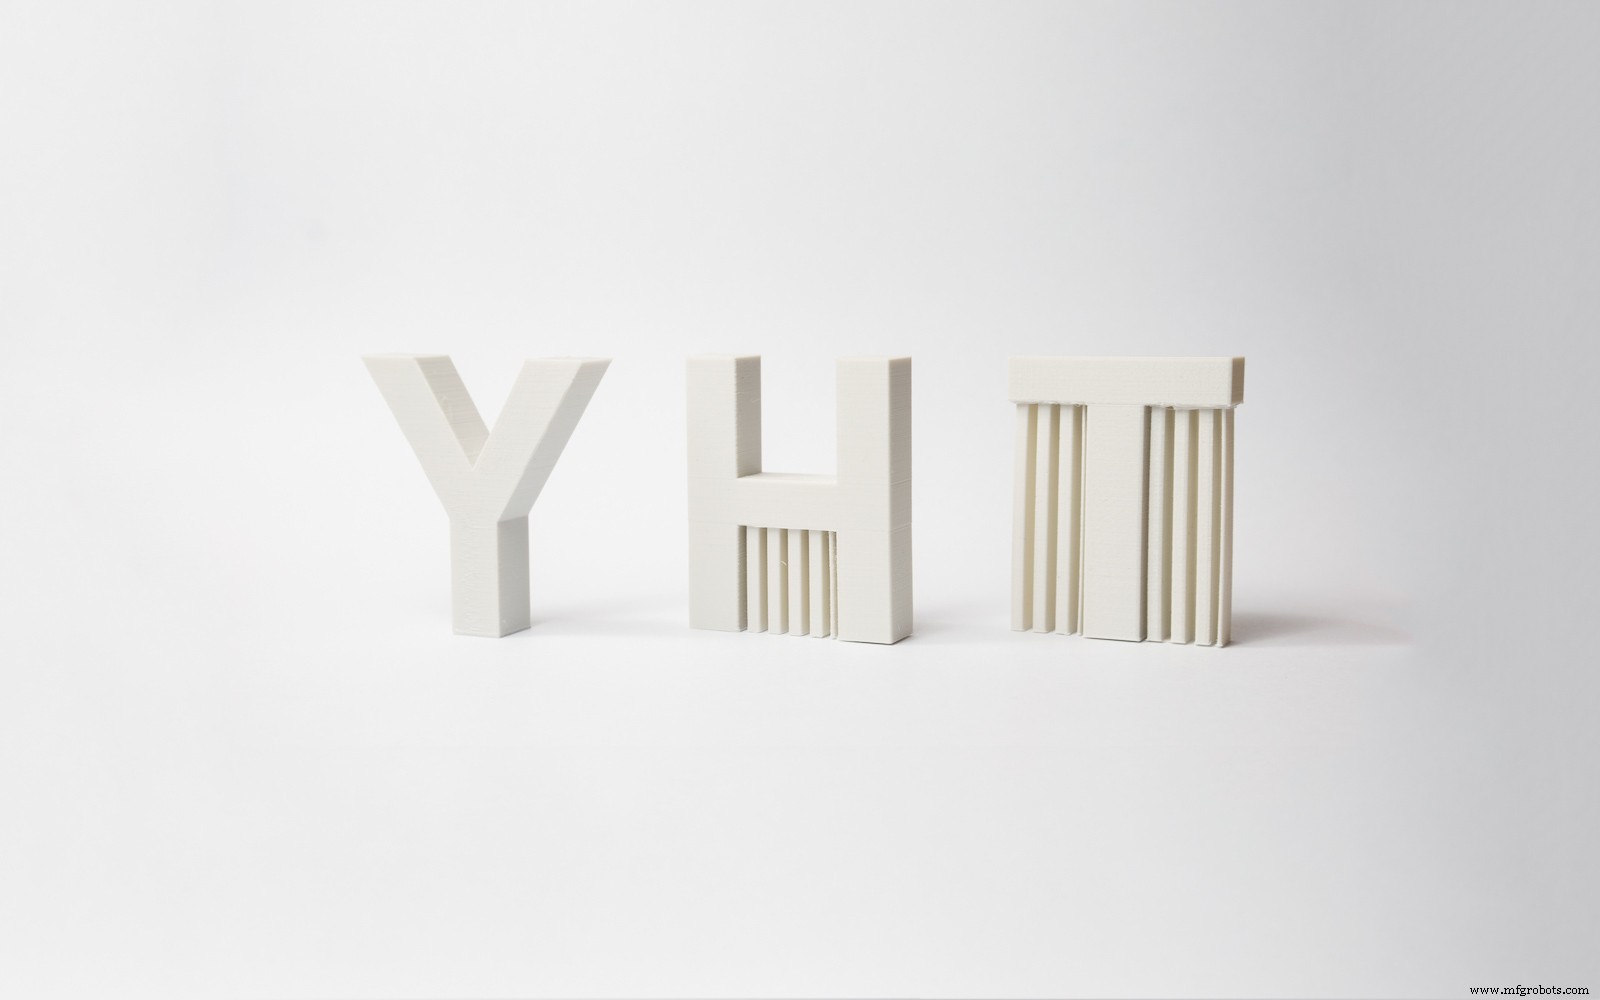
La imagen siguiente ilustra YHT con el material de soporte mostrado en gris claro.
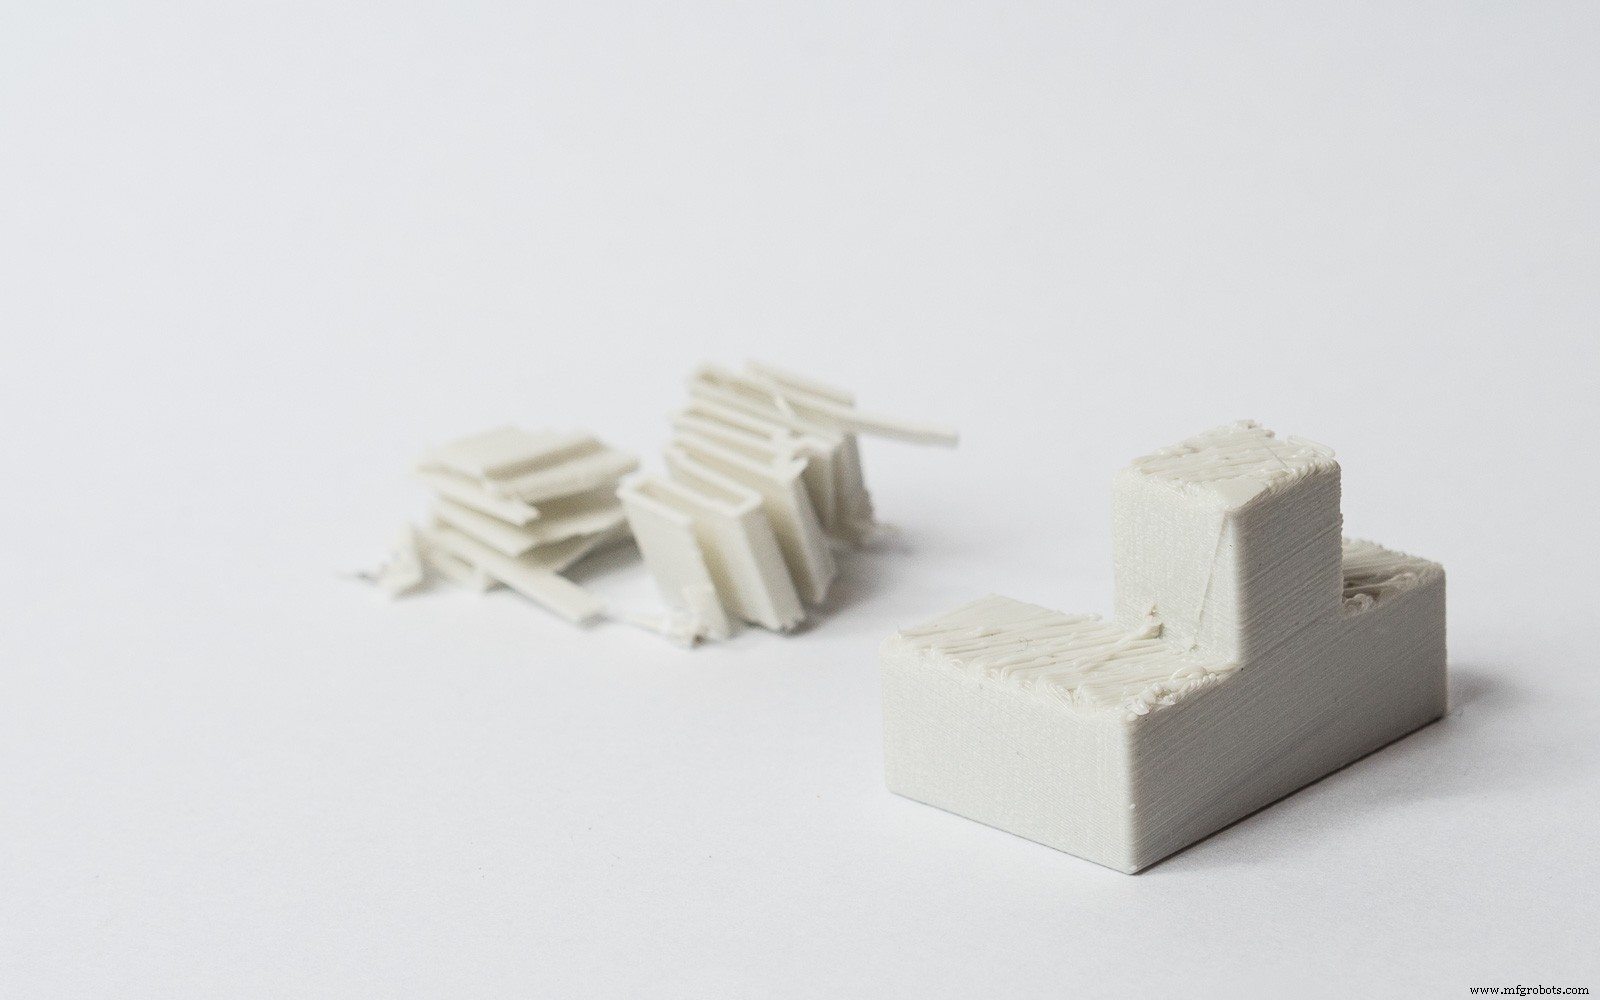
Así se ven los YHT cuando se imprimen. La imagen siguiente muestra el resultado de la T impresa sin soporte. La superficie tiene cedimiento significativo y requerirá una gran cantidad de post-procesado para limpiar.
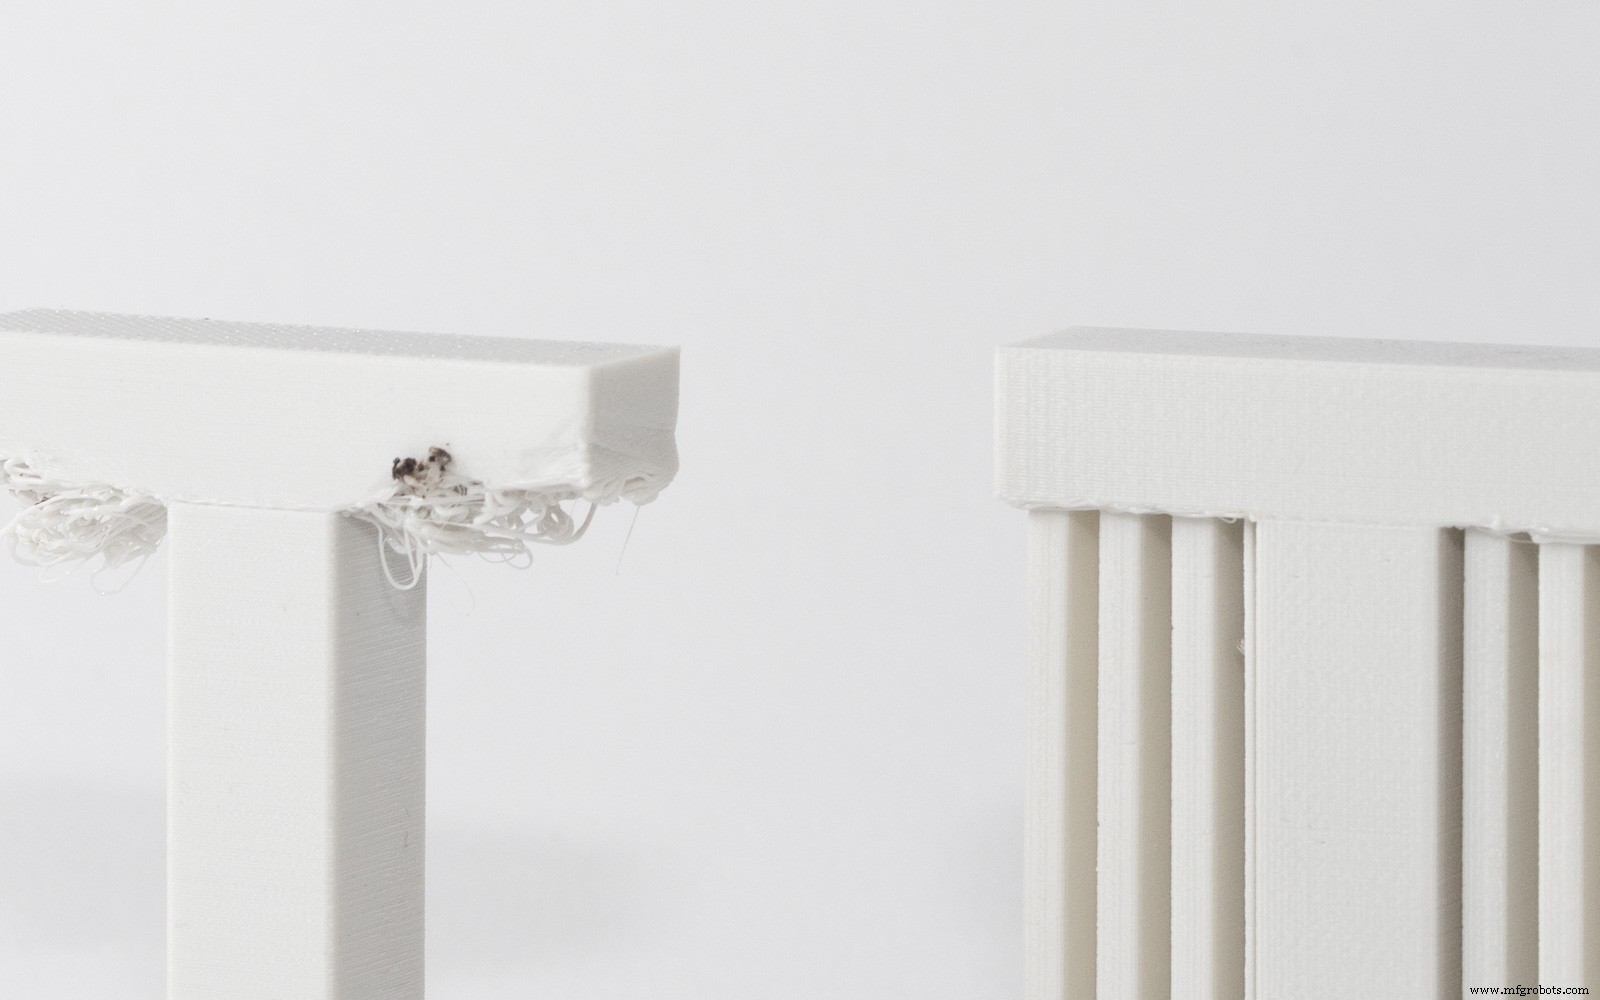
Los inconvenientes del material de soporte FDM
Una de las limitaciones de usar soporte en impresión FDM es que el post-procesado siempre es requerido, resultando en marcas o daño a la superficie en contacto con el soporte.
Otro problema es que las capas impresas sobre soporte serán menos perfectas ya que el soporte será ligeramente menos estacionario que las capas sólidas.
El soporte también puede ser difícil de retirar de características pequeñas e intrincadas sin romper el modelo.
Además, el soporte requiere material de impresión adicional y por tanto incurre en costes adicionales. El soporte también necesita retirada, creando más trabajo para el proveedor de servicios de impresión 3D lo que también puede aumentar el coste total del trabajo de impresión.
¿Cuánto soporte se necesita para mi impresión FDM?
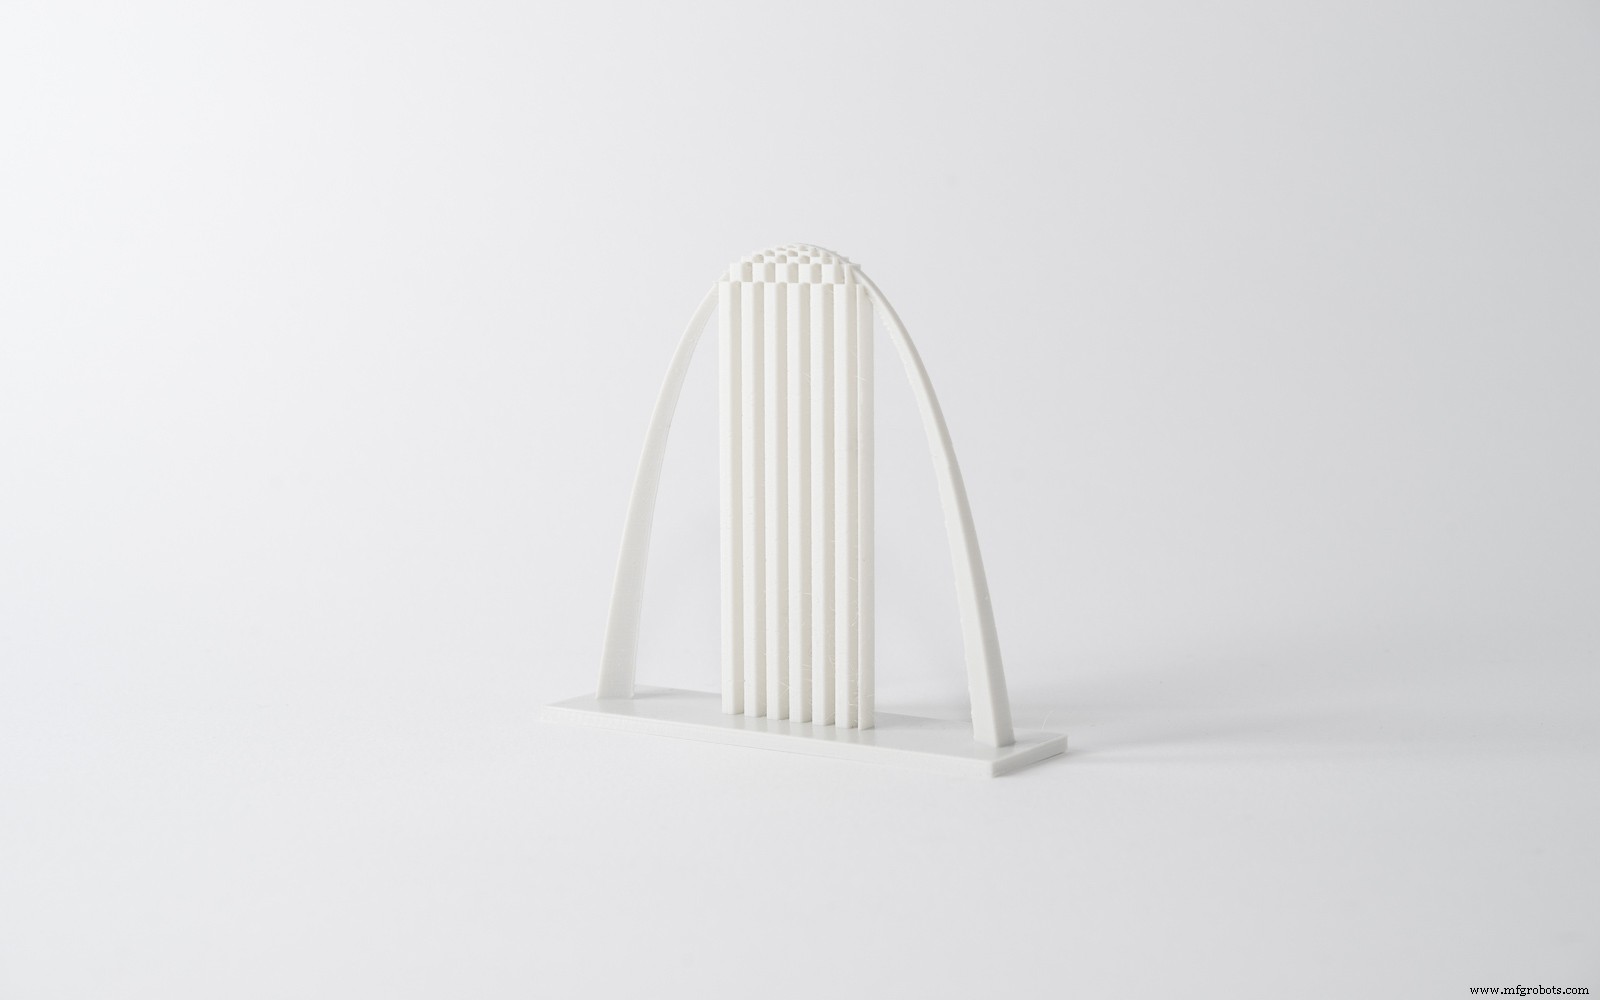
El ejemplo del arco a continuación requiere solo una cantidad limitada de soporte colocada en la ubicación correcta para permitir que se imprima con precisión.
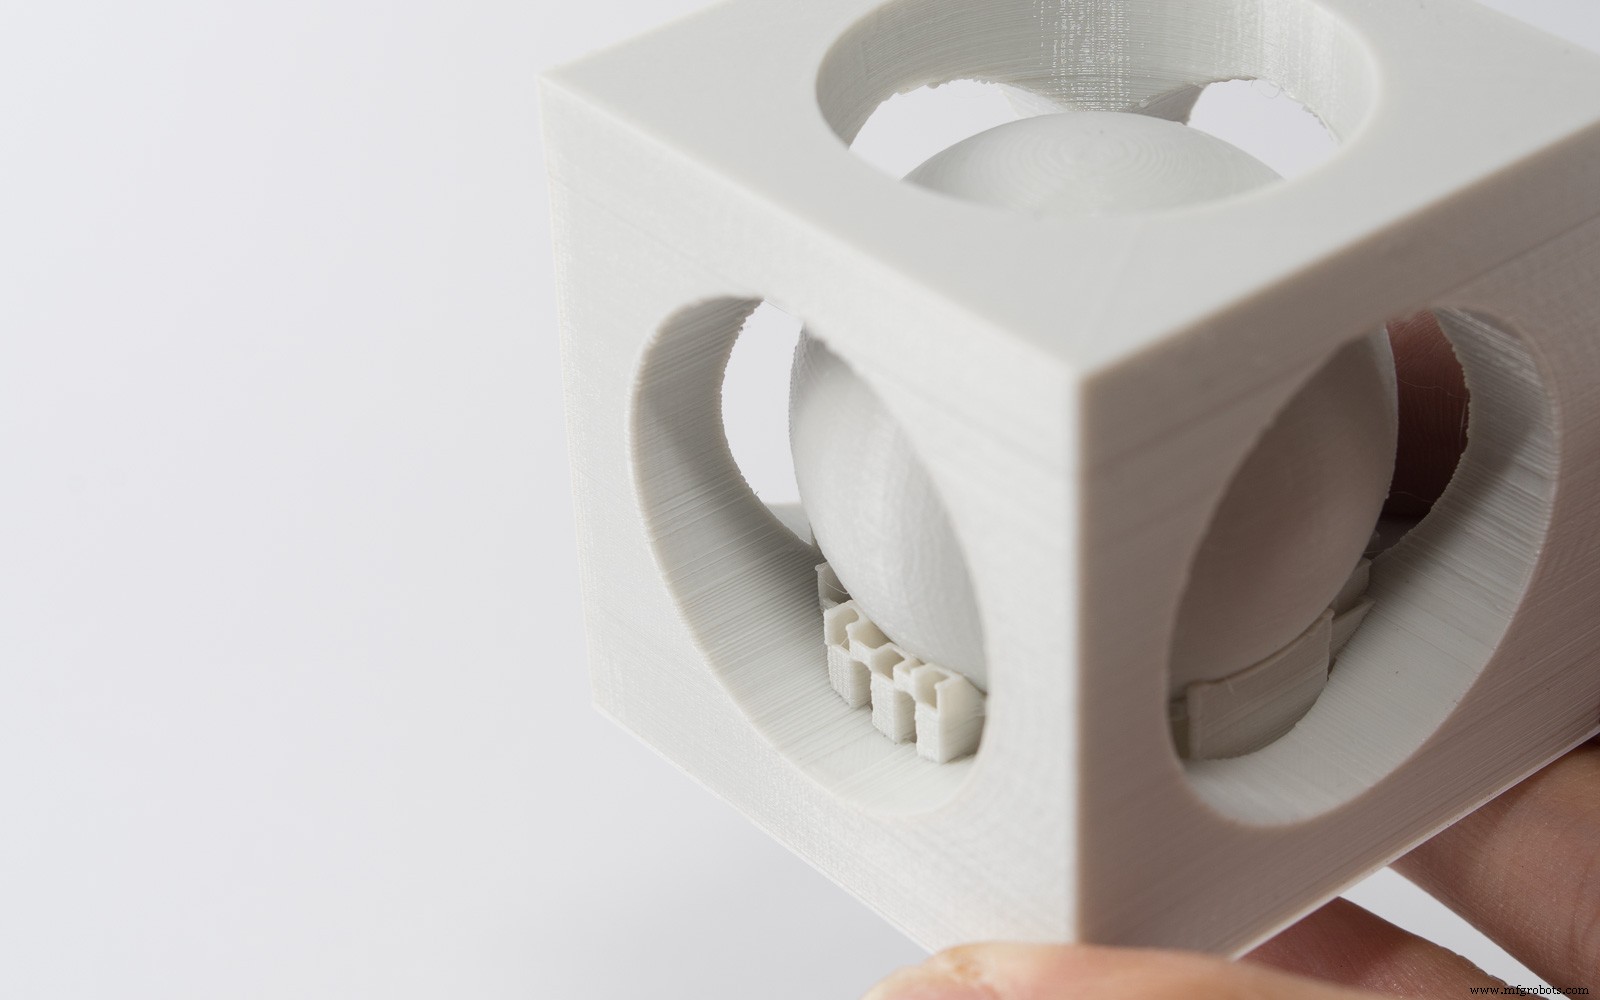
La «Bola en un Cubo» mostrada a continuación es un ejemplo que requiere una gran cantidad de soporte.
La retirada del soporte en este ejemplo es compleja e implica retirar cada elemento de soporte con alicetes de punta fina mientras se intenta limitar el daño a las superficies circundantes al soporte. Lijar o suavizar la superficie tras la retirada del soporte también es muy difícil.
Sin material de soporte, este modelo simplemente no puede imprimirse en FDM sin comprometer calidad y precisión. En este caso - a pesar del coste y tiempo de impresión añadidos - el material de soporte adicional usado es esencial para poder completar la impresión.
Dos tipos de soporte FDM
Los métodos de impresión FDM utilizan dos tipos de soporte:
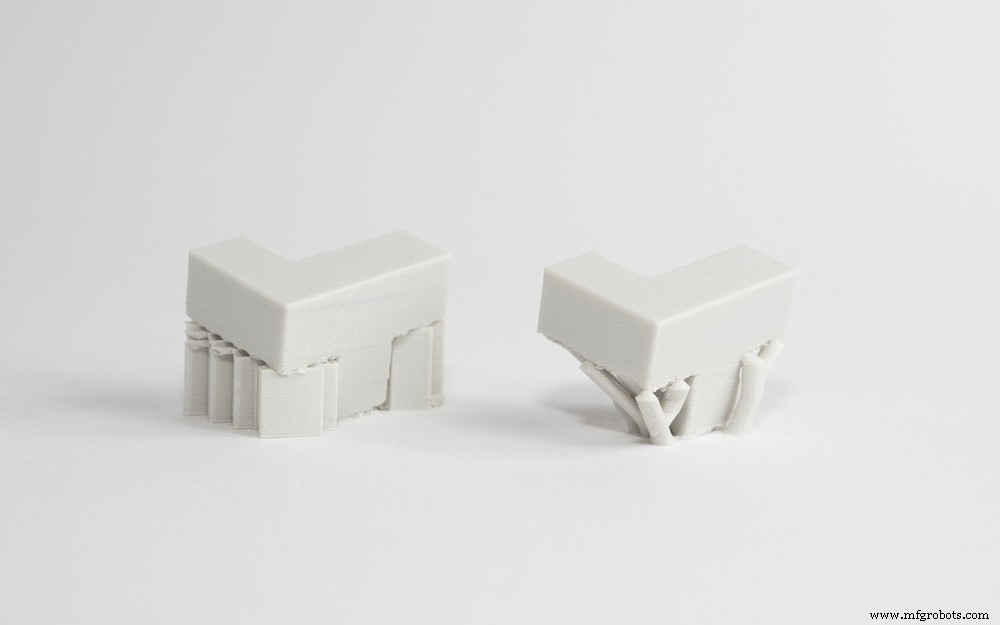
- El primero, una especie de acordeón plano o celosía, es el más común y es el más adecuado para la mayoría de impresiones FDM.
- El otro tipo es un soporte «tipo árbol» y es preferido por algunas impresoras. Este método de soporte es menos popular, sin embargo tiene menos contacto con la superficie de impresión lo que puede resultar en un mejor acabado superficial tras el post-procesado.
El operador de la impresora generalmente especificará el tipo de soporte que mejor se adapte a tu aplicación y así minimizar el impacto estético en tu diseño.
¿Curioso sobre el coste y opciones de material para FDM?
Obtén cotización instantánea Ver todos los materiales FDM
Soporte disoluble
En impresoras finamente ajustadas con dos cabezales de impresión, el material de soporte puede imprimirse con un material disoluble que no se arranca de la pieza sino que se disuelve en una solución química que no afecta el material principal del modelo impreso.
Esto resultará en un mejor acabado superficial donde el soporte está en contacto con el material principal, pero puede ser una solución costosa y que consume tiempo.
Un ejemplo de esto es la máquina Ultimaker 3, que utiliza soporte impreso en PVA que se disuelve fácilmente tras la impresión. Todas las máquinas FDM industriales usan soporte disoluble.
Estructuras de soporte en SLA y DLP
La Estereolitografía (SLA) y el Procesamiento Digital de Luz (DLP) crean objetos impresos en 3D a partir de un líquido (resina fotopolímera) usando una fuente de luz para solidificar el material líquido.
Dependiendo del tipo exacto de impresora, esto significa que el modelo es extraído de una cubeta que contiene material líquido mientras se solidifica por una fuente de luz a través de una ventana translúcida en el fondo (bottom-up), o es sumergido en el líquido mientras la capa superior es tratada por una fuente de luz desde arriba (top-down).
¿Cuándo se necesita soporte en SLA y DLP?
Para asegurar que las impresiones se adhieran a la plataforma de impresión y no floten en la cubeta, las impresoras SLA y DLP requieren el uso de soportes en casi todos los casos.
Las estructuras de soporte de estas impresoras parecen costillas finas, con solo pequeñas puntas tocando realmente el modelo para ahorrar material y tiempo de impresión. El número de soportes, su ubicación, dónde tocan el modelo y la estructura es calculada por el software y depende de la forma, orientación y peso de la pieza que se imprime.
SLA y DLP son algunas de las tecnologías más precisas, capaces de imprimir incluso los objetos más pequeños e intrincados con detalle preciso. Con post-procesado adecuado, el uso de soportes no impacta la calidad de la impresión.
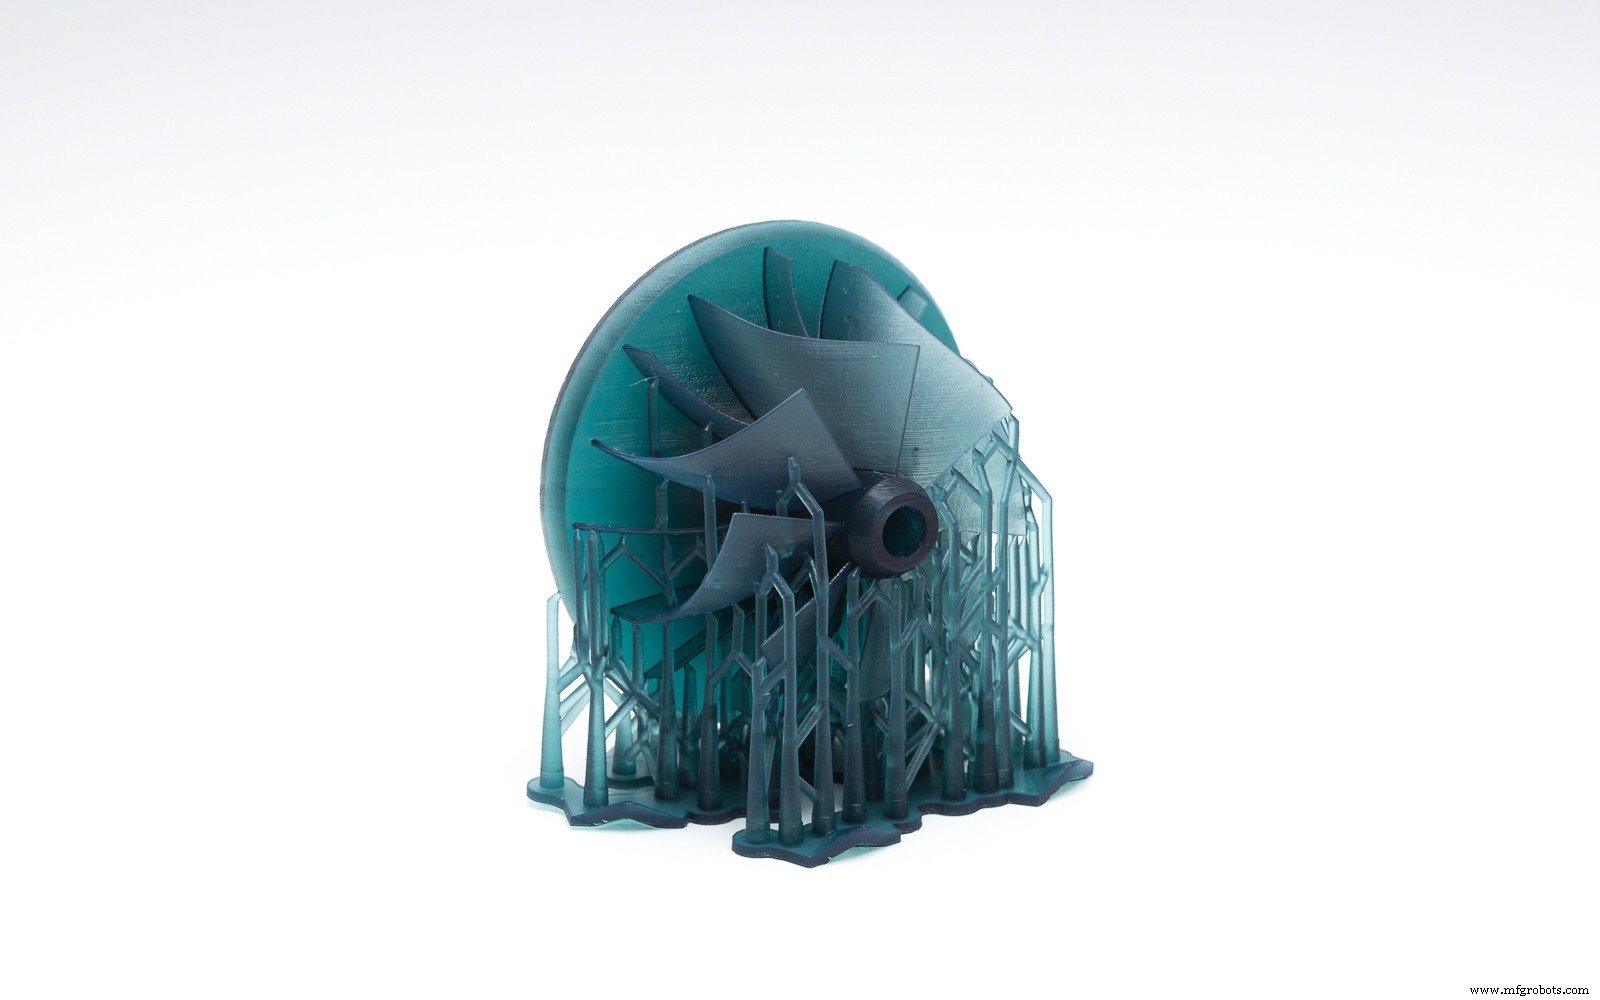
Retirada de material de soporte de impresiones SLA y DLP
Primero, Alcohol Isopropílico (IPA) se usa para lavar resina líquida de tus piezas completadas. Las estructuras de soporte pueden romperse de la superficie del modelo o retirarse usando alicates. Los puntos donde el soporte estuvo en contacto con el objeto se lijan luego para eliminar cualquier marca restante.
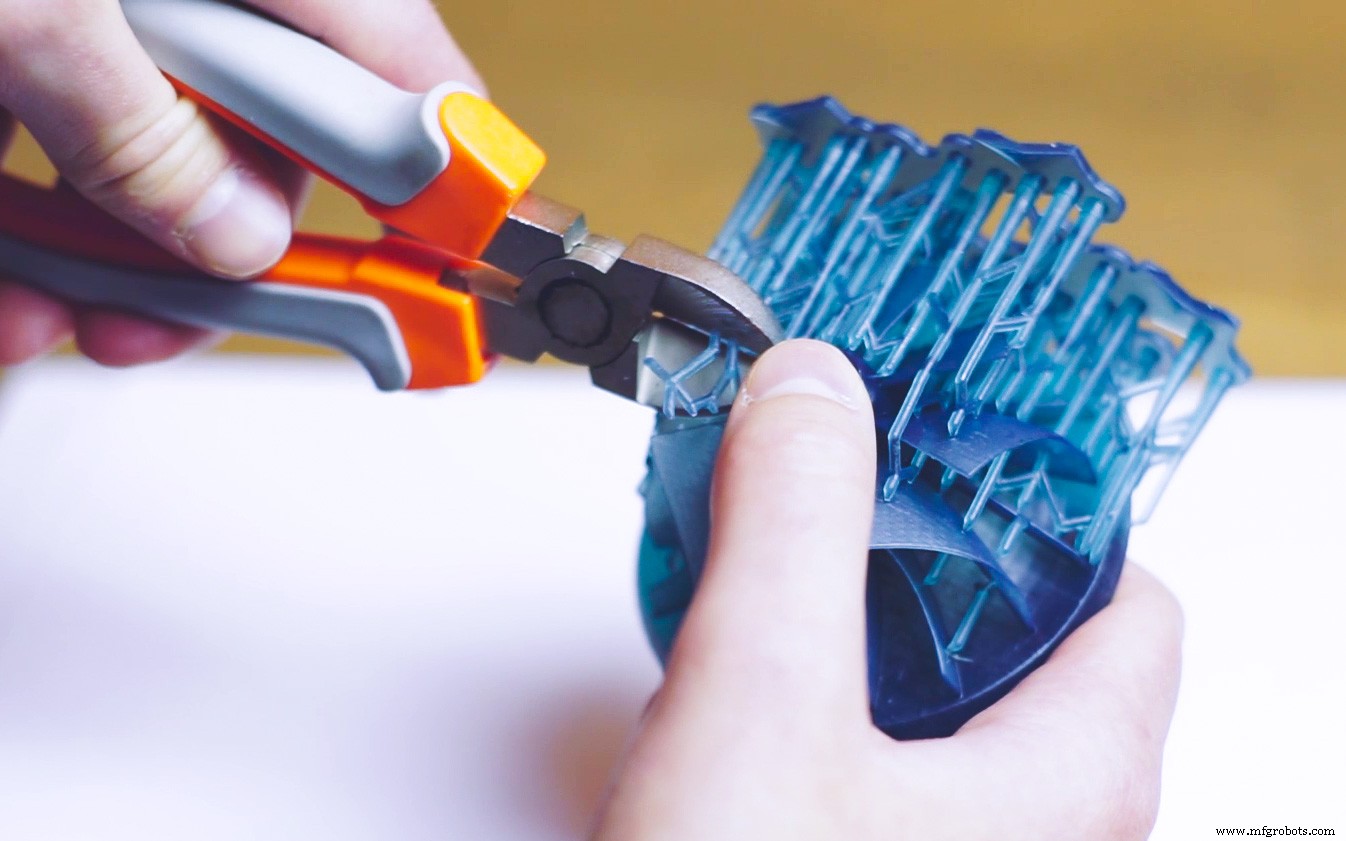
Consideraciones de diseño para soportes en SLA y DLP
La orientación de la pieza juega un papel crucial en dónde se ubica el soporte para impresión SLA y DLP. Al reorientar una pieza, la cantidad de soporte (y por tanto el coste de la impresión) puede reducirse drásticamente.
La orientación también juega un papel importante en dónde se ubicará el soporte. Si la apariencia estética de una superficie en un componente es primordial, orientar la pieza para que haya poco o ningún soporte en contacto con esa área también puede ser una opción.
Para impresiones complejas con alta cantidad de detalle y muchas características delgadas o intrincadas, dividir la impresión en secciones separadas y luego ensamblarlas (mediante conexiones a presión, piezas interlocking o adhesivos) también puede mejorar la calidad de impresión y apariencia.
¿Curioso sobre el coste y opciones de material disponibles de SLA/DLP?
Obtén cotización instantánea Ver todos los materiales SLA
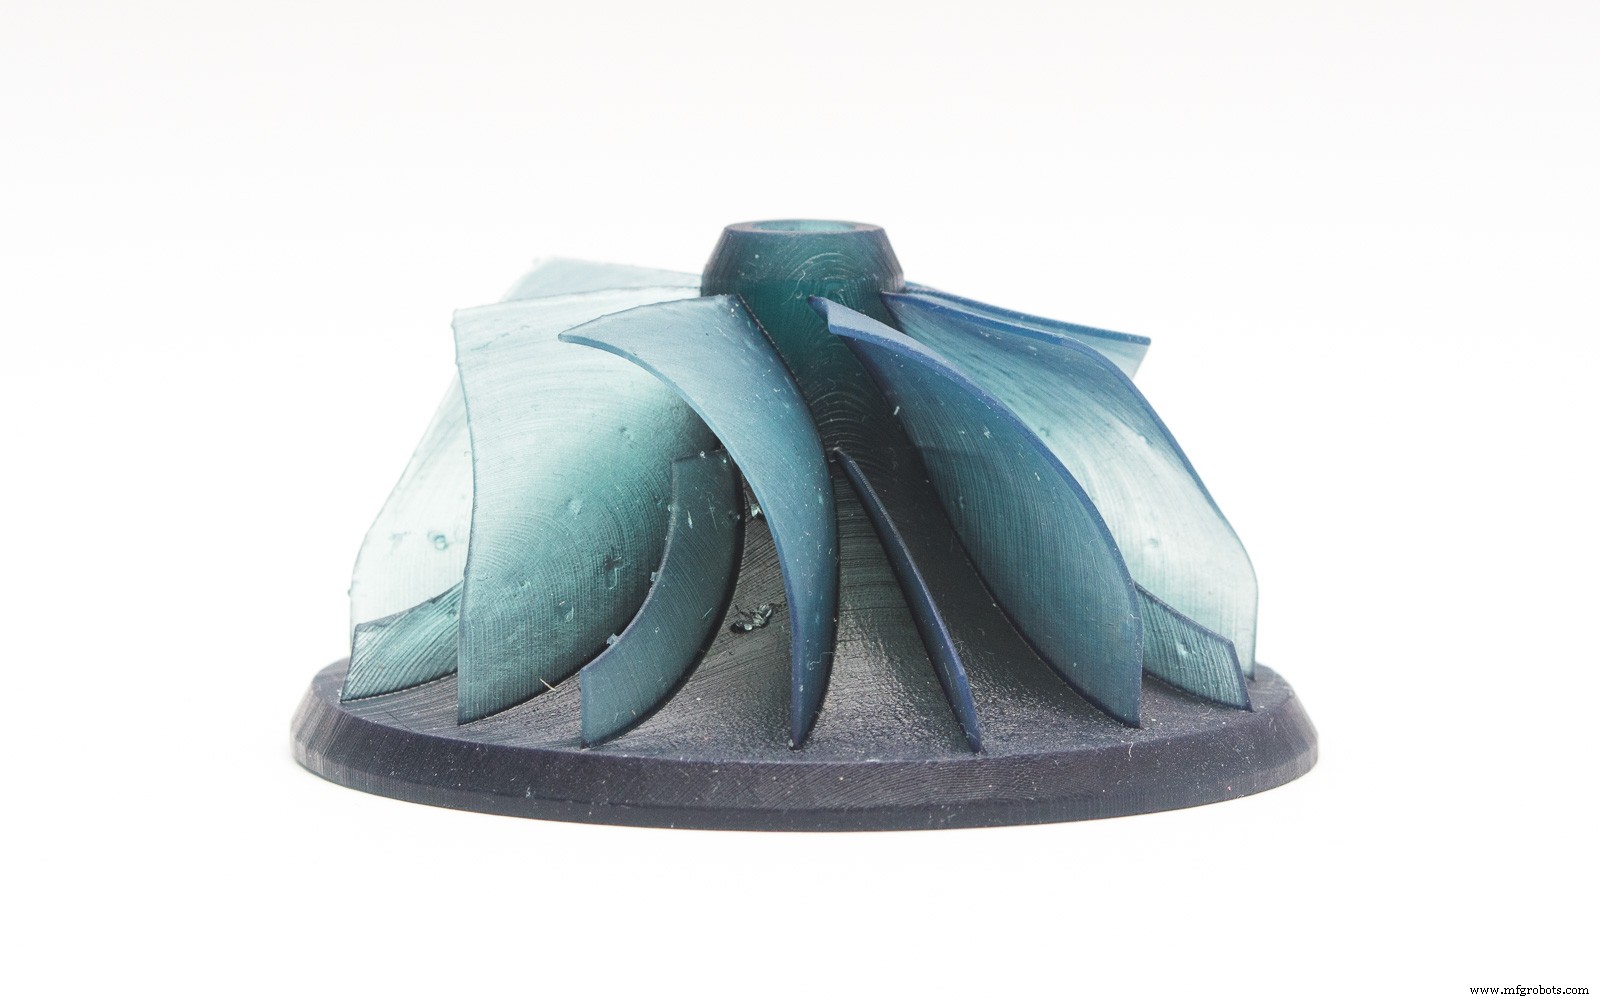
Estructuras de soporte en Material Jetting
Las tecnologías Material Jetting (Stratasys PolyJet y 3D Systems MultiJet Modeling) son similares a la impresión por inyección de tinta, pero en lugar de inyectar gotas de tinta sobre papel, estas impresoras 3D inyectan capas de fotopolímero líquido sobre una bandeja de construcción y las curan instantáneamente usando luz UV.
¿Cuándo se necesita soporte en Material Jetting?
Estas impresoras requieren el uso de material de soporte en todos los casos donde hay partes voladizas, independientemente del ángulo. Los soportes son o solubles en agua o se retiran durante el post-procesado usando alicates, chorro de agua, baño ultrasónico y granallado.
A diferencia de FDM, los soportes para estas tecnologías no son en modo alguno perjudiciales para el aspecto, calidad superficial o propiedades técnicas de las impresiones. Tras un post-procesado adecuado, es prácticamente imposible distinguir las partes que estaban cubiertas con soporte del resto de la impresión.
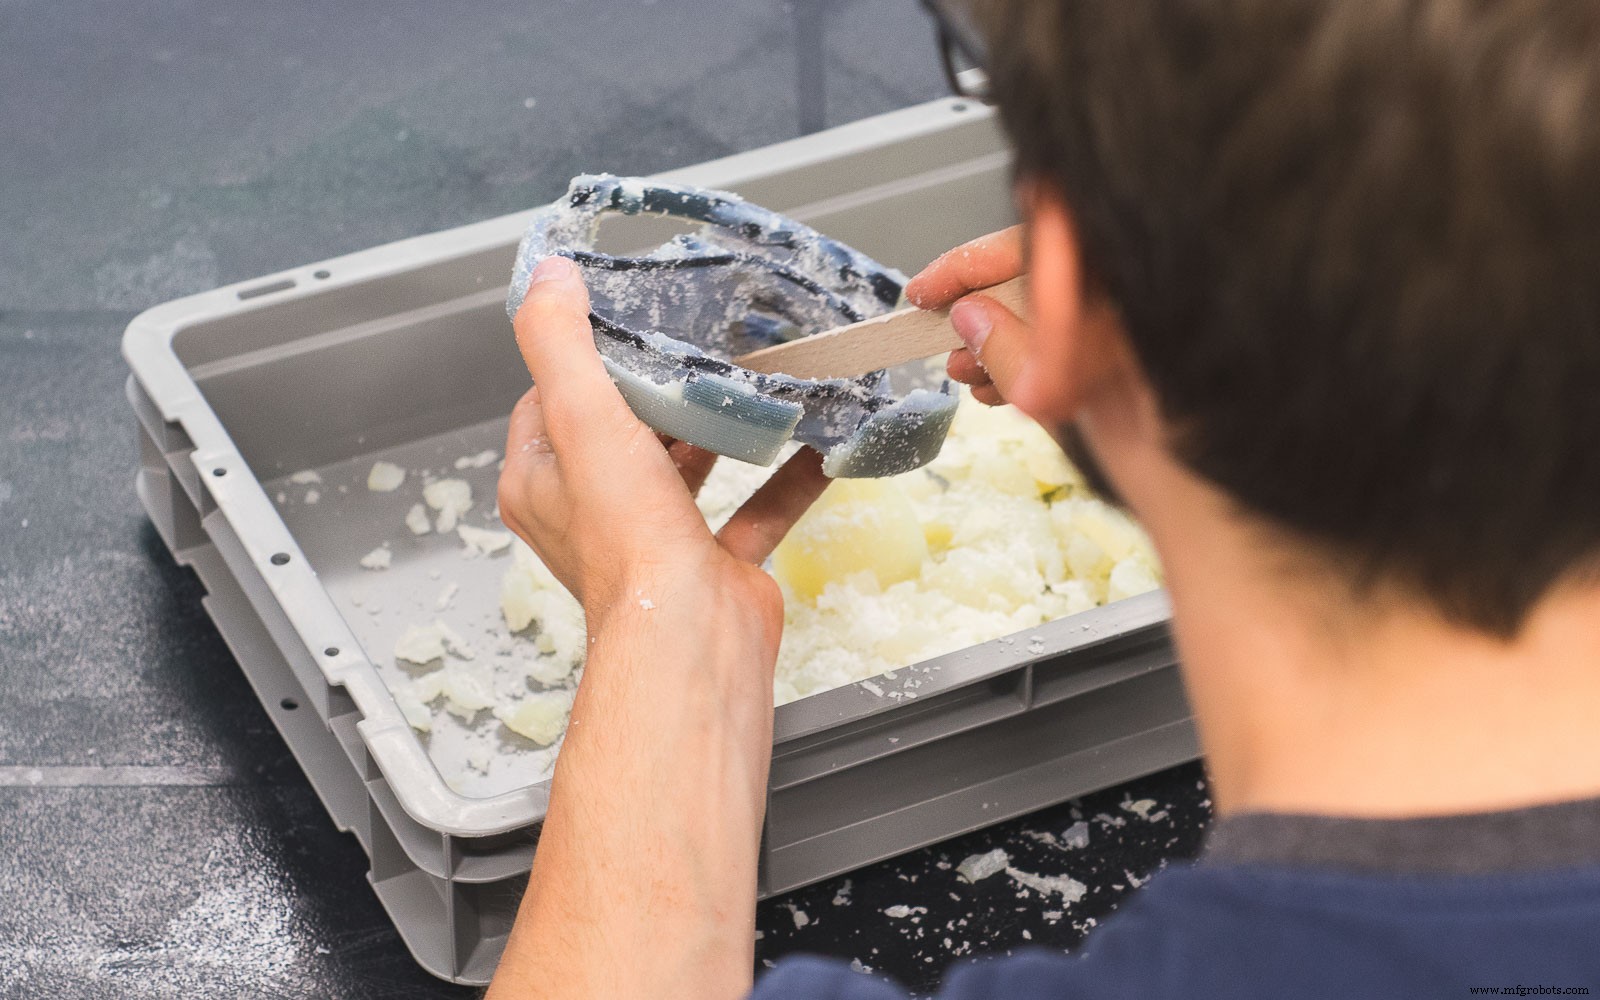
Consideraciones de diseño para soportes en Material Jetting
Debido a las herramientas de potencia (chorro de agua, granalladora) usadas durante el post-procesado, las partes intrincadas del modelo podrían dañarse o doblarse. Asegúrate de seguir las reglas de Material Jetting para evitar problemas. Si tu modelo tiene partes intrincadas y alambres delgados, se recomienda impresión SLS en su lugar.
Estructuras de soporte en SLS
El Sinterizado Selectivo por Láser (SLS) fusiona material en polvo en una cámara usando un láser.
Para SLS no hay necesidad de estructuras de soporte ya que el polvo actúa como soporte cuando el objeto se construye capa por capa. Esto da mucha libertad de diseño pero también generalmente aumenta el coste y tiempo de impresión de una pieza. SLS requiere tiempo para que la cámara de construcción se enfríe y la limpieza de la impresión requiere un proceso de acabado de múltiples pasos, incluyendo la remoción de polvo no fusionado, típicamente con pistola de aire.
¿Curioso sobre el coste y opciones de material disponibles para SLS?
Obtén cotización instantánea Ver todos los materiales SLS
Estructuras de soporte en Binder Jetting
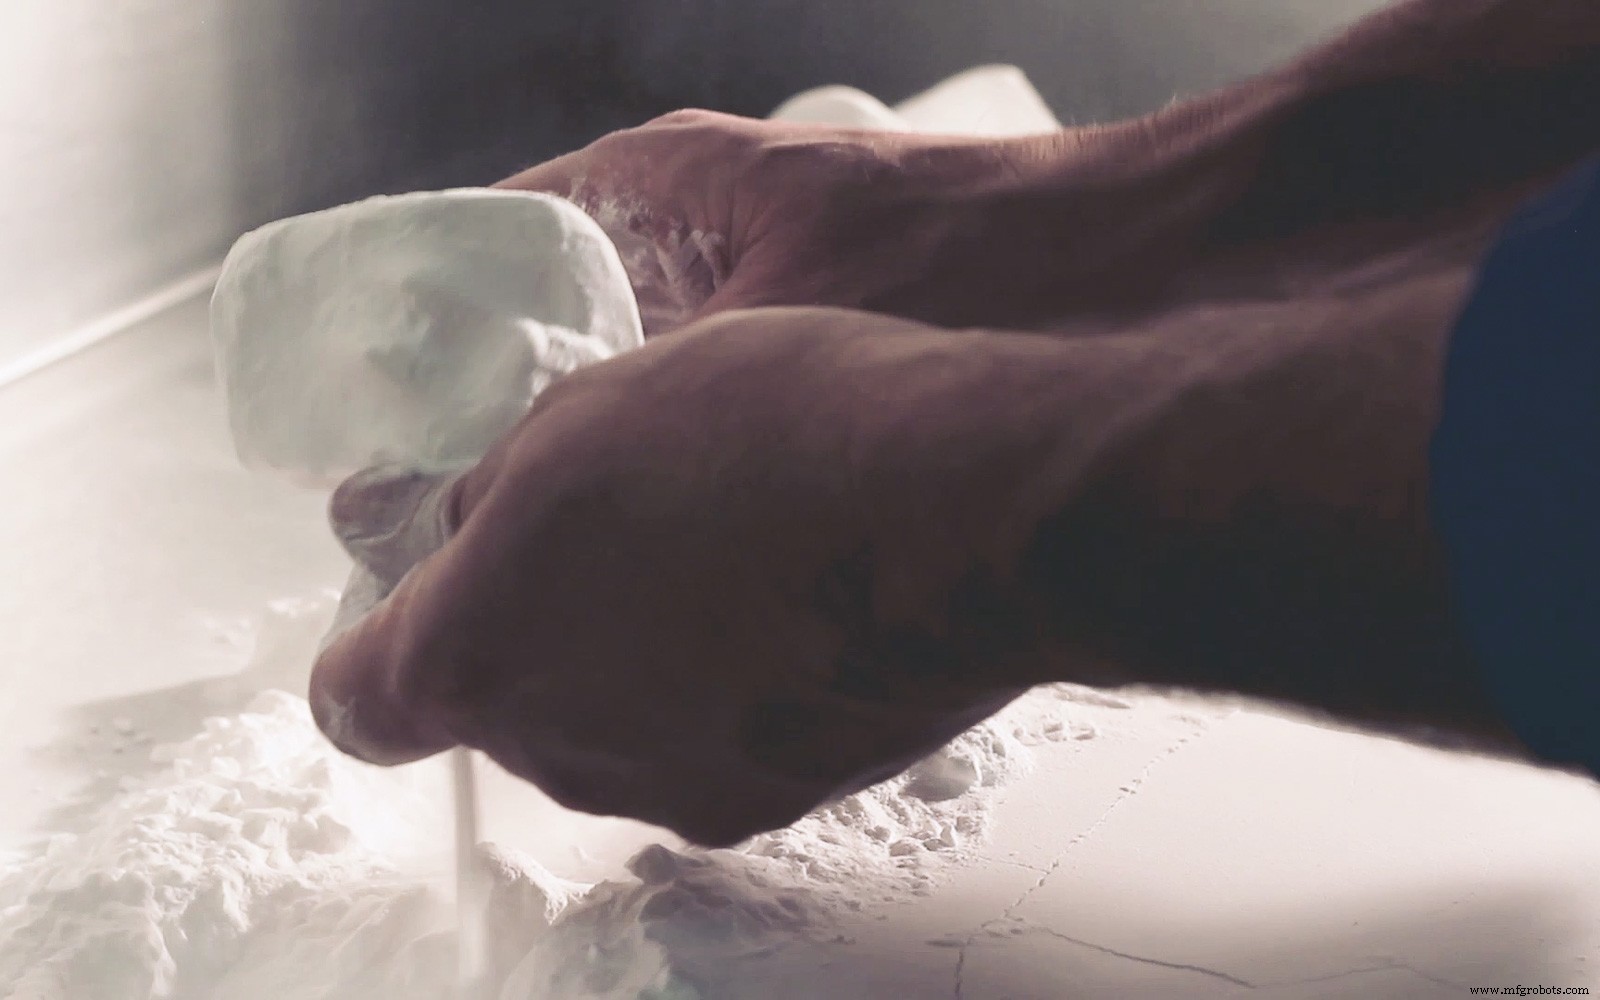
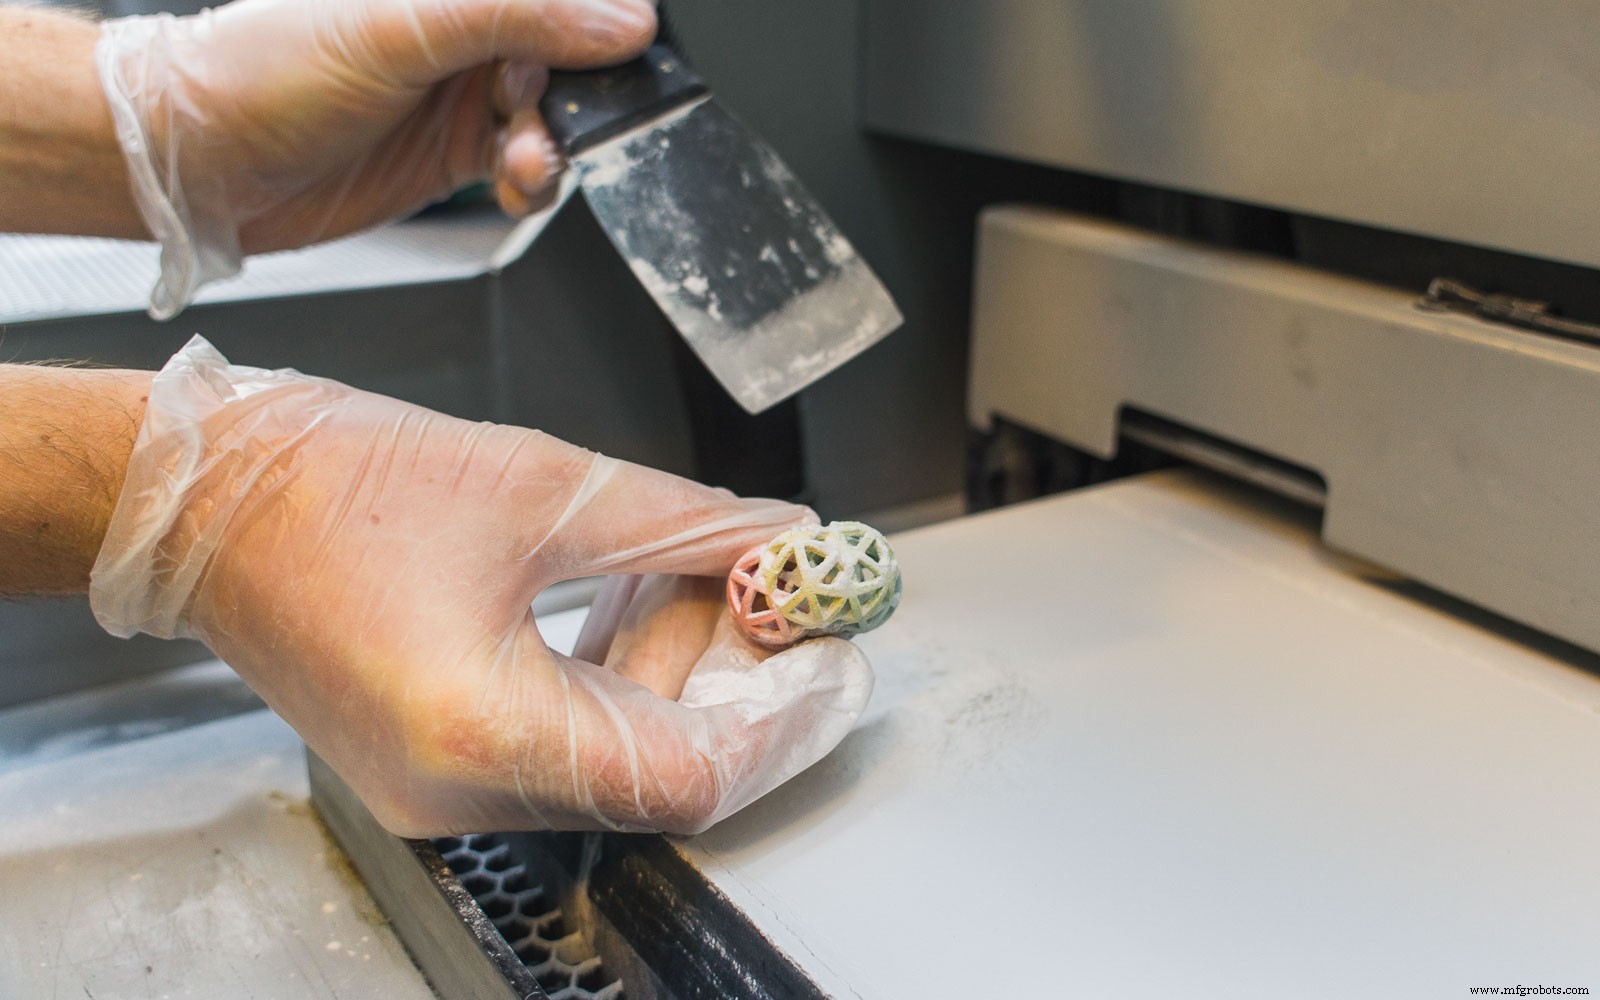
Binder Jetting es similar a SLS en que la impresora usa capas finas de material en polvo para construir un objeto, pero en lugar de usar un láser que sinteriza la capa junta, estas impresoras usan un agente aglutinante extruido desde una boquilla para unir el polvo.
Al igual que con SLS, no hay necesidad de estructuras de soporte ya que el polvo actúa como soporte cuando el objeto se construye, pero la limpieza y post-procesado de la impresión requiere un proceso de acabado de múltiples pasos, incluyendo la remoción de polvo no fusionado, típicamente con pistola de aire.
Estructuras de soporte en impresión de metal
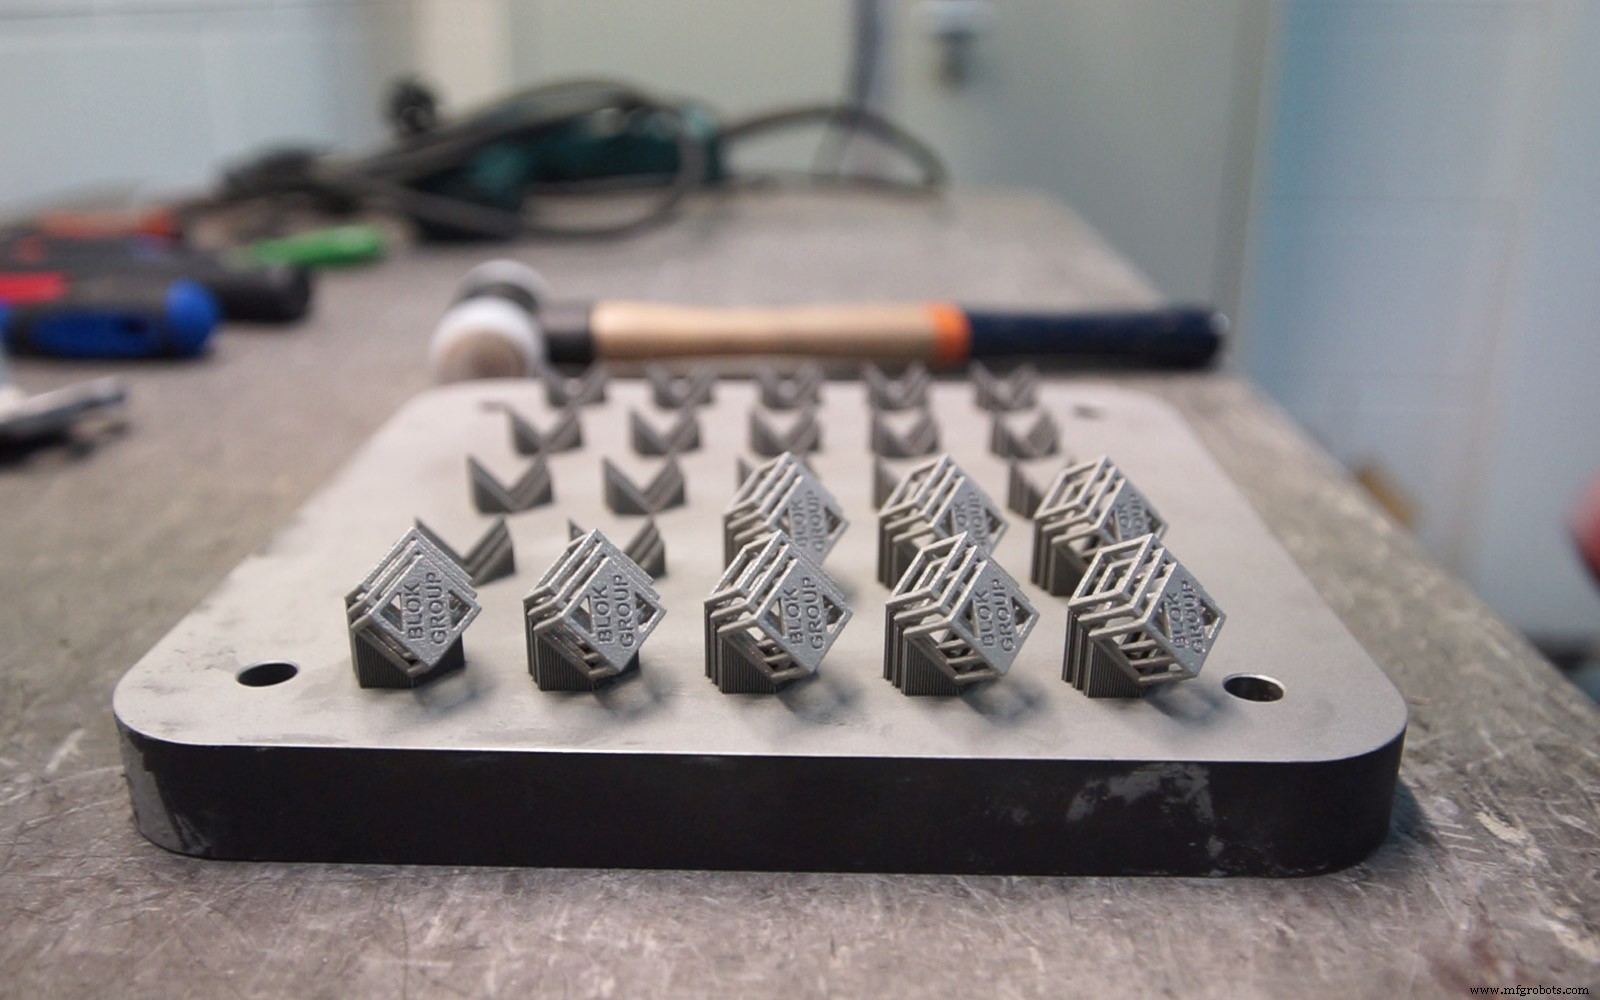
Las tecnologías de impresión de metal usan estructuras de soporte para mantener los modelos fijados a una placa base durante el proceso de construcción en todos los casos, pero voladizos con ángulo mayor a 35 grados pueden construirse sin soporte. Cuando se necesitan soportes, es importante asegurar que sean fáciles de acceder o de lo contrario no podrán retirarse durante el post-procesado.
El uso de soportes no impacta la calidad de la impresión de ninguna manera, y con post-procesado adecuado, todas las marcas pueden eliminarse del modelo impreso.
¿Curioso sobre el coste y opciones de material disponibles para impresión 3D de metal?
Obtén cotización instantánea Ver todos los materiales de impresión 3D de metal
Reglas prácticas
- El soporte generalmente tendrá un impacto perjudicial en la apariencia de una pieza (con la excepción de Material Jetting). El post-procesado generalmente es requerido para mejorar el acabado superficial tras la retirada del soporte.
- Cuanto más soporte se añade, más complejo puede ser un diseño. La cantidad de soporte usada puede optimizarse (orientación de la pieza, nivel de precisión requerido, etc.) para reducir coste y tiempo de impresión.
- La tabla siguiente resume si se requiere soporte para cada una de las tecnologías de impresión 3D:
| Tecnología de impresión | Soporte requerido |
|---|---|
| FDM | Dependiente de la geometría del modelo |
| SLA y DLP | Siempre requerido |
| Material Jetting | Siempre, pero soluble |
| SLS | Nunca |
| Binder Jetting | Nunca |
| Impresión de metal | Siempre |
Impresión 3d
- Guía completa de impresión 3D biocompatible
- Cómo lograr colores vibrantes en impresión 3D: Métodos directos vs. post-procesamiento
- Impresión 3D de metal: Saber cuándo es la opción correcta
- Impresión 3D Polyjet: Tecnología avanzada de fotopolímero de alta velocidad para precisión industrial
- Modelado por deposición fundida (FDM) en impresión 3D: Visión técnica completa
- Impresión 3D Carbon DLS: Tecnología avanzada de síntesis de luz digital
- Sinterizado láser directo de metal (DMLS): Tecnología avanzada de impresión 3D para piezas metálicas funcionales
- Estereolitografía (SLA) en impresión 3D: Tecnología avanzada para piezas de alta precisión
- Impresión 3D de aleaciones de titanio: Aplicaciones, beneficios y casos de uso industriales
- Polvos de metales refractarios vs. impresión 3D: manufactura aditiva de vanguardia para metales de alta temperatura
- Visión general de Python: Lenguaje de alto nivel, legible, interactivo y orientado a objetos