



Dominando Material Jetting en impresión 3D: fundamentos y aplicaciones
¿Qué es Material Jetting?
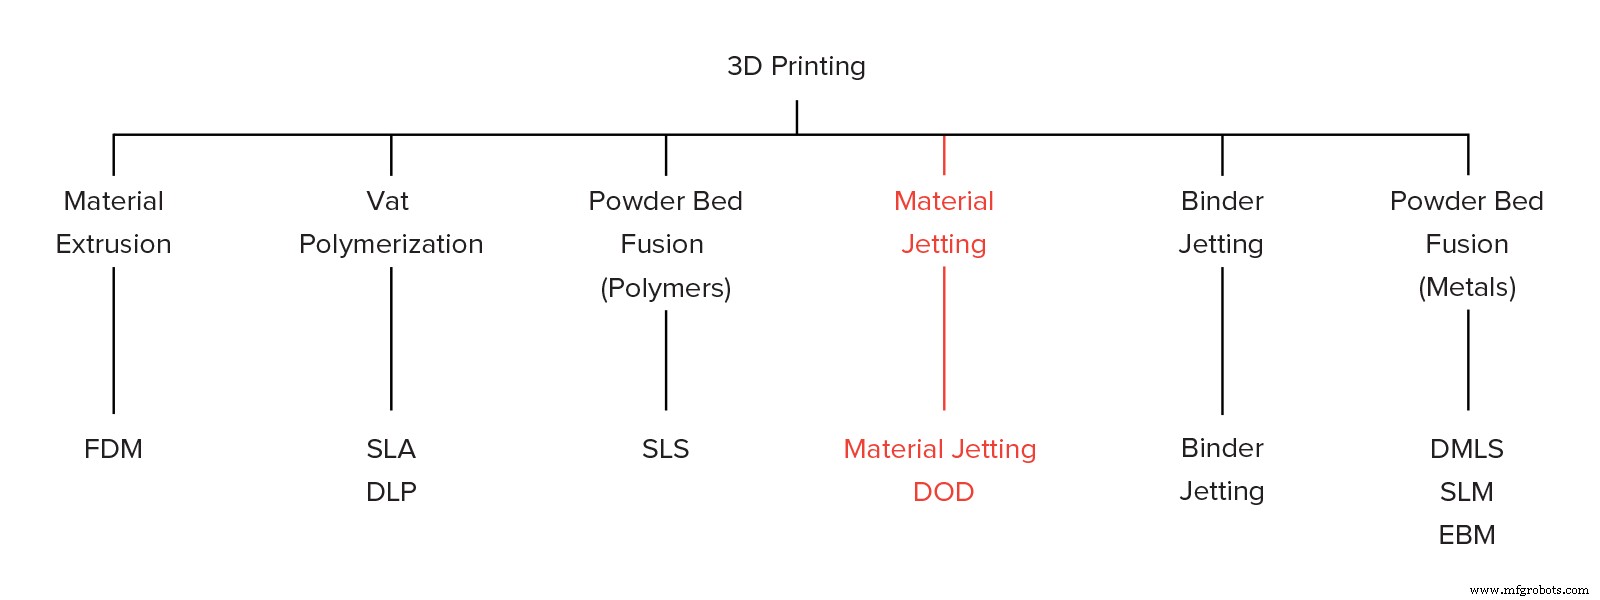
Material Jetting (MJ) es un proceso de fabricación aditiva que funciona de manera similar a las impresoras 2D. En material jetting, un cabezal de impresión (similar a los usados en impresión por inyección de tinta estándar) dispensa gotas de un material fotosensible que se solidifica bajo luz ultravioleta (UV), construyendo una pieza capa por capa. Los materiales usados en MJ son fotopolímeros termoestables (acrílicos) que vienen en forma líquida.
La impresión 3D Material Jetting crea piezas de alta precisión dimensional con un acabado superficial muy suave. La impresión multi-material y una amplia gama de materiales (como tipo ABS, tipo goma y totalmente transparentes) están disponibles en Material Jetting. Estas características hacen de MJ una opción muy atractiva tanto para prototipos visuales como para fabricación de utillaje. No obstante, material jetting tiene algunas limitaciones clave que presentamos en este artículo.
Una variación del proceso MJ usa cabezales Drop-On-Demand (DOD) para dispensar líquidos viscosos y crear piezas tipo cera. DOD se usa casi exclusivamente para fabricar patrones de fundición a la cera perdida, por lo que no lo discutiremos más aquí.
¿Cómo funciona Material Jetting?
Así funciona el proceso de impresión MJ:
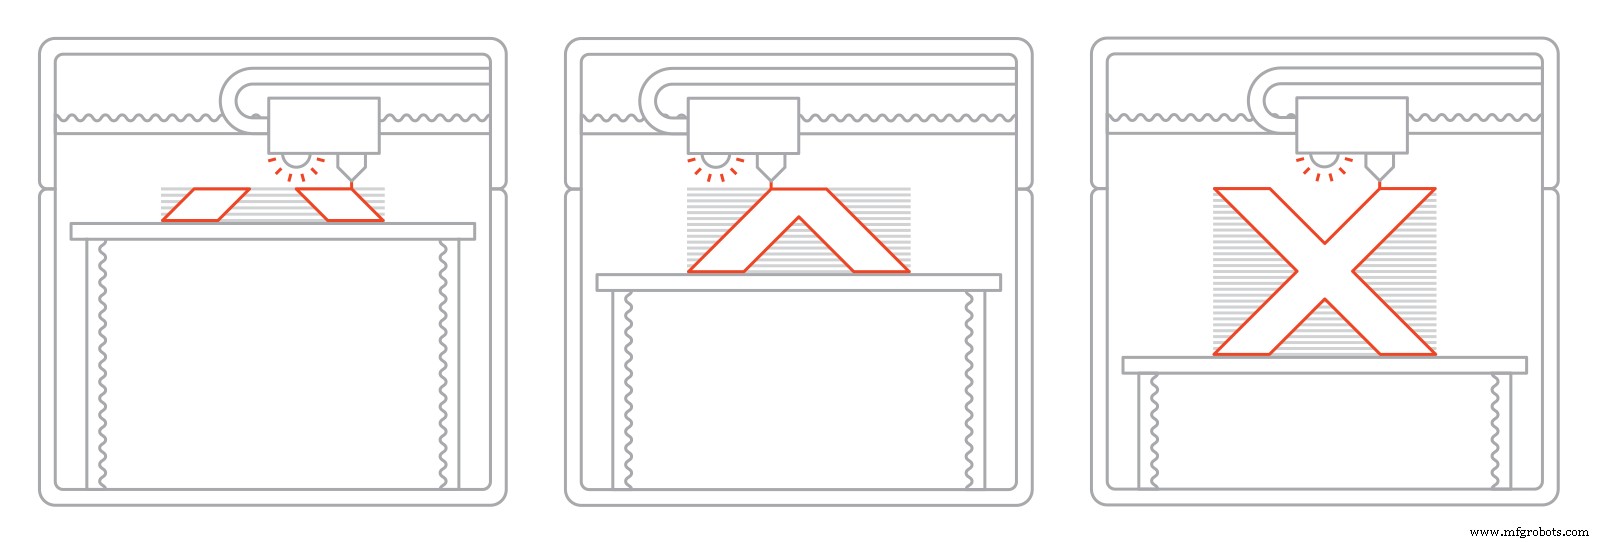
I. Primero, la resina líquida se calienta a 30-60 °C para lograr una viscosidad óptima para la impresión.
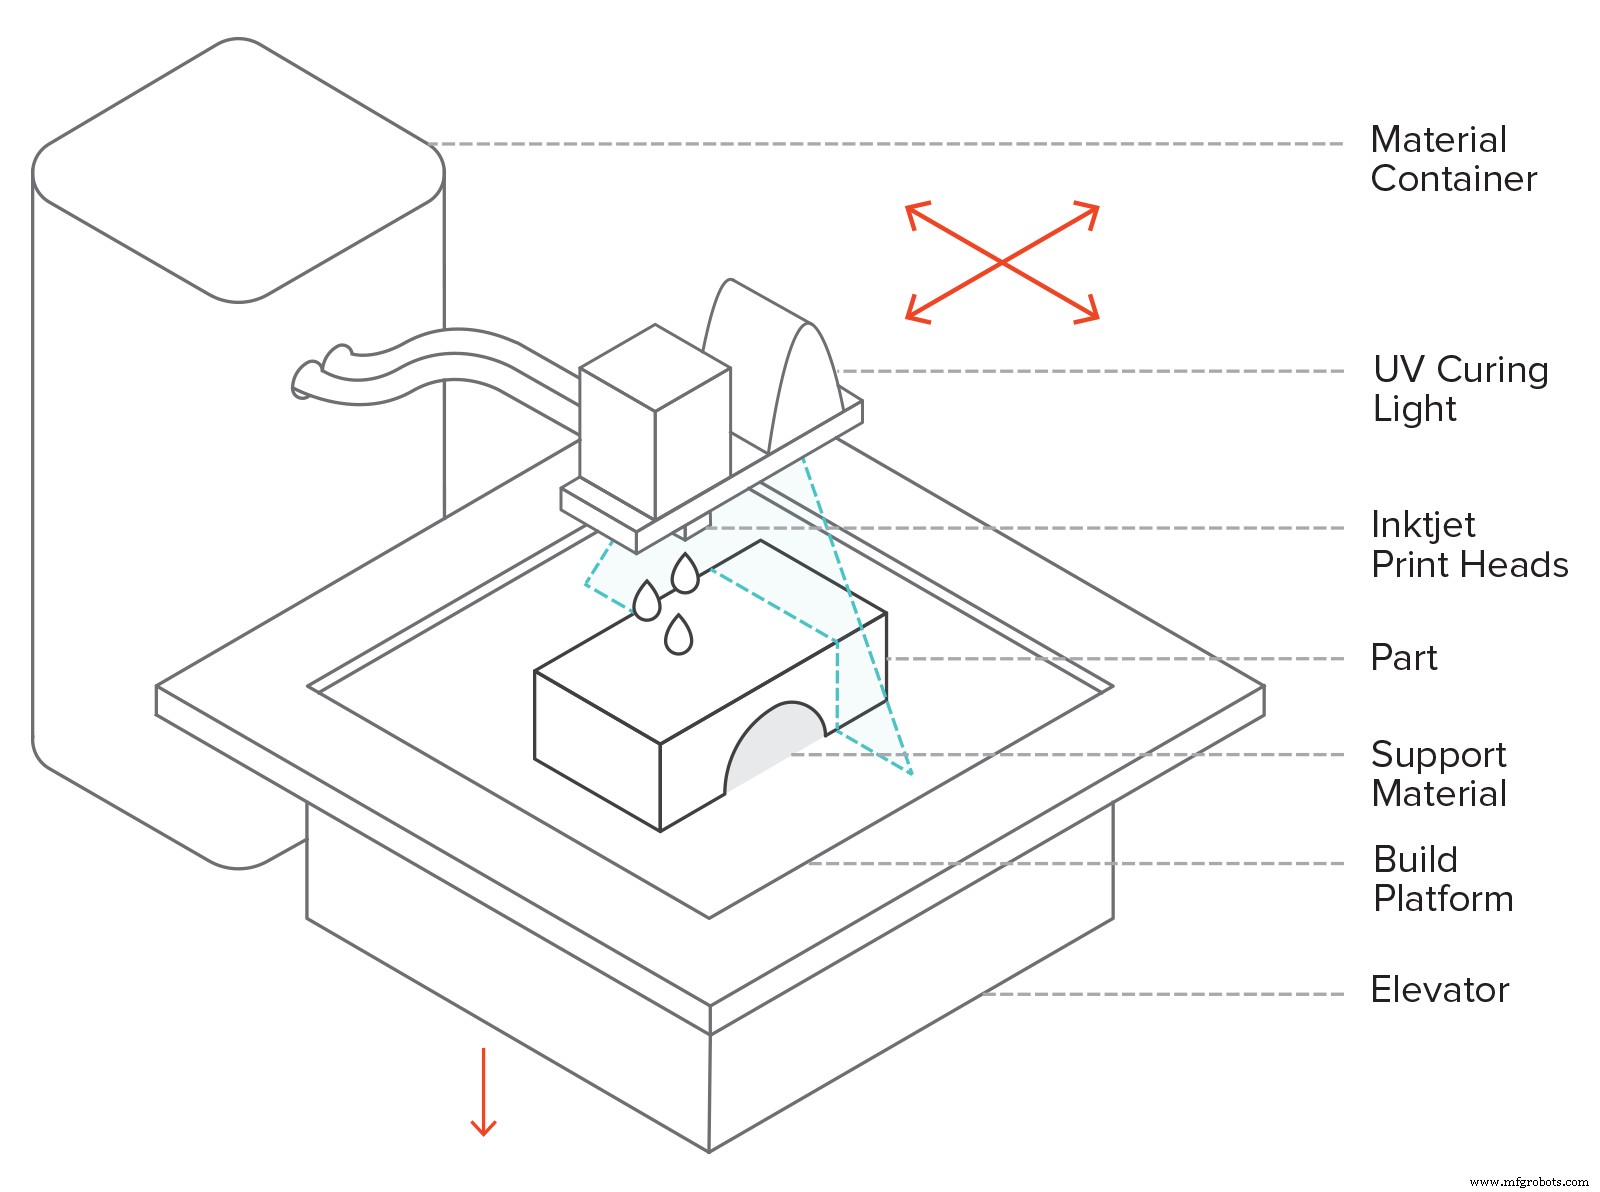
II. Luego, el cabezal de impresión recorre la plataforma de construcción y cientos de pequeñas gotas de fotopolímero se depositan en las ubicaciones deseadas.
III. Una fuente de luz UV unida al cabezal cura el material depositado, solidificándolo y creando la primera capa de la pieza.
IV. Después de completar la capa, la plataforma de construcción baja una altura de capa y el proceso se repite hasta que la pieza está completa.
A diferencia de la mayoría de otras tecnologías de impresión 3D, MJ deposita material de forma lineal. Múltiples cabezales de inyección de tinta están unidos al mismo carro lado a lado y depositan material en toda la superficie de impresión en una sola pasada. Esto permite que diferentes cabezales dispensen diferentes materiales, por lo que la impresión multi-material, la impresión a color completo y el dispensado de estructuras de soporte solubles es sencillo y ampliamente utilizado. Las estructuras de soporte siempre son requeridas en material jetting y necesitan post-procesado para ser removidas.
En Material Jetting, el material líquido se solidifica a través de un proceso llamado fotopolimerización. Este es el mismo mecanismo que se usa en SLA. Similar a SLA, las piezas de material jetting tienen propiedades mecánicas y térmicas homogéneas, pero a diferencia de SLA no requieren post-curado adicional para lograr sus propiedades óptimas, debido a la altura de capa muy pequeña usada.
Características de Material Jetting
Parámetros de la impresora
En Material Jetting, casi todos los parámetros del proceso están preestablecidos por el fabricante de la máquina. Incluso la altura de capa está vinculada a cada material específico, debido a la física compleja de la formación de gotas. La altura de capa típica usada en Material Jetting es de 16-32 micras.
Material Jetting se considera una de las tecnologías de impresión 3D más precisas. Los sistemas MJ tienen una precisión dimensional de ± 0,1% con un límite inferior típico de ± 0,1 mm (a veces tan bajo como ± 0,02 mm). El alabeo puede ocurrir, pero no es tan común como en otras tecnologías, como FDM o SLS, porque la impresión ocurre a temperatura ambiente cercana. Por esta razón, se pueden imprimir piezas muy grandes con gran precisión. El tamaño de construcción típico es aproximadamente 380 x 250 x 200 mm, mientras que los sistemas industriales grandes pueden llegar a 1000 x 800 x 500 mm.
Impresión multi-material y a color completo
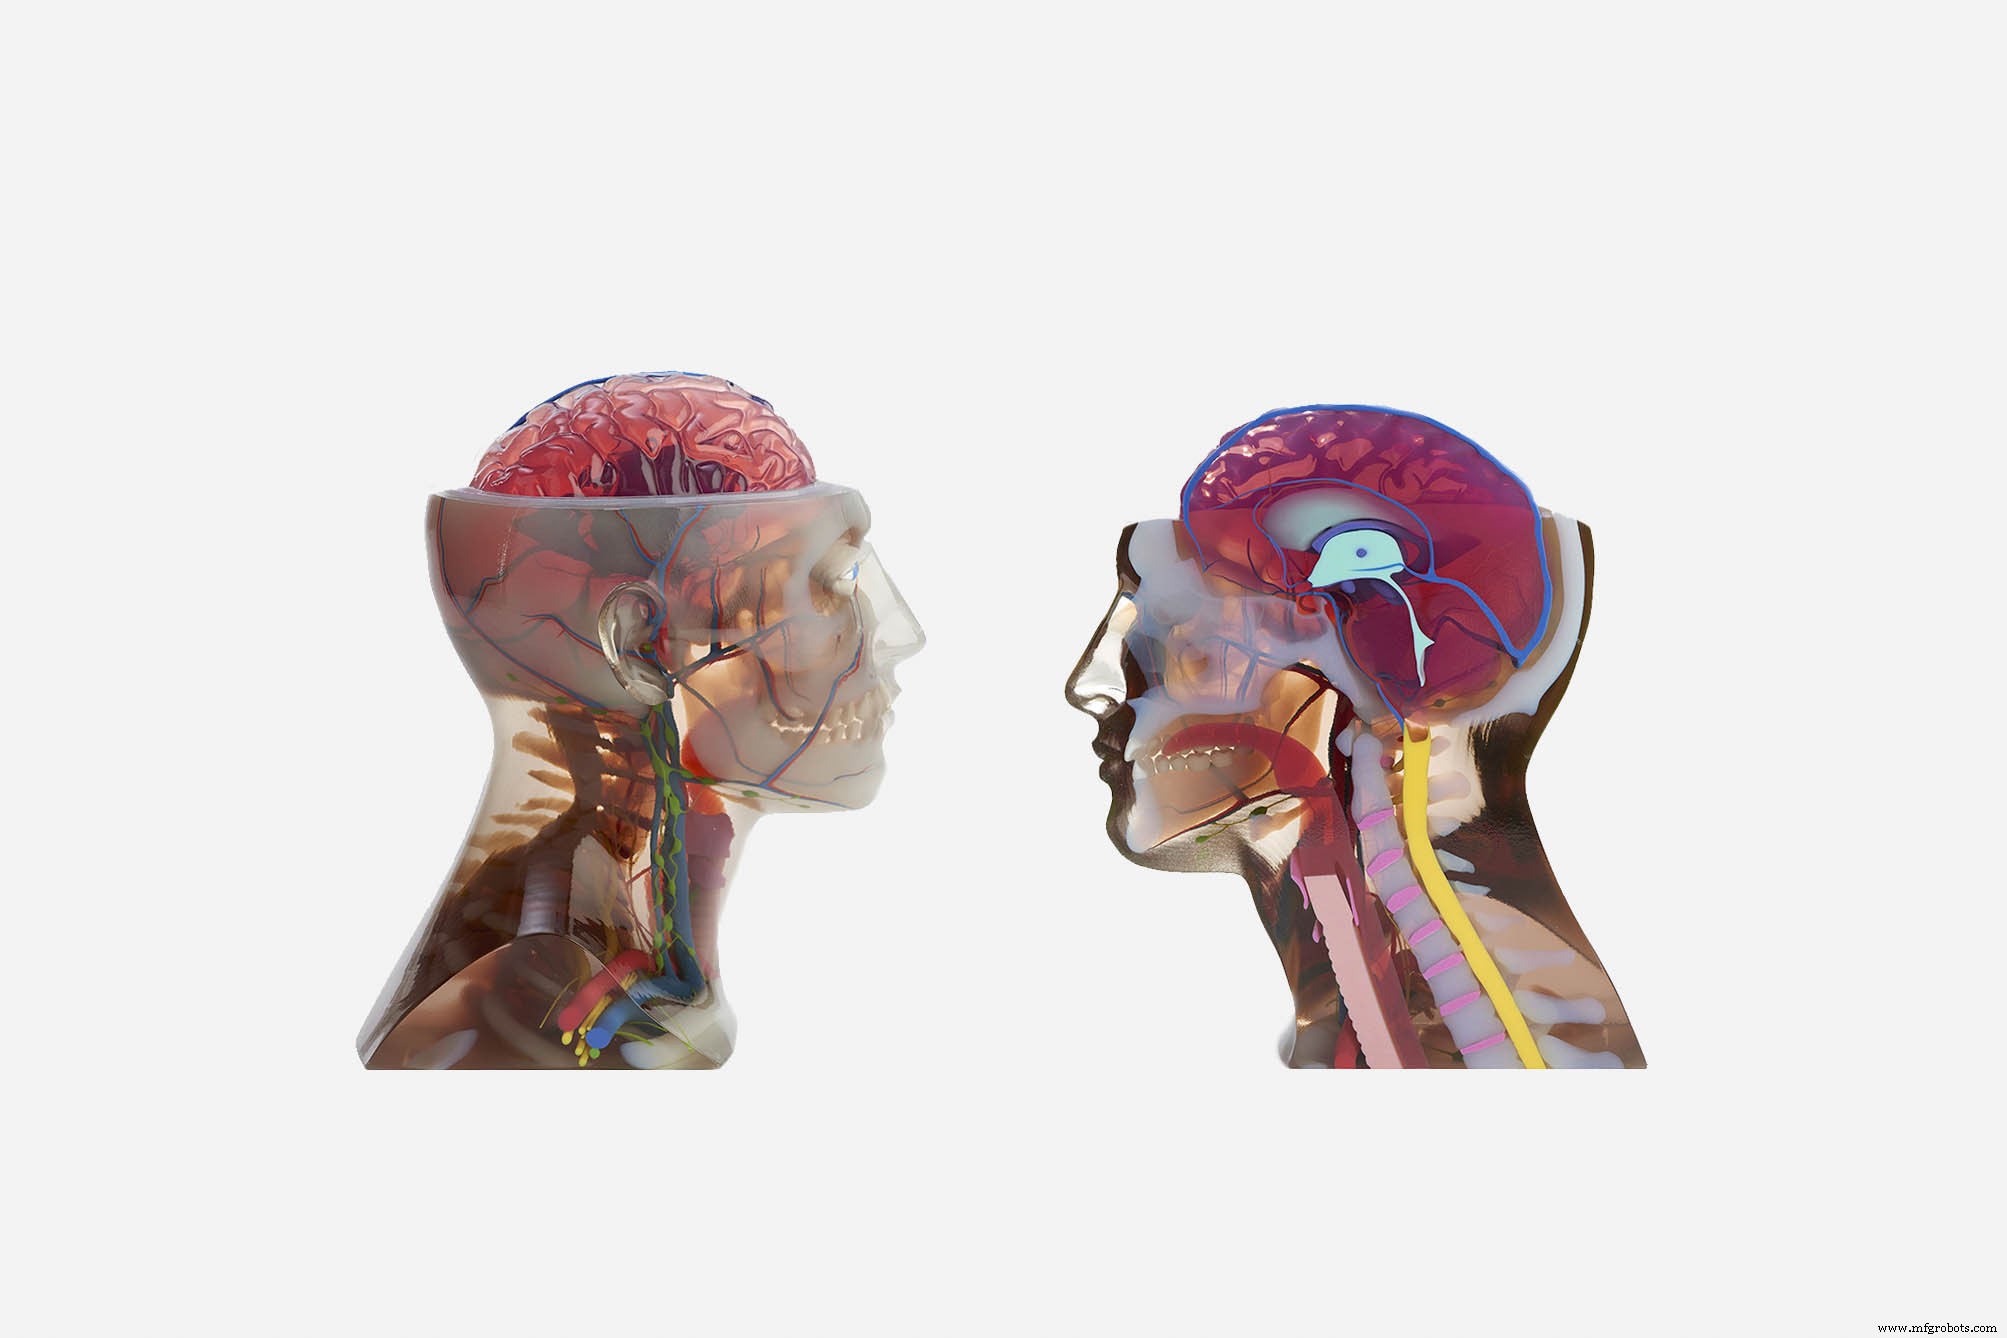
Una ventaja clave de Material Jetting es la capacidad de producir impresiones multi-material y multi-color precisas que representan productos finales.
La impresión multi-material y multi-color en MJ puede emplearse en tres niveles diferentes:
- En el nivel de área de construcción, diferentes piezas pueden imprimirse en diferentes materiales o colores simultáneamente, acelerando el proceso de fabricación.
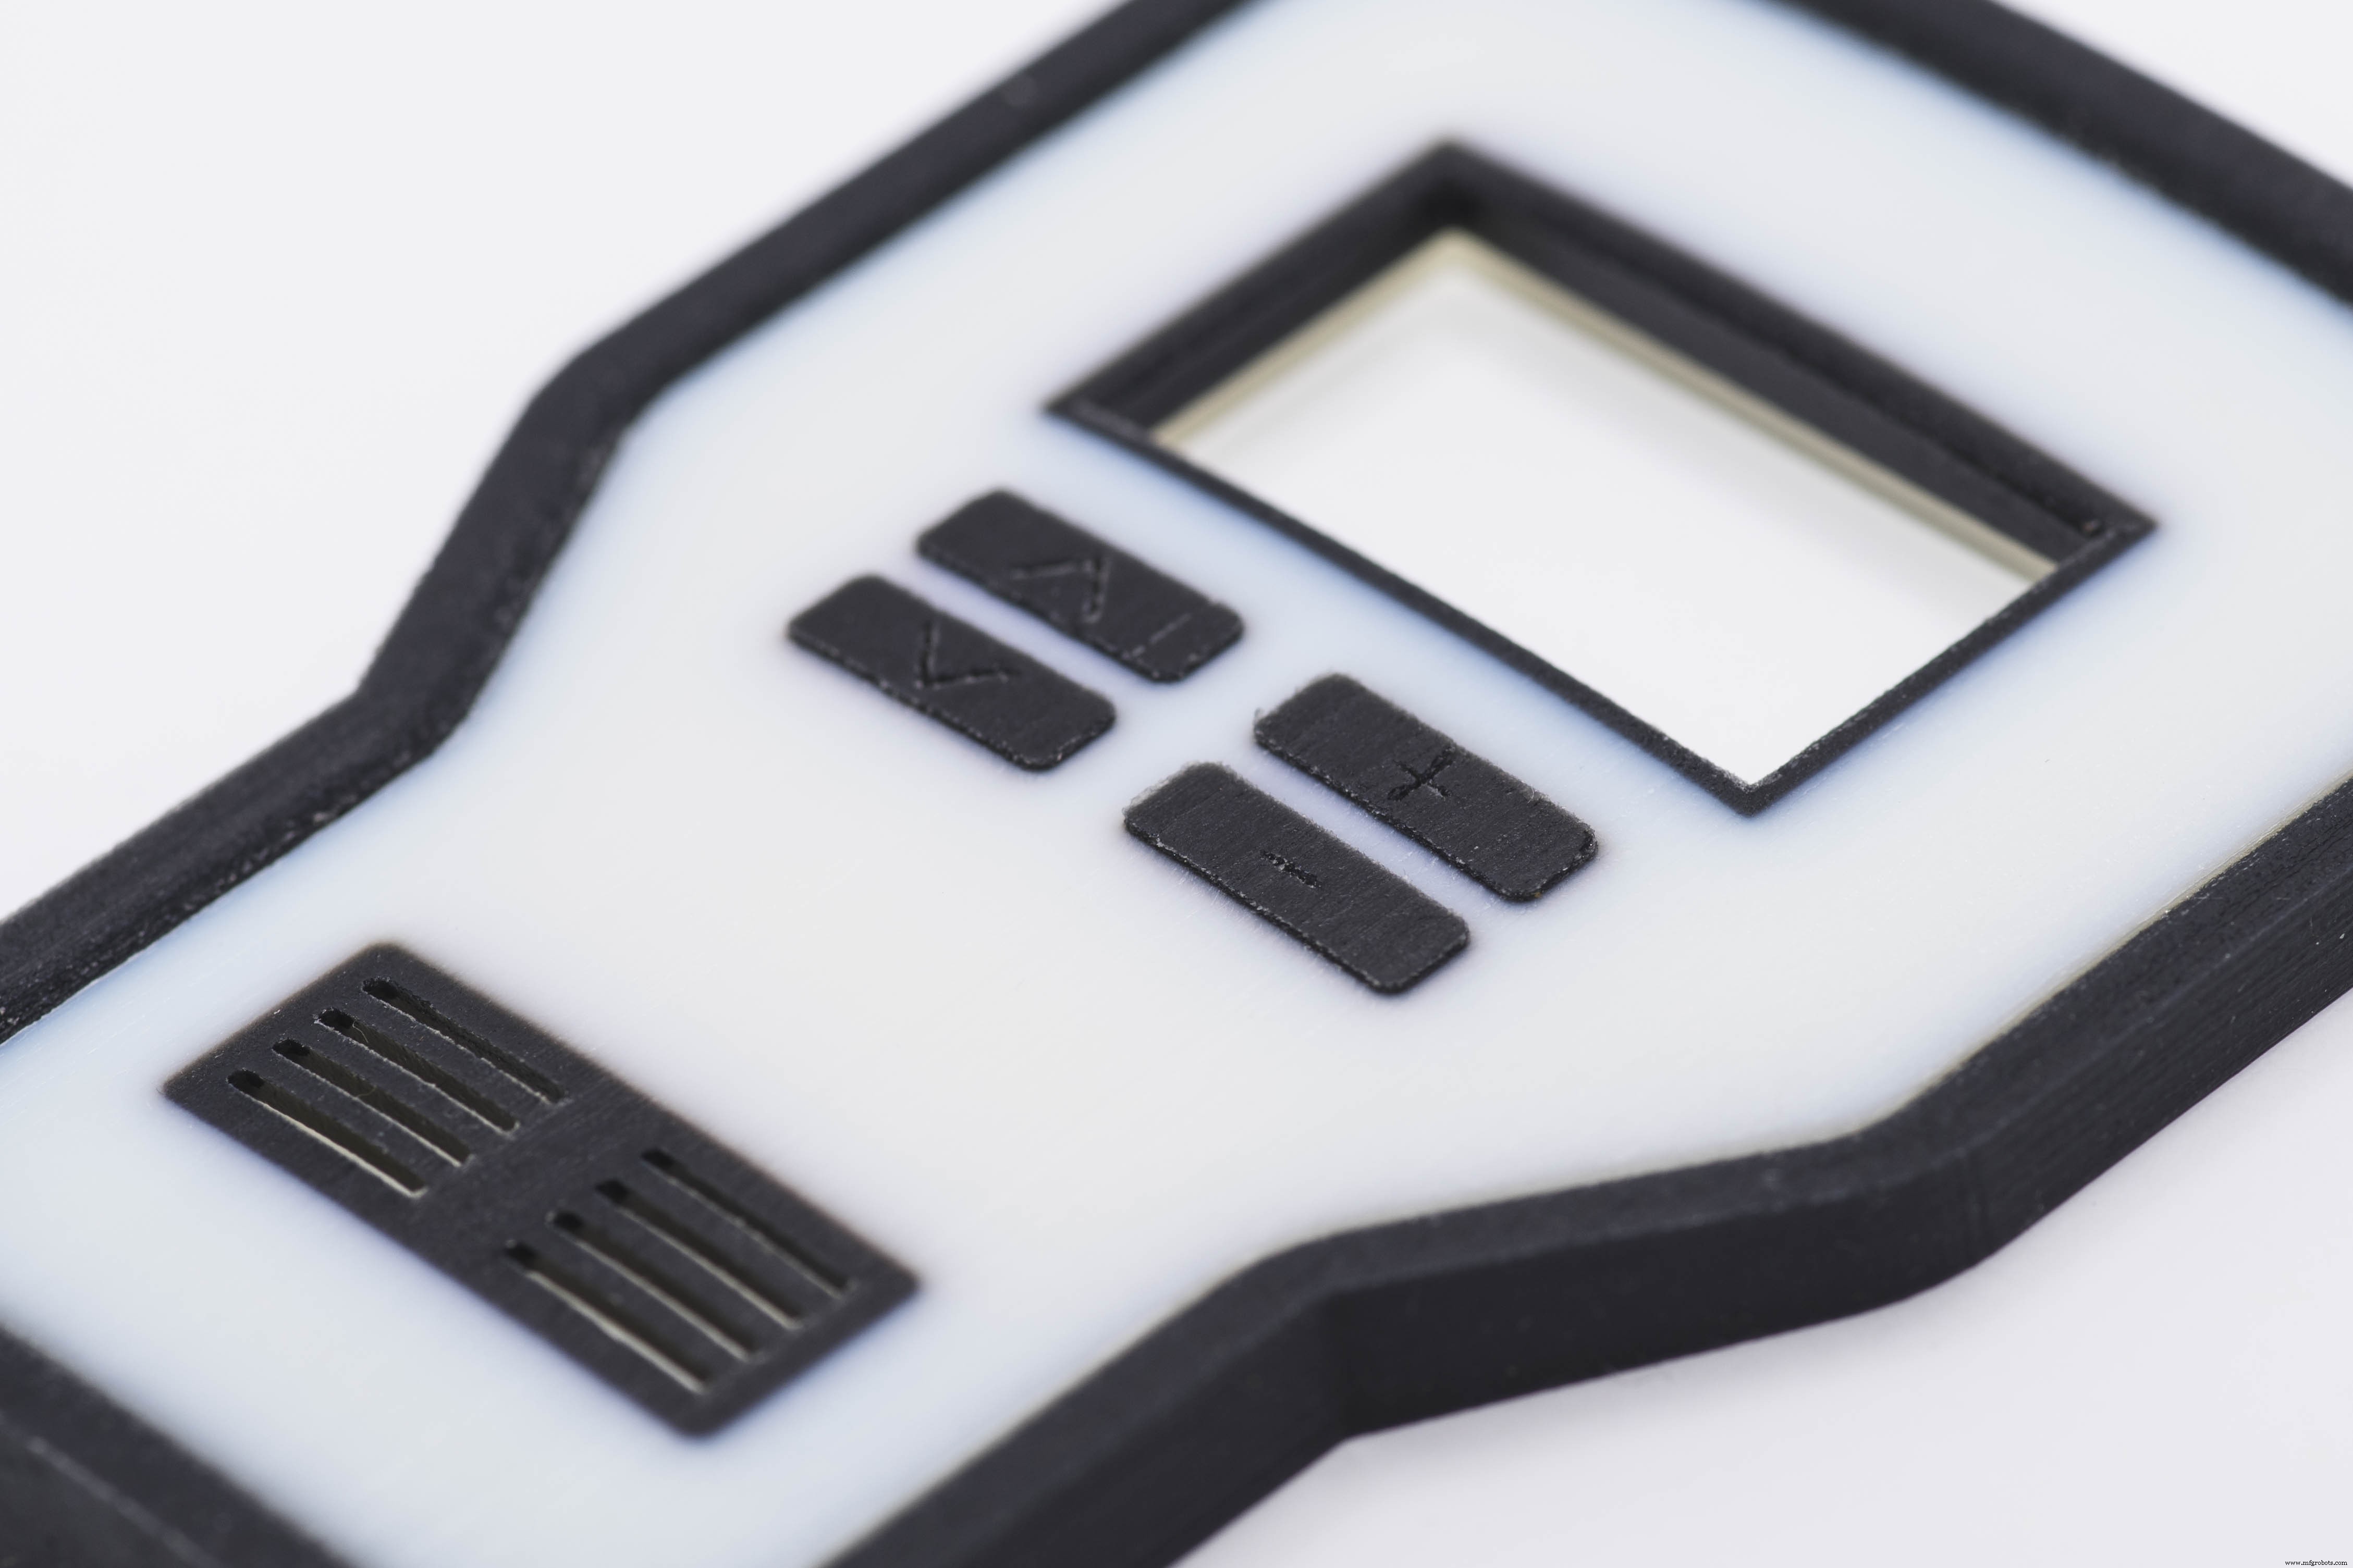
- En el nivel de pieza, diferentes secciones de una pieza pueden designarse para imprimirse en diferente material o color (por ejemplo, creando una carcasa rígida con botones flexibles para prototipado con retroalimentación háptica).
- En el nivel de material, dos o más resinas de impresión pueden mezclarse en diferentes proporciones antes de dispensar, creando un «material digital» con propiedades físicas específicas, como dureza, rigidez o tono.
Para designar un material o color diferente a áreas particulares de la pieza, el modelo debe exportarse como archivos STL separados. Al mezclar colores o propiedades de material para crear un material digital, el diseño debe exportarse como archivo OBJ o VRML, porque estos formatos permiten la designación de propiedades especiales (como textura o color completo) por cara o por vértice.
Estructura de soporte
Las estructuras de soporte siempre son requeridas en Material Jetting. Los soportes siempre se imprimen en un material secundario soluble que puede retirarse después de la impresión usando agua a presión o inmersión en baño ultrasónico.
Las piezas de material jetting pueden tener superficies muy lisas con poca o ninguna indicación de soporte tras su retirada.
La orientación de la pieza en MJ es más flexible comparada con otras tecnologías de impresión 3D, como FDM o SLA. Aun así es importante, ya que el uso extensivo de material de soporte también aumenta el coste total.
Mate vs. brillante
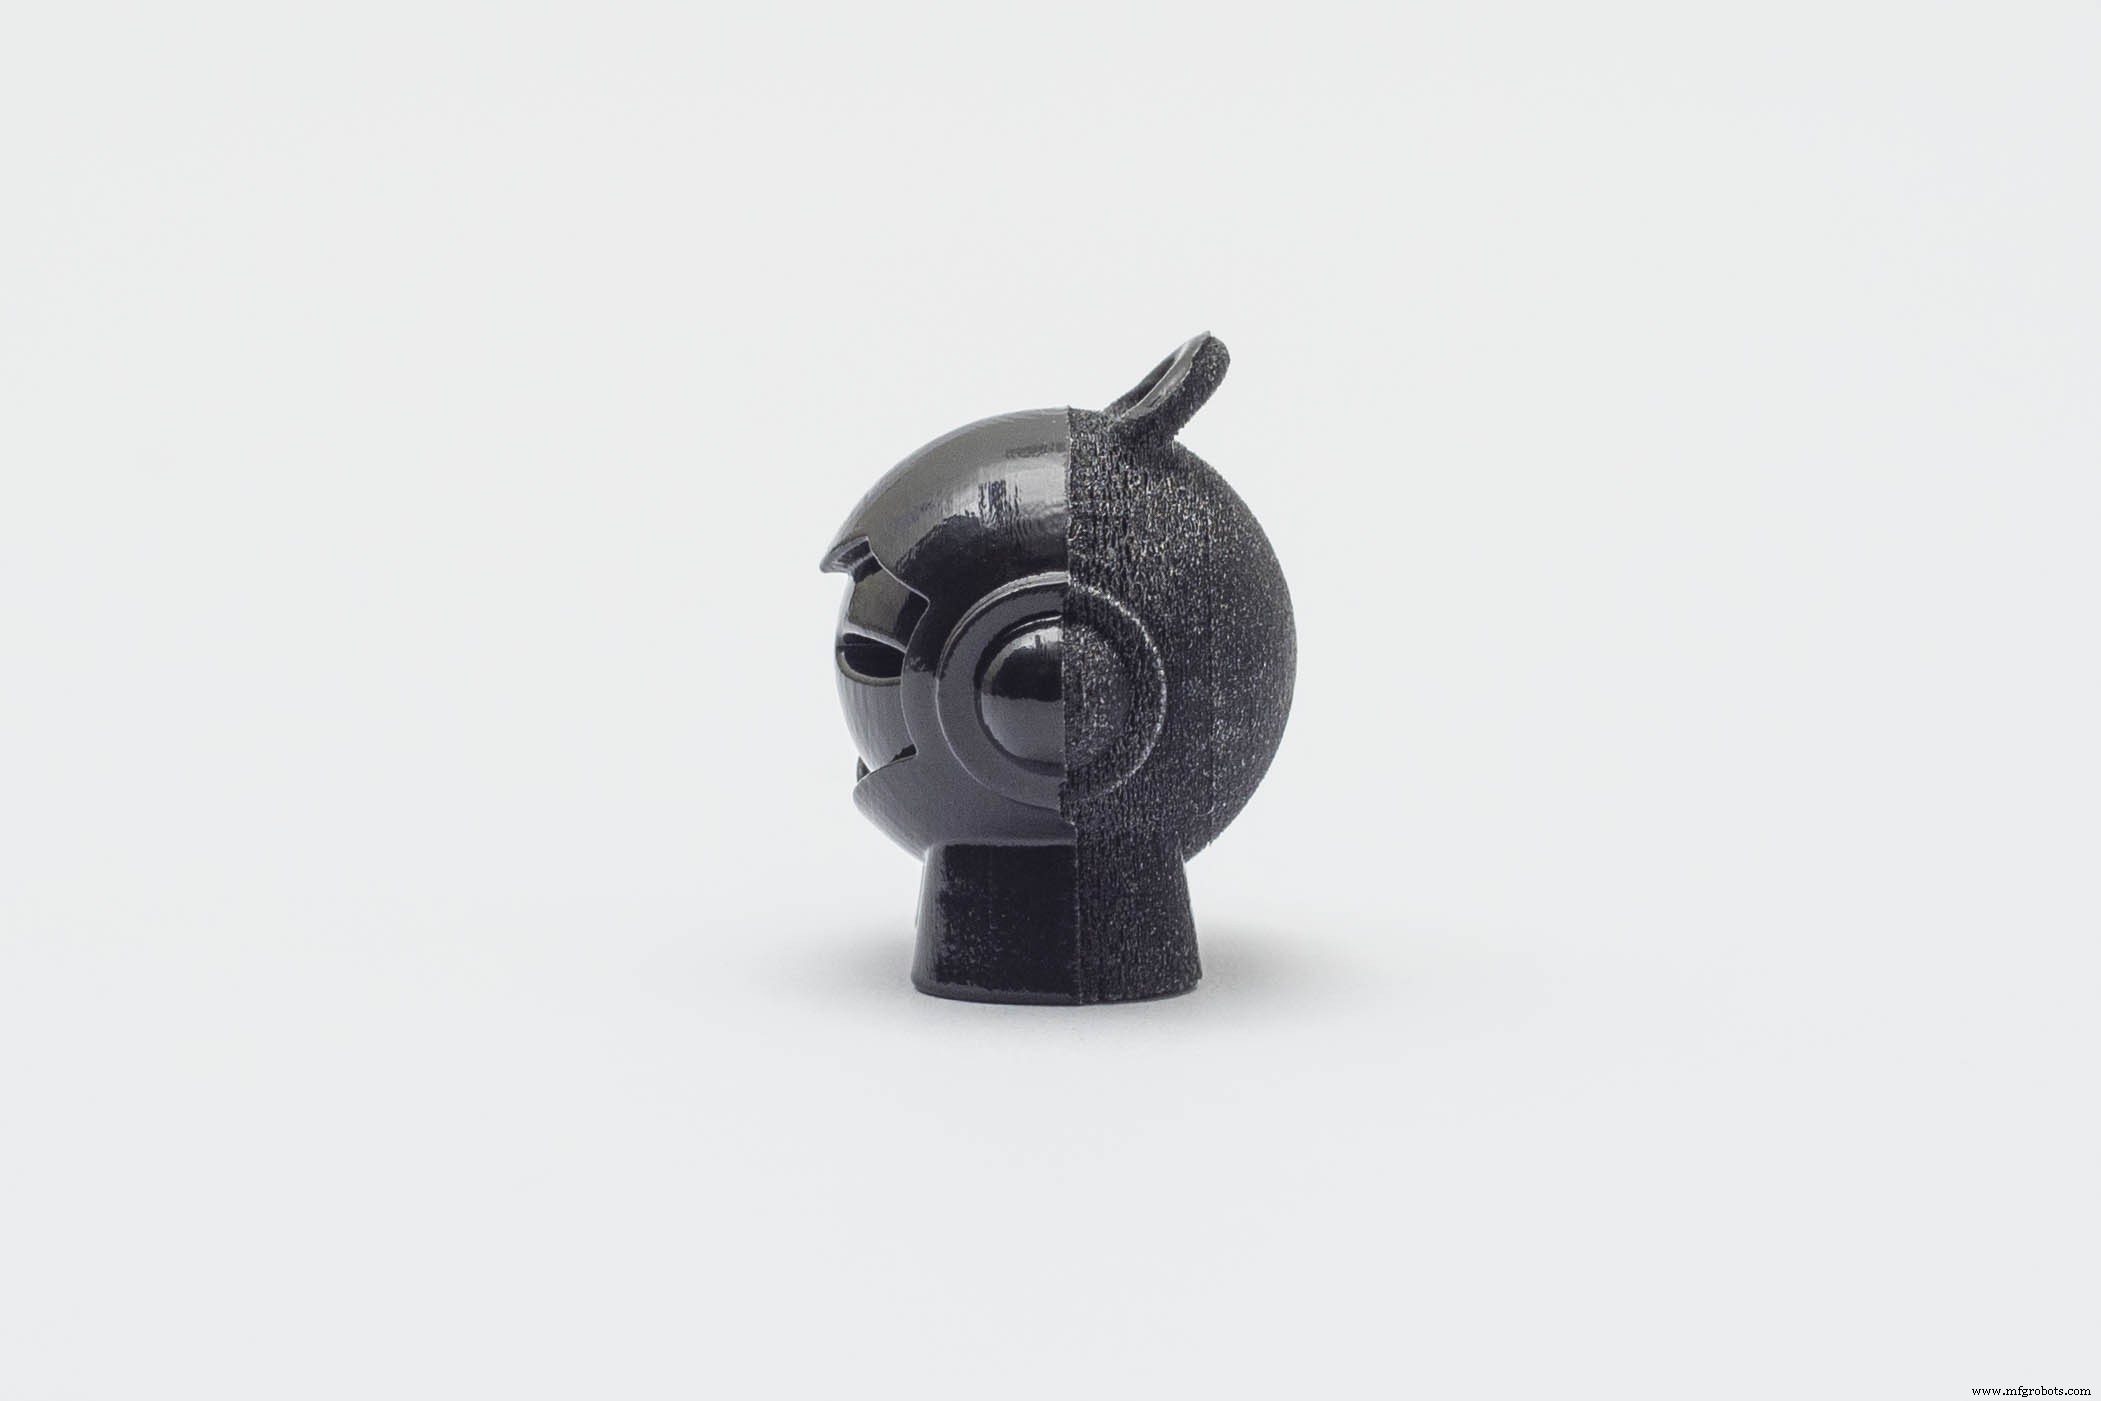
Material Jetting ofrece la opción de imprimir piezas en ajuste brillante o mate.
En el ajuste brillante, el material de soporte se añade solo cuando es estructuralmente requerido (es decir, para voladizos). Las superficies no en contacto directo con el soporte tendrán acabado brillante, mientras que las áreas soportadas serán mate. En el ajuste mate, se añade una fina capa de material de soporte alrededor de toda la pieza, independientemente de la orientación o requisitos estructurales. Así, todas las superficies tienen acabado mate.
El ajuste brillante debe usarse cuando se desea una superficie lisa y brillante. El coste de impresión brillante es menor, ya que se usa menos material. Los inconvenientes son el acabado no uniforme de las piezas impresas y el ligero redondeo de bordes y esquinas agudos en las superficies superiores brillantes.
El ajuste mate debe usarse cuando la precisión y el acabado superficial uniforme son un requisito. El coste del ajuste mate es ligeramente mayor, ya que se usa más material y se requiere tiempo adicional de post-procesado. Notablemente, las piezas impresas en ajuste mate también tienen una dureza superficial relativamente menor.
Materiales comunes de Material Jetting
Material Jetting usa resinas fotopolímeras termoestables similares a las usadas en SLA en términos de propiedades y limitaciones (son frágiles, tienen baja temperatura de deflexión por calor y son susceptibles a fluencia). Vienen en forma menos viscosa, tipo tinta, y tienen un coste por kilogramo mucho más alto (aprox. 300-1000 $).
La impresión multi-material es una fortaleza clave de MJ, ya que permite la creación de prototipos visuales y hápticos precisos. Materiales especiales optimizados para industrias específicas también están disponibles, como materiales para utillaje (moldeo por inyección, termoformado, etc.) y aplicaciones médicas.
La siguiente tabla resume las ventajas y desventajas de los materiales MJ más usados:
| Material | Características |
|---|---|
| Estándar | Plástico opaco rígido Simula piezas moldeadas por inyección Frágil |
| Flexible | Tipo goma Dureza personalizable Bajo alargamiento a la rotura |
| Polipropileno simulado | Simula piezas PP Buena resistencia a la flexión Frágil |
| ABS simulado | Alta resistencia a temperatura Usado para utillaje y moldes de inyección de tiradas cortas Frágil |
| Fundible | Sin cenizas tras calcinación Optimizado para fundición a la cera perdida |
| Alta temperatura | Buena estabilidad térmica (hasta 80 °C) Alta resistencia Frágil |
| Transparente | Apariencia tipo vidrio Se puede post-procesar a 100% transparente |
| Grado médico | Esterilizable Biocompatible a corto plazo Usado en aplicaciones dentales y médicas |
Beneficios y limitaciones de Material Jetting
Las ventajas y desventajas clave de la tecnología se resumen a continuación:
Material jetting puede producir piezas lisas con superficies comparables al moldeo por inyección y muy alta precisión dimensional.
Las piezas creadas con Material Jetting tienen propiedades mecánicas y térmicas homogéneas.
Las capacidades multi-material de MJ permiten la creación de prototipos visuales y hápticos precisos.
Las piezas de material jetting son principalmente adecuadas para prototipos no funcionales, ya que tienen malas propiedades mecánicas (bajo alargamiento a la rotura).
Los materiales MJ son fotosensibles y sus propiedades mecánicas se degradan con el tiempo.
El alto coste de la tecnología puede hacer que Material Jetting no sea financieramente viable para algunas aplicaciones.
Directrices de diseño detalladas de cada aspecto discutido aquí se dan en artículos posteriores de esta sección de la Base de Conocimiento. Las principales características de material jetting se resumen en la tabla siguiente:
| Material Jetting | |
|---|---|
| Materiales | Fotopolímeros acrílicos (termoestables) |
| Precisión dimensional | ± 0,1% (límite inferior ± 0,05 mm) |
| Tamaño de construcción típico | 380 x 250 x 200 mm (hasta 1000 x 800 x 500 mm) |
| Espesor de capa común | 16 - 32 micras |
| Soporte | Siempre requerido (impreso con material soluble) |
Reglas prácticas
- Material Jetting es ideal para crear prototipos visuales y hápticos realistas con superficies muy lisas que se asemejan a piezas moldeadas por inyección.
- Material Jetting ofrece materiales de ingeniería que pueden usarse para utillaje y fabricación de moldes de inyección.
- Material Jetting puede producir piezas muy grandes (hasta 1000 x 800 x 500 mm) sin comprometer la precisión (típicamente ± 0,1%).
- Para impresiones multi-material o multi-color, exporta tus diseños como archivos STL multi-parte. Si se necesitan gradientes, usa formato OBJ o VRML.
Impresión 3d
- Modelado por Deposición Fundida (FDM): guía práctica para aficionados y profesionales
- Elegir el plástico adecuado para impresión 3D: guía completa
- Reduciendo costes de material en impresión 3D: Desbloqueando ROI y sostenibilidad
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- Impresión 3D: El futuro de la fabricación y la medicina
- Tecnologías Avanzadas de Impresión 3D: Parte 2 – Explorando la Fabricación Capa por Capa
- Fusión por haz de electrones (EBM): impresión 3D rápida y precisa para metales
- Microfabricación 3D: El Arte y la Ciencia de Imprimir Objetos a Escala Micrométrica
- Fotopolimerización en Impresión 3D: Cómo el Curado UV Moldea Piezas Sólidas
- Deposición de Energía Dirigida (DED) en Impresión 3D: Proceso, Ventajas y Aplicaciones
- Entendiendo la 'Carretera' (Road) en Impresión 3D FFF