



Cómo elegir el proceso de impresión 3D ideal para tus proyectos
Introducción
La impresión 3D o Fabricación Aditiva es un término paraguas que abarca múltiples procesos. Cada proceso de impresión 3D tiene sus beneficios y limitaciones y cada uno es más adecuado para ciertas aplicaciones que otras.
En este artículo, te damos varias herramientas fáciles de usar para ayudarte a seleccionar el proceso de impresión 3D adecuado para tus necesidades. Usa los siguientes gráficos y tablas como referencia rápida para identificar el proceso que mejor cumpla tus requisitos de diseño.
Abordamos la selección del proceso desde tres ángulos diferentes:
- El material requerido ya se conoce
- Las características de la pieza final (físicas o visuales) ya están definidas
- Se requieren ciertas capacidades del proceso (precisión, tamaño de construcción, etc.)
Para hacer la información de este artículo accionable para el lector y siempre relevante en el panorama de la impresión 3D en constante evolución, se introdujeron algunas generalizaciones de alto nivel que se discutirán en cada sección cuando sea necesario.
Selección de un proceso por material
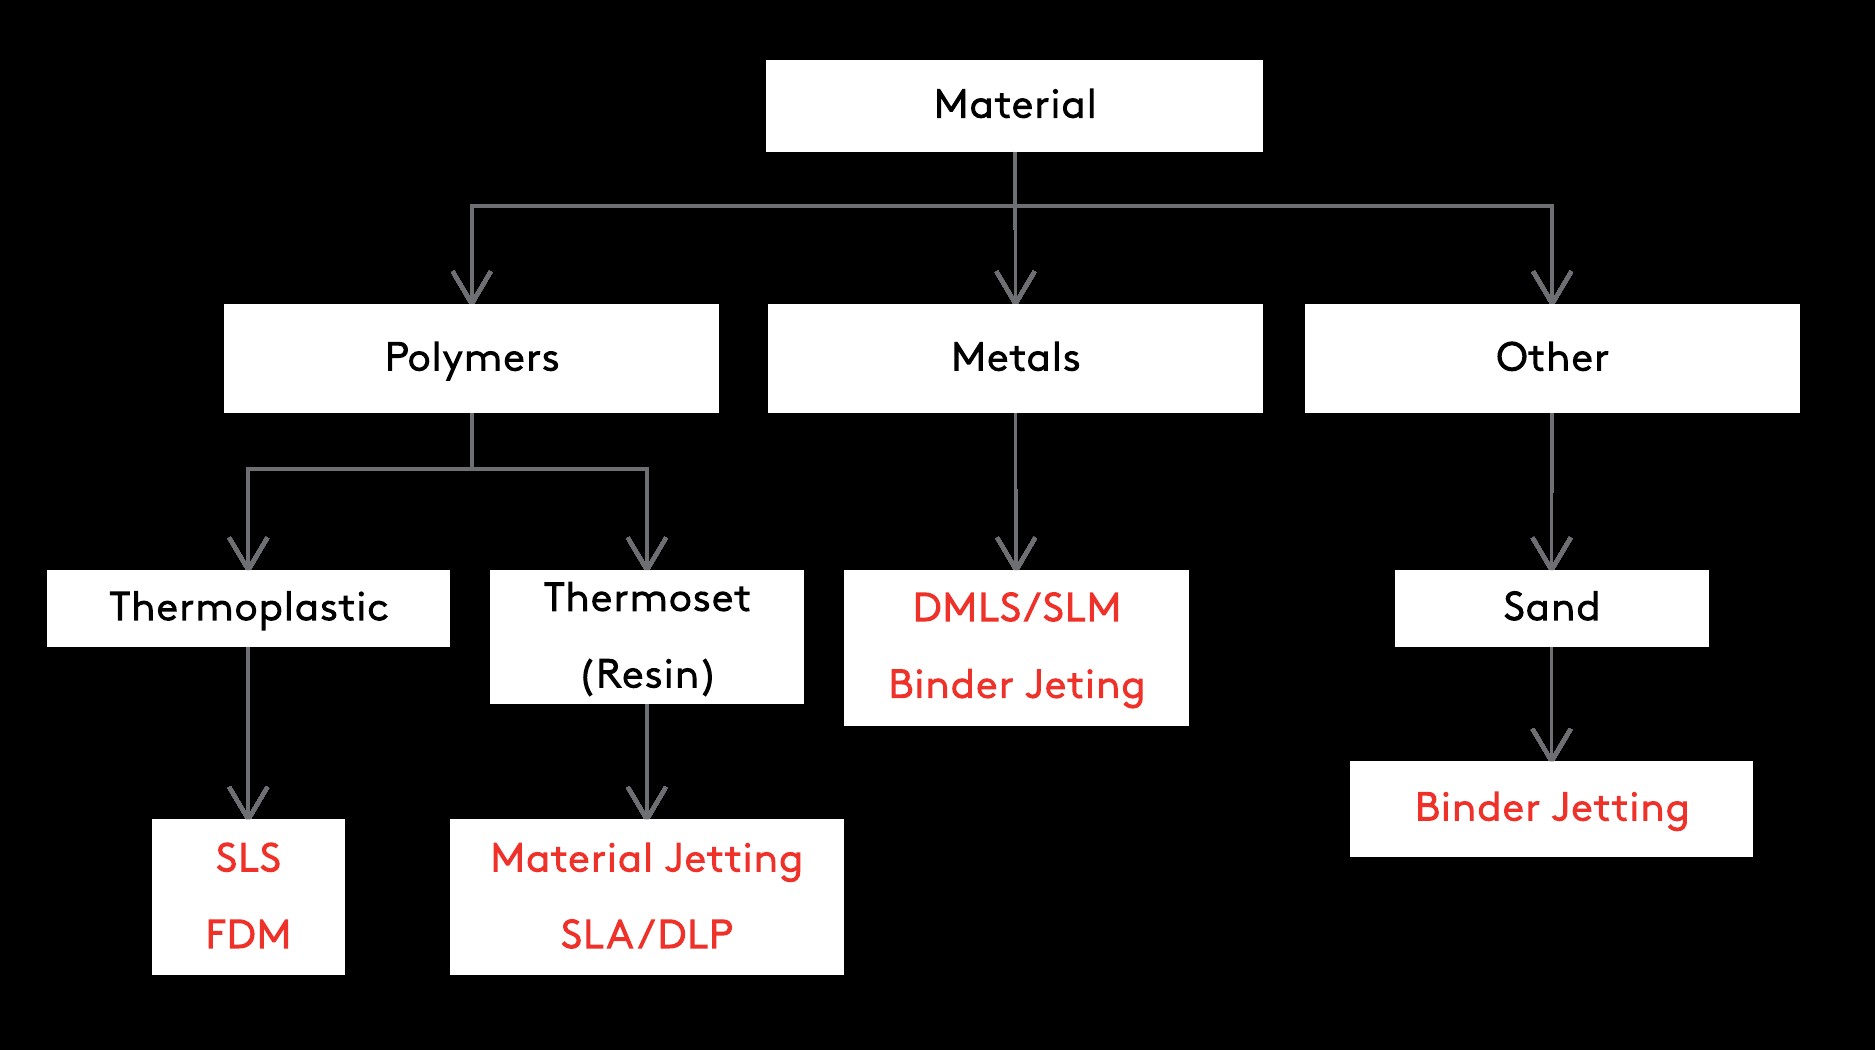
Los materiales de impresión 3D suelen venir en filamento, polvo o resina (dependiendo del proceso usado). Polímeros (plásticos) y metales son los dos grupos principales de materiales, mientras que otros materiales (cerámicas, compuestos) también están disponibles. Los polímeros se pueden dividir en termoplásticos y termoestables.
Si el material requerido ya se conoce, seleccionar un proceso de impresión 3D es relativamente fácil, ya que solo unas pocas tecnologías producen piezas con los mismos materiales. En esos casos, la selección suele convertirse en una comparación de coste versus propiedades.
Termoplásticos:
Los termoplásticos son los más adecuados para aplicaciones funcionales, incluyendo fabricación de piezas de uso final y prototipos funcionales.
Tienen buenas propiedades mecánicas y alta resistencia al impacto, abrasión y químicos. También pueden rellenarse con carbono, vidrio u otros aditivos para mejorar sus propiedades físicas. Los termoplásticos de ingeniería impresos en 3D (como Nylon, PEI y ASA) se usan ampliamente para producir piezas de uso final para aplicaciones industriales.
Las piezas SLS tienen mejores propiedades mecánicas y físicas y mayor precisión dimensional, pero FDM es más económico y tiene plazos de entrega más cortos.
| Termoplásticos típicos de impresión 3D | |
|---|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
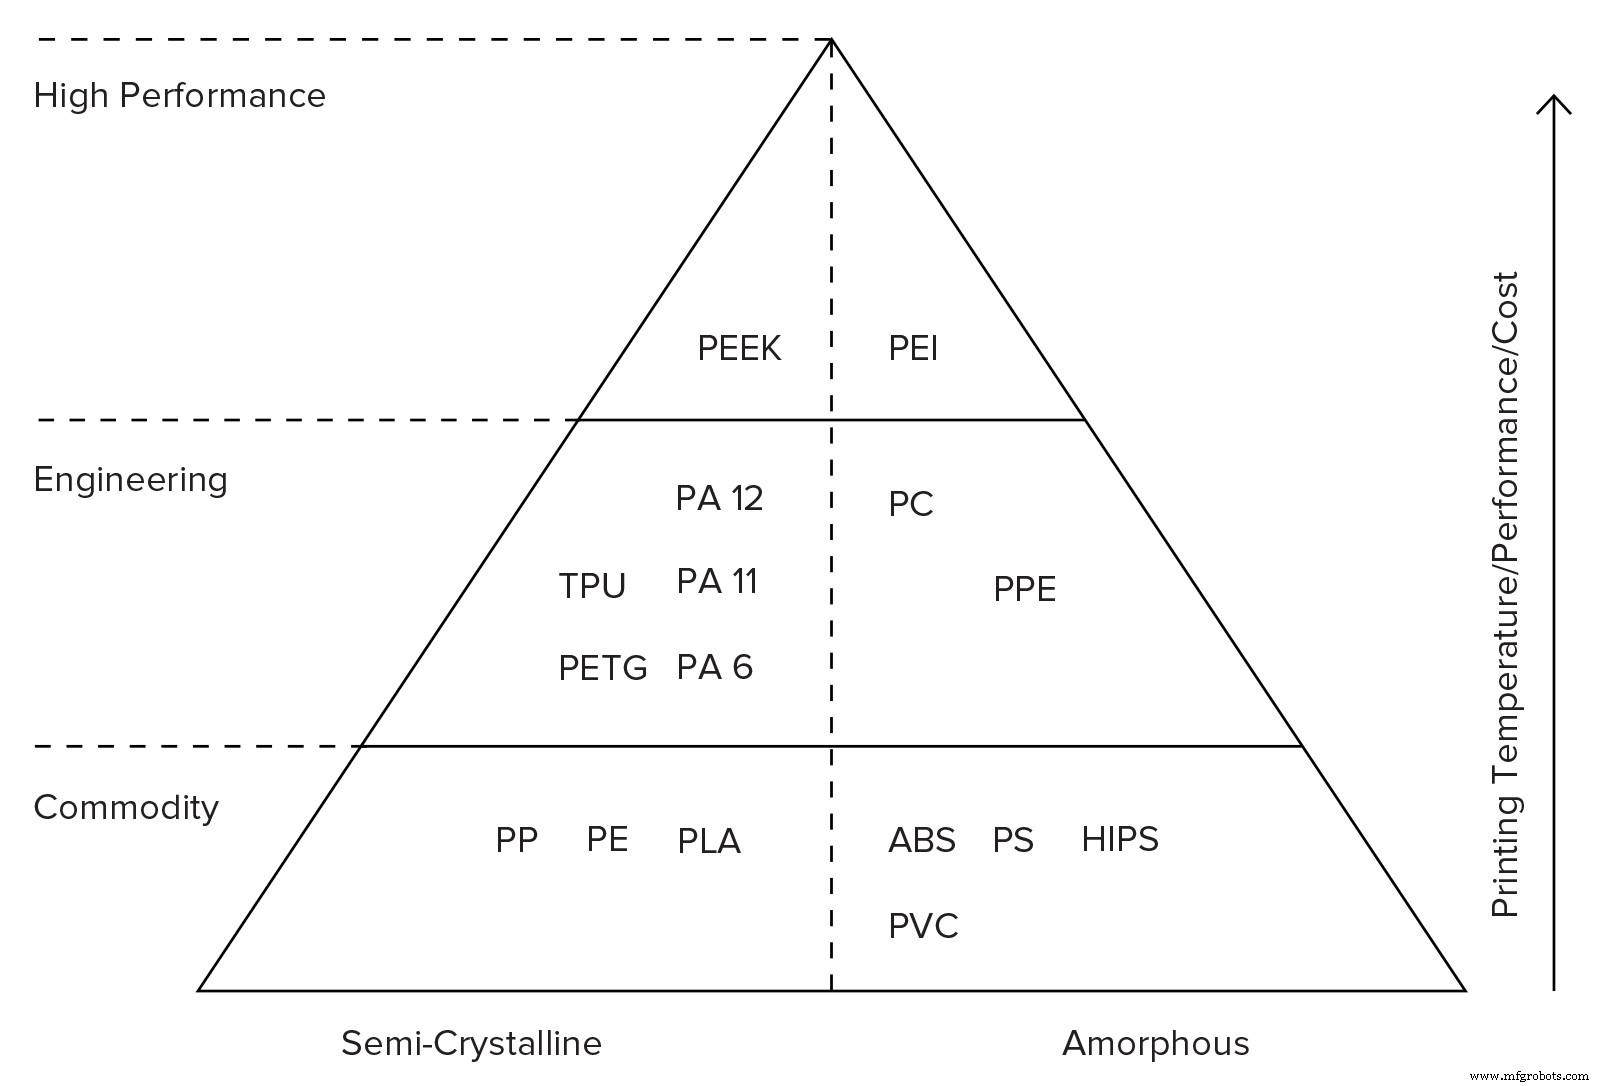
La pirámide siguiente muestra los materiales termoplásticos más comunes para impresión 3D. Como regla general, cuanto más arriba está un material en la pirámide, mejores son sus propiedades mecánicas y más difícil (y costoso) suele ser imprimir con él:
Termoestables (resinas):
Los termoestables (resinas) son más adecuados para aplicaciones donde la estética es importante, ya que pueden producir piezas con superficies lisas tipo inyección y detalles finos.
Generalmente, tienen alta rigidez pero son más frágiles que los termoplásticos, por lo que no son adecuados para aplicaciones funcionales. Hay resinas especiales disponibles, diseñadas para aplicaciones de ingeniería (imitando propiedades de ABS y PP) o para insertos e implantes dentales.
Material Jetting produce piezas con precisión dimensional superior y superficies generalmente más lisas, pero a un coste mayor que SLA/DLP. Ambos procesos usan resinas fotocurables acrílicas similares.
| Termoestables típicos (resinas) de impresión 3D | |
|---|---|
| Material Jetting | Resina estándar, Digital ABS, Resina duradera (tipo PP), Resina transparente, Resina dental |
| SLA/DLP | Resina estándar, Resina resistente (tipo ABS), Resina duradera (tipo PP), Resina transparente, Resina dental |
Metales:
Las piezas de metal impresas en 3D tienen excelentes propiedades mecánicas y pueden operar a altas temperaturas. Las capacidades de forma libre de la impresión 3D las hacen ideales para aplicaciones ligeras en las industrias aeroespacial y médica.
Las piezas DMLS/SLM tienen propiedades mecánicas y tolerancias superiores, pero Binder Jetting puede ser hasta 10x más barato y producir piezas mucho más grandes.
| Metales típicos de impresión 3D | |
|---|---|
| DMLS/SLM | Acero inoxidable, Titanio, Aluminio |
| Binder Jetting | Acero inoxidable (relleno de bronce o sinterizado) |
Otros materiales:
Otros materiales también pueden imprimirse en 3D, pero no son tan ampliamente usados, ya que sus aplicaciones son limitadas. Estos incluyen cerámicas y arenisca a color completo con Binder Jetting.
| Otros materiales de impresión 3D | |
|---|---|
| Binder Jetting | Arena, Cerámicas |
Consejo Pro:
Debido a la naturaleza aditiva de la tecnología, las piezas impresas en 3D a menudo tendrán propiedades mecánicas anisotrópicas, lo que significa que serán más débiles en la dirección Z. Para piezas funcionales, esta característica debe tenerse en cuenta durante el diseño.
Por ejemplo, ve cómo se comparan las propiedades del Nylon SLS con el Nylon en bruto en este artículo.
Selección de un proceso por caso de uso
Es importante determinar temprano en el proceso de selección si la consideración principal de diseño es la función o la apariencia visual. Esto ayudará enormemente a elegir el proceso más adecuado.
Como regla general, las piezas de polímero termoplástico son más adecuadas para aplicaciones funcionales mientras que los termoestables son mejores para apariencia visual.
Funcionalidad:
El diagrama de flujo siguiente puede ayudarte a identificar el proceso de impresión 3D más adecuado basado en requisitos de diseño comunes para piezas funcionales y prototipos.
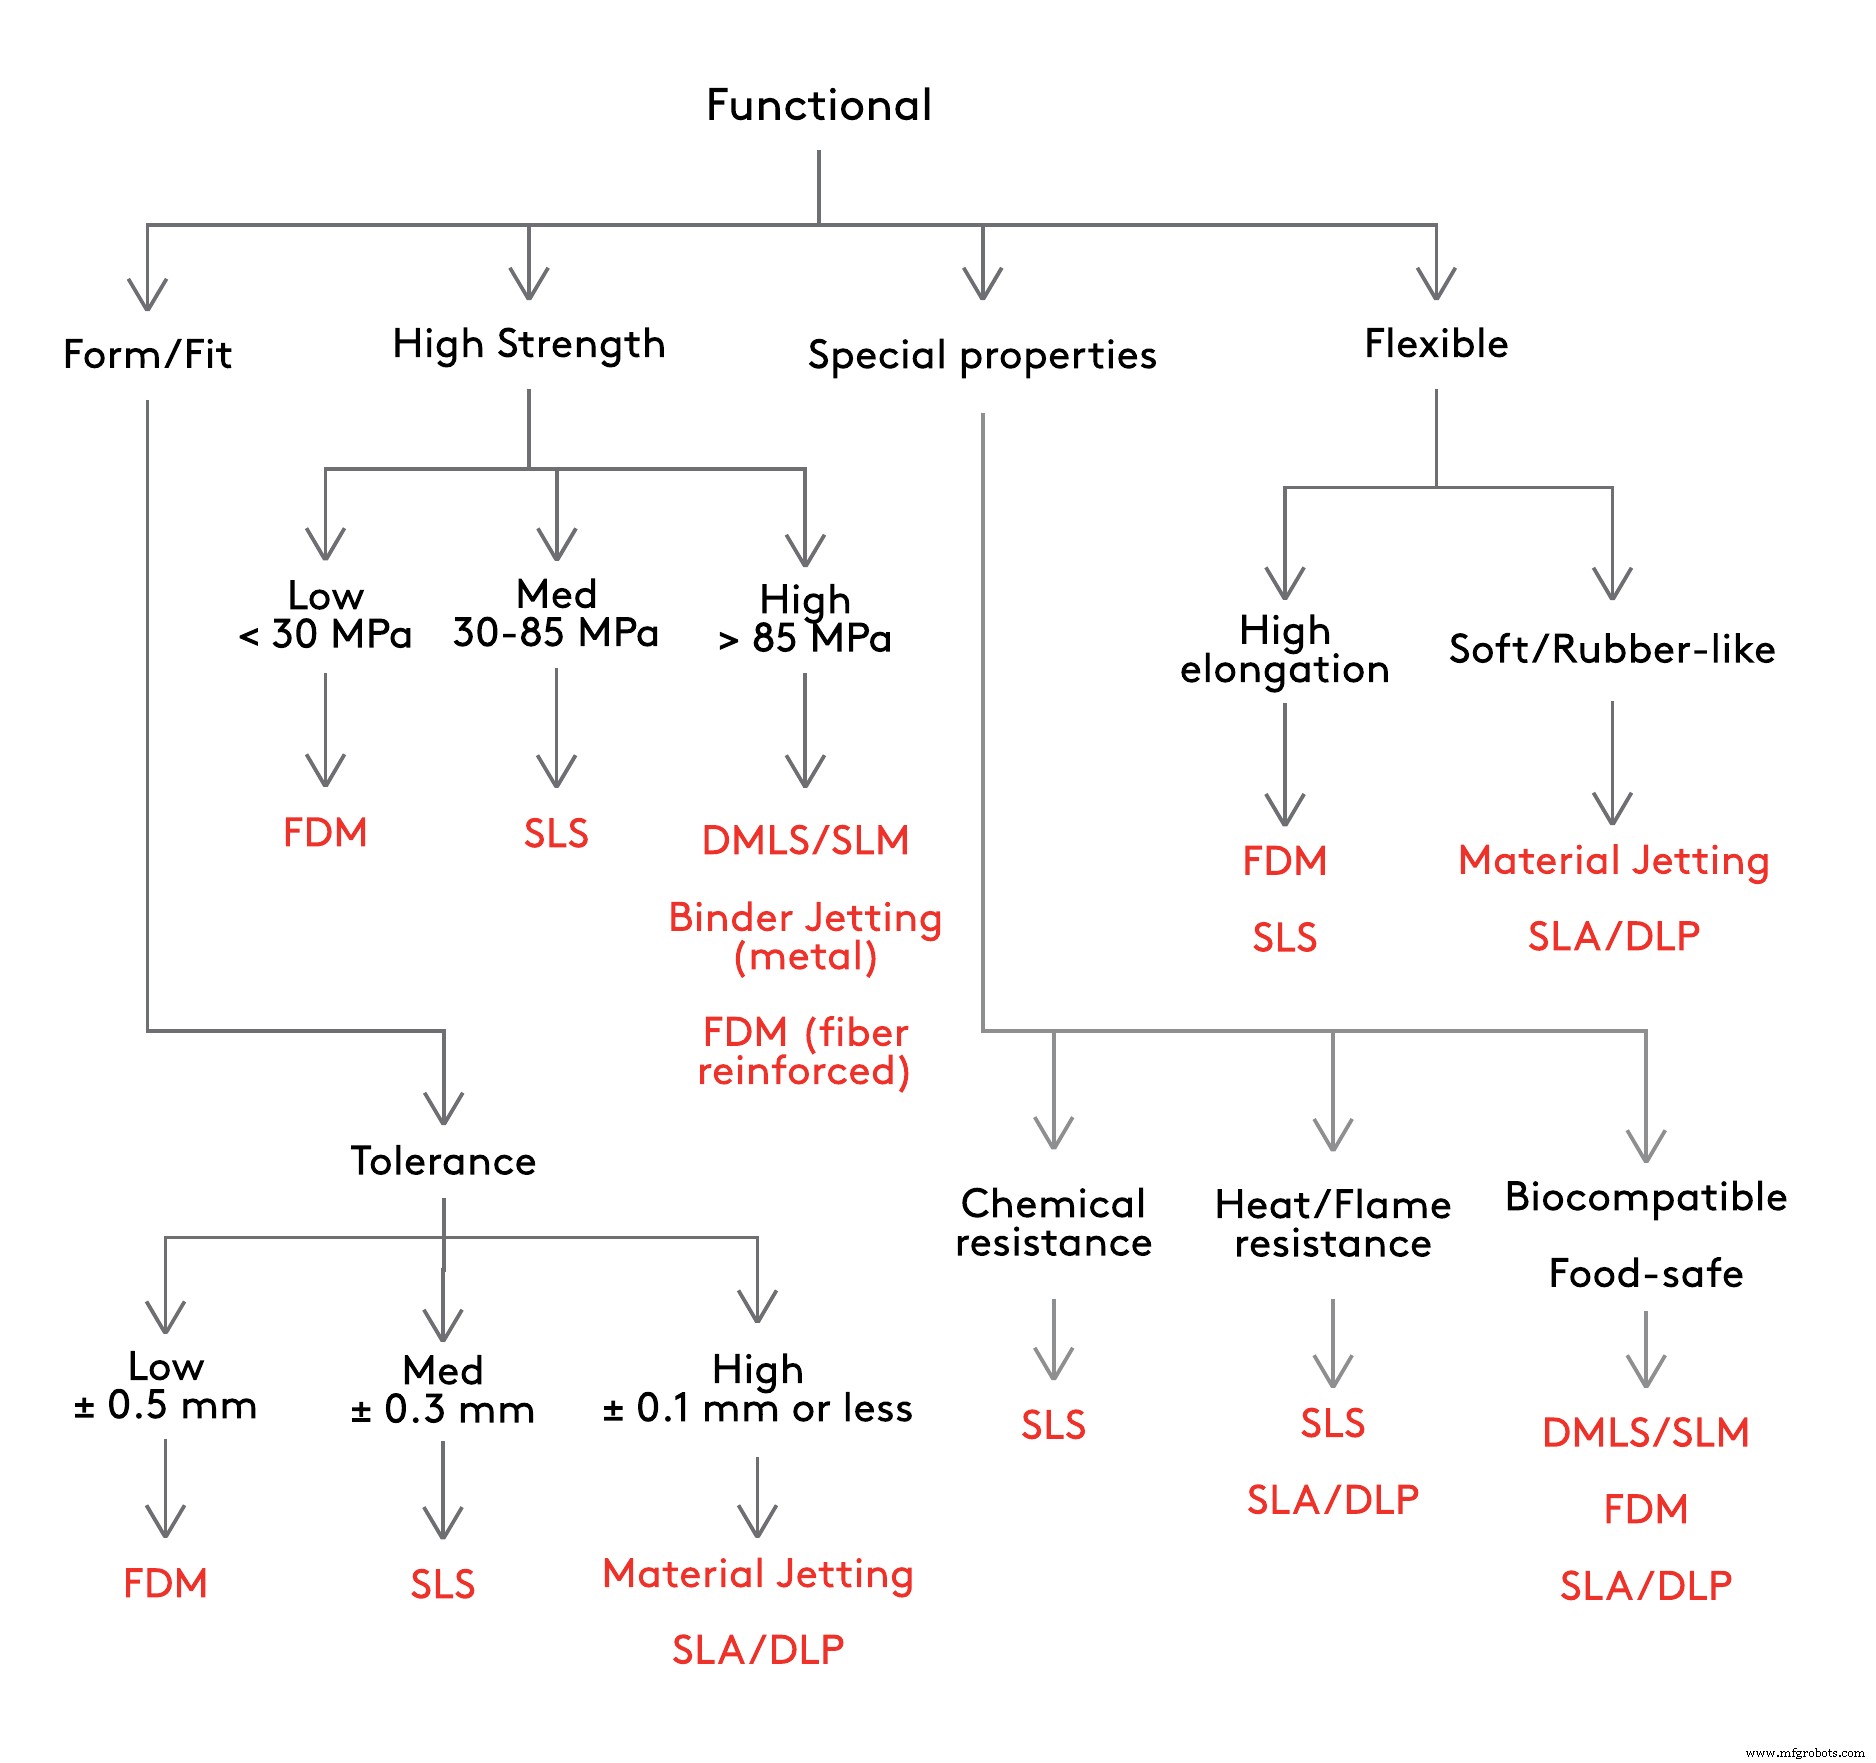
Aquí hay más detalles:
- Al diseñar una pieza o prototipo que interferirá con otros componentes, es importante definir el nivel de tolerancia necesario. Como regla general, seleccionar un proceso con mayor precisión dimensional aumentará el coste. Otra opción es terminar características con dimensiones críticas o detalles pequeños después de la impresión 3D (por ejemplo, taladrando agujeros o roscando).
- La resistencia general de la pieza depende de diferentes propiedades mecánicas y físicas. Para simplificar la selección, la resistencia a la tracción del material puede usarse como guía. Cuando se requieren alta resistencia y rigidez, la impresión 3D de metal o FDM reforzado con fibras de carbono continuas son las mejores soluciones.
- Los materiales de ingeniería de impresión 3D están disponibles con propiedades especiales, como resistencia al calor, a la llama, química, o certificados como biocompatibles o aptos para alimentos.
- La flexibilidad puede definirse como alto alargamiento a la rotura, donde termoplásticos como TPU están disponibles en SLS y FDM, o como baja dureza, donde materiales con tacto goma están disponibles para SLA/DLP y Material Jetting.
Apariencia visual:
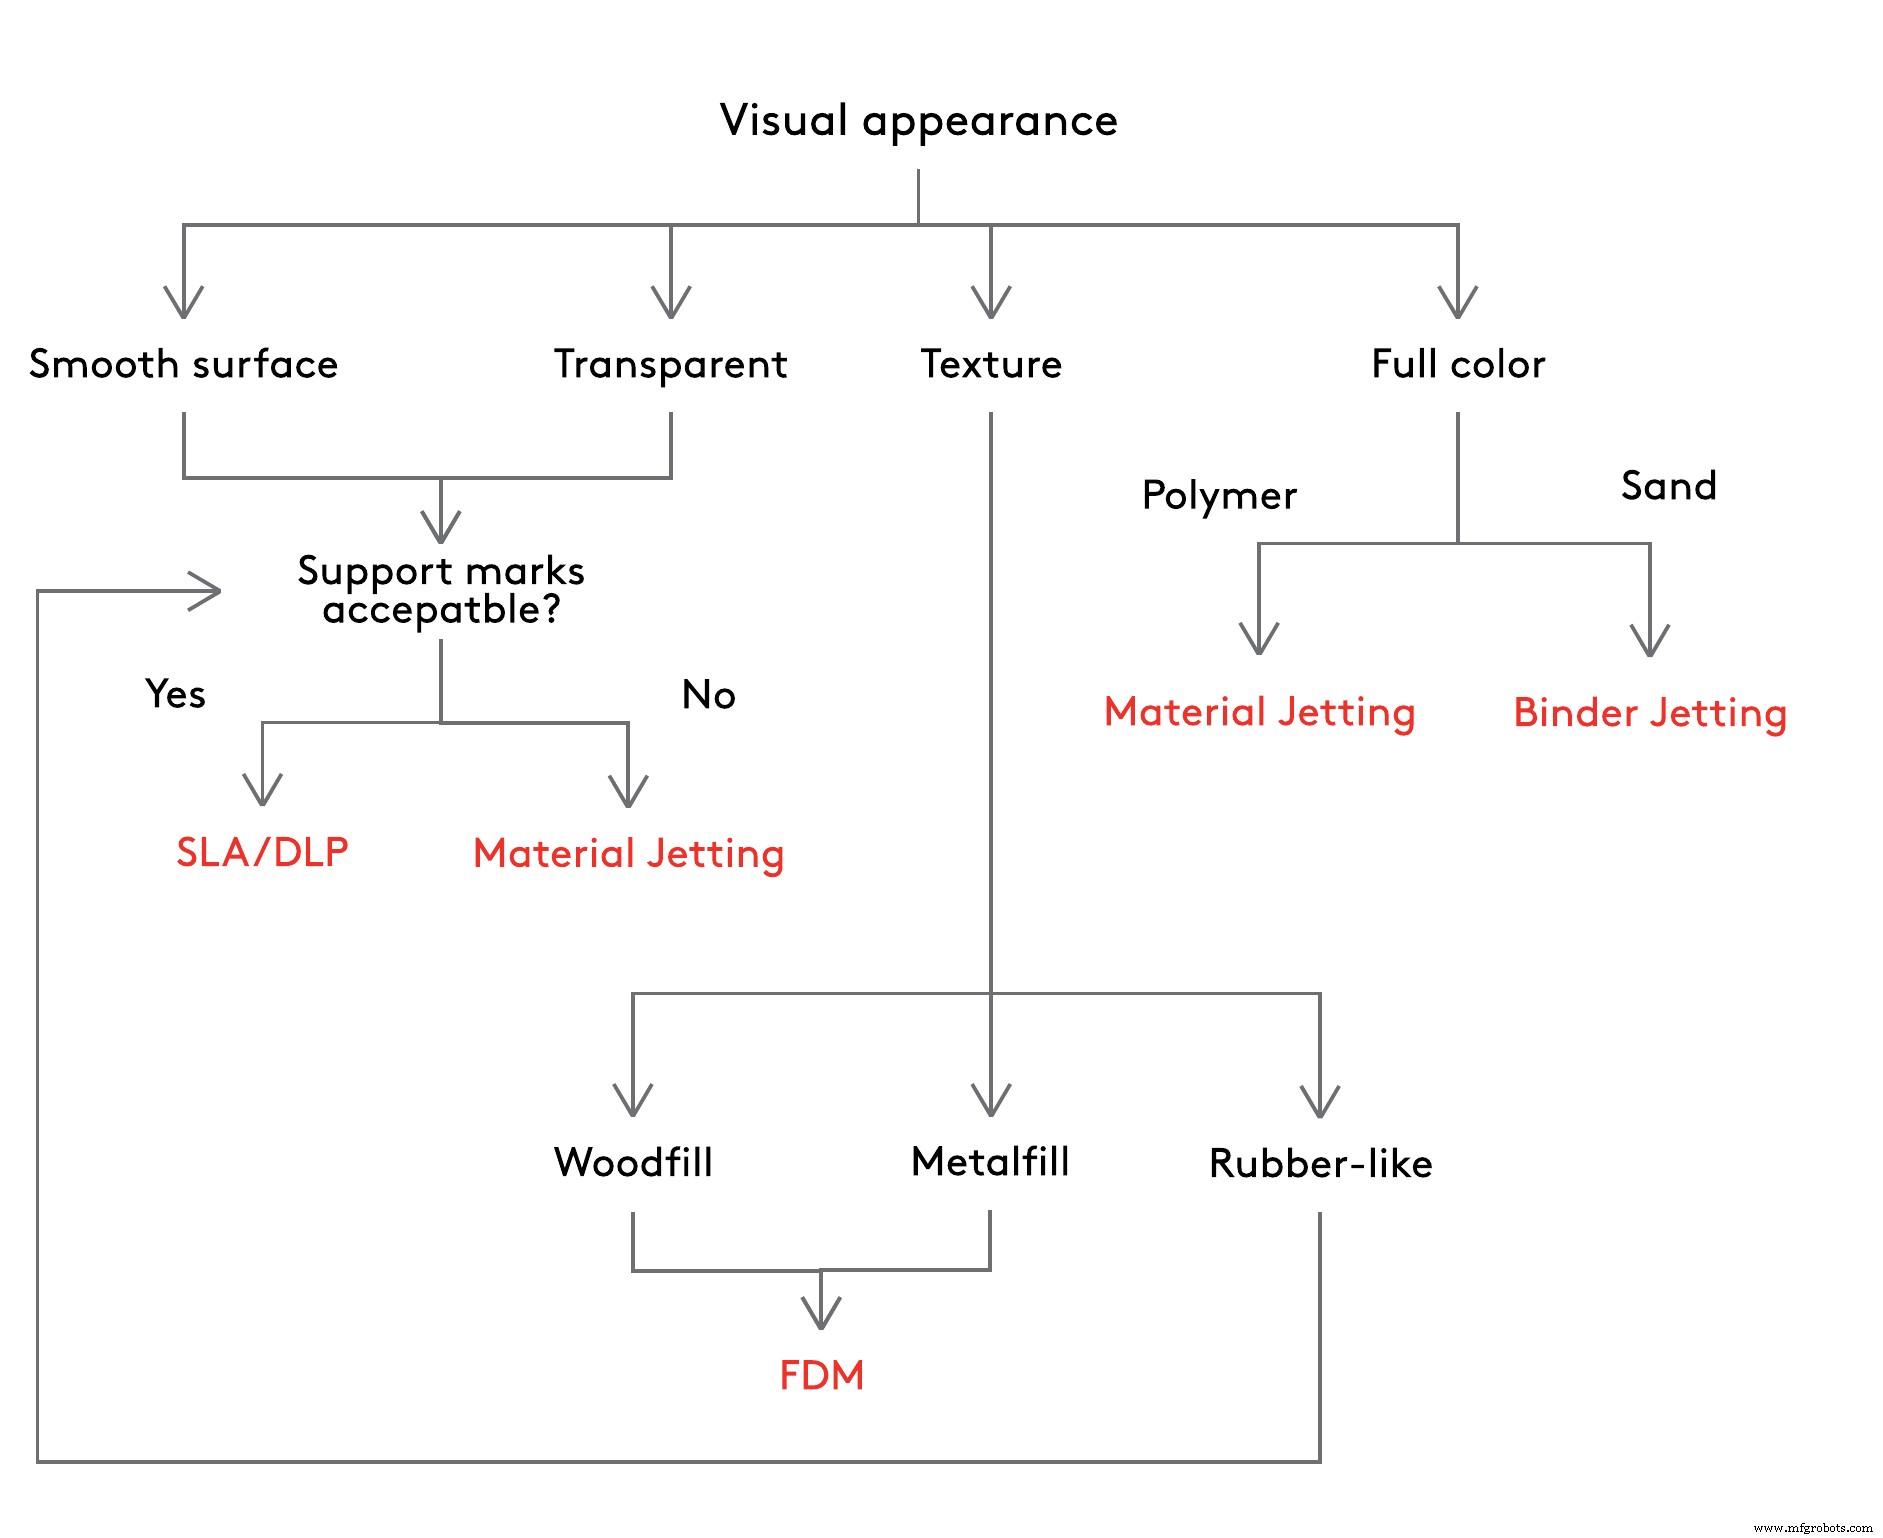
Cuando la apariencia visual es la principal preocupación, la selección del proceso de impresión 3D puede simplificarse usando el diagrama de flujo siguiente.
Aquí hay más información:
- Tanto SLA/DLP como Material Jetting pueden producir piezas con acabado superficial liso tipo moldeo por inyección. La principal diferencia entre los dos procesos (aparte del coste) es que el soporte en Material Jetting es soluble, mientras que en SLA/DLP debe retirarse manualmente tras la impresión, dejando pequeñas marcas en la superficie que necesitan post-procesado (lijado o pulido).
- Material Jetting produce piezas totalmente transparentes, mientras que las piezas SLA/DLP se imprimen semitransparentes y pueden post-procesarse para ser casi 100% ópticamente claras.
- Piezas con texturas especiales, como acabado madera o metal, pueden imprimirse usando filamentos FDM woodfill o metalfill. Las piezas tipo goma son blandas (dureza Shore < 70A) y pueden doblarse y comprimirse, pero carecen del rendimiento del caucho real.
- Material Jetting y Binder Jetting son los únicos procesos de impresión 3D que actualmente ofrecen capacidades de impresión a color completo. Material Jetting tiene la ventaja, ya que ofrece materiales con mejores propiedades físicas y capacidades multi-material. Otra opción es imprimar y pintar los modelos después de imprimir o usar una impresora FDM con doble extrusión (para dos colores solo).
Selección de un proceso por capacidades de fabricación
Cuando el diseño del modelo ya está finalizado, las capacidades de cada tecnología de impresión 3D a menudo juegan el papel principal en la selección del proceso.
Es importante tener una visión general de la mecánica fundamental de cada proceso para comprender plenamente sus beneficios y limitaciones clave. Para esto, consulta los artículos introductorios dedicados a cada tecnología en el siguiente capítulo de la Base de Conocimiento.
Aquí hay algunas reglas prácticas para ayudarte a interpretar los datos:
- La precisión dimensional está conectada al nivel de detalle que cada proceso puede lograr y la calidad de construcción de cada impresora 3D. Los procesos que ofrecen mayor precisión suelen crear piezas con características más finas. Las máquinas de grado industrial tienen mayor precisión y repetibilidad que las de escritorio.
- El tamaño de construcción determina las dimensiones máximas de una pieza que una impresora puede producir. Para componentes que superan el tamaño de construcción típico, considera migrar a una tecnología alternativa o dividir la pieza en múltiples componentes que puedan ensamblarse después.
- La necesidad de estructuras de soporte determina el nivel de libertad de diseño. Los procesos que no requieren soporte, como SLS, o soporte soluble, como Material Jetting o doble extrusión, tienen menos limitaciones y pueden producir estructuras de forma libre con mayor facilidad.
| Precisión dimensional | Tamaño de construcción típico | Soporte | |
|---|---|---|---|
| FDM | ± 0,5% (límite inferior ± 0,5 mm) - escritorio ± 0,15% (límite inferior ± 0,2 mm) - industrial | 200 x 200 x 200 mm para impresoras de escritorio Hasta 900 x 600 x 900 mm para industriales | No siempre requerido (disoluble disponible) |
| SLA/DLP | ± 0,5% (límite inferior: ± 0,10 mm) - escritorio ± 0,15% (límite inferior ± 0,01 mm) - industrial | 145 x 145 x 175 mm para escritorio Hasta 1500 x 750 x 500 mm para industriales | Siempre requerido |
| SLS | ± 0,3% (límite inferior: ± 0,3 mm) | 300 x 300 x 300 mm (hasta 750 x 550 x 550 mm) | No requerido |
| Material Jetting | ± 0,1% (límite inferior ± 0,05 mm) | 380 x 250 x 200 mm (hasta 1000 x 800 x 500 mm) | Siempre requerido (siempre soluble) |
| Binder Jetting | ± 0,2 mm (± 0,3 mm para arena) | 400 x 250 x 250 mm (hasta 1800 x 1000 x 700 mm) | No requerido |
| DMLS/SLM | ± 0,1 mm | 250 x 150 x 150 mm (hasta 500 x 280 x 360 mm) | Siempre requerido |
Altura de capa
Otro aspecto importante a considerar al elegir una tecnología es el impacto de la altura de capa.
Debido a la naturaleza aditiva de la impresión 3D, la altura de capa determina la suavidad de la superficie tal como se imprime y el tamaño mínimo de característica que una impresora puede producir (en dirección Z). Usar una altura de capa menor también hace que el efecto escalonado sea menos prominente y ayuda a producir superficies curvas más precisas.
| Espesor de capa típico | |
|---|---|
| FDM | 50 - 400 μm (más común: 200 μm) |
| SLA/DLP | 25 - 100 μm (más común: 50 μm) |
| SLS | 80 - 120 μm (más común: 100 μm) |
| Material Jetting | 16 - 30 μm (más común: 16 μm) |
| Binder Jetting | 100 μm |
| DMLS/SLM | 30 - 50 μm |
Reglas prácticas
- Determina temprano en el proceso de selección si la funcionalidad o la apariencia visual es la primera prioridad.
- Cuando más de un proceso puede producir piezas en el mismo material, la selección se convierte en una comparación de coste versus propiedades.
- Para piezas funcionales de polímero, prefiere termoplásticos (SLS o FDM) sobre termoestables.
- Para apariencia visual y estética, los termoestables (SLA/DLP o Material Jetting) son la mejor opción.
- Para piezas de metal, elige DMLS/SLM para aplicaciones de alto rendimiento y Binder Jetting para menor coste y mayor tamaño de pieza.
- Para piezas funcionales en metal o plástico, también considera el mecanizado CNC.
Impresión 3d
- Cómo elegir el sistema de transmisión óptimo: Cadena, correa en V o correa síncrona
- Cómo Elegir el Proveedor Ideal de Lubricación para Mantenimiento Óptimo
- Dominando el empaquetado volumétrico y la orientación de piezas para una fabricación aditiva más rápida y rentable
- Cómo elegir el sistema de control de calidad en tiempo real adecuado para impresión 3D
- Impresión 3D vs mecanizado CNC: cómo elegir el mejor método de fabricación
- Desmintiendo mitos de la impresión 3D: Lo que la tecnología realmente puede hacer
- El ABC de la Impresión 3D: Cómo la Fabricación Aditiva Moldea la Industria Moderna
- Cómo la impresión 3D transformará la fabricación en la próxima década
- Cómo la impresión 3D está revolucionando la fabricación moderna
- Elige la geometría de punta ideal de fresa chaflán para resultados óptimos
- Cómo elegir el socio ideal de desarrollo IoT: Retos clave y soluciones