



Sensores dieléctricos DC avanzados para monitorización en tiempo real de producción de compuestos
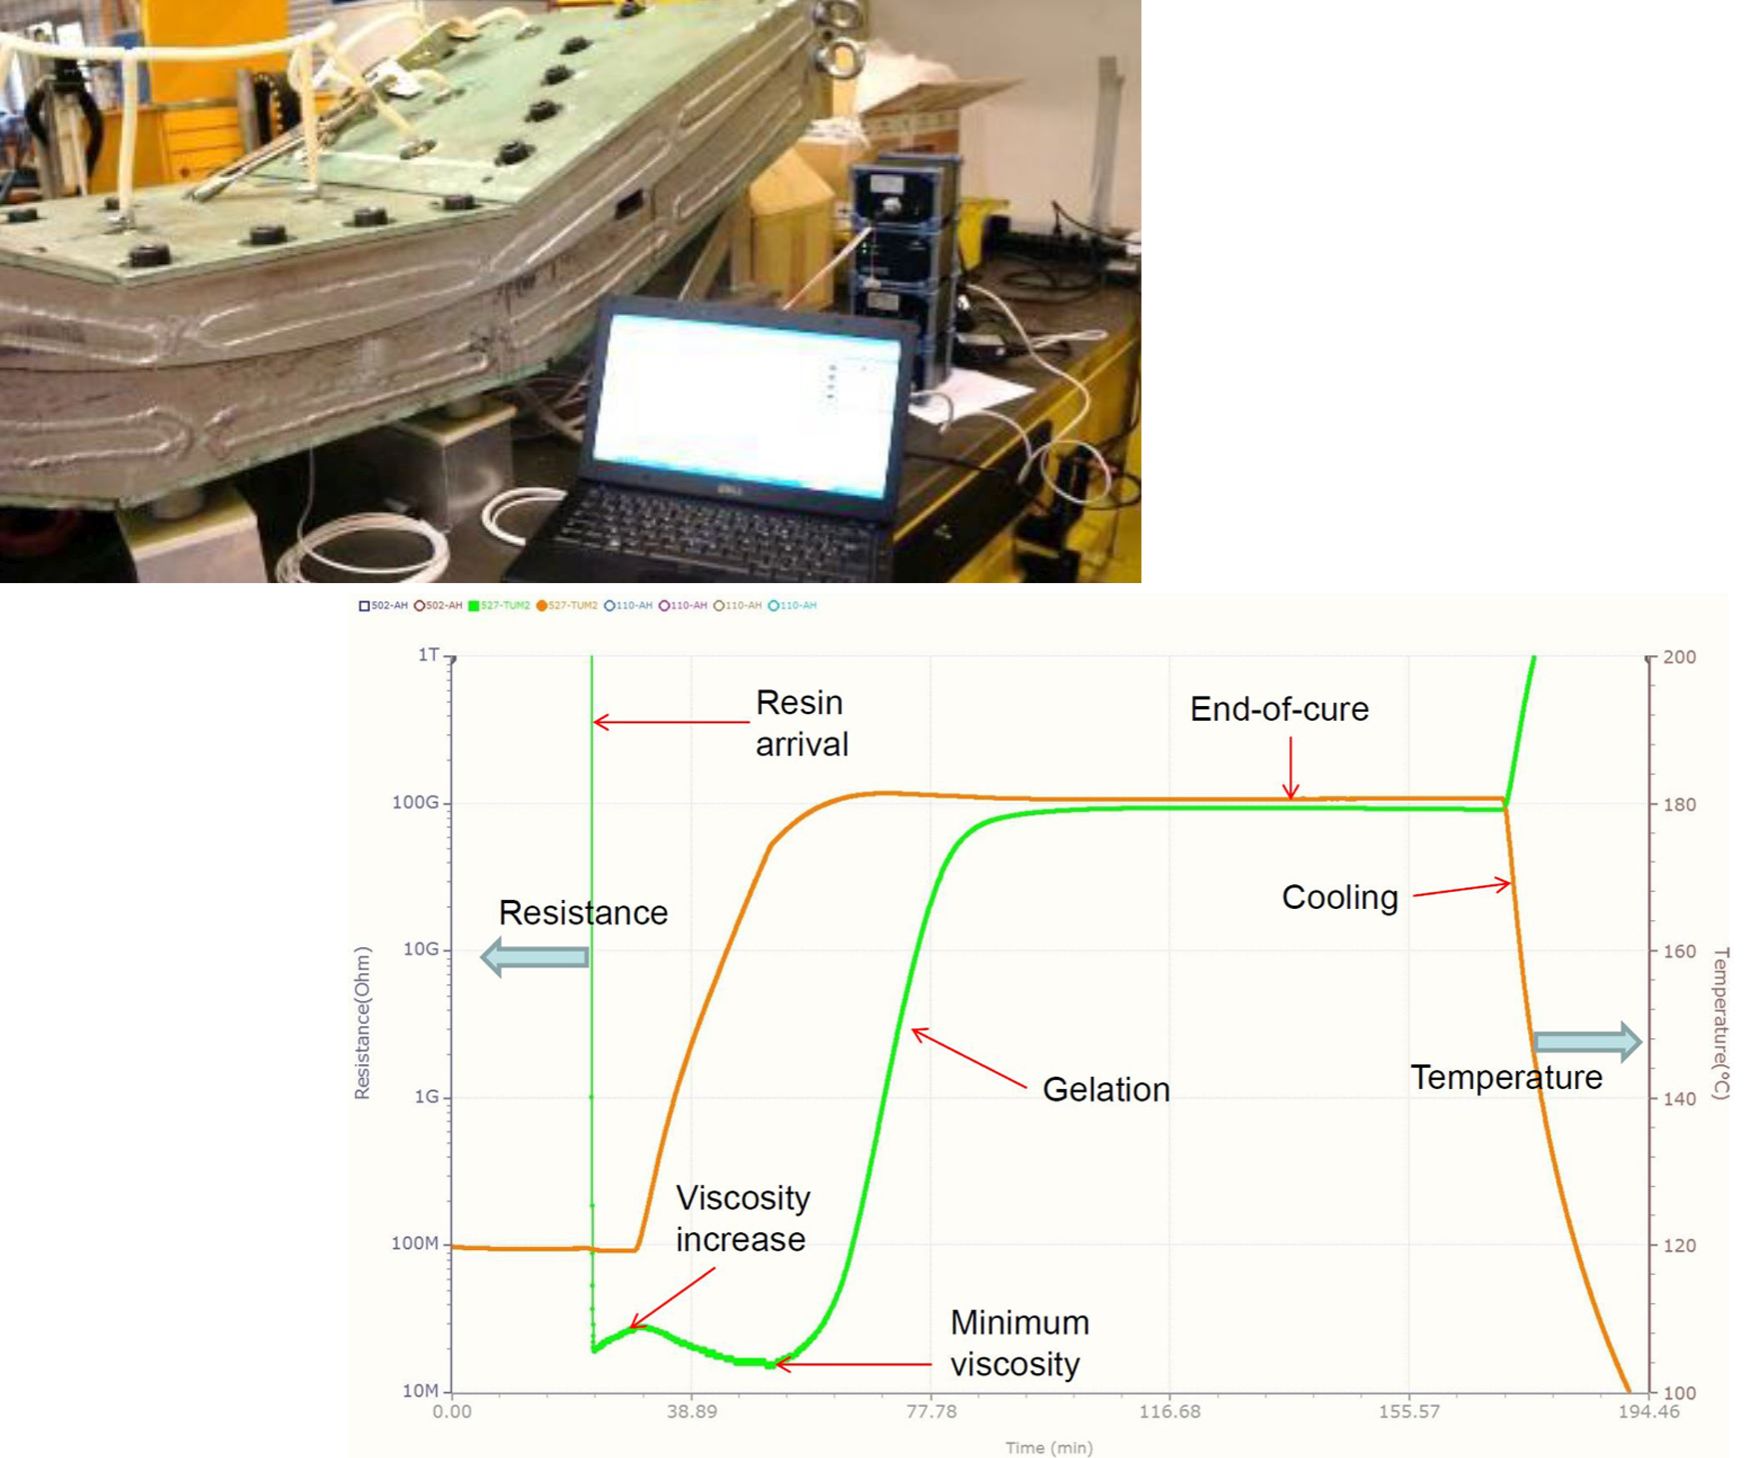
Mientras los fabricantes buscan reducir costes y aumentar cadencia simultáneamente para producción de piezas compuestas, la capacidad de ver dentro de procesos de moldeo en tiempo real y monitorizar flujo de resina, viscosidad, temperatura, presión y Tg/estado de curado se convierte en un diferenciador. Synthesites (Uccle, Bélgica) ha desarrollado esta capacidad. Basado en resultados reportados por el Centro Aeroespacial Alemán (DLR, Stade) y el Centro Nacional de Compuestos (NCC, Bristol, Reino Unido), esta tecnología tiene el potencial de reducir tiempos de ciclo hasta 50%, con decisiones de curado basadas en Tg y grado de curado por resina y pieza vs. periodos de tiempo conservadores basados en estudios genéricos de materiales. Es, de hecho, progreso hacia producción Composites 4.0, usando datos de sensores para controlar procesos y equipos, y también para mejorar simulación y diseño.
Reporté por primera vez sobre Synthesites vía el proyecto OPTO-Light (ver «Termoplásticos sobremoldeados termofijos, ciclo de 2 minutos, una celda»). De hecho, la capacidad de unir termoplásticos a termofijos en OPTO-Light sin superficies abladas por láser fue posible usando sensores en molde para presión, temperatura, resistividad de corriente continua (DCR) y análisis dieléctrico (DEA). Los sensores DCR fueron suministrados por Synthesites y los de DEA por Netzsch (Selb, Alemania). Ambos son sensores dieléctricos que miden las propiedades eléctricas de la resina. Discutiré la historia y diferencias en estas tecnologías abajo.
La tecnología que Synthesites ha desarrollado con una gama de clientes comerciales es impresionante, incluyendo producción industrial de palas eólicas y alas infundidas con resina para la C-Series, ahora Airbus 220. También se ha demostrado para una gama de materiales y procesos, incluyendo prepreg curado en autoclave, infusión de resina y moldeo por transferencia de resina a alta presión (HP-RTM).
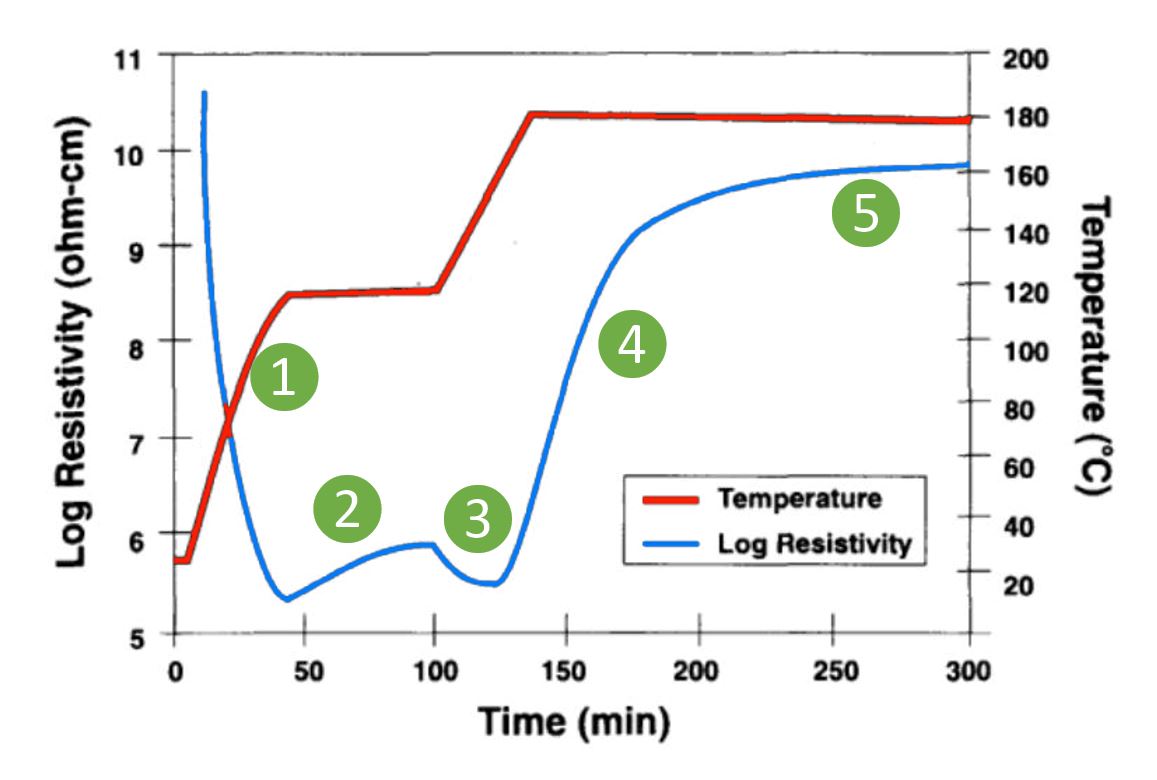
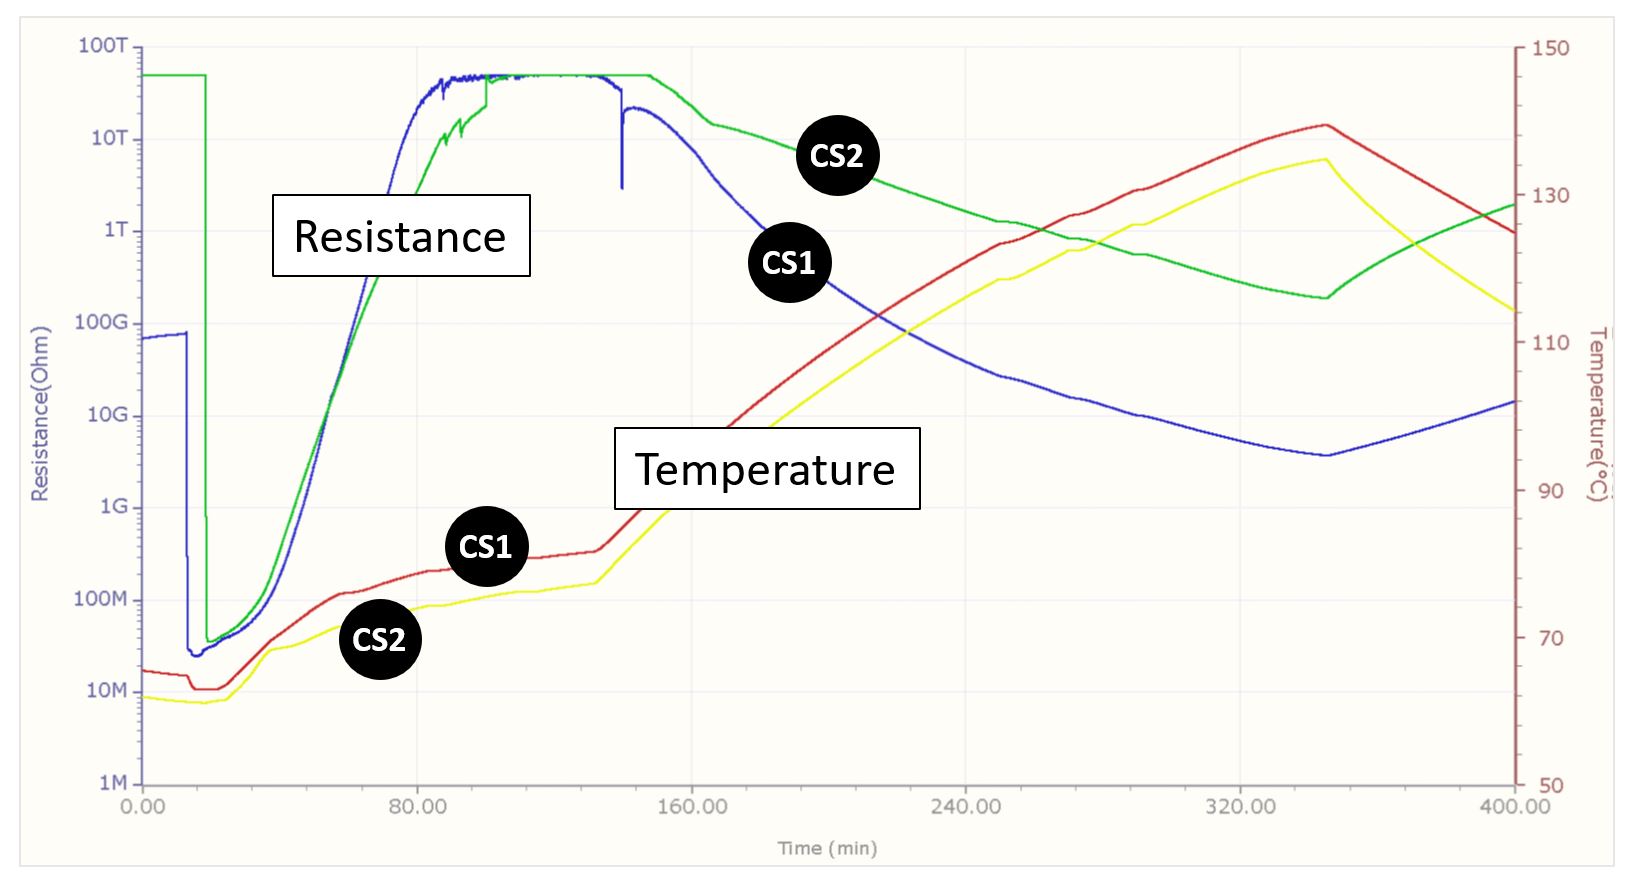
- Disminución inicial de resistividad refleja disminución de viscosidad de resina durante rampa a ≈120 °C.
- Durante este dwell a 120 °C, la resistividad aumenta conforme la viscosidad de la resina aumenta debido a reacción de resina y pérdida de volátiles.
- La resistividad disminuye de nuevo y alcanza un mínimo conforme la resina se calienta a 177 °C.
- La resistividad entonces aumenta rápidamente conforme la reacción de curado procede rápidamente.
- El aumento de resistividad se ralentiza conforme la reacción de curado se ralentiza, acercándose a pendiente cero tras 300 minutos conforme la reacción de curado se acerca a completación.
FUENTE | Nondestructive Characterization of Materials VIII editado por Robert E. Green, p. 385.
La conductividad iónica es inversamente relacionada con la viscosidad de la resina antes de gelificación y con la rigidez después de gelificación (alta movilidad iónica, baja viscosidad de resina y baja rigidez). El inverso de la conductividad iónica, la resistividad, está así directamente relacionada con cambios de viscosidad/rigidez en la matriz de resina.
El aumento de resistividad se ha correlacionado con aumento de Tg. Esta es la base de la resistividad de corriente continua (DCR), que es solo DEA usando corriente continua (DC), y la descripción inicial dada al proceso que Synthesites desarrolló.
Como se explicó arriba, esta técnica de usar voltaje DC para DEA se basa en correlaciones entre resistividad y estado de curado. Estas fueron reportadas en 1962 por R.W. Warfield en «Properties of Crosslinked Polymers as Evidenced by Electrical Resistivity Measurements», Makromoleculare Chemistry, Vol. 58. (Ver abajo referencias usadas en esta sección.)
Historia de DEA y sensores AC vs. DC
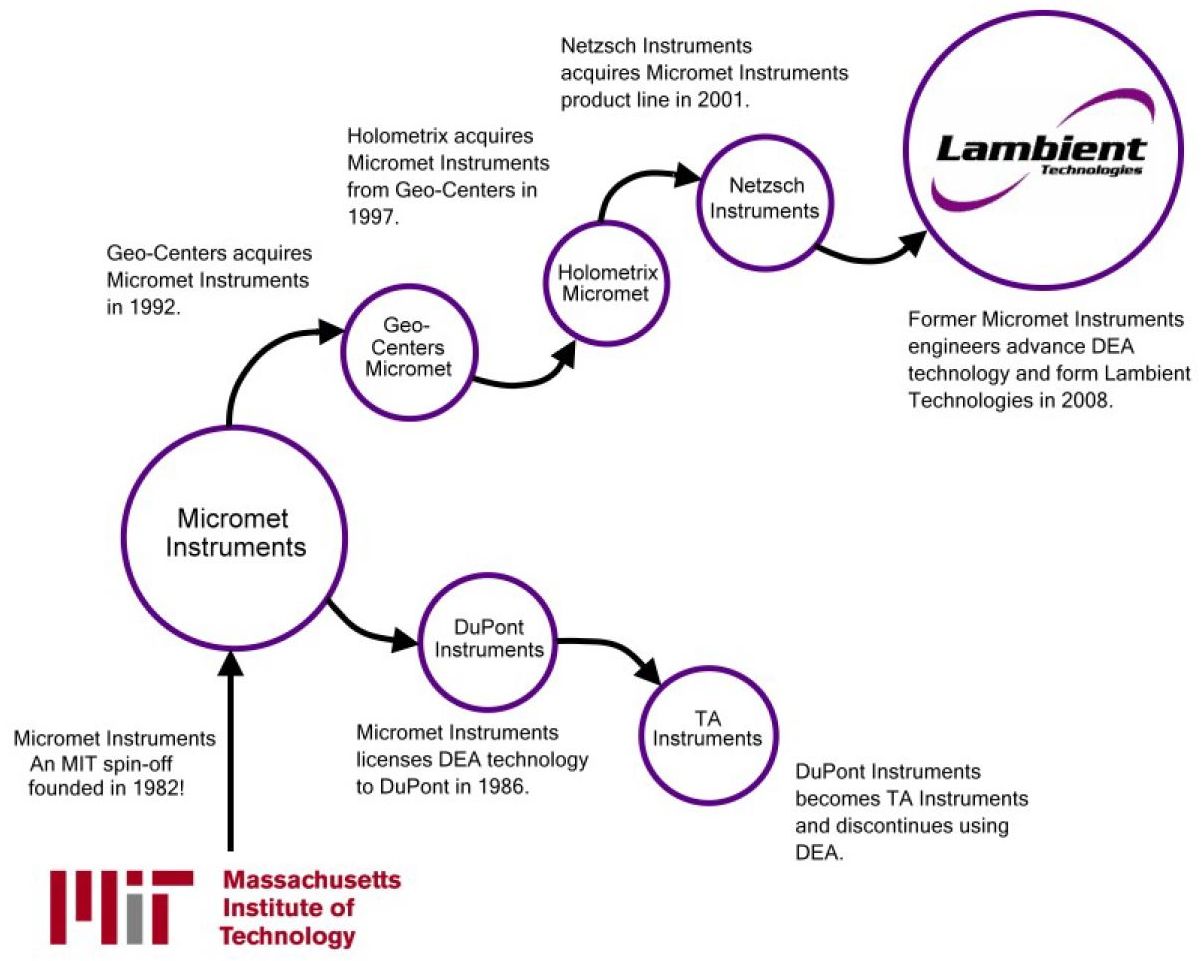
«La idea de monitorización de curado es bastante antigua», explica Dr. Nikos Pantelelis, director de Synthesites. «En los años 80, el método de sensado dieléctrico se consideraba más maduro que otros, como fibras ópticas. MIT (Instituto Tecnológico de Massachusetts) trabajó en ello e intentó implementarlo en producción. Esta tecnología es la que Netzsch compró y usa hoy».
Synthesites se estableció en 2008. «Desarrollamos nuestra tecnología desde cero usando sensores eléctricos con corriente continua, no alterna», relata Pantelelis. «Para nosotros, el inconveniente de usar sensores dieléctricos AC convencionales es el requisito de excitar la resina en un rango de frecuencias y luego medir la respuesta de impedancia para varias señales. No solo es desafiante procesar todos estos datos, sino que a medida que la resina cambia de líquido a sólido, necesitas enfocarte en diferentes frecuencias de señal para obtener la información correcta».
Pantelelis dice que los sensores DC de Synthesites pueden medir conductividad muy baja y resistividad alta, «lo que es necesario para medir la transformación de resinas durante curado». Afirma que usar DEA convencional a solo una frecuencia para simplificar no da datos precisos. «No tenemos múltiples frecuencias sino que simplemente aplicamos un voltaje constante. La desventaja es que este enfoque es muy estrecho, significando que funciona bien para aplicaciones muy específicas como curado de resina pero no para todo. Sin embargo, al comparar el rendimiento de nuestro equipo con DEA convencional, el nuestro puede medir todo el rango de curado incluso a temperaturas más bajas. Empresas que suministran instrumentos y servicios fuera de compuestos no les gusta nuestro enfoque porque tiene parámetros limitados para ajustar».
Esto no es problema para Synthesites porque ha apuntado específicamente a compuestos. «Nuestro enfoque funciona bien en una amplia gama de resinas y procesos compuestos, incluyendo termofijos, RTM, prepreg e incluso termoplásticos reactivos como Elium». (Elium es el termoplástico de baja viscosidad de Arkema (Colombes, Francia) que puede procesarse usando infusión de resina).
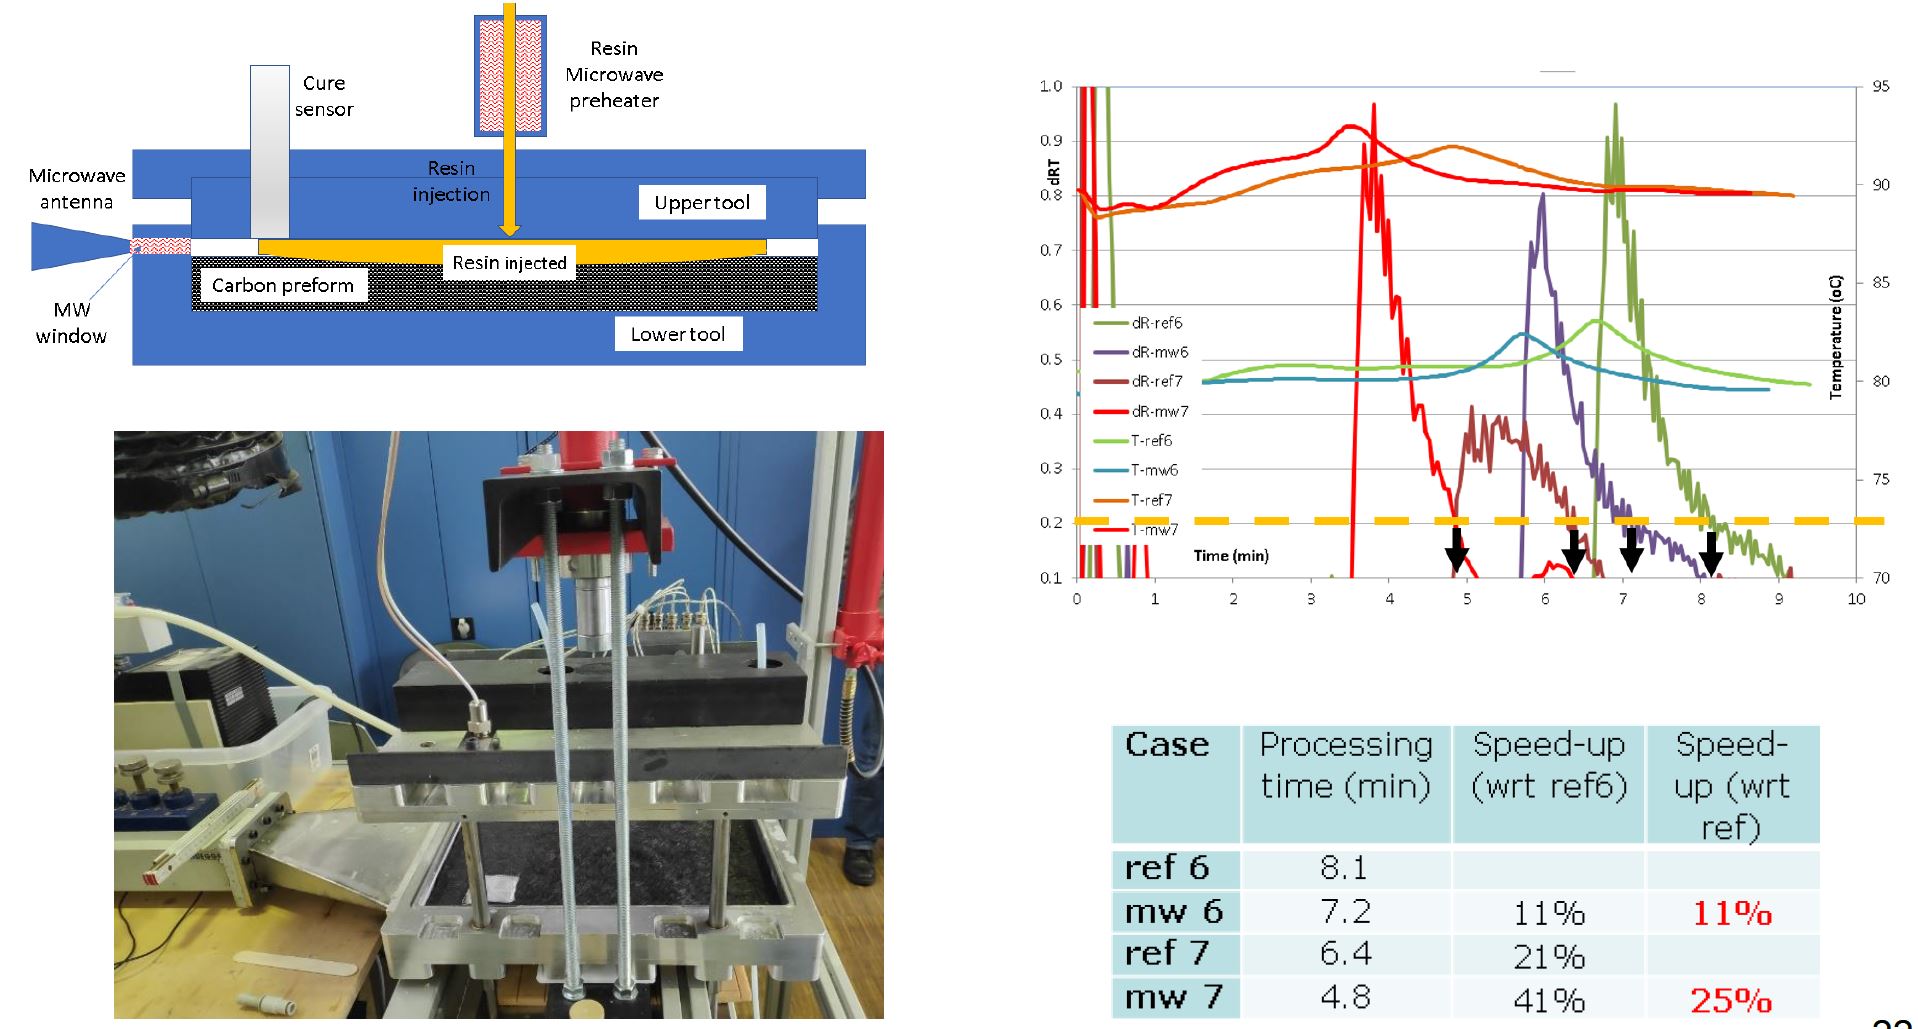
Si DEA usando DC se conocía en los años 60, ¿por qué se favorecieron sensores AC en los 80 y adelante? «Hace treinta años, la tecnología para DEA usando sensores DC no estaba tan desarrollada», señala Pantelelis. «Pero hemos avanzado nuestro enfoque para ofrecer mediciones muy suaves y precisas para producción industrial. Hemos demostrado y continuado desarrollando nuestros sistemas con clientes como GE Aviation (Batesville y Ellisville, Miss., EE. UU.) y Bombardier que procesan piezas grandes con moldeo de resina líquida. Nuestros sistemas también se usan cada día en producción de palas eólicas y han demostrado capacidad para producción industrial de laminados prepreg curados en autoclave».
Control de proceso
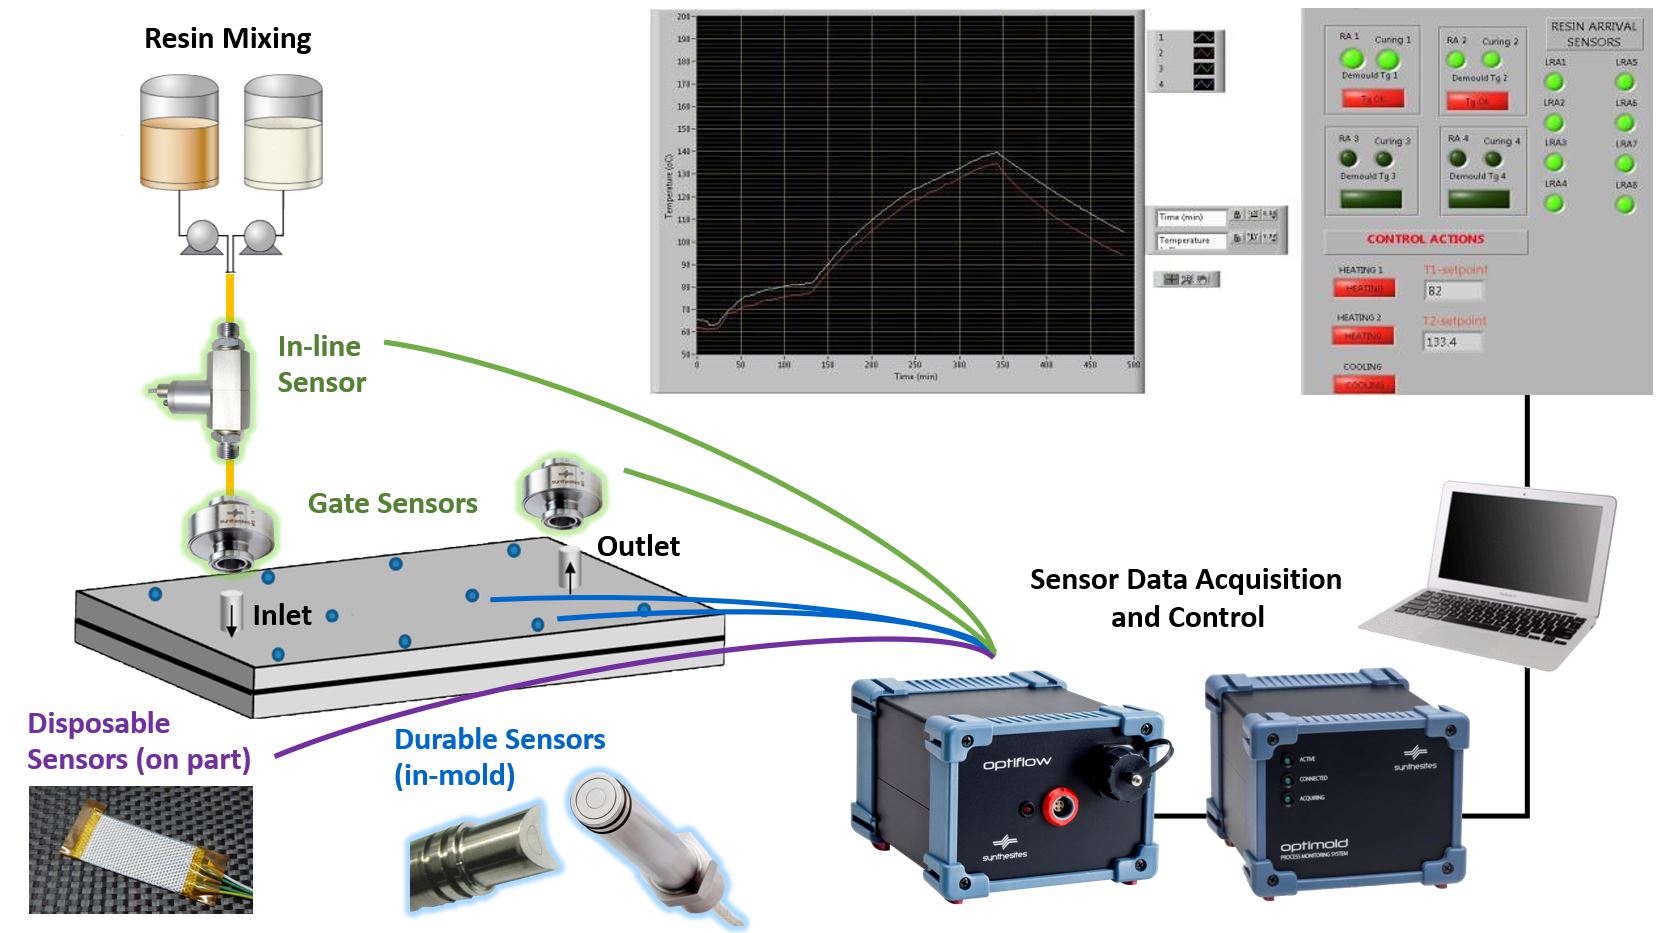
Pantelelis explica cómo los sensores DC de Synthesites son solo una parte de un sistema integrado para monitorizar procesamiento y curado de compuestos. «Medimos directamente resistencia y temperatura, y a partir de esto calculamos online viscosidad, grado de gelificación y grado de curado. Usamos sensores en molde duraderos pero también sensores de compuerta y sensores en línea para entradas, salidas y líneas de alimentación de resina, así como sensores desechables en piezas. Usas los sensores solo donde los necesitas».
Los sensores de temperatura son detectores de temperatura de resistencia de platino (RTDs), que ofrecen mucha mayor precisión (dentro de 0,1 °C) que termopares así como estabilidad por años versus la deriva de medida posible con termopares. RTDs son equipo estándar en muchas aplicaciones industriales. Los sensores de compuerta (ver diagrama de control de proceso abajo) son binarios, reportando flujo de resina como encendido o apagado, aunque hay una segunda versión que también puede reportar viscosidad. Synthesites ha desarrollado sensores para uso con fibra de carbono sin riesgo de corrosión galvánica, sensores que pueden usarse a través de bolsa de vacío y sensores en molde conformados para adaptarse a geometría del molde.
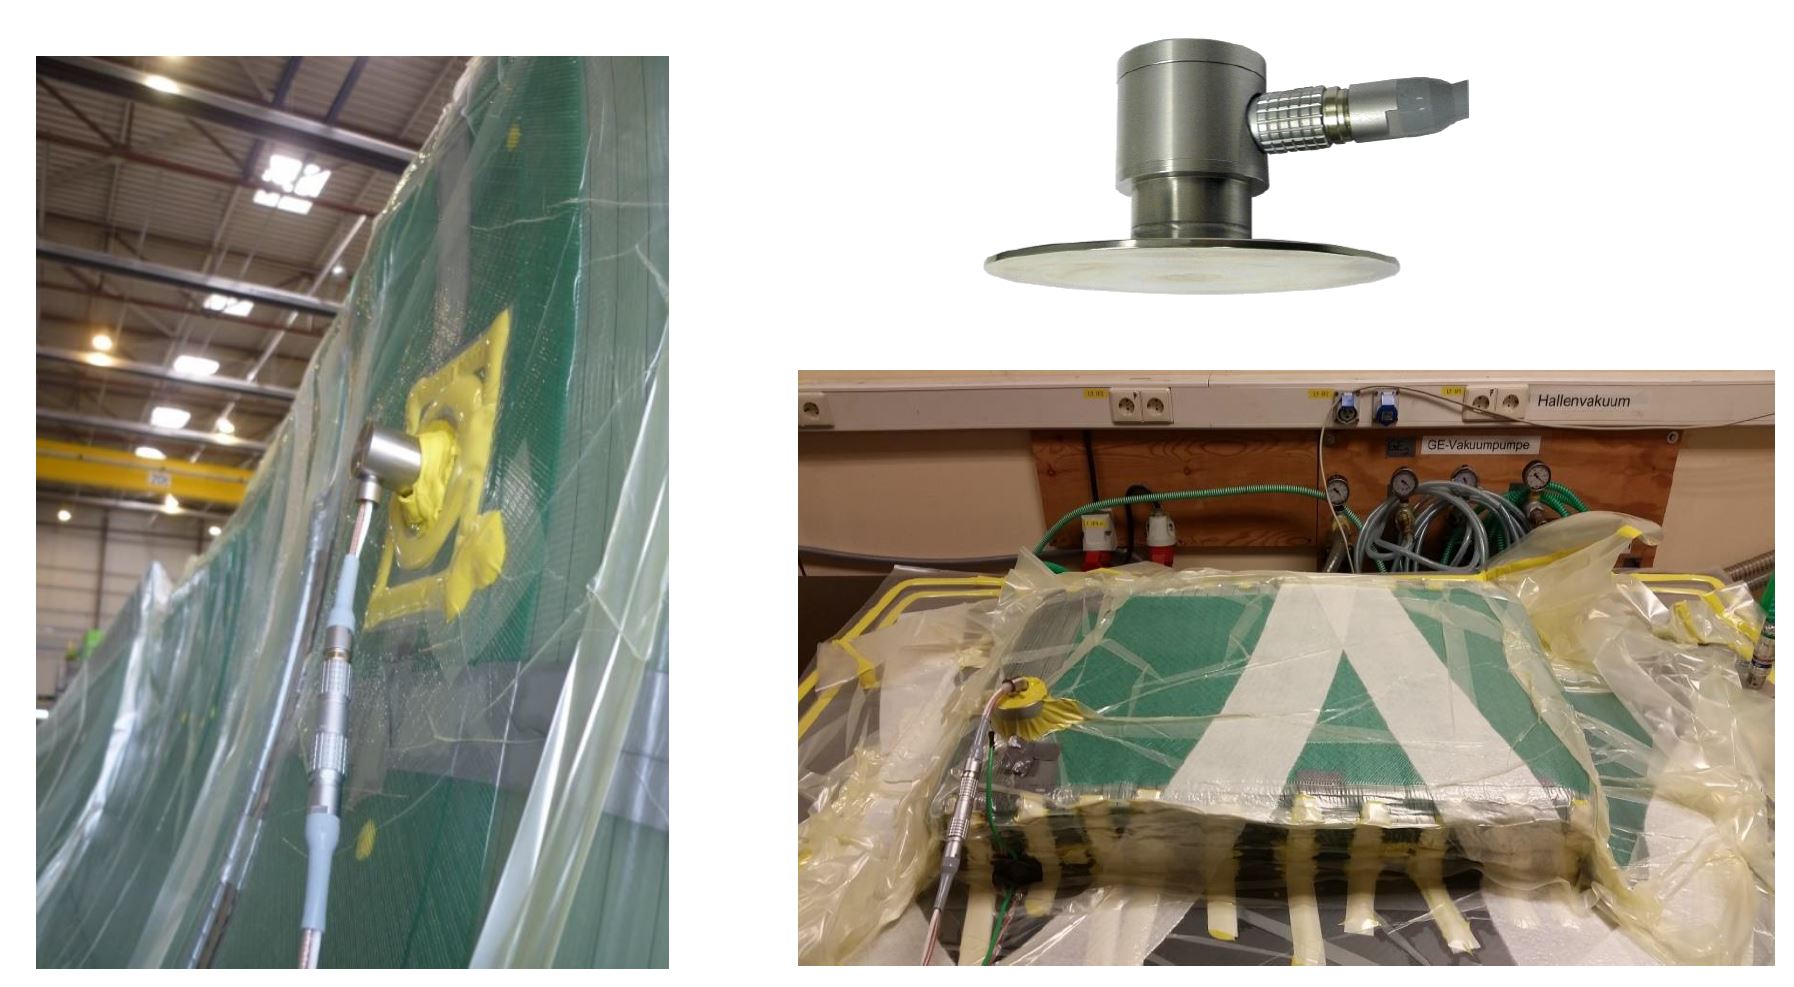
Los siguientes componentes son unidades de adquisición de datos OPTIFLOW y OPTIMOLD. OPTIFLOW proporciona monitorización in situ, en tiempo real de llegada de resina y temperatura para moldeo de compuestos líquidos. Verifica y registra flujo de resina e puede identificar desviaciones de producción durante infiltración de resina. OPTIMOLD usa mediciones de temperatura y resistencia de resina para hacer cálculos y monitorizar el estado de la resina incluyendo proporción de mezcla, envejecimiento químico, viscosidad, Tg y grado de curado. Puede usarse con prepreg y procesos de moldeo líquido.
Las unidades OPTIFLOW y OPTIMOLD son controladas por software OPTIVIEW. «Este software proporciona adquisición y almacenamiento de datos y se proporciona gratis con nuestro equipo», explica Pantelelis. «También ofrecemos software Online Resin State (ORS), una opción más avanzada que los clientes pueden comprar extra. Recopila entradas, hace cálculos online y envía salidas para control inteligente de proceso».
Tanto los sistemas OPTIFLOW como OPTIMOLD verifican continuamente que los sensores están conectados y las lecturas están dentro de rango. «Cuando confías en estos sensores para control de proceso, es imperativo que los sistemas alarmen si un sensor no funciona o si sus lecturas están más allá de límites prescritos», dice Pantelelis. Ambos sistemas también tienen salidas de relé para controlar equipos de proceso. Por ejemplo, válvulas de línea de alimentación pueden abrirse o cerrarse basándose en datos de llegada de resina, y equipos de calentamiento/enfriamiento pueden gestionarse basándose en viscosidad de resina. «Puedes alimentar salida de sensores de presión en OPTIMOLD», nota Pantelelis, «y así controlar presión en el molde basándose en datos de viscosidad».
Mediciones y curvas de datos típicas
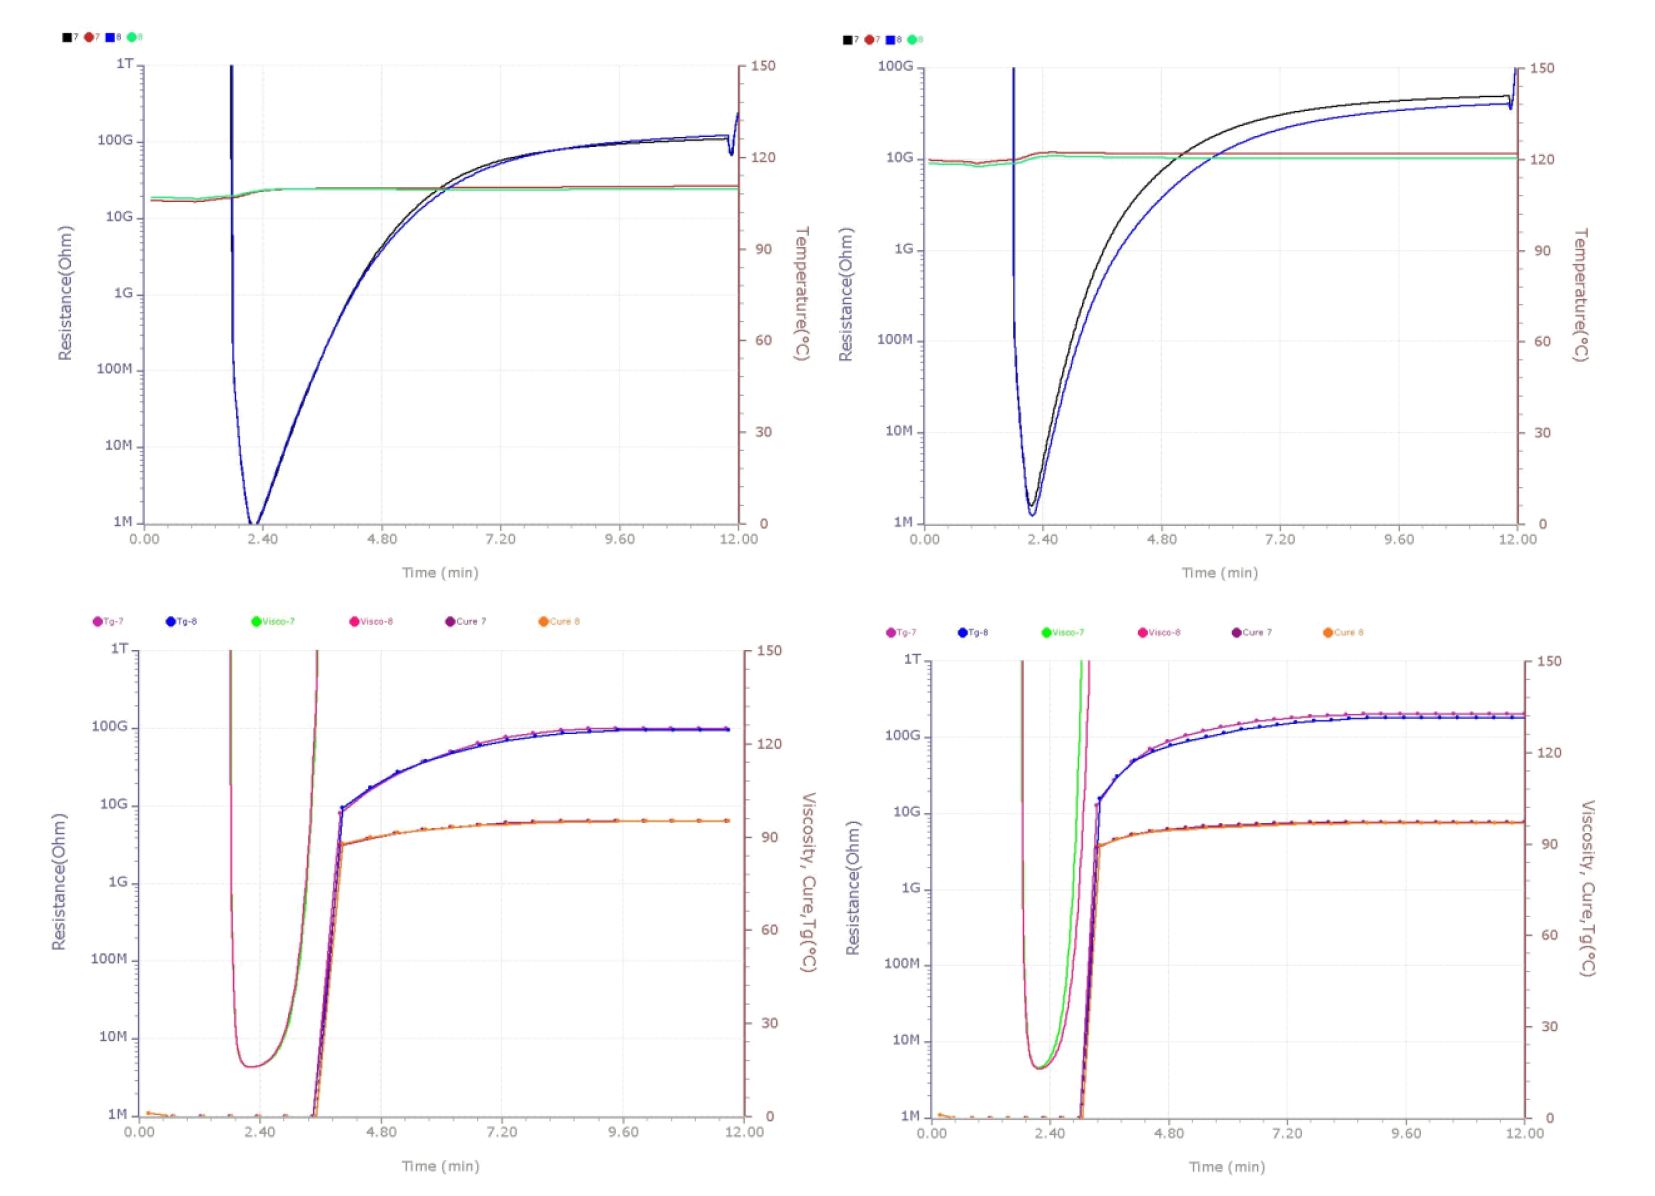
Las capturas de pantalla abajo muestran mediciones OPTIMOLD de pruebas de compresión RTM de alta presión (HP-CRTM) en NCC (Bristol, Reino Unido). El primer conjunto, de una prueba simple a 115 °C, muestra cómo mediciones en tiempo real de resistencia eléctrica de resina y temperatura se convierten en viscosidad estimada y Tg por software ORS.
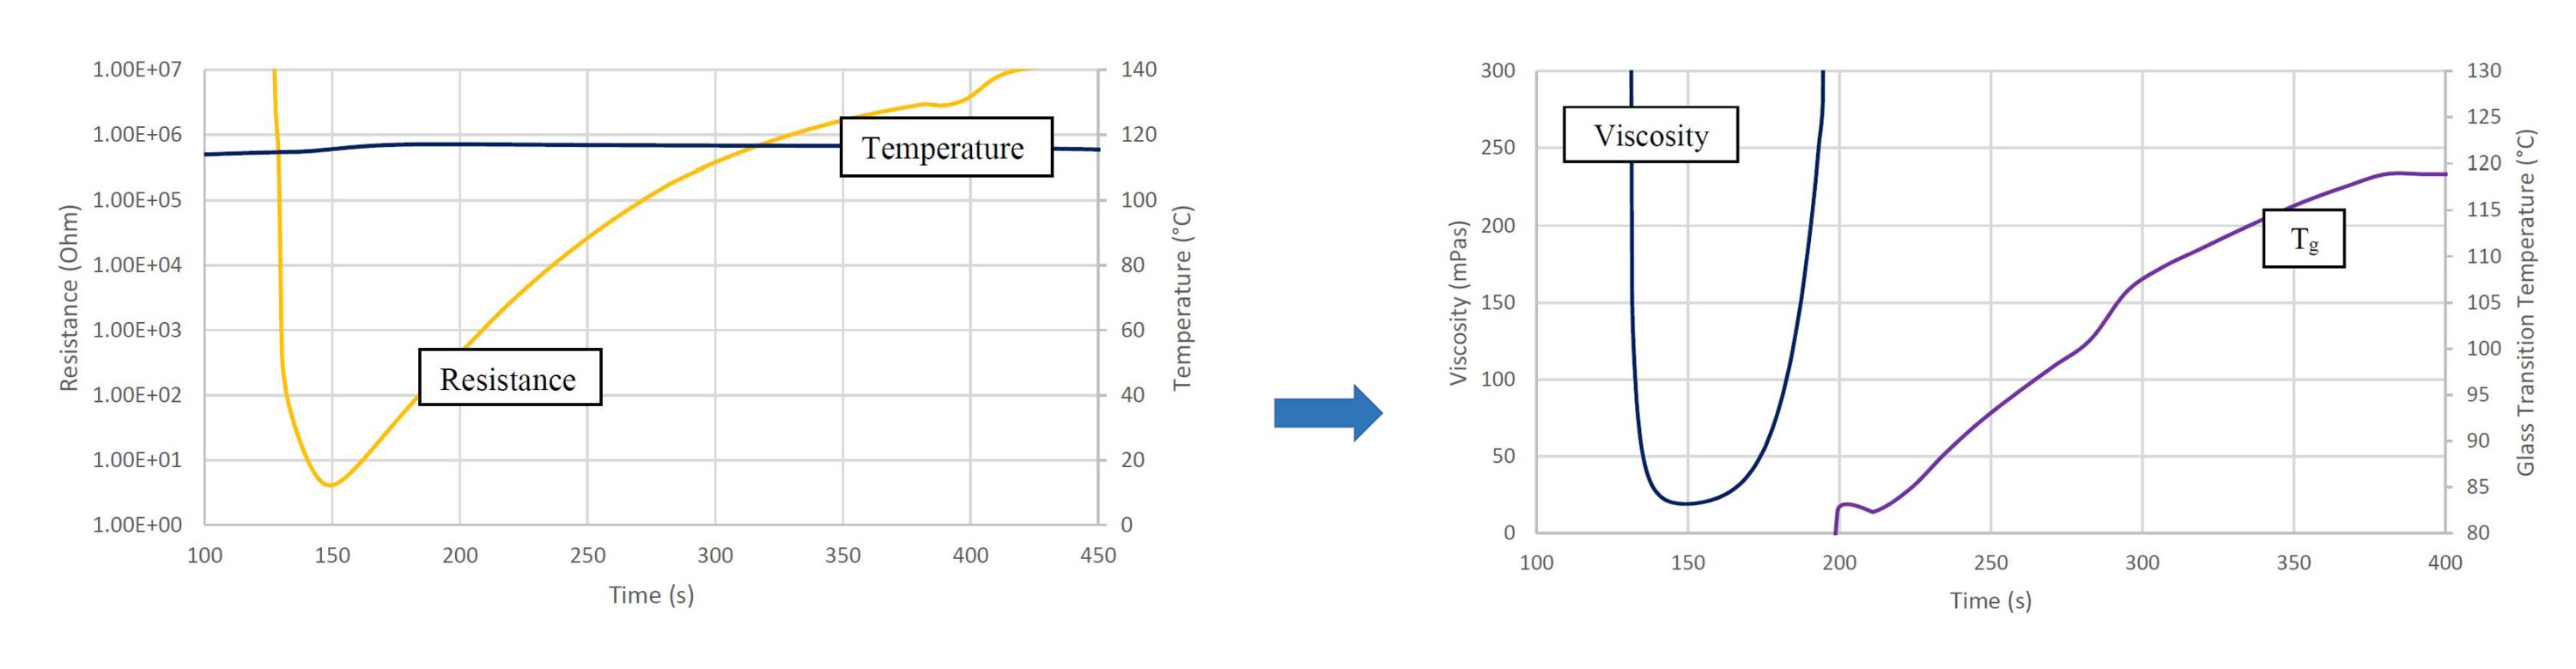
En los gráficos abajo, resistencia eléctrica y temperatura (gráficos superiores) se registraron a 110 °C (izquierda) y 120 °C (derecha). Debajo de las lecturas de resistencia (R) y temperatura (T) están los gráficos mostrando viscosidad calculada y Tg a 110 °C (izquierda) y 120 °C (derecha). Estas mediciones fueron de dos sensores OPTIMOLD ubicados en la mitad superior del molde (Sn.1 y Sn.2, foto inferior) mientras la presión de cavidad se registró usando dos sensores de presión Kistler 6162A (Sn.3 y Sn.4).
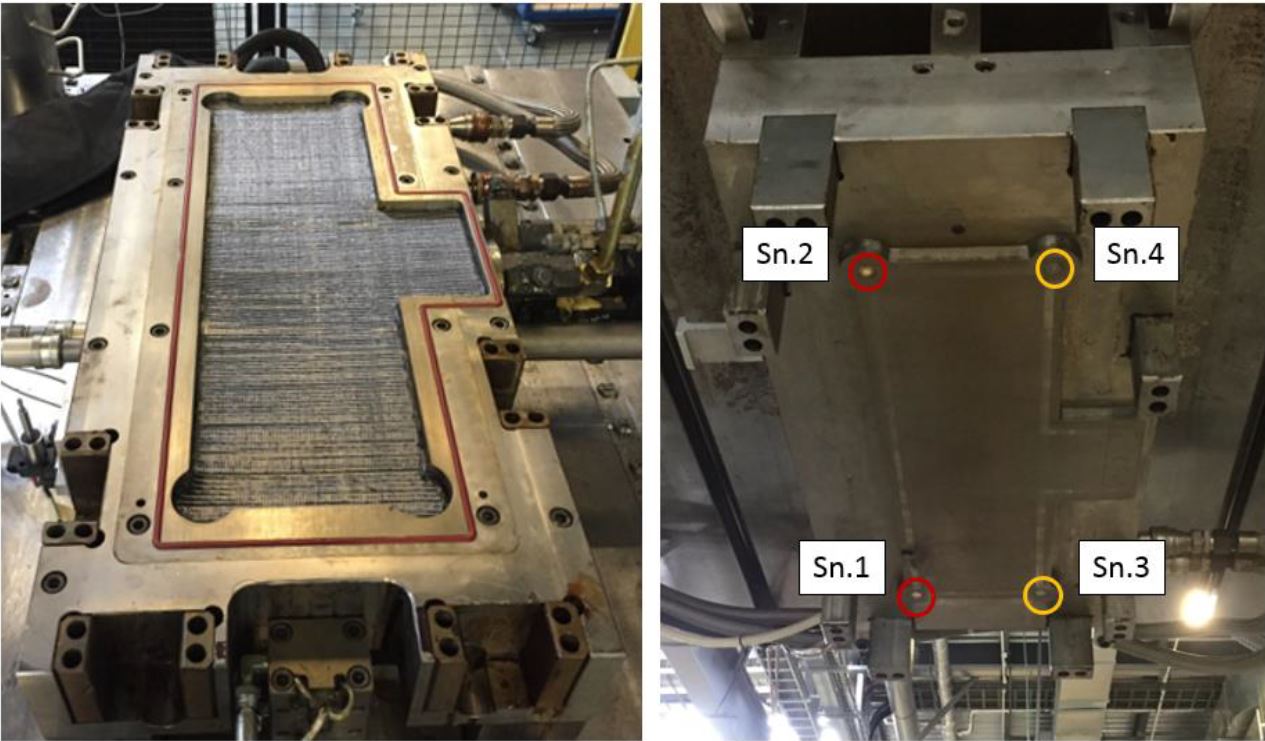
Todos los datos registrados por los sensores en molde así como la prensa y equipos de inyección pueden recopilarse en un único archivo de log, permitiendo una imagen detallada del proceso de fabricación para cada componente creado.
Reducción de tiempo de curado
«Tenemos el potencial de reducir tiempo de curado en más de 30% porque el fabricante puede ver el Tg en tiempo real, así que pueden decidir cuándo parar el ciclo de curado», explica Pantelelis. «No tienen que esperar a completar un ciclo legado más largo que necesario. Por ejemplo, el ciclo legado para RTM6 es 2 horas a 180 °C para curado completo. Hemos visto que en ciertas geometrías esto puede bajar a 70 minutos».
El objetivo entonces, ¿es parar el proceso una vez el curado está completo? «No se trata de curado completo sino de alcanzar el nivel de curado que cada componente necesita», dice Pantelelis. «El curado completo lleva demasiado tiempo. La clave es poder ver cuándo se alcanza curado suficiente. Los fabricantes de palas eólicas tienen un Tg objetivo. Cuando lo alcanzan, pueden empezar a enfriar. Así que la necesidad es un sensor que pueda dar mediciones muy precisas de Tg en tiempo real».
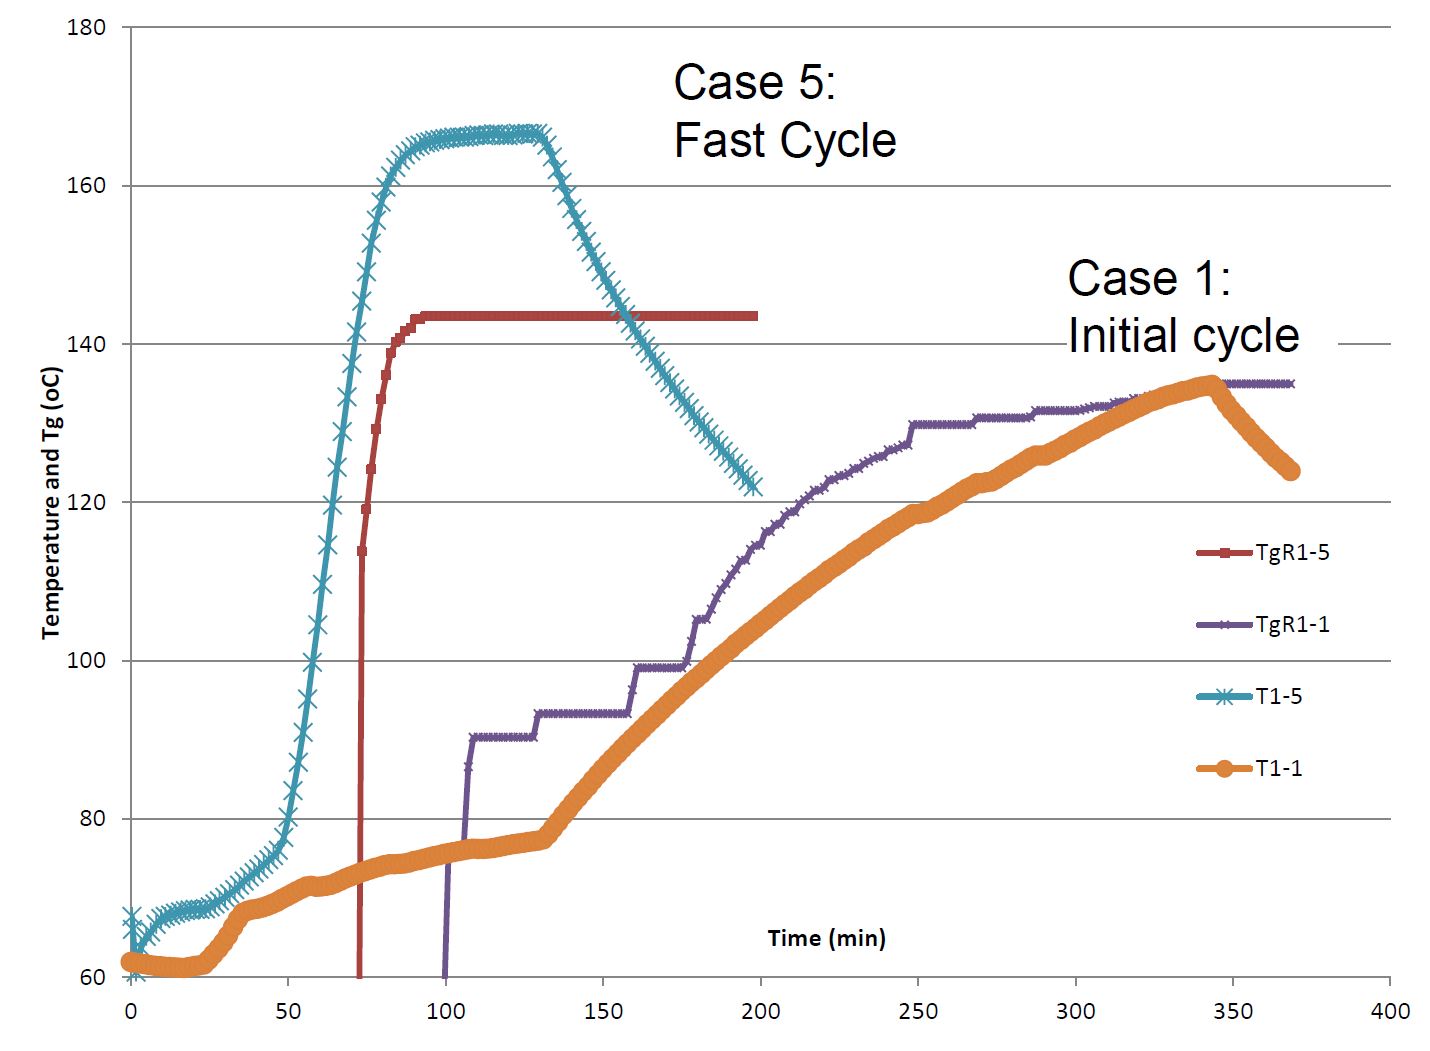
Synthesites completó un proyecto de demostración con Hutchinson (París, Francia) para producir una lámina de suspensión automotriz hecha con fibra de vidrio/epoxi y RTM para el proyecto EU-funded ECOMISE (Enabling Next Generation COmposite Manufacturing by In-Situ Structural Evaluation and Process Adjustment, 2013-2016). El objetivo de este proyecto era optimizar el ciclo RTM basado en monitorización de proceso en tiempo real:
- La primera rampa de calentamiento se dispararía por completación de infiltración de resina basada en sensores.
- La segunda rampa de calentamiento se dispararía por completación de curado basada en cálculo de Tg.
- El enfriamiento se dispararía por completación del post-curado basado en cálculo de Tg.
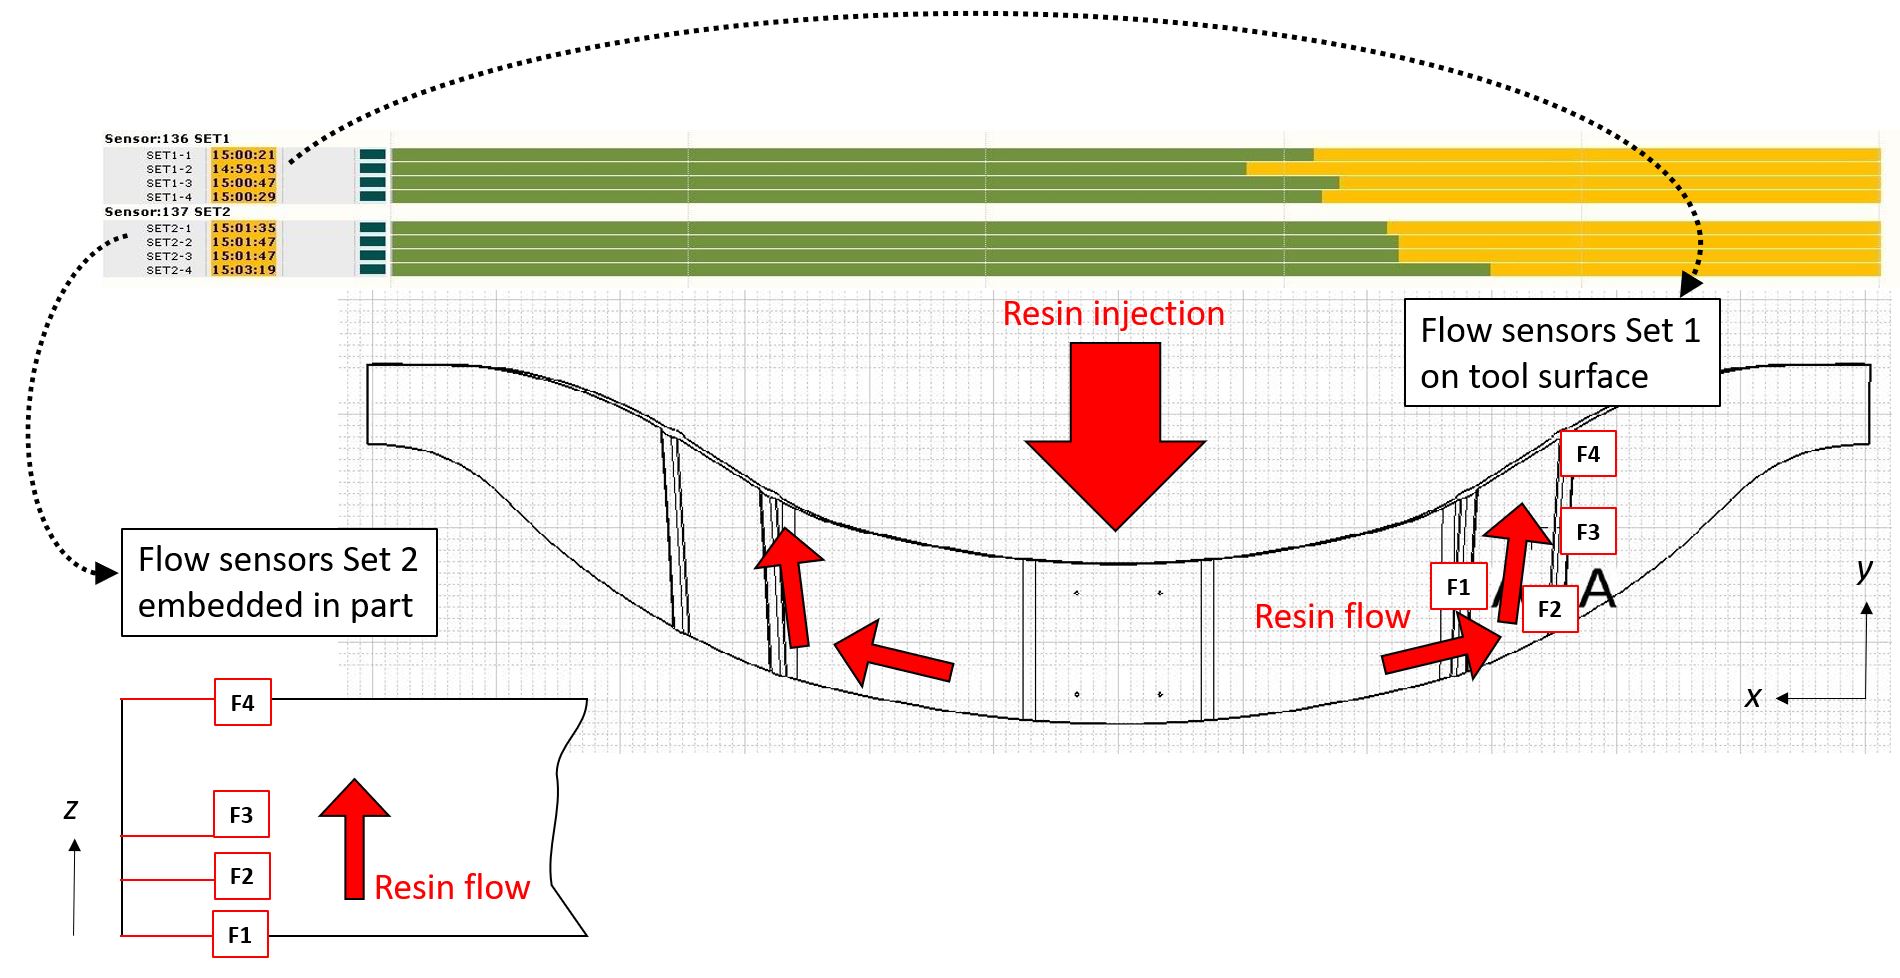
El sistema Synthesites comprendía dos (2) sensores en molde para curado (CS1, CS2), uno (1) sensor en molde para flujo de resina y temperatura (Flow Sensor 1) y ocho (8) sensores desechables para flujo de resina/temperatura —cuatro (4) incrustados en la pieza de prueba y cuatro (4) adheridos a la superficie de la herramienta.
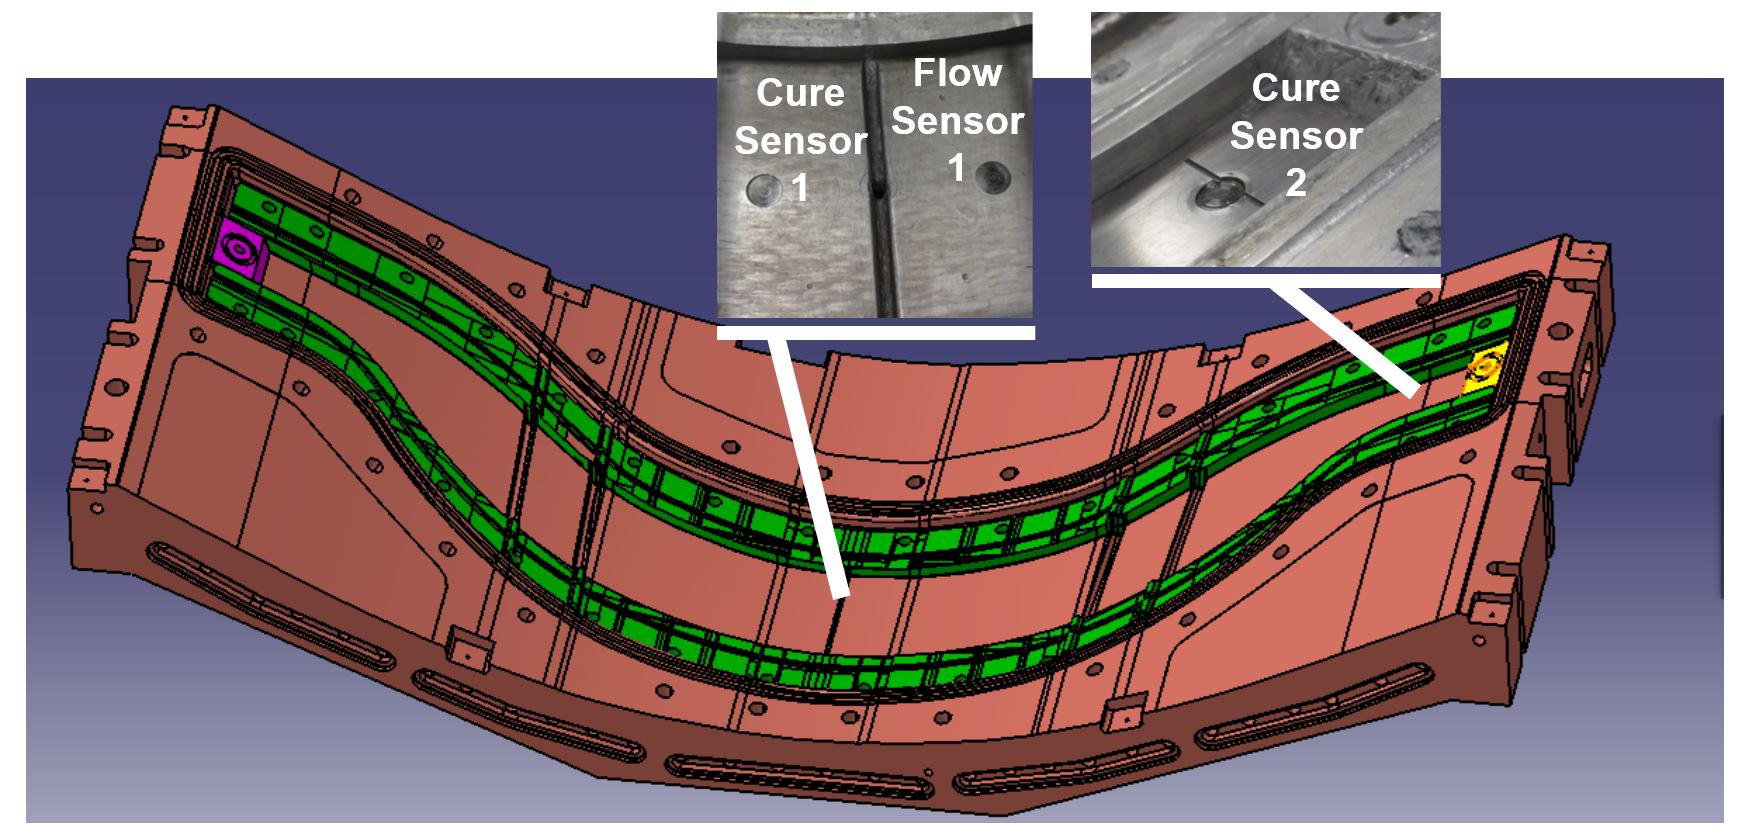
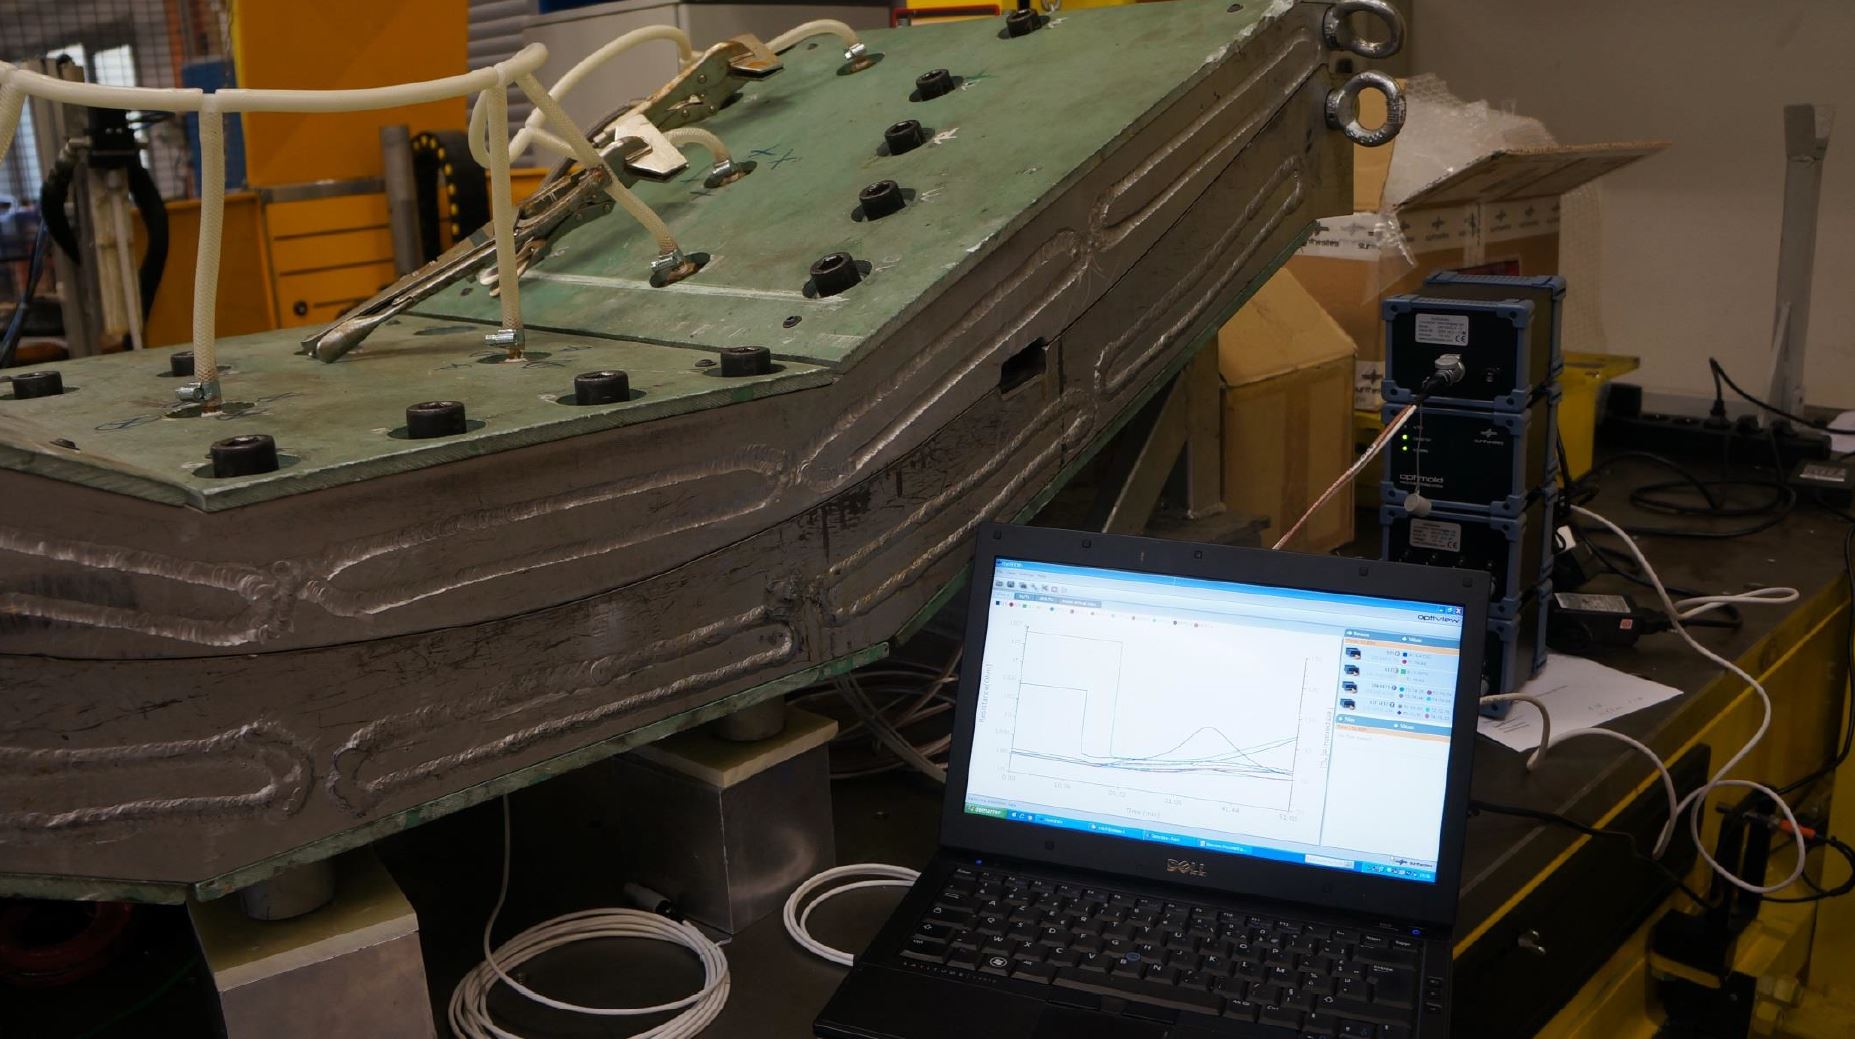
«Las unidades OPTIMOLD y OPTIFLOW pueden conectarse juntas a través de ethernet para que todos los sensores se registren en una sesión Optiview», explica Pantelelis. «Así, CS1 y CS2 estaban conectados a dos unidades OPTIMOLD, el sensor de flujo en molde 1 y los ocho sensores de flujo desechables estaban conectados a tres unidades OPTIFLOW».
Este sistema de sensores, unidades de adquisición de datos OPTIMOLD/OPTIFLOW y software OPPTIVIEW/ORS se aplicó entonces durante pruebas de moldeo RTM para establecer objetivos para varias etapas de proceso, incluyendo inyección/infiltración de resina y dos objetivos de Tg. «Este era una pieza gruesa hecha usando fibra unidireccional y resina epoxi Huntsman», dice Pantelelis. «En este caso, usamos sensores de hilo de flujo para verificar flujo dentro de estos plis UD, que están típicamente muy compactados y pueden crear desafíos durante infiltración de resina».
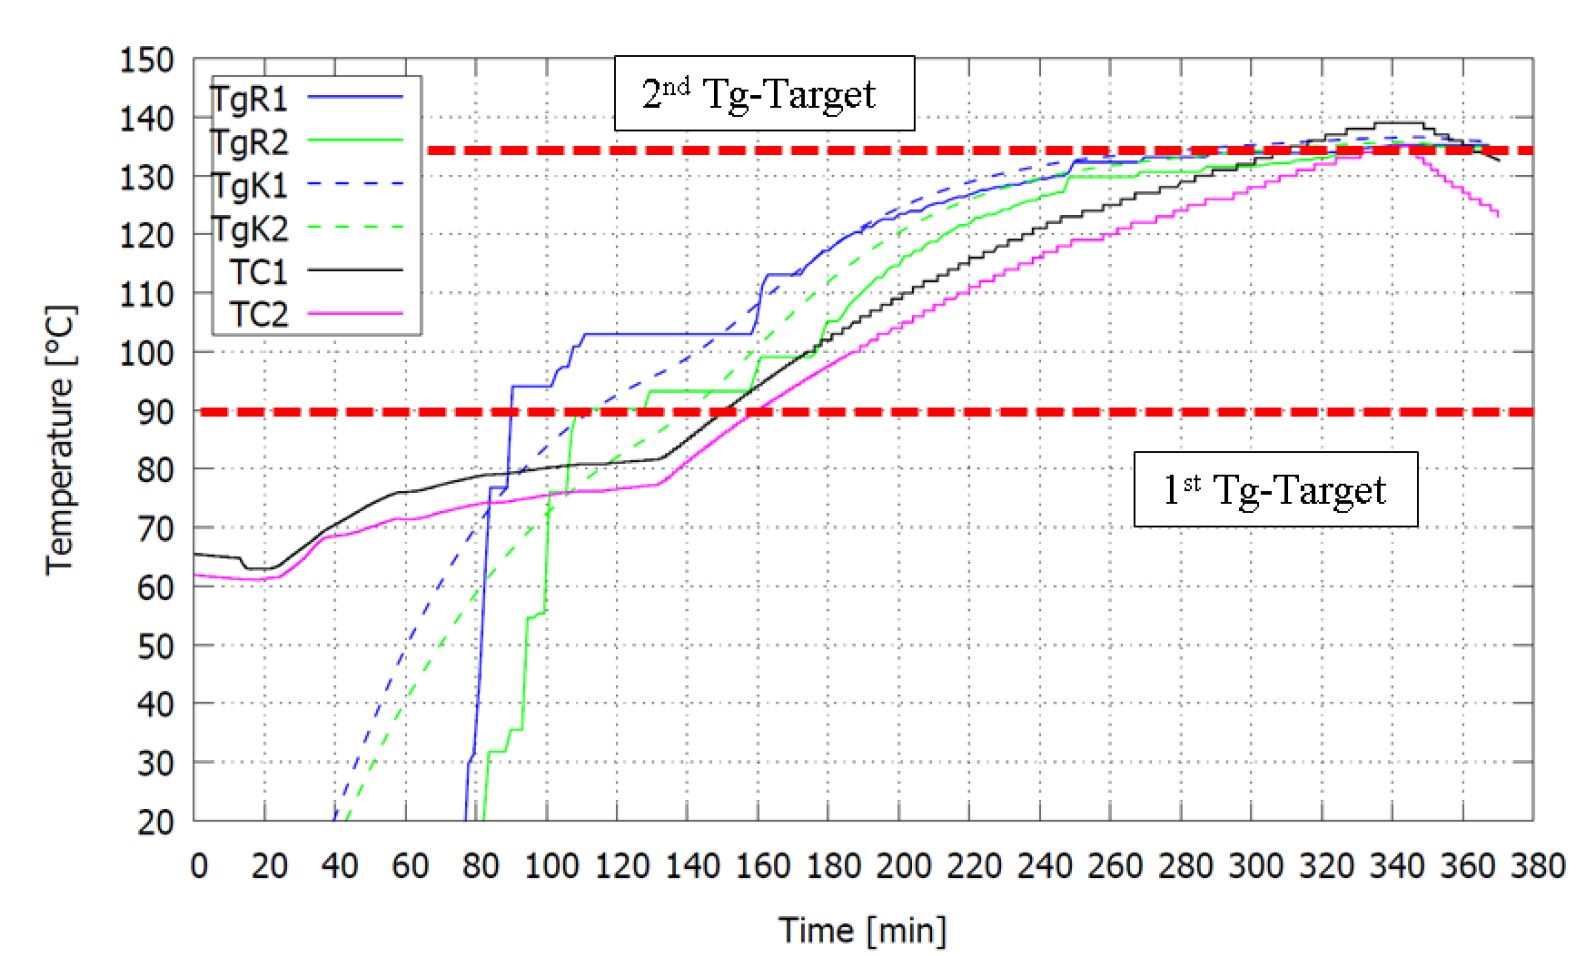
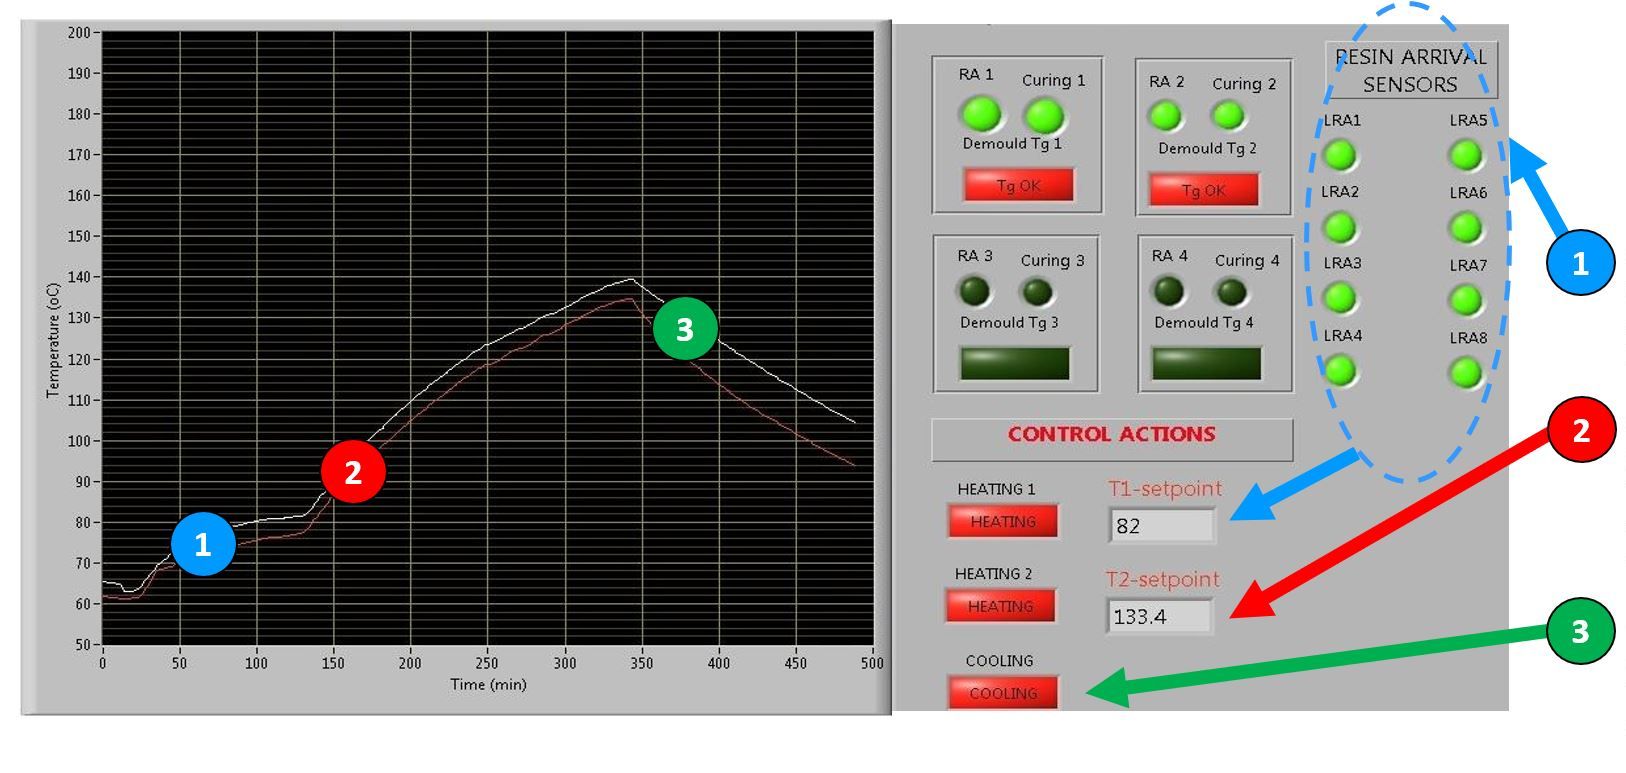
Usando este sistema de control de proceso, el proyecto ECOMISE en Hutchinson logró reducir el ciclo de curado en más de 30%.
Calibración
La calibración es requerida para monitorización online de Tg. A medida que se recopilan mediciones de los sensores vía unidades OPTIMOLD, el software ORS traduce estos en viscosidad y Tg basándose en la calibración para esa resina específica. «Esta calibración es trabajo hecho antes del procesamiento para proporcionar las correlaciones que el software ORS usará para sus cálculos», explica Pantelelis. «Calibramos colocando la resina en un reómetro y midiendo temperatura y viscosidad. Aplicando las fórmulas apropiadas, calculas entonces la resistencia y Tg correspondientes. Desarrollamos calibración de resinas para nuestros clientes basándonos en sus estándares, y estudiamos los diferentes ciclos de curado de la resina. Estos datos de calibración son luego usados por el software ORS siempre que se procesa esa resina».
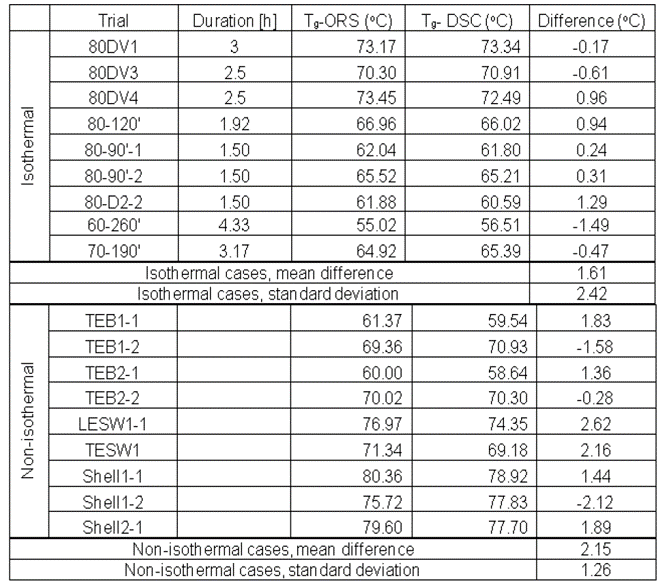
La precisión de los cálculos de Tg en tiempo real del software ORS se mostró en pruebas por el productor de palas eólicas Carbon Rotec Composite Technology (Lemwerder, Alemania). Tg calculado online por el software ORS se comparó con Tg medido justo después de desmoldear realizando Calorimetría Diferencial de Barrido (DSC). Para procesamiento isotérmico, la diferencia media fue 1,61 °C y para procesamiento no isotérmico, fue 2,15 °C. «Esta precisión se ha mostrado repetidamente en proyectos privados con otros clientes», dice Pantelelis.
Avances para producción industrial
Este control de proceso impulsado por sensores y datos es de hecho un gran paso hacia fabricación Composites 4.0 totalmente automatizada e inteligente. Aunque se ha demostrado en ECOMISE y también con NCC en Bristol, aún no se usa en producción diaria. «La idea de usar los sensores para ver Tg y luego empezar a enfriar ha comenzado en fabricación de palas eólicas», reporta Pantelelis, «pero aún no está totalmente automatizada. El sistema alarma cuando se alcanza el Tg objetivo y entonces el operador para el ciclo de curado. La automatización es sencilla, y se completará una vez que el fabricante haya validado la precisión del sistema durante la fase piloto».
«Hacia este objetivo, hemos desarrollado una nueva estación de trabajo para permitir al operador de producción supervisar el proceso automatizado, que no requiere entrada de su parte», continúa. «Hemos visto en la fabricación de palas de turbinas eólicas que usar una sola estación de trabajo durante curado de resina y adhesivo puede acortar el tiempo de ciclo en al menos 2-3 horas sin sacrificar calidad».
Aunque Bombardier Belfast, ahora Spirit AeroSystems, usa equipo Synthesites en producción de su ala de compuesto infundido para la C-Series, ahora Airbus A220, el control de proceso no está automatizado. Sin embargo, Synthesites también trabajó con Bombardier en ECOMISE, y ese desarrollo se está llevando adelante. Un logro clave fue sensores que alimentan a través de la pared del autoclave. Como se explicó en mi blog de 2013, «Ala compuesta C-Series»:
Bombardier inyecta después de que el layup ha sido colocado en su autoclave de 21,3 m de largo por 5,6 m de diámetro, permitiendo mantener temperatura y presión en el nivel requerido para viscosidad reducida y wetout —Cytec 890 es inyectable a 80 °C . . . Después de completar la inyección de resina, se aplica presión positiva en el autoclave durante consolidación, causando que los elementos de herramienta se cierren, compacten el laminado húmedo y eyecten exceso de resina de vuelta por la entrada de resina en un vertedero de resina específicamente diseñado.
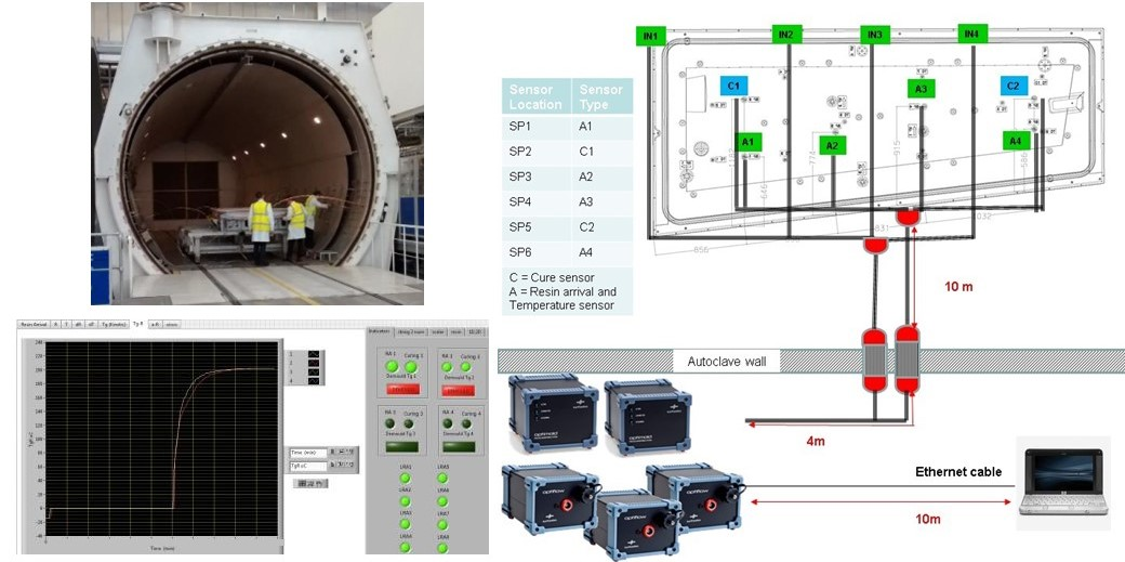
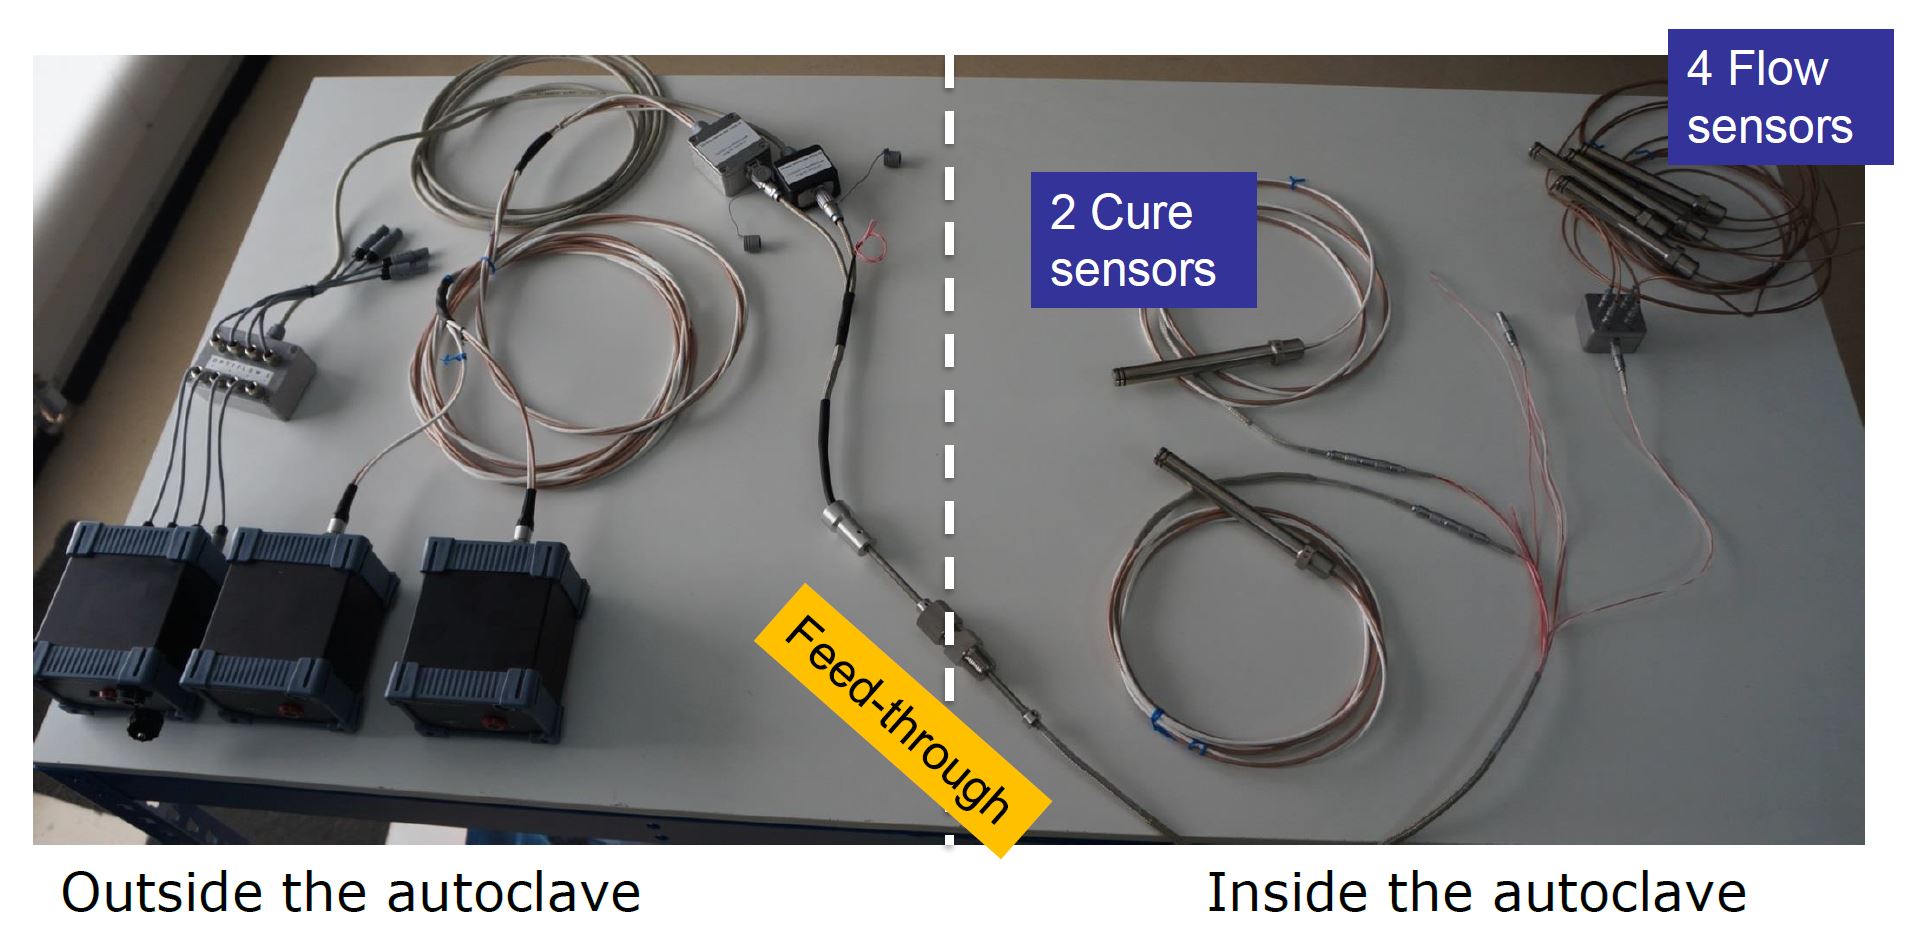
«Como la mayoría de fabricantes en aeroespacial comercial, está interesado en asegurar calidad y aumentar cadencia», explica Pantelelis. El layout abajo y resultados de ECOMISE fueron para un demostrador, no una pieza comercial. Usó dos unidades OPTIMOLD con dos sensores de curado en molde y tres unidades OPTIFLOW con cuatro sensores de flujo en molde y cuatro sensores en línea en líneas de vacío. «OPTIFLOW puede monitorizar hasta cuatro llegadas de resina y cuatro sensores de temperatura/resistencia», nota Pantelelis. «Los objetivos de la demostración se lograron plenamente. Probamos que los sensores, cableado y sistemas pueden funcionar sin ningún problema bajo las especificaciones aeroespaciales más desafiantes. Fue interesante que las mediciones de llegada de resina mostraron grandes diferencias comparadas con las simulaciones de flujo. También, la monitorización online de Tg mostró que el ciclo de curado seguido para ese demostrador específico podría haber sido significativamente más corto».
«Ahora estamos desarrollando un sistema de monitorización para líneas de unión», dice Pantelelis, «principalmente para producción de palas de turbinas eólicas pero en última instancia para cualquier proceso de unión. Aunque estamos actualmente muy ocupados con la industria de turbinas eólicas, que intenta reducir costes, vemos cada vez más interés del sector aeroespacial a medida que se mueve hacia moldeo de compuestos líquidos para producción en masa. Los fabricantes buscan obtener más información sobre qué sucede exactamente durante el moldeo y cómo pueden estabilizar y optimizar sus procesos».
Proyectos Ecomise y Recotrans recibieron financiación de los Programas de Investigación e Innovación FP7 y Horizonte 2020 de la Unión Europea bajo Acuerdos de Subvención n° NMP2-SL-2013-608667 y 768737, resp.
Referencias para la sección «Análisis dieléctrico (DEA), AC vs. DC» incluyen:
- «Monitorización de curado UV en tiempo real» por VINCENTZ, publicado en European Coatings Journal, número 11/2003, p. 7.
- «Sistemas de Monitorización de Proceso Online — Estudio de Referencia y Prueba» por Reinhold Meier1, Swen Zaremba1, Florian Springl1, Klaus Drechsler1, Fabrice Gaille2 y Christian Weimer2 — 1 Instituto para Compuestos de Carbono, TU Munich, Garching, Alemania. 2Eurocopter Deutschland GmbH, Donauwörth. Proceso de Flujo en Materiales Compuestos — FPCM 11, 9-12 julio 2012, Auckland, Nueva Zelanda.
- Nondestructive Characterization of Materials VIII editado por Robert E. Green, Actas del 8º Simposio Intl. sobre Caracterización No Destructiva de Materiales, 16-20 junio 1997, Boulder, Colorado, EE. UU., publicado por Springer Science & Business Media, pp. 384-385.
Otra referencia útil es «The Handbook of Dielectric Analysis and Cure Monitoring» por Huan L. Lee, publicado por Lambient Technologies.
Resina
- Principales innovaciones que transforman el mantenimiento industrial
- Sensores inteligentes en maquinaria industrial: beneficios, desventajas e impacto en la fuerza laboral
- Nuevos sensores de imagen AMS entregan visión industrial de alta resolución y alta velocidad
- Sensores de Tensión MXene Ultra-delgados y Sin Batería Revolucionan Brazos Robóticos Industriales
- Cómo sensores conectados y procesadores inteligentes impulsan la Industria 4.0
- BASF y Toray forjan alianza para producir cintas CFRT para automoción e industrial
- Compuestos ultra-ligeros Pebax TPE de Xenia elevan el rendimiento del calzado
- Fibra de carbono de Solvay seleccionada para catamarán de regatas Balance A+
- Hexion lanza sistema epoxi de dos componentes avanzado para agilizar fabricación de compuestos aeroespaciales
- LANXESS aumenta capacidad de producción para compuestos termoplásticos reforzados con fibra continua
- Consorcio IRG CosiMo apunta a producción en masa de compuestos termoplásticos para aeroespacial y automoción