



Validación de soldadura LM PAEK para el demostrador de fuselaje multifuncional (MFFD)
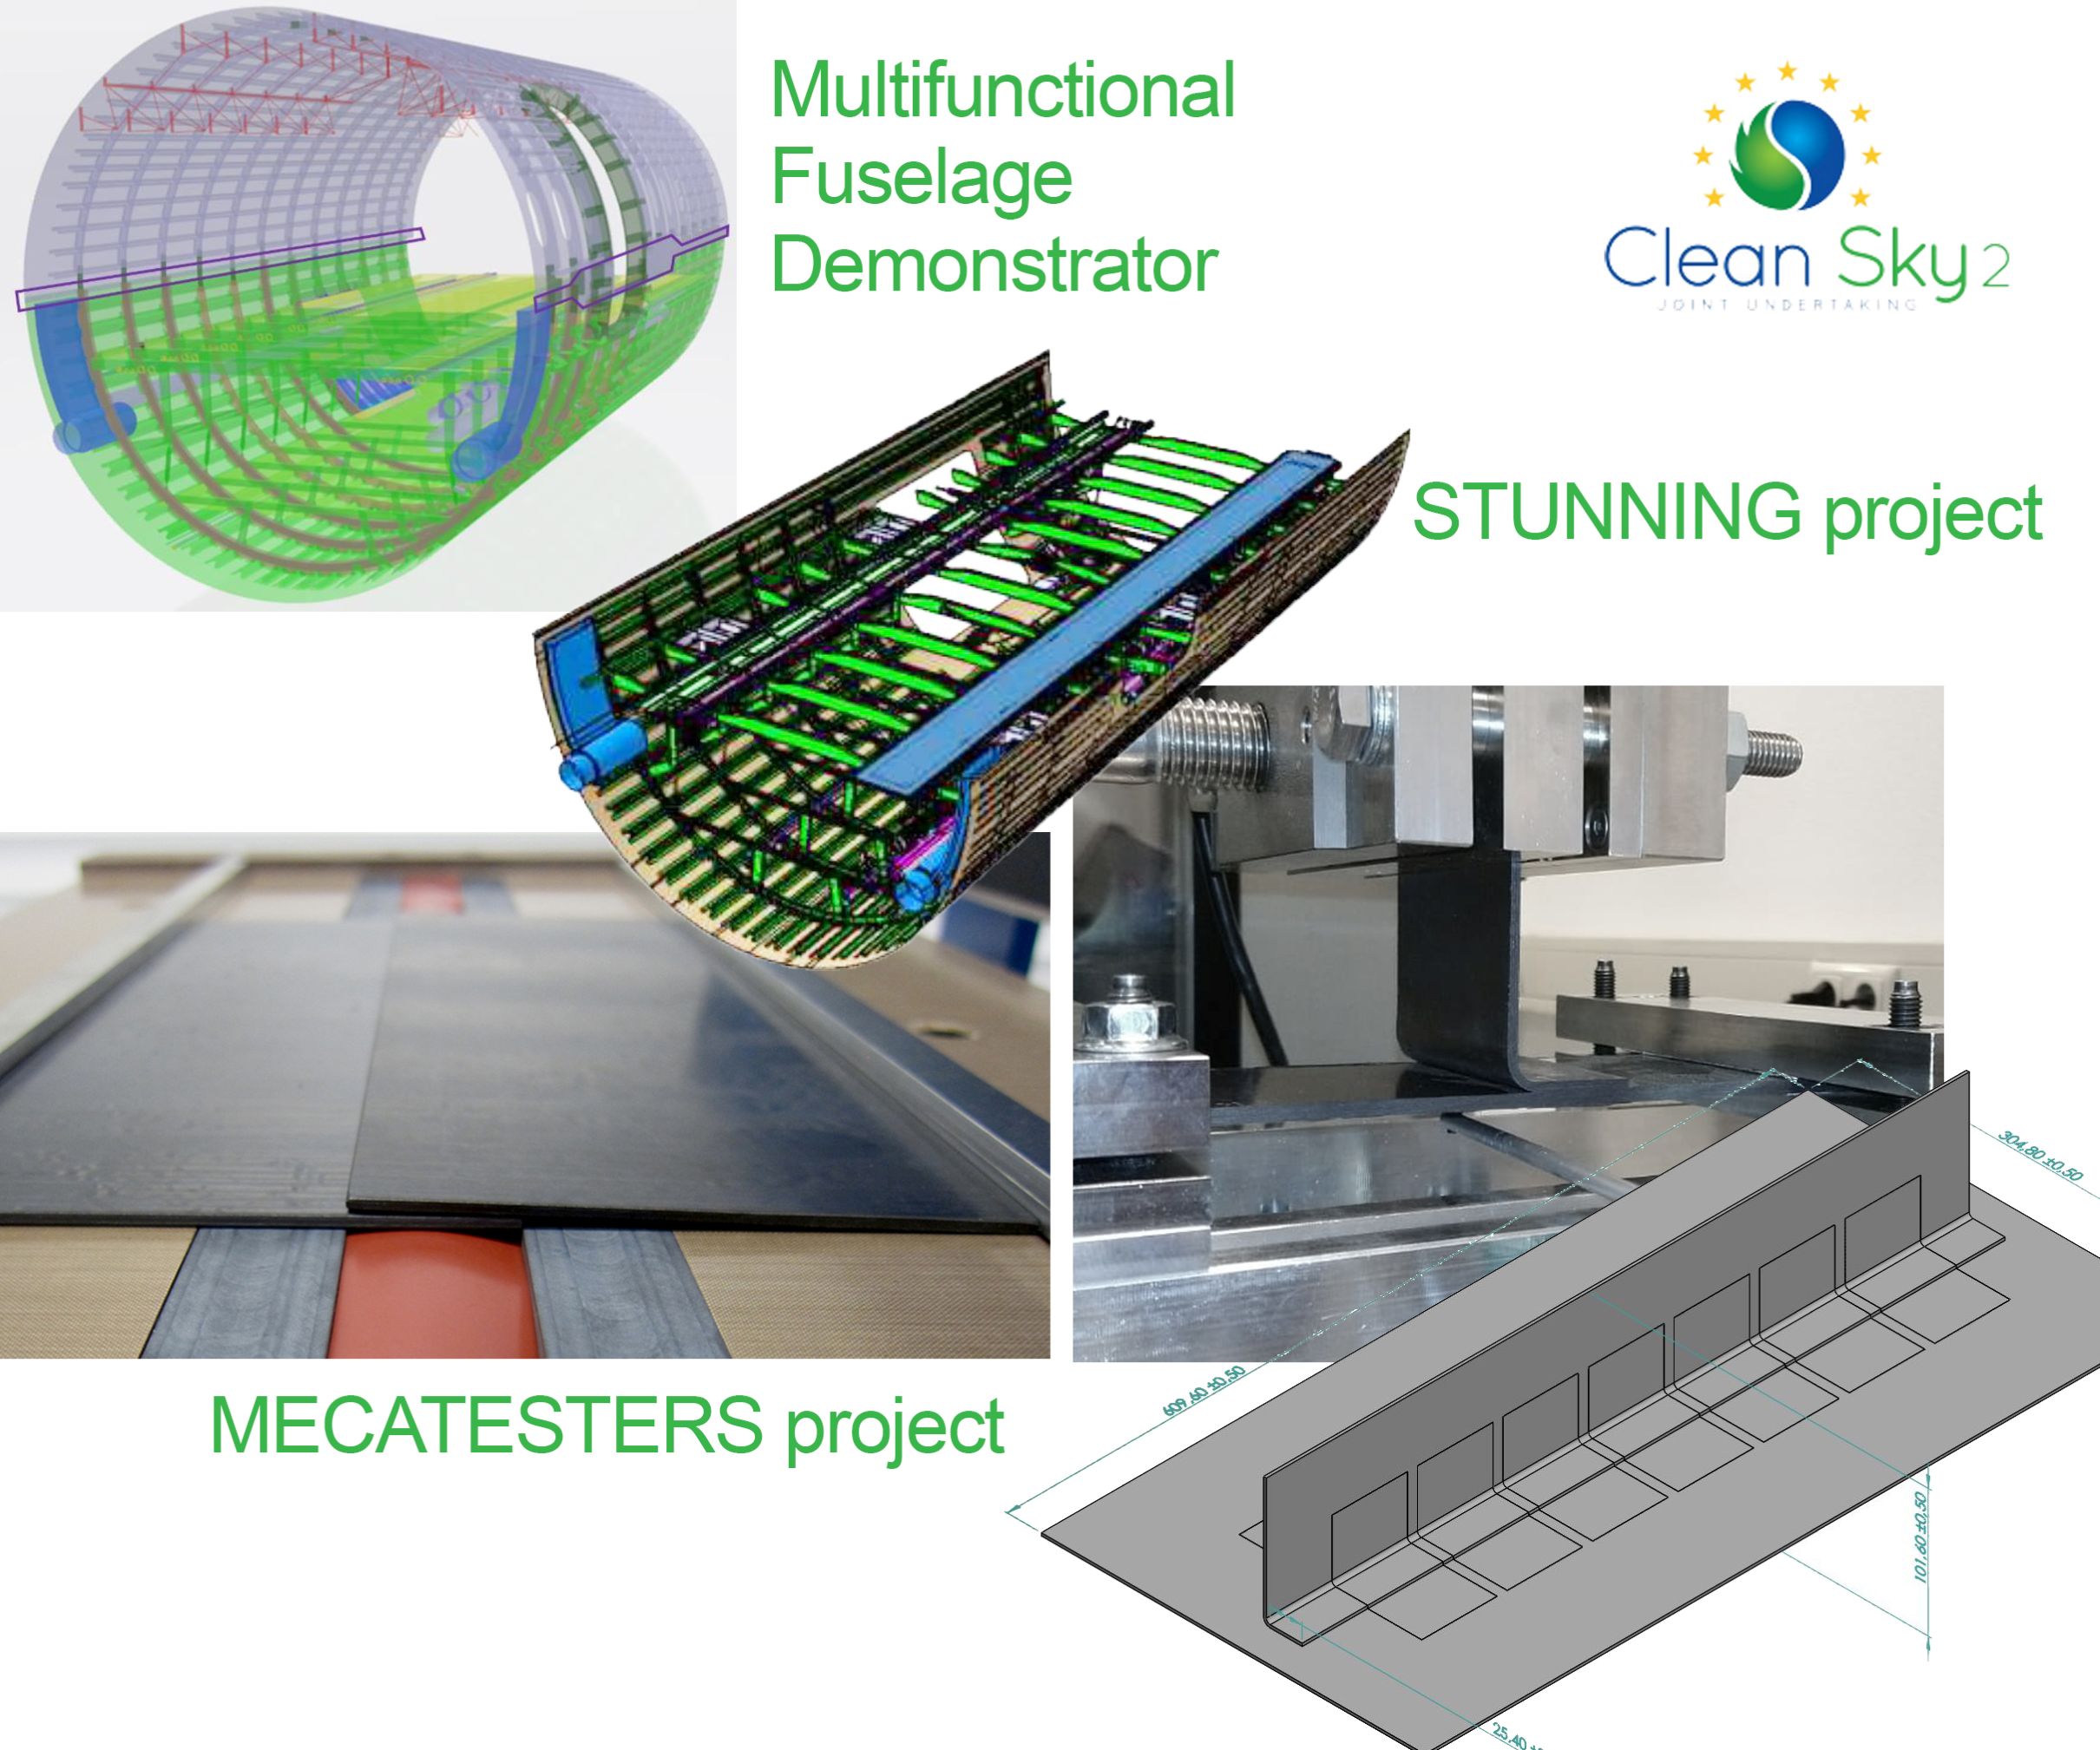

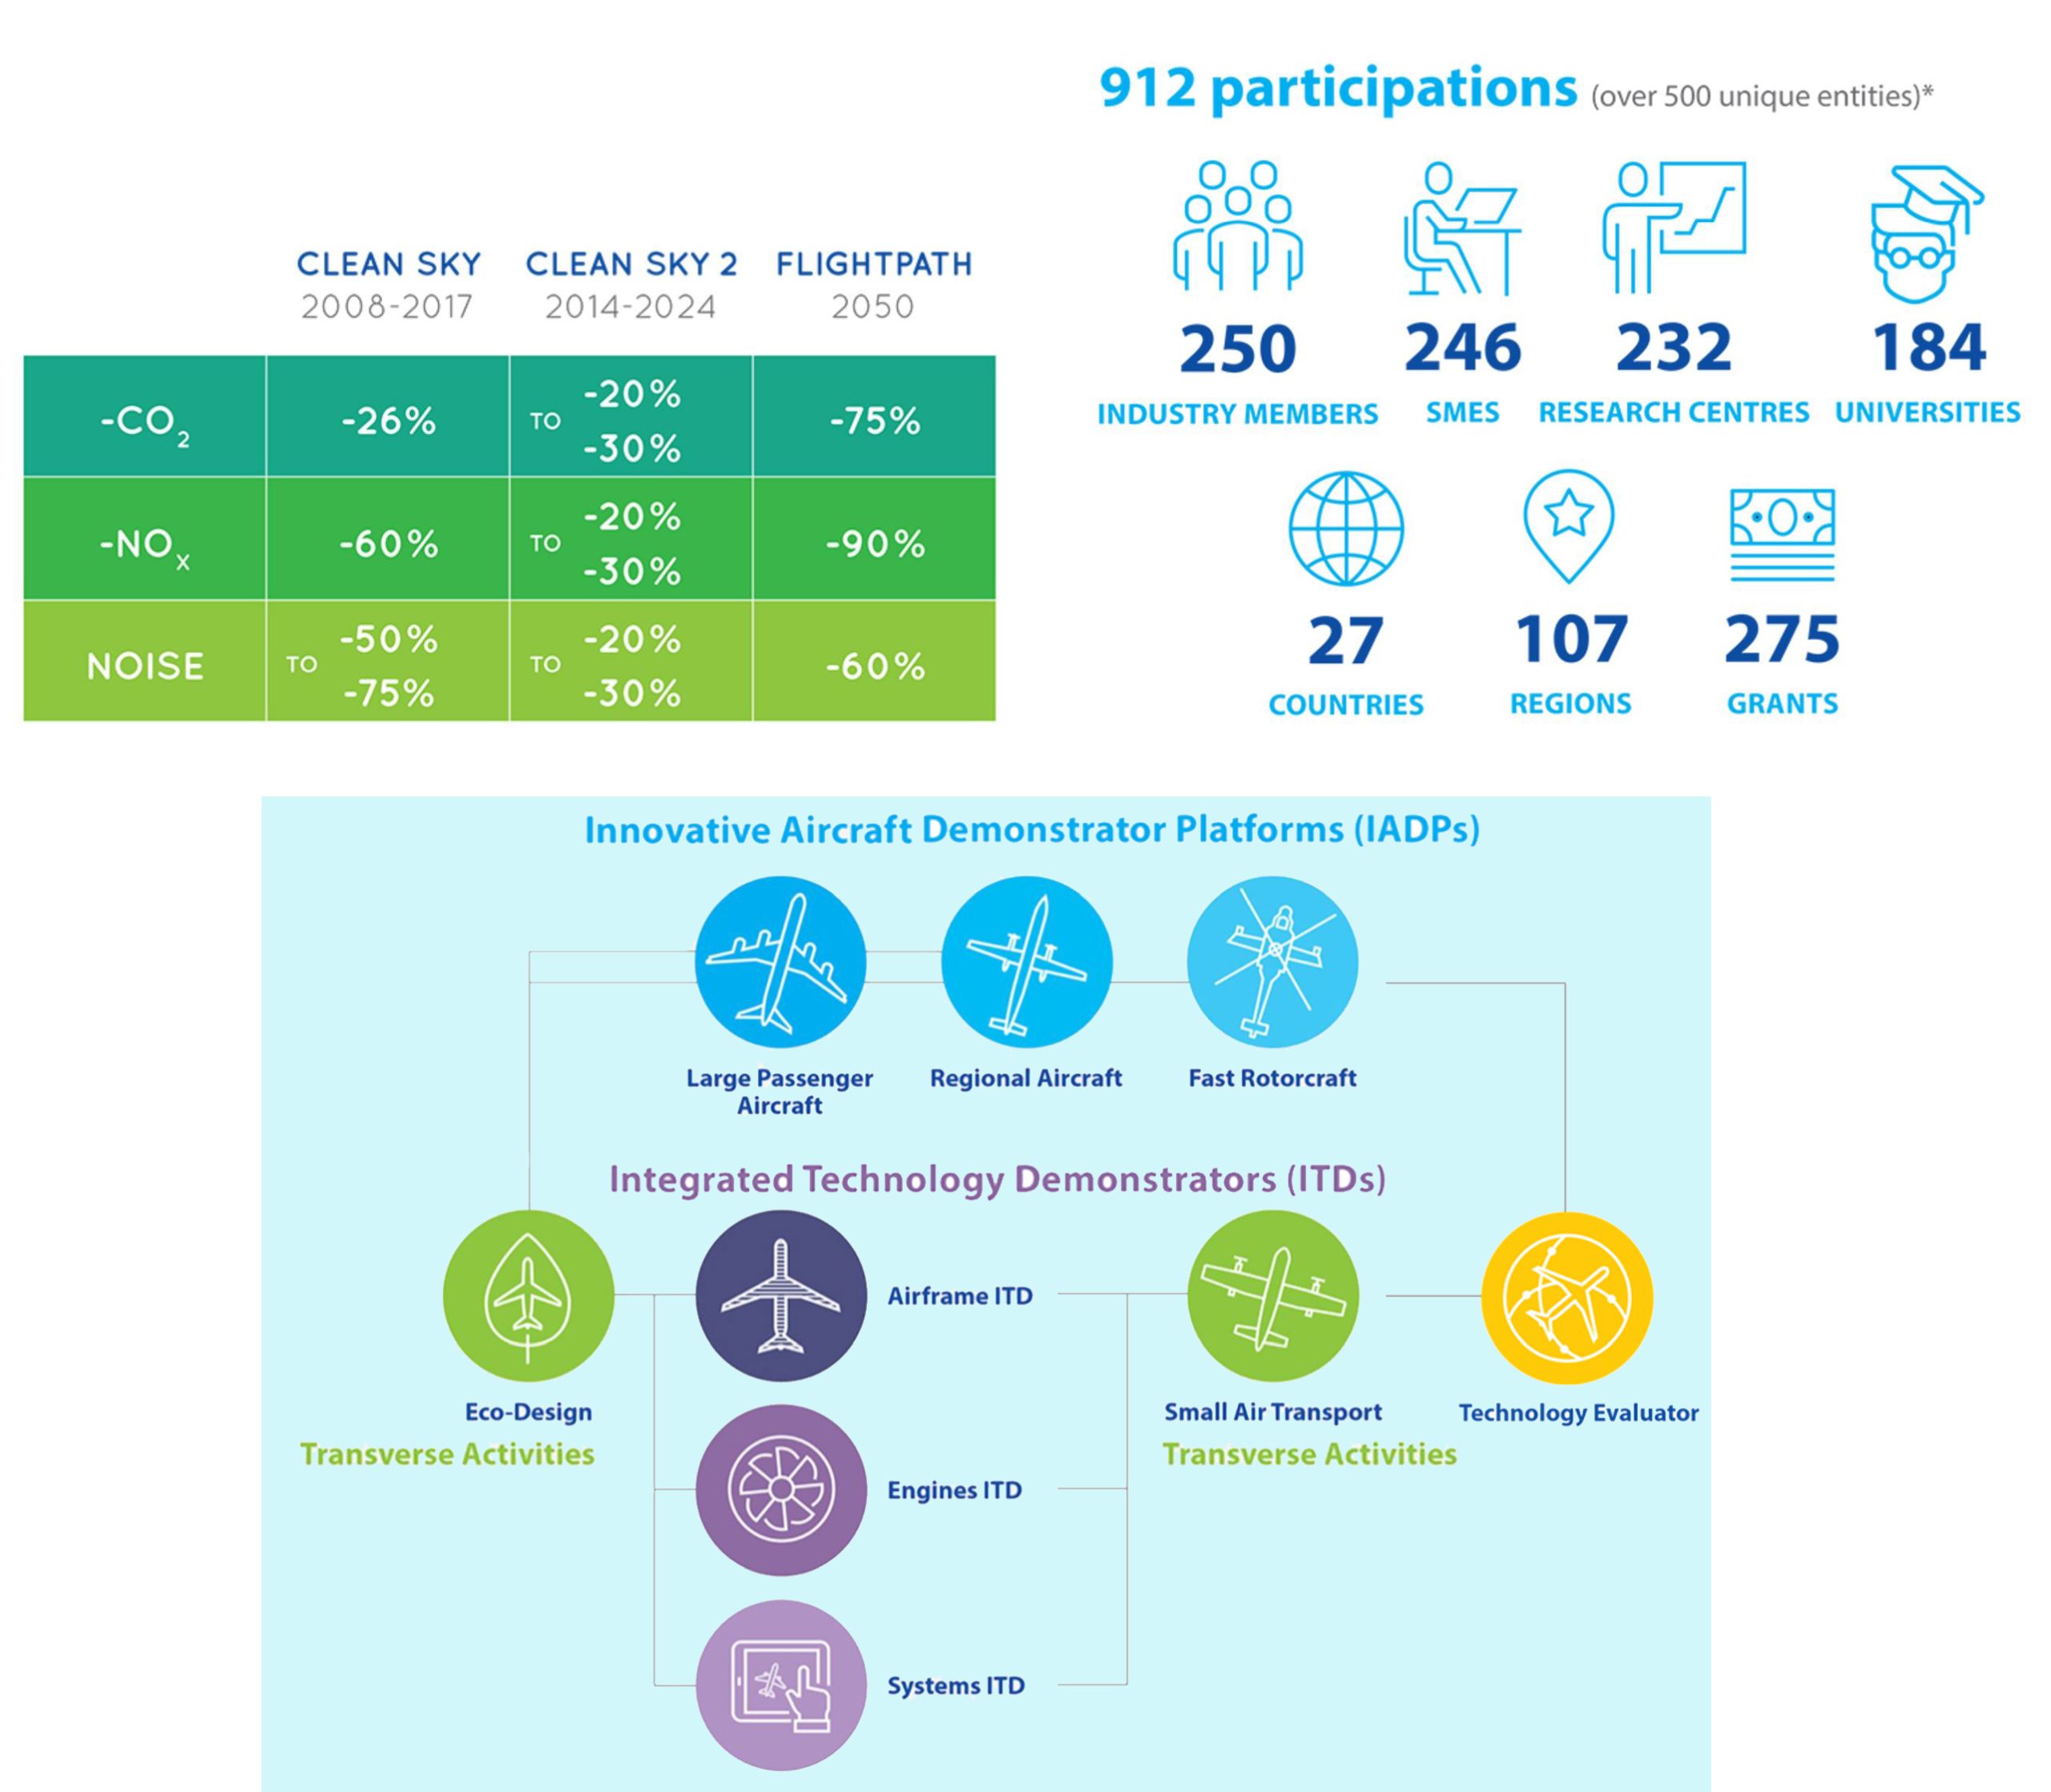
Este tipo de investigación aeronáutica comenzó con el Programa Marco (FP) de la Comisión Europea para financiación de I+D, abarcando FP2 (1987-1991) a FP7 (2007-2013). Estos programas han contribuido sustancialmente a madurar una amplia variedad de tecnologías hasta el nivel de preparación tecnológica (TRL) 6 e implementación en aviones como el Airbus A350.
Una de las diferencias en Clean Sky 2 es su organización en torno a grandes demostradores. El MFFD es una de tres secciones de fuselaje a escala real producidas dentro de la Plataforma Demostradora de Aeronave de Pasajeros Grande (LPA IADP) (ver texto azul en la parte superior del cuadrado azul en la infografía superior). Dentro del LPA IAPD hay tres plataformas. El MFFD se sitúa en la Plataforma 2 «Integración Física Innovadora Cabina-Sistema-Estructura», que cuenta con otros dos grandes demostradores.
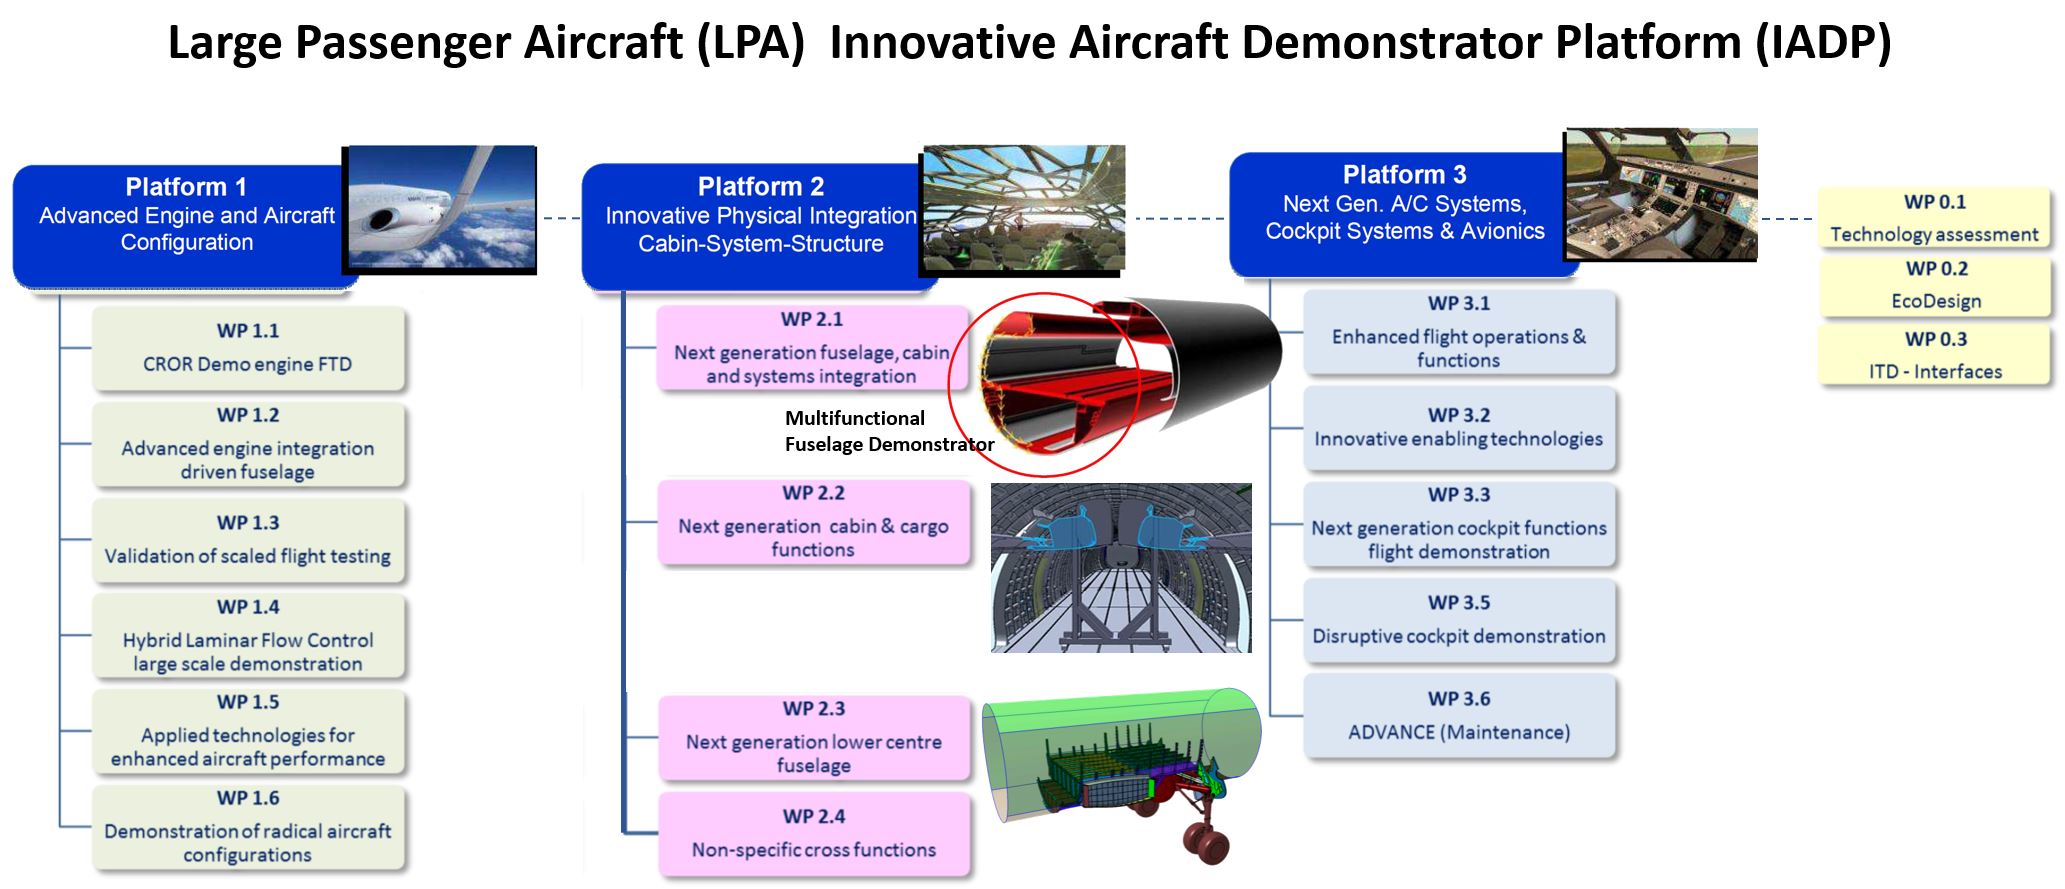
Para entender qué significa esto, vuelvo a algo que me dijeron ingenieros de Investigación y Tecnología de Aeronaves (R&T) de Airbus en Getafe, España, mientras investigaba compuestos multifuncionales en 2015. Dijeron, en esencia: «Ya no queremos la duplicación y desperdicio de hacer un cilindro estructural exterior y un cilindro de interiores; queremos integrar la estructura del fuselaje con los sistemas de cabina». Me costó visualizarlo —hasta que vi un boceto del MFFD.
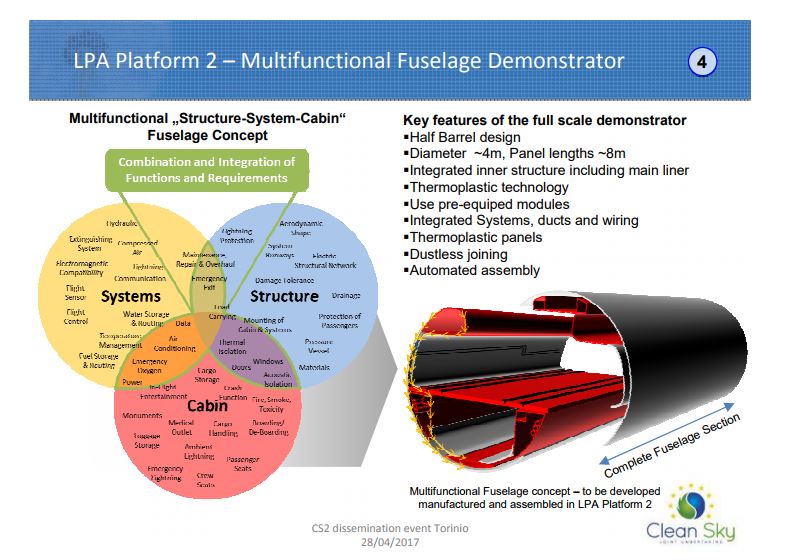
FUENTE | Clean Sky 2 (CS2) divulgación y «Demostradores de compuestos termoplásticos — hoja de ruta UE para futuros fuselajes».
«Modularidad, integración y creación de plataformas comunes son clave», dice Ralf Herrmann, Fuselaje Típico de R&T de Aeronaves en Airbus Operations GmbH (Bremen, Alemania) y líder del programa MFFD. Cito aquí de la página MFFD en el sitio web de Clean Sky 2:
Herrmann: «Sabemos desde hace tiempo que los beneficios de reducción de peso y reducción de costes recurrentes en producción de aeronaves —al usar compuestos termoplásticos— solo se pueden lograr mediante la integración de varias disciplinas. Esto significa que centrarse solo en la estructura no puede lograr el beneficio total de la tecnología de compuestos».
La versatilidad de los termoplásticos necesita aplicarse en combinación con un enfoque de diseño, según el oficial de proyecto de Clean Sky 2 Paolo Trinchieri: «Es necesario eliminar la separación artificial de funciones en la etapa de pre-diseño de la aeronave y planificar una alta tasa de producción de fabricación, ensamblaje e instalación de aeronaves desde el principio».
Herrmann fue anteriormente gestor del proyecto FP7 MAAXIMUS (Estructura de Aeronave Más Asequible a través de Dimensionamiento Integrado, Extendido y Maduro). Ejecutado de abril 2008 a septiembre 2016, MAAXIMUS incluyó 60 socios y tenía como objetivo demostrar el desarrollo rápido y validación right-first-time —madurando habilitadores virtuales y físicos simultáneamente— de un fuselaje compuesto altamente optimizado para lograr 50% reducción en tiempo de ensamblaje de grandes secciones de fuselaje, 10% reducción de costes recurrentes, 10% menor peso estructural y 20% ciclo de desarrollo más corto. Los objetivos del MFFD pueden verse como una extensión:
- Permitir tasas de producción de 70-100 aviones/mes
- Reducir peso del fuselaje en 1.000 kg
- Reducir costes recurrentes en 20%.
Un habilitador clave es la unión sin polvo (sin agujeros, sin fijadores) mediante componentes de compuestos termoplásticos soldados. Herrmann explica que el enfoque secuencial actual de fabricación de aeronaves —donde la estructura del fuselaje debe estar bastante completa antes de que sistemas, cabina y características de carga puedan instalarse— es lento y «sensible a fallos». En su lugar, MFFD persigue elementos estructurales pre-equipados, altamente integrados y módulos de sistemas que pueden instalarse bastante temprano, mucho antes del ensamblaje final.
Cambio a juntas longitudinales y LM PAEK
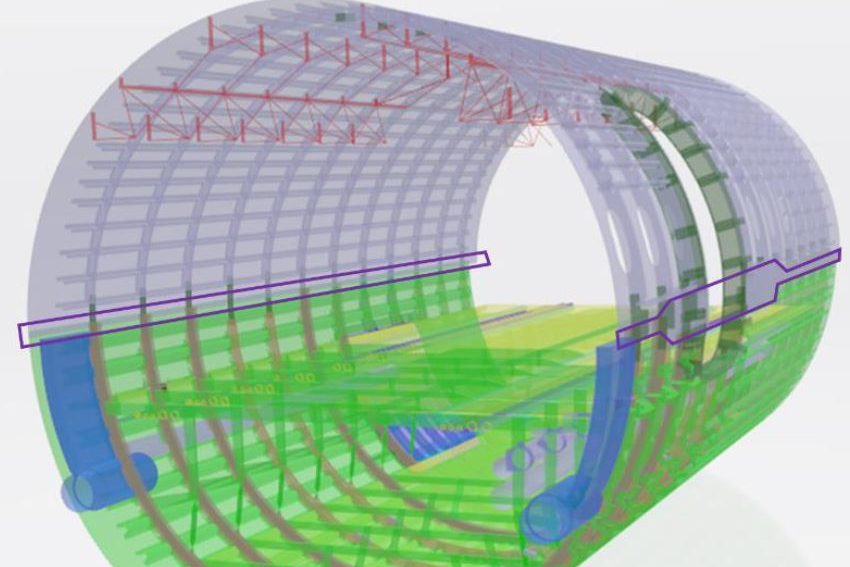
Las actividades del proyecto MFFD comenzaron en 2017. Cada año hay al menos una convocatoria de propuestas (CFP) en la que los líderes del proyecto delinean temas que necesitan más desarrollo. Como se ve en la imagen inferior, el diseño de junta sesgada mostrado en CFP08 (abril 2018) cambió a una junta longitudinal en CFP09 (septiembre 2018).
«La junta sesgada presentaba problemas de accesibilidad y fijación de estructuras de suelo que nos dimos cuenta serían difíciles de superar en el plazo dado», explica Herrmann. «Así que decidimos volver al diseño convencional para reducir el riesgo. Nuestro principal interés es mostrar cómo integrar todos los sistemas y elementos de cabina que pueden instalarse antes del Ensamblaje de Componentes Principales (MCA). Esta también será la primera vez que este material compuesto termoplástico se aplique en estructuras primarias de fuselaje a escala real para aviones de pasajeros grandes».
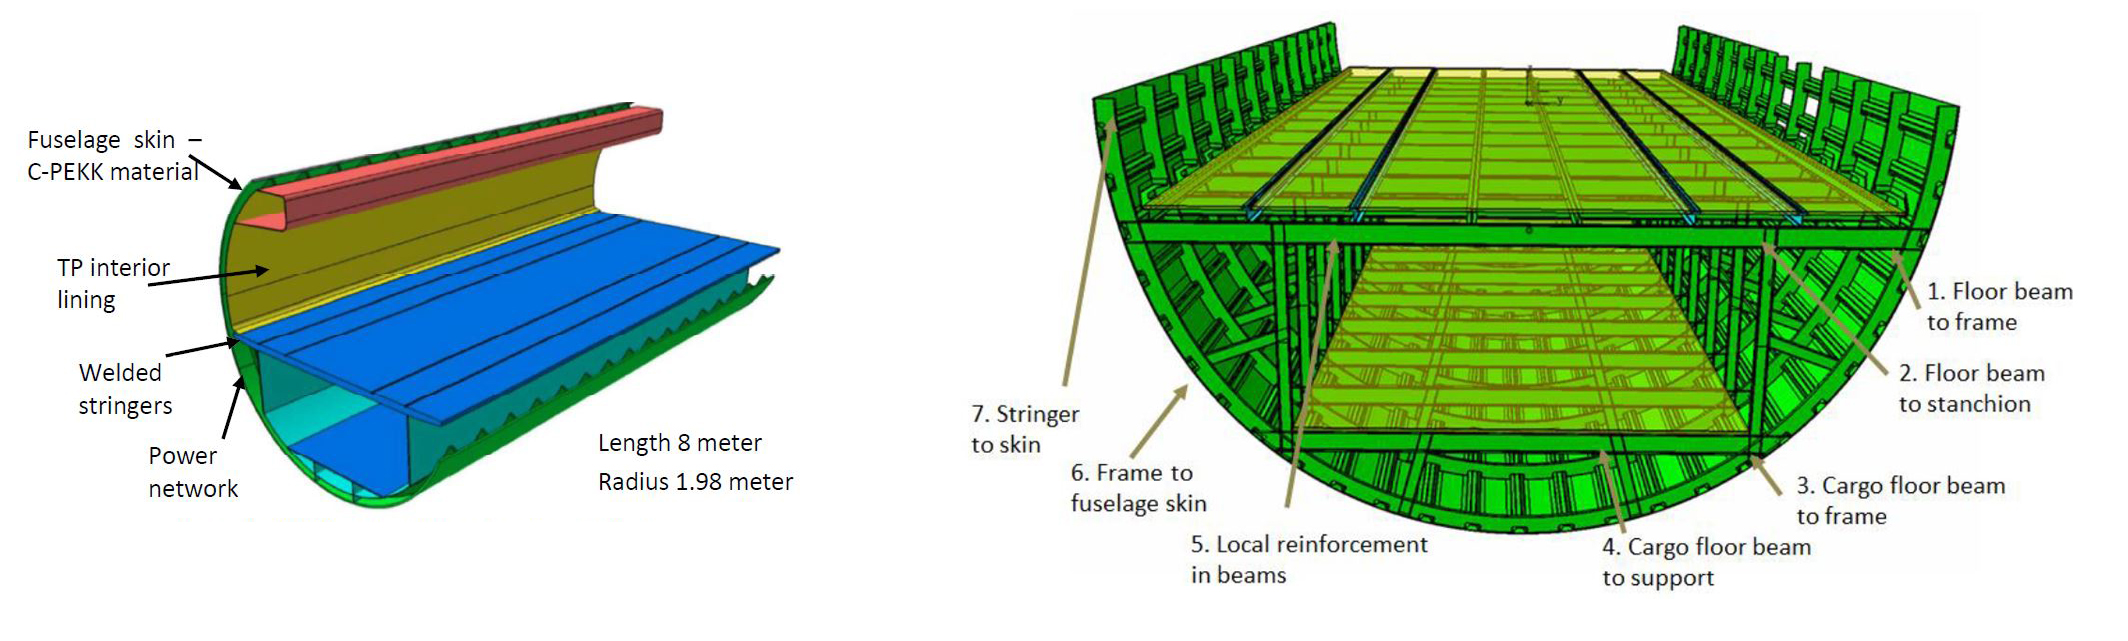
El diseño MFFD cambió de junta sesgada a junta longitudinal más convencional en 2018. FUENTE | CFP08 p.87 (izquierda) y CFP09 p. 133 (derecha).
Otro cambio fue en el material de matriz de compuesto termoplástico (TPC). Los temas MFFD en CFP08 y CFP09 se refieren a fibra de carbono/PEKK (polietercetonacetona), pero para CFP10 (marzo 2019), el material base se describía como fibra de carbono y PAEK (poliariletercetona). PAEK es la familia general de polímeros dentro de la cual residen PEEK, PEKK y LM PAEK.
Como se describe en mi blog sobre PEEK vs. PEKK vs. PAEK, el proveedor de material Cetex, ahora Toray Advanced Composites, produce los tres polímeros como cinta reforzada con fibra de carbono y afirma que las propiedades son básicamente las mismas. Sin embargo, la cinta Cetex TC1225 CF/LM PAEK se funde a 305 °C mientras que la cinta TC1320 CF/PEKK se funde a 340 °C. Y, según el CTO global de Toray Advanced Composites Scott Unger, «LM PAEK tiene mucho mejor flujo… y también puede procesarse a velocidades más altas que PEKK y PEEK». TC1225 también cuesta menos.
Mitad inferior del fuselaje MFFD: proyecto STUNNING
STUNNING es el nombre del proyecto para el desarrollo y fabricación de la mitad inferior totalmente equipada del MFFD. El proyecto tiene como objetivo madurarさらに:
- Procesos de ensamblaje automatizados
- Tecnologías de fabricación y ensamblaje termoplástico
- Tecnologías de desarrollo de diseño y fabricación integrados
- Desarrollo de arquitecturas de sistemas eléctricos avanzados.
Bas Veldman, gestor de programa en GKN Fokker (Hoogeveen, Países Bajos) y gestor de proyecto para STUNNING, explica que el MFFD tendrá 8 metros de largo y 4 metros de ancho con un radio de 2 a 2,5 metros, que es escala real para un avión de pasillo único familia A320. «Es similar al A321, que no es exactamente circular sino aproximadamente en forma de huevo (un poco más alto que ancho)», añade.
La sección de fuselaje inferior de 180° comprenderá la carcasa inferior del fuselaje con largueros y cuadernas soldados, la estructura del suelo de cabina y bodega, y elementos principales de interior y sistemas relevantes. «Entregaremos grandes módulos pre-equipados para ensamblaje plug-and-play muy rápido», dice Veldman.
GKN Fokker es el socio principal en STUNNING y tiene cuatro divisiones participando, incluyendo Aerostructures (Papendrecht, Países Bajos), Fokker ELMO (Hoogerheide, Países Bajos), GKN Fokker Engineering Romania (Bucarest) y GKN Fokker Technologies (Papendredcht, Países Bajos). GKN Fokker ELMO es proveedor de mazos de cableado de aeronaves y tecnología de sistemas eléctricos. «Es responsable de la arquitectura de sistemas en STUNNING y se centrará en optimizar el sistema eléctrico», explica Veldman, «y colaborará con el consorcio MISSION de CFP08 en el desarrollo de un sistema de bus de energía innovador».
«Diehl Aviation (Laupheim, Alemania) es responsable de la estructura interior, incluyendo subsistemas y el suelo, paneles laterales y cómo se unen, interfaces de monumentos y multiports inteligentes», continúa Veldman. «NLR (Centro Aeroespacial Neerlandés, Ámsterdam) es responsable de fabricar la piel y largueros del fuselaje, y TU Delft asiste con el ensamblaje, basado en su experiencia con soldadura ultrasónica». (Ver «Soldadura de compuestos termoplásticos» para más sobre soldadura ultrasónica).
Programa de pruebas de soldadura MECATESTERS
«STUNNING ha lanzado siete temas CFP y cinco han comenzado trabajo, incluyendo MAYA, MISSION, EMOTION, TCTool y MECATESTERS», dice Veldman. Este último es un gran programa de pruebas de soldadura con KVE Composites (La Haya, Países Bajos) y Rescoll (Pessac, Francia) que comenzó en abril 2019 con duración de 30 meses. Veldman explica que aunque KVE tiene una larga historia con soldadura por inducción de compuestos termoplásticos de tejido y cinta UD, las piezas soldadas por inducción volando en aeronaves hasta la fecha han usado tejido. «En STUNNING estamos estableciendo mejores prácticas con refuerzos UD y materiales LM PAEK, y también comparando soldadura por inducción con soldadura por conducción bajo condiciones típicas de carga y ambientales en servicio». Aunque soldadura por resistencia y soldadura ultrasónica están incluidas en otros paquetes de trabajo MFFD y CFPs (ver «Uniendo las dos mitades» abajo), soldadura por inducción y conducción son las únicas dos técnicas en MECATESTERS.
Labordus en KVE explica que para los tres paquetes de trabajo MECATESTERS (WP 1, 2 y 3), KVE fabricará todos los laminados de prueba usando cinta UD de fibra de carbono/LM PAEK TC1225 curada en autoclave (ver «Primer laminado Toray LM-PAEK para proyecto Clean Sky MECATESTERS»). KVE también preparará muestras soldadas por inducción para pruebas, mientras GKN Fokker producirá muestras soldadas por conducción y Rescoll realizará todas las pruebas físicas. «El nombre Rescoll deriva de research y collage, que en francés significa unión», dice Labordus. «Son conocidos por su investigación en todo tipo de uniones y ofrecen un laboratorio de pruebas bien equipado para polímeros y compuestos, incluyendo mecánicas, ambientales, inflamabilidad y todo test posible para calificación en aeroespacial, automotriz, ferroviario y otras industrias».
Parámetros de proceso y pruebas
«En realidad empezamos con WP 2 para establecer parámetros de proceso, como límites superiores e inferiores para temperatura y presión de soldadura por inducción», dice Labordus. «Por ejemplo, tenemos una presión nominal que normalmente usamos, pero iremos a presiones más bajas hasta que empecemos a ver defectos como vacíos, y luego evaluaremos esas propiedades de soldadura para establecer el límite inferior de presión». Las pruebas también evaluarán velocidad de soldadura, que afecta la tasa de enfriamiento de la soldadura y cristalinidad, y potencialmente las propiedades mecánicas. Los mismos parámetros se investigarán en Fokker para soldadura por conducción.
Para evaluación, el programa MECATESTERS realizará múltiples pruebas, incluyendo:
- Test de cizalladura simple según ASTM D5868–01
- Test de arranque y cizalladura en cupones en L
- GIC y GIIC según ISO 15024 e ISO 15114, respectivamente
(esta prueba de tenacidad se completará realmente en WP 1)
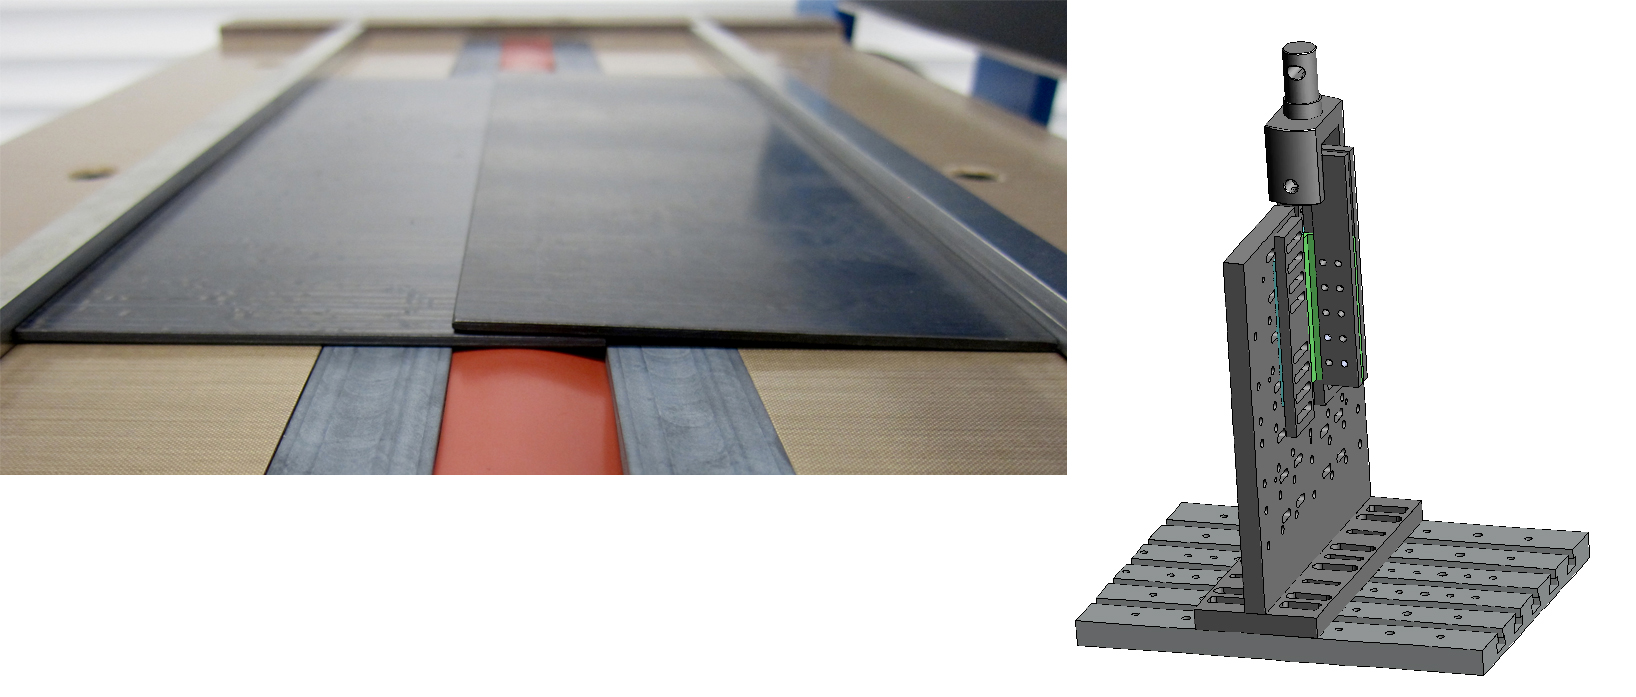
Cupón de cizalladura simple de laminado UD listo para soldadura por inducción (izquierda) y útil de prueba para test combinado de cizalladura y arranque de cupón en L soldado usando herramienta desarrollada por Rescoll (derecha). FUENTE | KVE Composites, Rescoll.
«El método de test de arranque viene de un estándar interno que GKN Fokker ha desarrollado», explica el ingeniero de Rescoll Thomas Salat. «El test de arranque de los perfiles soldados es perpendicular a la piel para carga de pelado», nota Labordus, «y paralela a la piel para carga de cizalladura. Pelado y cizalladura son los dos extremos, pero también probaremos nuevas combinaciones de estos que reflejen condiciones de carga prácticas en servicio». Estas pruebas se completarán para dos espesores de laminado distintos derivados del diseño del fuselaje MFFD —2,2 y 2,8 milímetros— a temperatura ambiente (RT), temperatura fría (-55 °C) y alta temperatura (80 °C) usando carga estática.
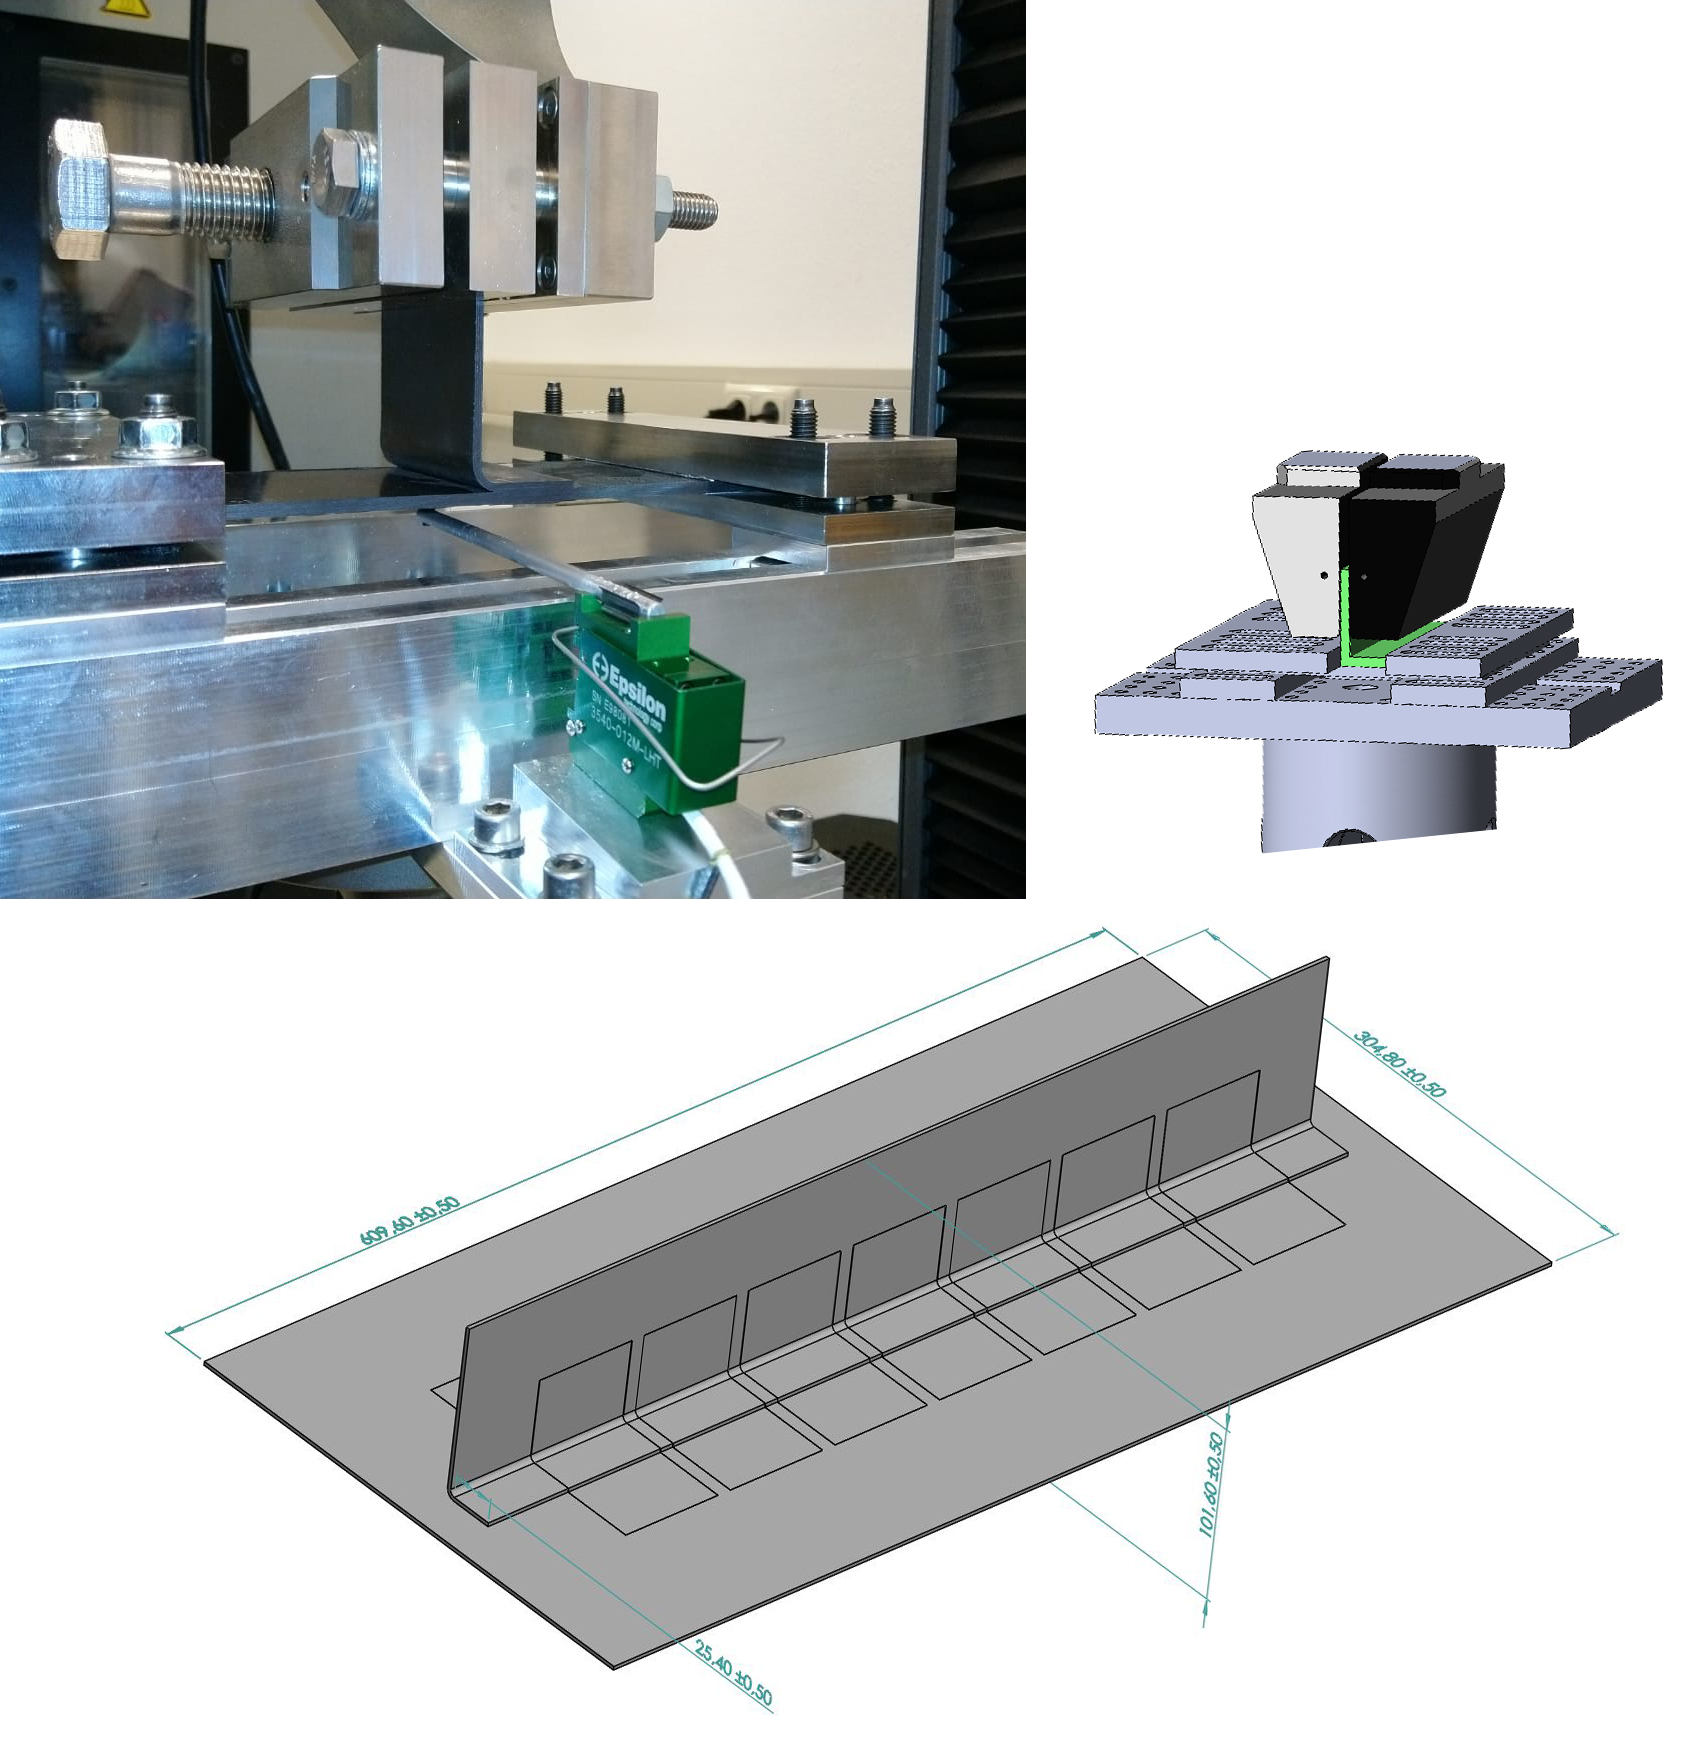
Tests de arranque en cupones en L en KVE Composites (arriba izquierda). En MECATESTERS, este tipo de pruebas usará un gripper y configuración de prueba desarrollada por Rescoll para eliminar deflexión de la piel (arriba derecha). Cupones de prueba se cortarán de paneles soldados (abajo). FUENTE | Rescoll, KVE Composites.
Preparación de superficie, envejecimiento y fatiga
WP 1 comenzará con pruebas de tenacidad. «Para las pruebas de fisuración (GIC y GIIC), iniciaremos una grieta en el compuesto y mediremos cómo se comporta esta grieta cuando se carga», explica Salat. «Uno es un test estático que aumenta carga hasta fallo. También haremos un test dinámico donde repetimos la carga estática un millón de veces, lo que toma una o dos semanas. Veremos si la soldadura del compuesto puede soportar esta fatiga. Este modo II es un nuevo tipo de test cíclico. Estamos desarrollando un método tomado de un artículo técnico publicado por la Universidad de Europa y finalizando los parámetros ahora».
También en WP 1, los parámetros de soldadura establecidos en WP 2 se usarán para examinar efectos de preparación de superficie así como envejecimiento y fatiga. «Miramos contaminantes de superficie y cómo pueden afectar la soldadura», dice Labordus. «También investigaremos tres tipos diferentes de agentes desmoldeo usados comúnmente en procesamiento por prensa y autoclave; tipos específicos de preparación de superficie incluyendo lijado, abrasivos y tratamiento de plasma; y también uso de una película de resina extra en la superficie a soldar. Además, estudiaremos la influencia de la orientación de fibra, por ejemplo más/menos 45 grados en la interfaz de soldadura».
Rescoll también usará una cámara de acondicionamiento a 70 °C y 90% humedad para simular envejecimiento en servicio, dice Salat. «Luego realizaremos los tests estándar para ver si afecta el rendimiento de la soldadura». Labordus añade que un número limitado de muestras se llevarán a 100 °C y 120 °C, «para validar la afirmación de que los compuestos termoplásticos no tienen un knockdown brusco por encima de 80 °C».
Además del test dinámico de fisuración/GIIC, se realizará prueba de fatiga en modos de cizalladura simple y arranque. «Empezaremos al 80% de la carga de fallo estático e iremos al 50 o 75% de esta en fatiga por un millón de ciclos», dice Labordus. «Haremos otras pruebas también pero aún las estamos discutiendo», añade Salat.
Soldadura a soportes de compuesto corto
Aunque los detalles de WP 3 aún se están finalizando, tiene como objetivo investigar soldaduras de soportes moldeados por compresión hechos de material de fibra corta al laminado UD de piel. «De nuevo compararemos parámetros de proceso y caracterizaremos propiedades mecánicas de la soldadura», dice Labordus, «pero aún estamos trabajando para definir la geometría para pruebas».
Largueros y clips soldados a un fuselaje termoplástico. FUENTE: Clean Sky 2 11ª Convocatoria de Propuestas JTI-CS2-2020-CfP11-LPA-02-35, «Características innovadoras de arresto de desprendimiento para juntas termoplásticas soldadas largas», Figura 2, p. 94.
Clips y soportes soldados
Como se describe en el tema CFP10 JTI-CS2-2019-CfP10-LPA-02-31, todos los clips de cuaderna y soportes de sistemas para el fuselaje inferior MFFD se fabricarán mediante moldeo por inyección de compuestos de fibra corta hechos reutilizando residuos de fábrica de la producción de GKN Fokker de laminados TPC de fibra continua. CF/PAEK es el material base y la soldadura es el método base de unión, aunque el método de soldadura específico no está prescrito.
Según el texto CFP10, el fuselaje inferior MFFD tendrá 13 cuadernas y unos 36 largueros, requiriendo aproximadamente 500 clips de cuaderna (nota: estos son estructuras primarias requiriendo tests estructurales y este total incluye clips usados para pruebas) y aproximadamente 270 soportes de sistemas (que son estructuras secundarias) divididos según los tipos mostrados abajo: 20 soportes de sistema (1), 120 soportes de sistema (2), 50 soportes de sistema (3) y 80 soportes de sistema (4).
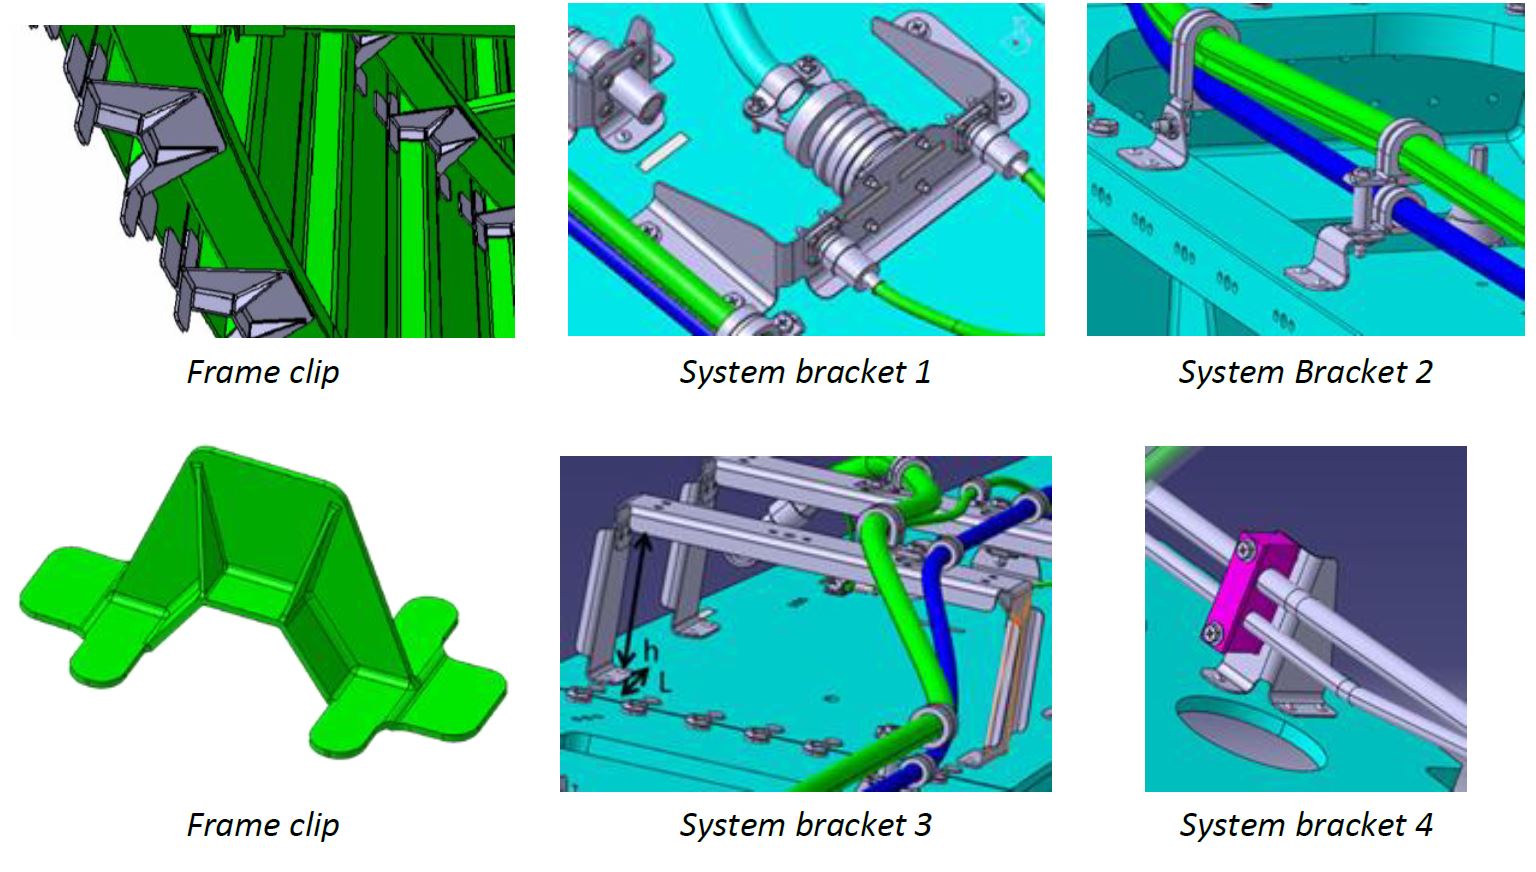
Ejemplos de piezas a entregar en tema Clean Sky 2 JTI-CS2-2019-CfP10-LPA-02-31, Figura 2. FUENTE | Clean Sky 2 CFP10, p. 146.
También en CFP10 está el tema del fuselaje superior MFFD JTI-CS2-2019-CfP10-LPA-02-30, «Desarrollo de sistemas innovadores de soldadura para uniones estructurales de Compuestos basados en matriz termoplástica» liderado por Aernnova Composites Illescas (Illescas, España). Programado para comenzar después del 1T 2020, su alcance es desarrollar un sistema de soldadura para lograr una unión estructural entre piezas de refuerzo (gussets, cuñas, accesorios) y cuadernas estructurales para obtener una Estructura de Contorno de Puerta (DSS) altamente integrada. Espero dar más detalles sobre el fuselaje superior MFFD en un futuro blog. Por ahora, basta entender por qué el paquete de trabajo 3 de MECATESTERS es importante y cuánto se logrará una vez completados MECATESTERS, STUNNING y MFFD.
Uniendo las dos mitades
Una vez completada, la mitad inferior del MFFD irá al Instituto Fraunhofer de Tecnología de Fabricación y Materiales Avanzados IFAM (Stade, Alemania) para unirse con la mitad superior, explica Veldman. «Estamos comprometidos a entregar nuestra mitad del fuselaje a finales de 2021», añade.
Como se señaló arriba, Ralf Herrmann en Airbus es el líder del proyecto MMFD; así, Airbus integra el trabajo de Fraunhofer IFAM y el consorcio CFP07 MultiFAL (Sistema de automatización multifuncional para Línea de Ensamblaje de Fuselaje) —que está a cargo de unir las dos mitades del fuselaje, trabajando junto con los equipos STUNNING y fuselaje superior— para desarrollar soluciones para los innumerables desafíos.
Algunos de estos se revelan dentro de dos temas en la 11ª Convocatoria de Propuestas (nov 2019), ambos liderados por Airbus para comenzar después del 4T 2020 y titulados «Utillaje, Equipos y Auxiliares para el cierre de una Junta Longitudinal de Barril»:
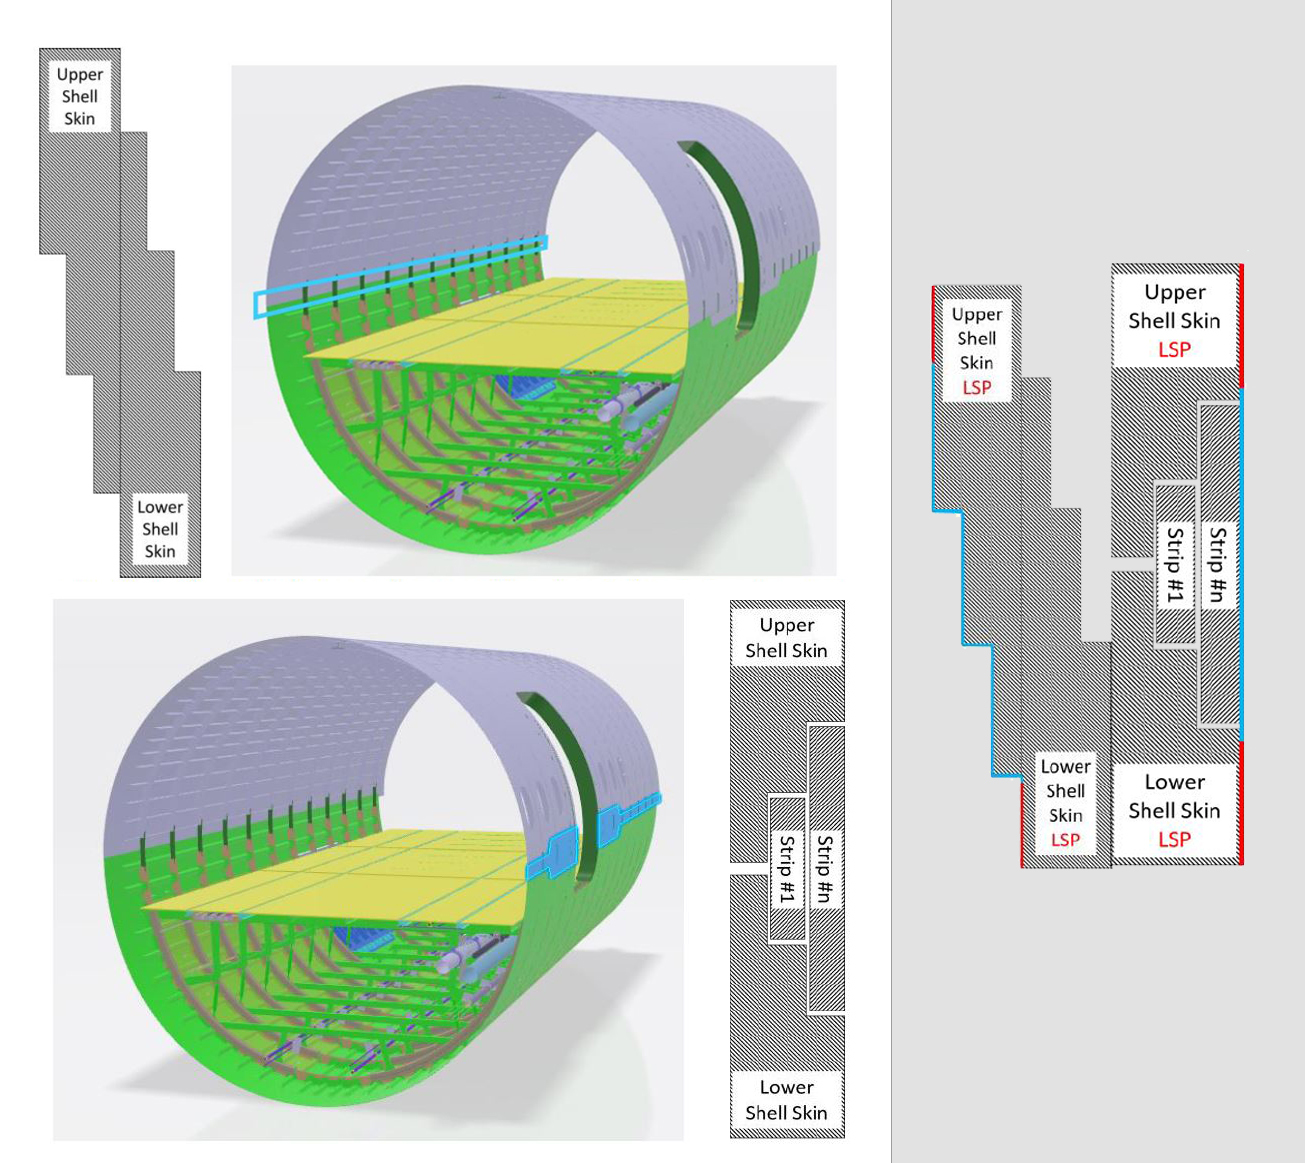
- JTI-CS2-2020-CfP11-LPA-02-33, «:Integración de correa de unión y Continuidad de Protección contra Rayos»
- JTI-CS2-2020-CfP11-LPA-02-34, «:Junta solapada e Integración de Acoplamiento de Cuaderna»
Escrito por Piet-Christof Woelcken, gestor de tema en Airbus Bremen y líder de paquete de trabajo MFFD, los principales desafíos en estos temas incluyen:
JTI-CS2-2020-CfP11-LPA-02-33
- Junta de correa de unión (Fig. 3 abajo):
- El lado izquierdo del demostrador (en dirección de vuelo) incluye el Contorno de Puerta de Pasajeros. La variación de espesor de piel en esta área requiere una integración de correa de unión escalonada, uniendo pieles superior e inferior.
- Dada la complejidad de la junta, la soldadura por conducción usando una placa de presión calentada es la tecnología de unión preferida.
- Continuidad eléctrica de la protección contra rayos (Fig. 4 abajo):
- La continuidad eléctrica de la protección contra rayos metálica (LSP) debe lograrse a través de ambas juntas longitudinales en el exterior del fuselaje.
- Se espera que el cabezal de utillaje proporcionado para la integración de la correa de unión pueda usarse para este propósito.
JTI-CS2-2020-CfP11-LPA-02-34
- Junta solapada (Fig. 2 abajo):
- La junta solapada de 8 metros en el lado derecho del demostrador (en dirección de vuelo) conecta las pieles superior e inferior del fuselaje. En dirección longitudinal, el espesor de piel bajo 3 mm es constante en la zona de soldadura. En dirección circunferencial, las pieles presentan geometría escalonada para mejor rendimiento estructural.
- La soldadura ultrasónica es la unión preferida para lograr alta tasa de producción.
Fig. 2 (Esquina superior izquierda): Junta solapada: Se ha tomado un enfoque escalonado en el diseño de la junta solapada. Nota que la carcasa inferior yace en el lado interior del fuselaje. Fig. 3 (Esquina inferior izquierda): Integración de correa de unión: Varias tiras superpuestas requieren integración a través de la junta escalonada. Nota que la correa de unión está en el exterior del fuselaje. Fig. 4 (Derecha) : La continuidad eléctrica de LSP metálico debe lograrse a través de las juntas longitudinales en el exterior del fuselaje CFRP. Rojo indica LSP pre-equipado, azul indica LSP a aplicar como parte de este tema. FUENTE | Clean Sky 2 11ª Convocatoria de Propuestas JTI-CS2-2020-CfP11-LPA-02-33 y -34, «Integración de correa de unión y Continuidad de Protección contra Rayos», pp. 78 y 86.
JTI-CS2-2020-CfP11-LPA-02-34
- Integración de acoplamiento de cuaderna (Fig. 5):
- Junta solapada: Acoplamientos de cuaderna bajo la junta solapada necesitan unir estructuralmente las cuadernas superior e inferior.
- Correa de unión: Acoplamientos de cuaderna bajo la correa de unión necesitan unir estructuralmente las cuadernas superior e inferior así como conectar a la piel.
- La soldadura por resistencia es la tecnología preferida para este desafío técnico.
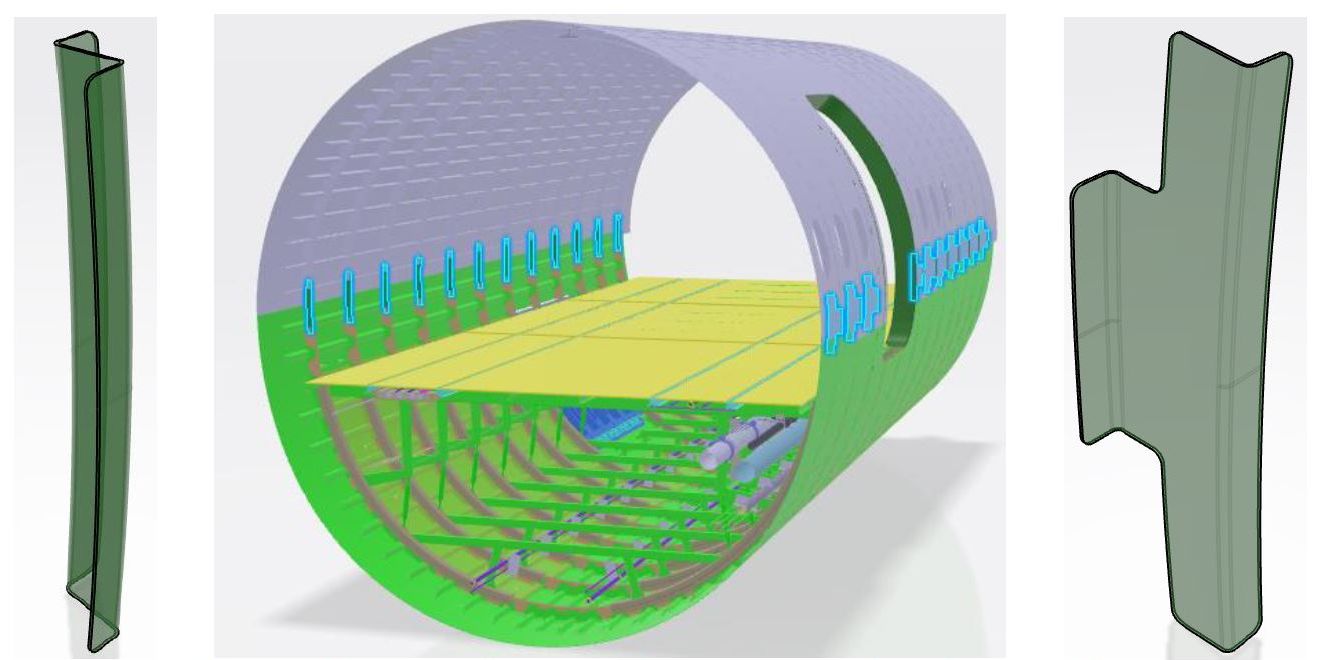
Integración de acoplamiento de cuaderna. Nota que los acoplamientos de cuaderna difieren por lado como parte de la demostración tecnológica. FUENTE | Clean Sky 2 11ª Convocatoria de Propuestas JTI-CS2-2020-CfP11-LPA-02-34, «Utillaje, Equipos y Auxiliares para el cierre de una Junta Longitudinal de Barril: Junta solapada e Integración de Acoplamiento de Cuaderna», Fig. 5, p. 86.
Métodos de soldadura, cabezales de utillaje y tolerancias
Herrmann explica que la soldadura por conducción se demostrará en el lado izquierdo vía la junta de correa de unión y la soldadura ultrasónica en el lado derecho vía la junta solapada, mientras la soldadura por resistencia se usará para los acoplamientos de cuaderna. «MFFD demostrará muchos enfoques técnicos, así que no es lo mismo que fabricar un fuselaje real, sino que está diseñado como vehículo para demostrar y madurar tecnologías», añade.
Desarrollo de cabezales de utillaje de soldadura
El objetivo de estos dos temas escritos por Woelcken es desarrollar los cabezales de utillaje requeridos para estas juntas soldadas. «Cuando sueldas dos piezas, debes aplicar calor y presión», explica. «Así que esto es aplicado por el cabezal de utillaje durante la soldadura. Para el proceso de soldadura por conducción tipo Fokker, aplicas activamente calor y presión en un lado y presión pasiva desde un soporte se ejerce en el otro. La junta a tope es una pila de seis cintas, y al unir, colocaremos la pila y la calentaremos durante la soldadura. Sin embargo, como el material de cinta UD LM PAEK es relativamente nuevo en soldadura, debemos entender las condiciones de proceso y cómo podemos compensar tolerancias. Así que debemos definir los materiales y espesores, así como la geometría del cabezal de utillaje».
«Nota que usar este tipo de junta a tope es un proceso estándar para lo que hacemos en otras juntas en nuestras aeronaves», señala Woelcken. «Para MFFD, queremos dejar las pieles superior e inferior del fuselaje sin cambios de esta práctica estándar para minimizar la cantidad de material que tenemos que adaptar».
Flexibilidad en tolerancias
Woelcken señala que como las superficies de soldadura superiores se funden esencialmente en líquido y luego se presionan juntas, «esto da mucha flexibilidad para acomodar tolerancias». Nota, actualmente, con termofijos polímero reforzado con fibra de carbono (CFRP) alas y fuselajes, estos problemas de tolerancia se abordan aplicando un adhesivo shim líquido. Aunque pocos quieren discutir esto públicamente, el problema general del shimming en aeroestructuras compuestas ha sido ampliamente reconocido e iniciativas para reducir y/o eliminarlo se han publicitado, como el método de ensamblaje Flexmont para planos de cola verticales.
«Esperamos ganar ventajas en el abordaje de tolerancias usando compuestos termoplásticos», dice Woelcken, «particularmente explotando nuestros conceptos de diseño y basándonos en nuestra experiencia con CFRP termofijo y soldadura metálica. La clave será la monitorización in situ durante calentamiento y aplicación de presión». Subraya que el calor es el parámetro número uno. «Me sorprende lo tolerantes que son los procesos de soldadura de compuestos termoplásticos a la presión. El principal desafío ahí es la contención de esa presión y cómo cae. Actualmente, monitoreamos el lado trasero de la junta soldada».
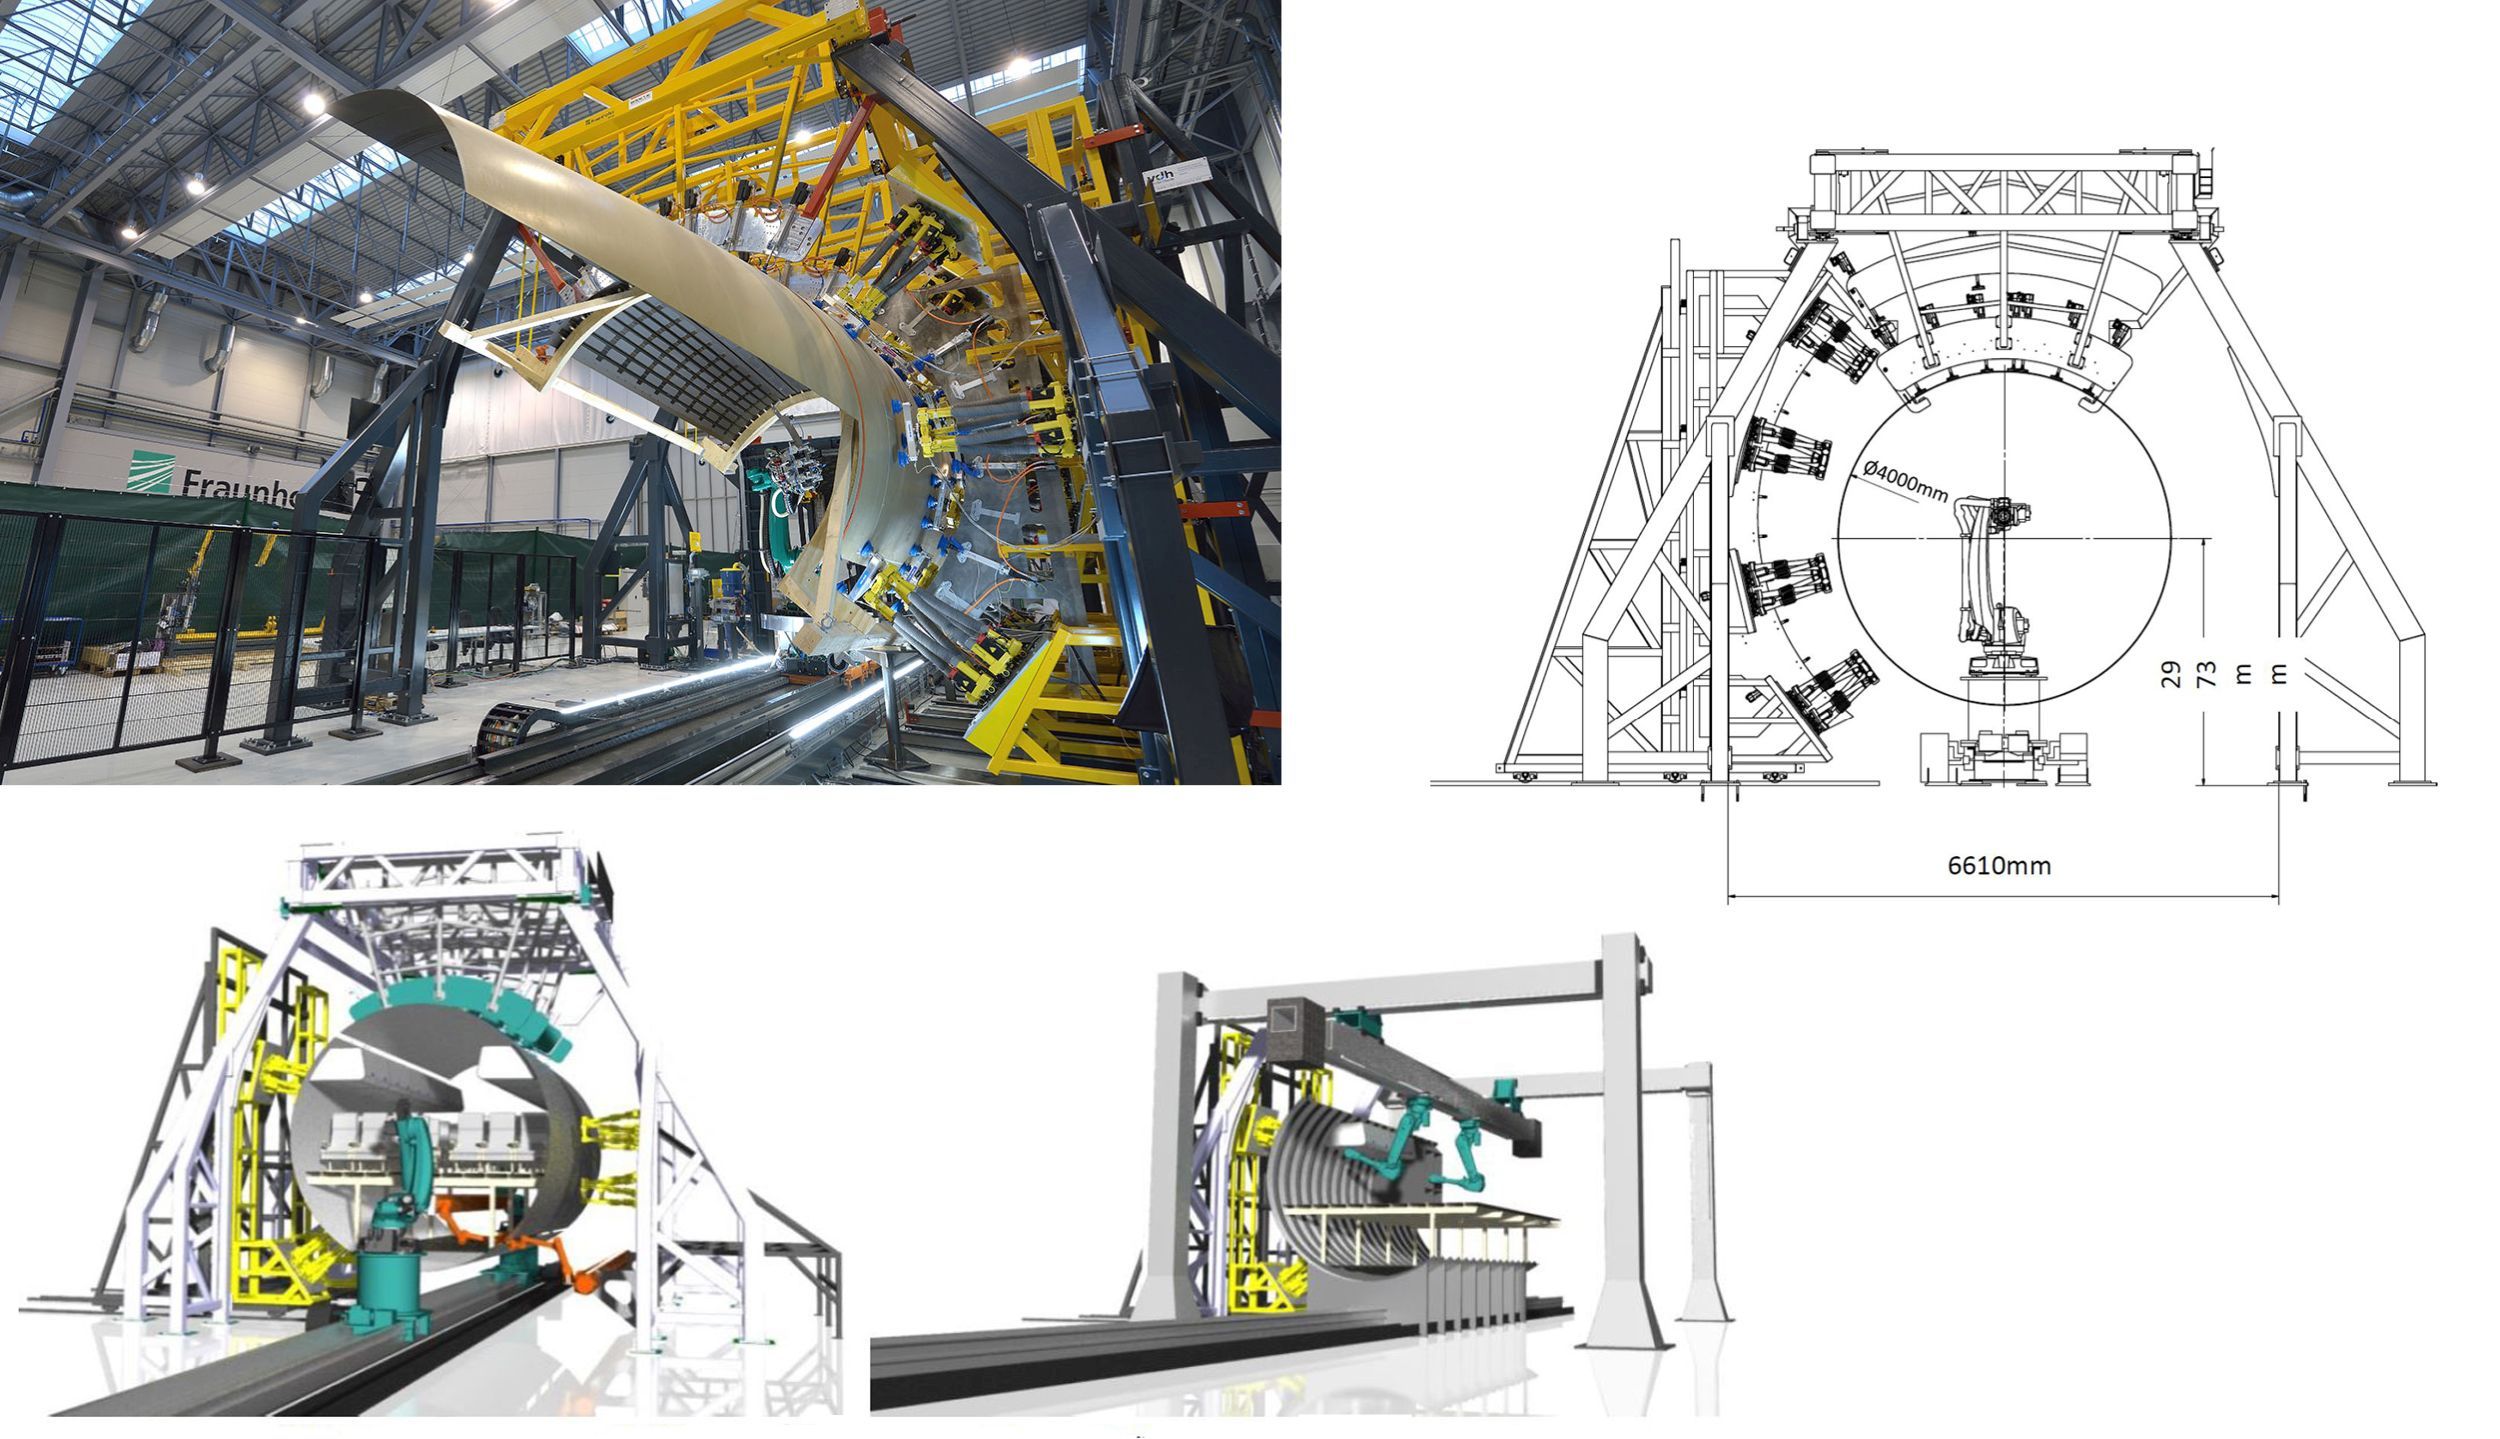
Sistema de planta de ensamblaje automatizado Fraunhofer IFAM (esquina superior izquierda) con dimensiones al inicio del tema de trabajo CFP07 (esquina superior derecha) está siendo modificado para acomodar un fuselaje de 360° para soldar las juntas longitudinales y circunferenciales del MFFD. FUENTE | Fraunhofer IFAM y cfk-valley.com, Clean Sky 2 7ª Convocatoria de Propuestas, JTI-CS2-2017-CfP07-LPA-02-22, p. 76.
Automatización de ensamblaje
En la 7ª Convocatoria de Propuestas, el tema JTI-CS2-2017-CfP07-LPA-02-22, «Desarrollo de un sistema de planta a escala completa automatizado para juntas longitudinales y circunferenciales de fuselaje» es liderado por Fraunhofer IFAM dentro del consorcio MultiFAL. El extracto abajo arroja algo de luz sobre cómo los cabezales de utillaje de soldadura discutidos arriba, ahora en desarrollo, podrían implementarse:
«Para realizar el proceso de ensamblaje de un fuselaje termoplástico, las tolerancias se convierten en un tema principal. El posicionamiento y orientación de las carcasas del fuselaje, así como las deformaciones resultantes causadas por el proceso de soldadura, deben mantenerse dentro de las tolerancias. Precisiones comparables pueden orientarse al proceso estado-del-arte de junta longitudinal. Aquí, el error de posición en cada dirección debe estar dentro de 0,5 mm (en algunas excepciones hasta 1 mm). … se puede asumir que una precarga en la superficie de la junta de aproximadamente 1000N (independiente de la tecnología de soldadura) para una costura de soldadura de 20 mm de ancho es requerida por el sistema de automatización».
Fraunhofer IFAM —que también fue socio de CTC Stade en el desarrollo del proceso de ensamblaje VTP Flexmont— describe su punto de partida: un sistema de planta de ensamblaje interno que puede manipular piezas de 2 a 8 metros de largo y hasta 6 metros de alto, incluyendo una carcasa de 180° de avión de pasillo único. El sistema está habilitado por un arreglo flexible de 10 hexápodos cooperantes (ver «Utillaje Reconfigurable: Revolucionando la fabricación de compuestos»), 24 unidades lineales y elementos de rack modulares. Pinzas de vacío con sensores de fuerza y par de 6 ejes ajustan la pose y forma de la pieza, según requerido, para gestionar tolerancias durante el ensamblaje. La guía y monitorización de estos ajustes rápidos e iterativos se logra mediante dispositivos de medición óptica.
Según el texto CFP07, Fraunhofer IFAM modificará este sistema de planta de ensamblaje para sostener un fuselaje completo de 360°, con trabajo programado para comenzar en 2T 2018 y completarse en 36 meses.
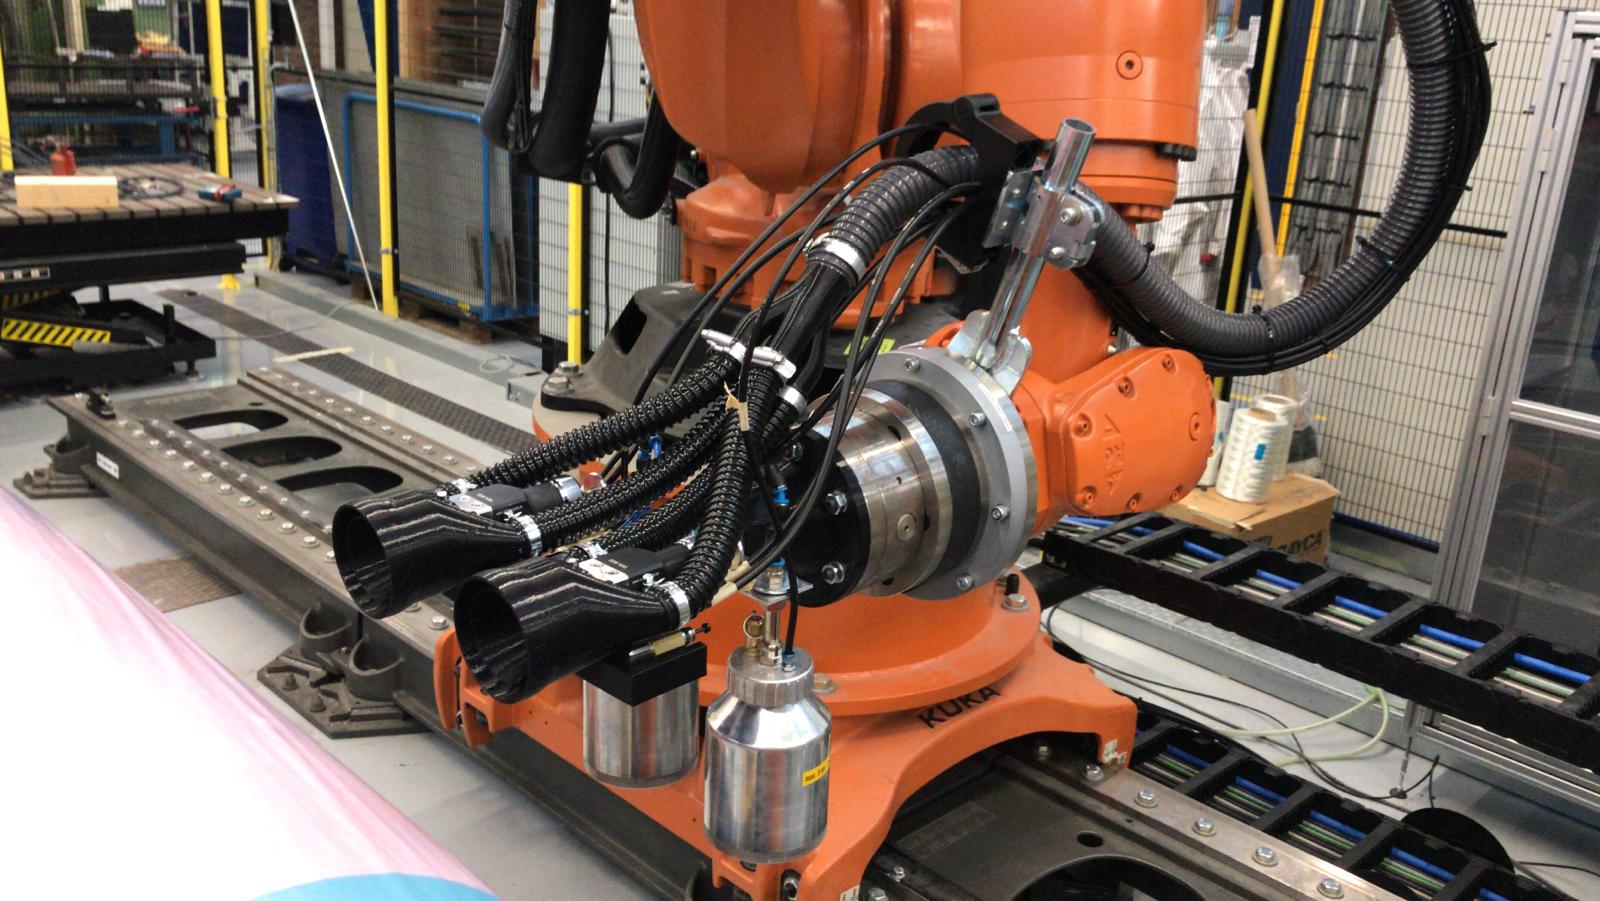
El consorcio STUNNING está trabajando con SAM|XL para desarrollar automatización para ensamblar el fuselaje inferior MFFD. FUENTE | samxl.com
Dentro de STUNNING, se planifican actividades con el centro de investigación colaborativo SAM|XL (Smart Advanced Manufacturing XL, Delft, Países Bajos) para demostrar técnicas de soldadura automatizadas para ensamblar el fuselaje inferior. Especializado en automatización para fabricación de grandes estructuras compuestas ligeras, SAM|XL reúne al grupo de Ingeniería Aeroespacial de TU Delft y al Instituto de Robótica. GKN-Fokker es un participante importante. Uno de los métodos investigados es la soldadura ultrasónica por puntos secuencial, que se demostró en el proyecto Clean Sky 1 Eco Design y TAPAS 2 como rápida y efectiva para conectar soportes o clips de fibra corta a estructuras de fuselaje.
En su artículo de 2016, titulado «Soldadura ultrasónica inteligente de compuestos termoplásticos», Villegas afirma que es posible escalar el proceso de soldadura ultrasónica mediante soldadura secuencial —es decir, dejando que una línea continua de puntos de soldadura adyacentes sirva el mismo propósito que un cordón de soldadura continuo. Soldadura por puntos secuencial a escala de laboratorio se usó en el panel de estructura aérea TPC del demostrador EcoDesign de Clean Sky, usando directores de energía planos para soldar una bisagra CF/PEEK y clips CF/PEKK a C-frames CF/PEEK (Fig. 6). Comparaciones experimentales con uniones atornilladas mecánicamente en tests de cizalladura doble y arranque mostraron promesa. El proceso se explora más en artículos de 2018 {y 2019} por el miembro del equipo de Villegas en TU Delft Tian Zhao {y en el artículo de Villegas de 2019}.
— «Soldadura de compuestos termoplásticos», G. Gardiner, 2018.
El trabajo del consorcio STUNNING con TU Delft y SAM|XL está adaptando esta tecnología para soldar múltiples soportes de sistemas y semi-estructurales, elementos de refuerzo y largueros a la carcasa del fuselaje inferior MFFD.
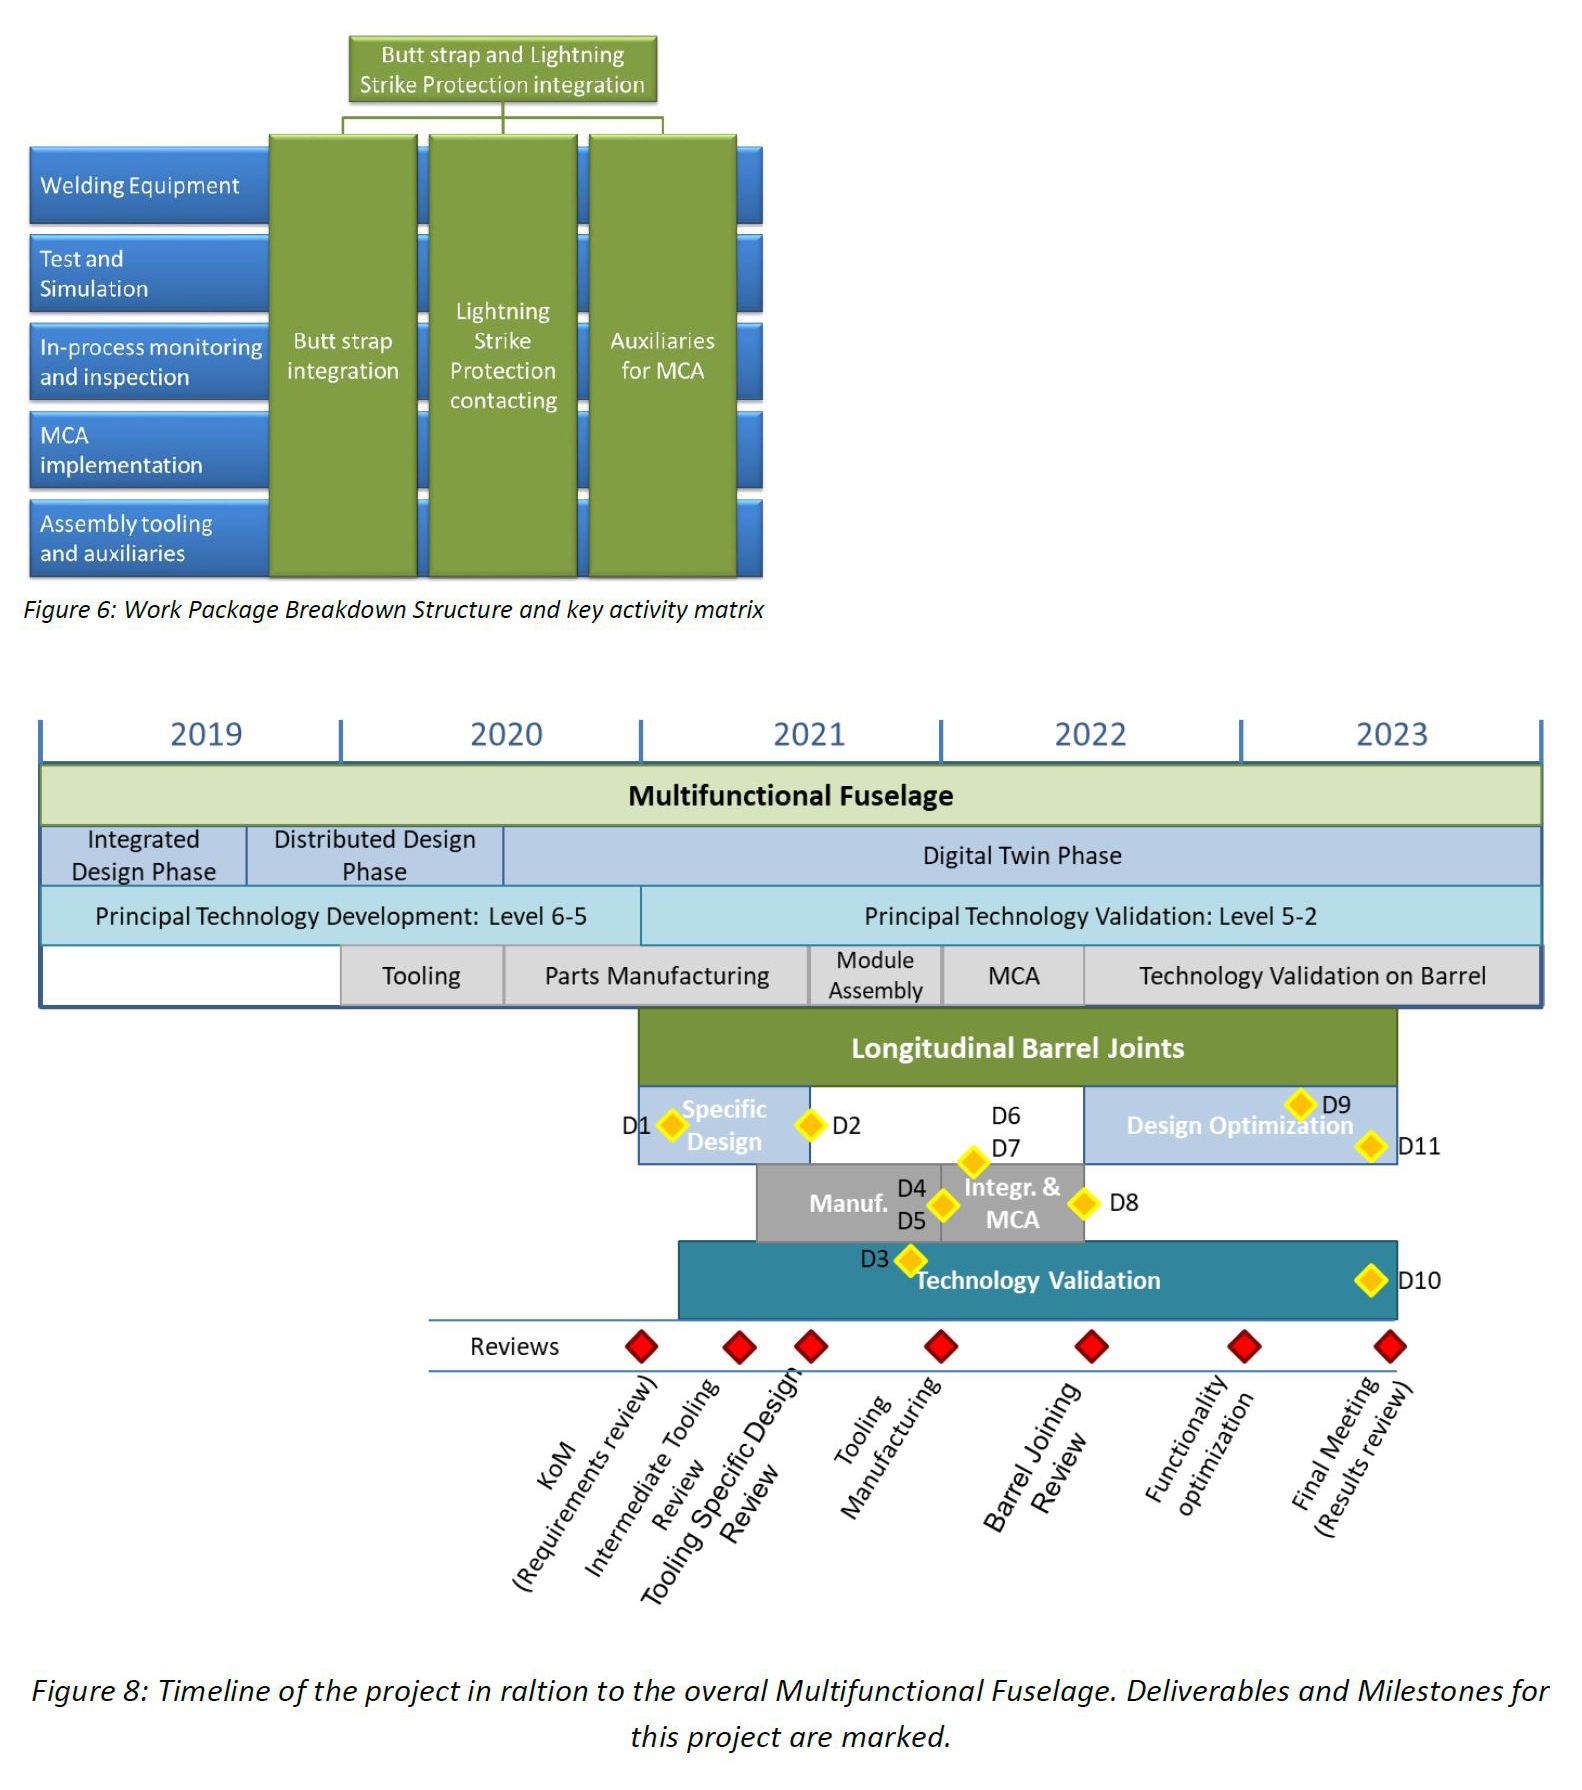
Desglose de trabajo y cronograma para ensamblaje MFFD. FUENTE | Clean Sky 2 11ª Convocatoria de Propuestas JTI-CS2-2020-CfP11-LPA-02-33, «Utillaje, Equipos y Auxiliares para el cierre de una Junta Longitudinal de Barril: Integración de correa de unión y Continuidad de Protección contra Rayos», pp. 79 y 82.
Fase de gemelo digital, 2020 y más allá
Según el sitio web de Clean Sky, el programa MFFD alcanzó un hito importante en noviembre 2019 con el paso exitoso de su Revisión Crítica de Diseño (CDR). En la línea de tiempo arriba, el diseño MFFD entra en una «Fase de Gemelo Digital» en 2020-2021. ¿Qué significa esto? «Aunque hemos completado la mayor parte de la fase de diseño, la llevamos un poco más allá trabajando con un enfoque específico de gestión de ciclo de vida», explica Herrmann. «Estamos modelando imperfecciones y no conformidades de los resultados de END y parámetros de proceso durante la fabricación de componentes. Queremos combinar estos datos de Industria 4.0 con gestión de ciclo de vida para seguir adaptando el diseño según lo que realmente fabricamos. Queremos ver hasta dónde podemos empujar esto y qué podemos lograr al final de Clean Sky 2».
Para 2020, la agenda principal es fabricación. «Esperamos presentar varias piezas a medida que se unan este año», dice Veldman. ¿Cuál será el mayor desafío para el programa STUNNING? «Ensamblaje», responde. «No tanto dentro de STUNNING, pero nuestro fuselaje inferior tiene interfaces con la estructura de contorno de puerta, múltiples componentes entregados por Airbus y todo el fuselaje superior. Hacer que todo se entregue a tiempo y luego juntarlo todo requerirá una serie de desarrollos aún».
Eso nos lleva a quizás la mayor pregunta: ¿Se usarán compuestos termoplásticos en el próximo avión que entre en producción en 2030-35? «Desde luego, queremos intentar usar las tecnologías en las que trabajamos», dice Herrmann, «pero no puedo decir si o cuándo los compuestos termoplásticos estarán en futuras aeronaves. La parte más importante para nosotros es que son un habilitador para unión sin polvo respecto a rampas de producción a más de 70 aviones por mes. Tenemos que demostrar que es factible, no solo con metálicos sino también con compuestos termoplásticos».
«Al final de este proyecto, tendremos una comprensión más completa de la soldadura de compuestos termoplásticos y ganaremos aprobación para su uso en grandes estructuras primarias de aeronaves», dice Salat. «Si podemos usar esto para futuras aeronaves, podemos lograr ahorros de peso significativos y sostenibilidad mejorada». Pero quizás tan importante es la capacidad de Clean Sky para acercar a los stakeholders de investigación e innovación aeroespacial de Europa. «Tenemos reuniones trimestrales donde me siento con todo el comité directivo LPA», dice Veldman. «Estoy hablando con toda la industria aeroespacial europea, y ciertamente ayuda a abrir oportunidades para el futuro, no solo para empresas que pueden suministrarnos, sino para una amplia gama de colaboraciones».
Resina
- 6 prácticas esenciales de soldadura para mantenimiento de planta
- Top 10 startups de impresión 3D a vigilar en 2020
- Cómo la impresión 3D está revolucionando los interiores de cabinas de avión
- Desbloqueando valor de IA con datos sin etiquetar: Cómo Hologram prueba percepción autónoma
- Dominando la Soldadura de Inconel: Consejos Expertos para Aplicaciones de Alto Rendimiento
- Guía Experta para Soldar Aluminio: Consejos Profesionales y Mejores Prácticas
- FR-4: El compuesto ultra resistente y retardante de llama preferido en ingeniería moderna
- Clariant lanza polímeros de grado médico para soldadura láser en fabricación de dispositivos de precisión
- Optimizando producción automatizada compuestos bajo volumen para aeroestructuras
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D
- Boeing presenta la primera sección de fuselaje de compuestos para el 787 Dreamliner