



Optimizando producción automatizada compuestos bajo volumen para aeroestructuras
Fabricación aeroestructuras compuestos aviones comerciales abarca más 50 años y ha progresado desde piezas pequeñas a estructuras primarias muy grandes —fuselaje, alas, empenaje, motores— desarrolladas principios 2000 para Boeing 787 y Airbus A350. Gran mayoría esta evolución dependió uso prepregs fibra carbono/epoxi curados autoclave, inicialmente colocados a mano y luego, eventualmente, vía colocación automática fibra (AFP), colocación automática cinta (ATL) y otros procesos máquina.
Estas tecnologías material y proceso (M&P) eran adecuadas para 787 y A350 fuselaje ancho que, pre-pandemia, tenían ritmos construcción 10-15/mes. Mientras Boeing y Airbus miran futuro, y consideran aplicar materiales compuestos en estructuras primarias aviones pasillo único con ritmos construcción esperados 60-100/mes, diseño y M&P favorecerán procesos alto ritmo, out-of-autoclave (OOA), altamente automatizados. Estos incluyen, entre otros, moldeo transferencia resina (RTM), moldeo compresión e infusión resina líquida.
Pero incluso si fabricación alto ritmo dominará sector aeroespacial comercial, fabricación aeroestructuras compuestos para aviones bajo ritmo —incluyendo aviones regionales y programas business jet— no solo persistirá, sino que puede y debe beneficiarse de algunas mismas innovaciones coste, diseño y M&P que se desplegarán en programas alto ritmo.
Con todo esto en mente, programa europeo Clean Sky 2 lanzó OPTICOMS — Optimized Composite Structures for Small Aircraft. OPTICOMS es consorcio liderado por fabricante aeroespacial Israel Aerospace Industries (IAI, Lod, Israel) con socios que suministran tecnologías automatización innovadoras, materiales, software, utillaje y maquinaria. Objetivo OPTICOMS evaluar diseño caja ala bajo ritmo producción que incluya fabricación automatizada, estructuras integradas, curado OOA, unión estructural grande, utillaje fabricación y montaje innovador, monitorización salud estructural líneas unión y pruebas virtuales.
Arnold Nathan, director I+D grupo aviación IAI y gestor OPTICOMS, dice: "Cada vez intentamos meter automatización en [discusión] fabricación compuestos, a menudo oímos clientes decir: 'Automatización bien, pero solo cuando tienes gran volumen producción'. OPTICOMS se creó para averiguar si puedes justificar automatización cuando no tienes gran volumen. ¿Puede automatización fabricación compuestos ser competitiva y coste-efectiva para bajos volúmenes?"
Diseño ala
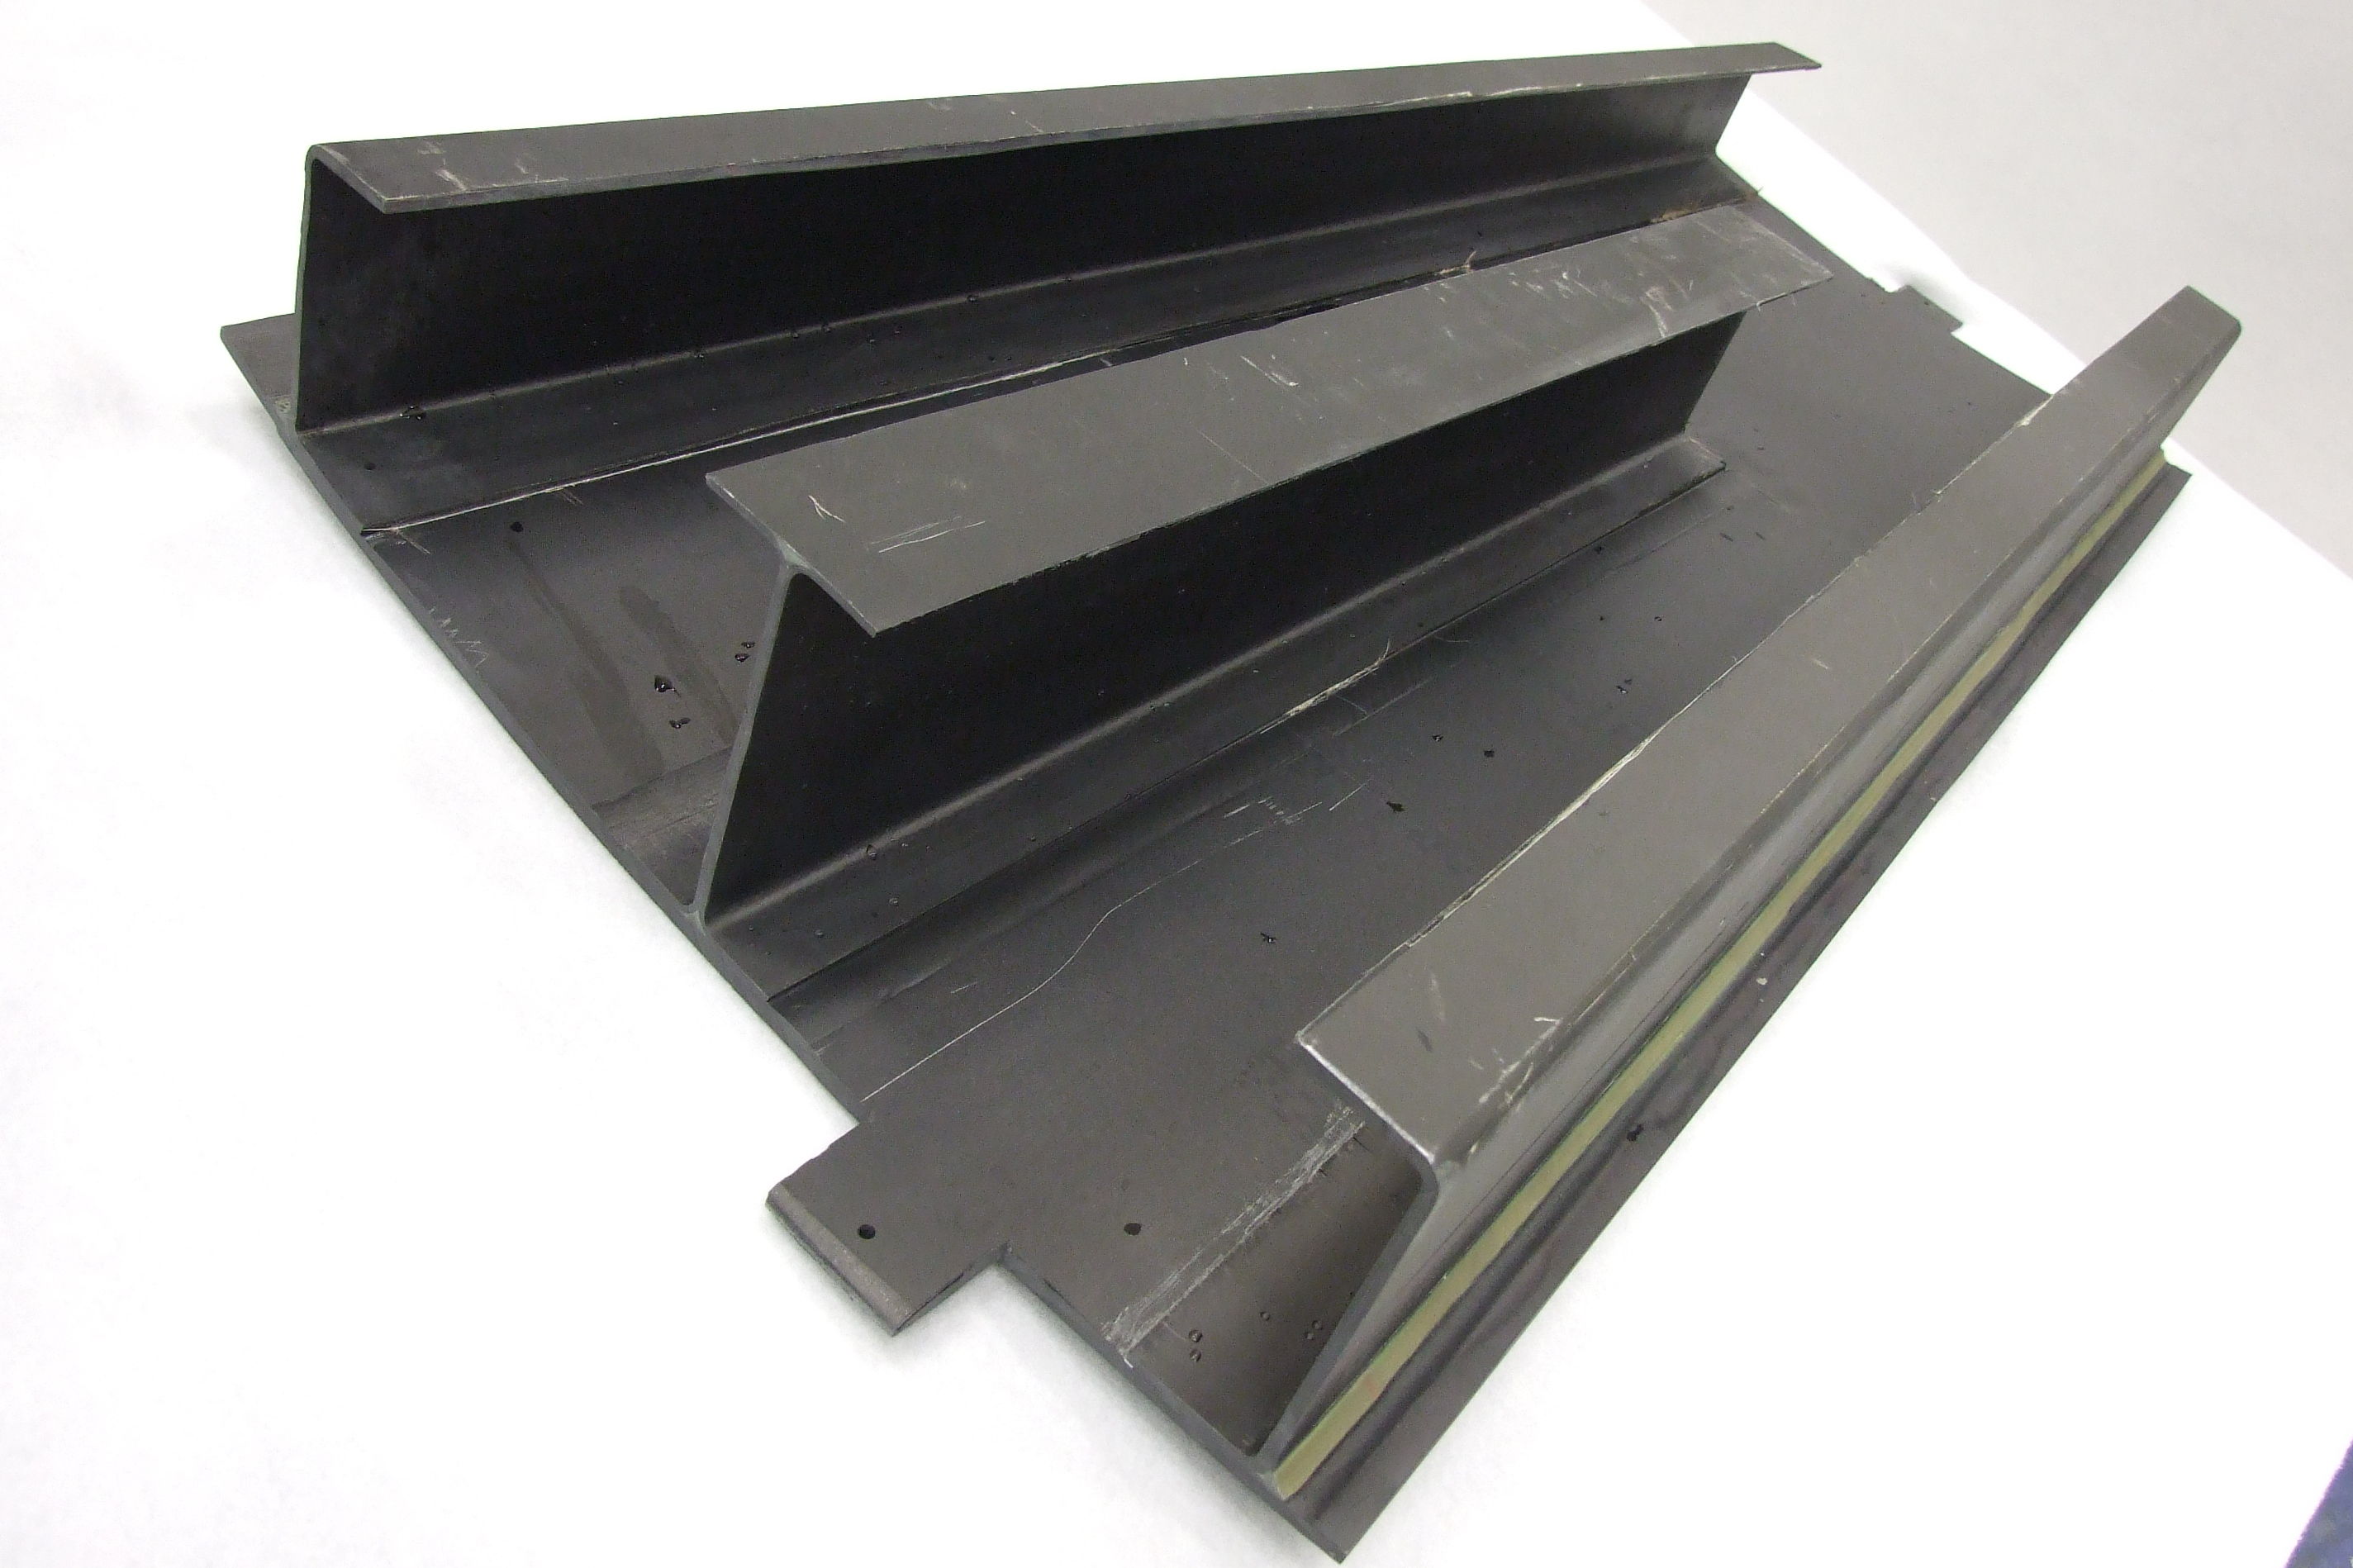
OPTICOMS nació de petición Clean Sky 2 emitida por fabricante italiano aviones ejecutivos Piaggio Aerospace (Génova) para desarrollo ala alternativa todo compuesto para su P180 Avanti biturbopropulsor nueve plazas. Caja ala mide 6,8 m largo, 0,71 m ancho raíz y 0,28 m punta. Piaggio, dice Nathan, ansiaba evaluar alternativa caja ala todo metal legado —alternativa mismas dimensiones, pero ofreciendo peso reducido (20%). Además, coste reducido 20-30% vs fabricación convencional caja ala compuesta. IAI y socios ganaron contrato y empezaron con Piaggio 2016.
OPTICOMS es programa multi-parte diseñado para realizar serie estudios trade-off altamente detallados y meticulosos para evaluar y determinar diseño ala óptimo, combinación materiales y proceso fabricación OOA para fabricación automatizada caja ala todo compuesto bajo volumen.
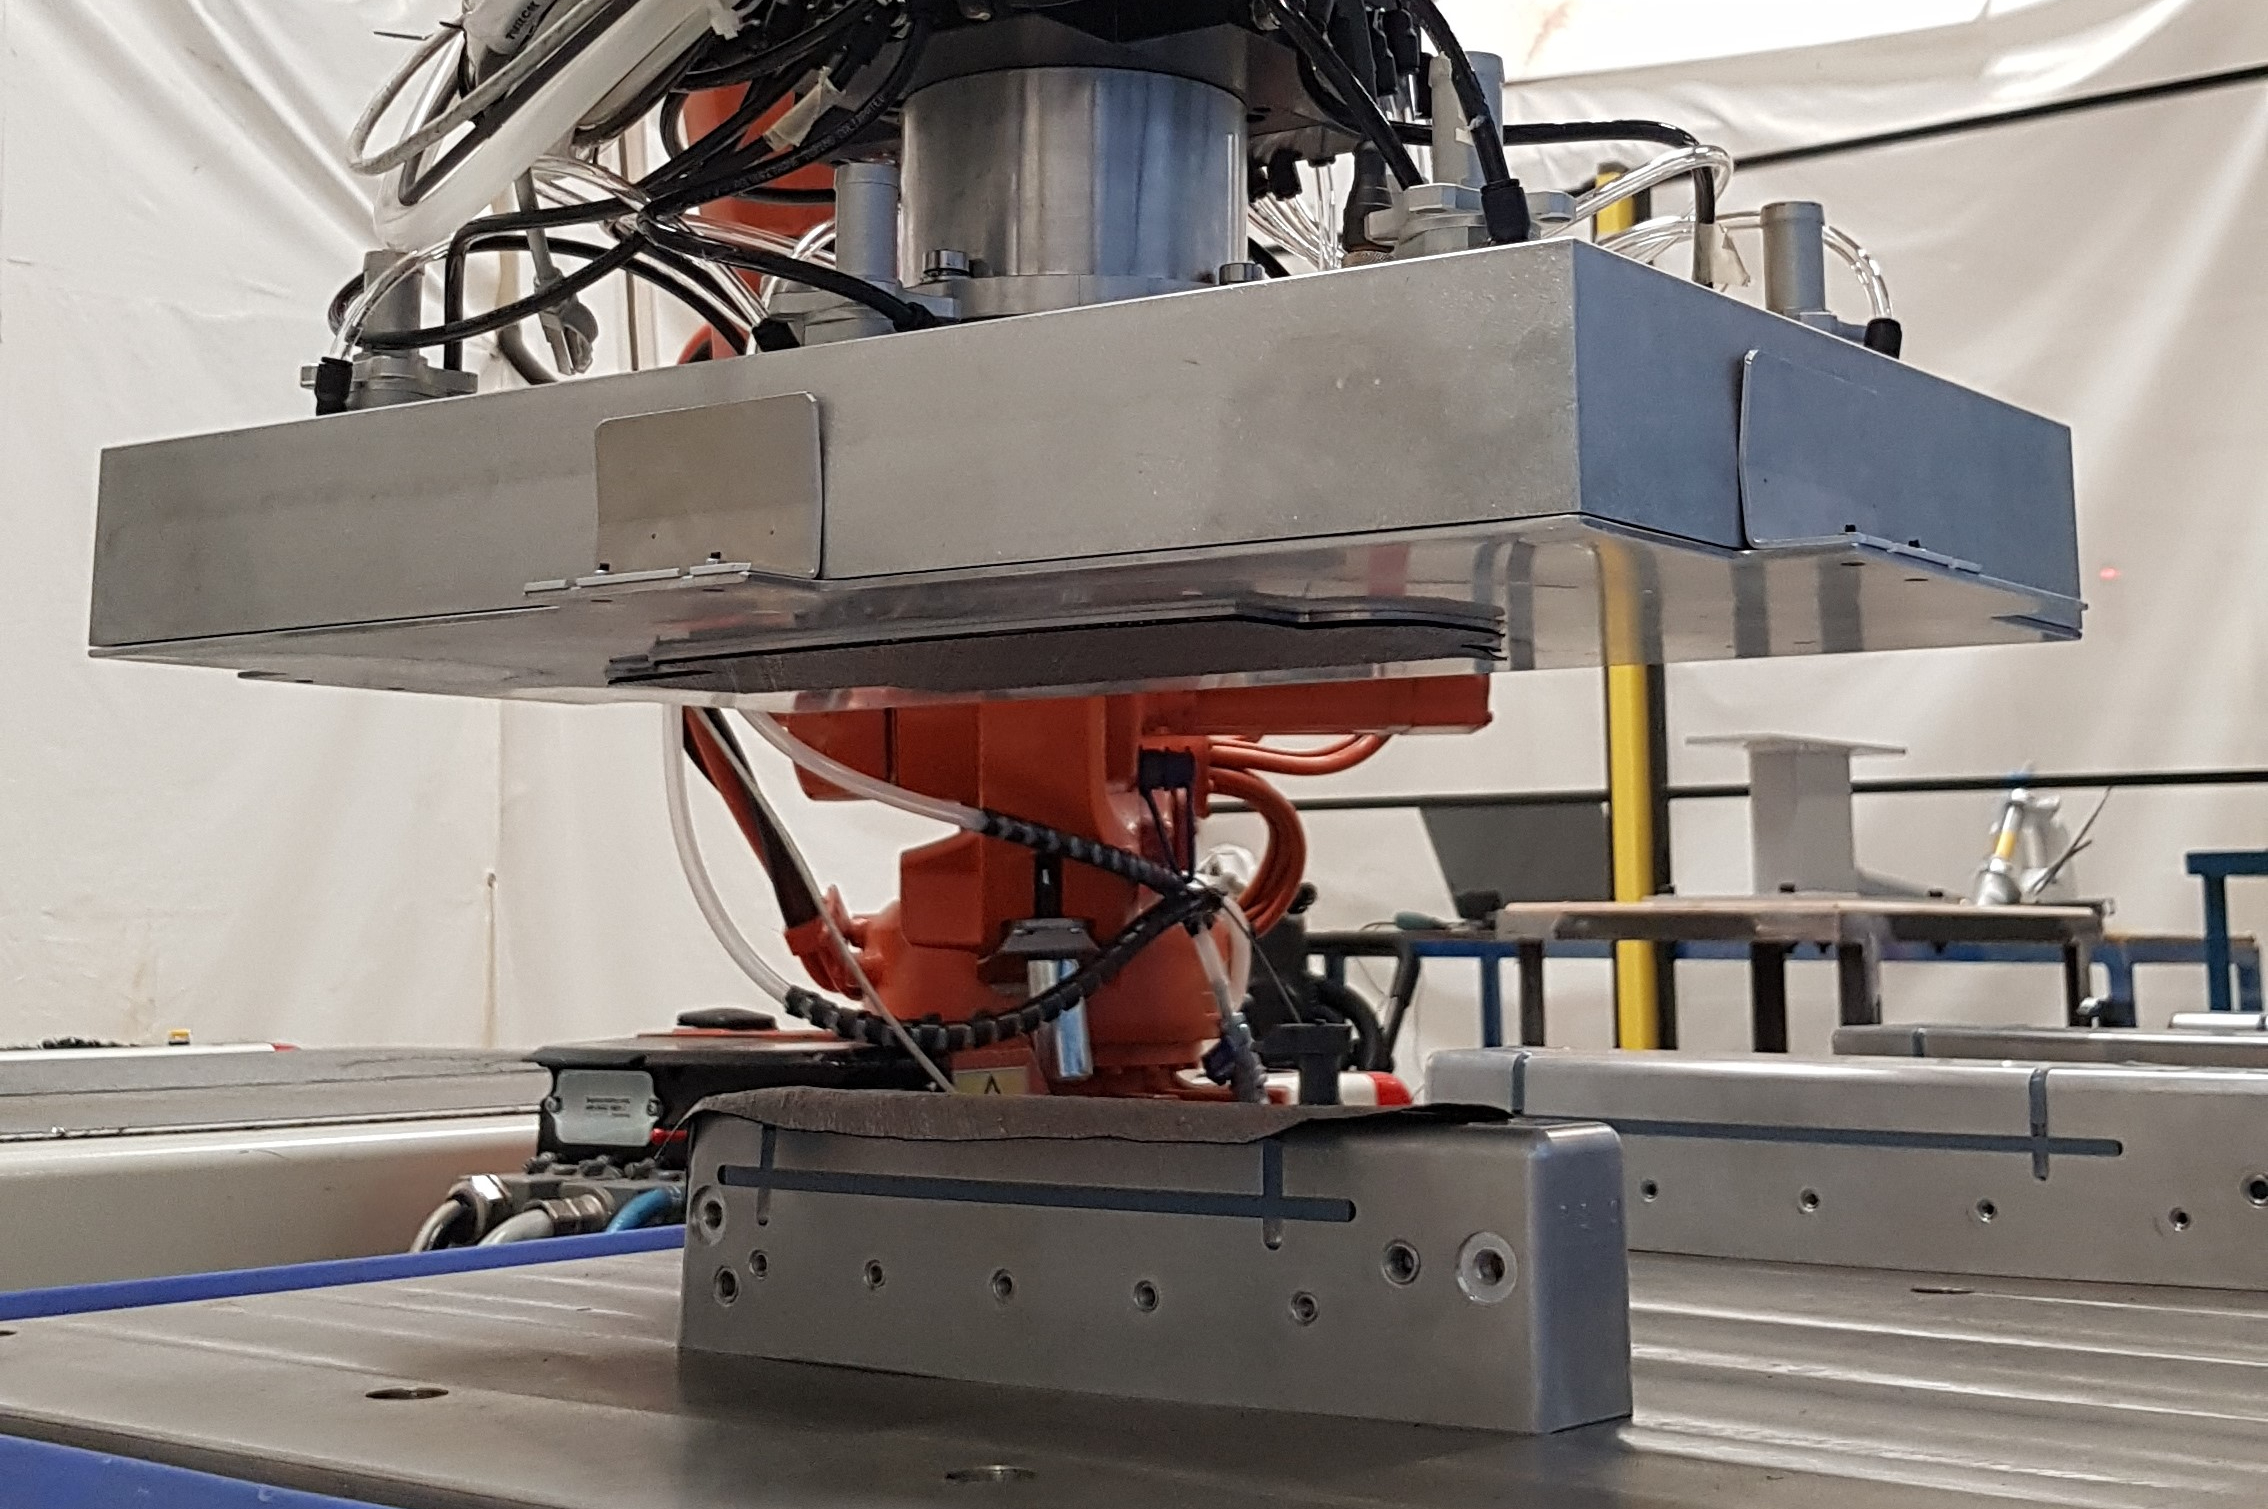
IAI y OPTICOMS, dice Nathan, decidieron pronto centrarse y evaluar uso tres procesos fabricación de tres socios: Colocación robótica automatizada pick-and-place tejidos secos y preimpregnados, suministrado por Techni-Modul Engineering (TME, Coudes, Francia); colocación automática fibra (AFP) tows secos y preimpregnados, suministrado por Coriolis Composites (Quéven, Francia); y tecnología colocación automática material seco (ADMP), suministrado por Danobat (Elgoibar, España). Selección estas tecnologías y socios crítica para guiar IAI en sus estudios multi-variante.
Resultados diseño
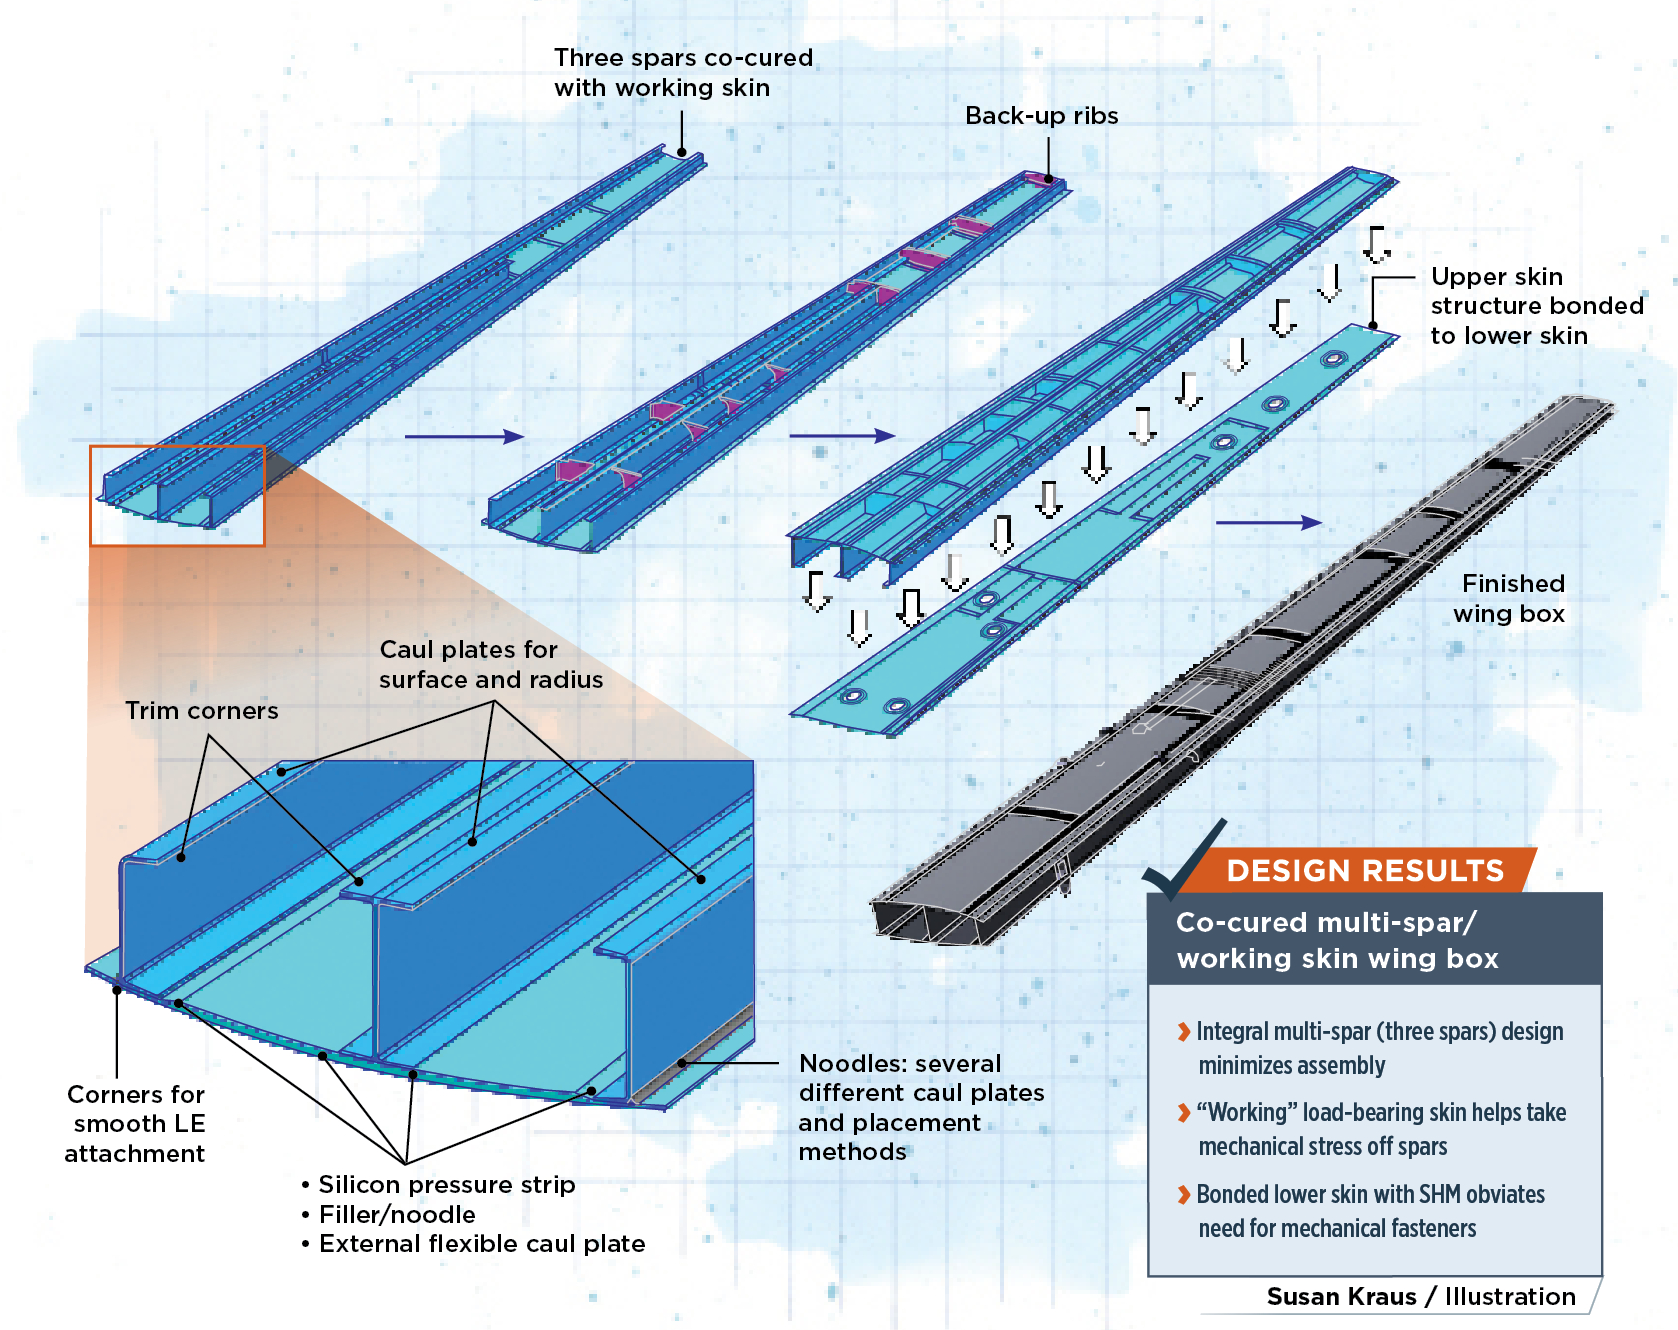
- Diseño multi-spar integral (tres spars) minimiza montaje
- Piel "trabajadora" portante ayuda quitar tensión mecánica spars
- Piel inferior unida con SHM elimina necesidad fijaciones mecánicas
Primer paso estudio trade-off fue evaluación diseño. Liderado en IAI por Adam Sawday, ingeniero diseño estructural tecnologías avanzadas. Sawday dice que él e IAI tomaron enfoque hoja en blanco diseño ala, estudiando más 18 conceptos variedad arquitecturas. Diseños cayeron rápido en dos categorías. Primera emplea piel "trabajadora" donde piel caja ala se vuelve estructura portante. Segunda emplea pieles no-trabajadoras con caps spars cargados. Dentro categorías, diseños incluyen concepto tradicional con costillas, stringers y dos spars, o alternativamente uso tres spars —multi-spar— sin costillas ni stringers. Varios conceptos también consideraron construcción panel sándwich produce piel semi-trabajadora.
"Nuestro mantra era reducir esfuerzo fabricación y reducir esfuerzo montaje", dice Sawday. "Y creemos que si puedes desarrollar estructura más eficiente e integral, vas a conseguir estructura más barata y ligera".
Sawday dice diseños medidos contra serie métricas evaluar capacidad cumplir objetivos coste y peso programa. Métricas incluyen: costes materiales, complejidad diseño, costes fabricación componente, costes montaje, costes ensayos no destructivos (END), costes utillaje y utillaje, peso, resistencia, nivel preparación tecnología (NPT), consideraciones ecológicas, perfil riesgo, robustez y fiabilidad. De estos, criterios ponderados más fuertemente fueron peso, costes fabricación y montaje, complejidad diseño, NPT y perfil riesgo.
Down-selection a diseño final
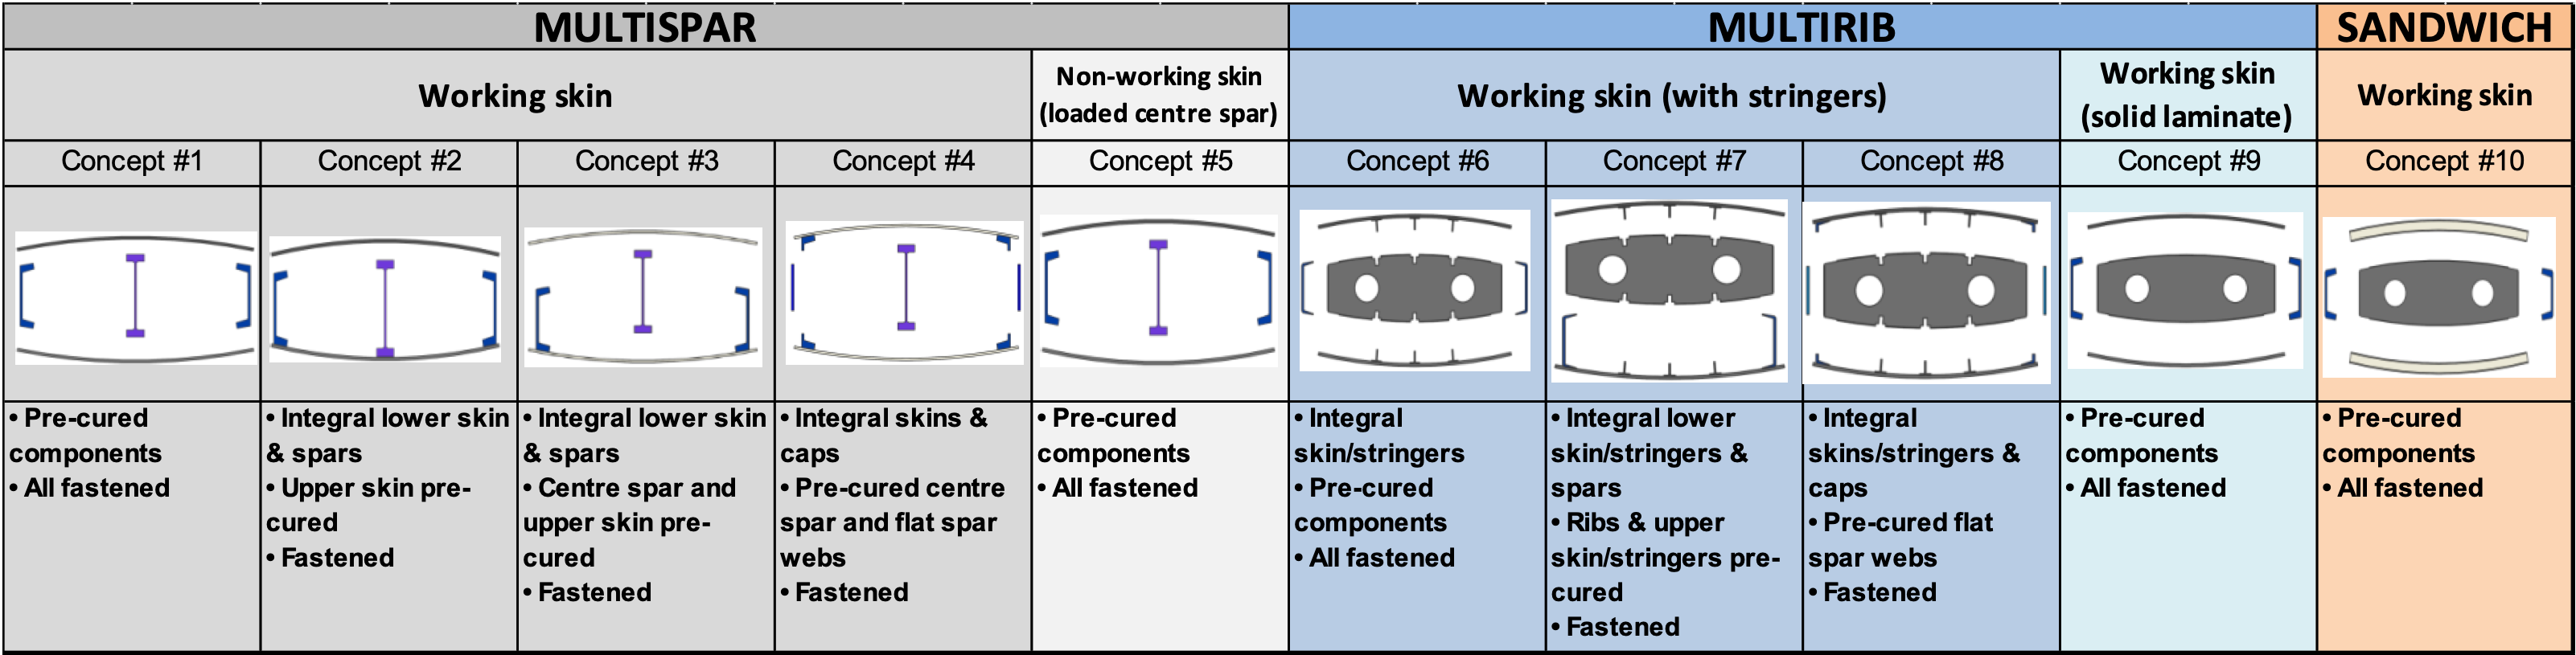
Datos esta evaluación ayudaron IAI down-seleccionar conceptos diseño a 10 finalistas. Cuatro multi-spar/piel trabajadora, uno multi-spar/piel no-trabajadora con spars cargados, cuatro multi-costilla/piel trabajadora con stringers, uno multi-costilla/piel trabajadora sin stringers, uno estructura sándwich/piel trabajadora sin stringers. Cada diseño ofrecía varias combinaciones pre-curado, co-curado, unión o fijación mecánica.
Llegar diseño final implicó otra ronda estudios trade-off usando muchos mismos criterios primer estudio. Cada diseño recibió valor trade-off, basado en qué tan bien cumplía criterios. "Teníamos gran tabla trade-off, y cada opción diseño tenía valor, y esto nos ayudó ver opción más fuerte", dice Sawday.
Hubo un diseño, desde inicio, que rindió consistentemente bien en estudios trade-off y parecía probable salir top, nota Sawday. Y lo hizo. Apodado internamente multi-spar/piel trabajadora #2, presenta piel superior altamente integrada y co-curada y tres spars. Estos luego unen a piel inferior con paneles acceso. Ubicados selectivamente entre spars serie "back up" costillas, diseñadas apoyar piel, que soporta mayor cargas flexión.
"Las estructuras más favorables desarrollamos", dice Sawday, "fueron multi-spars, donde piel se vuelve portante. Spars, entonces, se vuelven estructuras más simples y delgadas, no casi tan pesadas como en diseños ala compuestos tradicionales. Pensamos si podíamos hacer spars muy simples, sección transversal constante, eso ahorraría muchos dolores cabeza y mucho desperdicio".
Sawday dice diseño multi-spar/piel trabajadora unida integral mostró particular promesa por costes montaje reducidos, peso bajo, facilidad automatización y bajo recuento piezas global. Quedaba pregunta: ¿Qué materiales y procesos fabricación mejor adaptados para dar vida a este diseño?
Estudios trade-off M&P
Primero estudios trade-off materiales. Realizados en IAI por Yaniv Yurovitch, ingeniero materiales compuestos. Dice OPTICOMS empezó evaluar prepregs OOA fibra carbono, fibras carbono secas (cintas y tejidos) y resinas basadas en recomendaciones Piaggio, IAI y socios tecnología. Resultado lista 35 materiales cualificados y nuevos.

Este primer grupo materiales criba basado parámetros cruciales proyecto OPTICOMS: Coste, temperatura transición vidrio (Tg), viscosidad (para infusión o inyección) y idoneidad tecnologías colocación automatizada. Esta evaluación redujo lista materiales 35 a 20 prepregs, fibras secas y resinas.
Muestras cada estos 20 materiales pedidas; Yurovitch hizo cupones y realizó pruebas mecánicas parte siguiente down-select. "Fue paquete trabajo realmente grande", dice Yurovitch. "Nos permitió tomar más decisiones y seleccionar tres materiales finales". Esas combinaciones fibra/resina son:
- Prepreg fibra carbono/epoxi 2510 Toray Composites Materials America (Tacoma, Wash., EE. UU.).
- Cintas UD fibra carbono HiTape Hexcel (Stamford, Conn., EE. UU.), para usar con resina epoxi HexFlow RTM6 Hexcel.
- Tejido fibra carbono sin crimp (NCF) suministrado por SAERTEX (Saerbeck, Alemania), para combinar vía infusión con PRISM EP2400 epoxi endurecido Solvay Composite Materials (Alpharetta, Ga., EE. UU.).
Esta lista favorece obviamente uso fibras secas, que a su vez favorece infusión como proceso fabricación. Nathan dice esto impulsado en parte por reto gestionar vida estantería prepreg en entorno bajo volumen. "Cuando hablas producción bajo volumen, realmente no quieres llevar mucho prepeg y preocuparte gestionar vida estantería", dice. "Fibra seca no tiene ese problema".
Estos tres materiales también emparejados con uno o más procesos fabricación seleccionados OPTICOMS: prepreg Toray encaja pick-and-place y AFP, HiTape/RTM6 Hexcel encaja AFP y pick-and-place, y NCF SAERTEX encaja pick-and-place o ADMP.

Trades sobre procesos fabricación automatizados —cuál mejor para qué tipo pieza— aún realizados por IAI y OPTICOMS. Sin embargo, resultados preliminares, dice Nathan, definitivamente apuntan tecnologías ciertas direcciones. Por ejemplo, tecnología ADMP Danobat, originalmente desarrollada colocación rápida tejidos anchos fabricación palas aerogeneradores, ha probado igualmente eficiente en OPTICOMS. Tecnología ha madurado durante OPTICOMS y su robustez y fiabilidad mejorado, pero sigue siendo tecnología colocación aeroespacial menos madura comparada AFP.
Por contra, AFP sistema Coriolis, con su amplia experiencia aeroespacial, es tecnología madura y precisa, pero tiene tiempos colocación más largos vs ADMP y requiere inspección relativamente frecuente comprobar anomalías. Coriolis ha hecho progresos notables durante OPTICOMS con desarrollo inspección inline tiempo real colocación para afrontar este reto, dice Nathan. Finalmente, tecnología pick-and-place TME, diseñada automatizar transferencia tejidos cortados mesa corte a molde, parece más efectiva para piezas pequeñas discretas, como costillas back-up en diseño multi-spar/piel trabajadora.
Próximos pasos
OPTICOMS va camino cumplir objetivos automatización, ahorro coste y peso programa, dice Nathan, aunque quedan aún varios meses trabajo evaluar procesos fabricación y soluciones montaje.
"Este punto importante sobre OPTICOMS", explica. "Tuvimos down-selection robusta diseño. Down-selection material. Down-selection procesos. Todo esto lleva tiempo y esfuerzo. Es uno aspectos únicos proyecto".
OPTICOMS inició tres convocatorias propuestas (CFP) tecnologías y hardware apoyar, asegurar y mejorar objetivos proyecto. Propuestas exitosas se convirtieron proyectos Clean Sky 2, asociados y suplementarios a OPTICOMS "madre" Core Partner —todos trabajando juntos hacia objetivo común.
Primer esfuerzo este desarrollo es FITCoW, que busca desarrollar sistema utillaje fibra carbono integral novedoso para co-curado piel trabajadora y tres spars. Lista objetivos FITCoW ambiciosa: 50% reducción coste piezas fabricadas, 30% reducción coste utillaje (vs alternativa metálica), 20% reducción tiempo fabricación vs alternativas autoclave y OOA, 40% reducción desajuste CTE vs utillaje Invar, 20% disminución tiempo calentamiento/enfriamiento y 40% reducción tiempo inspección gracias mejores capacidades control dimensional.

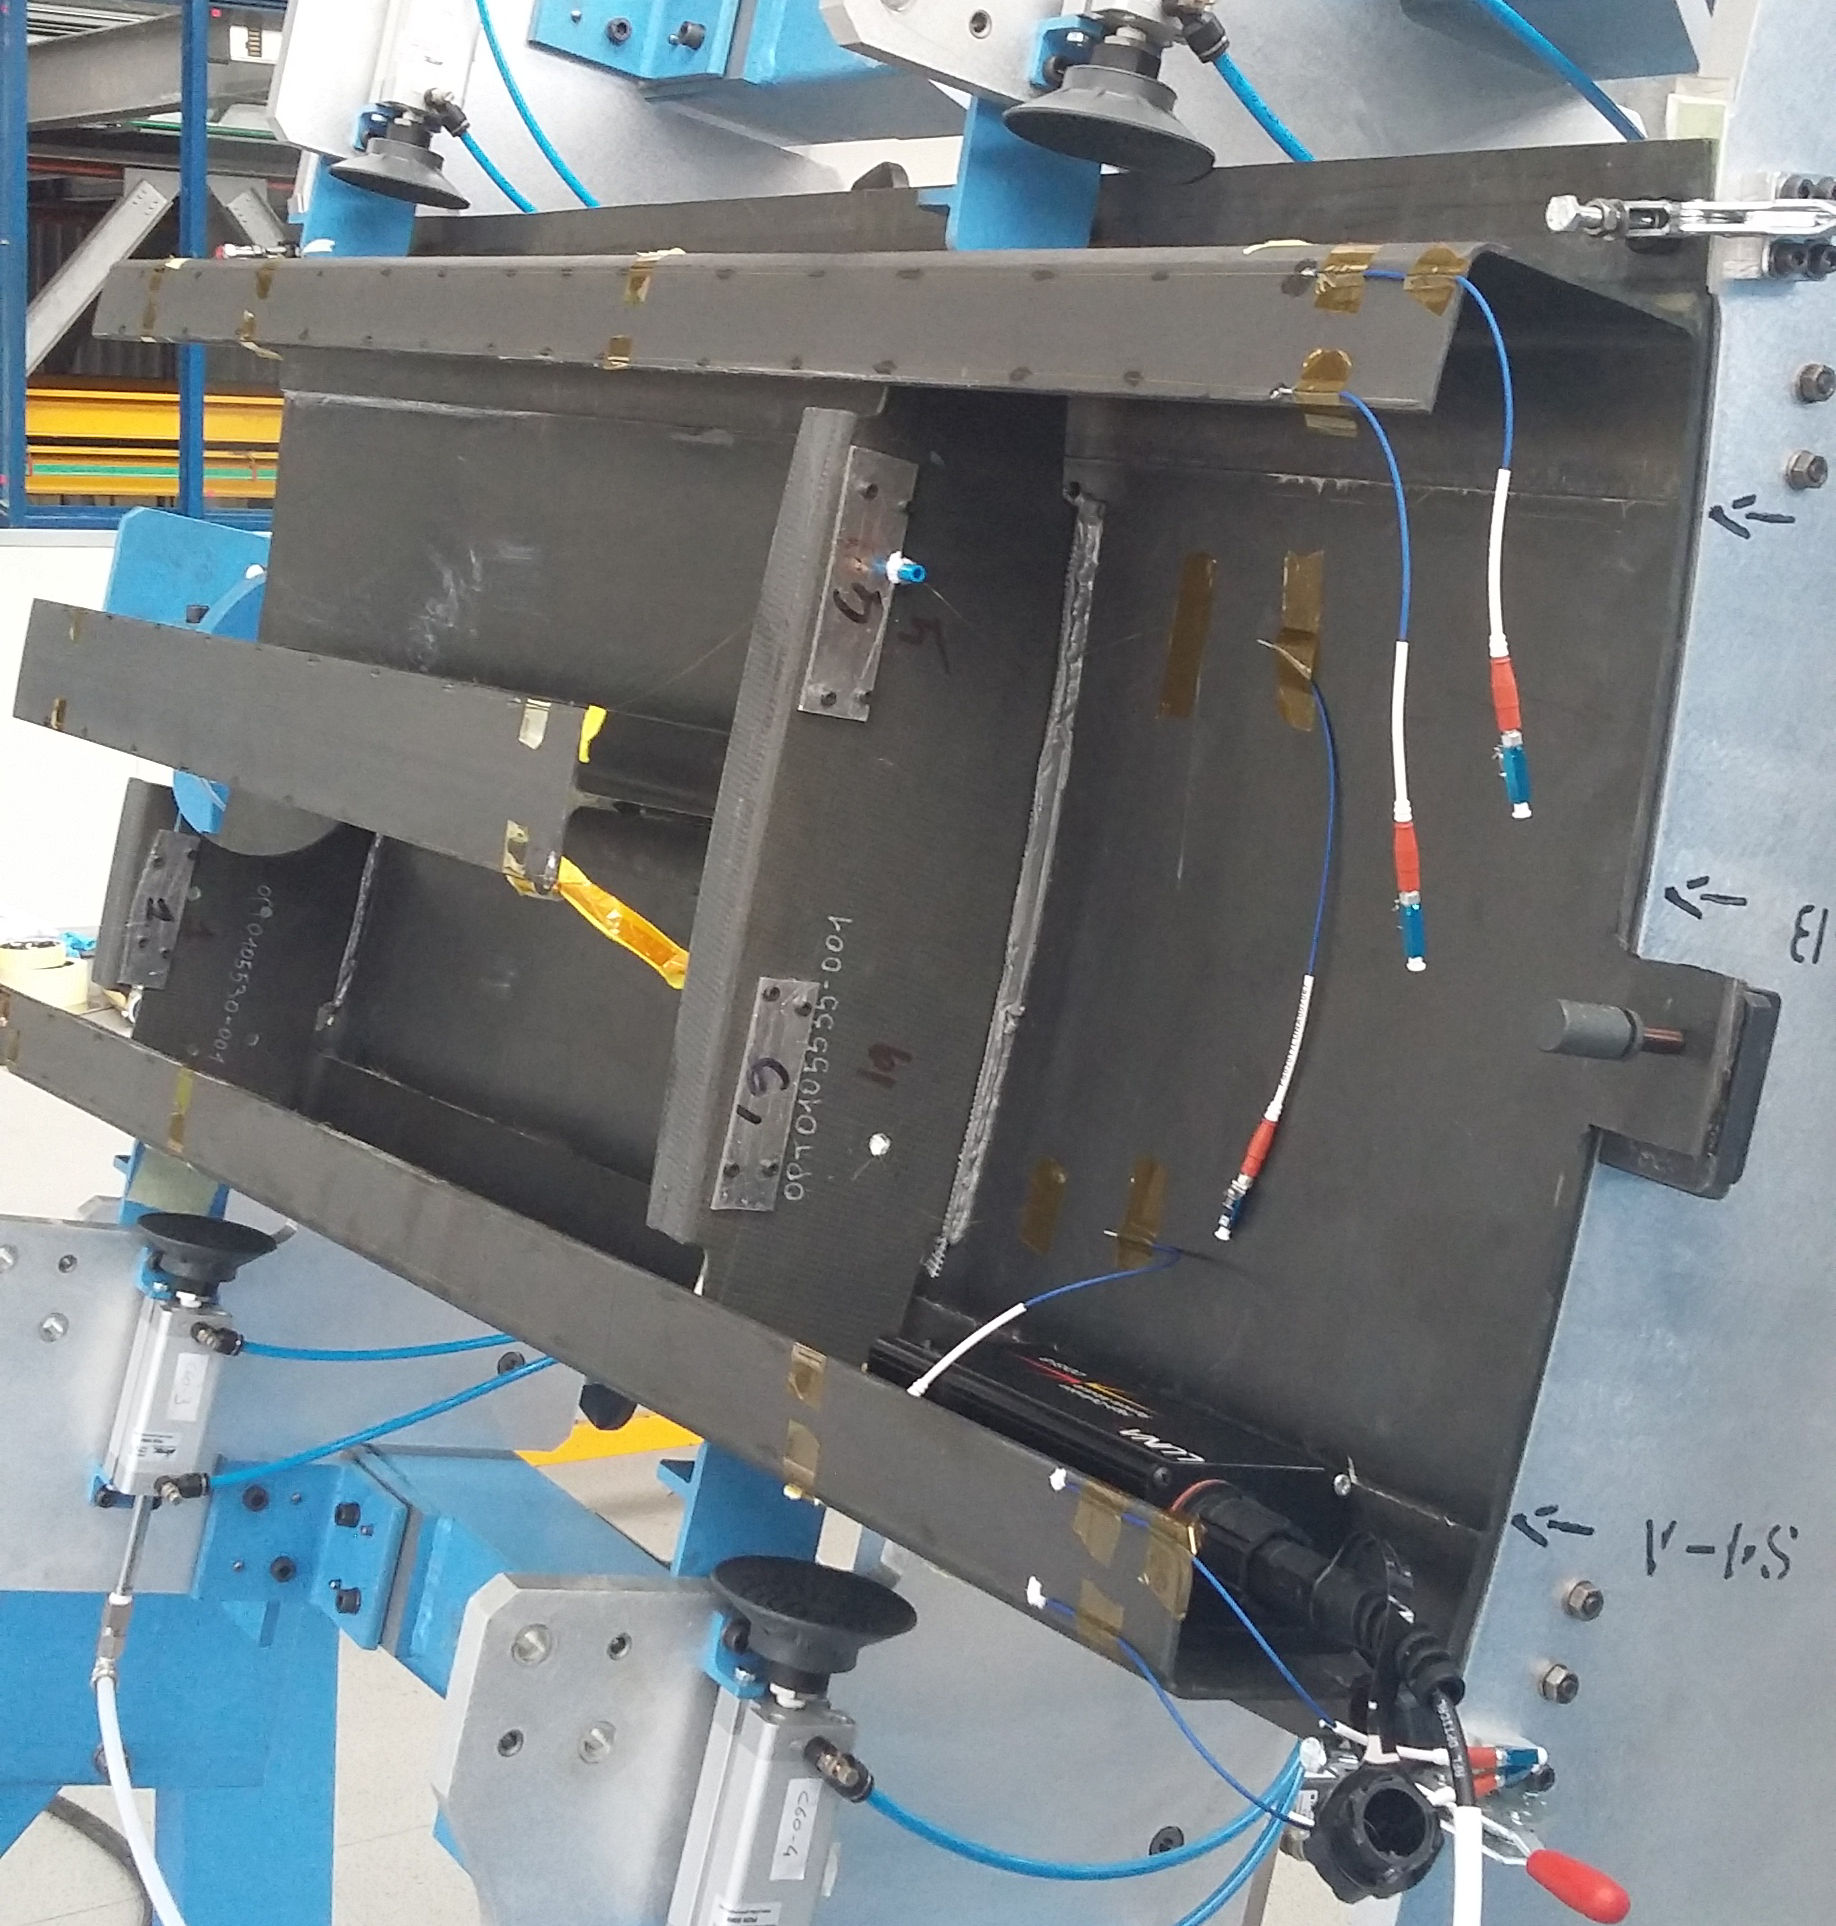
Para unir estructura spar/piel a piel inferior, segunda CFP resultó en otro proyecto OPTICOMS llamado WIBOND, para desarrollar herramienta montaje unión que coloca adhesivo, aplica presión apropiada e incorpora sensores fibra óptica en línea unión para monitorización salud estructural unión; CW informará esto y otras tecnologías montaje en artículo separado publicarse 2022.
Tercera CFP iniciada para afrontar reto crucial tensiones residuales causan "spring-in" estructura spar/piel. Estas deformaciones pueden tener efectos deletéreos proceso montaje unión. Proyecto ELADINE se unió esfuerzo OPTICOMS para desarrollar software modela y predice anisotropía térmica, contracción polimerización, interacción herramienta-pieza, flujo resina y compactación y gradientes temperatura a lo largo estructura.
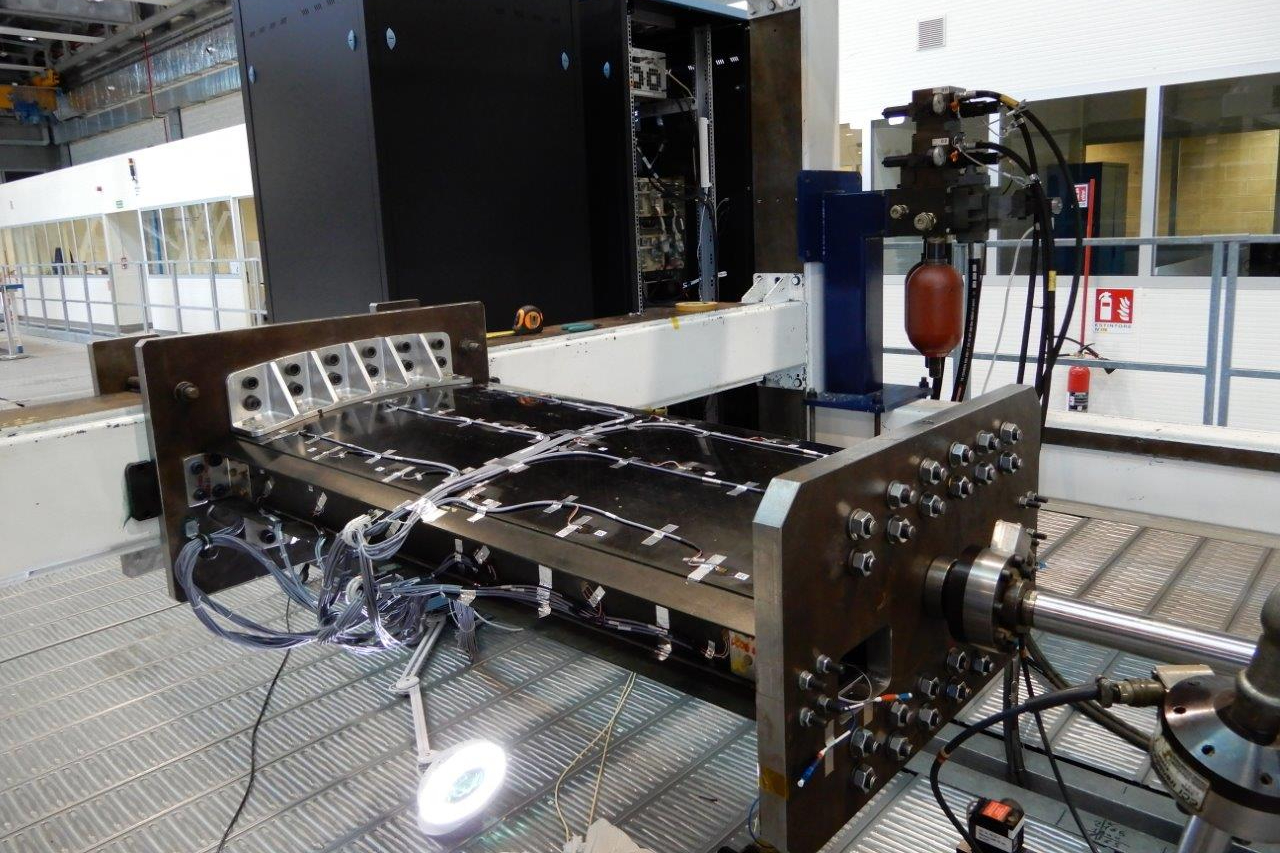
Foco principal IAI y OPTICOMS ahora entregar Q2 2022 demostrador caja ala completo 6,8 m a Piaggio para ensayos estáticos y fatiga. Seguido análisis rendimiento global ala y capacidad diseño, materiales y procesos cumplir criterios proyecto. Tras eso vendrá recomendación Piaggio sobre posibles próximos pasos hacia comercialización.
Más allá Piaggio, sin embargo, IAI espera caja ala OPTICOMS encuentre aplicación otros aviones. "Aunque proyecto basado avión específico", dice Sawday, "intentamos hacer diseño escalable a distintos espesores y tamaños. Nunca perdimos vista que esta tecnología puede y debe ser altamente adaptable".
Resina
- Automatizando la producción de compuestos para satisfacer la creciente demanda aeroespacial
- 4 Errores Críticos de Diseño que Evitar en Fabricación
- Fabricación de PCB en la era del 5G: tendencias y desafíos
- Metales Premium para Soluciones de Manufactura de Alta Variedad y Bajo Volumen
- Diseño para Fabricación: 4 Errores Clave a Evitar para Producción Rentable
- Fabricación automatizada: control informatizado y producción sin operarios en línea
- Compuestos ultra-ligeros Pebax TPE de Xenia elevan el rendimiento del calzado
- Nexam Chemical y NCC lanzan producción avanzada de compuestos alta temperatura
- Ensinger amplía producción de compuestos con nuevo pulverizador de polímero interno
- Fibra de carbono de Solvay seleccionada para catamarán de regatas Balance A+
- GBCC lanza sesiones matutinas de fabricación avanzada de compuestos para trabajadores por turnos