



Leonardo y CETMA revolucionan materiales compuestos para reducir costes e impacto ambiental
Este artículo se basa en mi entrevista con Stefano Corvaglia, ingeniero de materiales, jefe de investigación & desarrollo y gestor de PI de la División Aerostructuras de Leonardo (plantas de producción en Grottaglie, Pomigliano, Foggia, Nola, sur de Italia) y el Dr. Silvio Pappadà, ingeniero de investigación y jefe de programas con Leonardo en CETMA (Brindisi, Italia).
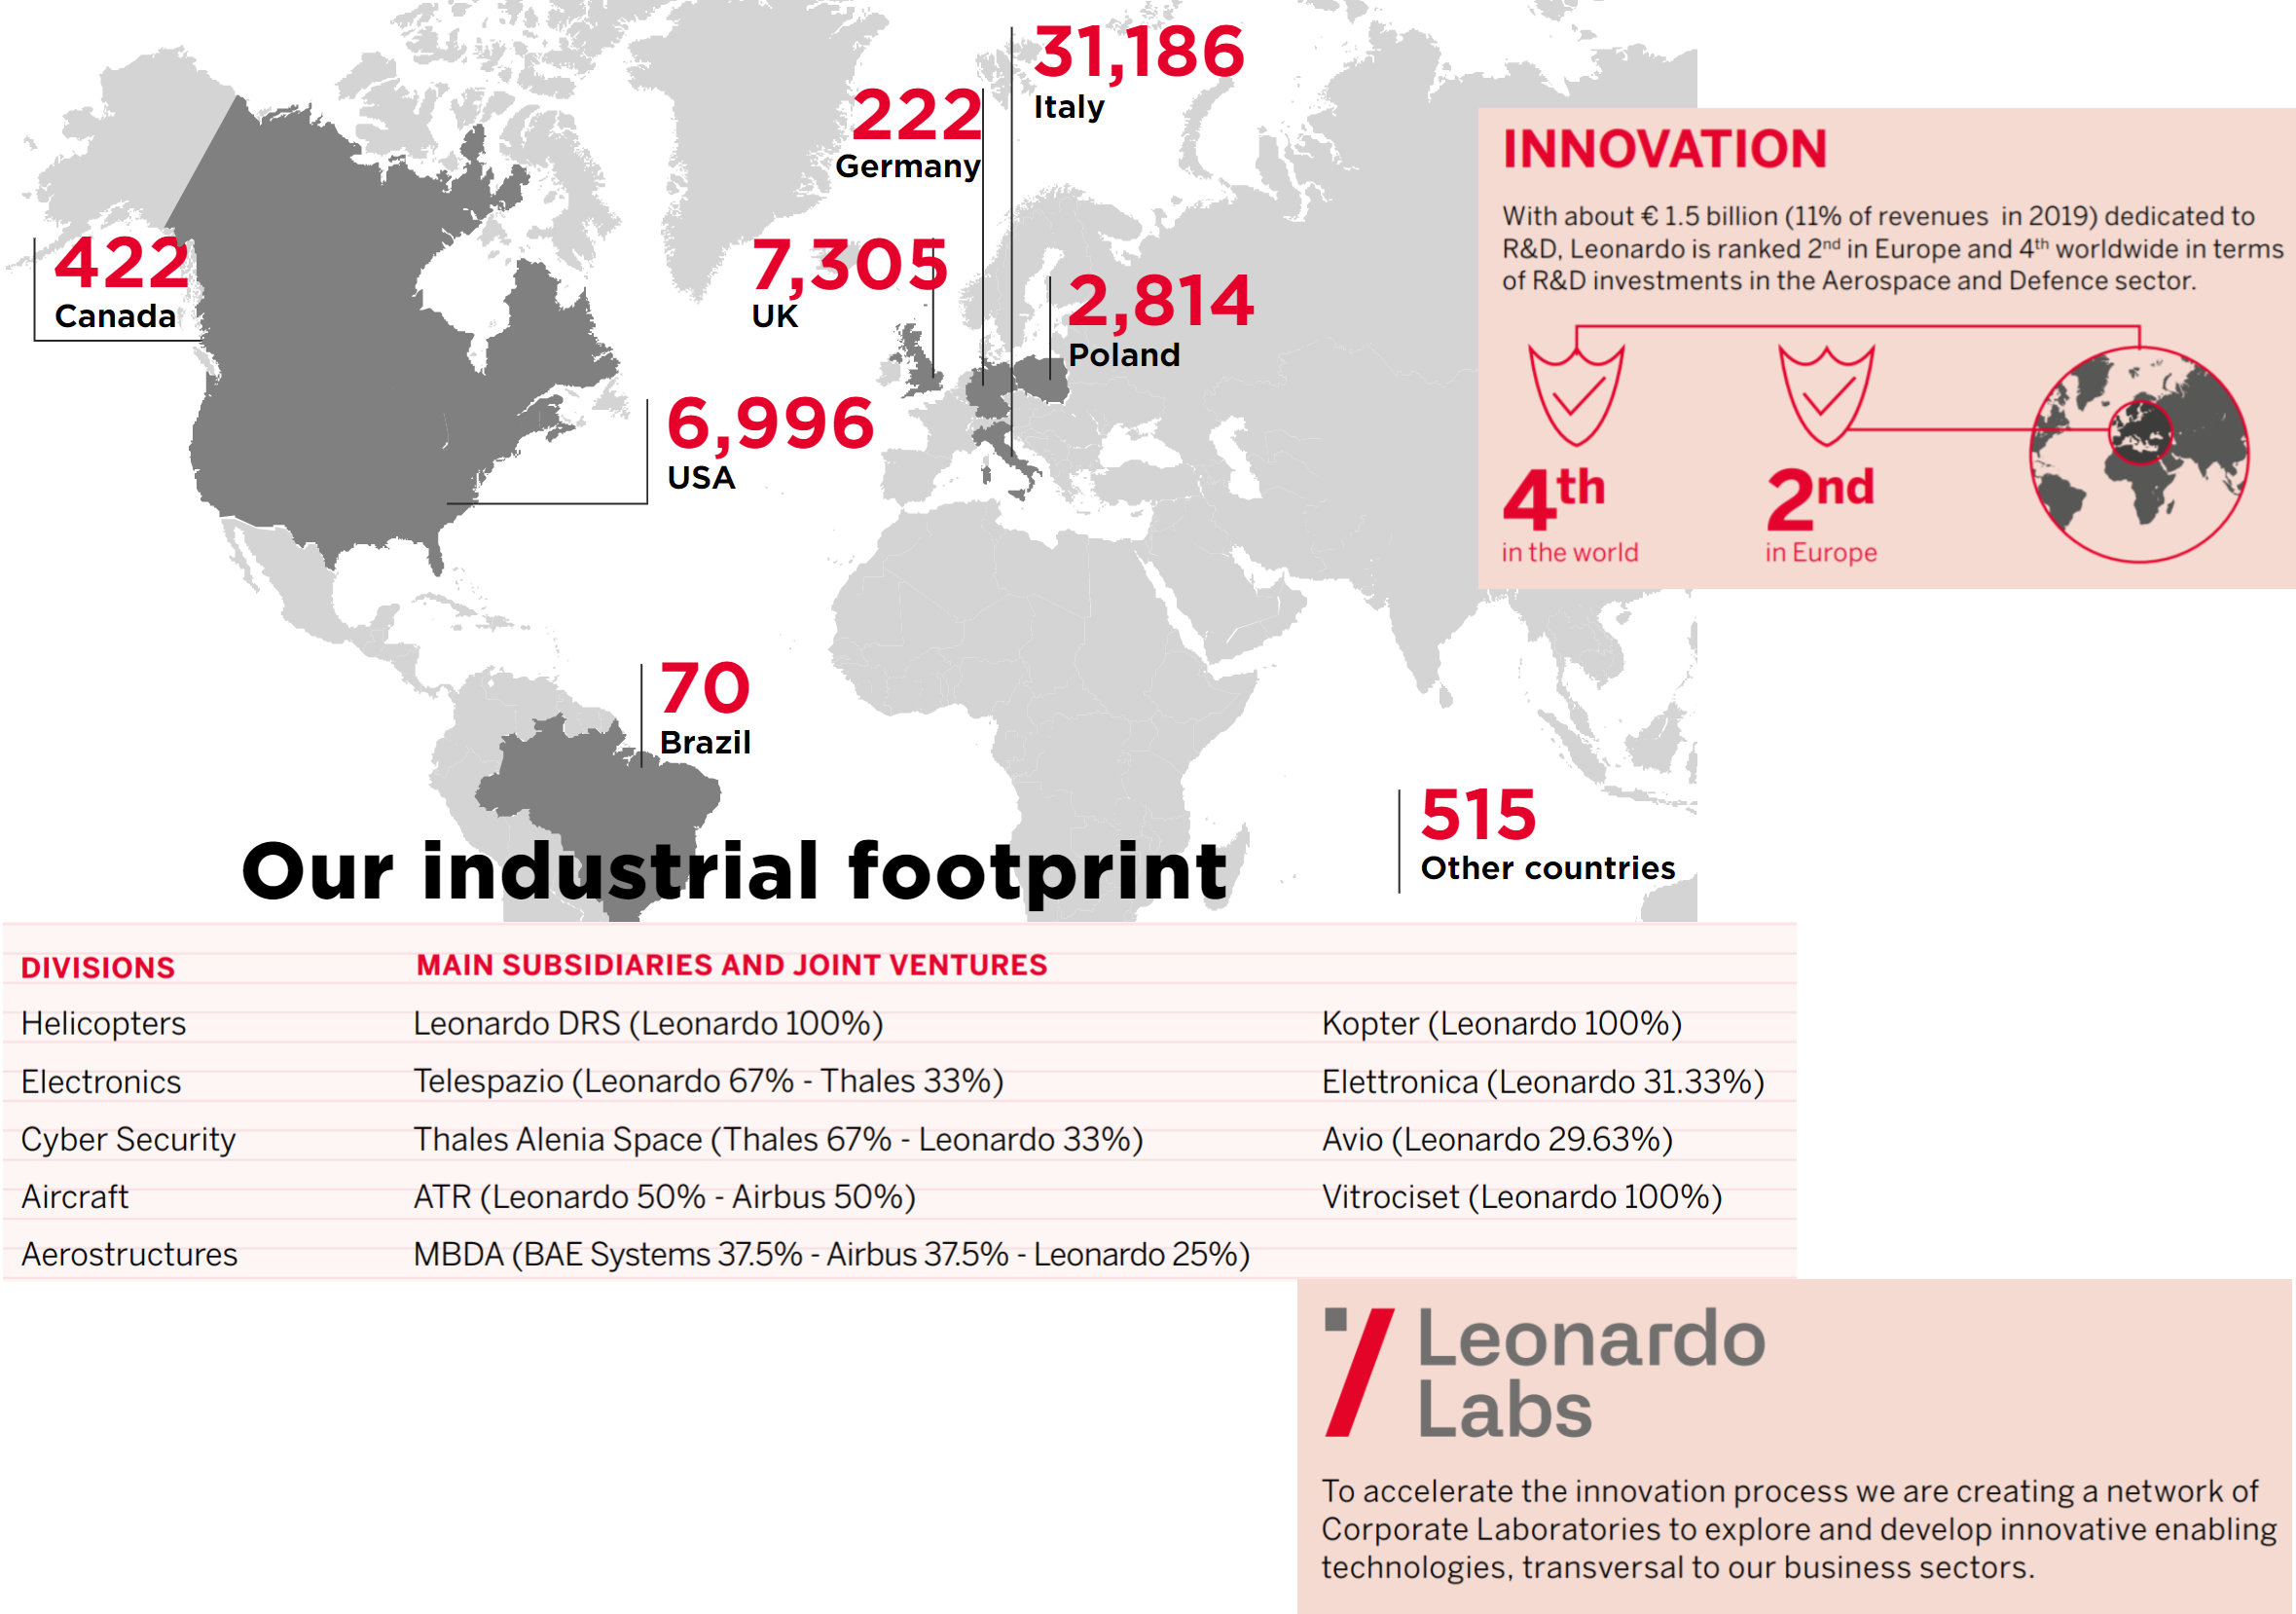
Leonardo (Roma, Italia) es uno de los principales actores mundiales en Aeroespacial, Defensa y Seguridad con 13,8 mil millones de euros en ingresos y más de 40 000 empleados en todo el mundo. La empresa proporciona soluciones integrales a escala global para aire, tierra, mar, espacio, ciber y seguridad y sistemas no tripulados. Con unos 1,5 mil millones de euros (11 % de los ingresos en 2019) dedicados a I+D, Leonardo está clasificado 2º en Europa y 4º mundial en términos de inversiones en investigación en el sector Aeroespacial y de Defensa.
A través de su División Aerostructuras, Leonardo proporciona fabricación y ensamblaje de grandes componentes estructurales, incluyendo fuselajes y empenajes, en compuestos y materiales tradicionales para los principales programas de aviones civiles del mundo.
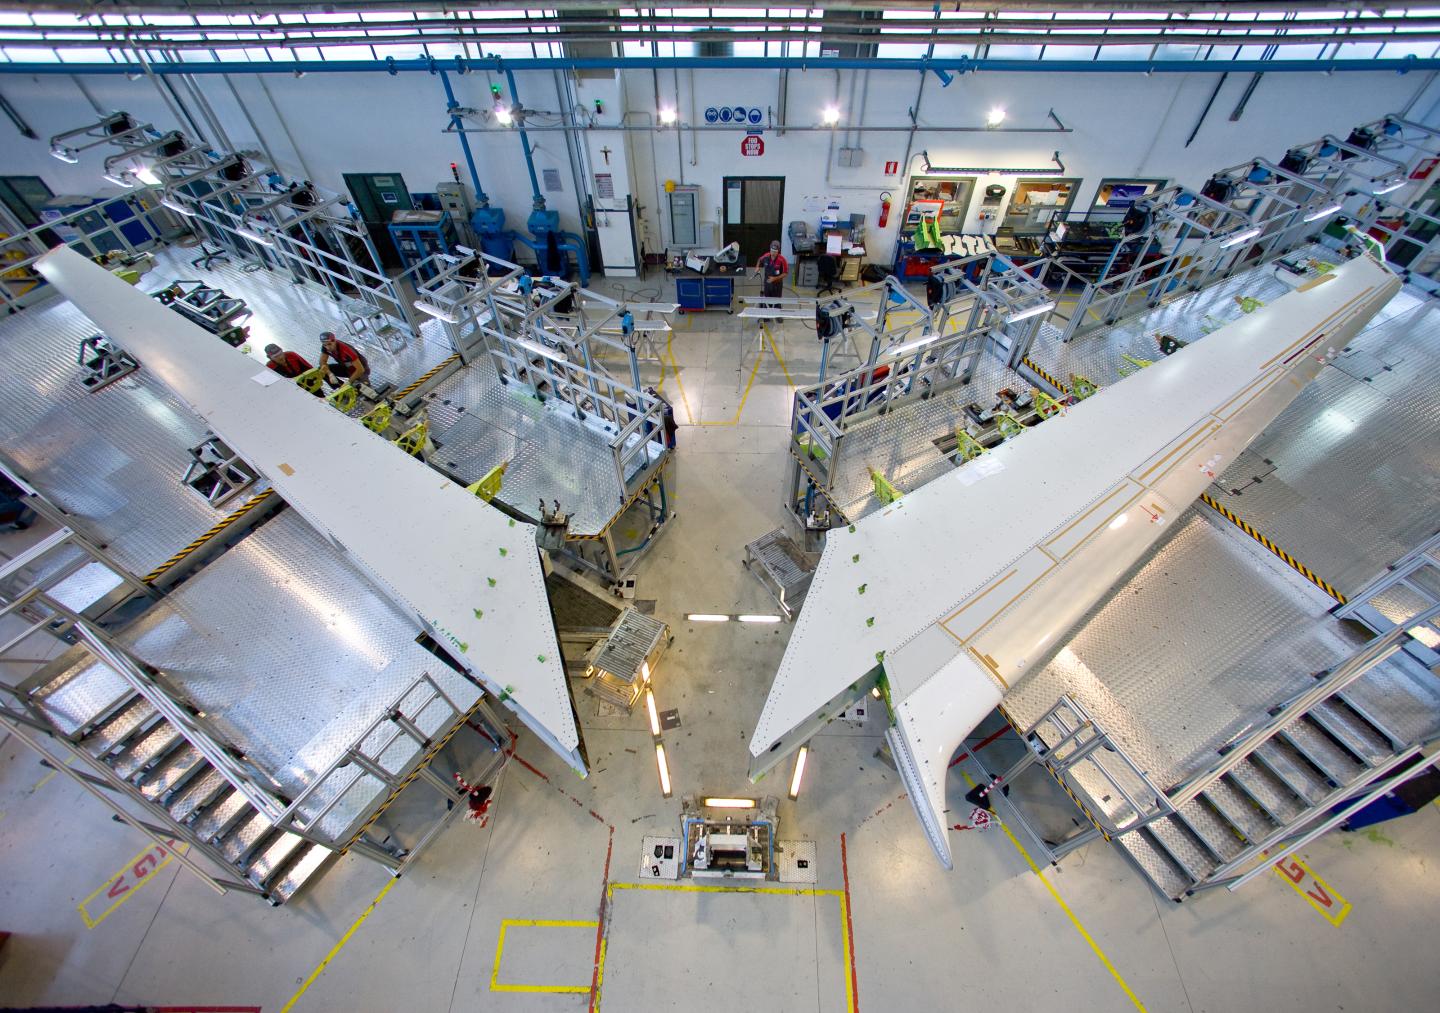
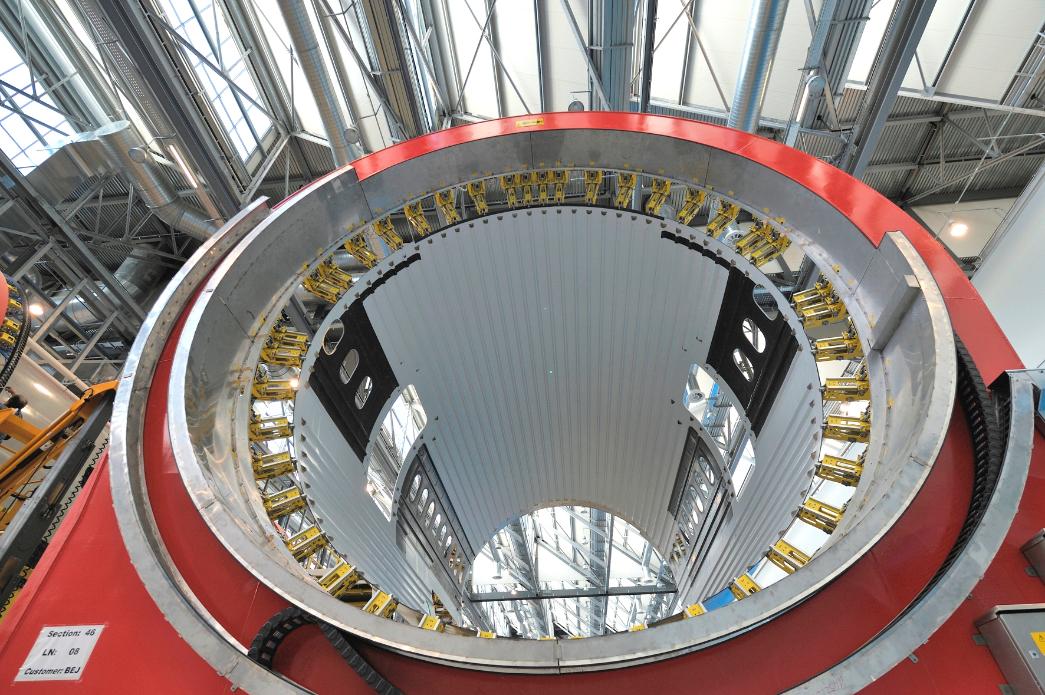
En materiales compuestos, la División Aerostructuras de Leonardo produce «barriles de una pieza» para las secciones centrales del fuselaje 44 y 46 del Boeing 787 en su planta de Grottaglie, así como los estabilizadores horizontales en su fábrica de Foggia —totalizando aproximadamente el 14 % del fuselaje del 787. Otra producción de estructuras compuestas incluye, en su Planta de Foggia, fabricación y ensamblaje de empenajes para aviones comerciales ATR y Airbus A220. Foggia también produce piezas compuestas para el Boeing 767 y para programas militares incluyendo el Joint Strike Fighter F-35, caza Eurofighter Typhoon, transporte militar C-27J y Falco Xplorer, el último miembro de la familia Falco de aeronaves no tripuladas producidas por Leonardo.
Trabajando con CETMA
«Tenemos muchas actividades en curso con CETMA, por ejemplo, en compuestos termoplásticos y moldeo por transferencia de resina (RTM)», dice Corvaglia. «Nuestro objetivo es tener actividades de I+D listas para producción en el menor período de tiempo posible. En nuestro departamento (I+D y gestión de PI), también buscamos tecnologías disruptivas con un TRL [nivel de madurez tecnológica – es decir, TRL más bajo es más incipiente y más lejos de producción] más bajo, pero buscamos ser más competitivos y asistir a nuestros clientes en todo el mundo».
«Desde el comienzo de nuestro trabajo juntos», añade Pappadà, «siempre hemos buscado mantener bajos el coste y el impacto ambiental. Hemos encontrado que los compuestos termoplásticos (TPC) ofrecen una reducción en ambos versus termoestables».
Corvaglia señala que, «junto con el equipo de Silvio, hemos desarrollado estas tecnologías y construido algunos prototipos de celdas automatizadas para evaluarlas en producción».
Moldeo por compresión continua (CCM)
«CCM es un buen ejemplo de nuestro trabajo juntos», dice Pappadà. «Leonardo identificó algunos componentes hechos en compuestos termoestables y juntos exploramos tecnología para proporcionarlos en TPC, mirando donde hay grandes números de piezas en la aeronave, como estructuras de empalme y puntales con geometría simple».
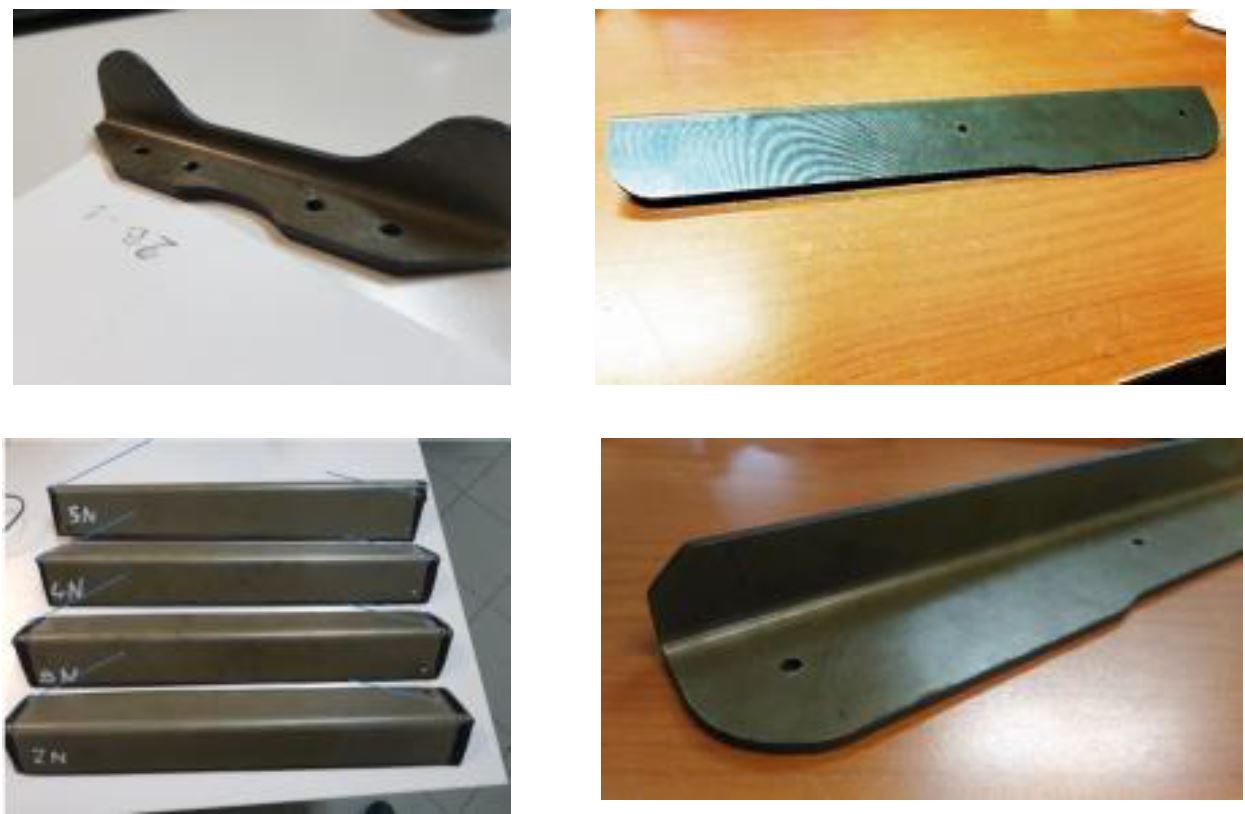
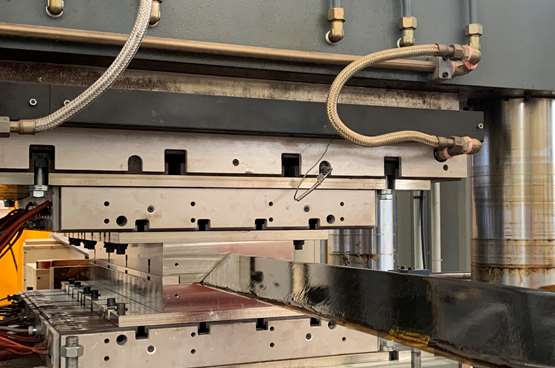
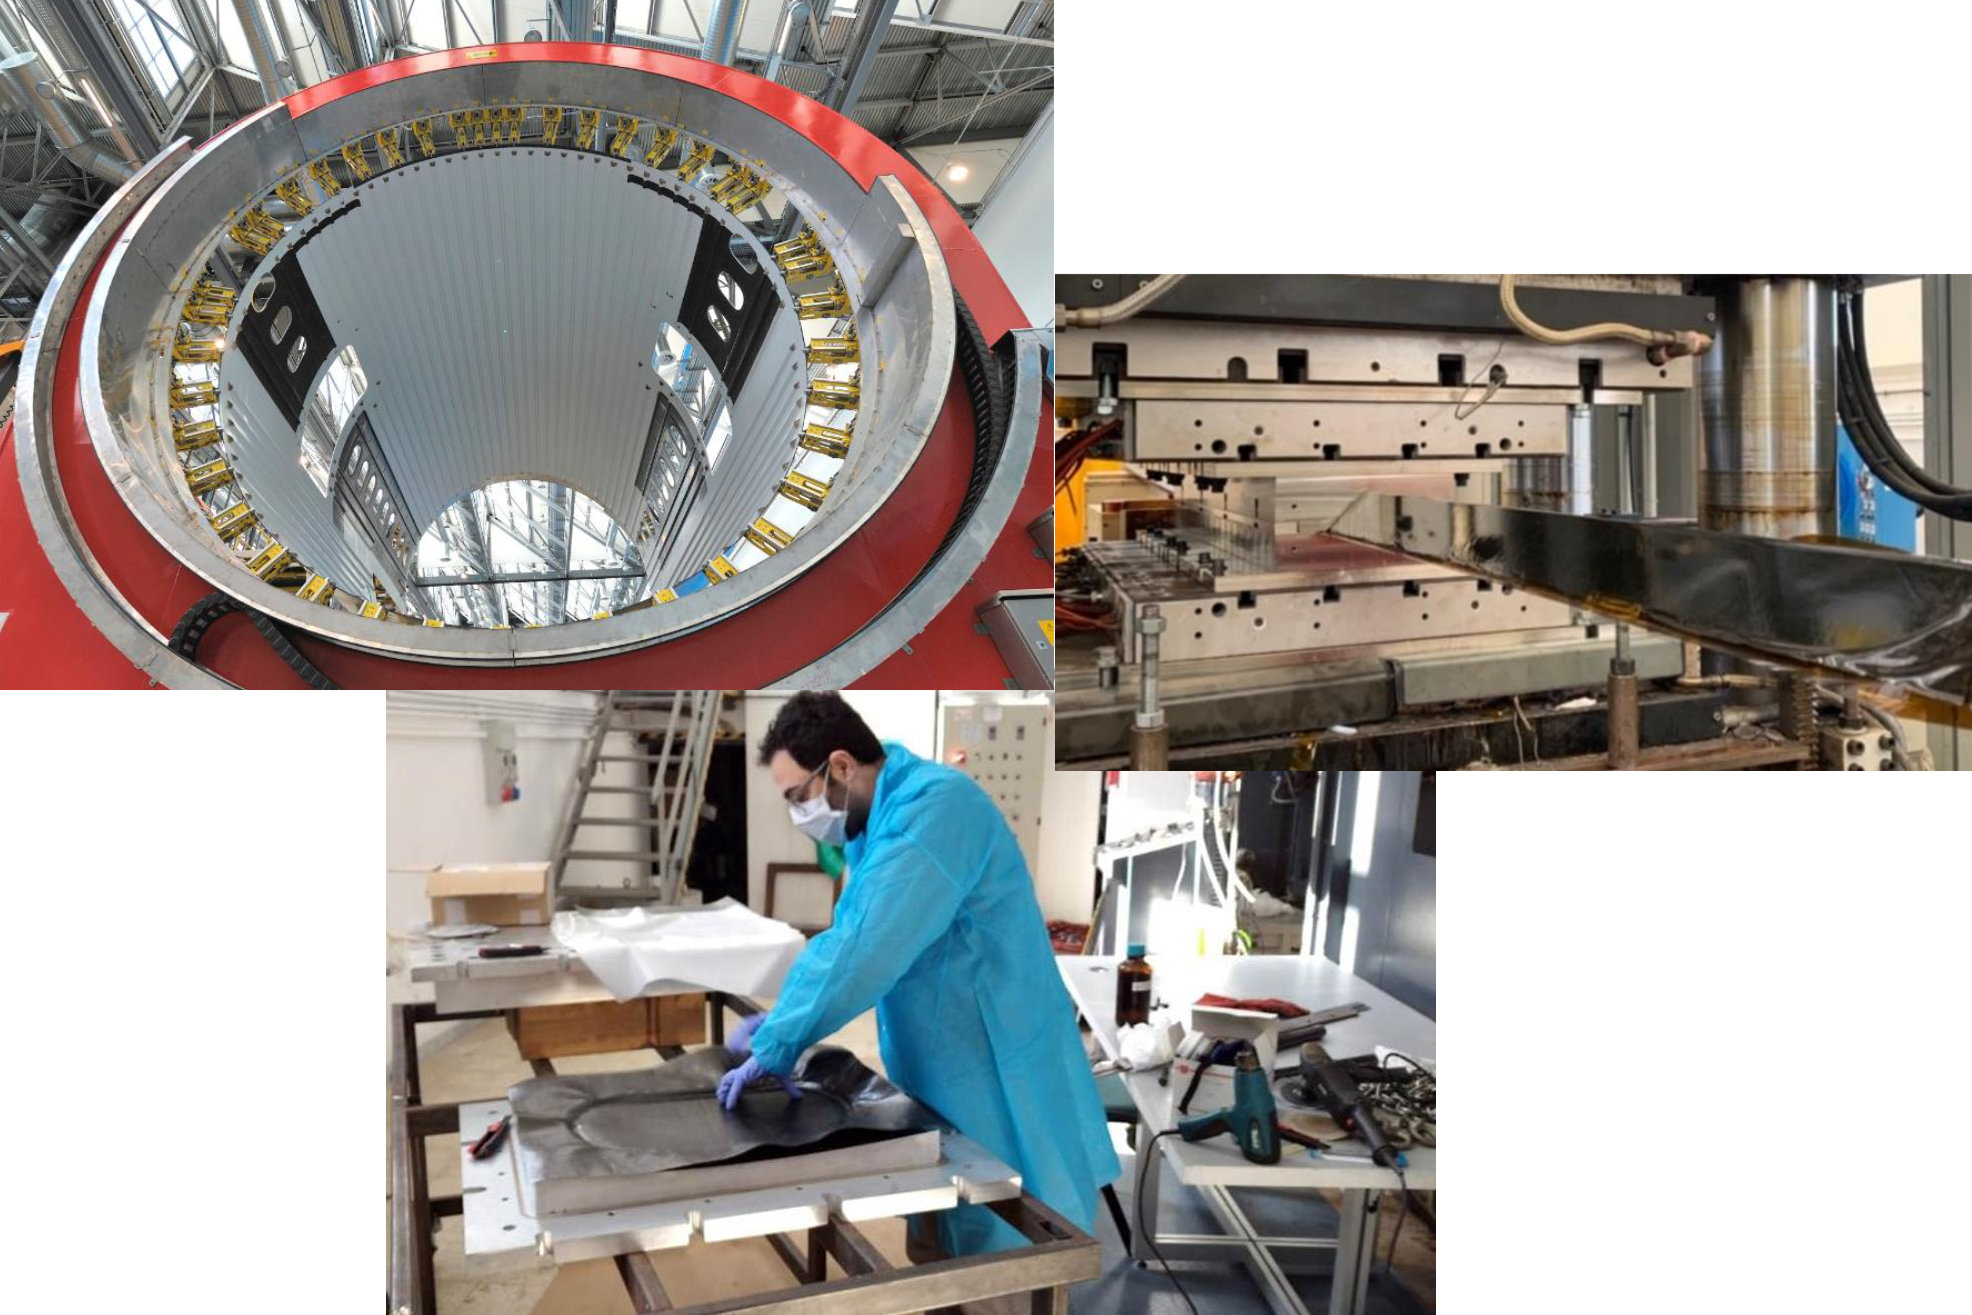
«Necesitábamos una nueva tecnología de producción caracterizada por bajo coste y alta cadencia», continúa. Señala que en el pasado, componentes TPC individuales se fabricaban con una gran cantidad de desperdicio. «Así que producimos formas netas basadas en moldeo por compresión no isotérmico pero con algunas innovaciones (patentes en trámite) para reducir desperdicio. Diseñamos una celda totalmente automatizada para esto, que una empresa italiana luego construyó para nosotros».
Esta celda es capaz de producir los componentes que Leonardo diseñó, dice Pappadà, «a una tasa de un componente cada 5 minutos, trabajando 24 horas/día». Sin embargo, su equipo luego tuvo que resolver la producción del preformado. «Al principio, necesitábamos un proceso de laminado plano, porque este era el cuello de botella en ese momento», explica. «Así que nuestro proceso empieza con un blank (laminado plano), calienta esto en un horno infrarrojo (IR) y luego en una prensa para moldear. Los laminados planos usualmente se producen usando grandes prensas y requieren 4-5 horas de tiempo de ciclo. Decidimos investigar un nuevo método capaz de producir laminados planos de forma más rápida. Así, desarrollamos una línea CCM de alta productividad en CETMA con apoyo de ingenieros de Leonardo. Redujimos el tiempo de ciclo para una pieza de 1 metro por 1 metro a 15 minutos. Importante, es un proceso continuo, así que podemos producir longitudes ilimitadas».
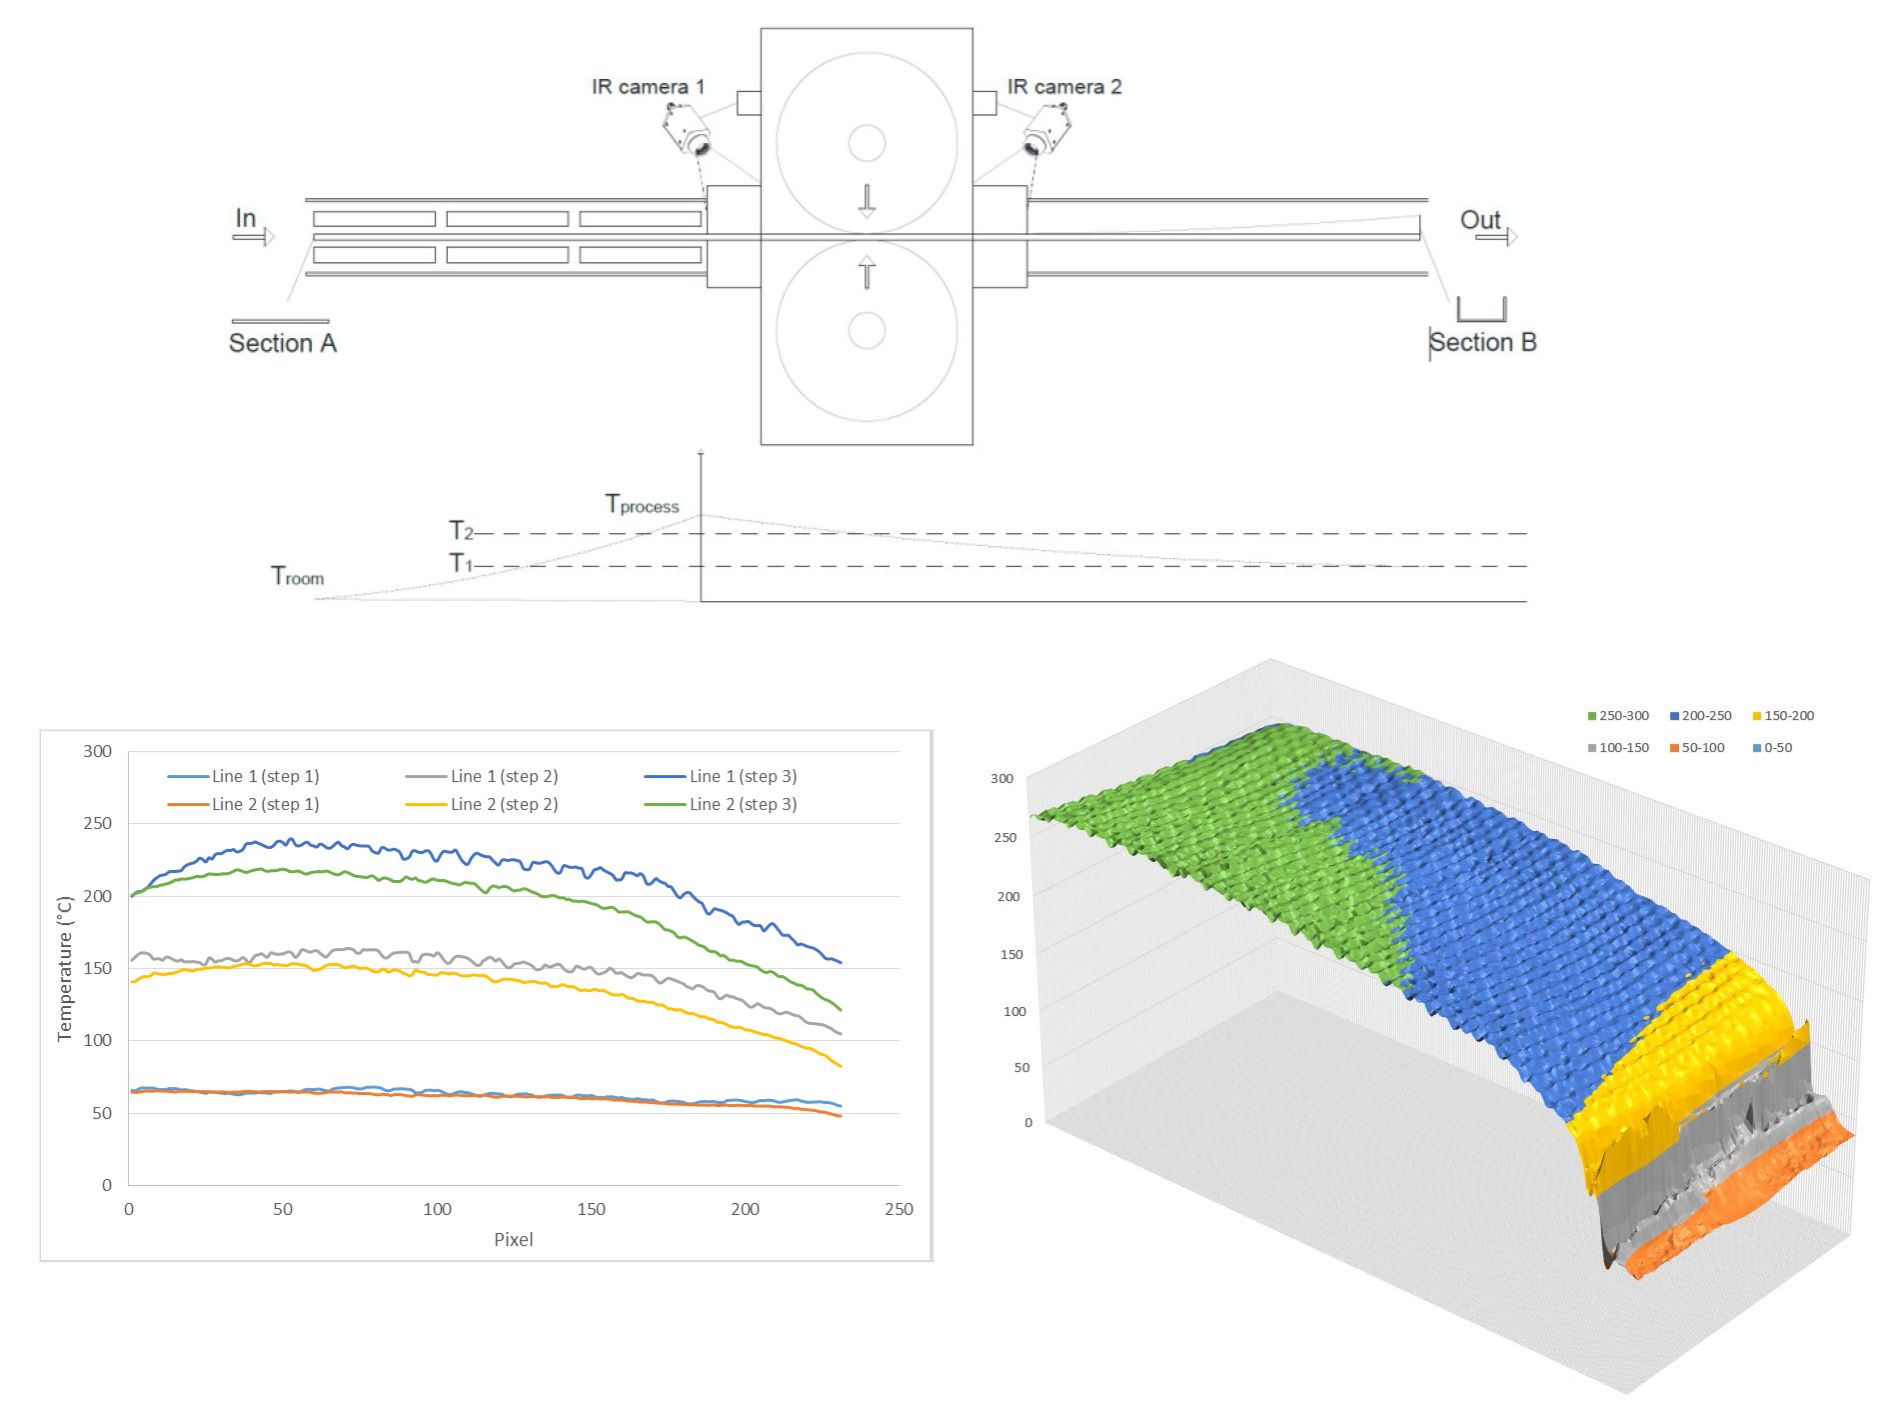
Pero, ¿cómo es esto nuevo comparado con el CCM usado por más de una década por Xperion, ahora XELIS (Markdorf, Alemania)? «Desarrollamos modelos analíticos y numéricos capaces de predecir defectos como vacíos», dice Pappadà. «Hicimos esto en cooperación con Leonardo y la Universidad de Salento (Lecce, Italia) para entender parámetros y su influencia en la calidad. Usamos estos modelos para desarrollar este nuevo CCM donde podemos tener espesores muy altos pero también alta calidad. Gracias a estos modelos, podemos optimizar temperatura y presión pero también cómo aplicar estos. Hay muchos aspectos tecnológicos que puedes desarrollar para tener distribución uniforme de temperatura y presión; sin embargo, necesitábamos entender el impacto de estos en el rendimiento mecánico y crecimiento de defectos en estructuras compuestas».
Pappadà continúa, «Nuestra tecnología es más flexible. Además, CCM fue desarrollado hace 20 años, pero no hay información sobre él porque las pocas empresas que lo usaron no compartieron conocimiento y know-how. Así que tuvimos que empezar de cero, solo con nuestro conocimiento de compuestos y procesamiento».
«Ahora estamos trabajando a través de programas internos y con nuestros clientes para encontrar piezas para estas nuevas tecnologías», dice Corvaglia. «Estas piezas pueden ser rediseñadas y requalificadas para iniciar producción». ¿Por qué? «El objetivo es tener un avión lo más ligero posible pero también competitivo en precio. Así que también debemos optimizar con espesor. Pero podríamos descubrir que una pieza puede ir aún más ligera o identificar múltiples piezas con una forma similar, lo que podría permitir ahorros de coste significativos».
Hasta ahora, reitera, esta tecnología ha estado en manos de unos pocos. «Pero hemos desarrollado tecnologías alternativas para hacer estos procesos aún más automatizados añadiendo conformado por prensado más avanzado. Ponemos un laminado plano y sale una pieza, lista para usar. Estamos en la fase de rediseñar piezas y desarrollar CCM plano versus formado».
«Ahora tenemos en CETMA una línea CCM que es muy flexible», dice Pappadà, «donde podemos aplicar diferentes presiones según sea necesario para lograr formas complejas. La línea que desarrollaremos junto con Leonardo estará más enfocada en componentes que se ajusten a sus necesidades específicas. Pensamos que podríamos tener diferentes líneas CCM para paneles planos y largueros en L versus formas más complejas. De esta manera, podemos mantener el coste de equipamiento más bajo versus las grandes prensas usadas actualmente para producir piezas TPC de geometría compleja».
Soldadura por inducción para consolidación in-situ
«La soldadura por inducción es muy interesante para compuestos porque es posible sintonizar y controlar la temperatura muy bien, calentar muy rápido y controlar muy precisamente», señala Pappadà. «Con Leonardo, desarrollamos soldadura por inducción para unir componentes TPC. Pero ahora estamos pensando en usar soldadura por inducción para consolidación in-situ (ISC) de cintas TPC. Para hacer esto, hemos desarrollado nueva cinta de fibra de carbono que puede calentarse muy rápido por soldadura por inducción usando una máquina dedicada. La cinta usa los mismos materiales de matriz que las cintas comerciales pero con una arquitectura diferente que mejora el calentamiento electromagnético. Estamos optimizando el rendimiento mecánico pero también pensando en el proceso, intentando igualar diferentes necesidades, por ejemplo cómo procesar rentablemente con automatización».
Señala que ISC es muy difícil de lograr con cinta TPC a buenas tasas de producción. «Para tener esto para producción industrial, debes calentar y enfriar más rápido y aplicar presión de forma muy controlada. Así que decidimos usar soldadura por inducción para calentar solo una pequeña región donde estamos consolidando material pero dejar el resto del laminado frío». La soldadura por inducción usada para ensamblaje tiene un TRL más alto, dice Pappadà.
Usar calentamiento por inducción para consolidación in-situ parece muy disruptivo —algo que ningún OEM o proveedor de nivel 1 está haciendo abiertamente en este momento. «Sí, esta es posiblemente tecnología disruptiva», dice Corvaglia. «Hemos patentado la máquina y los materiales. Apuntamos a algo que pueda ser comparable a compuestos termoestables. Muchos han intentado AFP (colocación automática de fibra) con TPC pero tienen que hacer un paso secundario para consolidación. Esta es una gran limitación en términos de geometría, coste, tiempo de ciclo y tamaño de piezas. Podemos de hecho cambiar la forma de producir piezas aeronáuticas».
SQRTM
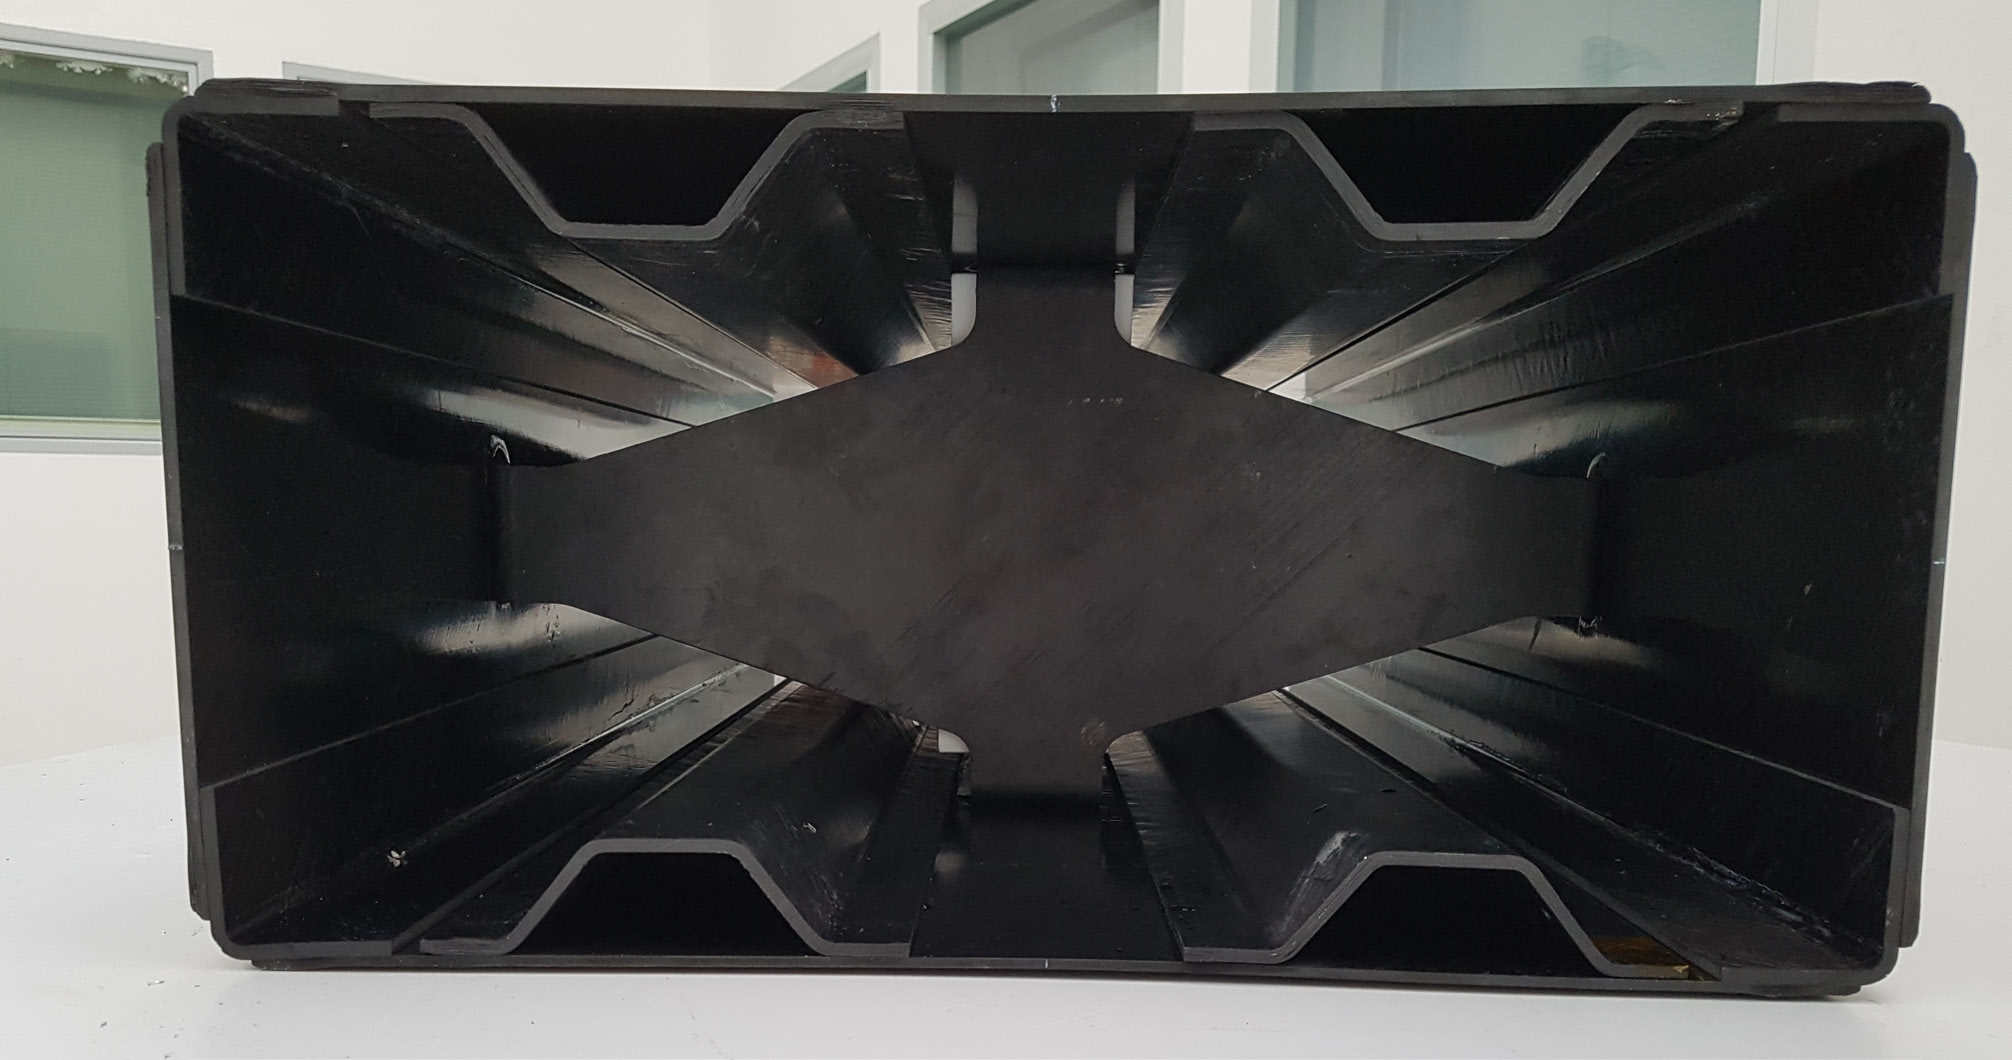
Además de termoplásticos, Leonardo continúa mirando tecnologías RTM. «Este es otra área donde hemos trabajado con CETMA y patentado nuevos desarrollos basados en una tecnología más antigua, en este caso, SQRTM. Same Qualified Resin Transfer Molding (SQRTM) fue desarrollado inicialmente por Radius Engineering (Salt Lake City, Utah, EE. UU.). «Tener un método fuera de autoclave (OOA) que nos permita usar material ya cualificado es importante», dice Corvaglia. «También nos permite usar preimpregnados que tienen propiedades y calidad bien conocidas. Hemos diseñado, demostrado y patentado un marco de ventana de aeronave usando esta tecnología».
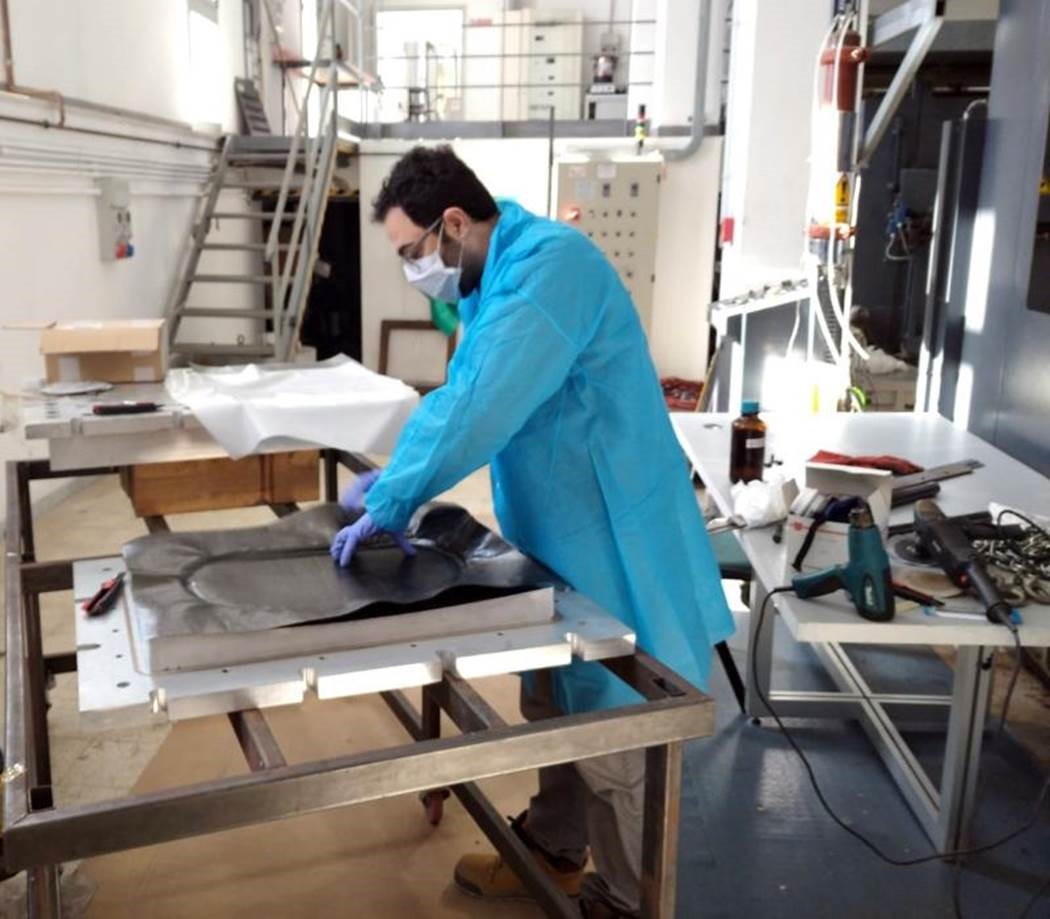
«Esto también es tecnología más antigua, pero si buscas en la web, no encuentras info sobre esta técnica», señala Pappadà. «Lo importante es que, de nuevo, estamos usando modelos analíticos para predecir y optimizar parámetros de proceso. Con esta tecnología, podemos tener buena distribución de resina —sin zonas secas o acumulación de resina— y contenido de vacíos cercano a cero. Podemos producir alto rendimiento estructural porque podemos controlar contenido de fibra, y esta tecnología puede usarse para producir formas complejas. Estamos usando los mismos materiales cualificados para curado en autoclave, pero en un método OOA, pero también podrías decidir usar resinas de curado rápido para reducir tiempo de ciclo a minutos».
«Incluso con preimpregnado actual, hemos reducido el tiempo de curado», señala Corvaglia. «Por ejemplo, comparado con un ciclo normal de autoclave de 8-10 horas, podemos lograr 3-4 horas con SQRTM para una pieza como un marco de ventana. Calor y presión se aplican directamente a la pieza, y la masa a calentar es menor. Además, calentar la resina líquida versus el aire en un autoclave es más rápido y la calidad de la pieza es excepcional, lo que es una ventaja especialmente para formas complejas. No hay retrabajo, vacíos cercanos a cero y excelente calidad superficial porque la herramienta la controla, no una bolsa de vacío».
Futuro visionario, basado en tecnología
Leonardo está produciendo innovación en un conjunto grande y diverso de tecnologías. Debido a la rápida evolución de la tecnología, ve la inversión en I+D de alto riesgo (TRL bajo) como crucial para desarrollar las nuevas tecnologías requeridas para productos futuros, que van más allá del desarrollo incremental (corto plazo) que ya sustenta en productos actuales. Tal combinación de estrategias a corto y largo plazo se combinan en el Plan Maestro de I+D 2030 de Leonardo, una visión unificada para una empresa sostenible y competitiva.
Como parte de este plan, está lanzando los Leonardo Labs, una red internacional de laboratorios de I+D corporativos dedicados a investigación avanzada e innovación tecnológica. Para 2020, la empresa perseguirá la apertura de los primeros seis Laboratorios Leonardo en las áreas de Milán, Turín, Génova, Roma, Nápoles y Tarento y está reclutando 68 investigadores (Leonardo Research Fellows) con habilidades en las siguientes áreas: 36 posiciones en Inteligencia Artificial y sistemas autónomos inteligentes, 15 en análisis de big data, 6 en computación de alto rendimiento, 4 en electrificación de plataformas aeronáuticas, 5 en materiales y estructuras y 2 en tecnologías cuánticas. Los Leonardo Labs jugarán el papel de puestos avanzados de innovación y generadores de las tecnologías futuras de Leonardo.
Notablemente, las tecnologías que Leonardo comercializa en aeronaves también pueden tener aplicaciones en sus divisiones terrestre y marítima. Estén atentos para más actualizaciones sobre Leonardo y su potencial impacto en compuestos.
Resina
- Reducir la Huella Ambiental de la Producción de Semiconductores y Electrónica
- Sensor de Gas Portátil Autocalefactable Avanzado para Monitorización Precisa de Salud y Medio Ambiente
- Compuestos ultra-ligeros Pebax TPE de Xenia elevan el rendimiento del calzado
- Espuma de polipropileno: impulsando sostenibilidad y eficiencia de costes
- Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso
- OTOMcomposite lanza software avanzado para colocación y bobinado de cinta asistidos por láser en Composites 4.0
- Resinas epoxi sostenibles: Soluciones reprocesables, reparables y reciclables para aplicaciones aeroespaciales compuestas
- Combinando sensores dieléctricos AC y DC para monitorización precisa del curado de compuestos
- Fibra de carbono de Solvay seleccionada para catamarán de regatas Balance A+
- Consorcio IRG CosiMo apunta a producción en masa de compuestos termoplásticos para aeroespacial y automoción
- Compuestos de Grafeno-Polímero para Supercondensadores de Alto Rendimiento: Una Revisión Exhaustiva