



Por qué el espesor de pared uniforme es crucial en el moldeo por inyección: guía de diseño
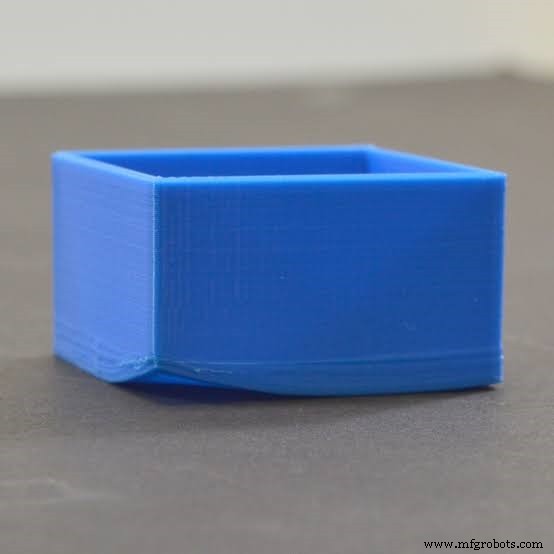
Si alguna vez ha desmontado una pieza plástica, notará que estas piezas tienen espesores de pared que son uniformes en tamaño. Bueno, eso no es una coincidencia. El espesor de la pared juega un papel importante en determinar el éxito o el fracaso de la pieza. Es una de las reglas más importantes del diseño de moldeo por inyección. Si no se hace correctamente, podría llevar a una serie de problemas al mecanizar la pieza. En este artículo, revisaremos por qué el espesor uniforme de pared en moldeo por inyección es importante, los defectos que podría causar si no se hace correctamente, y la relación entre la elección de materiales y el mecanizado de paredes de moldeo por inyección.
Principios a considerar al diseñar paredes de piezas de inyección
Después de terminar el mecanizado, la pieza tiene que encogerse para poder ser removida fácilmente del molde. La velocidad a la que las piezas plásticas se encogen en un proceso de moldeo por inyección depende de dos factores principales: el espesor de las paredes y el espesor del material plástico utilizado. Todas las piezas plásticas se encogen al enfriarse. Por lo tanto, el diseño para estas piezas plásticas se hace de manera que este encogimiento sea uniforme. Las tasas variables de encogimiento llevan a diferentes defectos, tanto cosméticos como fatales. Durante el diseño plástico para el espesor de pared, aquí hay algunas reglas que los diseñadores toman en cuenta:
Esquinas agudas
Las esquinas de una pieza son muy importantes para determinar si la pieza fallará o no. Esto es porque las piezas con esquinas agudas tendrán un alto nivel de concentración de estrés. Esto podría impedir el flujo de plástico y causar defectos en la pieza. Para prevenir esto, la mayoría de los diseñadores hacen el radio interior de una esquina 0.5 veces el espesor del plástico mientras que el radio exterior es 1.5 veces el espesor del plástico.
Espesor de pared adyacente
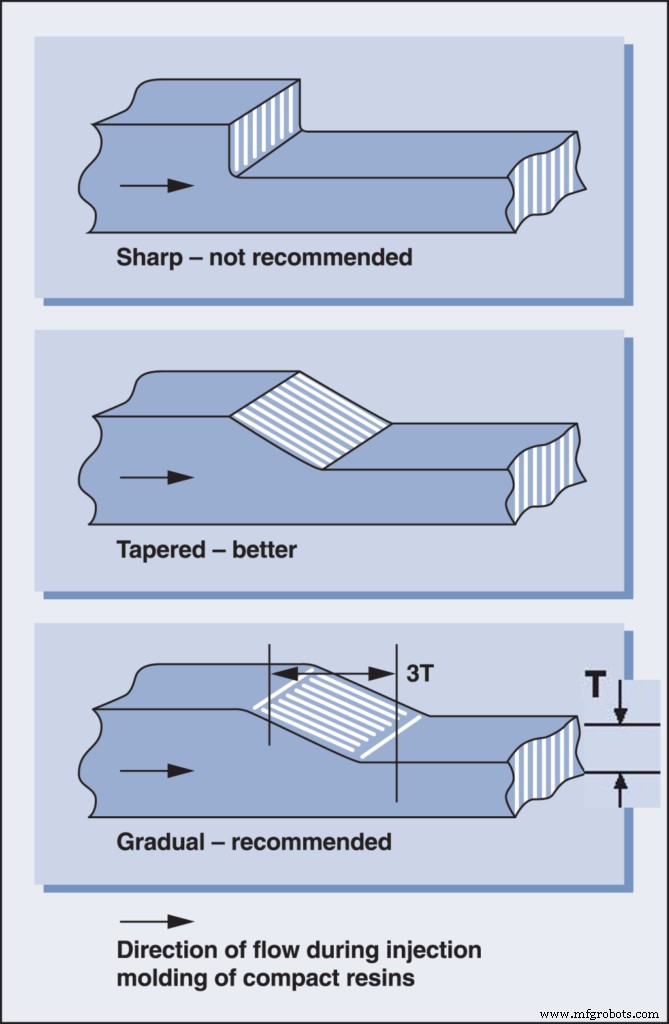
Para paredes adyacentes, el espesor de una pared no debe ser menos del 40 al 60 por ciento de la otra. Además, ambos espesores de pared deben estar dentro del umbral para el material particular.
Ángulos de desmoldeo
Los desmoldeos ayudan a facilitar la fácil remoción de piezas del molde. Generalmente, debe permitir tanto desmoldeo como el espesor del plástico permita. En la mayoría de los casos, uno a dos grados de desmoldeo junto con 1.5 grados adicionales por 0.25 mm de espesor de plástico es suficiente. Esto puede variar dependiendo del diseño de moldeo en el espesor de pared y el espesor de la pieza.
Bosses (refuerzos)
Las pautas para el diseño de moldeo en el espesor de pared deben aplicarse a los bosses (la estructura cilíndrica que rodea la abertura destinada para un tornillo). Deben tener un espesor del 40 al 60 por ciento del área circundante.
Bordes y curvas
El espesor de los bordes y curvas también debe ser lo más uniforme posible. Una forma de asegurar esto es agregar radios adecuados a las curvas. Esto ayuda a asegurar que el material plástico fluya suavemente a través de la cavidad del molde.
Nervios
Los nervios se pueden implementar en piezas que requieren resistencia. La ventaja de usar nervios en lugar de engrosar la pieza es que reducen el riesgo de deformación. Los nervios también son más rentables ya que se enfrían más rápido y requieren menos material para producir.
Por qué es importante mantener un espesor de pared uniforme
Apariencia
El espesor de pared desigual afecta la estética de una pieza moldeada por inyección. Defectos como deformación y marcas de hundimiento pueden surgir debido al espesor desigual de las paredes. Problemas superficiales como líneas de flujo también pueden notarse.
Desafíos de alimentación (gating)
La alimentación se realiza desde secciones gruesas hacia secciones más delgadas. El espesor de pared desigual puede resultar en el flujo de plástico fundido desde secciones delgadas a secciones más gruesas. Esto resulta en problemas ya que el material plástico puede comenzar a enfriarse en la sección delgada, bloqueando efectivamente el flujo hacia la sección más gruesa. Defectos como hundimiento y deformación surgen como resultado de esto.
Tensión de cizallamiento
La tensión de cizallamiento del plástico en flujo puede verse influenciada por el espesor de pared variable. La tensión de cizallamiento del plástico en flujo moviéndose a una tasa constante de llenado aumenta a medida que el espesor de pared se reduce. El espesor de pared desigual resulta en diferentes grados de tensión de cizallamiento. Esto es un contribuyente importante a la deformación en plásticos.
Tasa de enfriamiento
Las secciones más gruesas tardan más en enfriarse. Una pieza con espesor de pared desigual tendrá que permanecer en el molde hasta que toda la pieza se enfríe. Esto conduce a un aumento en el tiempo de ciclo y el proceso de fabricación en general.
Costo
Las paredes más gruesas requieren más material plástico para llenar. También requieren más tiempo para enfriarse. Más materiales y un tiempo más largo en la máquina de moldeo por inyección solo aumentarán el costo de producción.
Defectos causados por espesor de pared desigual
Si bien el moldeo por inyección proporciona uno de los mejores métodos para la fabricación de piezas, todavía hay factores que pueden resultar en defectos en su producto final. Varios defectos pueden surgir como resultado del proceso de moldeo así como del espesor del plástico de los materiales utilizados. A continuación se destacan algunos de los defectos influenciados por el espesor de pared.
Deformación (Warpage)
La deformación surge como resultado del encogimiento desigual de las diferentes partes de un producto. Esto causa giros y dobleces en la forma del producto al completarse. Como se ha destacado, el espesor de pared desigual causa que las partes de un producto se enfríen a diferentes tasas, llevando a deformación.
Líneas de flujo
Las líneas de flujo son defectos estéticos que ocurren en productos plásticos. Aparecen como ondas o líneas, generalmente de un tono de color diferente al del área circundante. Ocurren como resultado de diferentes tasas de flujo de plástico fundido en la cavidad del molde.
Marcas de hundimiento (Sink Marks)
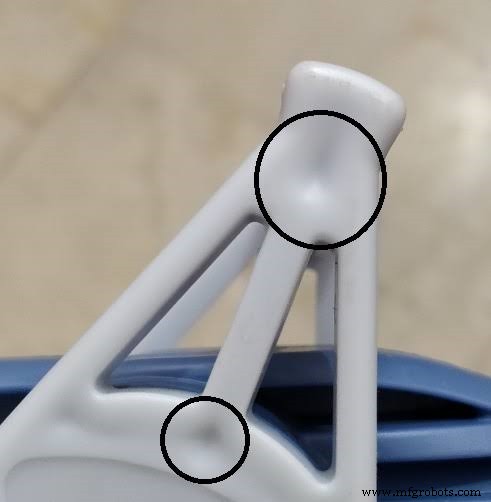
Las marcas de hundimiento son como pequeños cráteres formados en un producto moldeado por inyección. Estos cráteres se forman cuando el material plástico no puede enfriarse completamente mientras está en el molde. Las marcas de contracción se forman más a menudo en las partes más gruesas del producto ya que requieren más tiempo para enfriarse.
Disparos cortos (Short Shots)
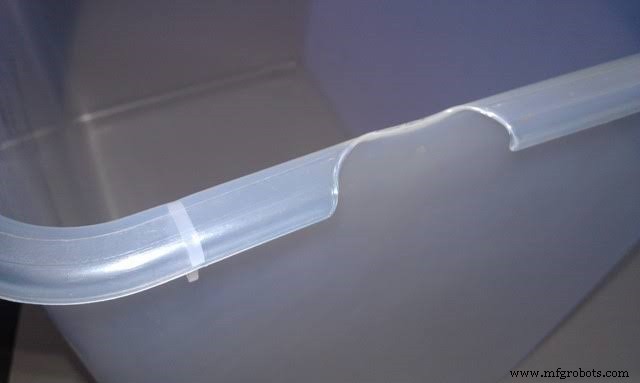
Un disparo corto ocurre cuando falta una parte de un producto. Esto sucede porque el plástico fundido no llega a todas las secciones del molde. El espesor de pared desigual puede llevar a este defecto. Cuando el espesor de pared es desigual, el plástico que fluye desde una sección delgada a una más grande puede enfriarse prematuramente. Esto luego impide que el plástico fundido llegue a la sección más gruesa.
Elección de un material para moldeo por inyección de plástico
Uno de los factores más importantes para determinar el espesor de pared será el material utilizado. Esto es porque el material será un factor limitante en cuanto a qué tan delgado puede ser el diseño plástico para el espesor de pared. Varios materiales permitirán diferentes espesores de pared. Es importante pasar por una etapa de prueba donde pueda probar diferentes materiales y configuraciones de diseño plástico para espesor de pared antes del inicio de una producción mayor.
Su elección de materiales también determina el espesor del plástico. Hay varios materiales disponibles para elegir. Algunos materiales le permiten diseñar paredes muy delgadas, mientras que otros requieren paredes más gruesas. Debe intentar encontrar un equilibrio entre funcionalidad, rendimiento y costo al elegir materiales.
En RapidDirect, ofrecemos varios materiales que permiten una variedad de espesores de pared para sus piezas. Puede encontrar más información sobre materiales en nuestra sección de materiales. También puede encontrar los espesores de pared recomendados para varias piezas plásticas a continuación.
Directrices generales de espesor de material.
| Material | Espesor de pared recomendado |
| ABS | 0.045 – 0.140 |
| Acetal | 0.030 – 0.120 |
| Acrílico | 0.025 – 0.500 |
| Polímero de cristal líquido | 0.030 – 0.120 |
| Plástico reforzado con fibra larga | 0.075 – 1.000 |
| Nylon | 0.030 – 0.115 |
| Policarbonato | 0.040 – 0.150 |
| Poliéster | 0.025 – 0.125 |
| Polietileno | 0.030 – 0.200 |
| Polifenileno sulfuro | 0.020 – 0.180 |
| Polipropileno | 0.025 – 0.150 |
| Poliestireno | 0.035 – 0.150 |
| Poliuretano | 0.080 – 0.750 |
| PVC rígido | 0.090 – 0.250 |
| PVC blando | 0.025 – 0.150 |
Las paredes más gruesas hacen piezas más fuertes. También aumentan el riesgo de deformación, añaden peso extra al producto, tiempo extra al producto y también requieren más materiales. Las paredes delgadas, por otro lado, aunque más baratas, pueden llevar a agrietamiento y rotura del producto. Es importante encontrar el equilibrio adecuado entre el espesor de pared y el rendimiento.
Diseño para fabricabilidad
Incluso después de corregir el diseño plástico en el espesor de pared para sus piezas, es aconsejable ver cómo funcionarán las piezas con las nuevas correcciones. Aquí es donde entra el proceso de Diseño para Fabricabilidad (DfM). Con DfM, puede identificar fácilmente nuevos defectos o cualquier otra modificación de diseño para ayudar a reducir el espesor de pared.
Debido a la importancia de esta etapa, también es esencial que la entregue a expertos que son expertos en este campo y darán los mejores resultados. Alternativamente, podría hacerlo usted mismo. Sin embargo, esto solo aumentará el tiempo de entrega del producto. Por lo tanto, ¿por qué no externalizarlo a los expertos en esto.
Con los servicios de moldeo por inyección de RapidDirect, tiene acceso a un equipo de analistas expertos en DfM que trabajan para asegurar que el diseño de su producto sea el mejor. Nuestros diseñadores también trabajarán con los analistas de DfM para asegurar que el diseño plástico para el espesor de pared de su pieza esté en su forma óptima.
Conclusión
Mantener el espesor de pared uniforme en un proceso de moldeo por inyección de plástico es excelente para la estética así como la integridad estructural de su producto. Esto puede ser bastante desafiante ya que hay muchas consideraciones que debe hacer. Para simplificar este proceso, necesita trabajar con una empresa de moldeo por inyección con la experiencia y habilidades necesarias para dar vida a su proyecto sin complicaciones. RapidDirect es la elección perfecta para asegurar que sus trabajos de moldeo por inyección estén sin ningún defecto de espesor de pared.
Servicios de moldeo por inyección de plástico de RapidDirect
En RapidDirect, hay una amplia gama de materiales para elegir. Esto le permite elegir el material con la mejor funcionalidad, rendimiento y precio para sus proyectos. De esta manera, una variedad de espesores de plástico también está a su disposición. También tenemos una amplia gama de procesos de moldeo por inyección en oferta para atender sus diversas necesidades.
Nuestras instalaciones de capacidad avanzada nos permiten atenderle rápidamente. Proporcionamos cotizaciones dentro de un día hábil. También tendrá acceso a nuestra retroalimentación gratuita de DFM, ayudándole a resolver cualquier problema de diseño antes de que comience la producción.
Visite nuestro sitio web hoy para comenzar.
Material compuesto
- Cómo el moldeo por inyección de plástico impulsa la eficiencia y rentabilidad empresarial
- El moldeo por inyección de plástico impulsa la innovación en la industria automotriz
- Principales materiales para moldeo por inyección de plástico para calidad y rendimiento superiores
- Moldeo por inyección de bajo volumen: Limitaciones clave y soluciones prácticas
- Por Qué el Moldeo por Inyección es el Proceso de Fabricación Preferido
- Los 15 Mejores Materiales para Moldeo por Inyección de Plástico para un Rendimiento Óptimo
- Moldeo por Inyección Rápido: Rendimiento y Eficiencia Superiores
- Moldeo por inyección de plástico en China: Del fundido a la pieza final
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Moldeo por compresión vs. moldeo por inyección: diferencias clave y elección del proceso adecuado
- Principales Materiales Plásticos para Moldeo por Inyección: Guía para Elecciones Óptimas