



Dominando el pulido de moldes de inyección de plástico: técnicas expertas y mejores prácticas
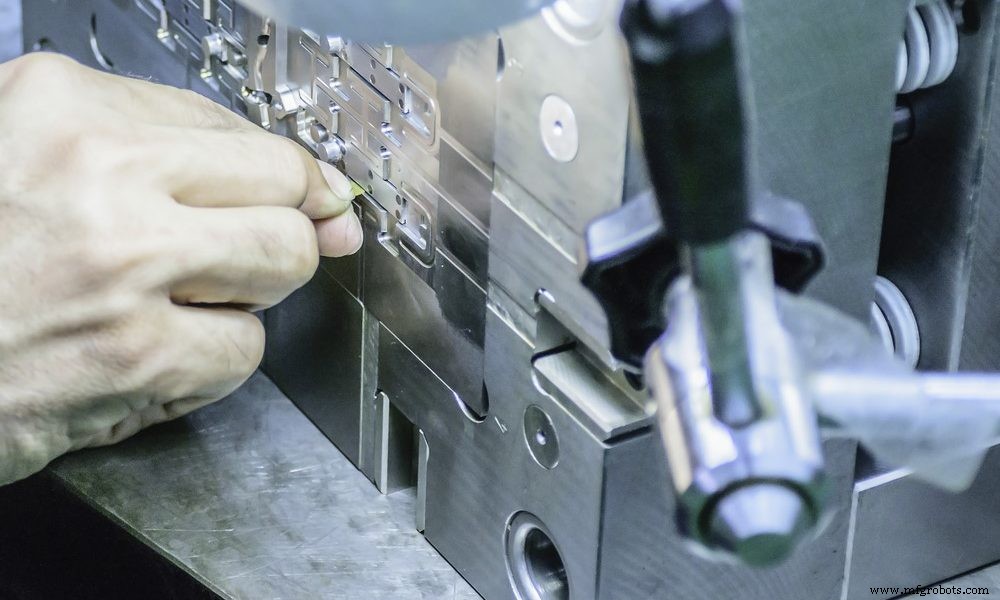
Los productos plásticos industriales y de consumo ahora se desarrollan hacia una calidad mejorada y diversificación. Por lo tanto, la tarea recae en los fabricantes para mejorar la calidad de los moldes. Esto es porque los moldes tienen una participación directa en la calidad del producto. Esto dio origen a la necesidad de pulido de moldes de inyección de plástico.
Pulir las cavidades y núcleos de un nuevo molde es uno de los últimos pasos que realiza un fabricante de moldes. Mucha gente da este paso por sentado. Sin embargo, el pulido de moldes es un proceso vital para mejorar la calidad de los moldes, y es esencial comprender el método de pulido de moldes. Este artículo explicará estas técnicas de pulido de moldes. También aprenderá las mejores prácticas para ayudarle a obtener lo mejor del proceso de pulido de moldes.
¿Qué es el pulido de moldes?
El pulido de moldes de inyección de plástico es una técnica que ayuda a obtener superficies de molde lisas. Lo hace eliminando las partes convexas del molde a través de deformación plástica y corte. Generalmente, las técnicas de pulido de moldes utilizan ruedas de lana, tiras de piedra de afilar y papel de lija para pulido manual.
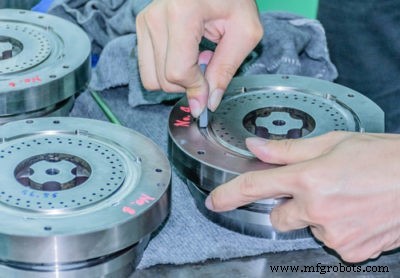
En otros casos, los fabricantes utilizan métodos de pulido de superprecisión para materiales que requieren un acabado superficial de alta calidad. Para esto, herramientas especiales de pulido de moldes presionan firmemente líquidos que contienen abrasivos sobre la superficie de la pieza de trabajo a alta velocidad. Así, esta tecnología ayuda a obtener una rugosidad superficial de Ra 0.008 micrómetros.
El acabado de pulido superficial es bastante diferente del acabado superficial para otras industrias. Este tipo de pulido a menudo responde al nombre de "procesamiento espejo". Tiene altos estándares para el proceso de pulido, suavidad y precisión geométrica.
Importancia del pulido de moldes de inyección de plástico
Las técnicas de pulido de moldes son muy importantes para la fabricación de herramientas de moldeo para plásticos. No solo afecta la calidad del molde, sino que también juega un papel vital en la calidad del componente plástico.
Generalmente, el pulido de moldes tiene dos propósitos principales. Primero, asegura la expulsión fácil y suave del material plástico. Con el molde teniendo un acabado superficial liso, los moldeadores pueden quitar y desmoldear fácilmente las piezas plásticas. Así, puede estar seguro de que el plástico no se pega al molde. De esta manera, puede prevenir la ocurrencia de defectos de moldeo por inyección.
Además, una superficie de molde lisa mejora la estética de la pieza de trabajo. Al mismo tiempo, ayuda a mejorar la resistencia al desgaste y a la corrosión de la superficie plástica. Generalmente, el tiempo de ciclo de inyección se reduce con técnicas efectivas de pulido de moldes plásticos.
Tipos de procesos de pulido de moldes de inyección de plástico
1. Pulido mecánico de moldes
El pulido mecánico es la principal técnica de pulido de moldes que implica la eliminación de partes salientes (convexas) en la superficie de una pieza de trabajo para obtener una superficie lisa. Papel de lija, ruedas de lana, piedras de aceite, etc., ayudan a realizar esta operación manual.
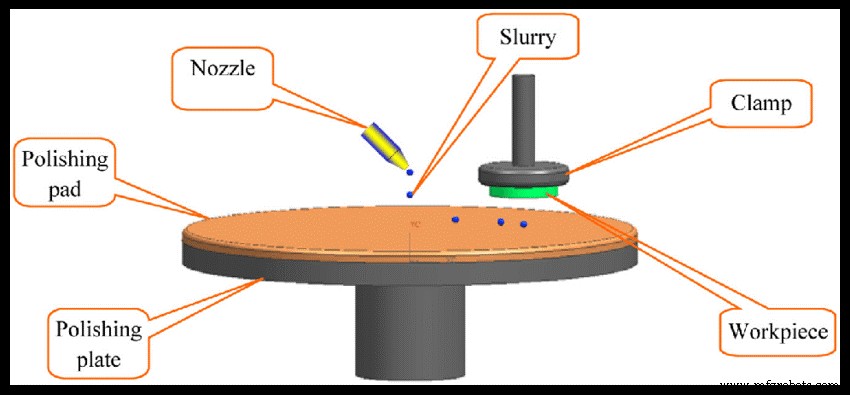
Sin embargo, las operaciones con altos requisitos de superficie utilizan técnicas de pulido de ultraprecisión. En este caso, herramientas especiales de pulido de moldes, incluyendo abrasivos, se presionan sobre la superficie de la pieza de trabajo para rotación a alta velocidad. Esta tecnología da una rugosidad superficial de Ra 0.008 micrómetros, representando el mejor valor para el pulido de moldes.
2. Pulido químico de moldes
Este tipo de pulido implica sumergir el material en un medio químico. Este proceso permite la disolución de micro-proyecciones en la superficie del material.
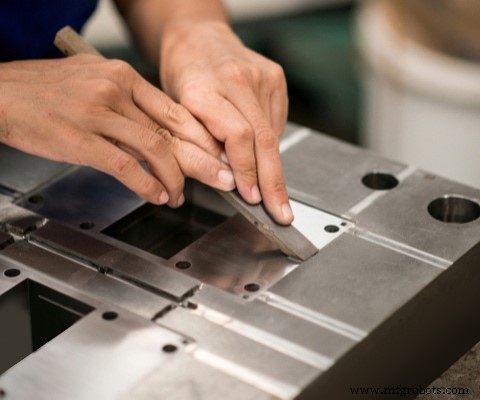
Consecuentemente, el proceso obtiene una superficie lisa. Es un proceso efectivo para piezas con formas complicadas. Además, los fabricantes pueden trabajar en múltiples piezas de trabajo concurrentemente para lograr una mayor eficiencia.
3. Pulido electrolítico de moldes
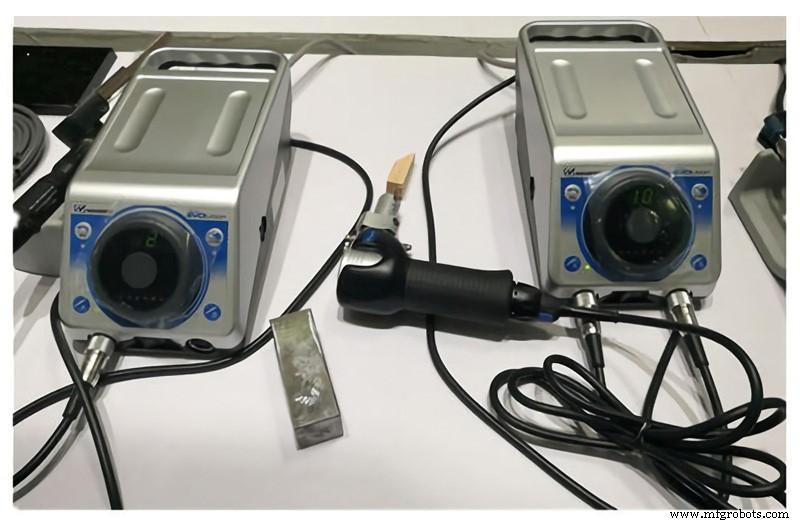
El electropulido funciona con los mismos principios que el pulido químico. Es decir, disuelve selectivamente la superficie de la pieza de trabajo para crear un acabado liso. Sin embargo, elimina la influencia de la reacción catódica para producir efectos aún más significativos.
4. Pulido ultrasónico de moldes
Esta técnica de pulido de moldes de inyección de plástico utiliza una suspensión abrasiva para pulir materiales frágiles y duros.
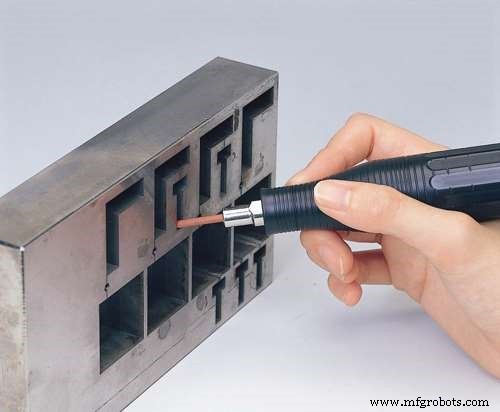
En este caso, el material se sumerge en la suspensión abrasiva antes de colocarlo en un campo ultrasónico. La suspensión muele y pule la superficie de la pieza de trabajo usando ondas ultrasónicas. Debido a su pequeña fuerza macroscópica, no hay deformación de la pieza de trabajo asociada con el pulido ultrasónico.
5. Pulido fluido de moldes
Este proceso se basa en el uso de fluido en flujo, que lleva partículas abrasivas para erosionar la superficie de la pieza de trabajo. La hidráulica ayuda a impulsar el rectificado hidrodinámico. La sustancia polimérica en el medio fluye a baja presión. Las partículas abrasivas suelen ser polvo de carburo de silicio.
6. Pulido magnético de moldes
El pulido magnético utiliza abrasivo magnético para crear un cepillo bajo la influencia del campo magnético.
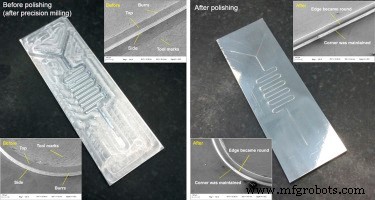
Este método muele la pieza de trabajo con una eficiencia de procesamiento mejorada. Es un proceso fácil de controlar que da un resultado de excelente calidad. Abrasivos adecuados proporcionan una rugosidad superficial de aproximadamente Ra 0.1 micrómetros.
Consejos para el pulido de moldes de inyección de plástico
El pulido de moldes es un proceso crucial en la fabricación de plásticos. Por lo tanto, es vital hacerlo bien. Los siguientes consejos le ayudarán a obtener lo mejor de sus procesos de pulido de moldes de inyección de plástico:
- Antes de mecanizar una nueva cavidad, debe asegurarse de inspeccionar la superficie de la pieza de trabajo en busca de suciedad. La limpieza con queroseno u otros disolventes adecuados asegurará que la función de corte de la piedra de aceite funcione correctamente.
- El pulido de una superficie de molde rugosa debe comenzar desde las partes más difíciles hasta las fáciles. Algunas esquinas muertas pueden ser difíciles de pulir. Por lo tanto, debe pulir primero las partes profundas del fondo antes de pasar a los lados y superficies planas.
- Es mejor pulir piezas de trabajo con múltiples componentes por separado antes de suavizar la pieza de trabajo ensamblada.
- Use piedra de aceite para pulir líneas rugosas en piezas de trabajo con superficies laterales o planas grandes. Verifique la presencia de rebajes e irregularidades con láminas de acero rectas. Consecuentemente, puede asegurar una fácil liberación de las piezas y prevenir cualquier daño a ellas.
- Adjuntar papel de lija o hoja de sierra al borde de las superficies de contacto ayudará a lograr los efectos protectores ideales.
- El pulido de moldes con un mango de piedra de aceite horizontal ayudará a obtener los mejores efectos. Pendientes demasiado grandes presionarán la fuerza sobre la pieza de trabajo, llevando a la creación de líneas rugosas.
- El área de la herramienta de molde debe ser mayor que el papel de lija, especialmente cuando se pule moldes con papel de lija prensado de bambú o cobre.
- La forma de las herramientas de pulido de moldes debe ser muy similar a la forma del molde. Esto asegurará que no deforme la pieza de trabajo durante el pulido.
Capacidades de moldeo por inyección de plástico de RapidDirect
Cuando necesite los mejores servicios de moldeo por inyección, RapidDirect es su empresa de referencia. En RapidDirect, presumimos de altos estándares de fabricación de calidad junto con un equipo experimentado de expertos. Nuestros ingenieros tienen conocimiento completo del moldeo por inyección de plástico, y puede estar seguro de obtener los mejores servicios.
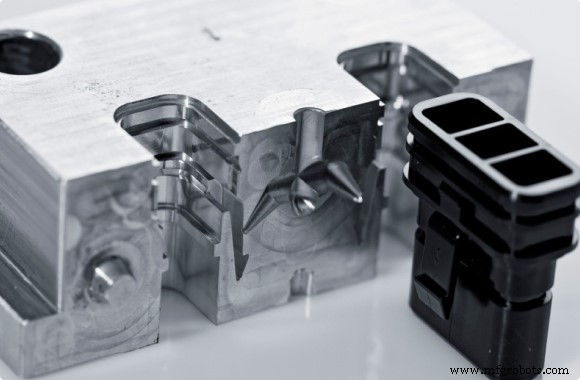
Hay cientos de materiales de los que puede elegir, con varias técnicas de acabado para combinar. Nuestras capacidades de acabado de moldes de inyección de plástico nos permiten producir piezas plásticas de la más alta calidad. Todo esto, y mucho más, a precios competitivos. Suba su archivo de diseño hoy y obtendrá una cotización en segundos.
Directrices SPI para el pulido de moldes de inyección de plástico
La Sociedad de la Industria del Plástico tiene estándares para acabados de pulido de moldes. La tabla de acabados de pulido SPI especifica las texturas de superficie de molde requeridas para diferentes piezas y aplicaciones plásticas. A continuación, las especificaciones según las directrices SPI:
| Estándares SPI | Guía | Acabados típicos | Rugosidad superficial típica |
| A-1 | Grado #3 Diamante | Lente / Espejo – requiere material 420 SS | 0.012 a 0.025 |
| A-2 | Grado #6 Diamante | Piezas de alto pulido | 0.025 a 0.05 |
| A-3 | Grado #15 Diamante | Piezas de alto pulido | 0.05 a 0.10 |
| B-1 | Papel grano 600 | Piezas de pulido medio | 0.05 a 0.10 |
| B-2 | Papel grano 400 | Pulido medio | 0.10 a 0.15 |
| B-3 | Papel grano 320 | Pulido medio-bajo | 0.28 a 0.32 |
| C-1 | Piedra 600 | Piezas de pulido bajo | 0.35 a 0.40 |
| C-2 | Piedra 400 | Piezas de pulido bajo | 0.45 a 0.55 |
| C-3 | Piedra 320 | Piezas de pulido bajo | 0.63 a 0.70 |
| D-1 | Chorro seco de cuentas de vidrio | Acabado satinado | 0.80 a 1.00 |
| D-2 | Chorro seco #240 Óxido | Acabado mate | 1.00 a 2.80 |
| D-3 | Chorro seco #24 Óxido | Acabado mate | 3.20 a 18.0 |
Consideraciones para el pulido de moldes de inyección de plástico
Antes de considerar el pulido de moldes, hay algunos factores esenciales que debe considerar. Esto le ayudará a tomar la decisión correcta entre las técnicas de pulido de moldes. Las consideraciones principales incluyen:
Consideraciones del proceso de moldeo
A medida que los materiales plásticos se enfrían, se contraen. La contracción aleja esas partes de la cavidad para ayudarlas a agarrar el núcleo más firmemente. En este caso, se requiere la máxima fuerza de desmoldeo para expulsar la pieza plástica del núcleo. Si las superficies internas del molde no están pulidas suavemente, las fuerzas de expulsión y el tiempo de ciclo aumentan significativamente. El ángulo de desmoldeo para moldeo por inyección a menudo va de la mano con el pulido de moldes.
El desmoldeo de las paredes laterales de la pieza reducirá la fuerza necesaria para empujarla fuera del núcleo y sacarla de la cavidad. Sin embargo, hay casos en que los requisitos funcionales de las piezas plásticas no prevén ángulos de desmoldeo. En tales casos, el pulido suave de moldes de inyección de plástico se vuelve más importante. Por lo tanto, será mejor especificar los requisitos de pulido de moldes, especialmente para piezas que necesitan ángulos de desmoldeo mínimos o nulos.
Consideraciones del material
Algunos materiales plásticos tienden a producir superficies más brillantes. Por ejemplo, las piezas de poliestireno producen apariencias más brillantes que el polietileno de baja densidad independientemente del acabado del molde. Además, los cloruros de polivinilo suaves y polietilenos, poliuretanos y algunos elastómeros termoplásticos tienden a adherirse a superficies altamente pulidas. Para tales materiales, el pulido de moldes ligeramente arenado hará el truco.
Los plásticos fuertes y flexibles pueden tolerar superficies pulidas rugosamente. Estos materiales incluyen ABS, polipropileno y estireno de impacto. Por otro lado, los materiales rígidos y frágiles como los acrílicos no toleran acabados rugosos. El pulido por tracción es más beneficioso para este tipo de materiales. Debe tener suficiente cuidado para especificar el acabado de molde adecuado para el material plástico correcto.
Consideraciones de costo del pulido de moldes
El pulido de moldes es un proceso gradual que comienza con pulido grueso hasta pulido progresivamente más fino. Cuanto mayor sea el acabado requerido, más pasos de pulido se requieren. Consecuentemente, cada paso representa su respectivo costo.
Las piezas moldeadas por inyección transparentes requerirán un pulido alto tanto en cavidad como en núcleo. Esto también representa un precio aumentado. Según algunos expertos de la industria, el pulido de molde representa aproximadamente el 10 por ciento del costo total del molde. Sin embargo, esto puede variar para diferentes empresas de moldeo por inyección.
Conclusión
La calidad de un molde es crucial con respecto a la calidad final de las piezas moldeadas por inyección. El pulido de moldes de inyección de plástico es un excelente medio para mejorar la estética de las piezas moldeadas y garantizar una alta calidad del producto. Por lo tanto, utilice los consejos proporcionados anteriormente para obtener lo mejor de su moldeo por inyección. ¡Para servicios confiables de moldeo por inyección, contacte a RapidDirect hoy!
Material compuesto
- Mantenimiento Basado en Condición: Guía Definitiva para el Cuidado Predictivo de Activos
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Estructuras de soporte en impresión 3D: guía experta para diseño, uso y optimización
- Inyección de bajo volumen: Guía probada de impresión 3D para prototipos rentables
- Respuestas Expertas: Preguntas Frecuentes sobre Fabricación de Moldes de Inyección de Plástico
- Servicios Expertos de Moldeo por Inyección de Plástico – Soluciones de Alta Calidad y Rentables
- Comprender la producción y los factores de coste del moldeo por inyección de plástico
- Su guía definitiva de impresión 3D: Desde conceptos básicos hasta técnicas avanzadas
- Moldeo por inyección de plástico avanzado: Soluciones de vanguardia para producción moderna
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Máquinas de inyección de plástico usadas premium – Catálogo global