



Selección del tratamiento superficial ideal para herramientas de moldeo por inyección
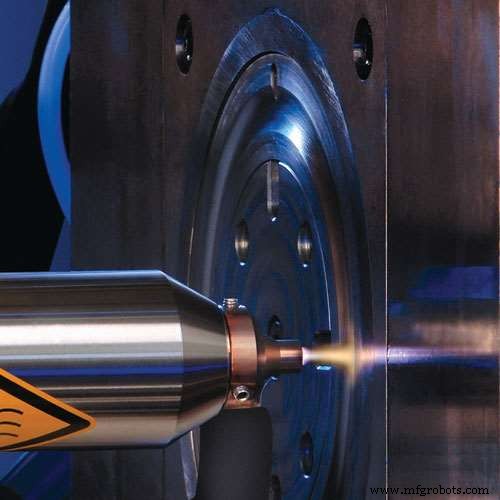
El proceso de moldeo por inyección es bastante complejo. Implica varias partes diferentes que trabajan juntas para producir un producto plástico. Sin embargo, una parte que destaca es el molde mismo, donde se inyecta el plástico fundido para formar la forma fija y deseada del producto plástico. El molde es obviamente una de las partes funcionales más importantes del moldeo por inyección, pero también una de las más costosas. El daño al molde representa una obligación financiera significativa. Afortunadamente, esta es una obligación que se puede evitar. ¿Cómo? Mediante un tratamiento adecuado del molde. Aquí, repasaremos algunos tratamientos superficiales de herramientas de moldeo por inyección.
¿Por qué es importante el tratamiento del molde de inyección?
Quizás la respuesta más fácil a esta pregunta sea: para ahorrar costos. Esto tiene sentido cuando se considera cuánto cuestan los moldes. Un solo molde puede costar cientos de miles de dólares, y eso es solo el costo de comprarlo. Este costo puede y debe evitarse, y el tratamiento superficial de herramientas de moldeo por inyección es una forma de lograrlo.
Los moldes no son en absoluto débiles, generalmente hechos de acero endurecido. Sin embargo, el proceso de inyección de resinas fundidas a altas temperaturas y presiones eventualmente pasará factura a los moldes de inyección. Muchos de los materiales termoplásticos utilizados hoy en día también son abrasivos y causarán abrasión y fricción en las superficies del molde después de muchos ciclos de inyección. También existe el riesgo de corrosión y fatiga después del uso continuado.
Si bien el resultado final suele ser el daño a la herramienta de moldeo, la calidad del trabajo producido por moldes afectados por corrosión, fricción, desgaste y abrasión suele ser inferior a la requerida. El flujo del molde también puede sufrir sin un tratamiento adecuado. Todo esto puede alejar a los clientes, y recuperarlos suele ser un desafío, incluso después de reemplazar el molde. Esto enfatiza aún más por qué los moldeadores por inyección deben estar educados sobre el tratamiento de moldes y las diferentes herramientas de acabado de moldes.
Tipos de tratamiento superficial para herramientas de moldeo por inyección de plástico
El acero es duro, sí. Pero, ¿es lo suficientemente duro para proteger los moldes de inyección del desgaste después de una exposición prolongada a resina fundida a alta temperatura y presión? No, del todo. Diferentes tratamientos superficiales pueden proporcionar la protección adicional tan necesaria. Examinaremos brevemente algunos de ellos a continuación.
Recubrimiento galvánico
El recubrimiento galvánico es una de las soluciones más comunes para el desgaste, rotura y abrasiones de los moldes. Hay dos formas principales de recubrimiento: electrolítico y sin corriente. La diferencia entre los dos se reduce a la presencia de corrientes eléctricas o no. El recubrimiento electrolítico requiere una corriente eléctrica, mientras que el recubrimiento sin corriente no la requiere.
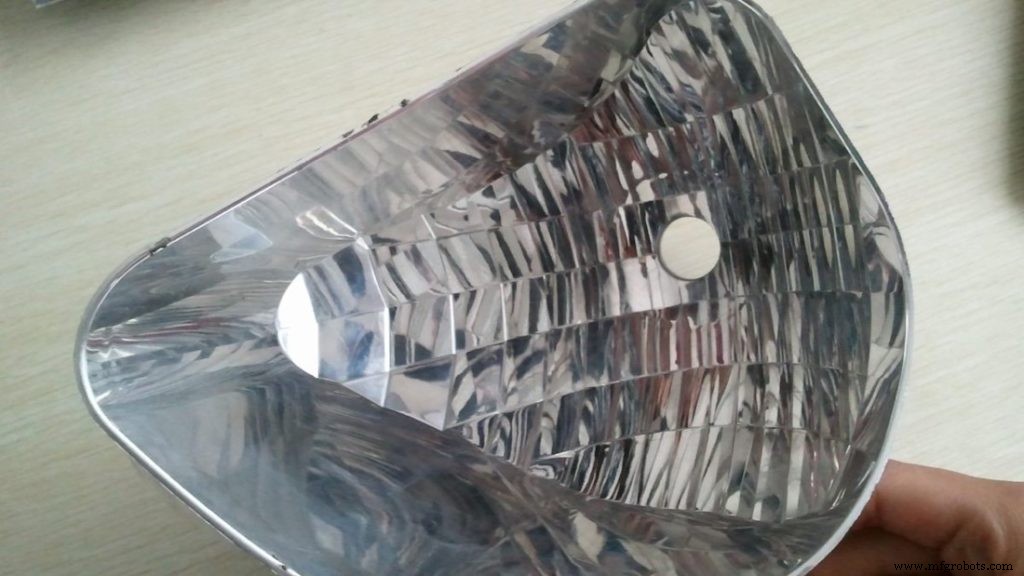
El recubrimiento de cromo y el niquelado sin corriente son las dos formas más típicas de recubrimiento para moldes. El recubrimiento de cromo implica el electrochapado de una fina capa de cromo en el molde. El producto del recubrimiento de cromo es cromo. A diferencia del niquelado, el recubrimiento de cromo requiere el uso de un ánodo conformado que entra en la cavidad del molde. Esto significa que el recubrimiento de cromo llevará más tiempo, especialmente para moldes detallados, y, por implicación, puede costar más. Otra desventaja es que el recubrimiento de cromo durante demasiado tiempo puede inhibir el recubrimiento uniforme, especialmente en moldes detallados. La textura de la superficie del molde es más dura con cromo, lo que los hace más resistentes al óxido. El recubrimiento de cromo suele ser liso y muy funcional.
El niquelado sin corriente es uno de los más versátiles de todos los tratamientos superficiales de moldes de inyección. El recubrimiento sin corriente se basa en reacciones químicas en lugar de corriente eléctrica. Ofrece protección contra la corrosión, preocupaciones de lubricación, abrasión e incluso ataques químicos. Esta forma de recubrimiento no requiere un ánodo, lo que implica un recubrimiento más uniforme que el recubrimiento de cromo. El níquel negro es uno de los niquelados sin corriente más identificables.
Ya sea cromo o níquel, una cosa que el recubrimiento asegura es la durabilidad. El tratamiento del molde con recubrimiento garantizará que los moldes duren más ciclos de inyección sin comprometer la calidad del producto.
Nitruración
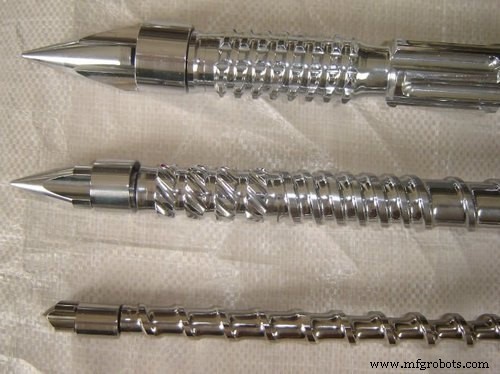
La nitruración es un proceso termoquímico de difusión. Junto con la cementación, esta forma de tratamiento de molde es la práctica de tratamiento térmico más común. Este proceso permite la difusión de átomos de nitrógeno en la superficie del molde a bajas temperaturas sin ningún cambio en la estructura de fase de la superficie del molde. Sin cambio de fase significa distorsión mínima del acero del molde.
Existen varias formas de nitruración, incluyendo nitruración iónica, nitruración en paquete, nitruración en baño de sal y nitruración en gas, todas con el mismo propósito de aumentar la textura y el rendimiento de la superficie de moldeo.
Para este proceso, las piezas del molde se exponen a nitrógeno activo entre 925 a 985 °F. El control adecuado de la temperatura es crítico para el proceso de nitruración para una distorsión mínima del acero. Además, los componentes del molde de inyección que se tratan mediante nitruración suelen aliviarse de tensiones antes del mecanizado final para garantizar cambios de tamaño insignificantes.
Con el tiempo, el proceso de nitruración se ha desarrollado y mejorado desde las técnicas tradicionales de nitruración en gas hasta una nitruración más controlada utilizando una computadora para controlar los parámetros de nitruración.
La nitruración conduce al desarrollo de una carcasa de molde dura, pero las piezas que necesitan permanecer blandas pueden enmascararse en el proceso de nitruración. La carcasa de molde dura la hará resistente al desgaste y la abrasión.
Cementación
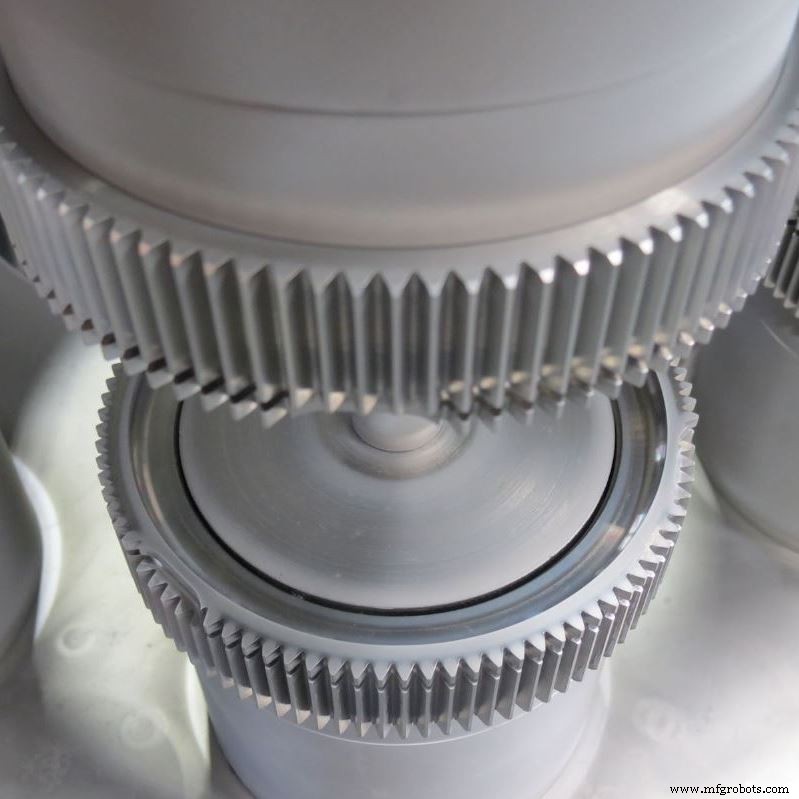
Otra práctica de tratamiento de molde que requiere calor es la cementación. Este proceso es similar a la nitruración. La diferencia principal es la difusión de átomos de carbono en la superficie de los componentes del molde de inyección bajo procesamiento en lugar de átomos de nitrógeno en la nitruración.
La cementación a menudo conduce a moldes resistentes al desgaste y tenaces. Este proceso implica calentar los componentes del molde de inyección en un horno de fosa. Luego, se introducen los gases de cementación para permitir la difusión en la superficie del molde.
Al igual que con la nitruración, existen varias formas de procesos de cementación, incluyendo cementación en gas, cementación al vacío, cementación por plasma pulsado y cementación a alta temperatura.
La cementación es un mejor tratamiento superficial de herramientas de moldeo por inyección que la nitruración para componentes de molde más pesados y cargados, como engranajes y rodamientos grandes. A diferencia de la nitruración, la cementación requiere un tratamiento térmico posterior. Esto se debe a la temperatura marcadamente más alta a la que ocurre la cementación.
Recubrimiento PVD
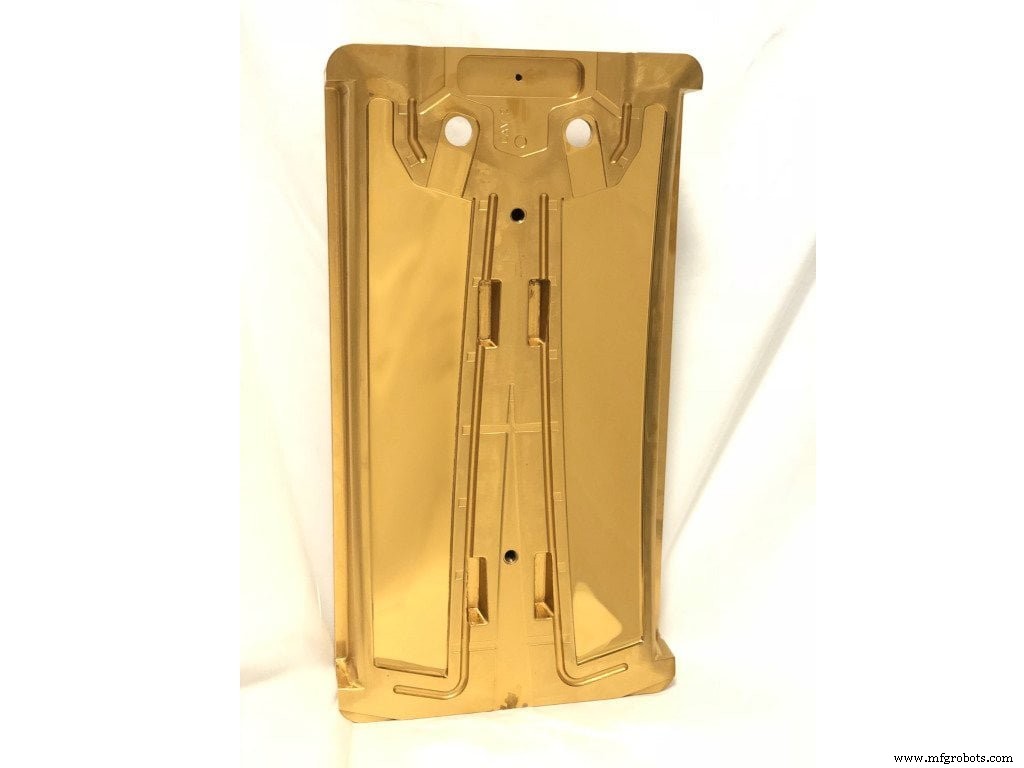
PVD es un acrónimo de Deposición Física de Vapor. También conocido como recubrimiento de película delgada, este tipo de tratamiento de molde es un proceso donde un material sólido, conocido como fuente, se vaporiza en un vacío y se deposita sobre la superficie de un componente del molde. La fuente es típicamente una varilla de cerámica o metal.
Los procesos de recubrimiento PVD más comunes son evaporación y pulverización catódica. Con la evaporación, el proceso utiliza una fuente de arco catódico o haz de electrones. Por otro lado, la pulverización catódica implica el uso de fuentes mejoradas magnéticamente.
El principio detrás de este proceso es la formación de superficies de molde de alta densidad debido al bombardeo del componente del molde con iones positivos energéticos. El material de la fuente se hace pulverizar en plasma, formando fuertes enlaces con la superficie del molde, formando una capa adhesiva delgada.
También es posible crear composiciones de recubrimiento compuesto introduciendo gases reactivos, como oxígeno y nitrógeno, en la cámara de vacío durante el bombardeo.
El recubrimiento PVD ayudará a mejorar la resistencia del molde. Debido a que las capas formadas son también muy delgadas, el recubrimiento tiene poco impacto en las dimensiones finales de los componentes del molde. El tratamiento superficial de herramientas de moldeo por inyección PVD es uno de los más aceptados en la industria hoy en día; sin embargo, su uso es solo para materiales que pueden soportar la temperatura muy alta que este proceso implica. Este proceso tampoco es ideal para moldes muy detallados con muchas partes ocultas.
El recubrimiento PVD puede ser funcional o decorativo, dependiendo de si el énfasis está en mejorar el rendimiento general o mejorar la estética, respectivamente. El Nitruro de Titanio (TiN) es un ejemplo de un recubrimiento PVD funcional, mientras que una película basada en Zr es un ejemplo de un recubrimiento PVD decorativo.
Recubrimiento CVD
CVD es un acrónimo de Deposición Química de Vapor. El principio detrás de este recubrimiento es similar al de PVD, con la diferencia principal siendo el uso de una reacción química para producir la película delgada que recubre el molde en el recubrimiento CVD.
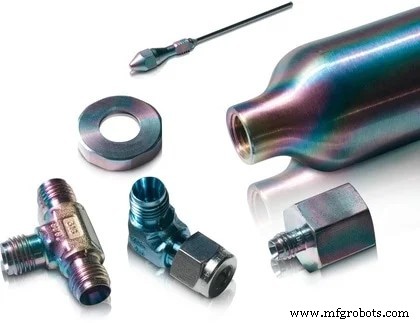
El proceso de recubrimiento CVD generalmente se lleva a cabo en un reactor CVD. Uno de los problemas con el recubrimiento PVD es la alta temperatura a la que se lleva a cabo; bueno, el recubrimiento CVD se lleva a cabo a temperaturas aún más altas (alrededor de 1925 °F). Esto, como imaginará, limita este tratamiento de molde a componentes que pueden soportar temperaturas elevadas.
La película delgada formada en este proceso de recubrimiento se debe a reacciones entre fases gaseosas y la superficie caliente del molde en los reactores.
Al igual que PVD, el recubrimiento CVD garantiza un molde resistente, resistente al desgaste y la abrasión. La película formada también es muy delgada, generalmente en el rango de nanómetros, asegurando que las dimensiones finales del molde no se alteren significativamente.
El recubrimiento CVD es útil para una amplia gama de componentes de molde, particularmente aquellos que implican mucho deslizamiento. Sin embargo, debido a la naturaleza dependiente del gas de este proceso, enmascarar algunas áreas puede ser difícil o incluso imposible.
Cabe destacar que muchos de estos procesos se consideran debidamente durante el herramientado rápido. Y puede encontrar los mejores servicios de herramientado rápido en RapidDirect.
Consideraciones para el tratamiento de moldes
Hay varios factores a considerar antes de aplicar las diversas herramientas de acabado de molde. Aquí hay algunos de ellos.
- El tipo de componente o pieza de molde que se somete al proceso de tratamiento de molde debe examinarse bien. No elija simplemente cualquier herramienta de acabado de molde. Más bien, considere la tolerancia al calor del componente del molde, ya que diferentes procesos tendrán diferentes impactos de calor en la superficie del molde. Además, el margen que puede permitirse con cambios en la dimensión final debe entrar en juego. Algunos componentes de molde necesitan películas extremadamente delgadas, mientras que otros pueden aceptar recubrimientos relativamente gruesos.
- El precio del tratamiento del molde es otro factor esencial a considerar. Los mejores procesos suelen costar más, pero hay momentos en que es más económico optar por opciones más baratas, particularmente cuando el molde de inyección es solo para uso esporádico.
- También debe asegurar la compatibilidad del proceso con su molde. Por ejemplo, algunos procesos permiten enmascarar; otros no. Por lo tanto, si enmascarar algunos componentes del molde es esencial para su tratamiento, entonces debe seleccionar procesos que permitan el enmascarado. El mismo principio se aplica a la uniformidad del recubrimiento.
Servicios de moldeo por inyección de RapidDirect
En RapidDirect, tenemos toneladas de experiencia de nuestro lado con el diseño de moldes de inyección y tratamiento de moldes. Nuestro equipo de expertos está disponible y listo para ayudarle con todos sus problemas de moldes de inyección. Hay más. Ofrecemos servicios de moldeo de la más alta calidad, asegurando que no tenga que pasar por el estrés de preocuparse por el tratamiento superficial adecuado, y sin embargo maximizando el potencial y la vida útil de sus componentes de molde.
Material compuesto
- Entendiendo los Ajustes de Eje: Tres Tipos y Cómo Elegir el Correcto
- Selección óptima de herramienta CNC y programación para máximo rendimiento
- Por Qué el Moldeo por Inyección es el Proceso de Fabricación Preferido
- Cómo Funcionan los Talleres CNC y Cómo Elegir el Mejor Socio
- Elegir las patas niveladoras ideales para muebles y maquinaria
- Cómo elegir guías de cajón correctas: guía completa
- Cómo Elegir el Compactador Adecuado: Guía Completa para una Gestión Eficiente de Residuos
- Selección de la grúa ideal: consejos expertos para la elección correcta
- Elige el Centro de Torneado CNC Ideal: Velocidad, Precisión y Valor
- Elige el Cortador Plasma Ideal: Guía para Cortes Rápidos y Precisos
- Entendiendo la Jerga del Moldeo por Inyección: Multi-Cavidad, Moldes Familiares e Insertos Explicados