



Programa de Fresado CNC: Demostración de Compensación Radio Izquierda G41
Ejemplo de programación de fresadora CNC con dibujo que muestra el uso de G41 Compensación de Radio de Herramienta a la Izquierda en un programa real.
Programa Fresadora CNC (G41 Compensación Radio Izquierda)
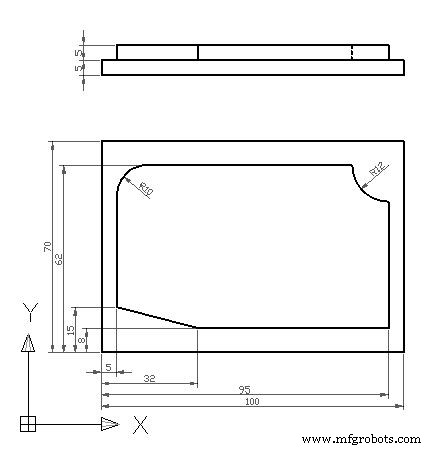
Programa Fresadora con G41 Compensación Radio Izquierda
N10 T2 M3 S447 F80
N20 G0 X112 Y-2
N30 Z-5
N40 G41
N50 G1 X95 Y8 M8
N60 X32
N70 X5 Y15
N80 Y52
N90 G2 X15 Y62 I10 J0
N100 G1 X83
N110 G3 X95 Y50 I12 J0
N120 G1 Y-12
N130 G40
N140 G0 Z100 M9
N150 X150 Y150
N160 M30
Puntos Clave del Programa
- N40 G41: Activación compensación radio izquierda sin movimiento (modal).
- N50: Primer movimiento con compensación activa (G1 X95 Y8) + refrigerante (M8).
- N90: Interpolación circular horario (G2) con centro relativo I10 J0 (radio 10).
- N110: Interpolación circular antihorario (G3) con I12 J0.
- N130 G40: Cancelación compensación en movimiento rápido a zona segura.
- N140: Retracción Z100, refrigerante off (M9).
Este ejemplo ilustra la activación de G41 en bloque independiente (sin X/Y), movimientos lineales y circulares con compensación activa, y cancelación segura.
Guía de Fresado CNC: Uso de G41 y G40 para Compensación de Radio de Herramienta Precisa
Referencia Completa de Alarmas Yasnac 2000G: Guía Rápida de Solución de Problemas
máquina CNC
- Programe Fácilmente Robots FANUC Usando su Máquina CNC
- Los 3 principales factores para evaluar antes de activar la compensación de radio de herramienta en fresado CNC
- Fanuc G20: Dominando la Programación CNC en Pulgadas – Ejemplo Práctico
- Programación CNC: Chaflán y Radio Usando G-Code G01
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Comprensión de Bloques de Programa CNC: Guía Completa
- Guía Paso a Paso: Fresar un Círculo Completo en CNC con G‑Code Práctico
- Guía Paso a Paso: Configuración de Desplazamientos de Pieza en Fresadora CNC Hermle UWF‑851 con Control Siemens Sinumerik 810
- Radio y Chaflán en Fresadora Sinumerik 810 CNC – Ejemplo Paso a Paso
- Guía de Fresado CNC: Uso de G41 y G40 para Compensación de Radio de Herramienta Precisa
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo