



Guía Paso a Paso: Configuración de Desplazamientos de Pieza en Fresadora CNC Hermle UWF‑851 con Control Siemens Sinumerik 810
Este artículo describe brevemente todo el proceso de Configuración de Desplazamiento de Pieza (Work Offset) en la Fresadora CNC Hermle UWF 851 con Control CNC Siemens Sinumerik.
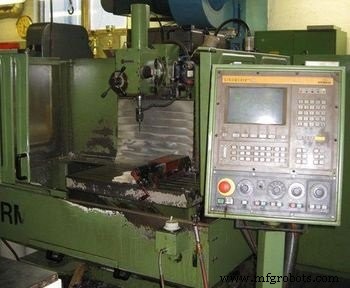
Fresadora CNC Hermle UWF 851 con Control CNC SINUMERIK 810
Sujete la pieza en el torno con una profundidad de 5 a 10 mm.
Preparación de la Fresa
Apriete (sujete) la fresa de Ø 12 mm en el portaherramientas usando un Dispositivo de Apriete de Portaherramientas.
Tome el mismo portaherramientas con la mano izquierda y presione el Botón de Cambio de Herramienta para abrir el Mecanismo de Cambio de Herramienta ubicado en el lado derecho del cabezal de la fresadora CNC.
Coloque el portaherramientas en el cabezal de la máquina y empújelo hacia arriba, con la otra mano presione el Botón de Cierre de Cambio de Herramienta junto al Botón de Cambio de Herramienta.
Seleccione Modo Jog y presione > (Botón Siguiente Página) para encontrar la página Over Store. Seleccione la página Over Store.
Ingrese S = 450 (velocidad rpm) y M = 03 (rotación CW).
Presione el botón Inicio de Ciclo. El husillo comenzará a girar.
Seleccione Modo Incremental, en este modo se pueden configurar calibraciones de 1 (0,001 mm), 10 (0,01 mm) y 100 (0,1 mm) para el uso del Volante Manual.
Ejes como X, Y, Z, C se pueden seleccionar desde el área del teclado.
Configuración de Desplazamiento de Pieza Eje X
Seleccione calibración 100 (0,1) y presione X para activar el eje X para movimiento.
Use el Volante Manual para acercar la fresa a la pieza en el lado mostrado en la figura siguiente (eje X).

Configuración de Desplazamiento de Pieza en Eje X
Dé algo de profundidad a la fresa (5-10 mm).
Ahora muévase nuevamente en el eje X y cuando esté lo suficientemente cerca de que no pueda ver el espacio entre su pieza y la fresa, reduzca la calibración del Modo Incremental a 10 (0,01 mm), coloque una hoja de papel entre la fresa y la pieza.
Siga moviéndose lentamente, en un momento el papel se cortará, deténgase allí, esta es la posición del eje requerida para la configuración del desplazamiento.
Ingresar valor del eje X en Desplazamiento Cero
Muestre la página de Desplazamiento Cero en la pantalla del control CNC presionando la pestaña Datos de Ajuste y luego la pestaña Desplazamiento Cero.
Coloque el valor del eje X tomado en el paso anterior en Desplazamiento Cero (G54 X = ……………….).
Configuración de Desplazamiento de Pieza Eje Y
Seleccione 100 (0,1 mm) Modo Incremental. Seleccione eje Z para mover la fresa hacia arriba.
Seleccione eje Y para mover la fresa hacia el lado mostrado en la figura siguiente.

Configuración de Desplazamiento de Pieza Eje Y
Seleccione eje Z para tomar 5-10 mm de profundidad de fresa.
Seleccione eje Y para acercarse a la pieza.
Cuando esté lo suficientemente cerca de que no pueda ver el espacio entre su pieza y la fresa, reduzca la calibración del Modo Incremental a 10 (0,01 mm), coloque una hoja de papel entre la fresa y la pieza.
Siga moviéndose lentamente, en un momento el papel se cortará. Ahora esta es la posición del eje Y que se usará para la configuración del desplazamiento cero.
Ingresar valor del eje Y en Desplazamiento Cero
Presione la pestaña Datos de Ajuste y luego la pestaña Desplazamiento Cero para mostrar la página de Desplazamiento Cero. Ahora ingrese el valor del eje Y tomado en el paso anterior colocando el valor en Desplazamiento Cero (G54 Y = ………………… ).
Ahora seleccione 100 (0,1 mm) Modo Incremental. Seleccione eje Z para mover la fresa hacia arriba.
Aún No Ha Terminado…
Después de completar el procedimiento anterior, cuando su programa se ejecute en Modo Automático, su fresa comenzará (G00 X0 Y0) a trabajar en el punto que se muestra a continuación, lo cual es incorrecto.

Posición incorrecta de la herramienta en configuración de desplazamiento
Último Paso
Lo que queremos es que la fresa comience en el punto medio exactamente en la parte superior del punto de inicio de la pieza, donde se encuentran los dos lados (cuyos valores se midieron anteriormente).
Como este es el punto correcto desde donde se calculan todas las dimensiones del componente, véase en la figura.

Posición correcta de la herramienta en configuración de desplazamiento
Para corregir la posición de la fresa, restaremos el radio de la fresa que es 6 mm (ya que nuestra fresa es de Ø12 mm) del eje X y sumaremos 6 mm al eje Y en los valores de Desplazamiento Cero X, Y.
máquina CNC
- Explorando los Beneficios del Mecanizado CNC Mill-Turn (Fresado-Torneado)
- Por Qué Elegir un Taller con Mandrinadora CNC para sus Necesidades de Fabricación de Precisión
- Comprender las Mandrinadoras CNC: Cómo Operan y sus Principales Beneficios
- M-TECH: Sistema Avanzado de Control CNC para Routers Apollo
- Router CNC madera Siemens 808D: Reinicio con respaldo de parámetros (backup)
- Mejora del Control de Calidad en Mecanizado CNC: Estrategias para Precisión y Satisfacción del Cliente
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- Dominando Programación CNC Sinumerik 840D: Guía Experta Ciclos Roscado Avanzados
- Configuración de Desplazamientos de Herramienta en Torno SINUMERIK 808D: Guía Paso a Paso
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Millport SmartLathez 1740 CNC – Precisión y potencia