



Radio y Chaflán en Fresadora Sinumerik 810 CNC – Ejemplo Paso a Paso
Ejemplo programación Sinumerik 810 fresadora mostrando cómo mecanizar/programar Radio y Chaflán.
Programación Radio/Chaflán Sinumerik 810
Valores U+ para radio.
Valores U- para chaflán.
Ejemplo Programación Radio/Chaflán Sinumerik 810
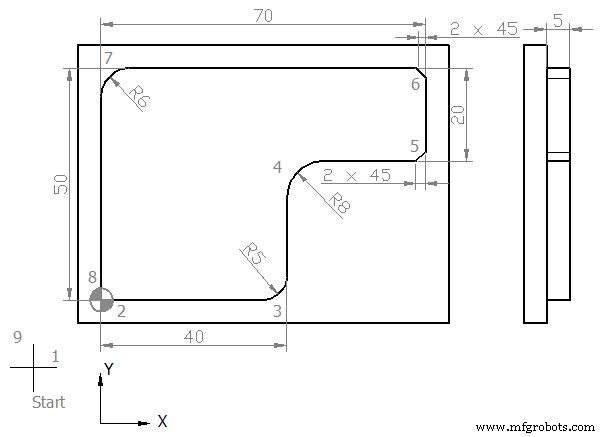
Programa Radio Chaflán Fresadora Sinumerik 810
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 N40 X40 Y0 U5 N45 X40 Y30 U8 N50 X70 Y30 U-2 N55 X70 Y50 U-2 N60 X0 Y50 U6 N65 X0 Y0 N70 G40 X-20 Y-20 N80 G00 Z50 N85 Y100 N90 M30
Pieza Terminada
Tras el mecanizado, la pieza queda así:
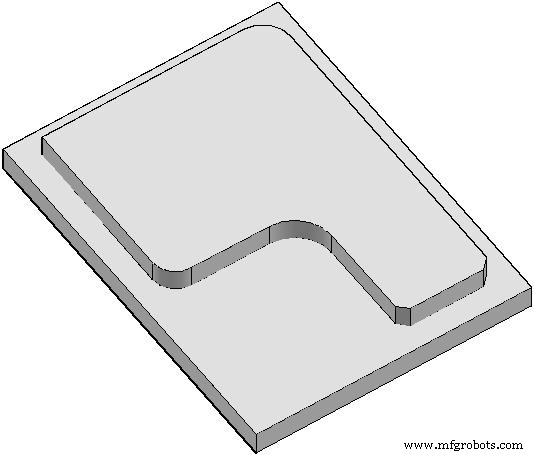
Componente Terminado
Explicación Códigos Usados
G00: Avance rápido.
G54: Desplazamiento cero n.º 1.
G64: Modo trayectoria continua.
G90: Sistema dimensión absoluta.
G17: Selección plano X-Y.
G42: Activar compensación radio herramienta (movimiento lado derecho).
G40: Desactivar compensación radio herramienta.
S: Velocidad husillo.
F: Avance movimiento ejes.
M: Movimiento herramienta (3=horario, 4=antihorario).
D: Número herramienta.
M30: Fin programa principal.
Entendiendo el Botón Reset en Panel Operador CNC: Función y Uso
Referencia Completa Códigos Alarma Yasnac 3000G – Guía Rápida Solución Problemas
máquina CNC
- Guía de Programación CNC de Torno para Principiantes
- Programación Simple Torno CNC: Ejemplo en Pulgadas para Principiantes
- Dominando Programación CNC Sinumerik 840D: Guía Experta Ciclos Roscado Avanzados
- Programación de Fresadora CNC: Ejemplo Amigable para Principiantes
- Dominando G01: Chaflán y Redondeo de Esquina en Programación CNC
- Programación CNC: Chaflán y Radio Usando G-Code G01
- Guía Paso a Paso: Fresar un Círculo Completo en CNC con G‑Code Práctico
- Sinumerik 840D CYCLE81 Ciclo de Taladrado: Ejemplo de Programación CNC Paso a Paso
- Picado de Contorno en Fresadora Fanuc CNC: Técnica Eficiente de Repetición de Subprograma
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo