



Comprensión de Bloques de Programa CNC: Guía Completa
Este artículo no es solo para principiantes; otros pueden leerlo como repaso de sus habilidades de programación.
Al ver un programa CNC en una máquina (torno, fresadora, rectificadora), verá algo en común: Bloques de programa CNC.
Bloques de programa CNC
Todo programa es una secuencia de bloques escritos juntos para formar una trayectoria completa para una o varias herramientas. Esta trayectoria dice a la máquina cómo quiere el mecanizador que se mecanice la pieza. Cada bloque añade/altera/modifica información útil.
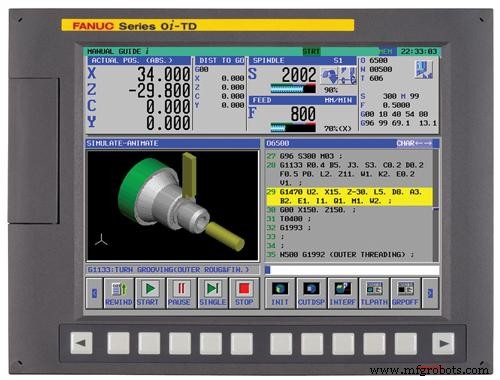
Control CNC Fanuc
Estructura de un bloque CNC
Un bloque se escribe normalmente así:
N50 G01 X100 Y-50.02 F100 M08
Como ve, son seis "palabras" separadas por espacios. Cada palabra es un grupo alfanumérico, encabezado por una letra (N, G, X, Y, F, M) seguido de un valor numérico con/sin signo (50, 01, 100, –50.02, 100, 08).
Comandos de programación CNC
Cada palabra tiene un valor importante. Puede verlas como comandos; hay muchos, algunos estándar en cualquier control, otros dependientes de máquina/control.
La esencia es que un mecanizador debe conocer al menos los comandos más usados.
Números de secuencia N en bloques
N50 es el número de secuencia; en la vida real las listas llevan números de serie para facilitar ordenación y búsqueda. Igual cada bloque lleva un número de serie para facilitar búsqueda y ordenación.
No es obligatorio usarlos; puede programar sin números N. Pero facilitan la vida, especialmente al aprender ciclos enlatados (G71, G72) donde no se puede programar sin numerar al menos uno o dos bloques.
Programación con códigos G
La siguiente palabra es G01. Toda palabra que empieza con G es un código G. Los códigos G son ampliamente usados; no se puede soñar programar sin ellos (los controles modernos dan otras formas pero mantienen el estilo G-code).
Cada código G tiene una funcionalidad y secuencia de operaciones tan amplia que cada uno merecería un tutorial completo. Muchos ya se explican brevemente aquí con ejemplos.
G01 es interpolación lineal: quiere que la herramienta vaya a una posición con avance controlado (lea abajo Avance).
Posicionamiento
Después de G01 ve X100. X denota un eje de la máquina. Los tornos suelen tener dos ejes X y Z.
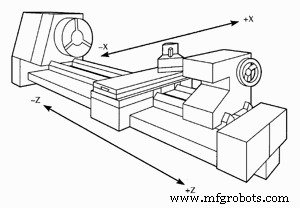
Ejes de torno CNC X, Z
Las fresadoras suelen tener tres ejes X, Y, Z.
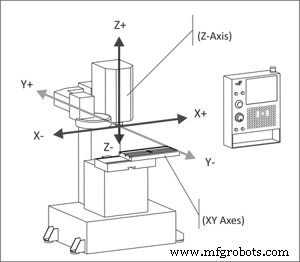
Ejes de fresadora CNC X, Y, Z
X100 significa mover la herramienta 100 (mm o pulgada, configurable por G-code) en dirección X. Luego Y-50.02 mueve la herramienta a –50.02 en Y.
Avance de herramienta
F100: F significa Avance. Todo comando de movimiento requiere avance para mover la herramienta con esa cantidad a la posición dada.
El avance puede ser por minuto o por revolución.
Códigos M en programación CNC
M08: M significa código M (Misceláneo). Podría pensarse como códigos de máquina, ya que controlan el comportamiento de la máquina. Hay muchos códigos M, algunos en todos los controles como M08 (refrigerante ON), M03/M04 (husillo), M05 (parar husillo).
máquina CNC
- 6 Tácticas Comprobadas para Afilar la Eficiencia de Programas CNC
- Opción de Salto de Bloque en CNC: Omita o Elimine Bloques de Programa para Control Preciso
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Entendiendo Código M CNC M00: Parada Segura de Ejecución Programa
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Programa de Muestra Completo de Fresado CNC – Tutorial de G-Code y Explicación
- Programa CNC de Ranurado para Principiantes: Ejemplo Simple y Guía Paso a Paso
- Domine el Ciclo de Roscado G84: Guía Práctica de Programación CNC
- Domine la Programación CNC: Guía para Principiantes en Controles Fanuc
- Cómo Resetear Correctamente Tras Editar Programas en Controles Fanuc TC CNC
- Uso de Comentarios en Programas CNC Anilam