



Desvelando la Mecánica de Fresas de Alto Avance para un Rendimiento de Fresado Superior
Una Fresa de Alto Avance es un tipo de herramienta de Fresado de Alta Eficiencia (HEM) con un perfil de extremo especializado que permite a la herramienta utilizar el adelgazamiento de viruta para tener tasas de avance dramáticamente aumentadas. Estas herramientas están destinadas a operar con una profundidad axial extremadamente baja para que la acción de corte tenga lugar a lo largo del borde curvo del perfil inferior. Esto permite que ocurran algunos fenómenos diferentes:
- El bajo ángulo de ataque hace que la mayor parte de la fuerza de corte se transfiera axialmente de vuelta al husillo. Esto resulta en menos deflexión, ya que hay mucha menos fuerza radial empujando el cortador fuera de su eje central.
- El perfil curvo extendido del borde inferior causa un efecto de adelgazamiento de viruta que permite tasas de avance agresivas.
El Bajo Ángulo de Ataque de una Fresa de Alto Avance
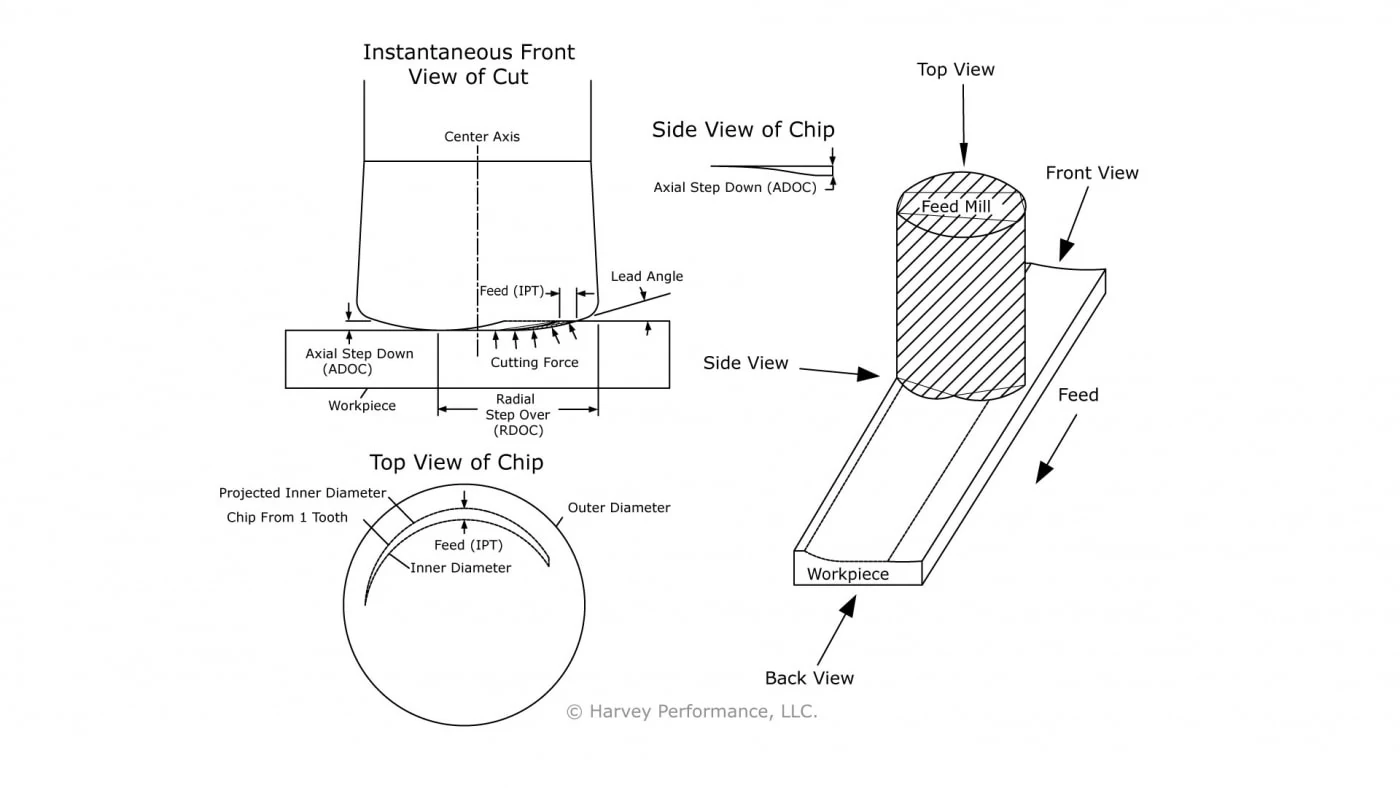
Como se ve en la Figura 1 a continuación, cuando una Fresa de Alto Avance está correctamente comprometida en una pieza de trabajo, el bajo ángulo de ataque, combinado con una baja profundidad axial de corte, transfiere la mayoría de la fuerza de corte hacia arriba a lo largo del eje central de la herramienta. Una baja cantidad de fuerza radial permite alcances más largos sin los efectos adversos del chatter, lo que llevará a falla de la herramienta. Esto es beneficioso para aplicaciones que requieren una baja cantidad de fuerza radial, como mecanizar paredes delgadas o contornear bolsillos profundos.
Las Fresas de Alto Avance Tienen Tasas de Avance Agresivas
La Figura 1 también muestra una instantánea instantánea de la viruta formándose cuando está comprometida en una trayectoria de herramienta de desbaste adecuada. Observe cómo la viruta (marcada por líneas diagonales) se adelgaza a medida que se acerca al eje central de la herramienta. Esto se debe a la geometría curva del borde inferior. Debido a este fenómeno de adelgazamiento de viruta, el avance de la herramienta debe aumentarse para que la herramienta esté activamente comprometida en el corte y no roce contra la pieza de trabajo. El roce aumentará la fricción, lo que a su vez eleva el nivel de calor alrededor de la zona de corte y causa desgaste prematuro de la herramienta. Porque esta herramienta requiere una carga de viruta aumentada para mantener un filo de corte viable, a la herramienta se le ha dado el nombre de "Fresa de Alto Avance".
Otros Fenómenos Debido a la Geometría Curva del Borde Inferior
La geometría curva del borde inferior también permite que ocurran las siguientes acciones:
- Un radio programable siendo añadido a una trayectoria de herramienta CAM
- Rebabas formándose durante operaciones de frenteado
- Virutas de forma diferente creadas durante aplicaciones de ranurado, comparado con desbaste HEM
Radio Programable
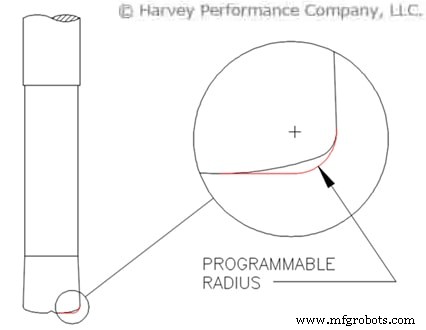
Las Fresas de Alto Avance de Helical Solutions tienen un diseño de borde inferior de doble radio. Debido a esto, el perfil exacto no puede ser fácilmente programado por algún software CAM. Por lo tanto, se usa un radio teórico para permitir una fácil integración. Simplemente programe una trayectoria de herramienta bullnose y use el radio teórico (visto abajo en la Figura 2) de la tabla de dimensiones como el radio de esquina.
Gestión de Rebabas
Una rebaba es una cúspide de material dejada atrás por herramientas de corte con perfiles curvos. Tres factores principales que determinan la altura y anchura de las rebabas son:
- Profundidad Axial de Corte
- Profundidad Radial de Corte
- Curvatura del Borde Inferior o Ángulo de Ataque
La Figura 3 a continuación es una representación del perfil de rebaba de un corte de desbaste típico con un 65% de paso radial y 4% de profundidad axial de corte. La región sombreada representa la rebaba que queda atrás después de 2 pasadas de desbaste y corre paralela a la trayectoria de la herramienta.
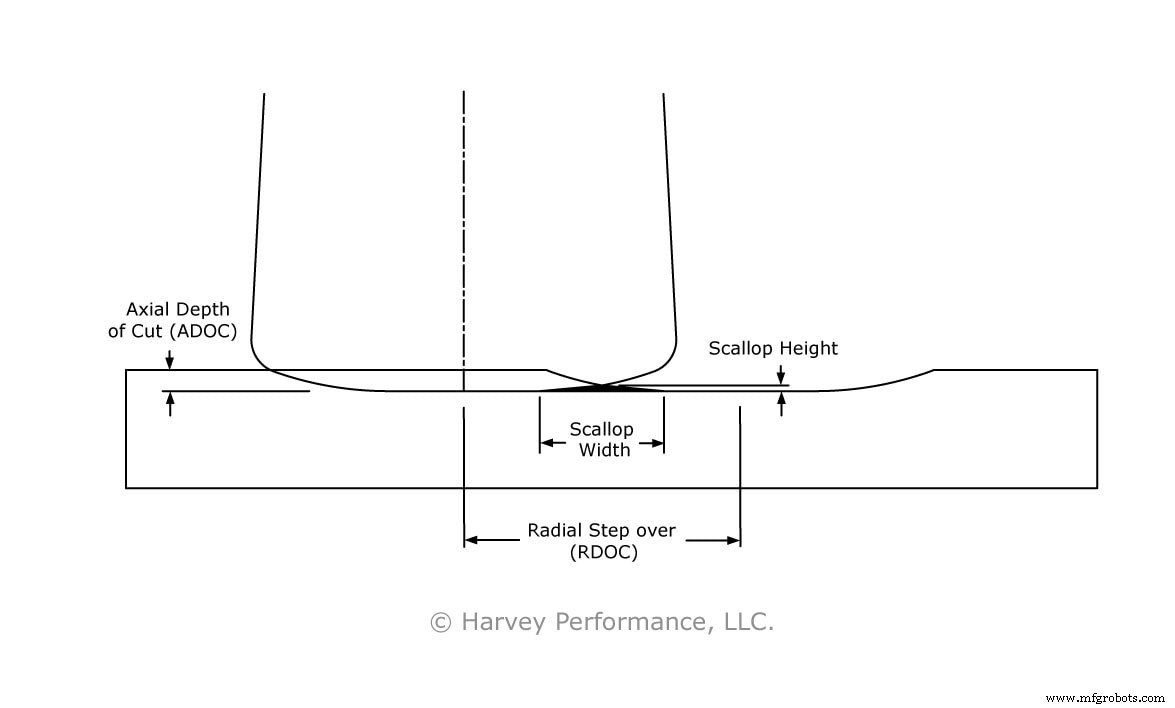
Las Figuras 4 y 5 muestran los efectos de la profundidad radial y axial de corte en la altura y anchura de las rebabas. Estas figuras deben verse en el contexto de la Figura 3. Se usa porcentaje por diámetro en lugar de unidades estándar de medida para mostrar que este efecto puede predecirse en cualquier tamaño de herramienta. La Figura 4 muestra que una rebaba comienza a formarse cuando la herramienta está programada para tener un paso radial entre 35% y 40%. La altura aumenta exponencialmente hasta que se maximiza en la profundidad axial de corte. La Figura 5 muestra que hay una relación lineal entre el paso radial y la anchura de la rebaba. No se ve relación entre la anchura de la rebaba y la profundidad axial de corte siempre que ADOC y el radio de curvatura del borde de corte inferior permanezcan consistentes.
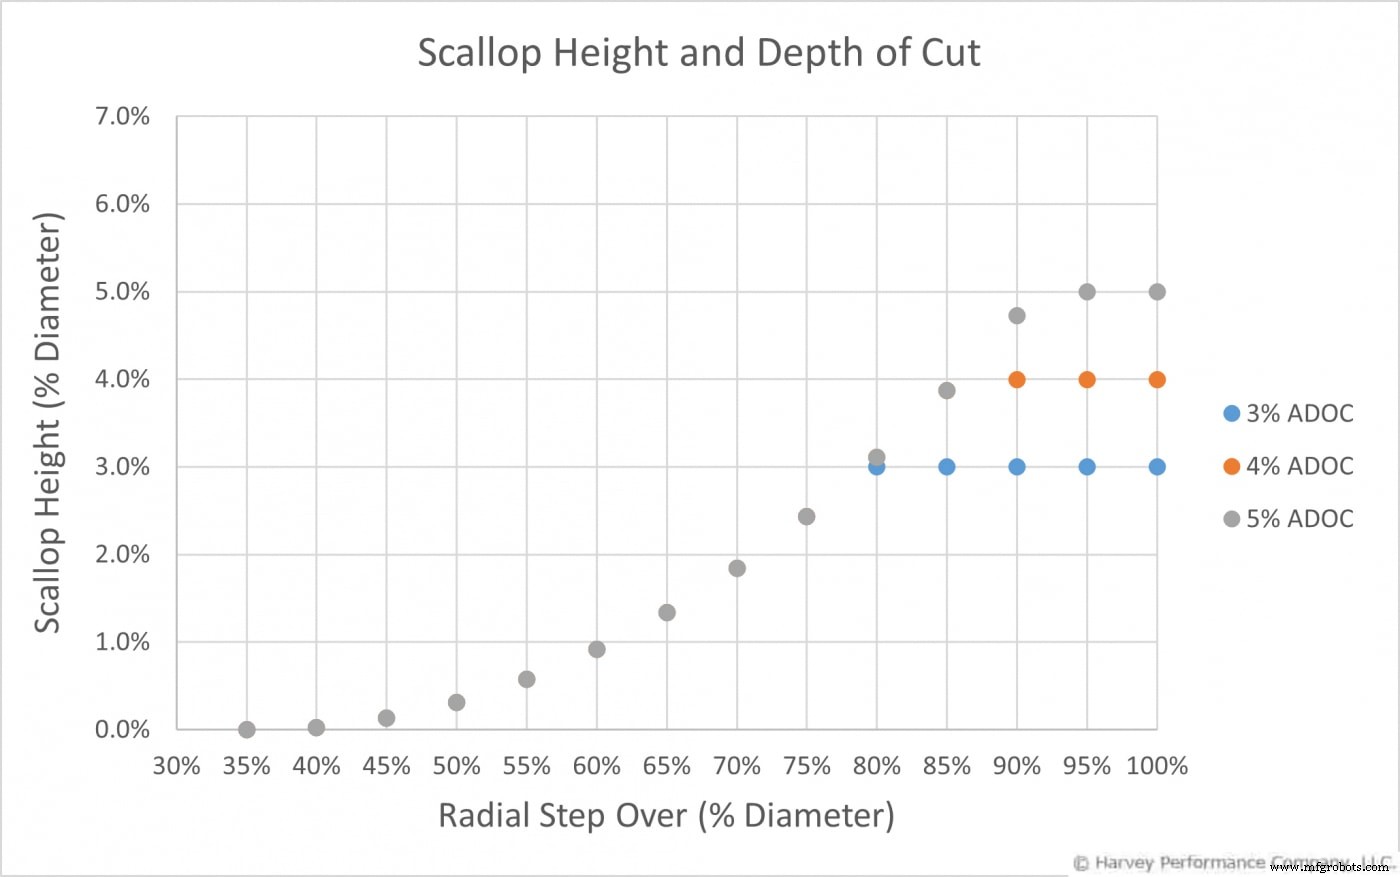
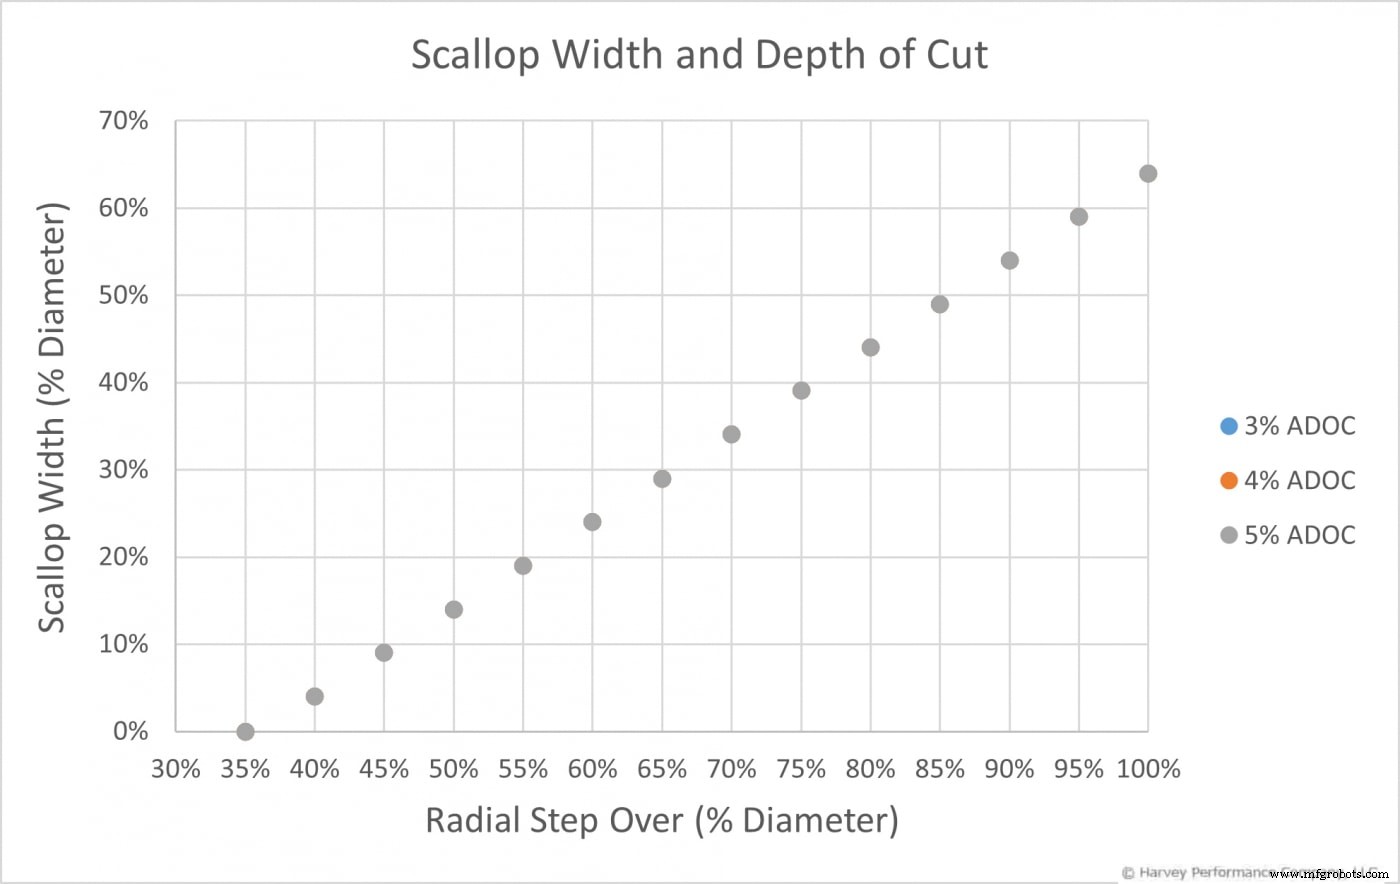
De los gráficos en las Figuras 4 y 5 obtenemos las siguientes ecuaciones para dimensiones de rebaba.
Notas respecto a estas ecuaciones:
- Estas ecuaciones solo son aplicables para Fresas de Alto Avance de Helical Solutions
- Estas ecuaciones son aproximaciones
- La ecuación de altura de rebaba es inexacta después de que se alcanza la profundidad axial de corte
- RDOC está en términos de porcentaje de diámetro (.55 x Diámetro, .65 x Diámetro, etc…)
Curvatura del Borde Inferior de las Fresas de Alto Avance
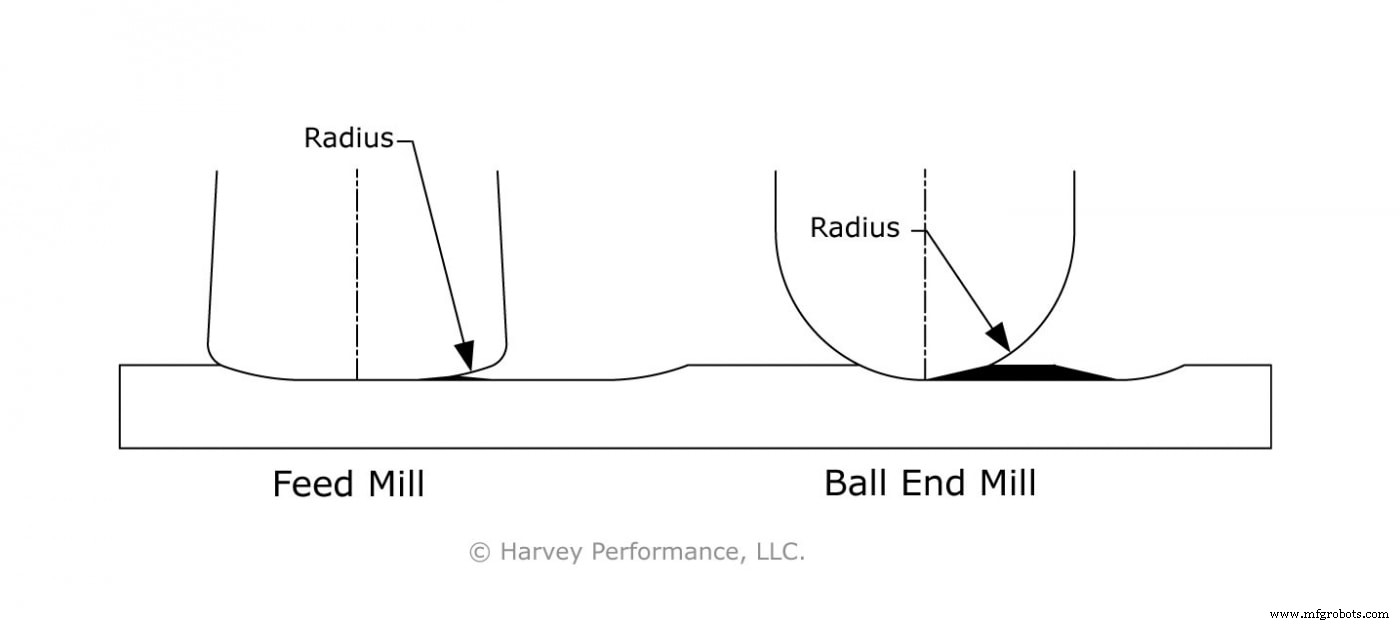
Cuanto menor el radio de curvatura, mayor la altura de la rebaba. Por ejemplo, el gran radio parcial del borde de corte inferior de la Fresa de Alto Avance de Helical Solutions dejará una rebaba más pequeña cuando se compare con una fresa de bola programada con la misma trayectoria de herramienta. La Figura 6 muestra una comparación lado a lado de una fresa de bola y fresa de alto avance con la misma profundidad radial y axial de corte. La anchura y altura de la rebaba son notablemente mayores para la fresa de bola porque tiene un radio de curvatura menor.
Ranurado Completo
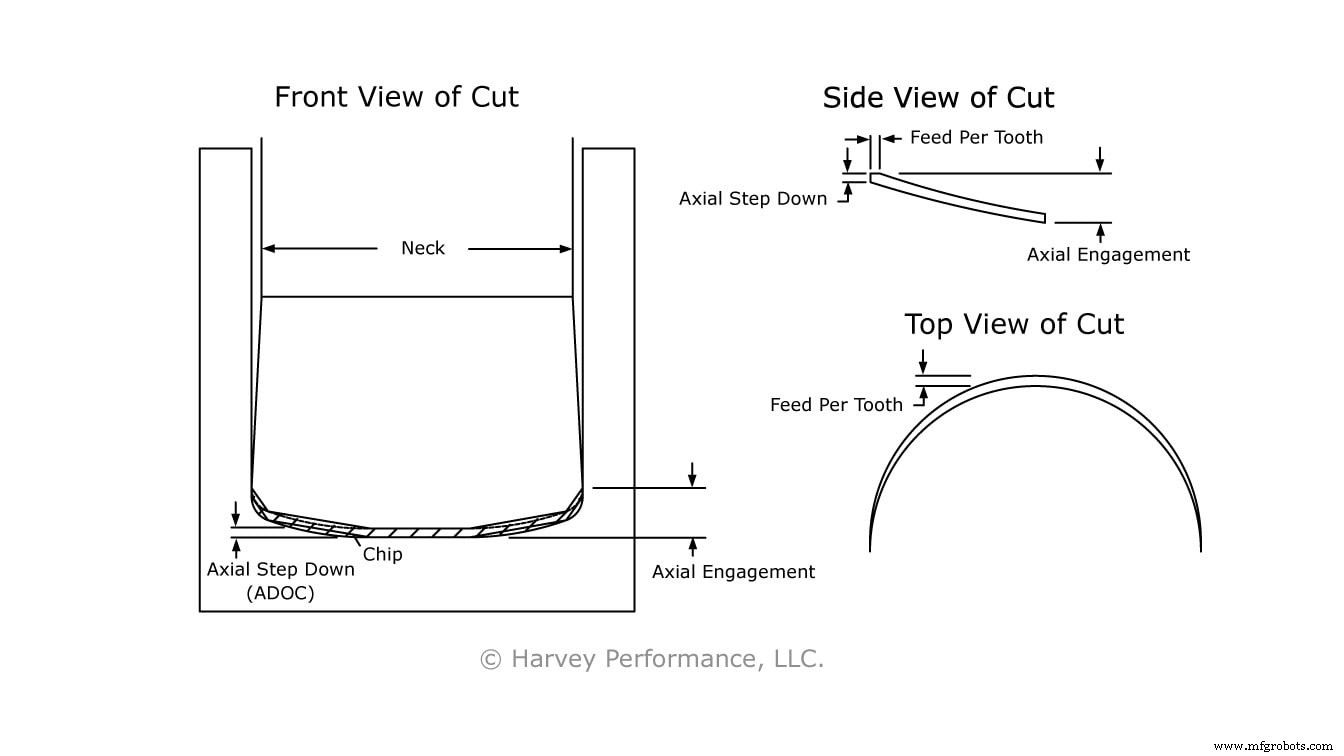
Al ranurar, la tasa de avance debe reducirse grandemente relativa al desbaste ya que una mayor porción del borde de corte inferior está comprometida. Como se muestra en la Figura 7, el paso axial hacia abajo no equivale al compromiso axial. Una vez comprometido en una ranura completa, la viruta se vuelve una forma compleja. Al ver la viruta desde el lado, puede ver que la herramienta no está cortando la totalidad del compromiso axial en un punto en el tiempo. La viruta sigue el contorno en el corte de ranura en la forma del borde inferior de la herramienta. Debido a este fenómeno, la viruta se sumerge hasta el punto más bajo de la ranura y luego vuelve al punto más alto de compromiso axial a lo largo del lado. Esto crea una viruta larga y delgada que puede obstruir los pequeños valles de las ranuras de la herramienta, llevando a falla prematura de la herramienta. Esto puede solucionarse disminuyendo la tasa de avance y aumentando la cantidad de refrigerante usado en la operación.
En resumen, el perfil curvo del borde inferior de la herramienta permite tasas de avance más altas al fresar de alto avance, debido al efecto de adelgazamiento de viruta que crea con su bajo ángulo de ataque. Este bajo ángulo de ataque también distribuye las fuerzas de corte axialmente en lugar de radialmente, reduciendo la cantidad de chatter que una fresa normal podría experimentar bajo las mismas condiciones. Los mecanizadores deben tener cuidado aunque el borde inferior curvo también permite la formación de rebabas, requiere un radio programable al usar algunos paquetes CAM, y hace el ranurado no casi tan productivo como operaciones de desbaste.
máquina CNC
- Fresas de Plaquita (Insert End Mills): Guía Completa para Eficiencia y Rendimiento
- Prevención de Rotura de Fresas de Extremo: Estrategias Expertas para Mecanizado Fiable
- Cómo Elegir la Mejor Herramienta de Corte de Chapa: Cizallas CNC, Plasma, Chorro de Agua y Láser de Fibra
- La Evolución de los Tornos de Mandrinar: De Herramientas Manuales del Siglo XVIII a Precisión CNC Moderna
- Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura
- Dominar el Fresado de Alta Eficiencia: Técnicas y Beneficios
- Dominar el Mecanizado con Fresas en Miniatura: Aumentar Precisión y Rendimiento
- Extienda la Vida Útil de su Fresa: Estrategias Probadas para Reducir Roturas y Ahorrar Costos
- Maximizar el Rendimiento de Fresas de Alto Balance: Consejos para Longevidad y Precisión
- Longitud Absoluta de Herramienta: Estándar de oro para calibración de herramientas de fresado
- Vespel® Poliamida: El material aeroespacial por excelencia