



Dominar el Mecanizado con Fresas en Miniatura: Aumentar Precisión y Rendimiento
La industria del mecanizado generalmente considera el micromecanizado y las fresas en miniatura como cualquier fresa con diámetro inferior a 1/8 de pulgada. Este es también a menudo el punto donde las tolerancias deben mantenerse en una ventana más ajustada. Debido a que el diámetro de una herramienta está directamente relacionado con su resistencia, las fresas en miniatura son considerablemente más débiles que sus contrapartes más grandes, y por lo tanto, la falta de resistencia debe tenerse en cuenta al micromecanizar. Si usa estas herramientas en una aplicación repetitiva, la optimización de este proceso es clave.
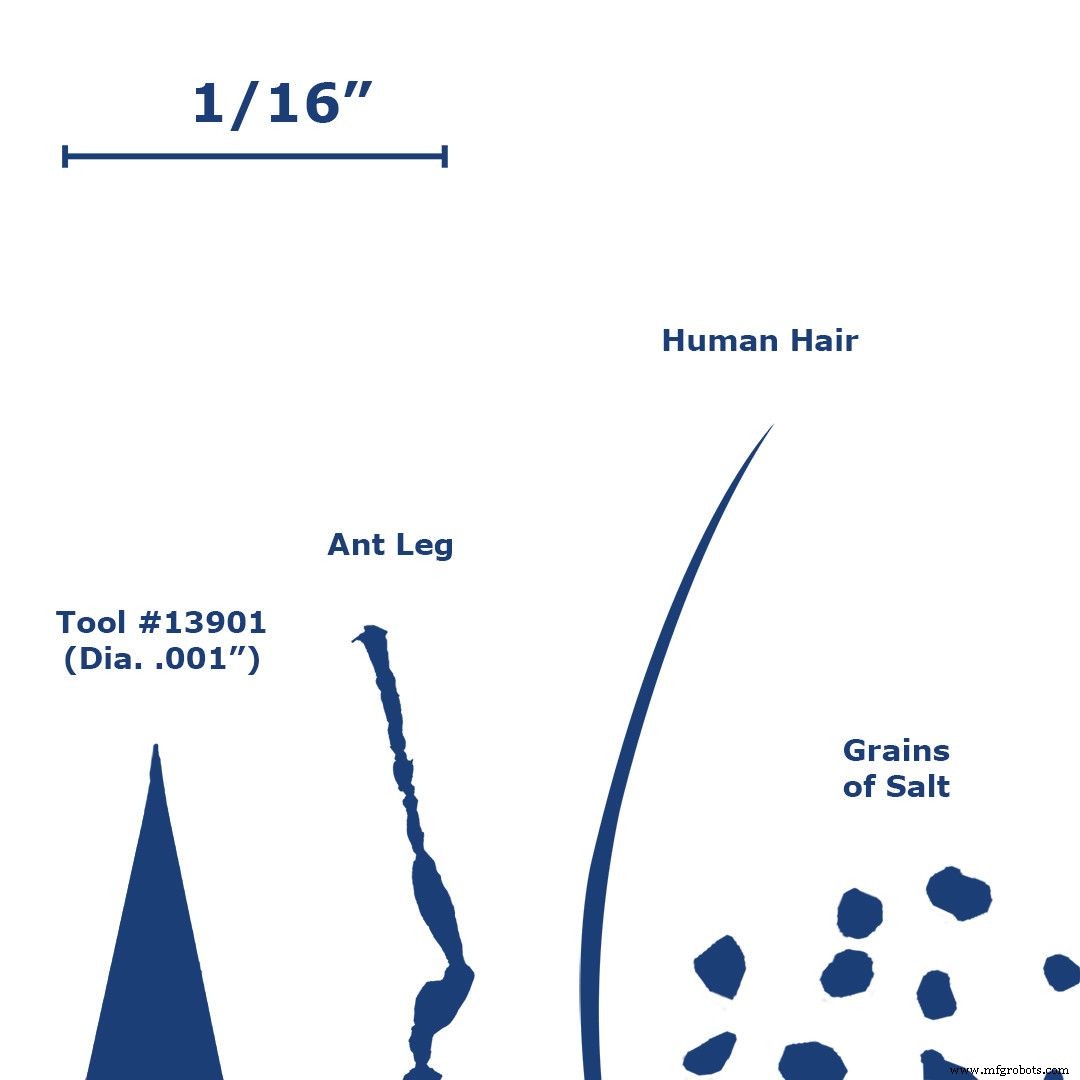
Diferencias Clave de Corte Entre Fresas Convencionales y en Miniatura
Desbaste (Runout)
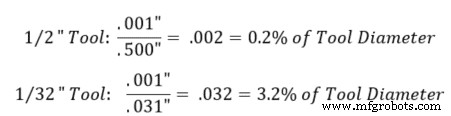
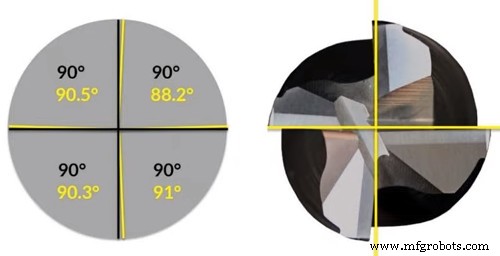
El desbaste durante una operación tiene un efecto mucho mayor en herramientas en miniatura, ya que incluso una cantidad muy pequeña puede tener un gran impacto en el compromiso de la herramienta y las fuerzas de corte. El desbaste causa que las fuerzas de corte aumenten debido al compromiso desigual de las ranuras, lo que provoca que algunas ranuras se desgasten más rápido en herramientas convencionales, y rotura en herramientas en miniatura. La vibración de la herramienta también impacta la vida útil, ya que los impactos intermitentes pueden causar que la herramienta se astille o, en el caso de herramientas en miniatura, se rompa. Es extremadamente importante verificar el desbaste de una configuración antes de iniciar una operación. El ejemplo a continuación demuestra cuánta diferencia hace .001" de desbaste entre una herramienta de .500" de diámetro y una de .031".
Espesor de Viruta
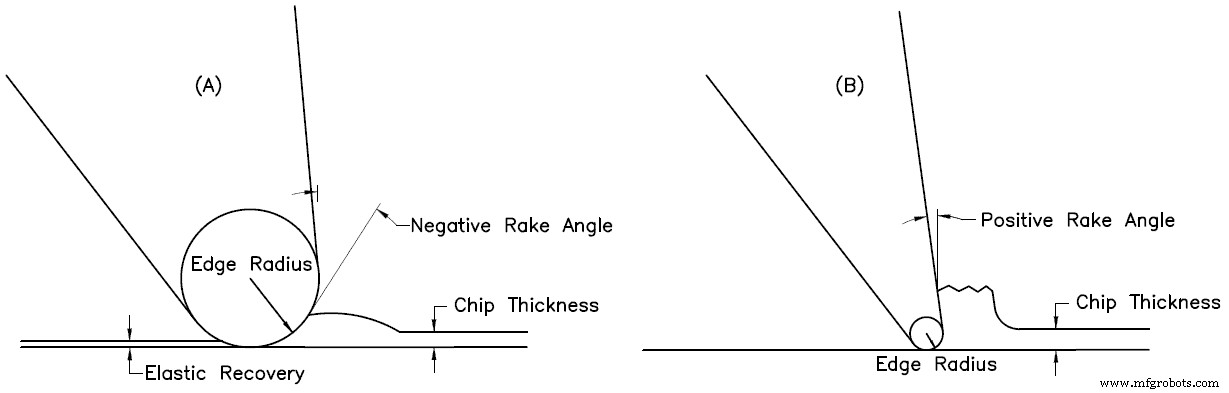
La relación entre el espesor de la viruta y el radio del filo (el preparado del filo) es mucho menor para herramientas en miniatura. Este fenómeno a veces se llama "el efecto del tamaño" y a menudo conduce a un error en la predicción de fuerzas de corte. Cuando la relación espesor-de-viruta-a-radio-de-filo es menor, la fresa estará más o menos arando el material en lugar de cortarlo. Este efecto de arado se debe esencialmente al ángulo de ataque negativo creado por el radio del filo al cortar una viruta con espesor pequeño.
Si este espesor es menor que un cierto valor (este valor depende de la herramienta usada), el material se apretará debajo de la herramienta. Una vez que la herramienta pasa y no hay formación de viruta, parte del material arado se recupera elásticamente. Esta recuperación elástica causa fuerzas de corte y fricción más altas debido al área de contacto aumentada entre la herramienta y la pieza. Estos dos factores conducen finalmente a una mayor cantidad de desgaste y rugosidad superficial.
Deflexión de Herramienta en Aplicaciones Convencionales vs. Micromecanizado
La deflexión de la herramienta tiene un impacto mucho mayor en la formación de virutas y precisión de la operación en micromecanizado, comparado con operaciones convencionales. Las fuerzas de corte concentradas en el lado de la herramienta causan que se doble en la dirección opuesta al avance. La magnitud de esta deflexión depende de la rigidez de la herramienta y su distancia extendida desde el husillo. Las herramientas de diámetro pequeño son inherentemente menos rígidas comparadas con herramientas de mayor diámetro porque tienen mucho menos material sujetándolas en su lugar durante la operación. En teoría, duplicar la longitud que sobresale del portaherramientas resultará en 8 veces más deflexión. Duplicar el diámetro de una fresa resultará en 16 veces menos deflexión. Si una herramienta de corte en miniatura se rompe en la primera pasada, es muy probable debido a que la fuerza de deflexión supera la resistencia del carburo. Aquí hay algunas formas de minimizar la deflexión.
Homogeneidad de la Pieza
La homogeneidad de la pieza se convierte en un factor cuestionable con el diámetro de herramienta decreciente. Esto significa que un material puede no tener propiedades uniformes a una escala excepcionalmente pequeña debido a varios factores, como superficies de contenedores, impurezas insolubles, límites de grano y dislocaciones. Esta suposición generalmente se reserva para herramientas con diámetro de corte por debajo de .020", ya que el sistema de corte necesita ser extremadamente pequeño para que la homogeneidad de la microestructura del material sea cuestionada.
Acabado Superficial
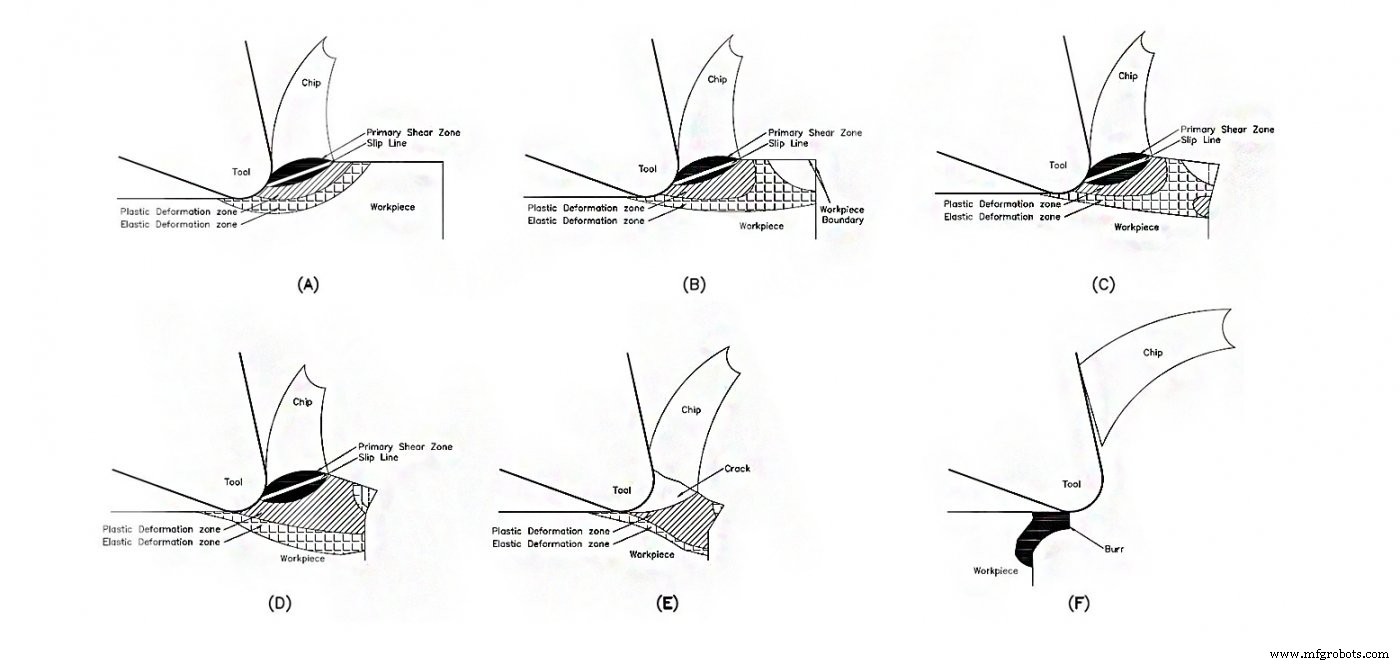
El micromecanizado puede resultar en una cantidad aumentada de rebabas y rugosidad superficial comparado con el mecanizado convencional. En fresado, las rebabas aumentan a medida que el avance aumenta, y disminuyen a medida que la velocidad aumenta. Durante una operación, las virutas se crean por la compresión y corte del material de la pieza a lo largo de la zona de corte primaria. Esta zona puede verse en la Figura 2 a continuación. Como se mencionó antes, la relación espesor-de-viruta-a-radio-de-filo es mucho mayor en aplicaciones en miniatura. Por lo tanto, se crean zonas de deformación plástica y elástica durante el corte y se ubican adyacentes a la zona de corte primaria (Figura 2a). Consecuentemente, cuando el filo de corte está cerca del borde de la pieza, la zona elástica también alcanza este borde (Figura 2b). La deformación plástica se extiende a esta área a medida que el filo avanza, y más deformación plástica se forma en el borde debido a las zonas de deformación elástica conectadas (Figura 2c). Una rebaba permanente comienza a formarse cuando las zonas de deformación plástica se conectan (Figura 2d) y se expanden una vez que una viruta se agrieta a lo largo de la línea de deslizamiento (Figura 2e). Cuando las virutas finalmente se desprenden del borde de la pieza, queda una rebaba (Figura 2f).
Mejores Prácticas de Trayectoria para Fresas en Miniatura
Debido a la fragilidad de las herramientas en miniatura, la trayectoria debe programarse de manera que evite una cantidad repentina de fuerza de corte, así como permita la distribución de fuerzas a lo largo de múltiples ejes. Por estas razones, las siguientes prácticas deben considerarse al escribir un programa para una trayectoria en miniatura:
Rampa Hacia una Pieza
La rampa circular es la mejor práctica para moverse axialmente hacia abajo en una pieza, ya que distribuye uniformemente las fuerzas de corte a lo largo de los planos x, y y z. Si tiene que moverse en una pieza radialmente a una cierta profundidad de corte, considere una trayectoria en arco ya que esta carga gradualmente las fuerzas de corte en la herramienta en lugar de todas a la vez.
Micromecanizado en Trayectorias Circulares
No debe usar las mismas velocidades y avances para una trayectoria circular que para una lineal. Esto se debe a un efecto llamado velocidad angular compuesta. Cada diente en una herramienta tiene su propia velocidad angular cuando está activo en el husillo. Cuando se usa una trayectoria circular, se agrega otro componente de velocidad angular al sistema y, por lo tanto, los dientes en la porción externa de la trayectoria viajan a una velocidad sustancialmente diferente a la esperada. El avance debe ajustarse dependiendo de si es una operación circular interna o externa. Para saber cómo ajustar su avance, consulte este artículo sobre funcionamiento en círculos.
Ranurado con Fresa en Miniatura
No aborde un ranurado en miniatura de la misma manera que uno mayor. Con un ranurado en miniatura, quiere tantos filos como sea posible, ya que esto aumenta la rigidez de la herramienta a través de un núcleo mayor. Esto disminuye la posibilidad de rotura por deflexión. Debido a que hay menos espacio para evacuación de virutas con mayor número de filos, el compromiso axial debe disminuirse. Con herramientas de mayor diámetro puede estar escalonando 50%-100% del diámetro. Pero al usar fresas en miniatura con mayor número de filos, solo escale entre 5%-15%, dependiendo del diámetro y riesgo de deflexión. La velocidad de avance debe aumentarse para compensar el compromiso axial disminuido. El avance puede aumentarse aún más al usar una fresa de punta esférica ya que el adelgazamiento de viruta ocurre en estas profundidades ligeras y comienza a actuar como una fresa de alto avance.
Reducir el Avance Alrededor de Esquinas
Las esquinas de una pieza crean una cantidad adicional de fuerzas de corte ya que más de la herramienta se compromete con la pieza. Por esta razón es beneficioso reducir el avance al mecanizar alrededor de esquinas para introducir gradualmente la herramienta a estas fuerzas.
Fresado en Subida vs. Convencional en Aplicaciones de Micromecanizado
Esta es una pregunta algo complicada cuando se trata de micromecanizado. El fresado en subida debe utilizarse siempre que se requiera un acabado superficial de calidad en el plano de la pieza. Este tipo de trayectoria conduce a fuerzas de corte más predecibles/menores y por lo tanto mayor calidad de acabado. En fresado en subida, la fresa compromete el máximo espesor de viruta al inicio del corte, dándole tendencia a empujarse lejos de la pieza. Esto puede potencialmente causar problemas de vibración si la configuración no tiene suficiente rigidez. En fresado convencional, a medida que la fresa rota de vuelta al corte, se tira hacia el material y aumenta las fuerzas de corte. El fresado convencional debe utilizarse para piezas con paredes largas y delgadas, así como operaciones delicadas.
Operaciones Combinadas de Desbaste y Acabado
Estas operaciones deben considerarse al micromecanizar piezas con paredes altas y delgadas, ya que en algunos casos no hay soporte suficiente para la pieza para una pasada de acabado.
Consejos Útiles para Lograr Operaciones Exitosas de Micromecanizado con Fresas en Miniatura
Intente minimizar el desbaste y la deflexión lo más posible al micromecanizar con fresas en miniatura. Esto puede lograrse usando un portaherramientas de ajuste por contracción o presión. Maximice la cantidad de contacto del mango con el casquillo mientras minimiza la cantidad de sobresaliente durante una operación. Revise su plano y asegúrese de tener la fresa más grande posible porque herramientas más grandes significan menos deflexión.
- Elija una profundidad de corte apropiada para que la relación espesor-de-viruta-a-radio-de-filo no sea demasiado pequeña, ya que esto causará efecto de arado.
- Si es posible, pruebe la dureza de la pieza antes de mecanizar para confirmar las propiedades mecánicas del material anunciadas por el vendedor. Esto da al operador una idea de la calidad del material.
- Use una herramienta recubierta si es posible al trabajar en materiales ferrosos debido al exceso de calor generado al mecanizar estos metales. Los recubrimientos pueden aumentar la vida útil entre 30%-200% y permiten velocidades más altas, clave en micromecanizado.
- Considere usar material de soporte para controlar la aparición de rebabas durante una aplicación de micromecanizado. El material de soporte se deposita en la superficie de la pieza para proporcionar fuerza de soporte auxiliar y aumentar la rigidez del borde original. Durante la operación, el material de soporte se rebaba y deforma plásticamente en lugar de la pieza.
- Use refrigerante por inundación para reducir fuerzas de corte y lograr mejor acabado superficial.
- Examine la trayectoria que se va a aplicar ya que unos pocos ajustes pueden ayudar mucho a extender la vida de una herramienta en miniatura.
- Verifique la geometría de la herramienta para asegurar que es apropiada para el material que está mecanizando. Cuando estén disponibles, use herramientas de paso variable y hélice variable ya que esto reducirá armónicos en los RPM excepcionalmente altos que las herramientas en miniatura suelen usar.
máquina CNC
- Mejore su eficiencia en metalworking con las fresas de extremo TuffCut XT de M.A. Ford
- Optimización de la producción con mecanizado en eje Y: Reduzca tiempos de configuración y costos
- Optimizando la Vida de la Herramienta con Datos de Máquina: Una Guía Moderna
- Domina el Torno de Madera: Guía Paso a Paso para Principiantes
- Dominar operación fresadora CNC con NC Studio: Guía paso a paso
- Reduzca Costes de Mecanizado CNC con Maquinaria Usada: Consejos de Expertos
- Extienda la Vida Útil de su Fresa: Estrategias Probadas para Reducir Roturas y Ahorrar Costos
- Maximizar el Rendimiento de Fresas de Alto Balance: Consejos para Longevidad y Precisión
- Maximice la Eficiencia con una Estrategia de Mecanizado Comprobada para Fresa de Un Solo Filo
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Desvelando la Mecánica de Fresas de Alto Avance para un Rendimiento de Fresado Superior