



Dominar el Mecanizado CNC de Madera: Estrategias Expertas para Dirección de Corte y Alineación de Veta
Desarrollar una Estrategia de Dirección de Corte Exitosa
Hay varios factores que pueden afectar las prácticas de mecanizado de la madera en carpintería. Uno que surge a menudo para ciertas maderas duras es la dirección de corte, específicamente en relación con el patrón de veta de la madera. La madera es un material anisotrópico. Esto significa que se exhiben diferentes propiedades de material en diferentes direcciones de corte. En términos de madera aserrada, hay diferentes grados estructurales relacionados con la orientación de la veta. Si la dirección promedio de las fibras de celulosa son paralelas a los lados de la pieza de madera, entonces se dice que las vetas son rectas. Cualquier desviación de esta línea paralela y la tabla se considera "veta cruzada". La Figura 1 a continuación muestra una tabla de veta mayormente recta con flechas indicando los diferentes ejes. Cada uno de estos ejes exhibe diferentes conjuntos de propiedades mecánicas. Debido a estas diferencias, se debe ser consciente de la trayectoria de la herramienta en carpintería y minimizar la cantidad de fuerzas de corte colocadas en la fresa para maximizar su vida útil.
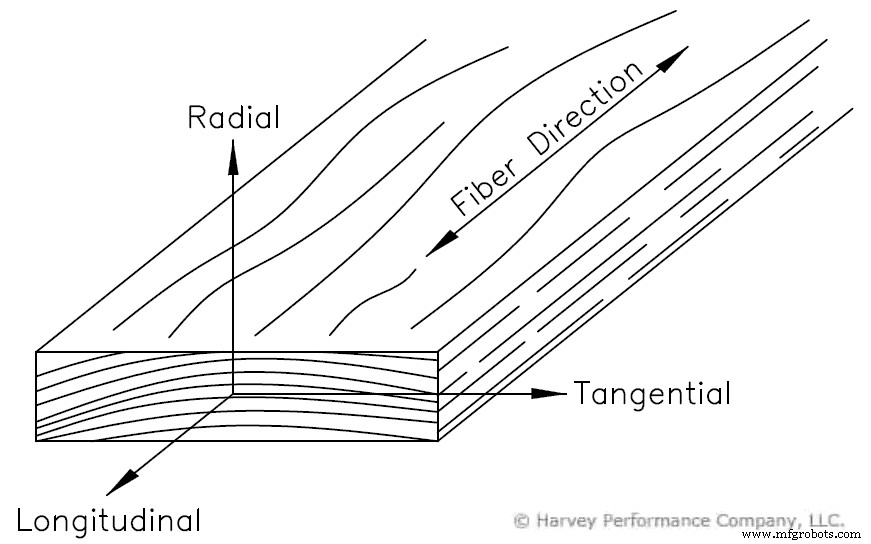
Cortar perpendicular a la veta se conoce como cortar "a contraveta" en carpintería. En la Figura 1 anterior, esto se consideraría cortar en dirección radial o tangencial. Cortar paralelo a la veta se conoce como cortar "a favor de veta" (longitudinalmente en términos de la Figura 1). Cuanto más cerca esté de cortar a 90° a la veta de la madera en cualquier dirección, mayor será la fuerza de corte. Por ejemplo, una herramienta con su eje central paralelo a la dirección tangencial y una trayectoria a lo largo de la dirección longitudinal tendría menos desgaste que una herramienta con el mismo eje central pero moviéndose en la dirección radial. El segundo tipo de orientación de herramienta corta a través de más límites de veta y, por lo tanto, produce mayores fuerzas de corte. Sin embargo, debe tener cuidado al cortar a favor de veta ya que esto puede causar desgarros y llevar a un mal acabado superficial.
La Formación Adecuada de Virutas de Madera con Mecanizado CNC
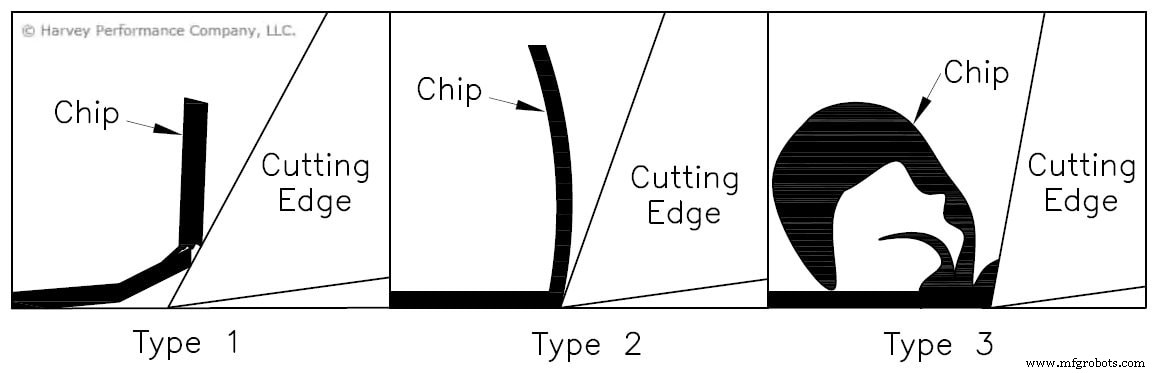
Al cortar madera paralela a la veta, hay tres tipos básicos de virutas que se forman. Al cortar perpendicular a la veta, los tipos de virutas generalmente caen en estas mismas 3 categorías, pero con mucha más variabilidad debido a la amplia gama de propiedades de la madera con respecto a la dirección de la veta.
Virutas Tipo 1
Las virutas tipo 1 se forman cuando la madera se divide por delante del filo de corte a través de escisión hasta que ocurre fallo por flexión como una viga en voladizo. Se produce una gran fuerza perpendicular al plano de corte, causando que la madera por delante del filo se divida, formando esta pequeña viga en voladizo. Cuando la fuerza hacia arriba finalmente excede la resistencia de esta pequeña viga, se rompe. Estos tipos de virutas causan comparativamente poco desgaste comparado con los tipos 2 y 3, ya que el material se divide antes de entrar en contacto con el filo puntiagudo. Las fresas con ángulos de ataque extremadamente altos o muy bajos a menudo producen virutas tipo 1. Esto es especialmente cierto al mecanizar contra pendientes de veta mayores a 25°. Las maderas con contenido de humedad menor al 8% forman virutas discontinuas y tienen mayor riesgo de desgarro.
Virutas Tipo 2
Las virutas tipo 2 son las más deseables de los tres tipos en términos de acabado superficial. Son el resultado de fallo del material a lo largo de un plano de corte diagonal, extendiéndose desde el filo de corte a la superficie de la pieza. Las virutas tipo 2 se forman cuando hay un equilibrio adecuado entre las propiedades de la madera, parámetros de corte y geometría de la fresa. Las maderas con contenido de humedad entre 8% y 20% tienen una probabilidad mucho mayor de formar virutas tipo 2 continuas mientras dejan un buen acabado superficial.
Virutas Tipo 3
El último tipo de viruta se forma cuando el ángulo de ataque de una fresa es demasiado bajo. En este escenario, la fuerza de corte es casi paralela a la dirección de avance. Esto causa que un material blando, como la madera, sea aplastado en lugar de cortado, dejando un mal acabado. Generalmente, la superficie dejada parece pequeños haces de elementos de madera, un defecto superficial comúnmente conocido como "grano difuso". Este tipo de viruta ocurre más frecuentemente en maderas blandas ya que la situación de aplastamiento se agrava en maderas de baja densidad.
Extender la Vida Útil de la Herramienta al Trabajar Madera
Reglas Prácticas de Velocidades y Avances
Hay varias categorías de desgaste de herramienta que ocurren al mecanizar madera CNC. Las reglas generales de mecanizado aún se aplican ya que el RPM tiene la mayor influencia en la tasa de desgaste. El sobre-avance puede aumentar el desgaste exponencialmente y también causar rotura. Como en la mayoría de operaciones de mecanizado, un equilibrio entre estos dos es esencial. Si busca aumentar su productividad aumentando su velocidad, debe aumentar su avance proporcionalmente para mantener un equilibrio que mantenga la herramienta correctamente comprometida con el material.
Gestión Adecuada del Calor
Cuando las herramientas de corte están expuestas a alto calor, comienzan a desgastarse aún más rápido, debido a la corrosión. El aglutinante de cobalto dentro de la mayoría de herramientas de carburo en el mercado comienza a oxidarse y liberarse del filo de corte. Esto inicia una reacción en cadena, ya que cuando el aglutinante se elimina, el carburo de tungsteno también se rompe. Diferentes especies de madera y tipos de madera ingenierada tienen diferentes comportamientos corrosivos a altas temperaturas. Este es el tipo de desgaste más consistente observado al mecanizar MDF o tablero de partículas. El desgaste se debe al cloro y sales de sulfato encontradas en adhesivos, ya que esto acelera la corrosión a alta temperatura. Al igual que con el aluminio, cuando el contenido de sílice de una madera aumenta, también lo hace su corrosividad.
Generalmente, se observa mayor desgaste en madera con alto contenido de humedad. Este rasgo se debe al mayor desgaste electroquímico causado por los extractivos en la madera. El contenido de humedad en la madera incluye sustancias como resinas, azúcares, aceites, almidones, alcaloides y taninos en presencia de agua. Estas moléculas reaccionan con los constituyentes metálicos de la herramienta y pueden desafilar el filo. El carburo es más resistente a este tipo de desgaste comparado con el acero de alta velocidad.
Mejores Recubrimientos para Vida Útil Extendida en Madera
Si desea una herramienta más duradera que mantenga su filo afilado (¿y quién no?), puede considerar un recubrimiento de Diamante Amorfo. Este es un recubrimiento extremadamente resistente a la abrasión destinado a operaciones no ferrosas en las que la temperatura de la zona de corte no excede 750 °F. Este tipo de recubrimiento es uno de los más delgados de Harvey Tool, minimizando el riesgo de redondeo del filo y maximizando la durabilidad de este.
Evitando Errores Comunes en Carpintería
Desgarro (Tear Out)
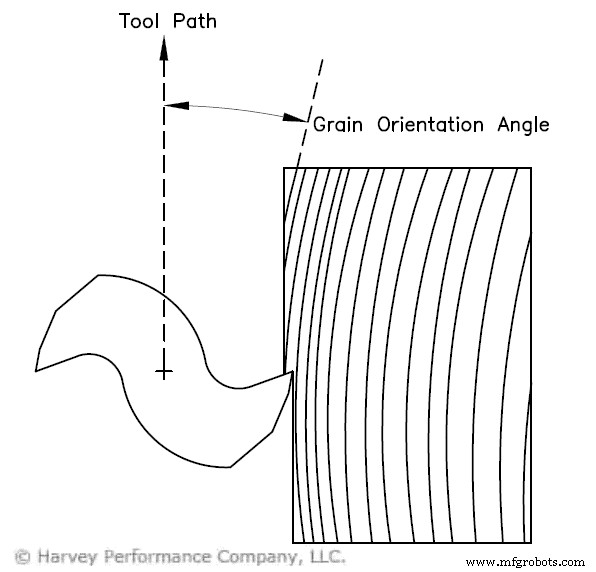
El desgarro, a veces llamado grano astillado o astillado, es cuando un trozo del material de madera que se está mecanizando se desprende de la pieza principal y deja un defecto poco atractivo donde solía estar. Este es uno de los defectos más comunes al mecanizar productos de madera. Hay muchas razones diferentes por las que ocurre el desgarro. Las características del material son algo a considerar. El desgarro es más probable si la orientación de la veta es menor a 20° relativa a la trayectoria de la herramienta, el contenido de humedad es demasiado bajo, o la densidad es demasiado baja. La Figura 4 muestra el ángulo de orientación de la veta relativo a la trayectoria de la herramienta. En términos de parámetros de mecanizado, también puede ocurrir si la carga de viruta, profundidad de corte o ángulo de ataque es demasiado alto.
Acabado Grano Difuso (Fuzzy Grain)
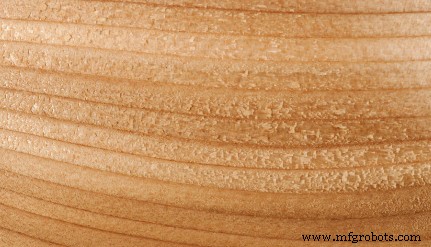
El grano difuso parece pequeños grupos de madera adheridos a la cara recién mecanizada y ocurre cuando las fibras de madera no se cortan adecuadamente. Fresas con bajo ángulo de ataque o desafiladas indentan las fibras hasta que se desprenden de su patrón natural, causando formación de virutas tipo 3, resultando en un mal acabado. Esto puede exacerbarse por un avance o profundidad de corte bajos, ya que la herramienta no está correctamente comprometida y está arando el material en lugar de cortarlo adecuadamente. Las maderas blandas con granos más pequeños y menores cantidades son más susceptibles a este defecto. La madera juvenil se sabe particularmente propensa al grano difuso debido a su alto contenido de humedad.
Marcas de Quemado
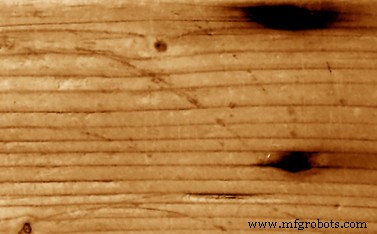
Las marcas de quemado son un defecto particularmente significativo en el mecanizado de madera, ya que generalmente no es una preocupación al mecanizar otros materiales. Permanecer en un punto por demasiado tiempo, no comprometer suficiente la fresa en un corte, o usar herramientas desafiladas crea una cantidad excesiva de calor por fricción, lo que deja marcas de quemado. Algunas maderas (como arce o cerezo) son más susceptibles, por lo que las trayectorias para estos tipos deben programarse sensatamente. Si tiene muchos problemas con marcas de quemado, puede intentar rociar la fresa con lubricante comercial o cera en pasta. Tenga cuidado de no usar demasiado ya que el exceso de humedad puede causar deformación. Aumentar el compromiso de la herramienta o disminuir RPM también puede combatir las marcas de quemado.
Marcas de Viruta
Las marcas de viruta son compresiones superficiales en la superficie de la madera que han sido rociadas o presionadas en la superficie. Estos defectos pueden hincharse con un aumento en el contenido de humedad, empeorando el acabado. Este tipo de imperfección generalmente es causada por mala evacuación de virutas y usualmente puede arreglarse aplicando refrigerante de chorro de aire a la región de corte durante la operación.
Grano Levantado (Raised Grain)
El grano levantado, otro defecto común de las maderas, es cuando una o más porciones de la pieza están ligeramente más bajas que el resto. Esta imperfección es particularmente un problema al mecanizar maderas blandas con herramientas desafiladas, ya que las fibras se desgarran y deforman en lugar de ser cortadas limpiamente. Este efecto se intensifica al mecanizar con avances lentos y la madera tiene alto contenido de humedad. Variaciones en hinchamiento y contracción entre secciones dañadas y no dañadas exacerban este defecto. Por esta razón, el grano levantado es común en maderas expuestas a la intemperie. Los dispositivos de sujeción ajustados demasiado también tienen la posibilidad de causar grano levantado.
Diferenciando Fresas para Corte de Madera y Plástico de Harvey Tool
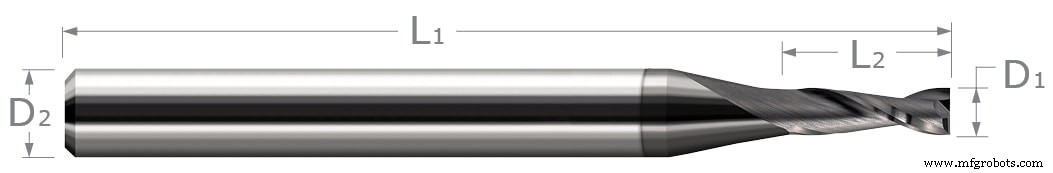
https://www.harveytool.com/products/material-specific-end-mills/woodLos mecanizadores a menudo usan Fresas para Corte de Plástico para carpintería, ya que esta herramienta tiene geometrías internas muy similares a las de una Fresa para Madera. Ambas tienen valles de ranura grandes y filos afilados, ventajosos para el mecanizado de plástico y madera. La principal diferencia entre las fresas para plástico de Harvey Tool y las de madera es el ángulo de cuña (una combinación del ángulo de despeje primario y ángulo de ataque). La línea de madera tiene un ángulo de ataque más bajo pero mantiene un alto ángulo de despeje para mantener la nitidez del filo. El ángulo de ataque más bajo está diseñado para no ser tan "agarrador" como las fresas de plástico pueden ser al trabajar madera. Estaba destinada a cortar madera y dejar un acabado de calidad sin causar desgarro.
La oferta de Fresas para Madera de Harvey Tool incluye opciones upcut y downcut. La opción upcut está diseñada para fresar maderas naturales e ingenieradas, con estilo de 2 filos y ángulo de cuña diseñado para cortar fibras de madera sin causar desgarro ni dejar acabado grano difuso. La opción downcut está optimizada para fresar maderas naturales e ingenieradas y ayuda a prevenir levantamiento en mesas de vacío.
Para más ayuda en lograr una operación de mecanizado exitosa, o más información sobre la oferta de Fresas para Madera de Harvey Tool, contacte al equipo de ingenieros de Harvey Tool al 800-645-5609.
máquina CNC
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Guía rápida de corte CNC: evolución, tipos y futuro de la fabricación de precisión
- Elementos Esenciales de Herramientas CNC para Corte y Tallado de Madera de Precisión
- Mejor Enrutador CNC para Carpintería: Guía Experta para Elegir la Máquina Correcta
- Glosario de Fresas para Router CNC: Definiciones Completas y Usos (Parte 2)
- Guía completa de máquinas de corte CNC: Tipos, beneficios y aplicaciones
- Domine la carpintería de precisión con router CNC para madera: Técnicas, materiales y herramientas
- Tornos CNC para madera vs tornos tradicionales: Precisión, velocidad y beneficios de producción
- Por Qué los Routers CNC OMNI Transforman la Carpintería
- Corte de Acrílico con Router CNC: Guía Experta para Precisión y Acabado
- Router CNC madera: Precisión versátil para muebles de alta calidad y más