



Rendimiento Efectivo Total del Equipo (TEEP): KPI estratégico para planificación y capacidad
Las cajas de herramientas están diseñadas para un propósito: darte la herramienta adecuada en el momento justo. Sin embargo, depender de una sola herramienta limita lo que puedes lograr. Del mismo modo, un equipo de mantenimiento que monitorea solo un KPI puede perder oportunidades para elevar el rendimiento de la planta.
En este artículo, exploramos el Rendimiento Efectivo Total del Equipo (TEEP) y cómo, junto con OEE y OOE, puede ayudar a los líderes de mantenimiento a optimizar la programación e incrementar la producción.
¿Qué es TEEP?
TEEP forma parte de la misma familia de KPIs que la Efectividad General del Equipo (OEE) y la Efectividad General de las Operaciones (OOE). Las tres métricas combinan rendimiento, calidad y disponibilidad para evaluar el desempeño del equipo. La distinción clave radica en cómo cada métrica define la disponibilidad.
TEEP mide la capacidad potencial de un activo al tratar la disponibilidad como la razón entre el tiempo de producción real y el calendario completo de 24 horas, 365 días. Responde a la pregunta: "¿Cuánto podríamos producir si la programación no tuviera restricciones?"
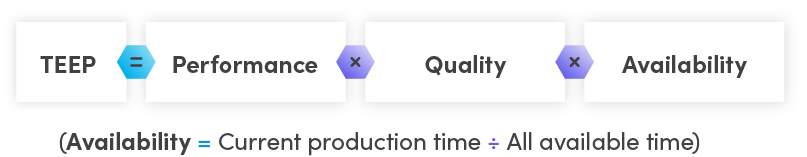
Matemáticamente, TEEP = rendimiento × calidad × disponibilidad, donde disponibilidad = (tiempo de producción actual) ÷ (todo el tiempo disponible). Por ejemplo, si una máquina funcionó sin parar durante una semana y produjo piezas perfectas, su TEEP sería 100%. Si la misma máquina operó 16 horas al día, su disponibilidad sería 16 ÷ 24 = 67%. Asumiendo 90% de rendimiento y 88% de calidad, el TEEP sería 0.9 × 0.88 × 0.67 ≈ 53%.
Dado que la mayoría de las plantas no operan 24/7, TEEP proporciona un punto de referencia valioso para evaluar la capacidad sin explotar.
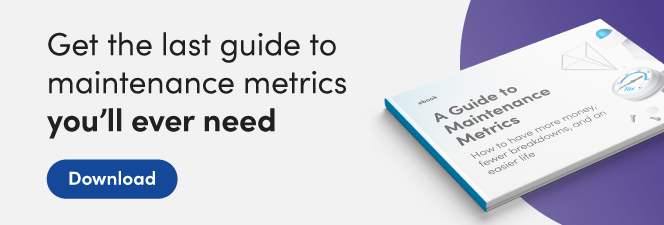
TEEP vs. OEE
OEE, el KPI más utilizado, mide la productividad actual de un activo. Su componente de disponibilidad se calcula como (tiempo de ejecución real) ÷ (tiempo de producción planificado). Así, OEE refleja la realidad operativa existente, mientras que TEEP proyecta la producción máxima alcanzable.
Porque OEE se basa en el cronograma existente, ofrece una visión inmediata de si ajustes en disponibilidad, rendimiento o calidad pueden desbloquear capacidad adicional. Las instalaciones a menudo monitorean OEE en tiempo real para impulsar la mejora continua.
TEEP vs. OOE
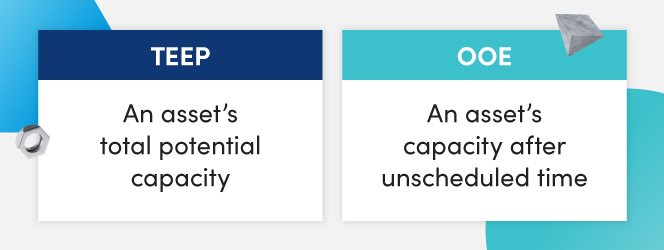
La Efectividad General de las Operaciones (OOE) extiende OEE al incluir tiempo de inactividad no planificado en el cálculo de disponibilidad: disponibilidad = (tiempo de producción real) ÷ (tiempo de producción planificado + tiempo de inactividad no planificado). Esto brinda una visión más completa de la eficiencia operativa.
Uso práctico de TEEP
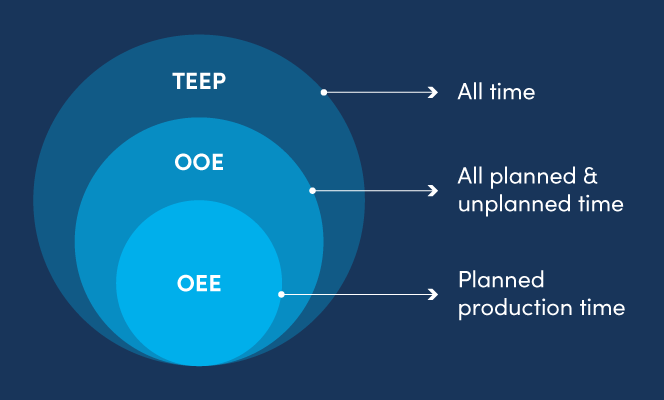
Cuando se ven juntos, TEEP, OOE y OEE forman un marco en cascada: TEEP representa el potencial total, OOE refleja el rendimiento actual con todo el tiempo de inactividad considerado, y OEE captura el estado presente de la producción. Esta jerarquía ayuda a los equipos a identificar dónde los cambios de programación podrían generar las mayores ganancias.
Hablamos con Stuart Fergusson, director de ingeniería de soluciones en Fiix, sobre la aplicación de estas métricas a nivel de planta. "TEEP está un paso alejado de un KPI puro de mantenimiento", explicó. "Es valioso para gerentes de planta porque informa decisiones de programación de alto nivel".
Preguntas típicas que TEEP ayuda a responder incluyen: "¿Deberíamos agregar un turno?" "¿Vale la pena operar en días festivos?" o "¿Qué pasaría si operáramos los fines de semana?"
Stuart advirtió que algunos equipos pueden recurrir a TEEP porque los cálculos de OEE están incompletos. Por ejemplo, si todo el mantenimiento se realiza los fines de semana y esas horas se excluyen del tiempo de inactividad de OEE, la métrica puede aparecer inflada. Al tratar el mantenimiento como tiempo de inactividad planificado, obtienes un OEE más preciso y una imagen más clara de la capacidad real.
Considera una fábrica que reporta un 90% de OEE en una semana laboral de cinco días. A primera vista, esto sugiere poco margen de crecimiento. Sin embargo, si todo el mantenimiento rutinario se programa en fines de semana —horas que de otro modo estarían disponibles para producción— esos días se eliminan efectivamente de la ecuación de capacidad, sesgando el OEE al alza. Comparar TEEP, OOE y OEE lado a lado revela esta limitación oculta.
"Al examinar los deltas entre estas métricas, puedes descubrir palancas de programación", dijo Stuart. "Por ejemplo, un TEEP bajo relativo a OEE indica que cambiar o extender las horas de operación podría desbloquear capacidad sustancial".
TEEP para planificación de capacidad
TEEP es más impactante cuando OEE se ha estancado y no hay una forma obvia de mejorar los cronogramas de producción actuales. Ofrece un punto de referencia para evaluar cuánto equipo está inactivo y guía decisiones sobre expansión de turnos, cobertura en festivos u operaciones de fin de semana.
Sin embargo, Stuart enfatizó que TEEP debe reservarse para tomadores de decisiones que puedan influir en la programación —los operadores, por ejemplo, no pueden alterar el calendario de 24 horas. "Las métricas deben ser accionables", señaló. "Si una métrica está fuera del control de alguien, proporciona poco valor".
Cuando los equipos de mantenimiento, operadores y gerentes de planta colaboran —aprovechando sus propias métricas como MTTR para reducir tiempo de inactividad— pueden aumentar sistemáticamente el rendimiento general del equipo. Juntos, estos esfuerzos pintan una visión holística de las verdaderas capacidades de una planta.
Al integrar TEEP en tu cartera de KPIs, obtienes una herramienta poderosa para programación estratégica, expansión de capacidad y mejora del rendimiento a largo plazo.
Mantenimiento y reparación de equipos
- Cómo SCADA impulsa la eficiencia de producción: una guía completa
- Cómo la señalización y etiquetado impulsan la fiabilidad: Estrategias prácticas para mantenimiento y seguridad
- Cómo el liderazgo voluntario impulsa el avance en mantenimiento y fiabilidad
- 5 causas clave de fallo de equipos y estrategias probadas de prevención
- Construir un programa resiliente de salud y seguridad para gerentes de mantenimiento
- Soldadura con Electrodo (Stick) Explicada: Equipo, Proceso y Guía Paso a Paso
- MQTT en Automatización Industrial: Guía Práctica para Fabricantes
- Microcontroladores PIC18: Características, Rendimiento y Cómo Usarlos
- Entendiendo Designadores de Referencia: Cómo Etiquetar Conexiones en Ensamblaje PCB
- Galvanización Explicada: Cómo los Recubrimientos de Zinc Alargan la Vida de las Piezas Metálicas
- Embragues industriales explicados: tipos, aplicaciones y selección