



Uso de análisis de vibraciones y fase cruzada para detectar problemas de equipos
Los colectores de datos de vibración modernos soportan rutinariamente múltiples sensores simultáneos, permitiendo la potente función de análisis de fase cruzada entre canales.
Para realizar fase cruzada solo necesita un cable y sensor adicionales más allá del analizador estándar y el cable de ruta de vibración.
La fase cruzada puede descubrir aflojamiento estructural, problemas de integridad, desalineación y condiciones de resonancia que de otro modo son difíciles de detectar.
¿Cómo funciona?
La adquisición normal de ruta separa ondas senoidales superpuestas por frecuencia, mostrando cada una como un pico espectral distinto.
El análisis de fase aísla una sola frecuencia y mide su movimiento relativo a una referencia. La referencia puede ser un pulso de tacómetro de cinta reflectante, un fasor clave, o otra señal de vibración en una configuración cruzada.
Cuando un pulso de tacómetro crea una onda cuadrada y la señal de vibración una onda seno, se comparan sus tiempos de pico. La diferencia de tiempo resultante se expresa en grados, reflejando movimiento rotacional.
Para equipos rotativos, un borde delantero de cinta reflectante produce un pulso de tacómetro; el pico de vibración subsiguiente indica el punto pesado en el eje. (Este artículo no cubre condiciones donde el punto pesado no se alinea con el punto alto de vibración, pero tenga en cuenta que esto puede ocurrir.)
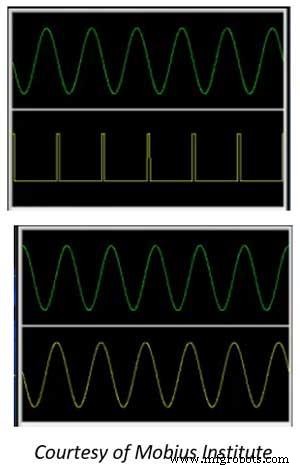
Con dos sensores en una disposición cruzada, el analizador compara los picos de vibración de cada señal. El usuario puede especificar la frecuencia objetivo —más a menudo la velocidad del eje.
Un enfoque típico coloca el sensor A en el extremo vertical exterior del motor y el sensor B en el pie del motor, luego observa su fase relativa. Un sensor puede permanecer fijo mientras el otro se mueve a puntos adicionales.
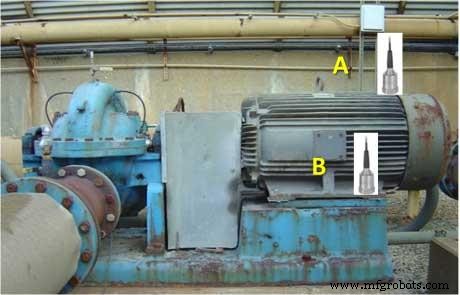
Si el sensor B lee ±30° relativo al sensor A, los dos puntos se mueven en unisono —una condición normal. Una lectura de ±180° indica movimiento fuera de paso, a menudo causado por una grieta que permite que la carcasa se separe, usualmente cerca del pie. Registre el hallazgo para análisis posterior.
Moviendo el sensor B al perno del pie: una lectura de cero grados significa que la placa del perno se mueve con la parte superior del motor, implicando un sujetador apretado. Por el contrario, un desplazamiento de ±180° entre pie y perno señala aflojamiento en esa ubicación.
Aplique la misma lógica a la base y el piso: si todos los puntos coinciden con la lectura del sensor A, no existe aflojamiento relativo.
Luego, reposicione el sensor A al extremo interior del motor y repita las comprobaciones. Luego mueva el sensor A a través del acoplamiento al extremo interior y exterior de la bomba, documentando cada resultado.
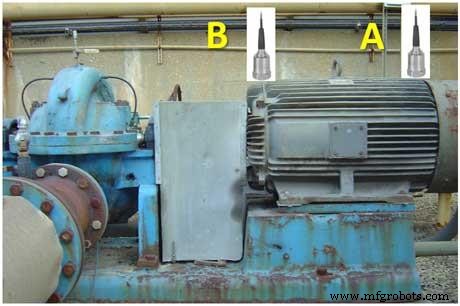
Después de evaluar componentes individuales, compare lecturas a lo largo del tren de máquinas en direcciones vertical y horizontal. Una máquina puede estar alineada verticalmente pero desalineada horizontalmente, por lo que ambos ejes son esenciales.
Asumiendo que el sensor A permanece fijo en cero grados, mueva el sensor B de cojinete a cojinete a lo largo del tren. Una lectura de cero grados en un cojinete confirma alineación correcta; una lectura de ±180° sugiere que el extremo se mueve opuesto a la referencia, indicando desalineación angular.
Por ejemplo, si el sensor B muestra ±180° en el cojinete interior de la bomba, espere una lectura de cero grados en el cojinete exterior de la bomba. Lecturas en fase consistentes a través de todos los cojinetes confirman alineación adecuada.
Repita el procedimiento horizontalmente posicionando el sensor A en el punto horizontal exterior del motor y moviendo el sensor B a lo largo del mismo lado, luego hacia el lado opuesto. Documente cada lectura.
Las mediciones de fase axial ofrecen información adicional. Coloque el sensor A en el cojinete interior del motor y el sensor B en el cojinete exterior de la bomba en dirección axial. Lecturas en fase son normales; un desplazamiento de ±180° señala desalineación angular, ya que los ejes se empujan entre sí durante la rotación.
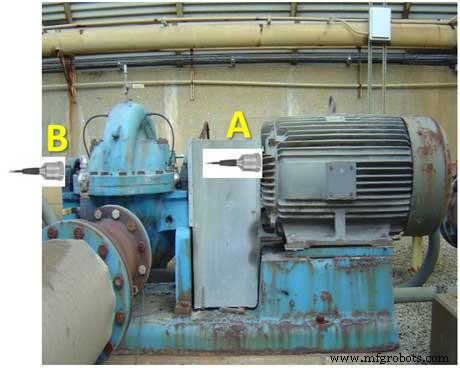
La fase cruzada también evalúa la integridad estructural de la base de la máquina. Monte el sensor A verticalmente en el cojinete exterior del motor y mueva el sensor B a lo largo de la base en incrementos de 2 a 3 pulgadas.
Lecturas en fase consistentes indican no flexión. Un desplazamiento de 90° o 180° entre el frente y el dorso de la base sugiere flexión significativa o defecto estructural. Un desplazamiento de 180° del frente a la posición trasera correspondiente es típicamente una bandera roja, ya que implica que la base se dobla en direcciones opuestas.
¿Qué pasa con la amplitud?
Las lecturas de fase vienen con dos métricas clave: el ángulo de fase en grados y la amplitud de vibración. Algunos analizadores etiquetan esto como "Pico & Fase", donde el pico representa la vibración máxima en la frecuencia seleccionada.
En la ilustración a continuación, círculos en la base muestran dirección de fase (marca tic) mientras el valor interno muestra velocidad en pulgadas por segundo. La amplitud sube de 0,114 in/s en el borde izquierdo a 0,954 in/s cerca del centro, luego baja de nuevo a la derecha. Como la fase permanece constante, este patrón indica un problema de rigidez en lugar de resonancia.
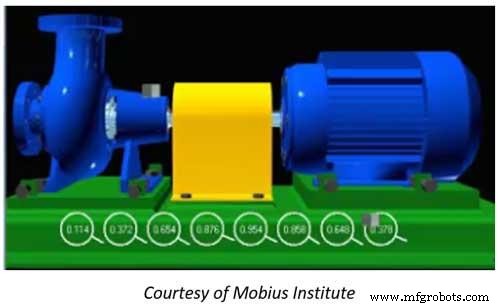
Un problema de rigidez localizado a menudo apunta a anclaje inadecuado o refuerzo faltante. Involucre a un ingeniero para diseñar un refuerzo que mejore la rigidez sin comprometer otras áreas.
Resumen
La fase cruzada es una característica indispensable de los analizadores de dos canales modernos, permitiendo a los técnicos detectar, confirmar y documentar problemas de maquinaria tempranamente. Una comprensión sólida del movimiento normal de la máquina es esencial para una interpretación precisa.
Mantenimiento y reparación de equipos
- Mantener un registro de equipos preciso: Mejores prácticas para confiabilidad y cumplimiento
- Implementación del Mantenimiento Productivo Total (TPM): Plan probado de 12 pasos para cero averías
- Guía esencial: Cuándo y cómo usar un extintor de incendios de forma segura
- Dominando las pistolas de pintura: Guía profesional para cobertura uniforme y segura
- Reducir el consumo energético en manufactura: Estrategias probadas para ahorro de costes y sostenibilidad
- Domina el Mantenimiento Preventivo Planificado (PPM): Guía Paso a Paso para Mantener Equipos Funcionando
- Cómo los Filtros de Aire de Equipos Pesados Mantienen su Maquinaria Funcionando Eficientemente
- Filtros de Combustible para Equipo Pesado: Combustible Limpio, Rendimiento Óptimo
- Transporte seguro de maquinaria de construcción pesada: guía experta
- Cómo el análisis de vibración impulsa el éxito del mantenimiento predictivo
- Uso del sensor de herramienta (taster) en router CNC madera con DSP