



Proyección en Soldadura (Spatter): Causas y Técnicas Efectivas de Reducción
¿Qué es la Proyección en Soldadura (Spatter)?
La proyección en soldadura consiste en gotas de metal fundido o material no metálico que se dispersan o salpican durante el proceso de soldadura. Estos pequeños trozos de material caliente pueden volar y caer en el banco de trabajo o suelo, mientras otros pueden adherirse al material base o cualquier material metálico circundante. Son fáciles de identificar ya que son sustancias redondas, pequeñas, en forma de bola cuando se solidifican.
La proyección ocurre mayormente en soldadura por arco metálico con gas (GMAW). En exceso, las proyecciones pueden reciclarse en horno para obtener estructuras sólidas.
La calidad del material que sueldas determina significativamente cuánta proyección se produce. Esto varía desde la composición del metal a su recubrimiento, junto con la limpieza de su superficie.
La proyección es una pesadilla para muchos soldadores, y aunque no puedes evitarla completamente, puedes minimizarla significativamente. Al leer cada causa, usa las soluciones proporcionadas para reducir su efecto para una experiencia de soldadura sin dolores de cabeza.
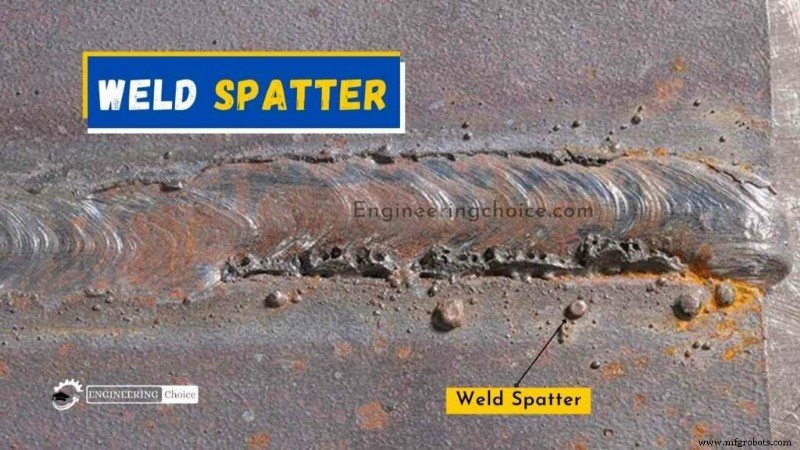
¿Cuáles son las Causas de la Proyección en Soldadura y Cómo Reducirla?
La proyección generalmente es causada por la perturbación del baño de soldadura. Estas partículas son una molestia para el diseño de ingeniería ya que alteran la superficie del metal base al adherirse.
También pueden causar lesiones en el taller si el soldador no observa precauciones de seguridad. La proyección puede ser peligrosa en industrias que manejan petróleo. Las causas más comunes incluyen:
- Arco de soldadura largo
- Arco de soldadura corto
- Limpieza de la superficie del material base
- Selección de gas de soldadura (soldadura CO2 produce más)
- Soldar en ángulo incorrecto
- Desequilibrio entre voltaje y amperaje
- Velocidad de alimentación de alambre incorrecta
Las marcas, daños, grietas o poros dejados en la superficie del material base pueden iniciar corrosión.
1. Composición del Metal
Algunos metales no están diseñados para soldadura. Tienen componentes añadidos con diferentes resistencias que no incluyen soldabilidad. Otros se venden como metales soldables pero se fabrican lo más barato posible, con aditivos baratos en la mezcla de fabricación.
Si te preocupa la proyección, no uses ninguno de estos tipos de metal. Aunque los materiales baratos son atractivos, los contaminantes y componentes no soldables que contienen a menudo causan proyección excesiva al soldarse.
Cómo Prevenir: Estos materiales son la elección incorrecta para soldar. Encontrar un nuevo metal es la única forma de minimizar la proyección en este caso. Si estos materiales son todo lo que tienes y necesitas hacer el trabajo, sigue la sección "otras soluciones" para reducir el efecto de la proyección en tu proyecto.
2. Recubrimiento del Metal
Aunque el tipo correcto de material es crítico para asegurar proyección mínima, a veces un proyecto requiere un recubrimiento específico que cubra el metal antes de soldar. Esto incluye recubrimientos galvanizados, cualquier chapado metálico como zinc (Electrogalve), cromo, pintura, goma, y cualquier otra cosa que cubra la superficie metálica.
Básicamente, cuanto más puro el material soldado, más limpia será la soldadura, resultando en menos proyección. Algunos recubrimientos como acero pre-primado de estantería han sido diseñados sin contaminantes de soldadura, significando que no añadirán problemas de proyección, pero la mayoría harán tu vida difícil si se dejan intactos.
Cómo Prevenir: Desbasta el recubrimiento donde soldarás. La capa se fundirá al soldar, pero desbastarla antes dará una superficie pura para trabajar, produciendo mucha menos proyección. Asegúrate de desbastar al menos 3/4 de pulgada alrededor de donde sueldas. El calor intenso consumirá cualquier cosa cerca, produciendo exceso de proyección incluso si no está directamente en la soldadura.
3. Metal Sucio
Al igual que componentes dentro del metal y recubrimientos cubriendo la superficie causan problemas de soldadura, la suciedad es contribuyente significativo a la proyección. Ya sea aceite, grasa, líneas de marcador, o polvo, no se fusionará bien con tu soldadura, causando problemas de proyección.
Cómo Prevenir: Limpia antes de soldar. La soldadura es un proceso directo que debería producir proyección mínima si todo el trabajo de preparación se hace primero, y la limpieza es un aspecto crucial. No toma mucho. Un rápido pasada con trapo antes de encender el calor ayudará a asegurar soldadura suave y mantener la proyección al mínimo.
4. Metal de Aporte Soldable
Material de calidad crea soldaduras de calidad, y soldaduras de calidad tienen proyección mínima. Si compras el metal correcto pero no alambre o varillas de aporte de calidad, volverás al punto uno con problemas de proyección.
Metal de Aporte de Baja Calidad
Obtienes lo que pagas, y si quieres deshacerte de la proyección, vale la pena elegir metal de aporte de calidad. Independientemente de la disciplina de soldadura, los consumibles que uses necesitan tener la composición correcta para producir soldaduras limpias.
Como con metales base, es más barato para empresas crear productos de aporte añadiendo componentes no relacionados con soldadura. Siguen sirviendo para ser soldables y añadir relleno a tu soldadura, pero proyección extra es resultado típico del compromiso.
Cómo Prevenir: Investiga la calidad de los aportes que planeas usar antes de comprar. No compres solo el más barato para ahorrar, ni el más caro para obtener lo mejor. Investiga los varios tipos y asegúrate de que lo que compres es un producto de calidad que produzca menor proyección.
Metal de Aporte Contaminado
Los soldadores dejan sus consumibles sin tapar. Se contaminan con aceite, suciedad, polvo, y pueden empezar a oxidarse por inactividad. Suciedad y óxido entrando directamente en la soldadura causarán exceso de proyección.
Cómo Prevenir: Cuida tus consumibles manteniéndolos tapados cuando no se usen. Las varillas de aporte de acero inoxidable no son tan críticas porque no se oxidan, pero si se dejan fuera, límpialas antes de soldar. El polvo de acero puede causar óxido en varillas inoxidables y contaminar soldaduras. Si estás amolando acero, mantén las varillas inoxidables lejos.
Aunque la mayoría de bobinas MIG están tapadas, el alambre debería estar siempre en bolsa cuando no se use, a menos que se use frecuentemente, o la tapa de la bobina esté sellada. La humedad puede acumularse en la bobina cuando se deja sin tapa mucho tiempo, causando óxido.
Las varillas SMAW (arco o stick) son menos críticas, ya que el fundente en la varilla tiene forma única de remover contaminantes como aire e impurezas de las soldaduras. Varillas mojadas o aceitosas, por otro lado, producirán mucha más proyección, así que vale la pena mantenerlas en bolsa o contenedor.
5. Ajustes de la Soldadora
Si compras acero de calidad, con los mejores consumibles, limpias todo impecablemente y te lanzas a soldar asumiendo que todo irá bien, aún podrías obtener proyección terrible. Tan necesario como la calidad de materiales que usas, si los ajustes de tu soldadora están mal, tendrás el mismo problema.
Ajustes MIG
Una causa común de proyección en soldadura MIG es velocidad excesiva o irregularidad en la alimentación de alambre. La proyección ocurre cuando el alambre de aporte entra en el baño de soldadura. El alambre sólido se funde a tasa rápida por el calor extremo. Al fundirse, el alambre se vuelve líquido, creando el baño.
Si el alambre está lo suficientemente caliente antes de golpear el acero, se fundirá en el baño suavemente con proyección mínima. Cuando está demasiado frío, el alambre golpea el baño antes de fundirse y lo salpica, causando un pop y chisporroteo con proyección volando.
Los ajustes de la soldadora deben estar lo suficientemente calientes para que el alambre se funda antes de golpear el baño a buen ritmo. Si está demasiado caliente, el alambre se fundirá demasiado lejos del baño, causando proyección por el vasto espacio entre el baño y el metal licuándose hacia el baño. También puede crear punta de boquilla pegajosa cuando el alambre se funde cerca de ella.
Residuos se acumulan, causando tasa de alimentación inconsistente por el alambre pegándose. Esto resulta en más proyección. Nota que el calor de tu soldadura se determina aumentando o disminuyendo amperaje y voltaje.
Ajustes SMAW
El mismo principio aplica a soldadura SMAW. Tu calor debe ser correcto para el tamaño de varillas y espesor de metal. Si tu soldadura está demasiado fría, no habrá consistencia suave en tu soldadura. Pasará entre soldar y pegarse, causando proyección excesiva, soldadura fea y frustración general.
Si tu soldadura está demasiado caliente, puedes crear soldadura consistente, pero debes avanzar mucho más rápido para evitar quemadura o crear mordedura. Exceso de velocidad aumenta la pulverización de proyección. Mantener calor consistente perfecto para espesor de placa y varillas producirá la soldadura más limpia.
Cómo Prevenir: Para asegurar que tu soldadora no contribuye a problemas de proyección, practica en chatarra limpia para ajustar tus ajustes MIG y SMAW hasta refinarlos. Es útil saber los ajustes recomendados por el fabricante de soldadora y consumibles para tu proyecto (en la soldadora o paquete de consumibles), pero no confíes en ello si aún hay proyección. Con soldadura, las variables de la realidad significan que tu propio ensayo y error es a menudo la mejor opción cuando las cosas no van bien.
6. Técnica del Soldador
Cuando empecé en el taller, mi jefe configuró la soldadora con ajustes ideales para el trabajo. Había preparado todas mis piezas a soldar y las limpié inmaculadamente. Sin embargo, al saltar confiadamente al proyecto, la soldadura escupió proyección, causando desastre en el marco.
Tenía todo correcto excepto conocer las técnicas correctas para soldar. La lección aprendida fue no olvidar la raíz fundamental de la técnica de soldadura adecuada: debes preparar todo bien, pero aprender los métodos correctos es igualmente crucial.
Técnicas MIG
Si disparas al metal con antorcha MIG en ángulo de 20° o más, no esperes que no salpique con proyección. Tener el ángulo correcto no solo cambia penetración y forma de tu soldadura, sino que es jugador crucial en cuánta proyección produces. El ángulo de avance es útil, pero cuanto más empinado el ángulo pase 15°, más proyección tendrás.
Como se mencionó, consistencia en velocidad de alambre minimiza proyección. Igualmente, consistencia en velocidad de avance, junto con mano firme, asegura soldadura limpia. Cuanto más consistente seas con la técnica que tu soldadura requiere; menos proyección ocurrirá. Encuentra el ángulo, velocidad y línea correctos, y mantente en ellos.
Asegúrate que la técnica que usas es correcta para el tipo de soldadura y material. Un ejemplo es empujar o tirar tu baño de soldadura. Cuando tu soldadura requiere aporte de calor alto y consistente, tirar tu soldadura (avanzar con antorcha inclinada lejos de tu dirección de avance) es el camino.
Si la soldadura requiere más dispersión de calor, en lugar de aporte de calor localizado, empujar (inclinado hacia la dirección que te mueves) es el camino. Usar técnica incorrecta para los requisitos de tu soldadura producirá exceso de proyección.
Técnicas SMAW
A diferencia de MIG, hay menos técnicas SMAW que determinan resultados de proyección, pero tirar, por ejemplo, crea más proyección que empujar. Cuando puedas empujar, empuja, pero recuerda, no te quedes solo en una técnica porque típicamente crea menos proyección. El método correcto para la soldadura correcta también es crucial con SMAW para menos proyección.
Asegura que tu velocidad de avance es correcta, y avanza lo suficientemente rápido para soldadura limpia, pero recuerda que con más velocidad viene más proyección. Encuentra la tasa de soldadura correcta y mantenla consistentemente para mejores resultados.
7. Gas de Soldadura
El gas es otro elemento crucial en problemas de proyección. El tipo de gas que uses puede tener efecto inmenso en qué tan limpia es tu soldadura, afectando cantidad de proyección. Hay varios gases para proteger tu soldadura MIG, pero argón y CO2 son los más comunes y mejores.
CO2 Puro: Gas menos costoso. Protege bien y facilita penetración profunda, pero conocido por producir mucha más proyección que argón.
Argón Puro: Usado principalmente para MIG aluminio (aleación con problemas mínimos de proyección), y TIG acero inoxidable. No produce soldaduras MIG de calidad en acero y tendrá efecto similar a CO2 puro con mala proyección.
Mezcla Argón y CO2: Varias mezclas son mejores para diferentes tipos de MIG, incluyendo 95% argón, 5% CO2 a 80% argón, 20% CO2, con combinaciones intermedias. Cuanto más grueso el acero, mayor porcentaje de CO2 debería usarse. Si eliges la mezcla correcta para tu espesor, lograrás la soldadura más suave con menor proyección.
¿Cómo Limpiar la Proyección?
Aunque seguir las soluciones anteriores para minimizar proyección tendrá resultados significativos, usualmente aún habrá algo de proyección. Sea cual sea el proyecto, la proyección se ve fea y necesita removerse.
A diferencia del aluminio, la proyección de soldadura de acero y acero inoxidable es un reto para remover. Estas tres soluciones finales no detendrán la proyección, pero la mantendrán de arruinar tu trabajo o desperdiciar tu tiempo.
Antiproyectante (Anti-spatter)
Este producto útil es un spray base aceite que aplicas sobre tu área de soldadura. Está hecho para soldarse sobre él sin afectar calidad de soldadura. Evita que la proyección se pegue al metal, dejando principalmente bolas sueltas en tu proyecto.
La mayoría pueden cepillarse o desprenderse fácilmente. Es un producto útil que apreciarás, pero no es perfecto. Alguna proyección aún puede fundirse en tu pieza.
Cinta de Soldadura (Welding Tape)
Esta cinta no es tu cinta plástica ordinaria. Generalmente hecha de aluminio y se aplica donde quieras mantener proyección lejos, pero no puede usarse directamente donde sueldas como spray antiproyectante.
Es opción costosa, pero para partes críticas de proyectos, como superficie mecanizada o cualquier parte que no pueda dañarse, es tu opción perfecta. Puede ser costosa según donde compres, pero mantendrá toda proyección de fundirse en áreas donde la apliques.
Puedes usar otras cintas o materiales por menor precio. Ten en cuenta que la mayoría de materiales se fundirán, quemarán, o incluso prenderán fuego por la proyección escaldante. La cinta de aluminio, sin embargo, no dejará pasar la proyección.
Cincel/Martillo Desproyectante (Spatter Chisel/Hammer)
Cuando has aplicado toda solución para producir la soldadura perfecta, y aún quedan algunas manchas de proyección, un cincel/martillo desproyectante es la mejor solución. Con resorte en el mango y cabeza de cincel en frío, un martillo desproyectante descascará fácilmente todo lo que quede en tu trabajo. Es rápido, fácil, y deja poca evidencia de la presencia de proyección.
Amoladora
La mejor amiga del soldador con disco de aletas es otro gran recurso final. No descascarará residuos como martillo desproyectante, pero los amolará a acabado limpio. Si debes hacer algunos acabados de amolado en el proyecto, puede ser rápido olvidar el martillo y dar un toque a la superficie afectada mientras ya estás amolando otras áreas.
Proceso de manufactura
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Soldadura MIG Explicada: Qué Es y Cómo Dominar el Proceso
- Soldadura por Arco Explicada: Tipos, Funcionamiento y Beneficios
- Entendiendo los humos de soldadura: Peligros y estrategias efectivas de reducción
- Dominando la soldadura de titanio: Proceso y técnicas probadas
- Entendiendo los Cordones de Soldadura: Tipos, Formación e Indicadores de Calidad
- Soldadura con Electrodo (Stick) Explicada: Equipo, Proceso y Guía Paso a Paso
- Entendiendo la Porosidad en Soldadura: Causas, Detección y Técnicas de Prevención
- Proyección en Soldadura: Causas y Técnicas Efectivas de Reducción
- Reduzca el tiempo de inactividad, aumente la productividad: Estrategias probadas
- Cordones de soldadura (bead welds): tipos, técnicas y aplicaciones