



Porosidad en Soldadura: Causas, Tipos, Prevención y Cómo Repararla
¿Qué es la Porosidad en Soldadura?
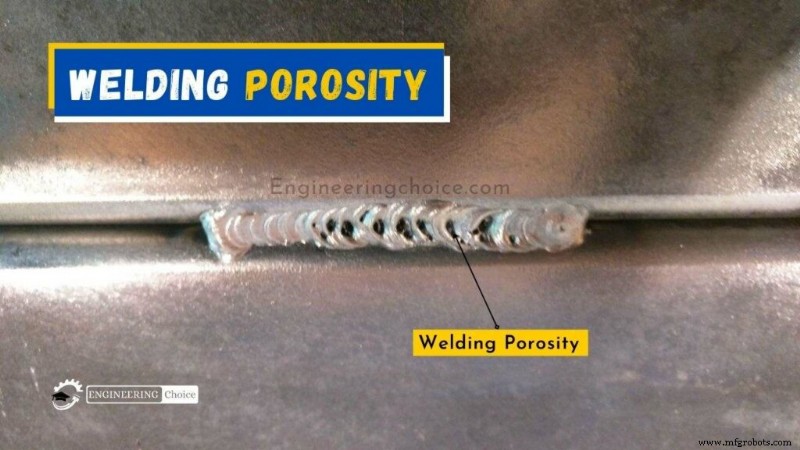
La porosidad en soldadura es un defecto causado por la absorción de gases nitrógeno, oxígeno e hidrógeno atrapados en el baño de soldadura fundido y liberados durante la solidificación, causando bolsas o poros en la superficie o dentro del cordón. La porosidad puede ocurrir en la superficie de una soldadura o dentro del cordón.
La absorción de nitrógeno y oxígeno en el baño de soldadura suele deberse a mala protección gaseosa. La porosidad puede ser aleatoria: orientada al azar, distancias desiguales. También puede ser aislada: espaciada una pulgada desde todos los lados.
La porosidad es la presencia de cavidades en el metal de soldadura causadas por la solidificación de gas liberado del baño de soldadura al solidificarse. Puede tomar varias formas:
- Porosidad Distribuida – Poros distribuidos a lo largo de la soldadura.
- Poros Quebrantes en Superficie – Poros que rompen la superficie.
- Gusano (Wormhole) – Poros alargados que aparecen como patrón de espina de pescado en radiografía.
- Tuberías de Cráter (Crater Pipes) – Cavidad de contracción al final de la pasada de soldadura causada por contracción durante solidificación.
Causas y prevención de defectos en soldadura
1. Porosidad distribuida y poros en superficie
La porosidad distribuida normalmente se encuentra como poros finos a lo largo del cordón. Los poros quebrantes en superficie usualmente indican gran cantidad de porosidad distribuida. Es causada por absorción de nitrógeno, oxígeno e hidrógeno en el baño de soldadura fundido que luego se libera en solidificación quedando atrapado en el metal de soldadura.
La absorción de nitrógeno y oxígeno en el baño suele originarse en mala protección gaseosa. Tan solo 1% de aire atrapado en el gas de protección causará porosidad distribuida y más de 1.5% resultará en poros quebrantes en superficie gruesos. Fugas en la línea de gas, caudal de gas demasiado alto, corrientes de aire y turbulencia excesiva en el baño de soldadura son causas frecuentes de porosidad.
El hidrógeno puede originarse de varias fuentes: humedad en electrodos, fundentes o superficie de pieza mal secados. Grasa y aceite en superficie de pieza o alambre de aporte también son fuentes comunes de hidrógeno.
Recubrimientos superficiales como imprimaciones y tratamientos como galvanizado pueden generar gran cantidad de humos durante la soldadura. El riesgo de atrapar gas evolucionado será mayor en uniones en T que en uniones a tope, especialmente al hacer soldadura de filete en ambos lados.
Mención especial a los llamados imprimaciones soldables (bajo zinc). No debería ser necesario remover las imprimaciones, pero si el espesor excede la recomendación del fabricante, es probable porosidad, especialmente usando procesos distintos a MMA.
Cómo prevenir porosidad distribuida y poros en superficie
La fuente de gas debe identificarse y eliminarse así:
Atrapamiento de aire
- Sellar cualquier fuga de aire
- Evitar turbulencia en el baño de soldadura
- Usar metal de aporte con nivel adecuado de desoxidantes
- Reducir caudal de gas excesivamente alto
- Evitar corrientes de aire
Hidrógeno
- Secar el electrodo y el fundente
- Limpiar y desengrasar la superficie de la pieza
Recubrimientos superficiales
- Limpiar los bordes de la junta inmediatamente antes de soldar
- Verificar que la imprimación soldable esté por debajo del espesor máximo recomendado
2. Gusanos (Wormholes)
Característicamente, los gusanos son poros alargados que producen apariencia de espina de pescado en radiografía. Indican gran cantidad de gas formado que queda atrapado en el metal de soldadura al solidificarse.
Gas excesivo se forma por contaminación superficial grave o recubrimientos de pintura/imprimación muy gruesos. El atrapamiento es más probable en cavidades como el hueco bajo el miembro vertical de una unión T horizontal-vertical soldada por filete en ambos lados.
Al soldar uniones T en planchas imprimadas es esencial que el espesor del recubrimiento en el borde del miembro vertical no supere el máximo recomendado por el fabricante, típicamente 20µm, por exceso de pulverización.
Cómo prevenir Gusanos
Eliminar el gas y las cavidades previene los gusanos.
Generación de gas
- Limpiar superficies de la pieza en y adyacentes a donde se hará la soldadura
- Remover cualquier contaminación superficial, en particular aceite, grasa, óxido y residuos de operaciones END
- Remover recubrimientos superficiales del área de la junta para exponer metal brillante
- Verificar que el espesor de la imprimación esté por debajo del máximo del fabricante
Geometría de la junta
- Evitar geometría de junta que cree cavidad
3. Tubería de cráter (Crater pipe)
Una tubería de cráter se forma durante la solidificación final del baño de soldadura y a menudo se asocia con algo de porosidad gaseosa.
Esta imperfección resulta de la contracción en la solidificación del baño de soldadura. Consecuentemente, condiciones que exageran el cambio de volumen líquido-sólido promoverán su formación. Extinguir el arco de soldadura resultará en solidificación rápida del baño.
En soldadura TIG, técnicas autógenas, o detener el alambre de aporte antes de extinguir el arco, afectarán la formación del cráter y pueden promover imperfección de tubería.
Cómo prevenir Tuberías de cráter
La imperfección de tubería de cráter puede prevenirse controlando la tasa a la que se extingue el arco de soldadura o por técnica del soldador manipulando el arco y el alambre de aporte.
Eliminación de parada
- Usar lengüeta de salida (run-off tag) para permitir que el arco se extinga fuera de la junta soldada
- Desbastar el cráter de parada de la pasada antes de continuar con el siguiente electrodo o depositar la siguiente pasada
Técnica del soldador
- Reducir progresivamente la corriente de soldadura para reducir tamaño del baño (usar funciones de pendiente descendente o relleno de cráter)
- Añadir metal de aporte (TIG) para compensar contracción del baño
Cómo reparar porosidad en soldaduras
Incluso con todas las formas de prevenir porosidad, siempre habrá pequeña posibilidad de que aparezca en tus soldaduras. Afortunadamente, la porosidad puede repararse bajo ciertas circunstancias.
Primero necesitas detectar la presencia de porosidad usando penetrante o inspección por partículas magnéticas, como radiografía o inspección ultrasónica (para imperfecciones subsuperficiales). Poros pequeños, especialmente en secciones gruesas, son difíciles de detectar.
La porosidad en sí no puede "arreglarse" exactamente. En su lugar, reparas la soldadura removiendo el ahuecado localizado o desbastándolo. Esto solo si la porosidad está contenida. Si es generalizada, necesitas remover toda la soldadura, preparar la junta de nuevo y soldar según el procedimiento de soldadura.
¿Cuánta porosidad es aceptable en una soldadura?
No hay respuesta general única, ya que depende de tu código de construcción de soldadura. Dicho esto, la Sociedad Americana de Soldadura (AWS) establece: diámetros de porosidad visible deben ser 3/8 pulg. (9.4 mm) o menos, en cualquier pulgada lineal de soldadura, y 3.4 pulg. (19 mm) en longitud de 12 pulg. de soldadura.
Cuando dudes, verifica tu código de construcción de soldadura y rehaz la soldadura.
Proceso de manufactura
- 9 problemas de soldadura que encontrará: Soluciones expertas y prevención
- Soldadura MIG Explicada: Qué Es y Cómo Dominar el Proceso
- Soldadura por Arco Explicada: Tipos, Funcionamiento y Beneficios
- Entendiendo los humos de soldadura: Peligros y estrategias efectivas de reducción
- Dominando la soldadura de titanio: Proceso y técnicas probadas
- Entendiendo los Cordones de Soldadura: Tipos, Formación e Indicadores de Calidad
- Soldadura con Electrodo (Stick) Explicada: Equipo, Proceso y Guía Paso a Paso
- Entendiendo la Porosidad en Soldadura: Causas, Detección y Técnicas de Prevención
- Proyección en Soldadura: Causas y Técnicas Efectivas de Reducción
- Comprender la Soldadura: Procesos, Técnicas y Aplicaciones Industriales
- Cordones de soldadura (bead welds): tipos, técnicas y aplicaciones