



Guía Experta sobre Modelos de Fundición y Modelación
Las fundiciones fabrican y usan modelos como modelos para objetos de metal fundido
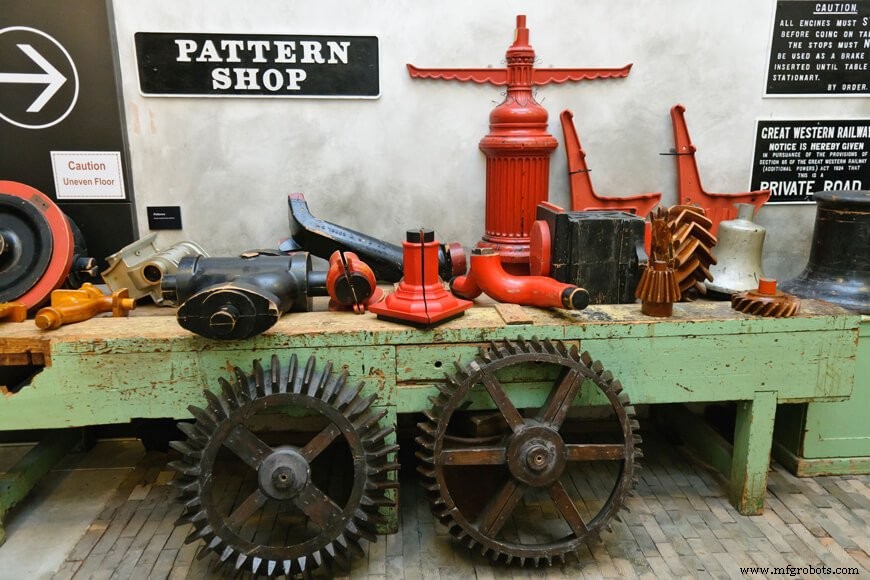
La fundición es el proceso de verter metal líquido en un molde, donde se enfría y solidifica. El proceso de fundición puede producir desde piezas de arte a piezas de motor. La forma está determinada por la cavidad del molde, pero algo necesita dar forma al molde —ahí es donde entra el modelo.
Los modelos son un modelo para el objeto a fundir. Un modelo hace una impresión en el molde, metal líquido se vierte en el molde, y el metal se solidifica en la forma del modelo original.
La modelación no es tan simple como sugiere la definición. Además de dar forma a la cavidad del molde, un modelo debe proporcionar dimensiones precisas, tener medios para salir de la cavidad del molde sin romperla, compensar contracción de solidificación y distorsión, e incluir un sistema de alimentación de compuertas y alimentadores para entregar metal líquido al molde. Cualquier fallo puede resultar en una fundición fallida.
Lograr todos esos factores bien requiere precisión y más que unos pocos cálculos. Cada modelo se diseña y construye cuidadosamente.
Los modelos incluyen sobredimensionados
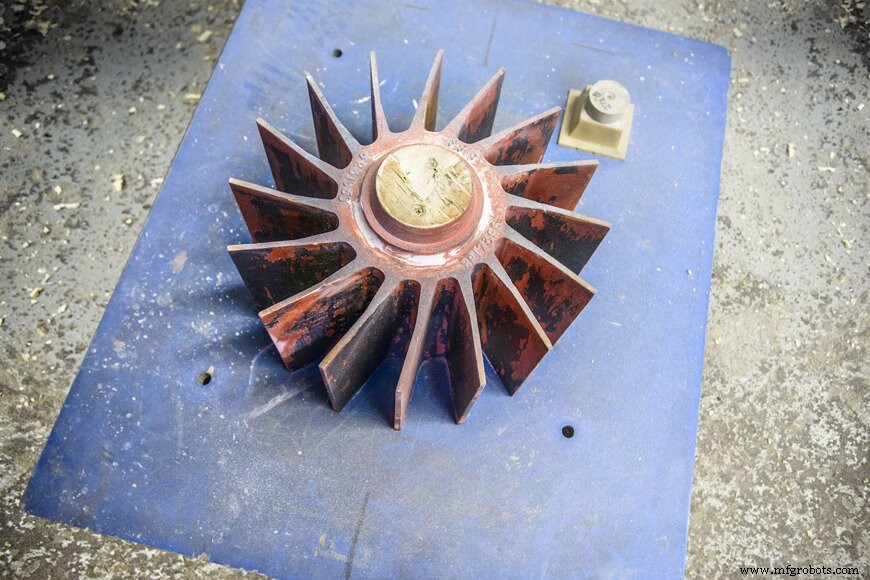
La modelación es el arte de diseñar modelos. Es la primera y más esencial parte del proceso de fundición.
Hay mucho más en la modelación que hacer una réplica exacta de la forma que quieres fundir —el modelista debe contar con el tipo de molde y características del metal de fundición. Estos sobredimensionados se integran en el modelo:
-
Desmoldeo
El modelo necesita retirarse de cada molde que forma sin romperlo ni distorsionarlo. El desmoldeo es un afinado que facilita la remoción del modelo. El ángulo exacto del afinado depende de la complejidad del modelo, el tipo de molde y tipo de superficie.
-
Sobredimensionado por contracción
Como todos los materiales, el metal se contrae al enfriarse. Si el modelo se hiciera en las dimensiones exactas especificadas para el producto final, la fundición sería más pequeña de lo requerido. El sobredimensionado por contracción compensa la cantidad que un metal se encogerá durante el enfriamiento. La tolerancia precisa depende del metal fundido.
-
Sobredimensionado por distorsión
Los modelos pueden distorsionarse intencionalmente para compensar la distorsión de enfriamiento esperada.
-
Sobredimensionado para mecanizado
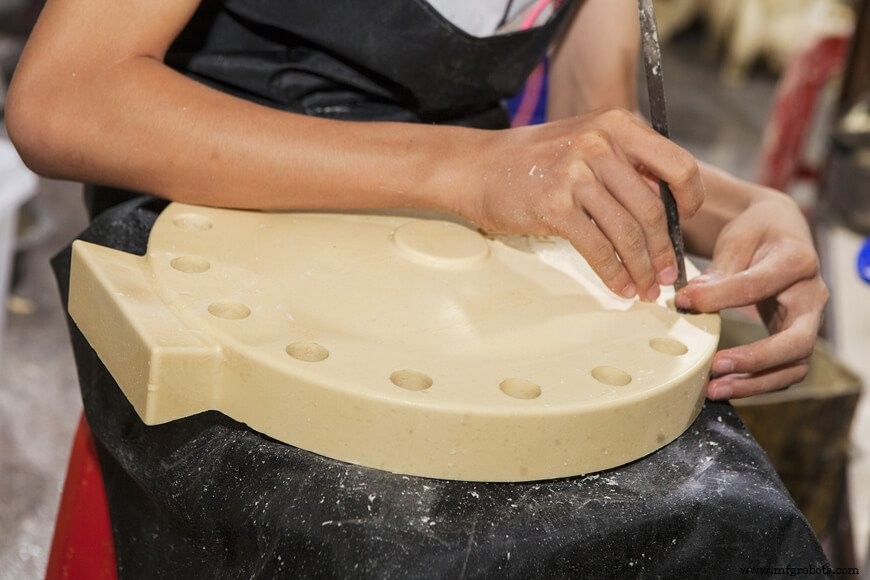
Algunas fundiciones se acaban por mecanizado. Los modelos para fundiciones mecanizadas intencionalmente incluyen material extra para compensar el material que se perderá en la etapa de acabado.
Todos los modelos necesitan un sistema de alimentación
Cada modelo incluye un sistema de alimentación que entrega metal líquido a la cavidad del molde. El sistema de alimentación también regula la velocidad a la que el metal entra al molde —muy rápido, y el metal líquido turbulento puede erosionar el molde; muy lento, y puede enfriarse antes de llenar completamente la cavidad.
El sistema incluye varias partes interconectadas:
-
Copa de vaciado
Metal líquido se vierte directamente en la copa/cuenco de vaciado. Ayuda a separar escoria del metal, reduce turbulencia y ayuda a mantener la tasa de flujo correcta.
-
Canaleta y canal de distribución
El metal fluye de la copa de vaciado a la canaleta cónica, luego a través del canal de distribución, que a su vez alimenta las compuertas.
-
Compuerta(s)
El metal fluye a través de las compuertas para llenar la cavidad del molde. Compuertas pequeñas se usan para fundiciones que se solidifican lentamente, mientras que compuertas mayores se usan para las que se solidifican rápido. Las compuertas deben colocarse cuidadosamente para promover solidificación direccional.
-
Alimentador
El alimentador es un depósito que previene cavidades por contracción. Para que un alimentador funcione bien, necesita enfriarse más lentamente que la fundición.
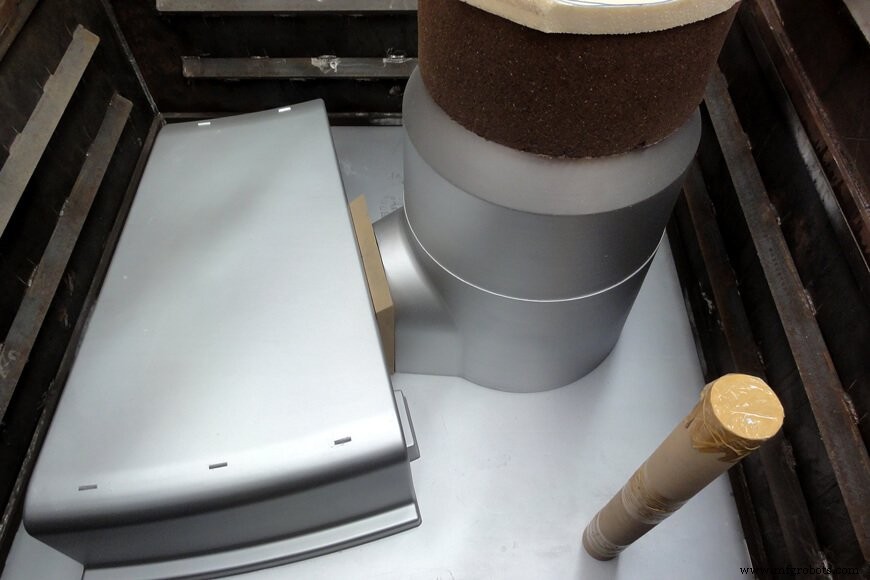
Modelos con compuertas incorporan el sistema de alimentación en el cuerpo principal del modelo. Alternativamente, el sistema de alimentación puede añadirse cortando a mano o con piezas de modelo separadas.
Hay diferentes tipos de modelos
Los modelos vienen en muchos materiales, incluyendo madera, metal, plásticos y cera. El material del modelo se elige basado en el volumen de fundición y proceso usado. Modelos de madera y metal se usan usualmente con fundición en arena, mientras que la cera rara vez se usa para nada más que fundición a la cera perdida.
Los modelos varían en complejidad, dependiendo del tamaño, forma y número de fundiciones resultantes requeridas. Hay muchos tipos de modelos en uso en fundiciones hoy; algunos de los más comunes incluyen los siguientes:
-
Modelos sueltos
Normalmente producidos en madera, estos son representaciones simples de la fundición a producir, y se usan solo cuando se necesitan pocas fundiciones ya que la productividad asociada con modelos más complejos probablemente no sea un problema. Al moldear con modelos sueltos, el sistema de alimentación para la fundición (compuertas, alimentadores, etc.) normalmente se corta en la arena a mano. Algunos modelos sueltos pueden partirse en dos mitades para facilitar el moldeo.
-
Modelos con compuertas
A menudo más complejos que los modelos sueltos, los modelos con compuertas, o "montados", generalmente se montan para incorporar un sistema de alimentación y distribución junto con el modelo para facilitar la productividad (eliminando corte a mano y otros pasos de moldeo), y mejorar la reproducibilidad de los moldes, lo que mejora la calidad general de las fundiciones.
-
Modelos de placa de coincidencia
Aunque estos se producen comúnmente en madera, estos modelos también a menudo se funden con la copa (superior) y faldón (inferior) del modelo montados en lados opuestos de una placa para acelerar el proceso de moldeo. Los sistemas de alimentación normalmente se incrustan en la placa de coincidencia también, junto con accesorios/herrajes usados para montar estos modelos en tipos especiales de máquinas de moldeo. Estos modelos se emplean generalmente donde grandes volúmenes de producción justifican el coste adicional, más alto, de crear tales modelos, y donde la consistencia de producción es extremadamente importante.
-
Matrices para fundición a la cera perdida
Las impresiones de cera perdida son los modelos reales que se usan para hacer moldes en fundiciones de cera perdida. Pero ¿de dónde vienen estas impresiones? Las matrices para fundición a la cera perdida se usan para producir los modelos de cera que eventualmente formarán los moldes de fundición a la cera perdida. Como cada modelo de cera se destruye en el proceso de fundición a la cera perdida, se necesita uno para cada fundición que se hace, y estos modelos de cera se producen en matrices. Las matrices son a menudo herramientas metálicas complejas con al menos dos partes, donde la cavidad interior está mecanizada para tomar la forma del modelo de cera deseado. La cera se inyecta en estas matrices, y tras enfriarse, la matriz se separa y el modelo de cera de una pieza se extrae. Como con el moldeo en arena, núcleos metálicos y otras piezas pueden ensamblarse en estas matrices de fundición a la cera perdida para formar cavidades interiores y otras partes complejas de la fundición deseada.
Proceso de manufactura
- Mejore el Corte de Metal y Madera con una Sierra de Cinta de Alto Rendimiento
- Entendiendo la Fundición a la Cera Perdida: Técnicas e Historia
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Fundición por patrón evaporativo: Definición, usos, ventajas y desventajas
- Los 15 principales modelos de fundición metálica que toda industria debe conocer
- Fundición en arena: proceso, características y aplicaciones industriales
- 10 Tipos Esenciales de Modelos de Fundición para Producción Metálica Óptima
- Guía completa de fundición de metales: Definiciones, tipos y procesos
- Fundición Metálica Rápida: Beneficios Clave y Aplicaciones Industriales
- Fundición de Metales: Definición, Tipos y Proceso Completo