



Guía Experta para Especificar y Pedir Fundiciones Metálicas Personalizadas
9 consideraciones importantes para asegurar el éxito de tus proyectos de fundición metálica personalizada
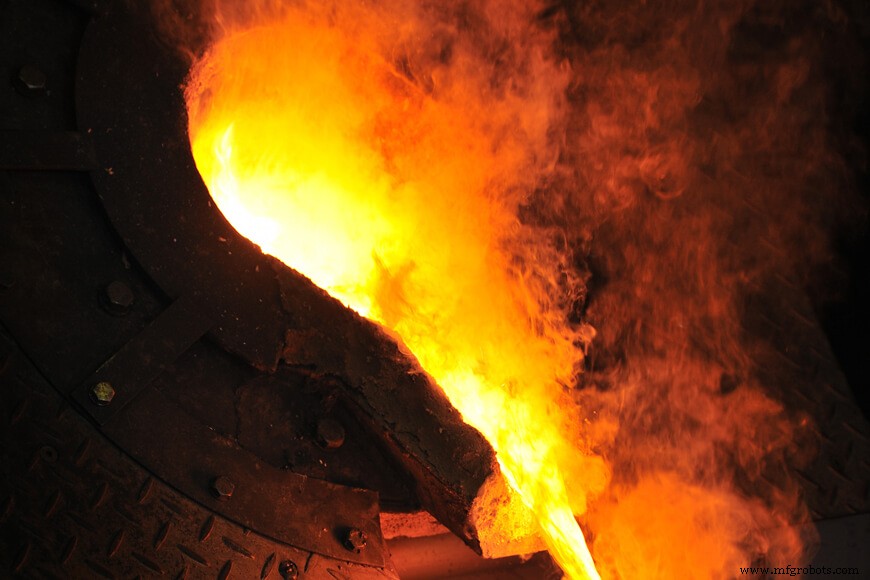
La fundición metálica es un proceso que produce formas (fundiciones) llenando vacíos en moldes con metal líquido. Los productos de metal fundido ofrecen resistencia y durabilidad excepcionales, haciéndolos útiles para aplicaciones de maquinaria pesada en industrias relacionadas con agricultura, automóviles, ferrocarriles, electrodomésticos, arquitectura de construcción, construcción naval, extracción de petróleo y gas, procesamiento de agua, silvicultura y minería —por nombrar algunas.
Calificar una fundición proveedora y pedir fundiciones metálicas puede ser una ordeña que consume tiempo, pero no tiene por qué serlo. Costosos errores pueden evitarse entendiendo el proceso de cotización y fundición. Una comunicación clara y exhaustiva con la fundición proveedora resultará en un producto final bien diseñado y económico.
Solicitando una cotización
El propósito de solicitar una cotización para una fundición es establecer el equilibrio óptimo de coste de fundición comprada, calidad y tiempo de entrega. Aunque puede ser tentador seleccionar automáticamente el precio más bajo cotizado, hacerlo puede llevar a entrega retrasada o una fundición de menor calidad —ambas más caras a largo plazo.
Un cliente avispado debe sopesar todas las provisiones de la cotización recibida, incluyendo requisitos de utillaje, tolerancias y sobredimensionados de acabado, así como cualquier excepción tomada a planos, especificaciones y requisitos de procesamiento. Otros factores, como trabajo de mecanizado reducido, términos de entrega mejorados, y experiencia y fiabilidad de la fundición proveedora, son particularmente importantes para determinar el coste real versus valor de la fundición.
Hay al menos nueve consideraciones importantes al solicitar precios de fundición metálica a una fundición proveedora:
- Diseño preliminar de fundición
- Cantidad
- Especificaciones
- Solidez
- Pruebas e inspección
- Peso
- Modelos
- Mecanizado
- Cronogramas de producción y entrega
1. Diseño preliminar de fundición
Una pieza de metal fundido debe diseñarse para aprovechar al máximo el proceso de fundición. Para producción eficiente y sensible al coste, el diseño de fundición debe seleccionar los métodos de producción más simples que resulten en las propiedades físicas deseadas, demandas de forma neta y apariencia cosmética.
Planos detallando las dimensiones exactas de la pieza requerida deben incluirse con cualquier solicitud de cotización.
Hay varios componentes clave de diseño donde un entendimiento de procesos de fundición y/o comunicaciones con fundiciones proveedoras ayudarán a determinar los diseños más rentables desde el punto de vista de una fundición.
Espesor mínimo de sección
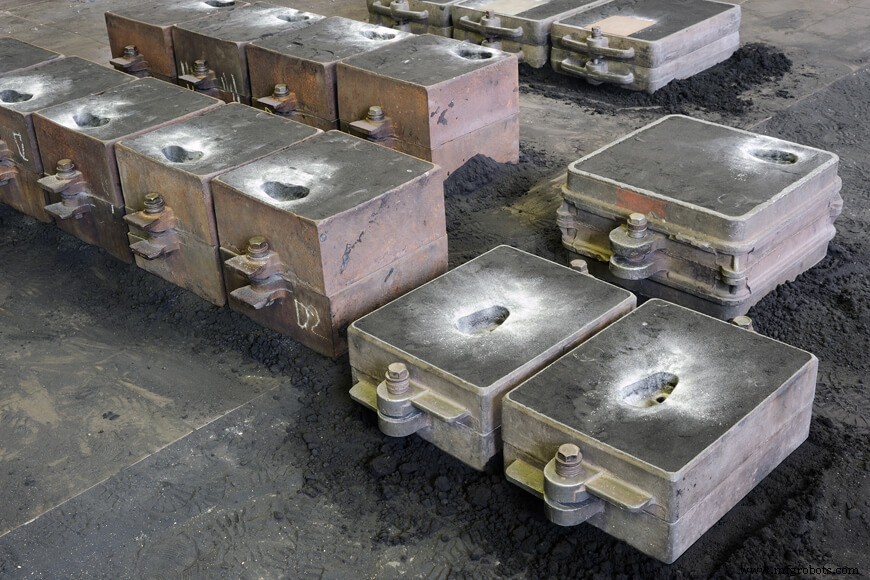
Toda fundición tiene un espesor mínimo determinado por su resistencia y rigidez. Diseños más delgados que las especificaciones pueden hacer el proyecto infundible. Para tener éxito, el diseño de una fundición debe permitir que el metal licuado llene el molde en las secciones más delgadas.
El metal licuado (fundido) se enfría a una tasa excepcionalmente rápida. Puede enfriarse demasiado rápido para entrar en secciones delgadas lejos de la compuerta del molde. Como regla, los diseños no deberían tener áreas más delgadas que 0.25 pulg (6 mm) cuando se usan procesos convencionales. La fundición a la cera perdida permite mayor libertad y el espesor de pared puede bajar hasta 0.030 pulg (0.76 mm).
Desmoldeo y núcleo
El término "desmoldeo" se refiere al afinado en las caras verticales de un modelo. Un desmoldeo es necesario para extraer el modelo del molde sin perturbar las paredes del molde. Ignorar las limitaciones de estos ángulos causará que el molde se rompa al retirarse de la fundición.
Varios factores afectarán cuánto desmoldeo se requiere para cada fundición: el proceso de fabricación, el tamaño de la fundición, y si el moldeo se realiza a mano o máquina cambiarán el grado de desmoldeo requerido. Se requiere menos desmoldeo para fundiciones moldeadas a máquina. Fundiciones producidas con moldes de arena verde, sin embargo, requerirán más desmoldeo que lo usual. La regla general es permitir 3/16 pulg de desmoldeo por pie (aproximadamente 1.5 grados).
Un núcleo es un espacio hueco creado dentro de una fundición por una pieza de arena de moldeo. Los núcleos son necesarios cuando los espacios o cavidades no pueden crearse con el modelo solo. El uso de núcleos puede eliminar la necesidad de desmoldeo, sin embargo su uso debe limitarse ya que añaden al coste de la fundición.
Tres factores afectan el diámetro mínimo de un núcleo que puede colocarse en una fundición:
- El espesor o profundidad del área donde se colocará el núcleo,
- Cuán largo es el núcleo, y
- El método de fundición que la fundición proveedora empleará.
Línea de partición
La partición en un plano facilita la producción de modelos así como la del molde. Modelos con líneas de partición rectas (con líneas de partición en un plano) pueden producirse más fácil y a menor coste que aquellos con líneas de partición irregulares. Formas de fundición simétricas sugieren fácilmente la línea de partición. Tal diseño de fundición simplifica el moldeo y uso de núcleos, y debería usarse donde sea posible. Siempre deberían hacerse como "modelos partidos" (copa y faldón separados) que requieren mínimo trabajo manual en el molde, mejoran el acabado de fundición y reducen costes.
Núcleos
Un núcleo es una pieza separada (a menudo hecha de arena de moldeo) colocada dentro del molde para crear aberturas y cavidades que no pueden hacerse solo por el modelo. Para reducir el coste final de la fundición, todo intento debería hacerse por el diseño para eliminar o reducir el número de núcleos necesarios.
El diámetro mínimo de un núcleo que puede usarse exitosamente en fundiciones de acero depende de tres factores:
El espesor de la sección de metal alrededor del núcleo,
La longitud del núcleo, y
Las precauciones y procedimientos especiales usados por la fundición proveedora.
Las condiciones térmicas adversas a las que el núcleo está sometido aumentan en severidad conforme aumenta el espesor del metal alrededor del núcleo y disminuye el diámetro del núcleo. Estas cantidades crecientes de calor de la sección pesada deben disiparse a través del núcleo. Conforme aumenta la severidad de las condiciones térmicas, la limpieza de las fundiciones y remoción del núcleo se vuelve mucho más difícil y cara.
El espesor de la sección de metal alrededor del núcleo, y la longitud del núcleo, ambos afectan las tensiones de flexión inducidas en el núcleo por fuerzas de flotación y, por tanto, la capacidad de la fundición proveedora para obtener las tolerancias requeridas. Si el tamaño del núcleo es lo bastante grande, varillas a menudo pueden usarse para fortalecer el núcleo. Naturalmente, conforme el espesor del metal y la longitud del núcleo aumentan, la cantidad de refuerzo requerida para resistir las tensiones de flexión también aumenta. Por tanto, el diámetro mínimo del núcleo debe también aumentar para acomodar el refuerzo extra.
El coste de remover núcleos de cavidades de fundición puede volverse prohibitivo cuando las áreas a limpiar son inaccesibles. El diseño de fundición debería proveer aberturas suficientemente grandes para permitir la remoción del núcleo.
Áreas menos accesibles en la fundición hacen más difícil remover núcleos y afectan la factibilidad económica de los proyectos. Las fundiciones siempre deberían diseñarse con aberturas lo bastante grandes para permitir la remoción de núcleos.
Las fundiciones se envían normalmente con superficies sin mecanizar, tal como salen del molde, a menos que se especifique lo contrario. Para aprovechar el proceso de fundición, la fundición proveedora debería saber qué superficies eventualmente se mecanizarán (ver "8. Mecanizado" abajo para más detalles) y dónde están los puntos de referencia. Las tolerancias dimensionales aceptables deben indicarse cuando se proporciona un plano. Las tolerancias normalmente se acuerdan entre la fundición proveedora y el cliente.
La cooperación estrecha entre los ingenieros de diseño del cliente y la fundición proveedora es esencial para optimizar el diseño de fundición. Todos los diseños de fundición deberían ser revisados por un profesional de fundición antes de producción para determinar la factibilidad del proyecto de fundición.
2. Cantidad
El número de fundiciones a producir, o la longitud de la corrida, debe declararse claramente. La cantidad de pedido tendrá un impacto significativo en el precio, con corridas más largas correspondiendo a un menor coste por fundición.
La cantidad de piezas requeridas no es una consideración menor; no solo el consumo del proyecto de la parte determinará los tipos de utillaje requeridos, sino que también definirá la capacidad de fundiciones específicas para satisfacer las necesidades de volumen de producción.
Muchas fundiciones se especializan en producción de trabajo "de encargo" a corto plazo y corta corrida, mientras otras se enfocan en producción de alto volumen. Definir tus necesidades temprano ayudará a asegurar que te comunicas con las instalaciones de producción correctas.
3. Especificaciones
Las especificaciones estándar de la industria proporcionan al cliente de fundición las herramientas necesarias para establecer criterios para casi cualquier aplicación de fundición. Estas especificaciones no excluyen requisitos especiales que el personal técnico del cliente pueda requerir. Variaciones de especificaciones estándar pueden resultar en malentendidos, costes más altos, y descalificación de fundiciones proveedoras potenciales. Si se toma una excepción a una provisión en el cuerpo principal de un requisito de especificación (en oposición a tomar excepción a un requisito suplementario de una especificación), la fundición resultante no puede considerarse conforme a esas especificaciones.
La aleación metálica exacta a fundir debe especificarse usando un estándar internacionalmente reconocido como ASTM. Las fundiciones se producen de dos categorías de metales: ferrosos (basados en hierro) y no ferrosos (no basados en hierro).
El acero fundido es el metal de fundición ferroso más común, sin embargo, otros metales pueden usarse dependiendo de las propiedades físicas deseadas, incluyendo acero inoxidable, hierro maleable y hierro dúctil. Aluminio y cobre son los metales no ferrosos más comunes usados en fundición.
Las propiedades mecánicas pueden verificarse usando barras de prueba, fundidas por separado o unidas a las fundiciones. Las propiedades mecánicas obtenidas representan la calidad del metal, pero no necesariamente representan las propiedades de las fundiciones mismas, que son afectadas por condiciones de solidificación y tasa de enfriamiento durante tratamiento térmico —que a su vez son influenciadas por espesor, tamaño y forma de la fundición. La capacidad de endurecimiento de algunos grados puede restringir el tamaño máximo en el que las propiedades mecánicas requeridas son obtenibles.
Tratamiento térmico
El tratamiento térmico se usa para estandarizar, homogeneizar y mejorar las propiedades de aleaciones específicas. Para muchas aleaciones, el tratamiento térmico es un proceso rutinario empleado para asegurar que las propiedades físicas mínimas especificadas se alcancen en los productos fundidos finales. Dispositivos de control de temperatura e incluso equipos avanzados de registro de temperatura se encuentran rutinariamente en hornos de tratamiento térmico modernos para asegurar consistencia y calidad de los pasos de tratamiento térmico.
En algunos casos, tratamiento térmico especializado (como endurecimiento por llama, cementación, etc.) puede especificarse como proceso adicional a realizar por la fundición proveedora.
4. Solidez
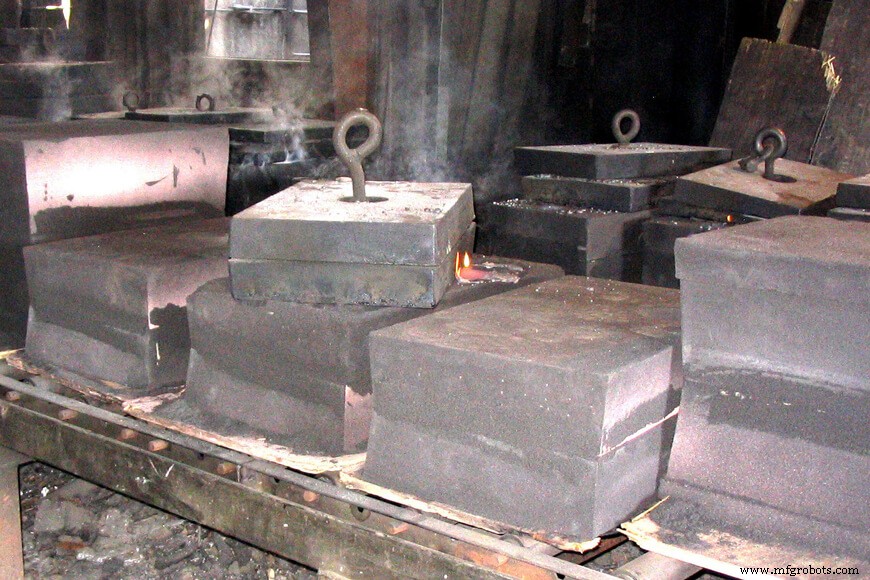
La solidez de componentes metálicos se refiere al nivel de libertad de impurezas y/o discontinuidades, como inclusiones de arena, inclusiones de escoria, macroporosidad y contracción. Es imposible producir una fundición libre de defectos —solo fundiciones con defectos de grados variables. La aceptación o rechazo de fundiciones se determina examinando partes (de acuerdo con estándares internacionalmente reconocidos como ASTM) basado en requisitos formales de ingeniería del cliente; criterios de aceptación y rechazo se definen por acuerdo entre la fundición proveedora y el cliente antes de producción. Estos criterios afectan tanto el coste de fundición como los procesos de producción usados.
5. Pruebas e inspección
Tras la producción, todas las fundiciones deberían probarse para asegurar que cumplen los requisitos de las especificaciones. Las fundiciones también se inspeccionan para precisión dimensional, condición de acabado superficial, propiedades físicas, solidez interna y grietas. En muchas aplicaciones, las pruebas son obligatorias; pruebas adicionales podrían requerirse para asegurar que se cumplan especificaciones de material u otros requisitos generales.
Los criterios de prueba y aceptación deben comunicarse claramente y acordarse antes de producción. Términos de prueba más rigurosos aumentarán el coste total. Para mantenerse rentable, los términos de prueba y aceptación deberían basarse en los requisitos precisos de cada aplicación.
Hay dos tipos de pruebas usadas para inspeccionar fundiciones: pruebas destructivas y no destructivas.
Pruebas destructivas
Las pruebas destructivas requieren una fundición de prueba separada fundida además de la pieza requerida. La fundición de prueba se somete entonces a destrucción para determinar visualmente la solidez interna (volumen de inclusiones, contracción o gas presente). Las pruebas destructivas solo dicen la condición de la pieza probada, y no aseguran que otras piezas no probadas serán sólidas, pero se usan ampliamente en la práctica. Si la fundición de prueba es aceptable, la producción puede proceder bajo el supuesto de que fundiciones producidas de la misma manera exhibirán el mismo nivel de solidez.
Pruebas no destructivas
Métodos de prueba no destructiva se emplean en la propia fundición para verificar la solidez interna y externa sin dañar el producto. Métodos incluyen inspección visual, inspección dimensional, inspección por penetrante líquido (LPI), inspección por partículas magnéticas (MPI), prueba ultrasónica (UT) e inspección radiográfica (Rayos X).
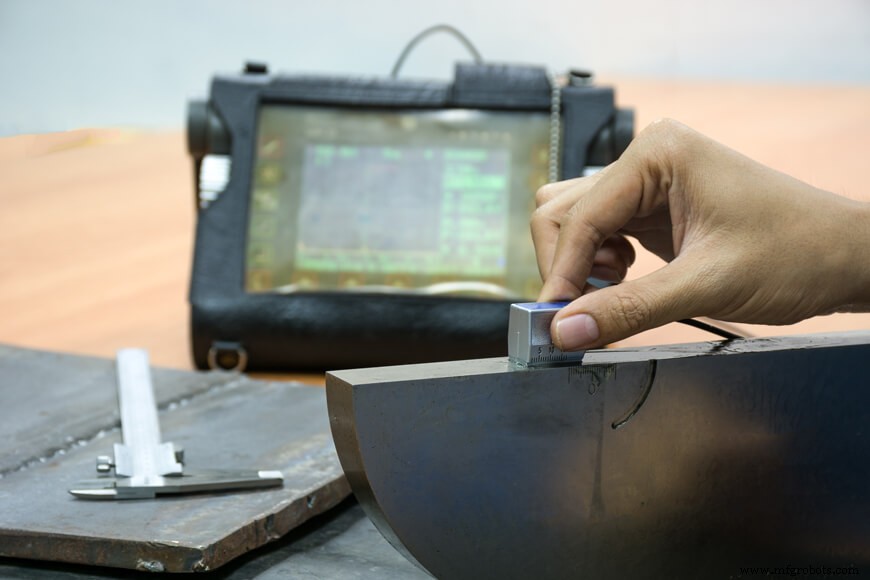
Tras completar inspecciones, las fundiciones inspeccionadas y aceptadas a veces se usan tal cual y se envían a clientes, pero más a menudo están sujetas a procesamiento adicional. Esto puede incluir tratamiento térmico especializado, pintura, aceites preventivos de óxido, otros tratamientos superficiales (como galvanizado en caliente) y mecanizado.
6. Peso
Un componente de coste significativo para cualquier fundición es el material. Cuanto mayor el peso de la fundición, mayor será el coste de material para dicha fundición. Cuantos más datos de peso detallados se puedan proporcionar a una fundición sobre las piezas en cuestión, más precisos y fiables serán los cálculos de precio.
Las fundiciones no solo se preocupan por el peso neto (resultante) de una fundición; están mayormente preocupadas por el peso bruto de la fundición. El peso bruto se mide por el peso de metal fundido requerido para llenar un molde compuesto de la fundición resultante y todo material de alimentación (compuertas, alimentadores, etc.) requerido para asegurar una fundición sólida resulte del proceso. El precio de fundición de una fundición se verá significativamente afectado por el rendimiento de fundición (la eficiencia del proceso y el peso de la fundición resultante dividido por el peso del metal de alimentación vertido en el molde) que logren.
7. Modelos
Los modelos son requeridos para hacer moldes, y la modelación es el proceso y oficio para producir modelos. Dado que los modelos son las formas para las fundiciones, la fundición no puede ser mejor que los modelos de los que está hecha. Donde se desean tolerancias cerradas o acabados de fundición lisos, es particularmente importante que los modelos sean cuidadosamente diseñados, construidos y acabados.
El diseño del equipo de modelos y los costes resultantes pueden constituir una fuente mayor de malentendidos entre el cliente y la fundición proveedora. La necesidad de construir nuevo equipo de modelos para adaptarse a la maquinaria de producción de una fundición aunque exista equipo viejo/existente, un requisito para una caja de núcleo completa partida en lugar de media caja de núcleo, una necesidad de modelos de metal en lugar de madera, y/o necesidades de modelos montados en lugar de modelos sueltos son solo algunas de las muchas áreas de discusión que afectan el coste del equipo. Invariablemente, el menor coste de fundición y la mayor calidad de fundición evolucionan del equipo de modelos más sofisticado, que genera el mayor coste de modelo.
8. Mecanizado
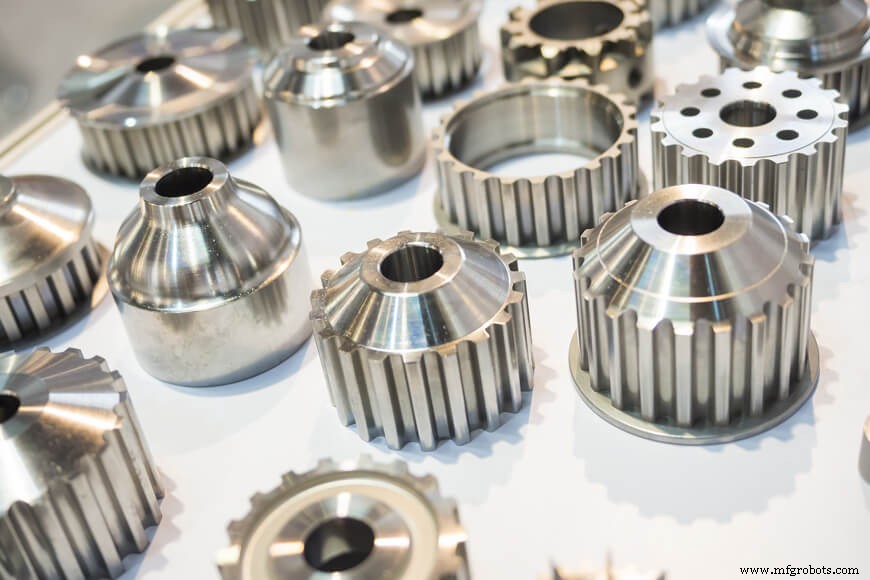
El proceso de remover mecánicamente material extra no necesario se llama mecanizado, y es un proceso vital cuando se necesita un alto nivel de precisión dimensional. Como tal, cierta cantidad de material adicional debería asignarse para sobredimensionado de mecanizado cuando sea necesario, especialmente cuando la pieza o producto fundido tiene una tolerancia ajustada.
La tolerancia se refiere a la precisión dimensional alcanzable para un método de producción dado. Expansión del molde, contracción de solidificación y contracción térmica influyen en la tolerancia de la pieza terminada en el proceso de fundición en arena verde. Consecuentemente, hay límites para tolerancias en una pieza tal como sale del molde. El mecanizado subsiguiente se emplea comúnmente cuando se requiere una tolerancia más ajustada.
No todas las fundiciones proveedoras ofrecen mecanizado interno, pero son responsables de producir un producto fundido capaz de ser transformado por mecanizado para cumplir sus requisitos específicos para la parte. Para lograr esta meta, una relación estrecha debe mantenerse entre el personal de ingeniería y compras del cliente y el productor de fundición. Con un enfoque cooperativo, los siguientes puntos deben considerarse:
- El proceso de fundición, junto con sus ventajas y limitaciones,
- Sobredimensionado de stock de mecanizado (cantidad de material dejado para acabado tras corte en bruto) para asegurar limpieza en todas las superficies mecanizadas,
- Diseño de producto en relación a la aplicación de dispositivos de sujeción y fijación que aseguran la pieza durante el mecanizado,
- Selección de especificación de material y tratamiento térmico, y
- Cantidad de piezas a producir.
Cada diseño de fundición cuando se produce primero debería verificarse para determinar si todos los requisitos de mecanizado son alcanzables. Un método para lograr esto es crear un diseño completo de la fundición de muestra y verificar si existe sobredimensionado de stock de mecanizado adecuado en todas las superficies que requieren el procedimiento de mecanizado.
Para diseños más simples, un diseño completo de la fundición puede no ser necesario. Pero en otros casos donde las dimensiones de mecanizado son más complicadas, es aconsejable verificar la fundición a fondo. Esto puede hacerse ideando puntos objetivo y marcando líneas para indicar todas las superficies mecanizadas, asegurando consistencia en todas las etapas de producción.
9. Cronogramas de producción y entrega
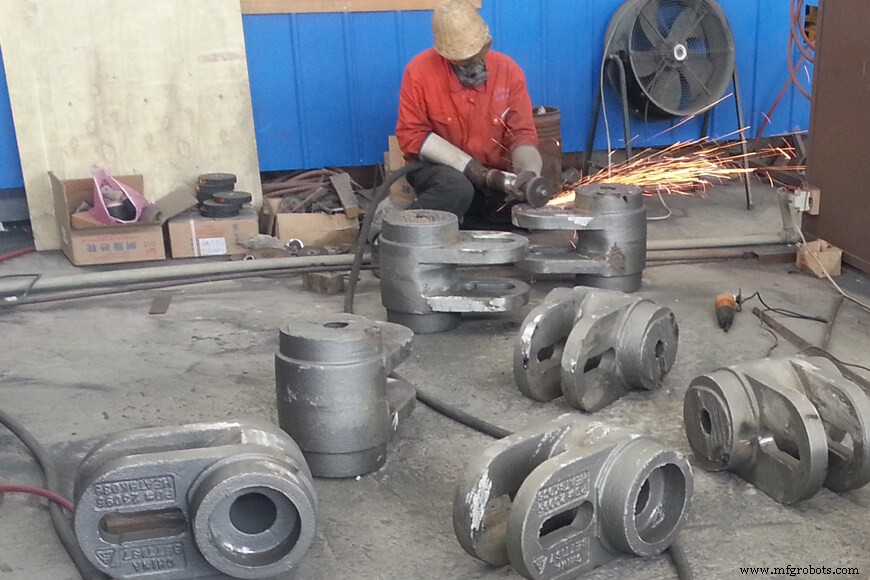
La comunicación de requisitos de entrega y demanda es esencial para encontrar el taller adecuado que cumpla tanto necesidades a corto como largo plazo.
Además de todas las consideraciones arriba, es imperativo para tanto clientes como proveedores estar al tanto de necesidades de cronograma de producción. Por ejemplo, si un cliente requiere entrega de piezas de producción en seis semanas, esto limitaría significativamente el número de fundiciones dispuestas o capaces de siquiera cotizar tal trabajo —y mucho menos ejecutar producción de forma fiable dentro de tal plazo ajustado. Por el contrario, si un cliente busca fundiciones interesadas para revisar sus necesidades detalladas a largo plazo (por ejemplo, 600 piezas al año de la pieza "x", producidas en lotes de 150 piezas por pedido, con corridas de producción iniciales necesarias no antes de seis meses), entonces encontrarán muchas más partes interesadas y capaces de abordar sus necesidades.
Una solicitud de cotizaciones debería hacerse bien antes de la fecha de entrega requerida. Debido a la complejidad del proceso de fundición metálica, los plazos de proyecto pueden fácilmente llegar a 24 semanas hasta la producción completa y entrega una vez pedidas las fundiciones. Este tiempo puede incluir consideraciones comerciales (administración financiera), construcción de modelos y utillaje, muestreo, inspecciones, cambios de modelo, puesta a punto de producción (completa), producción, procesos post-producción y más.
Pidiendo fundiciones
Un esfuerzo cooperativo es esencial para el éxito de la externalización de un proyecto de fundición metálica —la fundición proveedora debería involucrarse desde las etapas tempranas de diseño hasta la fabricación y entrega del producto.
Una vez que la fundición proveedora revisa una solicitud de cotización, trabajará junto a clientes para evaluar todos los costes y determinar metas de producto. Una buena planificación rinde frutos tanto para la fundición como para el cliente, ya que expertos de fundición evalúan el proyecto antes de producción y recomendarán los mejores materiales y métodos para lograr la solución más económica.
Proporcionando a las fundiciones la información más precisa y detallada posible sobre sus necesidades de fundición, los clientes pueden esperar recibir abundante retroalimentación, preguntas y —una vez confirmados los detalles— precios de partes interesadas. La preparación adecuada agiliza el proceso de pedido, ahorrando tiempo y reduciendo la probabilidad de errores de producto.
Proceso de manufactura
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- La Guía Definitiva de Fundición de Precisión: Técnicas y Aplicaciones
- Mejore el Corte de Metal y Madera con una Sierra de Cinta de Alto Rendimiento
- Entendiendo la Fundición a la Cera Perdida: Técnicas e Historia
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Fundición en arena: proceso, características y aplicaciones industriales
- Guía completa de fundición de metales: Definiciones, tipos y procesos
- Convierte Chatarra y Remanentes en Aleaciones Personalizadas: Solución Rentable y Fiable
- Fundición Metálica Rápida: Beneficios Clave y Aplicaciones Industriales
- Fundición de Metales: Definición, Tipos y Proceso Completo
- Calibres de chapa y conversiones: Una referencia práctica