



Evolución de la Fundición: Tecnología de Vanguardia y Estándares de Seguridad
Las fundiciones siguen evolucionando adoptando tecnología innovadora y seguridad laboral
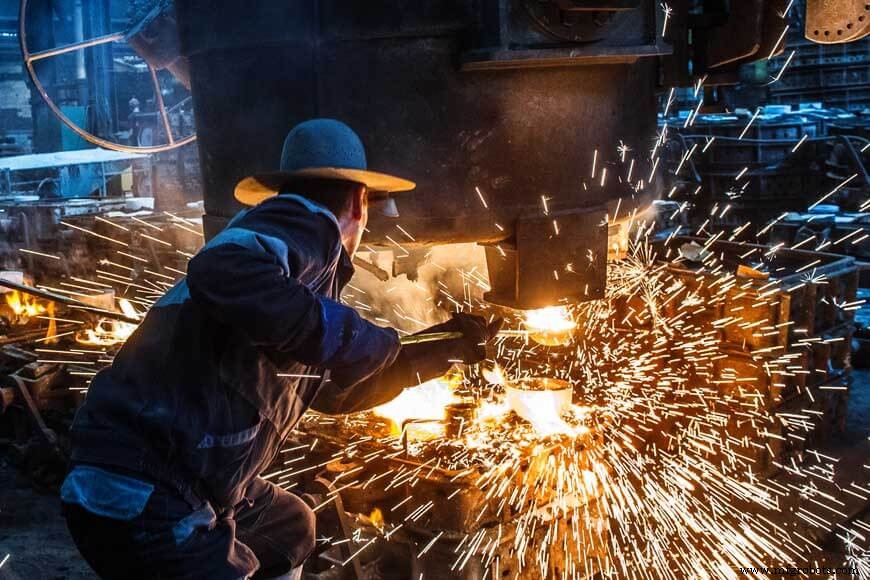
Una fundición es una planta industrial donde el metal se funde y vacía en formas específicas vertiéndolo en un molde. El proceso en sí tiene siglos de antigüedad. Hoy, aproximadamente el 90% de todos los bienes manufacturados dependen de fundiciones metálicas para componentes, siendo autos y camiones el mayor mercado. Aluminio, hierro y acero son las aleaciones más comunes procesadas en fundiciones.
Historia de las fundiciones
Durante generaciones, la humanidad ha encontrado formas innovadoras de utilizar materias primas de la naturaleza —trabajar con metales ha sido parte de la civilización desde la antigüedad. Una amplia gama de artefactos han sido descubiertos por arqueólogos, desde objetos de culto a herramientas y armas de guerra. De hecho, las épocas de la historia humana han sido nombradas por los avances en tecnología metálica: Edad del Cobre, Edad del Bronce, y Edad del Hierro. La fundición más antigua conocida por historiadores es un hacha de cobre, descubierta enterrada con una momia de aproximadamente 3300 a.C.
La fundición y el horno se originaron en Mesopotamia y regiones de Irak y Siria. Fundiciones de arcilla y fosos de fuego caliente funcionaban para fundir y dar forma a cobre, oro y plata. Estas fundiciones primitivas fundían cobre y eran capaces de crear formas más complejas, pero no fue hasta que se introdujo el estaño que el trabajo del metal dio un avance significativo. La adición de estaño bajó la temperatura a la que los dos metales se fundían y formaban bronce —la primera aleación.
A través de siglos y generaciones sucesivas, varias técnicas de trabajo y fundición de metales se desarrollaron y perdieron, conforme diferentes civilizaciones emergían para dominar el panorama cultural y tecnológico. Es en la Edad Media donde los procesos de fundición de metales en fundiciones se documentaron por primera vez. Vannoccio Biringuccio (1480-1539) es conocido como el "padre de la industria de fundición" al ser autor del primer manual sobre fundiciones, a partir del cual la tecnología se desarrolló más.
La primera fundición oficial se conocía como la "Tienda de Cañones", construida en Moscú en 1479. La industria de fundición de metales en Europa de los siglos XIV y XV se hizo conocida por la producción de campanas, cañones y balas de cañón de bronce y hierro.
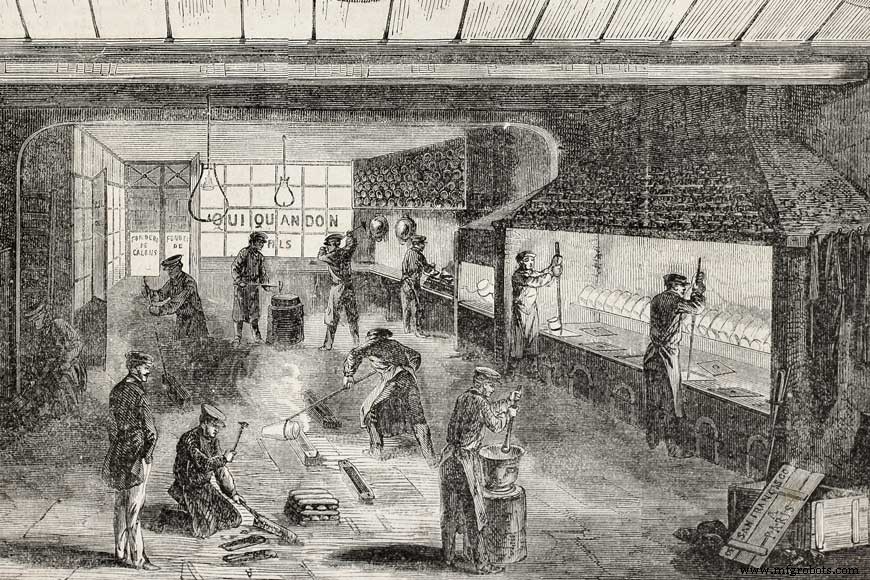
En Norteamérica, la industria de fundición de metales creció en apoyo al progreso de colonos a través del Nuevo Mundo. Se necesitaban herramientas más avanzadas y fuertes, herraduras, y rieles para suministrar la demanda de pueblos y ciudades en desarrollo.
Saugus Iron Works fue la primera fundición en EE. UU., comisionada en 1642 por acereros europeos. Establecida en Lynn, Massachusetts, se convirtió en el lugar de nacimiento de la industria estadounidense del hierro y acero.
Desarrollos en tecnología de fundición
Los procesos de fundición se desarrollan continuamente para mejorar la calidad de productos y eficiencia de producción, y aprovechar nuevas tecnologías. Avances en desarrollo han permitido avances significativos en fundición de metales en momentos clave de la historia de la industria.
Desarrollos en hornos
La migración de carbón a coque como combustible para fundiciones fue pionera de Abraham Darby. Su innovación en 1709 llevó a una mejora significativa en eficiencia y coste, y permitió la construcción de hornos mucho mayores que los posibles anteriormente.
Horno de cubilote
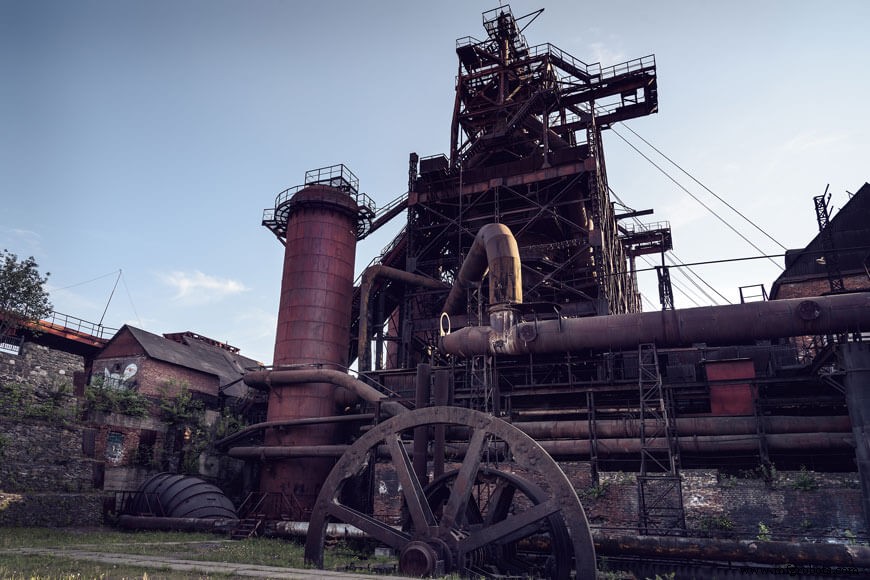
El horno de cubilote se desarrolló en 1720 por el francés René-Antoine Ferchault de Réaumur. La estructura en forma de cúpula tiene una abertura para suministrar la carga y puertas bisagradas en la base para vaciar el horno tras el apagado. Una cama de coque soporta el metal en fusión, coque y carga de fundente caliza sobre los tuyeres (aberturas donde se suministra aire). Aunque el horno de cubilote dominó una vez el panorama de fundiciones, ha sido reemplazado en gran medida por hornos de inducción eléctrica y de arco eléctrico más eficientes.
Proceso de crisol
En la Inglaterra del siglo XVIII, Benjamin Huntsman fue el emprendedor detrás del desarrollo del proceso de crisol. Este fue el primer proceso en el que el acero podía fundirse completamente para producir un producto uniforme tras la fundición.
Horno de arco eléctrico
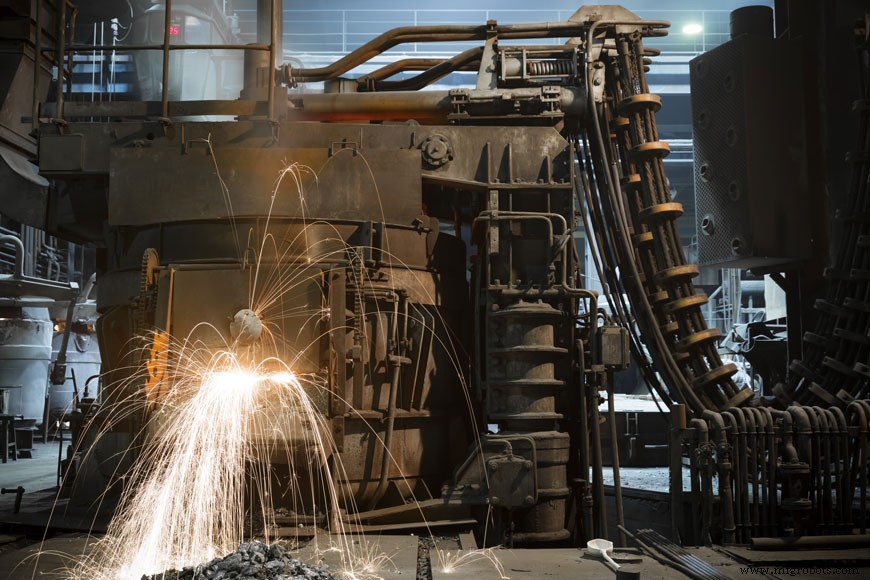
La introducción de suministro eléctrico comercial contribuyó a la invención de hornos de arco eléctrico. Electrodos de grafito crean el arco eléctrico y suministran corriente como fuente de energía para fundir hierro. El primer horno de arco eléctrico se creó en 1900 por Paul Héroult de Francia. En 1907, se estableció una planta comercial en Estados Unidos. Estos hornos son más económicos a tasas de producción bajas y pueden operarse intermitentemente, dando más flexibilidad a las fundiciones metálicas.
Horno de inducción eléctrica
Los hornos de inducción eléctrica usan una corriente alterna de alta potencia fluyendo a través de una bobina para inducir corrientes de Foucault en el metal generando calor, y son los más comunes en fundiciones de producción hoy.
Desarrollos en fundición
En la antigüedad, la fundición de metales se hacía en moldes de arcilla. Uno de los grandes reyes asirios, Senaquerib, afirma haber perfeccionado la técnica de fundir bronce y cobre en moldes de arcilla. Con el progreso del tiempo, desarrollos tecnológicos transformaron el proceso de fundición —desde fundiciones en arena a tecnología electromagnética.
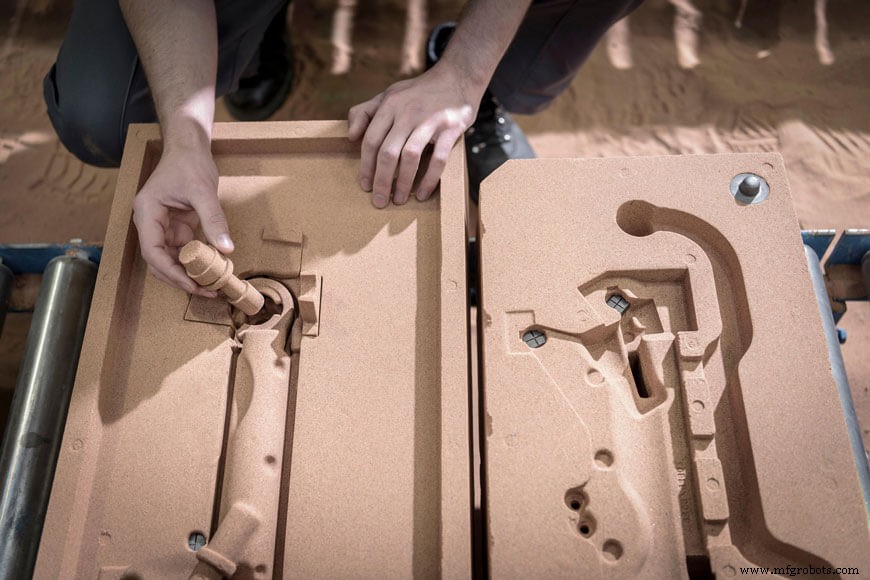
Fundiciones en arena
Vannoccio Biringuccio, el fundidor de finales del XV y principios del XVI, escribió un libro sobre todas las formas de fundición y trabajo relacionado. El libro describe el uso de fundiciones en arena, la siguiente fase mayor de tecnología de fundición. Inicialmente la arena se mezclaba con arcilla como agente aglutinante para que el molde mantuviera su forma durante la fundición, pero con el tiempo se han desarrollado nuevos tipos de arena y agentes aglutinantes.
La arena verde es uno de los materiales más comunes en uso hoy. Históricamente, la arena verde consistía en arena de sílice, arcilla bentonita, agua y carbón marino. Sin embargo, el carbón marino ya no se usa comúnmente hoy y ha sido reemplazado por otros materiales. Mientras la fundición en arena verde sigue en uso común, los procesos "no-bake", de fraguado químico, o de fraguado en frío se están volviendo predominantes en las fundiciones actuales.
Fundición a presión
La fundición a presión y el moldeo a la cera perdida son técnicas modernas usando materiales recién disponibles para mejorar la calidad del acabado de fundición y el coste de producción. La fundición a presión se caracteriza por forzar metal fundido a alta presión en una cavidad de molde. Una máquina de cámara caliente o fría se usa según el tipo de metal fundido. Las fundiciones a presión son conocidas por proporcionar buen acabado superficial y consistencia dimensional.
Fundición continua
Quizás el avance más significativo en el proceso de fundición ha sido la introducción de la máquina de fundición continua. Metal fundido se vierte en un molde y se retira lentamente para crear longitudes continuas de metal solidificado. La mayor ventaja de este método de fundición de acero al carbono es la eliminación de algunos pasos de procesamiento posteriores. Estos productos semiacabados pueden transformarse más fácilmente en productos terminados mediante laminado.
Moldes permanentes
En el siglo XXI, los procesos de fundición dieron otro salto adelante con la introducción de tecnología electromagnética. Una bobina de inducción se envuelve alrededor de un molde refrigerado por agua con corriente alterna generando campos electromagnéticos.
Estos campos electromagnéticos pasan a través del metal en enfriamiento causando la formación de corrientes de Foucault en el metal fundido resultando en dos resultados positivos:
- El contacto entre el metal en enfriamiento y la superficie del molde es "suave" dando mejor calidad de acabado. En fundición estándar refrigerada por agua, una piel gruesa de microestructura gruesa se forma debido al contacto "duro" con el molde. Esta piel se fresa antes del laminado, resultando en desperdicio significativo de producto y aumento de costes.
- La homogeneidad del metal mejora enormemente con una reducción en segregaciones de frontera de grano.
Desarrollos en calidad
Sir Henry Bessemer fue el innovador detrás de nuevas técnicas para remover carbono y exceso de oxígeno del acero fundido que culminaron en la invención del convertidor. Bessemer descubrió que soplar oxígeno a través del metal fundido causaba una reacción con carbono y silicio en el material —removiendo impurezas pero también calentando el material para vaciado más fácil.
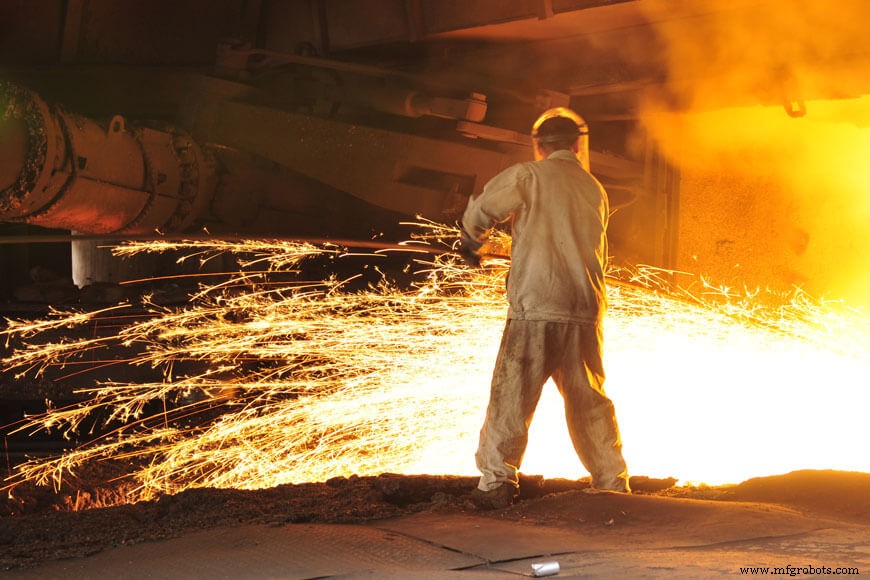
Los convertidores se usan ahora para control de calidad de grados finos estableciendo proporciones precisas de contenido de carbono, y añadiendo aleaciones y otros aditivos para las propiedades de producto específicas requeridas. En un horno de arco eléctrico, se puede inyectar oxígeno en el baño para "quemar" carbono y muchos otros elementos e impurezas. Esto hace el baño inicial lo más limpio posible, y permite a la fundición alear la fundición al contenido perfecto. En fusión por inducción, la fundición solo puede comenzar con un baño creado a partir de la alimentación o chatarra fundida —el contenido químico de la chatarra debe coincidir con la química del baño que la fundición usa inicialmente.
Desarrollos en medición y control
Junto con avances en métodos de producción, ha habido progreso en métodos de prueba de laboratorio de metal fundido mientras la fabricación aún está en proceso. Muestras pueden extraerse de convertidores y analizarse usando espectrómetros o análisis de fluorescencia de rayos X. Esta retroalimentación en tiempo real de composición química crea una oportunidad para que los fabricantes hagan ajustes antes del vaciado, ahorrando tiempo y recursos valiosos por retrabajo.
Aunque un operador experimentado puede detectar defectos superficiales y fallos potenciales en el producto fundido a simple vista, la mejora en métodos de prueba no destructiva ha dado a los clientes más seguridad en la integridad del producto:
- Penetrante de tinte y polvo fluorescente pueden suspenderse en aceite penetrante y aplicarse a la superficie de la fundición terminada. Grietas y fallos superficiales son inmediatamente visibles al aplicar el revelador o bajo luz ultravioleta.
- La inspección radiográfica es el método más efectivo para identificar huecos internos, grietas o inclusiones. La fundición se expone a radiación de un tubo de rayos X y la imagen creada en la película radiográfica indica cambios en la densidad de la fundición. La ventaja de este método es que el rayo X sirve como registro permanente, que puede acompañar al producto durante su ciclo de vida para control de calidad y seguridad.
- La Inspección por Penetrante Líquido (LPI) puede encontrar grietas diminutas, poros u otras imperfecciones superficiales en fundiciones ferrosas y no ferrosas difíciles de ver a simple vista. LPI usa una solución de aceite con tinte coloreado en la superficie de la fundición que encuentra su camino en los defectos superficiales. Una vez aplicado un revelador especial, los defectos se vuelven claramente visibles.
- La Inspección por Partículas Magnéticas (MPI) ayuda a identificar la ubicación de discontinuidades superficiales en metal ferroso. También puede indicar defectos subsuperficiales si la fuerza magnetizante es suficiente para producir un campo de fuga en la superficie. En esta prueba, se induce un flujo magnético en material ferromagnético. Cualquier discontinuidad abrupta en su camino resulta en un campo de fuga de flujo local. Si partículas finamente divididas de material ferromagnético se llevan a la vecindad, ofrecen un camino de baja reluctancia al campo de fuga, y toman una posición que delinea aproximadamente sus límites efectivos. La fundición a inspeccionar se magnetiza, y su superficie se espolvorea con polvo magnético. Una corriente de aire de baja velocidad sopla el exceso de polvo, dejando el defecto delineado por las partículas restantes. El polvo puede aplicarse mientras fluye la corriente magnetizante (método continuo) o después de apagar la corriente (método residual). Puede aplicarse en seco o suspendido en un destilado ligero de petróleo similar al queroseno.
Inspección por Partículas Magnéticas
La Inspección por Partículas Magnéticas (MPI) es un tipo de prueba no destructiva que usa flujo magnético para determinar defectos superficiales. Observe cómo un trabajador realiza prueba no destructiva en una soldadura de petróleo y gas.
- La Prueba Ultrasonica (UT) identifica defectos internos a través del sonido empleando energía acústica de alta frecuencia transmitida en una fundición. UT permite investigar el área transversal de una fundición, y se considera por tanto un método de inspección volumétrica. La energía acústica de alta frecuencia viaja a través de la fundición hasta golpear la superficie opuesta, interfaz o defecto. La interfaz o defecto refleja porciones de la energía que se recogen en una unidad receptora y se muestran para que el analista las vea. El patrón de deflexión de energía puede indicar la ubicación y tamaño de un defecto interno, así como el espesor de pared y conteo de nódulos de hierro dúctil. UT requiere conocimiento y experiencia para una interpretación precisa de resultados —añadiendo al coste de inspección.
Desarrollos en seguridad
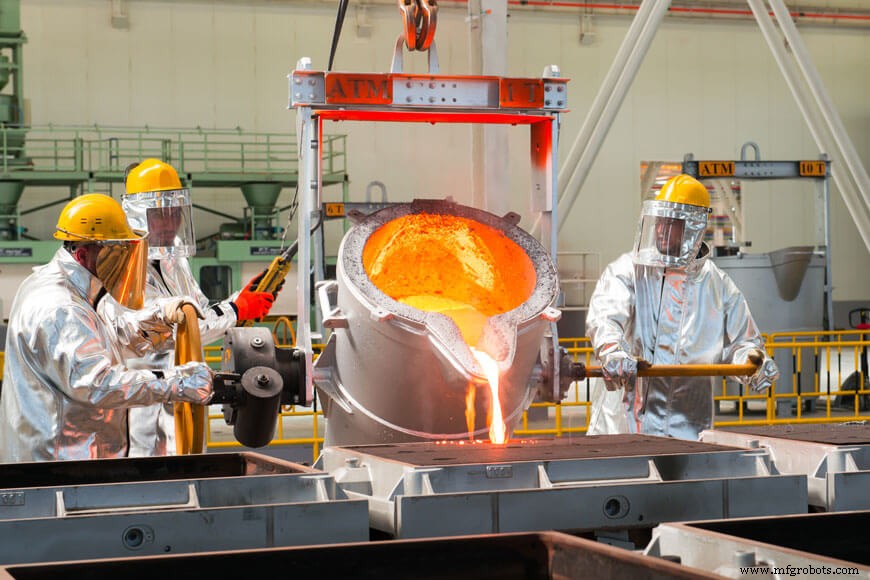
Trabajar en una fundición es una ocupación peligrosa. Hay numerosos peligros químicos, mecánicos y de temperatura que deben controlarse para eliminar daño potencial a los trabajadores.
Una de las áreas clave que ha mejorado la seguridad de los trabajadores es la mecanización de la industria.
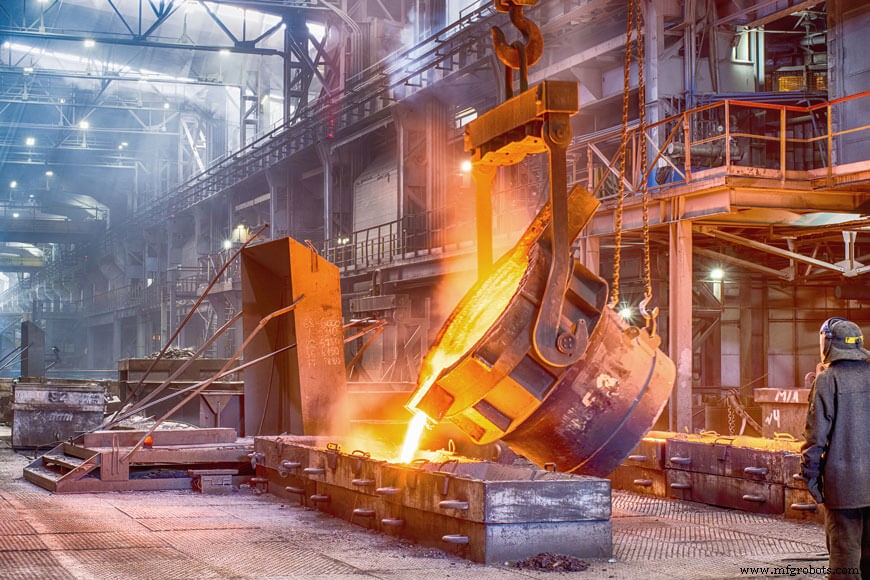
Previamente, los cucharones se manejaban manualmente, se recogían y movían por el sitio de la fundición. Luego se introdujeron cucharones con engranajes, que permitieron a un operador operar y controlar el cucharón a distancia en lugar de pararse junto al recipiente de metal fundido. Se introdujeron grúas para elevar cucharones a posición de vaciado, pero el ruido del ambiente de producción y limitaciones de línea de vista aún significaban que los operadores de grúa eran vulnerables a causar incidentes. Las grúas de proceso son el desarrollo más reciente donde los cucharones corren en vías preestablecidas con elevadores, eliminando la posibilidad de un operador en el camino del cucharón en movimiento bajo condiciones normales de operación.
El futuro de las fundiciones
Tendencias tecnológicas futuras
La eficiencia es la motivación predominante impulsando avances tecnológicos en fundiciones. Hay un fuerte enfoque en reducir consumo energético debido al énfasis en fabricación sostenible, así como la reducción asociada en costes. Una fuerza laboral menor en fundiciones también reducirá el potencial de lesiones y optimizará la producción.
Mejoras en automatización y un movimiento hacia simulaciones por computadora —como software de simulación de solidificación— reducirán la dependencia de la industria de fundición en mano de obra y mejorarán precisión y eficiencia. La simulación de proceso asistida por computadora ofrece modelos de proceso que ahora son suficientemente maduros. Esto permite a los ingenieros de fundición usar el mundo virtual en preparación para el real, minimizando así el número de iteraciones de prueba.
La máquina de medición por coordenadas (CMM) está trayendo un nuevo nivel de medición de precisión al taller en la industria del mecanizado. Inspección de agujeros, ranuras, piezas soldadas y deformaciones puede hacerse rápido —reduciendo significativamente el tiempo de ciclo. Los datos escaneados se combinan luego con resultados táctiles en informes gráficos para fácil interpretación. La CMM es una fuerza impulsora en aumentar productividad y proporcionar insight práctico.
Tendencias de mercado futuras
El mercado de fundiciones ha estado dominado en la última década por consolidación en grandes conglomerados. Las economías de escala son un impulsor clave de esta tendencia y probablemente continuarán en el futuro previsible. Operaciones más pequeñas y menos eficientes seguirán cerrando debido a la competitividad del mercado.
Tendencias ambientales y de seguridad futuras
El reciclaje de metales es una de las historias de éxito del desarrollo sostenible, pero queda la necesidad de desarrollar el uso sostenible de otros productos involucrados en el proceso de fundiciones metálicas. Nuevas formas de usar escoria y arenas de molde gastadas seguirán siendo identificadas y exploradas para mantenerse al día con los avances regulatorios constantes contra la eliminación de residuos.
Avances rápidos en tecnología robótica han abierto puertas de oportunidad para reducir la exposición de humanos a situaciones peligrosas. Innovadores en robótica para entornos industriales están desarrollando celdas de trabajo robóticas completamente automatizadas que no requieren intervención humana en el sitio de trabajo.
Fundiciones y su evolución continua
La fundición de metales ha sido parte de la sociedad humana desde la antigüedad, y solo crece en uso y avances día a día.
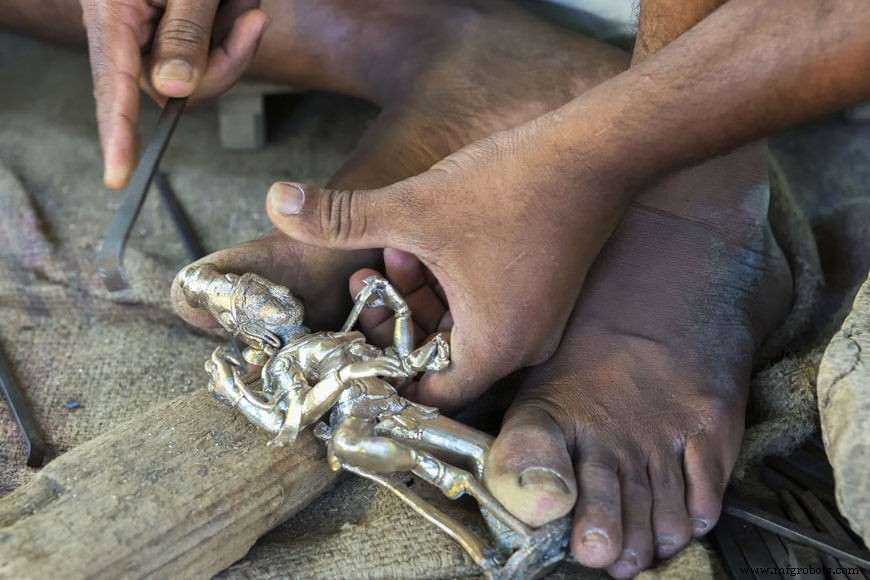
Hoy, los productos de metal fundido afectan nuestras vidas de múltiples maneras. Piezas de auto, utensilios de cocina, herramientas, y muchos otros productos de uso diario son resultado de los procesos de fabricación de fundiciones.
A lo largo de siglos, la tecnología ha dado zancadillas dramáticas para mejorar la consistencia y control de calidad de productos de metal fundido —mientras mejora la seguridad laboral de trabajadores y reduce costes mediante mayor eficiencia. Un estudio de la historia de las fundiciones revela destacados emprendedores, ingenieros, innovadores y solucionadores de problemas que cada uno jugó su parte en desarrollar esta industria.
Las presiones económicas del mercado global siguen creando un entorno que premia la innovación, consistencia y eficiencia. Las próximas décadas prometen producir nuevas tecnologías emocionantes como el uso de big data y robótica, y nuevos modelos de negocio a través de fusiones y actualizaciones. Tendencias globales hacia fabricación sostenible seguirán impulsando mejoras ambientales y de seguridad en la industria, beneficiando a trabajadores y comunidades por igual.
Referencias
- Industrial Metal Castings. "History of Metal Casting"
- The Free Dictionary. "Foundry Industry"
- Waupaca Foundry. "Metal Casting History"
- US National Park Service. "Saugus Iron Works National Historic Site"
- Encyclopedia Britannica. "Cupola Furnace"
- The American Foundation for Syriac Studies. "The Context of Invention in the Ancient World"
- The iron and steel institute of Japan. "Steelmaking technology for the last 100 years"
- American Foundry Society. "Castings in our world"
- Metal Technologies. "History of metal castings"
- AMAG. "EMC technology raises quality and cost efficiency"
- T.P. Castings. "Foundry Industry: Brief History and Definition"
Proceso de manufactura
- La Guillotina: Historia, Diseño y Legado
- Silicio: Propiedades, Producción y Perspectivas de Mercado
- Guía Pro: Taladrado de Metal con tu Máquina – Consejos de Experto
- Entendiendo las Fundiciones: Donde el Metal se Convierte en Bloques de Construcción de la Industria Moderna
- Cómo elegir bisagras (hinges) para gabinetes de chapa
- 5 Estrategias Comprobadas para Mejorar la Calidad de Piezas de Chapa Metálica
- Las 5 Mejores Estrategias para Mejorar la Resistencia a la Corrosión de Componentes Metálicos
- Dominando el Cizallado Metálico: Corte de Precisión en Fabricación Moderna
- El Origen del Torno para Metal: Una Visión Histórica
- 5 Preguntas Esenciales para Hacer a tu Proveedor de Metales: Calidad y Valor
- Técnicas probadas para la prevención de corrosión en equipos metálicos