



Tolerancias en Modelado para Fundición: Tipos de Merma, Despiece, Mecanizado, Distorsión y Rapeo
Tolerancias (Allowances) en Modelado para Fundición
El modelo (patrón) es réplica de la pieza fundida pero con dimensiones mayores para compensar contracciones y necesidades de acabado. La diferencia dimensional entre modelo y fundición final se denomina tolerancia de modelado (pattern allowance). Su correcta aplicación es crítica para lograr dimensiones finales dentro de tolerancia.
Tipos de Tolerancias
Tolerancia de Merma / Contracción (Shrinkage Allowance)
Todos los metales se contraen al solidificarse y enfriarse. Tres etapas:
- Merma líquida: contracción volumétrica al enfriar metal líquido (compensada por rebosaderos/risers).
- Merma de solidificación: cambio de volumen líquido→sólido (compensada por risers).
- Merma sólida (térmica): contracción al enfriar de T_solidus a T_ambiente. NO compensada por risers → se añade al modelo.
Valores típicos (% lineal): Acero 2,0–2,5 %; Hierro fundido 0,8–1,2 %; Al 1,3–1,6 %; Latón 1,5 %; Mg 1,8 %. Depende de geometría, espesor, diseño de risers.
Tolerancia de Despiece / Inclinación (Draft Allowance)
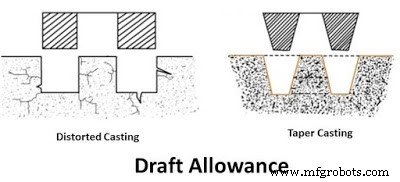
Para extraer el modelo del molde sin dañar las paredes verticales, estas se modelan con ligera conicidad (1–3° típ., 0,5–1° en modelado mecánico). La conicidad no afecta dimensión nominal (se mide en eje neutro). Facilita desmoldeo y reduce defectos de arrastre de arena.
Tolerancia de Mecanizado (Machining / Finish Allowance)
La fundición bruta tiene acabado rugoso (Ra 12–25 µm) e inexactitudes dimensionales. Se añade material extra (1,5–6 mm típ., hasta 10 mm en grandes) para permitir mecanizado posterior (torneado, fresado, rectificado) hasta cota final y acabado Ra 0,8–3,2 µm. También compensa inexactitudes del modelo artesanal.
Tolerancia de Distorsión / Deformación (Distortion Allowance)
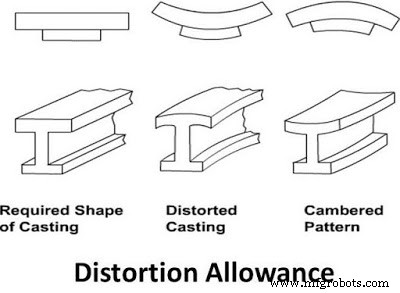
Piezas con geometría asimétrica, secciones muy delgadas (U, V, alas finas) se deforman al enfriar (tensiones residuales) o al extraer el modelo. Se deforma intencionadamente el modelo en sentido contrario (pre-distorsión) para que la fundición final quede recta. Requiere experiencia y simulación térmica.
Tolerancia de Rapeo / Sacudida (Rapping / Shake Allowance)
Al golpear/sacudir (rapping) el modelo para aflojarlo y extraerlo del molde, la cavidad se agranda ligeramente. Se compensa reduciendo ligeramente el modelo (tolerancia negativa). Típico: 0,5–1,0 mm en dimensiones críticas. Solo en modelado manual; en modelado mecánico con extracción neumática/hidráulica es despreciable.
Resumen de Aplicación
| Tolerancia | Dirección | Magnitud típica | Crítico para |
|---|---|---|---|
| Merma sólida | + (modelo mayor) | 0,8–2,5 % lineal | Todas las fundiciones |
| Despiece | Conicidad + | 0,5–3° | Paredes verticales, extracción |
| Mecanizado | + (modelo mayor) | 1,5–10 mm | Superficies de asiento, ajuste, roscas |
| Distorsión | Geometría invertida | Según simulación/experiencia | Secciones delgadas, asimétricas |
| Rapeo | – (modelo menor) | 0,5–1 mm | Modelado manual, cotas críticas |
La suma vectorial de estas tolerancias define las dimensiones finales del modelo. El uso de CAD/CAM y simulación de solidificación (Magma, ProCAST, NovaFlow) permite predecir y optimizar merma y distorsión, reduciendo iteraciones de modelo.
Proceso de manufactura
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Equipos de Soldadura por Gas (Oxicetileno): Componentes Esenciales para Fabricación Precisa
- Fundición a Presión en Cámara Caliente y Fría: Tipos, Aplicaciones y Ventajas
- Fundición Centrífuga: Tipos, Aplicaciones y Principio de Funcionamiento
- Fundición por patrón evaporativo: Definición, usos, ventajas y desventajas
- Los 5 Tipos Fundamentales de Juntas de Soldadura que Todo Fabricador Debe Dominar
- Operaciones de Torno: Tipos, Aplicaciones y Parámetros Clave
- Tipos de Fresadoras: Cómo Elegir la Herramienta Adecuada para tu Proyecto
- Explora 15 tipos esenciales de fresadoras para metalurgia de precisión
- 10 Tipos Esenciales de Modelos de Fundición para Producción Metálica Óptima