



Factores clave para prolongar la vida del revestimiento en convertidores de oxígeno básico
La vida, fiabilidad y costes del revestimiento en un convertidor de oxígeno básico (HOB) son vitales para operaciones fluidas de acería usando proceso oxígeno básico. Mayor vida revestimiento = mayor disponibilidad convertidor = mayor productividad.
Tres factores principales para mayor vida revestimiento (Fig 1)
- Calidad refractarios y patrón colocación en convertidor.
- Prácticas operativas seguidas.
- Monitorización desgaste revestimiento y prácticas mantenimiento revestimiento refractario.
Desarrollo materiales refractarios mejorados combinado con control proceso mejorado y mejor mantenimiento durante campañas permite aumentar vida revestimiento HOB.
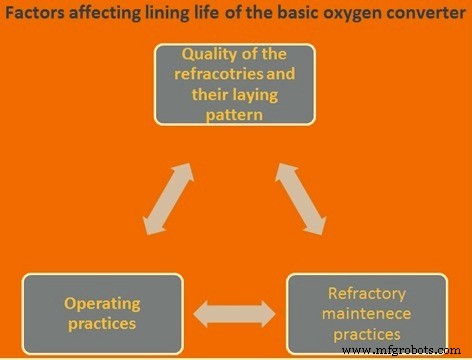
Fig 1 Factores que afectan vida revestimiento convertidor oxígeno básico
Hoy sin excepción, convertidores oxígeno básico revestidos con refractarios magnesia-carbono (MgO-C) por propiedades superiores vs otros materiales. Sin embargo, se practica revestimiento zonal usando refractarios MgO-C distintas calidades en distintas áreas convertidor.
Causas desgaste refractarios HOB
Causas: químicas o físicas.
- Químicas: materiales gaseosos (gases oxidantes, reductores, vapor agua), líquidos (escoria, arrabio, acero líquido), sólidos (fundentes, desintegración carbono).
- Físicas: temperaturas excesivas (mala disipación, puntos calientes), tensiones mecánicas estáticas (descamación, expansión), tensiones mecánicas dinámicas (abrasión, impacto, vibraciones).
Mecanismos clave desgaste revestimiento refractario HOB:
- Temperatura máxima metal líquido y escoria en convertidor.
- Tiempo residencia materiales alta T° en convertidor.
- Estado oxidación fundido (desgaste corrosión).
- Química escoria (desgaste corrosión).
- Impacto y penetración chorro oxígeno durante soplado.
- Erosión refractarios por escoria y metal durante soplado e inclinación convertidor.
- Abrasión refractarios (generación polvo y gases).
- Impacto chatarra y arrabio durante carga convertidor.
- Ciclado térmico.
- Daño mecánico equipos limpieza.
Corrosión refractarios = ataque químico. Erosión = ataque químico + abrasión mecánica. Erosión frecuente por flujos turbulentos generados convertidor o erosión mecánica (ej. alimentación chatarra). Erosión aumentada tiende ocurrir revestimientos hornos en interfaces metal/escoria y escoria/atmósfera: «erosión línea escoria».
Calidad refractario MgO-C
Parámetros importantes determinan calidad ladrillos MgO-C:
- Magnesia: Materia prima: periclasa mineral o magnesia agua mar sinterizada. Propiedades: pureza, grado sinterizado/fundido/combinación, densidad, tamaño cristal, estructura grano, distribución tamaño grano.
- Carbono: Pureza, distribución tamaño grano (grafito laminar), estructura grano (grafito laminar), cantidad negro carbón, cantidad grafito laminar.
- Agente ligante: Cantidad y tipo resina, carbono vítreo, cantidad y tipo brea (carbono grafito), re-impregnación.
- Adiciones metálicas (antioxidantes): Al, Si, Al-Mg, combinaciones. Parámetros: cantidad, tamaño grano, tipo adiciones metálicas.
- Propiedades físicas ladrillo: Densidad, porosidad, resistencia en caliente/frío.
- Refuerzo: Fibras. Tipo y cantidad fibras factores importantes.
Tipo y tamaño prensa fabricación ladrillo (fricción/hidráulica) influye propiedades.
Contenido MgO magnesia mínimo 99%. Minerales formados en grano importantes. SiO₂ total lo más bajo posible (<0,3%). Boro (B) alto crítico: destruye resistencia calor grano.
Densidad grano suele variar 3,2 - >3,5 g/cc. Baja densidad = alta porosidad = grano susceptible penetración escoria.
Tamaño cristalito grande generalmente >140 micras. MgO fundido puede >1000 micras. Cristalito grande grano normalmente supera bajo tamaño cristal: reduce porosidad intersticial, reduce penetración escoria límites grano, reduce susceptibilidad MgO reducción por C ladrillo durante servicio alta T°. Proceso reducción destruye C ladrillo y MgO grano produciendo vapor Mg y gas CO.
Ladrillos ligados carbono con residuo C finamente dividido tras coquización ligante. Une ladrillo. Grafito no mojable escorias acería: previene penetración escoria ladrillo y disolución granos magnesia. Grafito muy conductor térmico: transfiere calor superficie ladrillo reduciendo cinética reacción agresiva. Químicamente grafitos puros carbono pero contienen ceniza (minerales arcilla yacimientos). Grafito impuro añade impurezas sílice/alúmina ladrillo: solo efectos negativos. Grafito laminar usado: mayor resistencia oxidación grafito amorfo y mayor conductividad térmica. Cantidad grafito típica 5-25%. Todo igual, mayor grafito = mayor resistencia escoria y conductividad térmica ladrillo.
Polvos metálicos en ladrillos Mag-C actúan captadores oxígeno retrasando oxidación grafito y ligante C. Mejoran resistencia calor notablemente formando enlaces complejos metálico-carburo-óxido ladrillo.
Refractarios distintas zonas HOB sujetos condiciones distintas = tasas desgaste variables. Por ello, calidades distintas requeridas zonas distintas para tasa desgaste uniforme. Este revestimiento = revestimiento equilibrado o zonal. Patrón zonal: segmento revestimiento menor desgaste = calidad menor o menor espesor. Segmentos mayor desgaste = refractarios mayor resistencia desgaste (normalmente mayor coste) para mayor vida áreas severas.
Prácticas operativas
Buen control desarrollo escoria, flujo oxígeno y práctica lanza, uso agitación fondo y uso limitado re-soplado (re-blow) son características prácticas operativas influyen vida revestimiento HOB. Conocimiento interacciones química proceso, dinámica soplado y desgaste revestimiento logra acería eficiente y larga vida revestimiento.
Factores mayor efecto tasa desgaste refractarios HOB: alta T° baño final soplado y alto contenido FeO escoria. Además, convertidor esperando vaciado largo tiempo tras fin soplado = gran influencia negativa revestimiento. Otros factores influencia negativa:
- Alto Si arrabio.
- Alto Mn arrabio.
- Alta frecuencia re-soplados.
- Mala reactividad y baja calidad adiciones cal.
- Adición inadecuada cal, especialmente período inicial soplado.
- Escoria convertidor insaturada MgO durante períodos soplado por bajas adiciones aditivos MgO (dolomita calcinada, magnesita calcinada).
- Baja basicidad escoria.
También importantes: (i) contenido Ti arrabio y TiO₂ escoria, (ii) duración tiempo convertidor con material líquido, (iii) alta adición mineral hierro, (iv) frecuencia limpieza boca convertidor.
Factores efecto positivo tasa desgaste revestimiento:
- Alta frecuencia slag splashing.
- Alta frecuencia recubrimiento escoria (slag coating).
- Adición adecuada dolomita calcinada y/o magnesita calcinada.
- Acciones frecuentes cuidado fondo: parcheo ladrillos.
- Medidas reparación frecuentes: proyección (gunning) áreas desgastadas.
Escoria saturada cal no solo importante acería sino prevenir desgaste excesivo revestimiento. Cal añadida antes y durante soplado debe asegurar escoria ligeramente sobresaturada cal al final soplado.
Trayectoria desarrollo escoria diferente %Si arrabio: partiendo escoria inicial rica FeO, contenidos SiO₂ y CaO escoria suben por oxidación Si creciente y disolución cal. Mayor Si inicial arrabio = mayor SiO₂ temprano soplado. Final soplado escorias necesitan ligeramente sobresaturadas cal evitar desgaste excesivo refractario. Para lograr meta, tasa adición cal debe adaptarse %Si arrabio y FeO objetivo escoria.
Al tener revestimiento MgO-C, escoria debe ser saturada CaO y MgO minimizar desgaste. Solubilidad MgO escoria depende basicidad, T°, FeO. Solubilidad MgO alta cuando basicidad y FeO escoria bajos y T° alta. Así solubilidad MgO aumenta con SiO₂. Escorias baja basicidad (equivalente bajo FeO) = mayor solubilidad MgO; revestimiento magnesita más atacado temprano soplado cuando basicidad aún baja. Solubilidad MgO disminuye al aumentar basicidad y FeO.
Por encima línea saturación, todo MgO no puede permanecer líquido; con escoria saturada MgO, aumento basicidad escoria causa precipitación MgO y aumento viscosidad escoria, resultando acumulaciones (build-ups) fondo y paredes convertidor. Estos build-ups prolongan vida revestimiento.
Vida revestimiento influenciada análisis escoria durante soplado. Sistema límite FeO-SiO₂: compuesto fayalita (2FeO·SiO₂) punto fusión muy bajo 1205 °C. Mayor Si arrabio = mayor período tiempo pasar área escorias contienen fayalita. Esta área junto alta solubilidad MgO basicidades bajas existentes esta parte soplado, influencia muy desfavorable vida revestimiento. Por tanto, crucial cal añadida disuelva rápido elevar basicidad escoria lo antes posible.
Uso cal blanda (soft burnt) y altura lanza suficiente baño metal inicio soplado (mejora oxidación Fe y por tanto disolución cal), favorables lograr objetivo. También facilitar disolución temprana cal: adición cal completa dentro 3-4 minutos inicio soplado.
Cal no es CaO puro. Contiene impurezas SiO₂, Al₂O₃ compensar cálculos adiciones. Eficiencia metalúrgica afectada tamaño partícula y reactividad (grado quemado). Tamaño partícula normal 8-40 mm (algunos prefieren 10-50 mm); partículas <6 mm extraídas convertidor con gas residuo; hasta 30% casos. Si ocurre, escoria producida puede ser sub-saturada, causando desgaste adicional revestimiento.
Cal amplio rango tamaño partícula separa cargando silos almacenamiento: material grueso viaja lado exterior pila cónica carga, fino queda zona interior. Así, cargando cal desde silo, calidad cal variable, consecuencias negativas química acero, control T°, vida revestimiento.
Re-soplado ajuste final T° o análisis a menudo requerido, pero coste mayor oxidación Fe y mayor desgaste refractario. Ej: re-soplado <1 min sube T° 20 °C, pero aumenta FeO escoria 5%. Teóricamente cal añadida durante re-soplado mantener línea saturación (por aumento FeO), en mayoría casos no hecho, especialmente si re-soplado subir T°, ya aumento T° por oxidación Fe compensado gran parte consumo calor disolución cal. Aunque escorias sub-saturadas alto FeO y T° aceptables razones metalúrgicas, extremadamente perjudiciales vida revestimiento; daño mayor cuanto más tiempo acero líquido mantenido convertidor entre fin soplado y vaciado.
Otro factor importante consistencia y control comportamiento soplado, baja tasa variación resultados fin soplado: suficiente movimiento baño durante soplado. Período principal descarburación: buen movimiento baño por formación CO. Con disminución C <0,30% = formación CO reducida = movimiento baño disminuye considerablemente. Durante este período, tarea movimiento baño cumplida bajando lanza soplado O₂. Efecto agitación inducido lanza mucho menor que formación CO, pero asegura agitación baño mantenida fin soplado. Una razón introducción agitación fondo gases inertes. Aunque cantidad gas soplado fondo vía tapones (típico 0,01-0,05 Nm³/t/min) pequeño vs O₂ soplado superior, efecto agitación múltiples beneficios: asegurar escoria y baño mayor equilibrio, producir menores niveles FeO controlables escorias final soplado, beneficiosos vida revestimiento.
Lumps mineral hierro añadidos enfriar baño convertidor también influyen vida revestimiento por aumento FeO. Cantidad excesiva mineral evitar: oxígeno adicional introducido mineral lleva comportamiento soplado incontrolable. Adición mineral preferible completar período principal descarburación; si no, carbono insuficiente reducir mineral fundido. Si mineral siempre cargado mismo lado convertidor por tolva carga, escoria rica FeO formada localmente zona muñón causa desgaste localizado revestimiento. Por ello, necesario variar lado adición mineral convertidor.
Monitorización desgaste revestimiento y mantenimiento revestimiento
Monitorización desgaste: medición láser espesor revestimiento. Técnica usa medición espesor con haz láser. Máquinas medición láser especiales disponibles. Aconsejable medir espesor una vez día conocer perfil revestimiento convertidor durante operación. Cuando espesor reducido cierto nivel, iniciar técnicas mantenimiento revestimiento.
Prácticas mantenimiento empleadas增强 vida revestimiento convertidor:
- Recubrimiento escoria (Slag coating): Técnica mecer convertidor crear revestimiento trabajo escoria. Arte requiere atención considerable operación. Acciones éxito: (i) seleccionar tipo escoria correcto, (ii) acondicionar escoria tras adiciones correctas cantidad, (iii) mecer convertidor correctamente, (iv) disponer escoria cuando necesario, (v) recubrir momento óptimo. Ítems planificados y ejecutados correctamente. Clave éxito: seguir reglas establecidas. Recubrimiento escoria ~1-2 min.
- Proyección escoria (Slag splashing): Desarrollo reciente, gran mejora vida revestimiento. Utiliza escoria residual proceso acería, acondicionada y enfriada aumentar refractariedad para capa sobre superficie refractaria actuar revestimiento trabajo soplado posterior. Escoria líquida viscosa soplada N₂ alta presión parte superior convertidor (cono) donde adhiere revestimiento trabajo. Necesita pocos minutos tiempo convertidor tras vaciado carga anterior antes inicio siguiente. Desarrollada contrarrestar erosión y producir revestimiento congelado (freeze lining). Escoria proyectada actúa revestimiento trabajo cargas posteriores. Herramienta poderosa aumentar vida revestimiento. Implica uso lanza O₂ soplar N₂ sobre escoria residual. Dos prácticas: i) convertidor vacío acero y toda escoria dentro; ii) tanto baño acero fundido como escoria en convertidor. Segundo método principalmente recubrir muñones y parte superior convertidor. Práctica soplado difiere dos técnicas. Slag splashing 2-3 min, convertidor vertical. Flujo N₂ controlado según altura lanza, usualmente automatizado.
- Proyección refractaria (Gunning): Consigue vida extendida revestimiento. Material refractario proyección base MgO normalmente monolítico en áreas desgaste severo: muñones, zona impacto chatarra, línea escoria. Gunning usualmente solo áreas selectivas tras vaciado acero y escoria. Pistola tipo «shooter» para proceso gunning entorno hostil. Materiales gunning normalmente base agua. Mucha investigación materiales gunning, calidad mejora continuamente. Material gunning tiene coste. Cantidad gunning equilibrar con coste específico refractarios durante acería.
- Parcheo ladrillos (Brick patching): Normalmente construir fondo erosionado. Tras vaciado acero y escoria, algo escoria queda convertidor. Ladrillos refractarios gastados gruesos/rotos añadidos escoria líquida. 30-60 min extra solidificación escoria. Refractario gasto debe ser grueso para reforzar escoria líquida.
Proceso de manufactura
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Cómo el área de placas, el espaciado y el material dieléctrico determinan la capacitancia
- Factores clave que determinan la inductancia en el diseño de bobinas
- Factores Esenciales que Influyen en la Calidad del Corte Láser para Precisión Óptima
- Factores Clave que Impulsan los Costes de Corte Láser: Lo Que Necesita Saber
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- Optimización del polvo de tungsteno: factores clave de rendimiento