



Manómetros de Precisión para Aplicaciones Industriales y de Seguridad
Antecedentes
Muchos procesos del mundo moderno involucran medición y control de sistemas presurizados de líquido y gas. Este monitoreo refleja ciertos criterios de rendimiento que deben controlarse para producir resultados deseables e asegurar operación segura. Calderas, refinerías, sistemas de agua y sistemas de gas comprimido son solo algunas aplicaciones de los manómetros.
El instrumento mecánico indicador de presión, o manómetro, consiste en un elemento elástico de presión; medio de conexión roscado llamado "socket"; mecanismo de engranaje sector-piñón llamado "movimiento"; y la carcasa protectora, esfera y conjunto de lente de visualización. El elemento elástico es el miembro que realmente se desplaza o mueve por influencia de la presión. Cuando está bien diseñado, es altamente preciso y repetible. El elemento se conecta al mecanismo de "movimiento" engranado, que a su vez rota un puntero a lo largo de una esfera graduada. Es la posición del puntero relativa a las graduaciones lo que el observador usa para determinar la indicación de presión.
El diseño más común fue inventado por el industrial francés Eugène Bourdon en 1849. Utiliza un tubo curvo como elemento sensor de presión. Un diseño menos común es el tipo diafragma o disco, especialmente sensible a bajas presiones. Este artículo se centra en el manómetro de tubo de Bourdon.
Diseño
En un manómetro de tubo Bourdon, un tubo hueco en forma de "C", resorte, está cerrado y sellado en un extremo. El extremo opuesto está firmemente sellado y unido al socket, el medio de conexión roscado. Cuando el fluido a presión (aire, aceite, agua) entra al tubo a través del socket, la diferencia de presión del interior al exterior causa movimiento del tubo. Puede relacionarse con el desenrollado de una manguera al presurizarse con agua, o el silbato de fiesta que se desenrolla al soplar aire. La dirección del movimiento está determinada por la curvatura del tubo, con radio interior ligeramente menor que el exterior. Una presión específica hace que la forma "C" se abra o estire una distancia específica. Al eliminar la presión, la naturaleza de resorte del material devuelve el tubo a su forma original y la punta a su posición original relativa al socket.
Materias Primas
Los tubos de manómetros se fabrican con muchos materiales, pero el factor de diseño común es la idoneidad para temple de resorte. Este temple es un tratamiento térmico que hace que el metal retenga su forma original permitiendo flexión o "elasticidad" bajo carga. Casi todos los metales tienen algún grado de elasticidad, pero el temple de resorte refuerza esas características deseables. Cobre-berilio, bronce fosforoso, y varias aleaciones de acero y acero inoxidable son excelentes tubos Bourdon. El material elegido depende de sus propiedades de corrosión respecto al fluido de proceso (agua, aire, aceite, etc). El acero tiene vida útil limitada por corrosión pero es adecuado para aceite; aleaciones de acero inoxidable añaden costo si no se requiere resistencia específica a corrosión; y cobre-berilio suele reservarse para aplicaciones de alta presión. La mayoría de manómetros para uso general de aire, aceite ligero o agua usan bronce fosforoso. El rango de presión de los tubos viene determinado por espesor de pared y radio de curvatura. Diseñadores deben usar diseño preciso y selección de materiales, porque exceder el límite elástico destruirá el tubo y se perderá precisión.
El socket suele ser de latón, acero o acero inoxidable. Manómetros ligeros a veces usan aluminio, pero este tiene servicio de presión limitado y es difícil de unir al tubo Bourdon por soldadura blanda o fuerte. Extrusiones y perfiles de barra laminada son los más usados.
El mecanismo de movimiento es de policarbonato reforzado con vidrio, latón, plata níquel o acero inoxidable. Cualquiera que sea el material, debe ser estable y permitir ensamblaje sin fricción. Latón y combinaciones de latón y policarbonato son los más populares.
Para proteger el tubo Bourdon y el movimiento, el conjunto se encierra en carcasa y lente de visualización. Esfera y puntero, que dan la indicación de presión, se fabrican con casi todos los metales básicos, vidrio y plásticos. Aluminio, latón, acero, policarbonato y polipropileno son excelentes para carcasas y esferas. La mayoría de lentes son de policarbonato o acrílico, preferidos sobre vidrio por seguridad obvia. Para aplicaciones severas, la carcasa se sella y llena con glicerina o fluido de silicona. Este fluido amortigua tubo y movimiento contra daños por impacto y vibración.
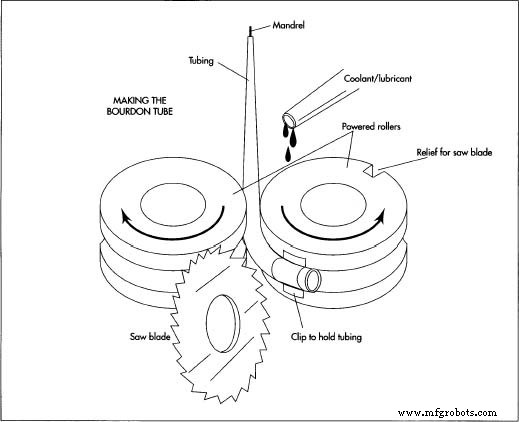 Paso crucial en fabricación de manómetro es hacer el tubo Bourdon en forma de C. En este paso, un tubo metálico se estira a través de rodillos ranurados en máquina laminadora automática. Un rodillo agarra el extremo del tubo y forma el radio interior, mientras el otro da presión exterior para mantener contacto uniforme. El mismo rodillo que agarra y dobla también contiene sierra. Al seguir girando tras crear la curva, la sierra corta el tubo a longitud adecuada.
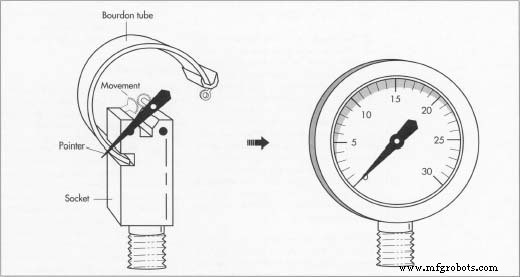 Tras fabricar el tubo Bourdon, su extremo cerrado se une al socket por soldadura blanda, fuerte o soldadura. El extremo libre se ubica precisamente durante esta operación, y luego se sella, usualmente por el mismo medio usado para unir tubo a socket.
Una vez seguro el conjunto tubo-socket, la punta del extremo no soportado de la "C" se une a una pieza terminal. Esta contiene pequeño orificio que conecta la punta al mecanismo de movimiento engranado. Los otros componentes —movimiento, puntero y esfera— se ensamblan sobre el socket como grupo.
Proceso de Fabricación
Fabricación del Tubo Bourdon
- 1 El tubo Bourdon es la parte más importante. Puede hacerse de barra maciza taladrando longitud al diámetro interior deseado y torneando exterior en torno para lograr espesor de pared apropiado. Sin embargo, la mayoría de manómetros de uso general usan tubos preformados comprados a proveedores de metales. El fabricante especifica espesor de pared, material, configuración y diámetro. El proveedor entrega material en longitudes de 3-3,65 m (10-12 pies), listo para producción.
- 2 La mayoría de fabricantes tienen métodos de laminado propietarios celosamente guardados para laminar tubo en forma "C". La forma generalmente se forma en máquina laminadora automática. Esta contiene dos rodillos de precisión accionados, por donde pasa el tubo. Un rodillo agarra el extremo y forma radio interior, mientras el otro da presión exterior para mantener contacto uniforme. Cada rodillo contiene ranura que se ajusta al exterior del tubo; estas ranuras permiten que el tubo mantenga forma circular en lugar de aplanarse. En el proceso, un mandril de acero —barra que guía el tubo a los rodillos y ayuda a mantener forma— se inserta primero por el extremo libre y posiciona justo antes de los rodillos. Este mandril lubricado tiene la forma interior oval deseada. El tubo pasa sobre el mandril y entre los rodillos. Un rodillo contiene pinza que agarra el tubo; al girar, lo estira y dobla en forma "C".
- 3 El mismo rodillo que agarra y dobla también contiene sierra. Al seguir girando tras crear la curva, la sierra corta el tubo a longitud adecuada. El tubo se trata térmicamente en hornos.
Otros Componentes
- 4 El socket es básicamente bloque metálico que sirve como conector a fuente de fluido a presión; montaje para carcasa, esfera y movimiento; y ranura de fijación para tubo Bourdon. Un extremo está roscado, permitiendo atornillarlo al aparato proveedor de presión. El socket puede ser fundido, forjado, extruido o mecanizado de barra. La mayoría se hacen en centros de mecanizado automatizados que tornan, taladran, fresan y roscan en un ciclo. Prácticas de mecanizado general aplican a la mayoría de fabricación de sockets.
- 5 Los movimientos son mecanismos engranados que contienen piñón (eje rotativo), sector, placas de soporte, espiral de retorno y columnas espaciadoras. El mecanismo convierte el desplazamiento algo lineal de la punta del Bourdon en movimiento rotativo, y da medio para ajuste de calibración. El puntero se fija al eje rotativo, o piñón, y barre la esfera graduada indicando presión. La mayoría de movimientos se suministran al fabricante listos para usar. Muchos tipos de procesos fabrican componentes del movimiento, y la mano de obra se asemeja a relojería cuando termina.
- 6 Carcasa, esfera y puntero pueden ser estampaciones de chapa, moldeados plásticos, o fundiciones. Estampados y moldeados requieren poco procesamiento adicional, pero fundiciones requieren mecanizado —recortar exceso, por ejemplo— para cumplir requisitos finales. Estos componentes se pintan según requerido, y las esferas se imprimen con arte apropiado. Práctica de impresión común, usando métodos offset y directos, se usa. La lente es comúnmente pieza plástica por moldeo por inyección, donde plástico se funde y vierte en molde de forma deseada. La característica de fijación que asegura y sella la lente a la carcasa se diseña en el molde. Lentes de vidrio aún se usan, pero deben retenerse por anillo. El vidrio ha caído en desuso por problemas de seguridad de rotura.
Ensamblaje Final
- 7 Tras fabricar el tubo Bourdon, su extremo cerrado se une al socket por soldadura blanda, fuerte o soldadura. El extremo libre se ubica precisamente durante esta operación, y luego se sella, usualmente por mismo medio usado para unir tubo a socket. Una vez seguro el conjunto tubo-socket, la punta del extremo no soportado de la "C" se une a pieza terminal. Esta contiene pequeño orificio que conecta la punta al mecanismo de movimiento engranado. La punta del Bourdon no se mueve gran distancia en su rango de presión, típicamente 0,31-0,63 cm (0,125-0,25 pulg). Entendiblemente, mayor presión, mayor movimiento de la punta. Los otros componentes —movimiento, puntero y esfera— se ensamblan sobre el socket como grupo.
Calibración
La calibración ocurre justo antes del ensamblaje final del manómetro a la carcasa protectora y lente. El conjunto de socket, tubo y movimiento se conecta a fuente de presión con un manómetro "maestro" de precisión conocida. Un "maestro" es simplemente un manómetro de alta precisión de calibración conocida. Se hacen ajustes en el conjunto hasta que el nuevo manómetro refleje las mismas lecturas que el maestro. Requisitos de precisión de 2 % de diferencia son comunes, pero algunos pueden ser 1 %, 0,5 % o incluso 0,25 %. La selección del rango de precisión depende únicamente de qué tan importante es la información deseada en relación al control y seguridad del proceso. La mayoría usa esfera graduada con barrido de 270 grados de cero a fondo de escala. Estas esferas pueden ser de menos de 2,5 cm (1 pulg) a 0,9 m (3 pies) de diámetro, las mayores para precisión extrema. Al aumentar diámetro, la circunferencia alrededor de la línea de graduación se alarga, permitiendo muchas marcas finamente divididas. Estos manómetros grandes son usualmente muy frágiles y usados solo como maestros. Los propios maestros se inspeccionan periódicamente usando probadores de peso muerto, aparato hidráulico muy preciso trazable al Instituto Nacional de Estándares (NBS) en EE. UU.
Es interesante notar que cuando el negocio de fabricación de manómetros estaba en su infancia, el diseño teórico del elemento de presión aún se desarrollaba. El tubo Bourdon se hacía con parámetros de diseño muy generales, porque cada tubo se probaba a presión para determinar rango de servicio adecuado. No se sabía exactamente qué rango resultaría del laminado y temple térmico, así que estos instrumentos se clasificaban en calibración para aplicación específica. Hoy, con modelado por computadora y décadas de experiencia, los tubos Bourdon modernos se laminan precisamente a dimensiones específicas que requieren poca o ninguna calibración. La calibración moderna puede hacerse por computadoras usando ajustadores mecánicos controlados electrónicamente. Esto lamentablemente elimina la imagen del maestro artesano en banco de calibración, afinando finamente movimiento delicado tipo reloj a precisión extrema. Algunos talleres de reparación aún realizan este trabajo único, y estos hermosos manómetros son iguales a los relojes y cronómetros creados por maestros artesanos años atrás.
Aplicaciones y Futuro
Una vez calibrado, ensamblado y empaquetado, el manómetro se distribuye a fabricantes de equipos, empresas de servicio y laboratorios de prueba para muchas aplicaciones. Estas variadas aplicaciones explican la amplia gama en diseño de carcasa y lente. El socket puede entrar a la carcasa por detrás, arriba, abajo o lado. Algunas esferas se iluminan con tintas luminiscentes usadas para imprimir graduaciones o por pequeñas lámparas conectadas a fuente eléctrica externa. Manómetros para alta presión suelen ser de diseño "frente muerto", característica que coloca grosor sustancial de material de carcasa entre tubo Bourdon y esfera. Esta barrera protege al observador de fragmentos si el tubo revienta por exceso de presión. El diseño interno dirige estas piezas de alta velocidad hacia atrás, lejos del observador. Muchas aplicaciones implican montar el manómetro directamente en maquinaria en marcha, resultando en necesidad de llenado líquido. Manómetros sin llenar sucumben rápido a efectos destructivos de vibración. Bridas de montaje especiales se aseguran a carcasas para permitir montaje en panel y superficie independiente de fontanería de presión. Materiales de carcasa y lente se eligen para enfrentar variedad de entornos abusivos o contaminados, y se sellan por varios medios para mantener humedad y contaminantes fuera del mecanismo de movimiento.
El uso de manómetros en el futuro parece depender de la industria de sensores electrónicos de rápido crecimiento. Estos son componentes electrónicos que proporcionan señal eléctrica y esencialmente no tienen partes móviles. Muchos manómetros hoy ya tienen estos sensores montados dentro de la carcasa para enviar información a computadoras y controladores de proceso. Son intrínsecamente seguros, permitiendo uso en entornos inflamables o explosivos. Todo el tema de control de proceso ha crecido en años recientes por necesidad de prevenir liberaciones accidentales de fluidos de proceso, muchos dañinos al medio ambiente. A medida que crecen preocupaciones ambientales, esta interfaz estará en demanda y el manómetro mecánico puede caer en desuso. Sin embargo, el manómetro mecánico no requiere fuente de energía eléctrica ni equipo informático que necesita el sensor electrónico. Eso lo hace rentable para la mayoría de usos generales, y es en esta área donde la industria espera seguir prosperando.
Proceso de manufactura
- Barómetro Aneroide: Diseño, Historia y Futuro de la Medición de Presión
- Medidores de Altura Digitales: Soluciones Precisas de Medición y Control de Calidad
- Micrómetro de Tornillo: Definición, Historia, Partes, Funcionamiento y Uso Práctico
- Válvula de alivio de presión: Funcionamiento, tipos y seguridad industrial
- Manómetros: tipos, funcionamiento y beneficios
- Extensómetros (Strain Gauges): Principio, Tipos, Aplicaciones y Selección
- El manómetro Pirani: principios de funcionamiento, aplicaciones y ventajas
- Manómetros de diafragma: precisión y fiabilidad en medición de presión
- Manómetros de tubo de Bourdon: diseño, funcionamiento y aplicaciones
- Tapón de Presión del Radiador: Función, Importancia y Mantenimiento
- Aleación de Titanio UNS R56320: Resistencia Media y Superior Resistencia a la Corrosión para Aeroespacial e Industrial