



Entendiendo y Eliminando la Rebaba (Flash) en Moldeo por Inyección
La rebaba (flash) —una película delgada no deseada de plástico fundido que escapa de la cavidad del molde— disminuye la calidad de la pieza y puede dañar el propio molde. Saber por qué ocurre y cómo detenerla es esencial para cualquier operación de moldeo por inyección.
¿Qué Desencadena la Rebaba?
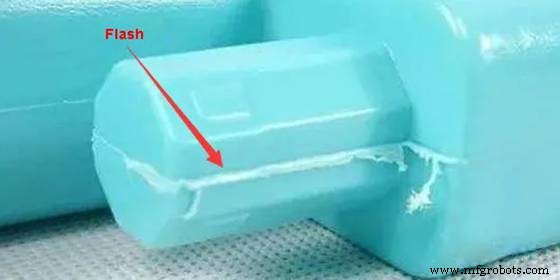
La rebaba se origina más a menudo en la línea de partición, pero también puede aparecer en otras partes de la cavidad. Culpables comunes incluyen:
1. Desajuste de Línea de Partición
Si las dos mitades del molde no se juntan perfectamente —debido a residuos, desgaste o fallo de diseño— el sello es incompleto, dejando escapar plástico fundido.
2. Ventilación Inadecuada
Ventilaciones demasiado pequeñas, obstruidas o gastadas impiden que el aire escape, elevando la presión de cavidad y forzando material fuera del molde.
3. Presión de Cierre Insuficiente
Incluso con una línea de partición perfecta, una fuerza de cierre débil permite que el molde se abra bajo alta presión de inyección, creando rebaba.
4. Baja Viscosidad
Plástico que fluye demasiado fácilmente —debido a alta temperatura o baja presión— tiende a filtrarse por el sello antes de solidificarse.
5. Sobrellenado del Molde
Material excedente aumenta la presión de cavidad más allá de lo que el cierre puede contener, llevando a fugas.
Cómo Arreglar la Rebaba Tras Ocurrir
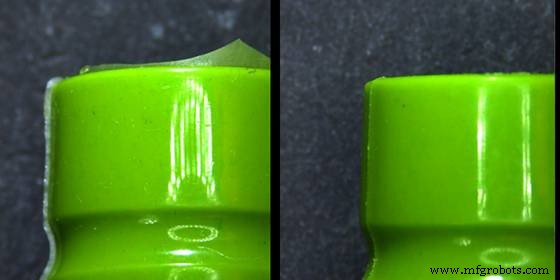
Cuando la rebaba ya se ha formado, varias técnicas de remediación están disponibles:
1. Desrebabado con Aire Caliente (Hot-Air Deflashing)
Soplar aire caliente sobre la pieza funde capas finas de rebaba de vuelta a la superficie. Funciona mejor para rebabas finas; para las más gruesas, combine con eliminación mecánica.
2. Desrebabado Criogénico (Cryogenic Deflashing)
Enfriar rápidamente la pieza con nitrógeno líquido vuelve la rebaba quebradiza y fácil de pelar sin afectar el acabado. Aunque efectivo, el equipo puede ser costoso.
3. Desrebabado Manual (Manual Deflashing)
Operadores entrenados usan tijeras, cuchillos o amoladoras para recortar rebaba a lo largo de la línea de partición. Este método ofrece alta precisión e inspección visual inmediata.
4. Desrebabado con Llama (Flame-Deflashing)
Aplicar una llama controlada puede eliminar rebaba, pero arriesga alterar la textura superficial y complicar procesamiento posterior como pintura.
Medidas Proactivas para Prevenir la Rebaba
La prevención siempre es preferible a la corrección. Estrategias clave incluyen:
1. Mantenga el Molde Limpio
Use trapo limpio, limpiador de molde y aire comprimido para remover residuos, restos de plástico y fragmentos ocultos antes de cada ciclo.
2. Aplique Tonelaje de Cierre Óptimo
Equilibre la fuerza de cierre para mantener el molde cerrado sin sobre-estresar las piezas o el molde mismo.
3. Diseño para Fabricación (DFM)
Incorpore reglas de diseño aceptadas por la industria: colocación adecuada de entrada, espesor de pared uniforme y ubicaciones claras de línea de partición para eliminar riesgo de rebaba.
4. Use Moldes Libres de Rebaba (Flash-Free Molds)
Moldes de alta precisión con tolerancias estrechas son ideales para piezas críticas donde la estética y funcionalidad importan más.
5. Controle Parámetros de Inyección
Reducir la tasa de inyección reduce la presión máxima. Combine esto con ajustes adecuados de temperatura y presión para mantener la viscosidad del material bajo control.
Otros Defectos Comunes del Moldeo por Inyección
La rebaba es solo una de muchas imperfecciones que pueden comprometer una pieza. Problemas típicos incluyen:
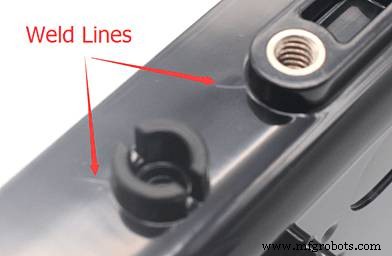
1. Líneas de Soldadura (Weld Lines)
Cuando dos frentes de flujo se encuentran prematuramente, aparece una línea visible. Aumente temperatura y presión, o ajuste espesor de pared para mitigar.
2. Deslaminación Superficial (Surface Delamination)
La humedad o contaminantes causan que la superficie se pele, especialmente cerca de la entrada. Use materiales secos y compatibles.
3. Chorro (Jetting)
La solidificación temprana del chorro inicial crea una piel en la pieza. Elevar la temperatura del material o reducir la presión ayuda.
4. Agrietamiento (Cracking)
La tensión de moldes fríos o velocidades de inyección bajas puede agrietar la pieza. Mayor velocidad y temperatura de inyección, más acondicionamiento del molde, reducen el riesgo.
5. Líneas de Flujo (Flow Lines)
Líneas patrón de tasas de enfriamiento variables. Mantenga presión de inyección estable y enfriamiento adecuado antes del llenado.
Conclusión
La rebaba no solo baja la calidad del producto sino que también puede acortar la vida del molde. Entendiendo sus causas y aplicando medidas correctivas y preventivas, los fabricantes pueden producir piezas impecables mientras protegen su equipo. Para más información sobre moldeo por inyección rápido y soluciones sin rebaba, contacte a WayKen.
Preguntas Frecuentes
¿Cuál es la forma más efectiva de detener la rebaba?
Reducir la tasa de inyección reduce la presión, y aumentar el tonelaje de cierre asegura que el molde se mantenga cerrado.
¿Aire caliente vs. desrebabado criogénico?
El criogénico es ideal para rebabas grandes y gruesas porque evita daño por calor, mientras el aire caliente es mejor para eliminación de rebabas finas y delgadas.
¿Causa principal de la rebaba?
Fuga a lo largo de la línea de partición debido a alta presión de inyección y una línea de partición mal diseñada o gastada.
Tecnología Industrial
- Boletín de Manufactura de Alimentos: Perspectivas y Actualizaciones en Porciones Pequeñas
- Visión general del comparador LM393: pinout, características, aplicaciones y funcionamiento
- Dominando el diseño de disipadores de calor: Principios probados y 4 consejos esenciales para máximo rendimiento
- Relés DPDT Explicados: Guía Completa de Cableado y Aplicaciones
- ISO 2768 Desmitificada: Clase Tolerancia, Tabla y Ejemplos Prácticos en Planos
- Desbloqueando el Éxito: Cómo la Integración Vertical Mejora el Rendimiento EMS para OEMs
- Grupo de trabajo de la Casa Blanca impulsa confianza de PYMEs en cadenas de suministro, según encuesta
- Redacte una RFP ganadora para asegurar el mejor socio de fabricación electrónica
- Cableado de Interruptores de 4 Vías (NEC) o Intermedios (IEC) como 3 Vías: Guía Paso a Paso
- De la tarea a la graduación: La reflexión emocional de una madre
- Medición de Frecuencia y Fase en Sistemas de Potencia CA