



Optimización de Pines Eyectores para un Rendimiento Superior en Moldeo por Inyección
Los pines eyectores son componentes críticos del ciclo de moldeo por inyección, impulsando las piezas terminadas fuera de la cavidad del molde inmediatamente tras el enfriamiento. Junto con cuchillas y bloques eyectores, aseguran una liberación rápida y fiable de la pieza.
Seleccionar el pin eyector apropiado es fundamental, ya que impacta directamente la integridad de la pieza y la calidad superficial. Esta guía explica fundamentos de pines eyectores, tipos, defectos comunes y mejores prácticas de selección.
En el moldeo por inyección, el mecanismo de pin eyector remueve las piezas enfriadas del molde, aumentando significativamente la eficiencia del ciclo.
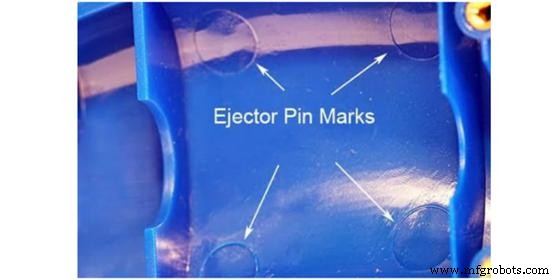
El molde comprende dos mitades: un lado A móvil y un lado B fijo que alberga el sistema eyector. Tras el enfriamiento y apertura de la cavidad, el pin eyector empuja la pieza de plástico endurecida fuera del molde.
Nota: La fuerza del eyector puede dejar una mella poco profunda en la pieza.
Tipos de Pines Eyectores Usados en Moldeo por Inyección
Los fabricantes ofrecen varias configuraciones de pines eyectores adaptadas a materiales y geometrías de pieza específicas. A continuación, las opciones más comunes usadas en utillaje rápido.
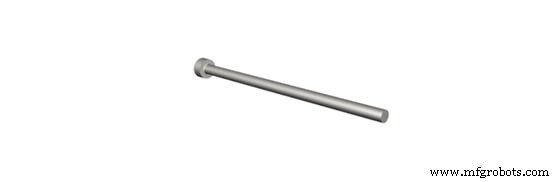
Pin Eyector #1: Endurecido Pasante (Through-Hard Ejector)
Los pines endurecidos pasantes sufren tratamiento térmico para aumentar la resistencia del diámetro, permitiendo uso con polímeros por debajo de 200 °C.
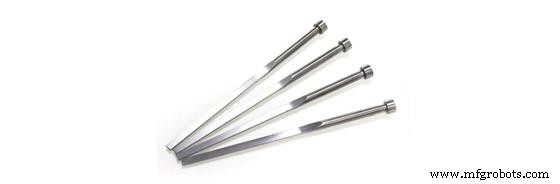
Pin Eyector #2: Nitruro H13 (Nitride H13 Ejector)
Los pasadores H13 cementados pueden soportar temperaturas hasta 600 °C. Son taladrables o roscables pero son más blandos y propensos a astillarse que variantes de mayor grado.
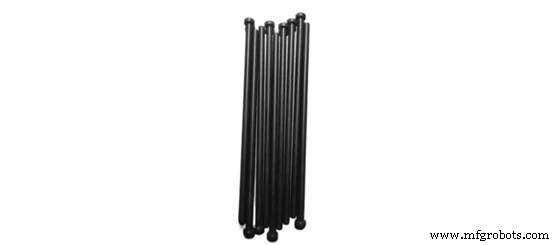
Pin Eyector #3: Pin Eyector Negro (Black Ejector)
Los pines eyectores negros reemplazan al nitruro H13 en aplicaciones de alta temperatura. Su superficie auto-lubricante tolera hasta 1.000 °C, haciéndolos ideales para componentes de automoción, aunque a mayor coste.
Otros Sistemas de Eyección
- Mangas Eyectoras (Ejector Sleeves) son pines huecos que protegen y guían el pasador de núcleo.
- Placas Eyectoras (Ejector Plates) trabajan con los pines sujetando la cabeza del pasador, previniendo desprendimiento accidental durante el moldeo.
- Bloques Eyectores (Ejector Blocks) presentan ranuras lubricantes y se usan en piezas delgadas para reducir marcas de pin, mejorando el acabado superficial.
¿Cómo Funciona un Pin Eyector?
Entender el ciclo del pin eyector —compuesto por inyección, enfriamiento y liberación de pieza— ayuda a seleccionar la máquina correcta y evitar defectos.
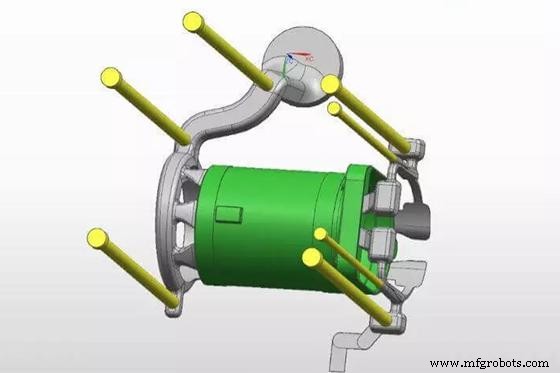
- Fase de inyección: El plástico fundido se introduce en la cavidad del molde.
- Fase de enfriamiento: El plástico se solidifica en una pieza endurecida.
- Fase de liberación de pieza: El sistema eyector empuja la pieza fuera de la cavidad, ya sea manual o automáticamente.
Los pines eyectores automáticos entregan un único empuje axial, guiados por placas de sujeción y la caja eyectora, asegurando liberación consistente.
Causas y Soluciones de Marcas de Pin Eyector
Aunque las marcas de pin son inevitables, pueden minimizarse con control de proceso adecuado. Causas y remedios comunes incluyen:
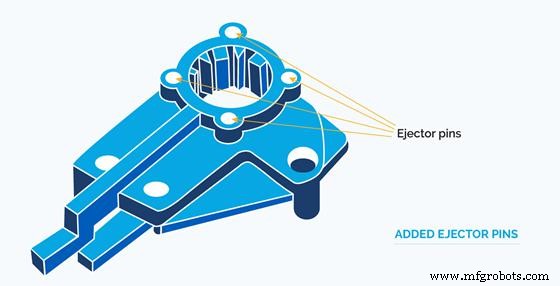
Tiempo de Enfriamiento Insuficiente
Un enfriamiento insuficiente permite que el pin se hunda en la pieza, creando mellas profundas. Asegure que la pieza se solidifique completamente antes de la eyección.
Pieza Delgada y Otras Características
Piezas muy delgadas (≤ 2,5 mm de espesor de pared) son más propensas a marcas visibles. Para piezas de acabado superficial alto, considere cuchillas o bloques eyectores en lugar de pines.
Tiempo y Temperatura de Permanencia (Dwell)
El tiempo de permanencia excesivo eleva la temperatura de transición vítrea, llevando a eyección prematura y piezas débiles. Reduzca el tiempo de permanencia para igualar el perfil térmico del polímero.
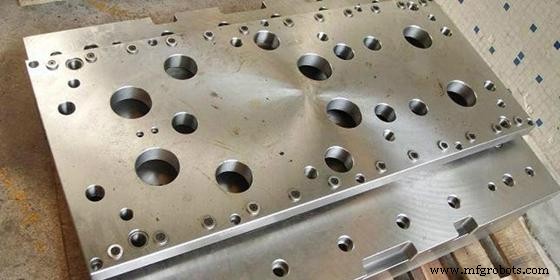
Colocación y Disposición de Pines Eyectores
- Piezas complejas pueden necesitar más pines.
- Coloque pines en superficies planas —escalones o pendientes reducen soporte y aumentan marcas.
- Mantenga pines a distancia segura de canales de refrigeración para evitar interferencia.
- Apunte a áreas de alta fuerza como núcleos y nervios.
Selección de Máquina
Máquinas de gran capacidad pueden generar presión excesiva para moldes pequeños de bajo volumen, creando tensión interna y marcas. Iguale la capacidad de la máquina al tamaño del molde.
Presión de Retención (Holding Pressure)
Ajuste la presión de retención para equilibrar integridad de la pieza y facilidad de eyección; presión demasiado alta dificulta la extracción.
Otros Métodos para Reducir Marcas de Eyección
- Use polímeros resistentes a la abrasión como nylon, polioxietileno o UHMWPE.
- Aplique un agente desmoldeante para eyección más suave.
- Incorpore ángulos de desmoldeo para reducir fuerza de eyección.
Cómo Elegir los Pines Eyectores Correctos en Moldeo por Inyección
Seleccionar los pines adecuados implica evaluar material, tamaño y parámetros de proceso. Consideraciones clave son:
Diámetro de Pin Grande para Piezas Grandes
Un diámetro mayor reduce la fuerza de penetración, minimizando mellas. Use valores enteros para evitar irregularidades de fabricación.
Tamaño de Pin Relativo al Tamaño de Pieza
Aunque el diámetro debe ser grande, el tamaño total del pin debe igualar las dimensiones de la pieza para prevenir sobre-penetración.
Requisitos de Resistencia
Asegure que el pin pueda soportar la presión de inyección —diámetros de al menos 2,5 mm son recomendados. Para rebajes, considere pines con hombro.
También tenga en cuenta el tipo de material y coste; un pin robusto reduce gastos de mantenimiento a largo plazo.
Conclusión
Los pines eyectores son esenciales para la liberación eficiente de piezas en moldeo por inyección. Entender sus tipos, operación y selección de mejores prácticas puede mejorar significativamente la calidad de la pieza y la fiabilidad del proceso.
¿Busca servicios de utillaje rápido y moldeo por inyección? Contacte a WayKen para piezas de molde de alta calidad entregadas rápido y rentablemente.
Preguntas Frecuentes
¿Qué es una marca de pin?
Las marcas de pin eyector son impresiones brillantes o blancas dejadas en la superficie de clase A del componente por el pin. Pueden llevar a agrietamiento superficial si no se gestionan.
¿Cómo puedo detectar marcas de pin eyector?
Las marcas de pin aparecen como mellas brillantes o blanquecinas en las ubicaciones exactas donde los pines contactan la pieza.
¿De qué material están hechos los pines eyectores?
Materiales comunes incluyen acero, H-13, M-2 y acero inoxidable 420, a menudo tratados térmicamente para mayor resistencia.
Tecnología Industrial
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- IoT Industrial: Imperativo estratégico para la fabricación moderna
- Cromado vs Niquelado vs Cincado: eligiendo el mejor recubrimiento para piezas metálicas
- Elección entre moldeo por inyección de una o varias cavidades: guía rentable
- Descubre una carrera gratificante en logística: Guía para estudiantes sobre el futuro de la cadena de suministro
- Tratamientos superficiales avanzados para piezas mecanizadas de precisión aeronáuticas
- Fundamentos de Construcción de Baterías: Celdas, Resistencia Interna y Conectividad
- Dominando la Solución de Problemas en PCB: Guía Definitiva para Identificar y Reparar Fallos Comunes
- Comprensión de los moldes de arena: definiciones, tipos y fundamentos de fundición metálica
- Descubra por qué el recubrimiento en polvo es la opción premium para fabricación de acero
- Entender DFARS 252.211-7006: Requisitos clave para la logística militar