



Medición de Precisión de Rectitud para Componentes Metálicos Pequeños
Donde lo Cualitativo Supera a lo Cuantitativo
En Metal Cutting Corporation, donde cada día producimos miles de varillas, tubos y alambres cortados a longitud, la rectitud es una característica con la que trabajamos frecuentemente. Esto es porque cuando rectificamos sin centros, obtenemos resultados óptimos cuando las piezas que rectificamos son rectas.
Además, nuestros clientes a menudo especifican la rectitud como una característica importante de sus piezas, junto con el posicionamiento y otras características de toleranciado geométrico.
La rectitud es especialmente importante para alambres, pasadores, tubos y otras piezas cilíndricas que necesitan encajar en un agujero o acoplarse con otra pieza. La rectitud del material también afectará la perpendicularidad del corte extremo, así que incluso cuando la rectitud en sí no se especifique en un plano, si se especifica la perpendicularidad, el material inicial debe ser recto.
¿Qué es la Rectitud?
En lugar de la rectitud superficial, que es un indicador de planicidad a lo largo de una línea en la superficie de una pieza, la rectitud con la que trabajamos es una indicación de cuánta curvatura (arco) se permite en el eje de una pieza.
Esta llamada rectitud de eje se simboliza en GD&T por una línea recta y se especifica típicamente en un plano de ingeniería como dentro de X medida a lo largo de Y longitud —por ejemplo, 0,001" (0,0254 mm) sobre 1,0" (25,4 mm). Eso significa que a lo largo de una longitud de 1" de alambre, tubo o varilla, no puede haber una curvatura que mida más de 0,001" en su punto máximo.
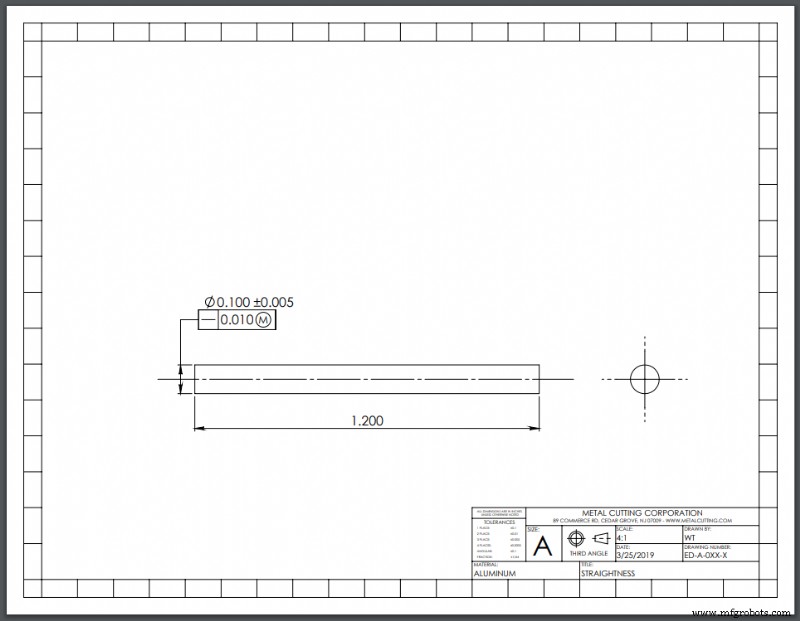
Existen una gama de estándares ASTM para diversos materiales, como la especificación ASTM B387-10 para barra, varilla y alambre de molibdeno y sus aleaciones; especifica el requisito de rectitud como 0,050" (1,27 mm) sobre 1' (304,8 mm) de longitud.
¡Si solo las cosas fueran tan simples!
La Controversia de la Medición
La parte complicada es que la especificación de rectitud de eje está sujeta a mucha interpretación.
Si tuvieras una curvatura absolutamente perfecta de X o menos y encontraras que tenías esa misma curvatura a lo largo de cada sección de longitud Y a lo largo de la totalidad de una pieza, entonces podrías decir que alcanza la rectitud especificada X sobre Y veces multiplicado a lo largo de la longitud total. Sin embargo, muchos argumentarían que eso simplemente no es la realidad y por tanto no es una medida precisa de rectitud.
De hecho, el tema de determinar la rectitud a lo largo de toda la longitud de una pieza es sorprendentemente controvertido, y las opiniones sobre cómo medirla son muchas y variadas.
Por una parte, no existe tal cosa como una curvatura perfecta. Cuando observas toda la longitud de una pieza, virtualmente siempre hay algunas inconsistencias, con algunas áreas ligeramente más curvadas y otras más rectas.
Además, los resultados dependen de observar cualquier intervalo Y a lo largo de toda la longitud de la pieza en uno o dos planos. Si te mueves una pulgada o incluso una fracción de pulgada a un lado, estás observando un intervalo Y diferente y así sucesivamente, exponencialmente.
Por tanto, hay un número ilimitado de intervalos Y a considerar. ¿Cómo se podría posiblemente observar cada intervalo o decidir cuáles representan con precisión toda la pieza?
Un Enfoque Más Directo
En lugar de debatir cómo medir, aquí en Metal Cutting usamos un enfoque simple basado en la especificación ASTM F2819. Proporciona cuatro métodos de prueba estándar para medir la rectitud de barra, varilla, tubo y alambre para uso en dispositivos médicos.
Métodos cuantitativos de medición de rectitud
Dos de los métodos de prueba son cuantitativos, produciendo un número que representa la medición de rectitud.
Con la prueba de hueco, la pieza se rueda sobre una superficie plana y se mide el hueco más grande encontrado entre la superficie plana y la pieza usando un calibre de pasadores, un micrómetro o algún tipo de escala lineal.
Con la prueba de lectura total indicada (TIR), el material se coloca entre bloques en V y un indicador toma mediciones mientras el material gira una revolución. Las lecturas máxima y mínima se usan entonces para calcular el TIR.
El problema con ambas pruebas es que esas mediciones pueden ser muy difíciles de realizar, especialmente con los diámetros muy pequeños con los que típicamente trabajamos en Metal Cutting Corporation.
Además, puede ser fácil introducir errores al tomar las mediciones; por ejemplo, al insertar un calibre de pasadores en un hueco diminuto, es fácil levantar accidentalmente la pieza y alterar la medición.
Métodos cualitativos de medición de rectitud
Debido a esto, aquí en Metal Cutting generalmente optamos en su lugar por las pruebas cualitativas que usan simples métodos pasa/no pasa para determinar la rectitud.
Con la prueba de rodadura con el dedo, una pieza se rueda sobre una superficie plana y si la pieza tambalea, falla. Si la pieza no tambalea, pasa y se considera adecuadamente recta.
Como indica el nombre, la prueba de placa plana inclinada involucra una placa plana colocada en una inclinación para probar pasa/no pasa la rectitud.
El número de grados en que se establece la inclinación se basa en el diámetro de la pieza (o como lo acuerden el cliente y proveedor), la cual se coloca en la parte superior de la placa inclinada y se le da un ligero golpe para poner la pieza en movimiento. Si rueda hacia abajo rápida y fácilmente, la pieza pasa y se considera recta; si la pieza se detiene, falla la prueba.
Exitoso Una y Otra Vez
En Metal Cutting, nuestra experiencia nos ha mostrado una y otra vez que las mediciones reales de rectitud usualmente no son necesarias. Para nuestros propósitos, típicamente no nos importan los números —nos importa que podamos rectificar sin centros una pieza con éxito y que califique como recta para su uso final en la aplicación del cliente.
Incluso donde los clientes han especificado rectitud X sobre Y, nuestros métodos de prueba fáciles y definitivos nunca han fallado en cumplir los requisitos de los clientes.
En los raros casos donde sabemos que habrá una curvatura —como con una operación de tumbado agresiva o chorro de arena— o que el material con el que empezamos está curvado/arco, Metal Cutting podría entonces usar una versión pasa/no pasa de la prueba de hueco para determinar si el extremo de la pieza está dentro de la especificación sobre la longitud de la pieza.
Para lograr rectitud, así como paralelismo, cortes extremos perpendiculares y otras características GD&T importantes, nuestro objetivo es la rentabilidad así como piezas de alta calidad y tolerancias ajustadas. Para ese fin, encontramos que los métodos de prueba cualitativos que usamos para rectitud y otras características consistentemente nos ayudan a mantener los costos de producción bajo control mientras entregamos los resultados que nuestros clientes necesitan.
Tecnología Industrial
- Aplicaciones de impresión 3D metálica: casos de uso avanzados – Parte 2
- Aplicaciones de impresión 3D metálica: prototipado y utillaje – Parte 1
- Pieza del Mes del Cliente: Muestre su innovación impresa en 3D
- Impresión 3D de Metal Explicada: Proceso de Tres Pasos del Diseño a la Pieza Final
- Mejores acabados en metal bruto para piezas y gabinetes de chapa
- Desbarbado Eficiente, Libre de Rebabas, para Piezas Metálicas Pequeñas de Alto Volumen
- Pulido de precisión de metales: soluciones líderes para piezas impresas en 3D
- De grande a micro: dominando piezas pequeñas en corte CNC de metales
- Medición Precisa de Perpendicularidad para Piezas Metálicas Pequeñas – Guía y Técnicas
- Dominando las Tolerancias de Circularidad en Piezas Metálicas Pequeñas para Fabricabilidad Óptima
- Servicios de Mecanizado de Piezas Pequeñas de Precisión para la Excelencia Industrial