



Tres consejos esenciales para crear moldes plásticos de alta precisión
En términos de la función de los moldes plásticos y las propiedades especiales del moldeo de productos plásticos, se introducen los asuntos a los que se debe prestar atención al fabricar moldes.
La función del molde plástico es doble, dar al plástico plastificado la forma, calidad, enfriamiento y expulsión de la pieza plástica deseados. El molde determina las propiedades, forma, tamaño y precisión de la pieza plástica final. Por lo tanto, el diseño de una estructura de molde de inyección avanzada y razonable es la clave para obtener los requisitos de calidad, calidad de producto estable y los mejores beneficios económicos.
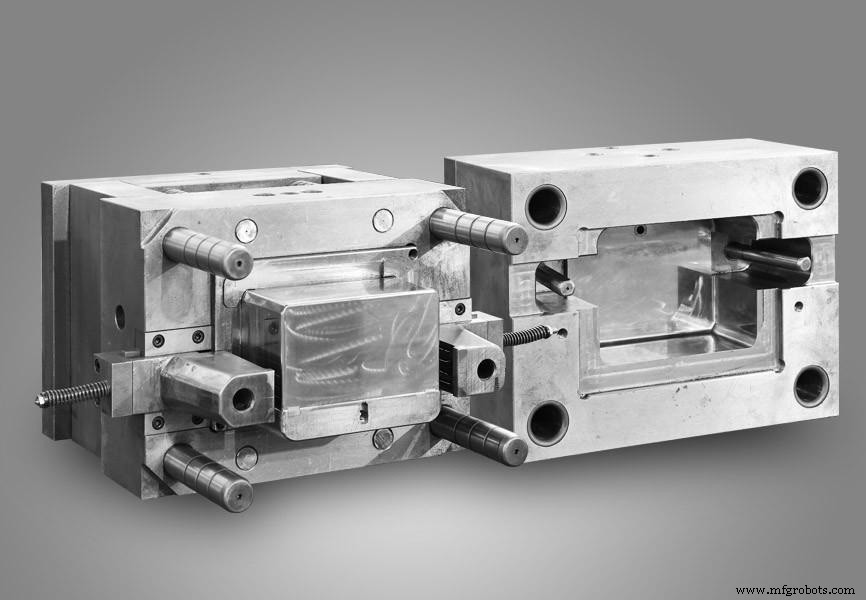
3 Principios de diseño de moldes
Para hacer un buen trabajo en el diseño de moldes plásticos, debemos comprender los siguientes principios:
1. Selección razonable de la superficie de partición
Para que el producto y el agregado del sistema de colada puedan ser removidos del molde, el molde debe tener una superficie de partición. La superficie de partición es un factor importante para determinar la estructura del molde. El establecimiento de la superficie de partición determina la estructura y el proceso de fabricación del molde, y afecta el flujo del fundido y el desmoldeo de las piezas plásticas. El principio general de selección de la superficie de partición es garantizar la calidad de las piezas plásticas, simplificar la estructura del molde y facilitar el desmoldeo. Considere los siguientes factores al elegir:
(1) No debe estar ubicado en una posición conspicua y afectar la forma. Las superficies de partición inevitablemente dejan marcas en las piezas plásticas. Es mejor no elegir la superficie exterior lisa del producto.
(2) No se debe formar hundimiento por ello. Es decir, la selección de la superficie de partición debe ser propicia para el desmoldeo, y se debe evitar el mecanismo de extracción de núcleo lateral tanto como sea posible. Para este propósito, la superficie de partición debe seleccionarse en el tamaño más grande de la pieza plástica. Ver Figura 1. Dado que hay secciones de bajo hundimiento en ambos extremos de la unión de manguera, se usa la "línea de partición para partición vertical".
(3) Debe estar ubicado en una posición donde el procesamiento sea fácil. Como se muestra en la Figura 2, la línea de partición del mango del cepillo de dientes está ubicada en la superficie de ancho máximo del producto, y el producto moldeado puede desmoldearse fácilmente. O la línea de ajuste del molde es consistente con su curva de forma, y el procesamiento es fácil. La línea de partición mostrada en la Fig. 3(a) está en forma de escalón, lo que dificulta la fabricación de moldes y el procesamiento de productos moldeados. La Fig. 3(b) usa líneas rectas o superficies curvas para facilitar el procesamiento. La Figura 4 es la línea de partición de la plancha eléctrica.
Se puede ver en el análisis anterior que el diseño de la superficie de partición debe basarse en los requisitos de uso de las piezas plásticas, el rendimiento de las piezas plásticas, los parámetros técnicos de la máquina de inyección y el procesamiento del molde.
2. Selección razonable de la superficie de partición
Para que el producto y el agregado del sistema de colada puedan ser removidos del molde, el molde debe tener una superficie de partición. La superficie de partición es un factor importante para determinar la estructura del molde. El establecimiento de la superficie de partición determina la estructura y el proceso de fabricación del molde, y afecta el flujo del fundido y el desmoldeo de las piezas plásticas. El principio general de selección de la superficie de partición es garantizar la calidad de las piezas plásticas, simplificar la estructura del molde y facilitar el desmoldeo. Considere los siguientes factores al elegir:
- Tamaño de la cuadrícula
El ángulo de desmoldeo varía según el tipo de cuadrícula, tamaño y tamaño del área total de la porción de cuadrícula. Cuando el paso de la cuadrícula (P) es inferior a 4 mm, el ángulo de desmoldeo debe ser de aproximadamente 1/10; si el tamaño del segmento de la cuadrícula (C) es mayor, el ángulo de desmoldeo debe aumentarse; si la altura de la cuadrícula supera 8 mm, el ángulo de desmoldeo debe aumentarse. Si el tamaño del segmento de la cuadrícula (C) es grande, haga una cuadrícula de menos de 1/2H en la cavidad del lado del molde móvil de la pieza moldeada.
3. Espesor de pared uniforme
El espesor de pared de las piezas plásticas es un elemento estructural importante, que está determinado por los requisitos de uso y requisitos de proceso, y tiene un gran impacto en el proceso. Por lo tanto, es muy importante elegir el espesor de pared de las piezas plásticas razonablemente.
En términos de tecnología, si el espesor de pared es demasiado pequeño, la resistencia al flujo del plástico en la cavidad es grande, y es difícil de formar, especialmente para formas complejas y piezas plásticas de gran tamaño, que son propensas a defectos de llenado o aumentan la presión de inyección; el espesor de pared es demasiado grande. No solo aumenta el coste, sino que también prolonga el tiempo de enfriamiento, alarga el ciclo de moldeo, reduce la eficiencia de producción, y es propenso a defectos como poros de contracción y burbujas. El espesor de pared debe ser uniforme en todas partes, pero debido a la estructura de la pieza plástica, o el espesor de pared debe cambiarse durante el moldeo, y el espesor de pared necesita ajustarse adecuadamente por razones económicas. Los siguientes puntos deben considerarse al determinar el espesor de pared:
- Resistencia estructural.
- Resistencia al desmoldeo.
- Puede dispersar uniformemente el efecto de impacto.
- Prevenir agrietamiento de la pieza metálica insertada (el coeficiente de expansión térmica del material de moldeo es diferente al del material metálico, y las grietas se generan fácilmente al encoger).
- La estructura obstaculiza el flujo y previene el llenado insuficiente. Los valores de espesor de pared (t) para distancia de llenado posible (L) para varios materiales de moldeo se resumen en la Tabla 1. La selección del espesor de pared depende del tipo de plástico y del tamaño de la pieza moldeada. Para piezas plásticas pequeñas de plásticos termoendurecibles, el espesor de pared es 1,5~2,5 mm, para grandes, 3,2~8 mm, y el plástico con mala fluidez toma el valor mayor, pero generalmente no supera 13 mm. Los termoplásticos tienen buena fluidez y son fáciles de formar piezas plásticas de pared delgada, usualmente 1~4 mm, y el más delgado puede alcanzar 0,25 mm.
Mejor fabricante de moldes plásticos en China — JTR
JTR es profesional en una amplia gama de servicios de mecanizado CNC, para la fabricación de moldes, somos más que profesionales, tenemos décadas de experiencia en ello, y nuestros clientes son de muchos países diferentes. En JTR, puede obtener asesoramiento gratuito de diseño de moldes de nuestro equipo de diseño. Por favor, siéntase libre de pedir ayuda.
Tecnología Industrial
- Cómo los Fabricantes de Moldes de Inyección de Plástico Impulsan Innovación y Calidad
- Directrices de diseño para impresión 3D SLA: Consejos para construcciones de alta calidad
- Optimice sus impresiones 3D Polyjet: Directrices de diseño para precisión y éxito multi-material
- Domine el diseño de chapa metálica: Consejos probados para una producción más rápida y rentable
- Top 5 Estrategias de Diseño para un Reaction Injection Molding (RIM) Exitoso
- Estrategias de diseño probadas para moldeo por colada con poliuretanos termoestables
- Dominando las Estanterías de Almacén: 4 Consejos de Diseño Comprobados para la Eficiencia
- Consejos probados de layout PCB alta velocidad para diseños fiables
- 5 Consejos de Expertos para Diseño de Chapa Metálica de Precisión
- Dominando el Vacío de Poliuretano: Claves de Diseño para Prototipos Superiores
- Directrices expertas de diseño para moldeo por inyección de alta calidad