



Fresado de alta velocidad vs. Electroerosión por hilo: ¿Uno es superior o ambos son esenciales?
En los últimos años, ha habido una voz en la industria de fabricación de moldes de que el fresado de alta velocidad reemplazará a la electroerosión por hilo (Wire EDM), lo que lleva a algunos propietarios de fábricas a tomar decisiones irracionales al invertir en equipos. Las fábricas deben averiguar las ventajas y desventajas de estas dos tecnologías, elegir el equipo adecuado según sus propias necesidades de procesamiento, y no deben seguir ciegamente la tendencia.
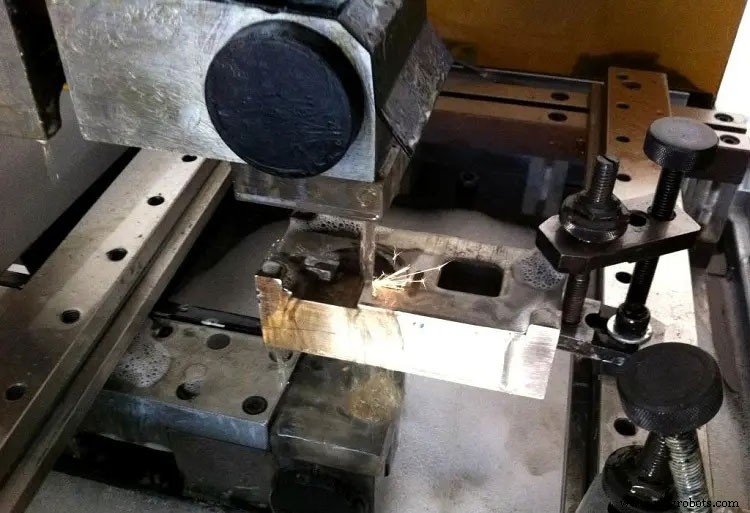
¿Puede el desarrollo del fresado de alta velocidad reemplazar a la electroerosión por hilo?
Se puede decir que la electroerosión por hilo y el fresado de alta velocidad son los dos métodos principales de tecnología de procesamiento de conformado de moldes, y cada uno tiene sus ventajas. Con el rápido desarrollo de la tecnología de fresado de alta velocidad, ¿puede su tendencia de desarrollo reemplazar a la electroerosión por hilo?
Objetivamente hablando, la tecnología de fresado de alta velocidad no es omnipotente. Su producción se origina en la complementación de las debilidades del fresado tradicional y la tecnología EDM. Su desarrollo maduro ha ampliado gradualmente su campo de aplicación, pero debido a las características del propio proceso de fresado, está limitado y no puede reemplazar al EDM en el procesamiento de moldes.
Ventajas y aplicaciones de la electroerosión por hilo
En pocas palabras, las ventajas de la electroerosión por hilo se reflejan principalmente en el procesamiento de ranuras profundas y estrechas, el procesamiento de esquinas interiores agudas, el procesamiento de bordes agudos, el procesamiento fino, complejo y de precisión, el procesamiento de cavidades profundas, etc., así como el procesamiento de materiales superduros. Estas son las áreas donde las capacidades de fresado de alta velocidad son deficientes. Se puede ver que en la fabricación de moldes de precisión con formas finas y complejas, el EDM tiene una ventaja absoluta.
Con el rápido desarrollo de la tecnología de fresado de alta velocidad, la demanda de EDM de desbaste y mecanizado medio se ha reducido significativamente. Sin embargo, ante los desafíos, el EDM ha integrado tecnología avanzada de control numérico, y el progreso tecnológico ha permitido que varios indicadores de proceso alcancen un nivel alto. Puede obtener una microcavidad con bordes y esquinas altamente precisos, y puede obtener un efecto de procesamiento de superficie espejo con un valor Ra inferior a 0,1 micras.
Además, tecnologías como la combinación de electroerosión por hilo y fresado CNC, y electroerosión con polvo mezclado para acabado de grandes áreas también han ampliado el rango de aplicación del EDM.
Para el procesamiento de piezas con requisitos técnicos como cavidades de precisión pequeñas, ranuras estrechas, surcos y esquinas, el EDM debería ser la primera opción.
Para el mecanizado de formas complejas, especialmente cuando hay superficies complejas difíciles de alcanzar por la herramienta, el EDM se ha convertido en el método preferido. Cuando se mecanizan piezas que requieren corte profundo, se debe evitar el fresado de alta velocidad cuando las piezas tienen una relación de aspecto particularmente alta.
Para el mecanizado de piezas de alta tecnología, el tiempo de programación para mecanizar electrodos es generalmente más corto que el tiempo para mecanizar piezas en fresado de alta velocidad. En aplicaciones de mecanizado más complejas, esta diferencia se vuelve más pronunciada; y si se especifica el acabado EDM, en tales casos se requiere EDM para proporcionar una superficie con patrón de fuego.
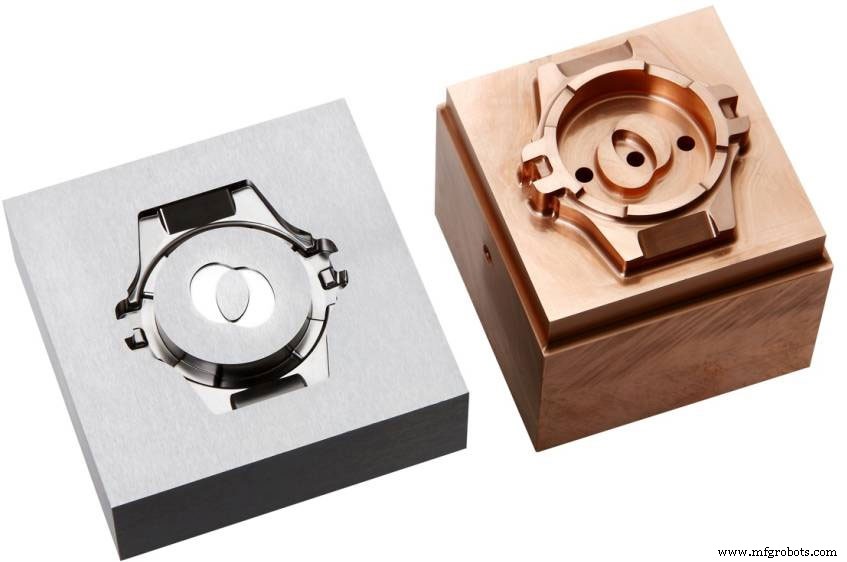
Vale la pena mencionar que hay muchas situaciones de procesamiento que teóricamente pueden ser procesadas por fresado de alta velocidad. Pero, debido al alto costo de las microherramientas y el riesgo de fresar piezas de acero de alta dureza, es mejor usar electroerosión por hilo para fresar fácilmente electrodos de cobre y lograr resultados de EDM predecibles.
Ventajas y aplicaciones del fresado de alta velocidad
El fresado de alta velocidad adopta una fresadora de diámetro pequeño, alta velocidad y pequeño avance por ciclo, lo que mejora enormemente la eficiencia de producción y la precisión de mecanizado. Al mismo tiempo, debido a la baja fuerza de fresado, se reduce la deformación térmica de la pieza, la profundidad de fresado es pequeña y el avance es rápido, por lo que la rugosidad superficial del mecanizado es pequeña.
El fresado de alta velocidad es adecuado para el procesamiento de la mayoría de moldes. En el procesamiento de moldes, el fresado de alta velocidad puede procesar piezas de acero endurecido a 60 HRC. Por lo tanto, el fresado de alta velocidad permite el corte después del tratamiento térmico, lo que simplifica enormemente el proceso de fabricación de moldes.
El proceso tradicional de fresado CNC es: formado en bruto → fresado en bruto de cavidad → tratamiento térmico → acabado de forma → EDM de cavidad → rectificado y pulido de cavidad por ajustador → tratamiento de refuerzo superficial.
Los procedimientos después del mecanizado de alta velocidad son: mecanizado de forma en bruto → tratamiento térmico → mecanizado de acabado de forma → mecanizado de cavidad por fresado de alta velocidad → tratamiento de refuerzo superficial, lo que puede ahorrar mecanizado eléctrico (relativamente), rectificado manual y otros procesos, acortar la ruta del proceso y mejorar enormemente la productividad de mecanizado.
En general, el fresado de alta velocidad debería usarse en lugar de EDM para mecanizado con gran cantidad de remoción. Cuando la herramienta es fácil de acercar a la pieza, la forma de la pieza de procesamiento es abierta, y el caso con una relación de aspecto pequeña es adecuado para fresado de alta velocidad.
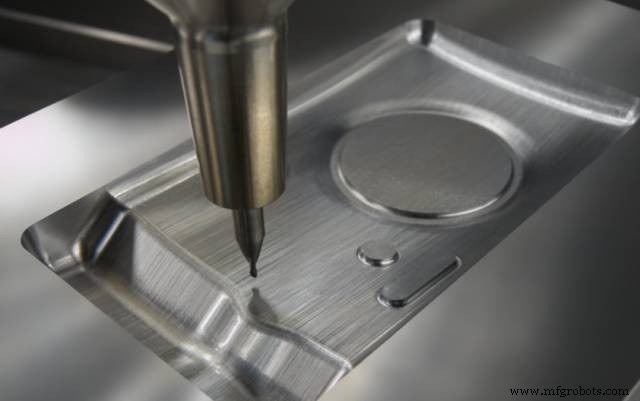
El fresado de alta velocidad es muy adecuado para la fabricación de electrodos. Los electrodos de fresado tradicional necesitan ser pulidos a mano, y la consistencia es pobre, lo que afectará la calidad del EDM. Los electrodos para fresado de alta velocidad requieren prácticamente ningún pulido manual y el desbaste y acabado de electrodos logran una consistencia casi perfecta. Al mismo tiempo, el fresado de alta velocidad puede procesar electrodos con paredes delgadas y formas más complejas.
Sin embargo, no importa cuánto se desarrolle el fresado de alta velocidad, está limitado por su mecanismo. Incluso si se usa el mecanizado de cinco ejes con herramienta rotativa, no se puede mecanizar la forma de ángulo agudo. Para cavidades profundas y ranuras estrechas, el efecto no es ideal debido a la rigidez insuficiente de la herramienta.
Desarrollo de fusión de electroerosión por hilo y fresado de alta velocidad
Con el rápido desarrollo del fresado de alta velocidad hoy, el espacio de desarrollo del EDM se ha comprimido en cierta medida. Al mismo tiempo, el fresado de alta velocidad también ha traído un mayor progreso tecnológico al EDM. Por ejemplo, usando fresado de alta velocidad para fabricar electrodos, el número de diseños de electrodos se reduce enormemente debido a la realización de mecanizado de áreas pequeñas y resultados de superficie de alta calidad.
Además, usar fresado de alta velocidad para fabricar electrodos también puede mejorar la eficiencia de producción a un nuevo nivel, y puede garantizar la alta precisión de los electrodos, de modo que la precisión de la electroerosión por hilo también mejora. Si la mayor parte del mecanizado de la cavidad se hace por fresado de alta velocidad, el EDM solo se usa como medio auxiliar para limpiar esquinas y recortar bordes, de modo que el excedente es más uniforme y menor.
El desarrollo de la electroerosión por hilo y el fresado de alta velocidad es armonioso y complementario. El desarrollo de la tecnología de fresado de alta velocidad promueve el desarrollo de la tecnología EDM y también proporciona una nueva fuerza impulsora para su desarrollo. Existe un papel irremplazable entre ellos, y los dos deben aprovechar sus fortalezas y evitar debilidades. La combinación de estas dos tecnologías puede proporcionar la solución de procesamiento perfecta para la fabricación de moldes altamente complejos y de alta precisión.
Tecnología Industrial
- Dominando el corte por hilo: Guía completa de EDM por hilo
- Corte por Hilo CNC: Definición, Proceso y Aplicaciones
- Cortadoras por hilo EDM de alta precisión: Tecnología y fiabilidad
- Máquinas de Electroerosión por Hilo de Primera Categoría: Soluciones de Corte de Precisión desde Taiwán
- Cómo Funciona el Corte por Hilo EDM CNC y sus Beneficios
- Mecanizado por Electroerosión (EDM): Precisión y Potencia en Eliminación de Material
- Mejores Máquinas CNC EDM para Mecanizado de Precisión
- Corte por Electroerosión por Hilo: Ventajas, Desventajas y Mejores Usos
- Programación Wire EDM: Guía Completa CNC para Mecanizados por Electroerosión
- Soluciones pioneras de electroerosión por hilo para producción compleja de moldes y matrices
- 5 Beneficios y Aplicaciones Esenciales de la Tecnología Wire EDM