



Cómo Seleccionar la Muela de Rectificado Ideal para su Aplicación Específica
Tomar el camino de la muela de rectificado de propósito general es rápido, fácil y aparentemente económico. También podría ser la mejor manera de volverse no competitivo.
Los talleres tienen varias buenas razones para usar muelas de rectificado cilíndricas y sin centro de propósito general. El reemplazo de la muela consume tiempo y requiere una buena cantidad de habilidad, haciendo que el cambio sea un proceso costoso.
Las propias muelas también son bastante caras, por lo que es lógico que la gerencia del taller quiera unas que puedan rectificar la mayor variedad de materiales posible, minimizando así la inversión.
Y las muelas deben almacenarse adecuadamente cuando no están en uso —dependiendo del tamaño y tipo de rectificadora y las muelas que usa, esto puede requerir una cantidad significativa de espacio.
Dicho esto, muchos expertos en rectificado tienen argumentos fuertes para tomar un enfoque de muela de rectificado específica para la aplicación, particularmente en cantidades de trabajo más altas o donde los materiales son desafiantes de rectificar.
Intentar forzar con una muela de propósito general a menudo conduce a una serie de problemas, entre ellos carga de la muela, quemado de la pieza, niveles de productividad pobres y procesos inestables.
Lo peor de todo, puede generar desecho en lo que es típicamente la operación de mecanizado final, cuando las piezas están en su mayor valor y reemplazarlas potencialmente requerirá semanas de retrabajo.
Considere las Variables de la Operación de Rectificado
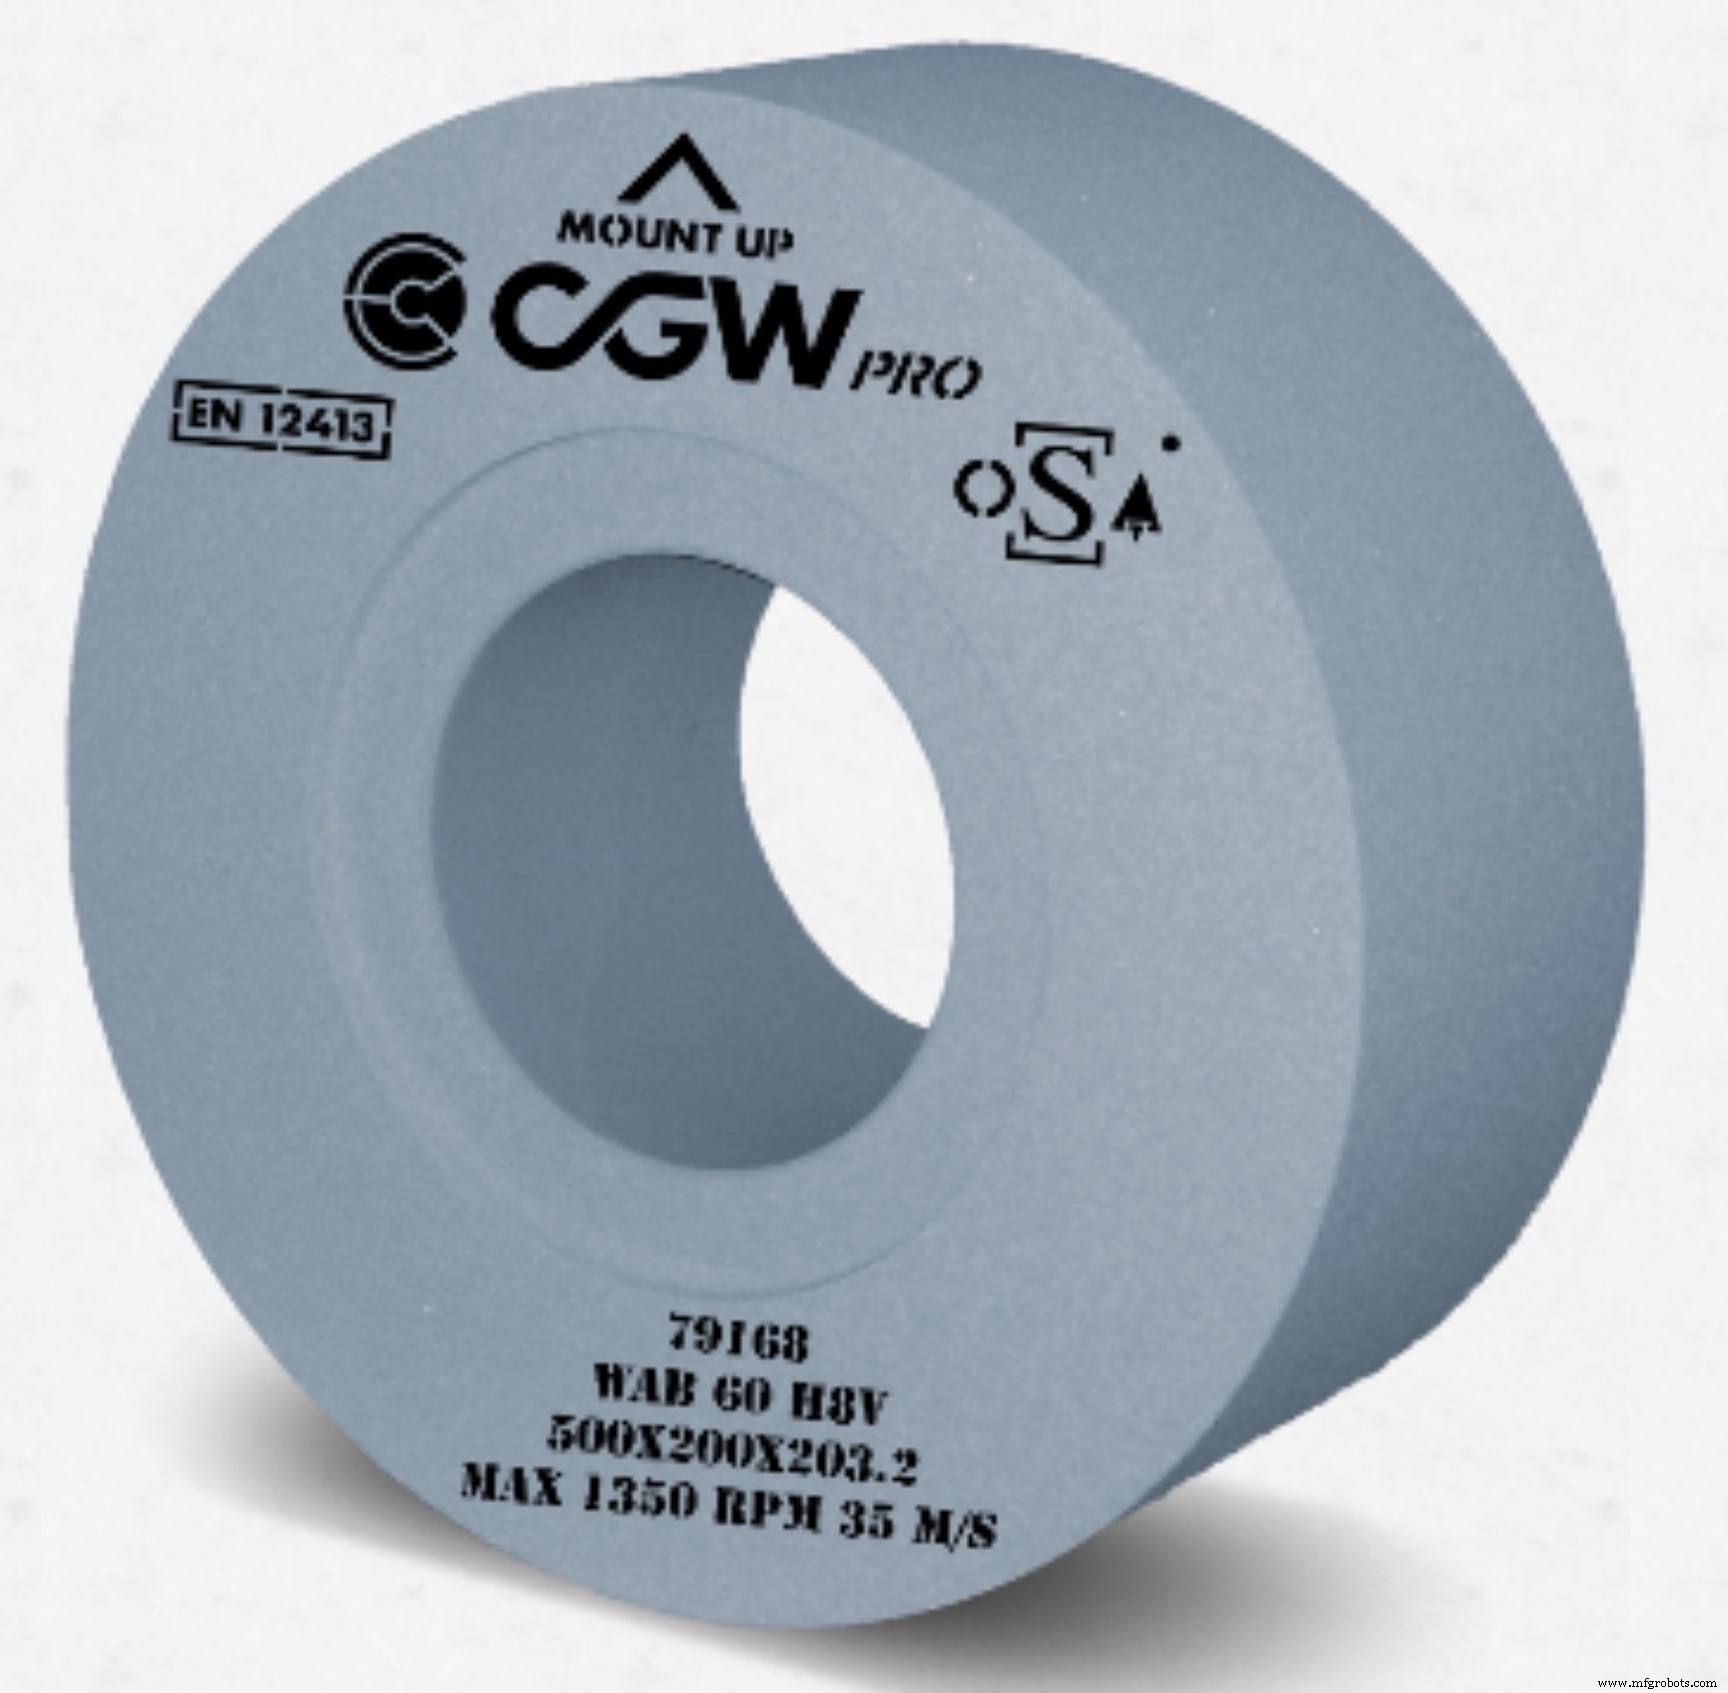
Pero el término "aplicación" abarca muchas variables. Como se sugirió, las cantidades de producción más altas son una gran parte del cálculo de justificación de la muela, pero también está la geometría específica de la pieza a considerar, así como los requisitos de precisión, tipo y dureza del material, y la calidad o edad de la máquina herramienta que se usará para rectificarlas. Cada uno de estos factores juega un papel en qué tan bien funcionará una muela, y si su uso incluso debería intentarse.
Rodney Finch, gerente de aplicaciones de rectificado de precisión en CGW Abrasives, señala que el último de estos —la edad de la máquina herramienta y sus capacidades mecánicas— a menudo se pasa por alto.
"Muchos clientes asisten a ferias comerciales o seminarios de rectificado e inmediatamente quieren incorporar las últimas y mejores tecnologías que han visto allí", dice. "Un gran ejemplo de esto es tomar una aplicación simple de óxido de aluminio e intentar moverla a un grano cerámico o incluso una muela superabrasiva. A menos que tenga una máquina relativamente nueva diseñada para rectificado de alto rendimiento, probablemente tendrá un mal resultado."
El problema es uno de rigidez, explica Finch. Con abrasivos cerámicos modernos, necesita "empujarlo realmente" para triturar los granos y exponer continuamente material de rectificado fresco. Sin este evento crítico, la muela deja de cortar y rápidamente se carga con material de la pieza, una situación que requiere que el operador detenga la producción el tiempo suficiente para acondicionar la muela y luego reiniciar el proceso de rectificado.
¿El resultado? Frustración, tiempo perdido y dinero gastado en tecnología de muela que habría sido mejor invertido en otro lugar.
Haga las Preguntas Correctas
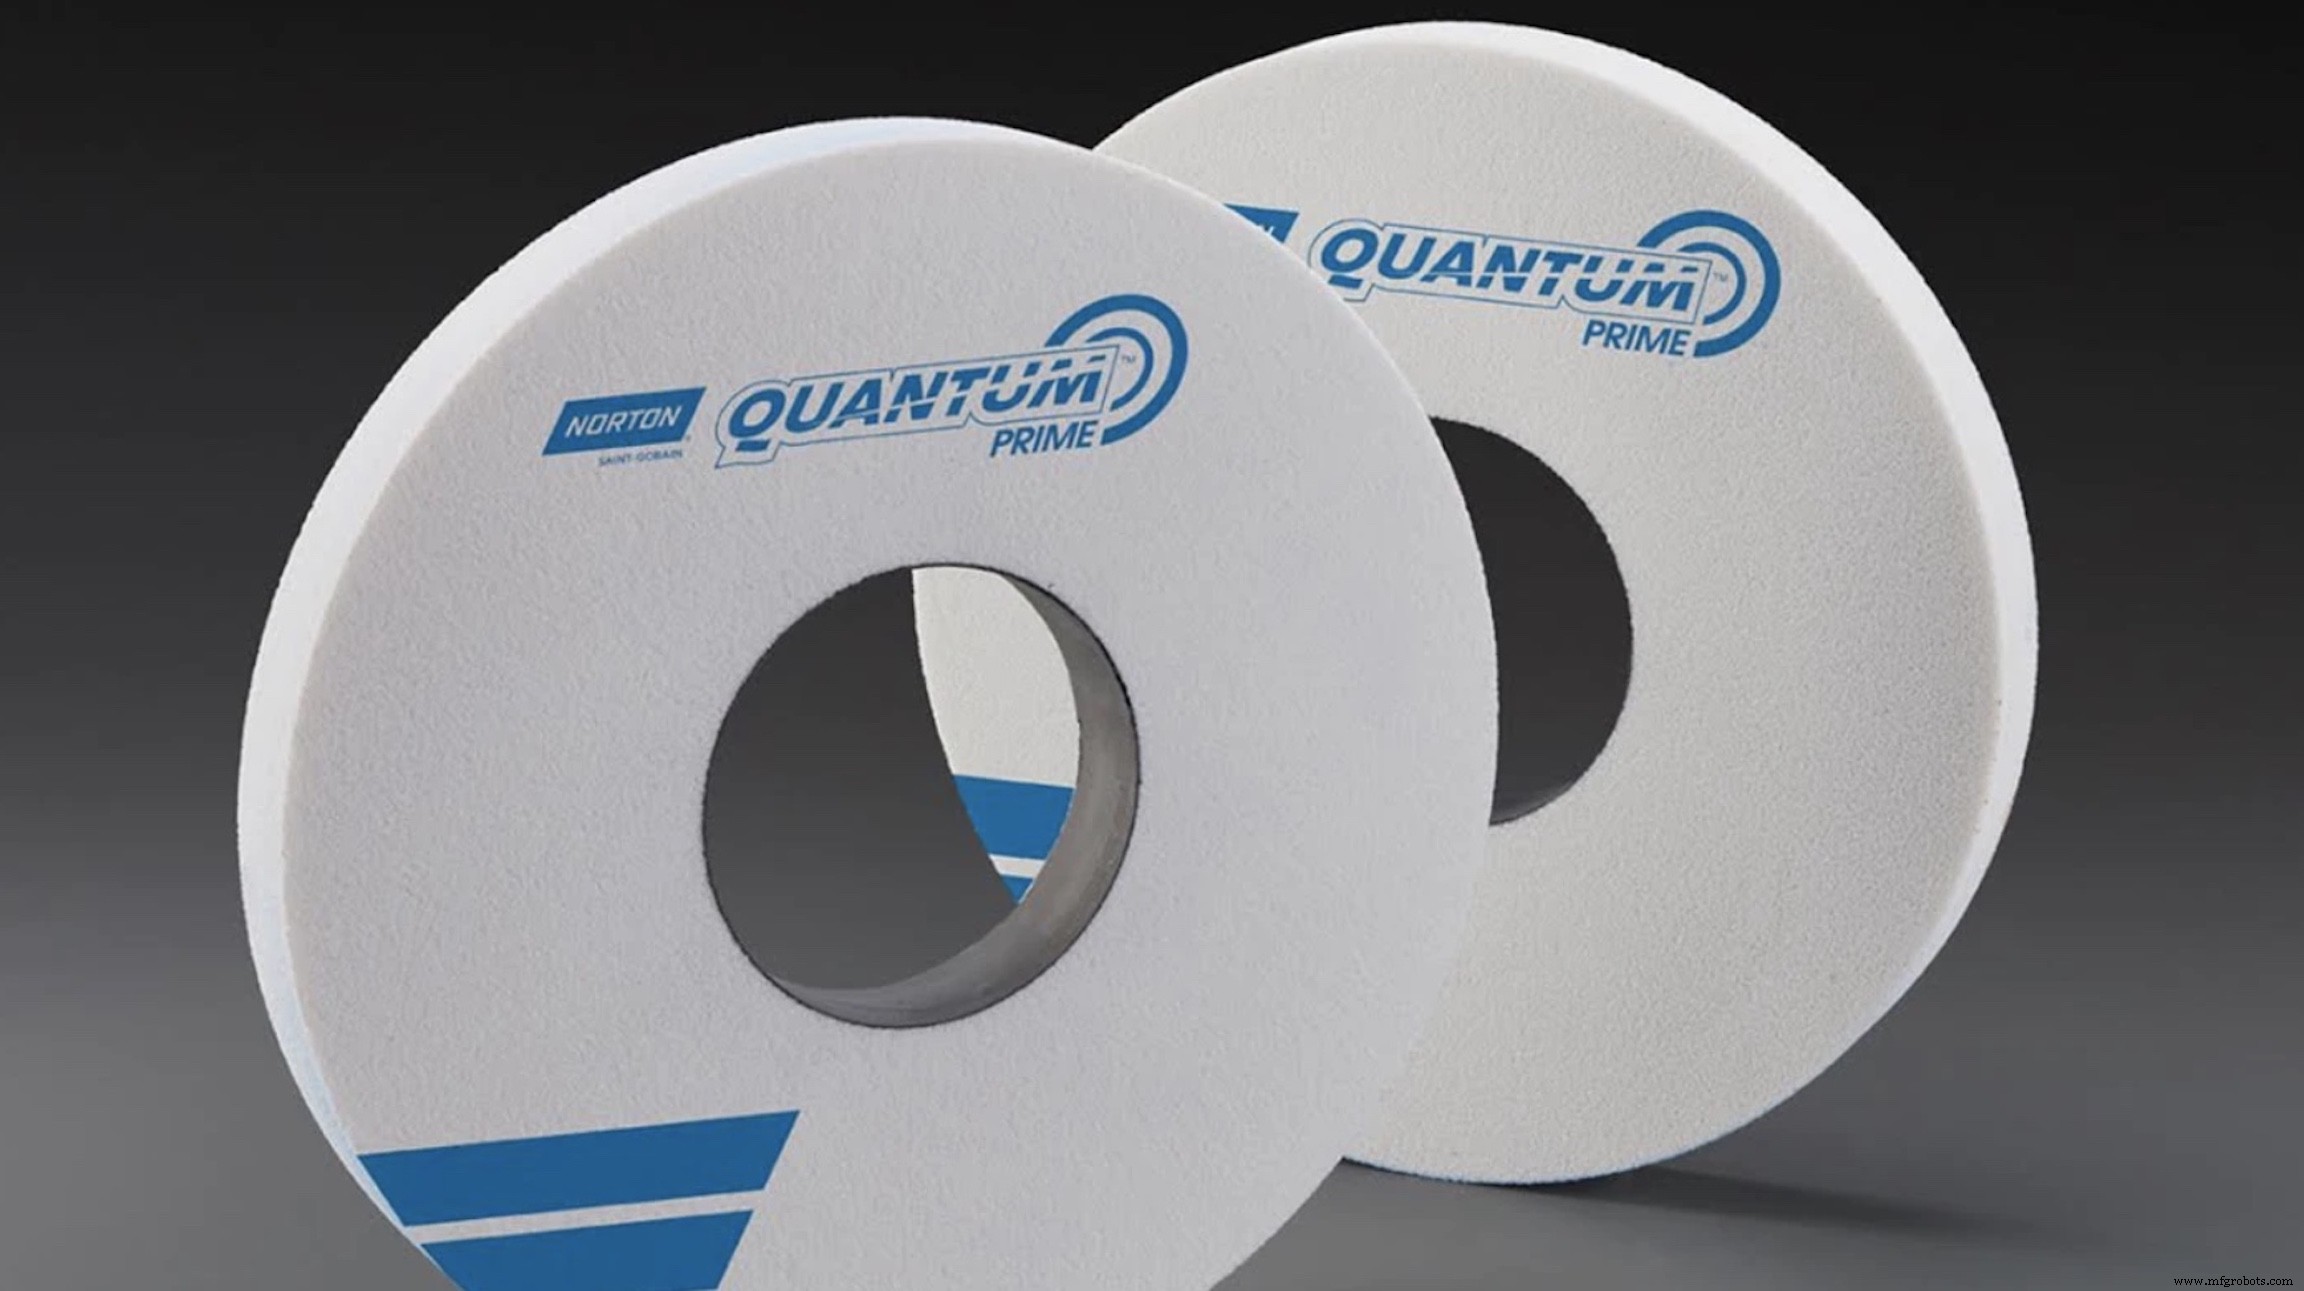
Para aquellos con el equipo de rectificado adecuado, sin embargo, los superabrasivos y muelas cerámicas pueden hacer un mundo de diferencia en términos de productividad y calidad de pieza.
Incluso así, dado el enorme número de abrasivos, aglutinantes, tamaños de grano y formas, y otros factores, seleccionar la muela óptima para cualquier aplicación —superabrasiva o no— rara vez es un asunto directo. Eso es según Taqwa Gilani, ingeniera senior de aplicaciones en Norton Saint-Gobain Abrasives, quien señala un hecho obvio: Por eso ella y otros como ella tienen un trabajo.
"Norton emplea un equipo de ingenieros de aplicaciones porque el rectificado es un proceso de mecanizado muy complejo", dice. "También es por eso que animamos a nuestros clientes a trabajar con nosotros en la selección de muelas, y a enviarnos un dibujo y especificaciones de material para sus proyectos. Además de ayudarles a determinar la solución más productiva y rentable, también podemos afinar varias propiedades de la muela —agregando un agente lubricante al aglutinante, por ejemplo— para optimizar el rendimiento y la calidad de la pieza."
Como Finch, Gilani generalmente recomienda que los fabricantes de alta mezcla/bajo volumen y aquellos que rectifican una gama de materiales intenten quedarse con abrasivos convencionales.
Ella dice que el óxido de aluminio es uno de los abrasivos más versátiles disponibles, esto debido a su capacidad para "rectificar prácticamente cualquier cosa". Aun así, advierte que un enfoque de "una muela para todo" rara vez tiene éxito, y que la tecnología cerámica —aunque más cara inicialmente— proporciona tiempos de ciclo más cortos, generación de calor reducida y, en última instancia, un costo por pieza más bajo.
"Al final del día, busca mantener las fuerzas de rectificado bajas, eliminar el rozamiento debido a la acumulación de material, y minimizar el deterioro de la muela", dice. "Esto ayuda a asegurar la precisión dimensional mientras elimina el daño metalúrgico a la pieza."
Sumérjase en Profundidad
Richard Crowley, ingeniero de servicio técnico en la División de Sistemas Abrasivos de 3M, y el líder de ingeniería de aplicaciones Daniel Billig ven las cosas más o menos de la misma manera.
"Entendemos por qué los talleres podrían querer minimizar su inversión en muelas de rectificado, pero si tiene muchos proyectos y materiales diferentes pasando y quiere intentar usar una muela para todos, los resultados a menudo son menos que deseables", dice Billig.
Crowley está de acuerdo, señalando que los operadores de máquina a veces intentarán diferentes técnicas de acondicionado para aliviar problemas específicos —por ejemplo, intentando mejorar el acabado superficial usando un acondicionado muy fino en una muela gruesa.
En este ejemplo, al menos, tal enfoque solo llevaría al rozamiento que mencionó Gilani de Norton: "Casi siempre es mejor obtener el abrasivo y tamaño de grano correctos y luego acondicionarlo de manera abierta que intentar hacer que una muela haga muchas cosas diferentes."
Aquí de nuevo, la selección de muela es un tema profundo, por eso los talleres de rectificado están bien aconsejados a asociarse con proveedores conocedores y mantenerse al día con las últimas tecnologías. Y a pesar de lo que se dijo al principio de este artículo sobre tiempos de cambio y gasto en muelas, Billig es rápido en señalar que las muelas de rectificado representan solo una pequeña fracción del costo total de cualquier pieza mecanizada.
"Por eso nos gusta trabajar de cerca con los clientes y mostrarles los beneficios o inconvenientes de hacer ciertas elecciones de muela", dice. "Eso significa pasar tiempo en la planta con usted, mirando sus diversos trabajos, y consumiendo la atención de sus operadores por un día o dos. Es un proceso intensivo que puede consumir bastante tiempo, así que no todo el mundo va a aceptar la oferta, pero los que lo hacen encuentran que pueden ahorrar mucho dinero a largo plazo."
¿Qué técnicas está usando para sacar el máximo provecho de la operación de rectificado de su taller? Comparta sus pensamientos e ideas en los comentarios a continuación.
Tecnología Industrial
- Cómo Elegir la Minicargadora de Ruedas Ideal para su Planta de Gestión de Residuos
- Los mejores proyectos de paisajismo para primavera y transforma tu jardín
- Los mejores accesorios para aprovechar al máximo tu Raspberry Pi
- Cómo Elegir el Gas Ideal para Soldadura MIG: Consejos para Resultados Fuertes y Consistentes
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado
- Guía experta: Selección de la técnica óptima de mecanizado abrasivo para rectificado portátil
- Ultiboard: Guía completa para principiantes en diseño de PCB
- Contrata a los mejores operadores de cargador de ruedas: 4 consejos probados para el éxito
- Cizallas Mecánicas vs Hidráulicas: ¿Cuál Gana para Cortar Metal?
- Cómo elegir el acabado superficial SPI ideal para piezas de moldeo por inyección
- Cómo seleccionar tintes solventes premium para un rendimiento óptimo