



Las 5 Mejores Técnicas de Rectificado para Acabados Superficiales Excepcionales
Mejorar el acabado superficial se puede hacer ajustando uno o más de estos puntos: parámetros operativos, acondicionado de la muela, tamaño de grano, suministro de refrigerante y condición de la máquina.
El rectificado de producción CNC de precisión brilla cuando las piezas requieren tolerancias geométricas ajustadas y acabados superficiales de calidad. Típicamente, los acabados superficiales en el rango de 32 micropulgadas Ra a tan bajo como 4.0 micropulgadas Ra y mejores son los números que se necesitan lograr. Comparativamente, una operación de fresado o torneado tradicional podría lograr un acabado de aproximadamente 125 micropulgadas a 32 micropulgadas Ra.
Si el objetivo es mejorar el acabado superficial actual de 20 micropulgadas Ra a 17 micropulgadas Ra, entonces simplemente aumentar la velocidad de la muela y/o reducir ligeramente el avance podría ser suficiente. Sin embargo, si se requiere un acabado superficial más fino, entonces se deben abordar estos cinco factores.
1) Parámetros Operativos de Rectificado
Ajustar los parámetros de rectificado puede ser la solución más fácil y rápida para mejorar el acabado superficial de una pieza. Aquí están los parámetros clave y las acciones recomendadas para hacerlo con éxito.
Rectificado por arrastre/superficial:
- Aumente la velocidad de la muela. Este es un buen punto de partida. Sin embargo, asegúrese de que la muela esté clasificada para funcionar a la nueva velocidad. La velocidad máxima de operación (MOS) se indicará en el lateral de la muela.
- Reduzca el avance.
- Reduzca la profundidad de corte.
- Aumente el número de pasadas de chisporroteo (spark-out).
Rectificado de diámetro exterior (OD)/diámetro interior (ID):
- Aumente la velocidad de la muela. Como se mencionó antes, la muela debe estar clasificada para funcionar a la nueva velocidad. La velocidad operativa máxima se indicará en el lateral de la muela.
- Reduzca la profundidad de corte por revolución.
- Reduzca la velocidad de trabajo (rpm): La tasa de penetración podría necesitar ajustarse para mantener la profundidad por revolución.
- Aumente el tiempo de permanencia/chisporroteo.
- Use oscilación (una práctica común en rectificado ID por inmersión).
Muchas máquinas de rectificado hoy tienen controladores de velocidad variable, por lo que cambiar la velocidad de la muela puede realizarse simplemente editando el programa CNC o ajustando el controlador de velocidad del husillo. Otras máquinas podrían requerir cambiar manualmente poleas y correas.
Reducir los avances también puede realizarse editando el programa CNC o ajustando el control de avance. Sin embargo, este enfoque puede aumentar el tiempo de ciclo, lo que no siempre es una buena opción, particularmente en una operación de producción donde el tiempo de ciclo es crítico. En aplicaciones donde el tiempo de ciclo no es crítico, reducir el avance podría ser una buena opción para mejorar el acabado superficial de la pieza.
Cuando se aumenta la velocidad de la muela y se reducen la profundidad de corte y el avance, la muela puede volverse desafilada. Esto aumenta la posibilidad de daño térmico a la pieza y puede aumentar las fuerzas de rectificado. Por lo tanto, se debe tener cuidado al ajustar estos parámetros para no introducir otros problemas en el proceso.
2) Acondicionado de la Muela de Rectificado
Las condiciones de acondicionado para muelas de rectificado convencionales y superabrasivas pueden manipularse para ayudar a mejorar el acabado superficial. Esto se logra típicamente reduciendo la velocidad de avance del acondicionador y/o reduciendo la profundidad por pasada durante el acondicionado. Reducir la profundidad de acondicionado hace que la acción de acondicionado sea menos agresiva y resulta en una cara de muela más suave, lo que típicamente mejora el acabado superficial de la pieza. Reducir la velocidad de avance del acondicionador reduce el avance de acondicionado (dress lead), que es la distancia que la muela recorre en una rotación de la muela. El avance de acondicionado puede aplicarse a cualquier proceso de acondicionado donde la herramienta de acondicionado atraviese la cara de la muela. Sin embargo, el avance de acondicionado no se aplica a operaciones de acondicionado por inmersión. Ajustar el avance es una buena manera de mejorar el acabado superficial en procesos existentes.
Es mejor calcular la relación de solapamiento de acondicionado (que tiene en cuenta el ancho del acondicionador) al desarrollar un nuevo proceso o cambiar el tipo de herramienta de acondicionado. La relación de solapamiento es el número de veces que cualquier punto en la cara de la muela de rectificado contactará la cara del acondicionador a medida que este se mueve a través de la muela (Tabla 1).
La relación de solapamiento de acondicionado determina la condición superficial de la cara de la muela. Esto, a su vez, determina la rugosidad superficial de la pieza. Cuando la relación de solapamiento aumenta, el acondicionador golpea el mismo grano en la muela más veces, creando una topografía fina en la superficie de la muela. Esto hace que la cara de la muela se vuelva desafilada y cerrada, resultando en un acabado superficial más fino en la pieza.
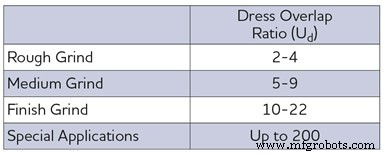
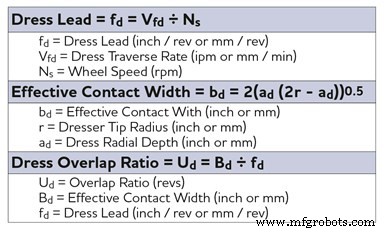
Sin embargo, se debe tener cuidado para asegurar que la cara de la muela no esté demasiado cerrada después de un acondicionado muy fino. Una cara de muela cerrada puede resultar en mayor potencia de rectificado debido a que la superficie de la muela está desafilada y podría causar daño térmico a la pieza. La Tabla 2 muestra las ecuaciones para determinar el avance y la relación de solapamiento.
3) Composición de la Muela de Rectificado: Tamaño de Grano
El tamaño de grano de la muela de rectificado tiene un efecto directo en el acabado superficial. Cuanto mayor el tamaño de grano, más grueso el acabado. Es importante seleccionar el tamaño de grano correcto basado en los requisitos de acabado de la pieza. La Tabla 3 muestra tipos de grano, tamaños y sugerencias para varios requisitos de acabado.
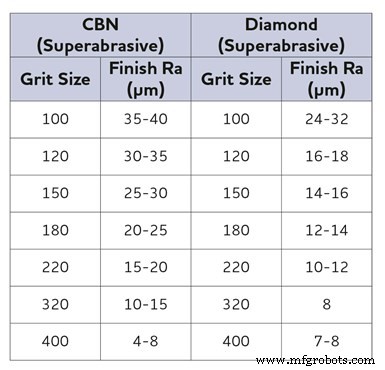
Antes de hacer un cambio al tamaño de grano, se aconseja acondicionar la muela usando parámetros menos agresivos. Reducir el tamaño de grano probablemente signifique que los avances necesitarán reducirse y, como resultado, los tiempos de ciclo podrían aumentar. Los tamaños de grano más pequeños no pueden remover material a una tasa de remoción tan alta como los granos más gruesos. Además, el daño térmico podría inducirse en una pieza al usar tamaños de grano más pequeños.
La composición de una muela de rectificado abrasiva convencional incluye tipo y tamaño abrasivo, estructura de la muela (espaciado de grano), grado (dureza del aglutinante) y tipo de aglutinante. La composición de una muela de rectificado superabrasiva incluye tipo y tamaño abrasivo, concentración abrasiva, y grado y tipo de aglutinante. Los abrasivos convencionales incluyen óxido de aluminio, carburo de silicio y abrasivo cerámico; y los superabrasivos incluyen diamante y nitruro de boro cúbico (cBN).
Antes de ordenar una muela con un tamaño de grano más pequeño, se aconseja contactar a un fabricante/distribuidor de muelas de rectificado para encontrar la mejor composición de muela para una aplicación.
4) Suministro de Refrigerante
Si la aplicación de refrigerante es insuficiente, las virutas de rectificado pueden reintroducirse en la zona de rectificado. Las virutas pueden causar rayaduras en la pieza, lo que a menudo se experimenta en rectificado ID. Es crítico asegurar que la boquilla de refrigerante esté correctamente dirigida hacia la zona de rectificado y que haya suficiente flujo y presión de refrigerante para lavar las virutas fuera del área. Apuntar con precisión a toda la zona de rectificado puede ser clave para lograr un acabado superficial consistente a lo largo de la pieza. En algunos procesos de alta tasa de remoción, podría ser necesario ajustar la presión del refrigerante para igualar la velocidad de la muela y evitar quemar la pieza. Esto también ayuda a remover virutas de la zona de rectificado.
Las virutas también pueden adherirse a la muela de rectificado, en algunos casos. Esto puede ocurrir en rectificado más agresivo o al rectificar ciertos metales que tienden a adherirse a la muela. En estas aplicaciones, podrían necesitarse boquillas de fregado. Las boquillas de fregado son típicamente de alta presión (500-1,000 psi), dispositivos de bajo caudal que se dirigen después de la zona de rectificado para remover virutas de la estructura de la muela.
Es poco probable que las boquillas de fregado sean la respuesta para rectificado ID, sin embargo, debido a la cantidad limitada de espacio en el orificio de la pieza. En estos casos se debe usar refrigerante por inundación. Sin embargo, para rectificado OD y por arrastre/superficial, las boquillas de fregado a menudo pueden implementarse sin interferir con la pieza o fijaciones.
Un mal filtrado de refrigerante también puede afectar negativamente el acabado superficial y/o causar rayaduras en la superficie de la pieza. Si las partículas no se filtran, pueden bombearse de vuelta a la zona de rectificado junto con el refrigerante. Cuando se sospecha que el filtrado es la causa de rayaduras y mal acabado, puede necesitarse un filtro de micras más pequeño. Una regla general para rectificado de carburo, por ejemplo, es usar un filtro que filtre partículas, como mínimo, mayores al 10% del tamaño de grano de la muela (ver Tabla 4).
Expand Expand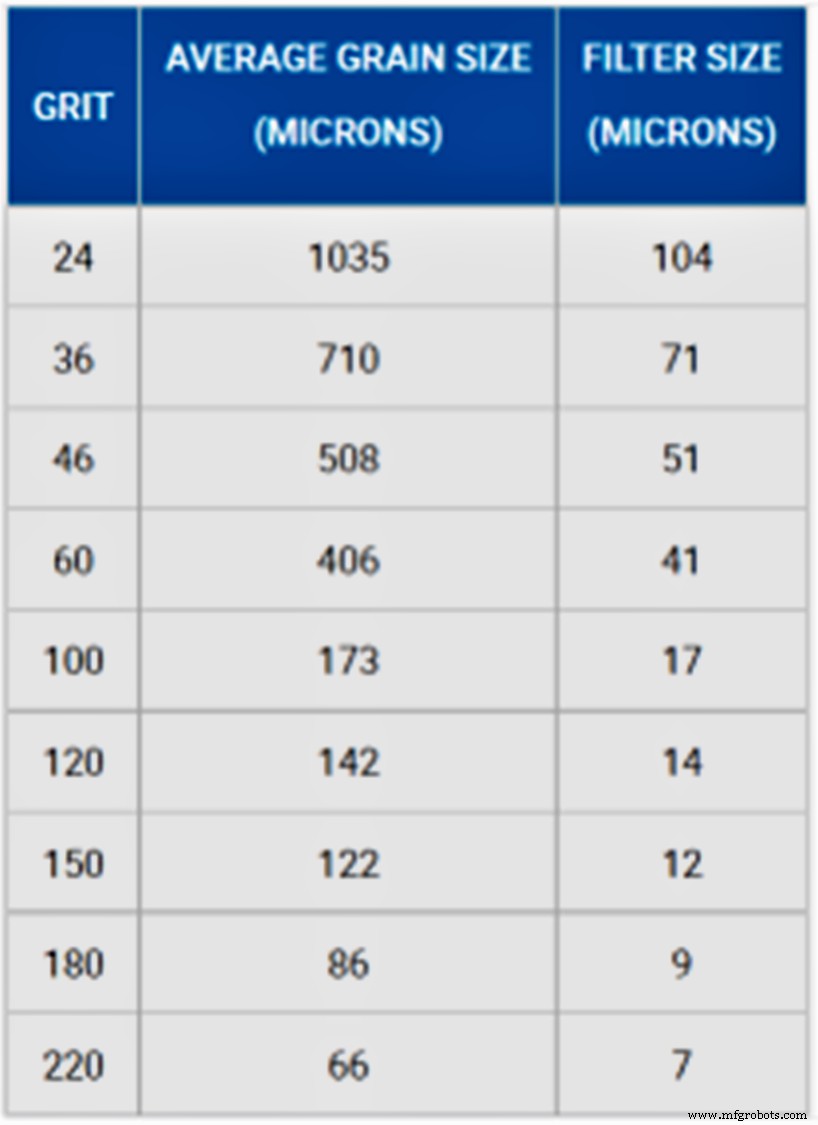 Tabla 4. Una regla general para rectificado de carburo es usar un filtro que capture partículas mayores al 10% del tamaño de grano de la muela.
El tipo de refrigerante también puede influir en el acabado superficial, típicamente debido al impacto de la lubricidad en el desgaste de la muela. El refrigerante de aceite puro generalmente promueve menor desgaste de la muela y, por lo tanto, un acabado superficial más consistente.
5. CONDICIÓN DE LA MÁQUINA
Los factores relacionados con la máquina de rectificado pueden afectar el acabado superficial de la pieza. Estos incluyen:
Equilibrado del conjunto muela/buje: Si el conjunto de la muela de rectificado no está equilibrado a un nivel aceptable, puede resultar en vibraciones y/o mal acabado superficial. El equilibrado puede realizarse usando equipos como un equilibrador estático, equilibrador dinámico/manual, o un equilibrador automático montado en la máquina. La precisión y acabado superficial requeridos de la pieza determinarán el tipo de equipo a usar.
Los sistemas de equilibrado automático montados directamente en el husillo de rectificado son la mejor opción de equilibrado. Este sistema mueve automáticamente pesos dentro de un buje para contrarrestar el desequilibrio muela/buje. Los equilibradores automáticos están limitados a máquinas de mayor tamaño como de arrastre y tipo OD y, por lo tanto, no son prácticos para muelas de diámetro pequeño.
El siguiente mejor método para equilibrar es el sistema de equilibrado dinámico/manual, que puede usarse en todo tipo de máquinas. Equilibra el conjunto muela/buje directamente en la máquina pero requiere el movimiento manual de los pesos de equilibrado.
Finalmente, el equilibrado estático, que se realiza fuera de la máquina, tiene sus limitaciones en términos de los niveles de equilibrado que puede lograr. Sin embargo, es mejor que no equilibrar y, en algunas aplicaciones, funciona bien.
Dicho esto, no todas las muelas requieren equilibrado. Algunas muelas pequeñas que tienen una masa baja no tienen el peso para crear un desequilibrio problemático. Así que, a menos que estas muelas pequeñas estén funcionando a velocidades muy altas o si la máquina/sistema (portaherramientas) no es rígido, no se requiere equilibrado. Además, las muelas usadas para aplicaciones de menor precisión o desbaste podrían no requerir equilibrado.
Rigidez de la máquina: La mala rigidez de la máquina puede llevar a mala calidad de la pieza. Con el tiempo, los cojinetes del husillo pueden desgastarse y aflojarse. Los cojinetes también pueden dañarse si la máquina ha sufrido un choque. Donde sea posible, los cojinetes del husillo deben verificarse periódica o continuamente usando equipos de análisis de vibración. Este equipo es una gran herramienta para ayudar a predecir problemas inminentes con los cojinetes del husillo que podrían resultar en mala calidad de la pieza. Los malos métodos de fijación y sujeción también pueden resultar en vibración o deflexión y, en última instancia, mal acabado superficial.
Sistema de acondicionado: Acondicionar la muela correctamente es crítico para lograr un buen acabado superficial, por lo que el sistema de acondicionado debe estar en buen estado. Las herramientas estacionarias deben reemplazarse si están dañadas o desgastadas. Herramientas rotativas como el husillo de rectificado deben verificarse por vibración excesiva, excentricidad y movimiento.
Mantenimiento de la máquina herramienta: Es crucial seguir las instrucciones del proveedor de la máquina herramienta para lubricación programada, monitoreo de calidad de aire comprimido, frecuencia de cambio de filtro, etc. Los bujes y arboles de la muela deben inspeccionarse por daños, así como fijaciones, apoyos fijos, contrapuntos, etc. Inspeccionar estos componentes de la máquina debe ser parte de la rutina diaria de mantenimiento preventivo de un taller.
Además del mantenimiento regular, muchas empresas ahora están implementando programas de mantenimiento como monitoreo basado en condición (CBM), donde la máquina es monitoreada por sensores, como acelerómetros, medidores de temperatura, medidores de presión, etc. Este mantenimiento predictivo usa los datos recopilados de los sensores para establecer tendencias, predecir fallos y ayudar a determinar cuándo componentes como cojinetes necesitan ser cambiados.
Publicado anteriormente en el blog de Norton.
Tecnología Industrial
- Rectificado plano: Técnicas tradicionales para precisión
- Fundamentos de Rectificadora Superficial PLC: Acabado de Precisión para Metales y No Metales
- Teoría de la Rueda de Rectificado: Relaciones Clave para la Eficiencia en el Mecanizado de Metales
- Elegir el Acabado Superficial Adecuado para Productos Moldeados Personalizados
- Dominando el acabado superficial: Guía completa para medición y función
- Calibres Portátiles de Acabado Superficial para Zonas de Difícil Acceso
- Logre acabado superficial superior con fundición a la cera perdida
- Entendiendo los Acabados de Superficie de Mecanizado Estándar: Definición, Importancia y Mejores Prácticas
- 9 Consejos de Expertos para Prevenir Problemas de Acabado Superficial Antes de que Ocurran
- Dominando el Rectificado de Precisión en Superficies: Principios Clave y Aplicaciones
- Plaquitas DCMT Torneado CNC: Consiga Acabado Superficial Superior