



Selección del inserto de roscado ideal para trabajos metálicos fiables
La producción de conexiones roscadas es una aplicación común en la industria del trabajo de metales. La mayoría de las industrias metalúrgicas producen piezas caracterizadas por roscas externas o internas, desde diminutos tornillos dentales hasta grandes uniones roscadas para tuberías asociadas con la industria del petróleo y gas.
Existe una amplia variedad de tipos de roscas producidas en Estándares Nacionales e Internacionales de Tipos de Rosca. Los tipos de rosca difieren en forma y dimensión, donde cada estándar define un tipo de rosca específico. En muchos casos, un estándar de tipo de rosca caracteriza un requisito específico para una rama industrial o campo principal de aplicación. Por ejemplo, los estándares de tipo de rosca UNJ y MJ están asociados con la industria aeroespacial, y los estándares NPT y BSPT están asociados con la industria del petróleo y gas para tuberías, conectores de tubería y accesorios.
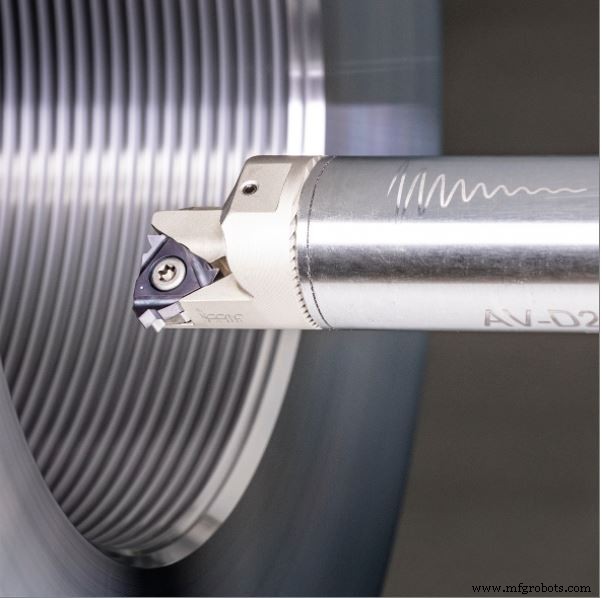
Las aplicaciones de roscado por torneado son uno de los métodos más productivos y comunes para producir roscas en piezas rotativas.
El mercado actual de herramientas de corte con plaquitas intercambiables proporciona una amplia variedad de herramientas e insertos de roscado. Las diferentes geometrías y métodos de sujeción de las plaquitas son ventajosos y deben elegirse apropiadamente para cada aplicación.
Una aplicación exitosa de roscado por torneado depende de la selección de la herramienta de roscado correcta. Hay pasos simples para seleccionar correctamente una herramienta de roscado indexable; primero, identifique si la rosca es externa o interna para elegir una herramienta de mano derecha o izquierda.
Después de elegir la dirección de avance correspondiente al tipo de rosca, la designación de la rosca se determinará según el dibujo de la pieza y la aplicación.
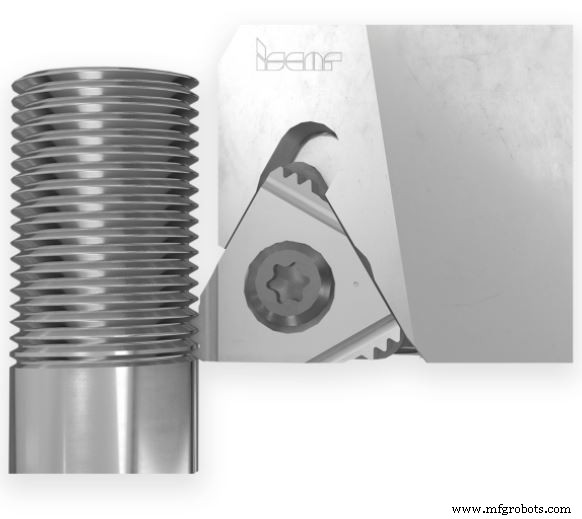
Típicamente, la designación de la rosca está de acuerdo con los sistemas métrico o imperial dependiendo del estándar de tipo de rosca. En la mayoría de los casos, la designación de la rosca incluye los siguientes parámetros:
- Clasificación del estándar
- Paso de la rosca
- Número de entradas
- Diámetro nominal
- Longitud de la rosca
- Clase de tolerancia
En el momento en que tenemos los valores del diámetro de la rosca, el paso de la rosca y el número de entradas, podemos calcular el ángulo de hélice (avance) φ. Este valor será muy importante para los siguientes pasos de la selección del yunque si una posible solución se relaciona con insertos de tipo lay-down. Para dicha herramienta, el ángulo de hélice (avance) encontrado determina la elección de yunques.
Además de establecer el ángulo de hélice (avance) correcto, el yunque también soporta el filo de corte del inserto y protege la herramienta en caso de rotura del inserto.
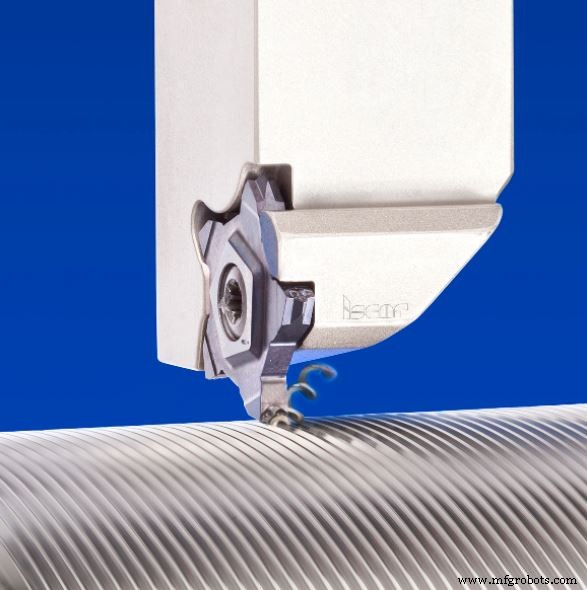
Hay dos tipos de insertos de roscado: perfil completo y perfil parcial. Los insertos de perfil completo producen tipos de rosca específicos, es decir, redonda (Rd) de acuerdo con DIN 405, Whitworth Británico Estándar (BSW). Los insertos de perfil parcial requieren una operación de pre-torneado precisa.
La familia laydown de insertos de ISCAR ofrece una amplia gama de estándares de tipo de rosca para aplicaciones tanto internas como externas. Los insertos laydown pueden dividirse en 3 tipos principales:
- Tipo G – Insertos de uso general con deflector para mecanizar diversos materiales de ingeniería, incluyendo la producción de virutas cortas.
- Tipo M – Insertos prensados a medida con rompevirutas de forma sinterizada para control eficiente de viruta. Aunque estos insertos son prensados a medida, aseguran la misma precisión de rosca que el inserto tipo G. Cuando se roscada a profundidades de corte demasiado pequeñas, la eficiencia del rompevirutas cae y los insertos tipo M son menos recomendados.
- Tipo B – Insertos rectificados perifericamente con rompevirutas prensado. Control eficiente de viruta con filo afilado es la combinación definitiva para materiales de viruta larga y primera elección para acero inoxidable ISO M. Al mecanizar piezas pequeñas, es beneficioso usar insertos de filo afilado con rompevirutas para reducir fuerzas de corte y consecuentemente prevenir vibraciones.
Uno de los objetivos más comunes del usuario de herramientas es mejorar la productividad. Por lo tanto, además de los tres tipos principales de insertos mencionados arriba, y la subfamilia tipo G, se creó un inserto multi-diente. El propósito principal del inserto multi-diente es aumentar la productividad reduciendo el tiempo de ciclo. El inserto multi-diente está equipado con dos o tres dientes, mientras que cada diente tiene un rol diferente. Antes de usar el inserto multi-diente, es importante asegurar que el área de la rosca no esté junto al hombro, o que haya una ranura de salida ancha para completar una rosca completa a lo largo de la pieza. Además del inserto laydown estándar ISO, ISCAR tiene un grupo diverso de insertos de bolsillo cautivo. Los insertos de bolsillo cautivo se dividen en roscado interno y externo según su aplicación. Contrario a la familia de insertos laydown estándar ISO, los ángulos de clearance ya vienen rectificados.
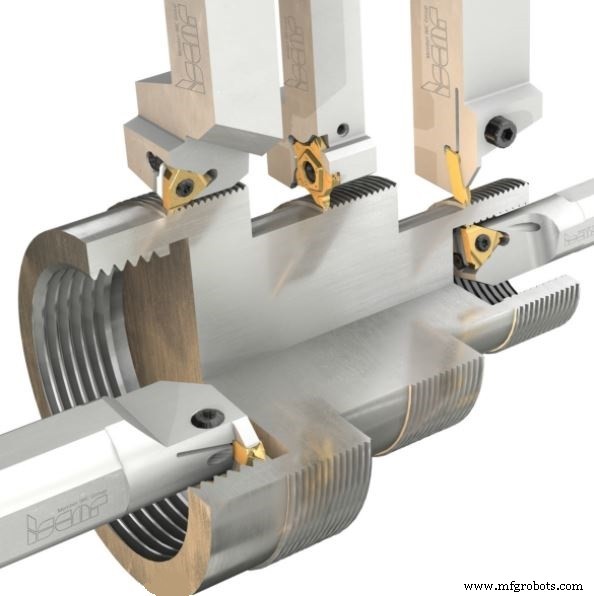
PENTACUT es una de las exitosas familias de insertos de bolsillo cautivo de ISCAR. Los insertos de roscado PENTACUT tienen una amplia variedad de beneficios:
- 5 filos de corte y una solución rentable.
- Equipado con rompevirutas moldeado para control eficiente de viruta.
- Diseño robusto para mejores condiciones y productividad.
- Subfamilia de insertos de perfil parcial especialmente diseñados para trabajar cerca del hombro con filos de corte desviados.
- Para roscado de mano derecha e izquierda.
- Capacidad de mecanizar entre paredes.
Asegurar el grado de carburo correcto para la aplicación es un paso importante. La selección del grado tiene una proporción directa con el material de la pieza, estabilidad de mecanizado y atributos de la aplicación. Las recomendaciones de grado se pueden encontrar en el catálogo de ISCAR. Recuerde, elegir el grado correcto puede aumentar significativamente la vida de la herramienta del inserto.
La amplia diversidad de insertos de ISCAR cubre la mayor parte de la demanda del mercado para estándares de roscado. Con soluciones avanzadas por aplicaciones específicas, ISCAR puede ofrecer soluciones a medida según cualquier solicitud del cliente.
La vasta experiencia de ISCAR con aplicaciones de roscado ha traído resultados tremendas en la industria del trabajo de metales.
Publicado anteriormente en los Últimos Artículos de ISCAR.
Tecnología Industrial
- Selección de la Técnica Óptima de Análisis de Fallos para Equipos Confiables
- Cómo Elegir el Material del Hilo EDM: Importancia para la Precisión y el Rendimiento
- Impresión 3D vs mecanizado CNC: cómo elegir el mejor método de fabricación
- Elegir el transportista de carga adecuado: Guía estratégica para cargadores grandes y pequeños
- 5 Consejos Esenciales para Seleccionar el Sistema de Gestión de Pedidos Ideal
- Elección de Tungsteno Puro o Molibdeno para Electrodos de Soldadura por Puntos: Comparación de Rendimiento
- Dominar los Ciclos de Picoteo: Elija el Mejor Enfoque para un Rendimiento Óptimo en Taladrado
- Cómo Seleccionar el Sistema de Soldadura Robótica Ideal
- Formado de roscas vs. laminado de roscas: diferencias clave
- Cómo elegir el sistema de corte láser adecuado para maximizar el ROI y la precisión
- Cómo Elegir la Mesa de Plasma CNC Ideal para su Taller