



El Impacto del Desequilibrio en el Rendimiento y Productividad del Portaherramientas
¿Aumentan las herramientas balanceadas la productividad? El efecto del desequilibrio es una de las teorías físicas más simples de visualizar. Imagine qué pasa con demasiadas toallas mojadas en un lado de la lavadora al girar. O cómo sería su conducción sin ruedas balanceadas.
Estos escenarios son fáciles de imaginar, pero el efecto del desequilibrio no es tan evidente en portaherramientas para fresado debido a malentendidos persistentes en la industria de moldes. Además, los beneficios de balancear conjuntos de portaherramientas a todas las velocidades a menudo se pasan por alto.
Una Mirada Equilibrada al Pasado
Fue la industria de moldes la que primero identificó la importancia de usar conjuntos de portaherramientas verdaderamente balanceados. Un conjunto incluye portaherramientas, herramienta de corte, perno de tracción si aplica, tuerca, pinza, etc. A principios de los 90, con centros de mecanizado a 15 000 rpm, hubo una oleada de fallos de husillo. Los husillos menos masivos de estas máquinas de alta velocidad y el desequilibrio extremo de la mayoría de portaherramientas convirtieron al desequilibrio en el problema a resolver.
A principios de los 90 no existía máquina en el mercado diseñada específicamente para balancear con precisión conjuntos de portaherramientas. Empresas punteras compraron balanceadoras para rotores, ruedas, cigüeñales, turbinas —no para portaherramientas. Pero estas máquinas en realidad desbalanceaban los conjuntos, así que los clientes no notaban diferencia al mecanizar con sus «portaherramientas balanceados».
A finales de los 90 llegó al mercado una balanceadora que sí balanceaba correctamente conjuntos de portaherramientas. Además, se introdujeron avances: portaherramientas «prebalanceados» más finos y sistemas que proporcionan repetibilidad de balanceo consistente al cambiar herramientas (ej. portaherramientas de contracción térmica). Esta combinación permitió a fabricantes de moldes acelerar y optimizar uso de tecnologías de alta velocidad, produciendo moldes con acabados más finos, reduciendo enormemente pulido y/o electroerosión.
Aunque la industria de moldes identificó la necesidad de portaherramientas balanceados para alta velocidad hace dos décadas, persiste confusión sobre la importancia de conjuntos verdaderamente balanceados.
Un error común: creer que usar solo portaherramientas prebalanceados basta. Aunque se recomiendan, no garantizan plena utilización de la máquina. Tras cambiar herramienta, medir el desequilibrio del conjunto es esencial para explotar el máximo potencial de todas las máquinas. Incluso máquinas a 8 000 rpm pueden usarse a pleno si usan conjuntos balanceados. Conjuntos finamente balanceados ofrecen ventajas: mayor productividad, seguridad y vida de herramienta y husillo. Solo cuando el conjunto demuestra concéntrica y balanceo precisos se pueden usar condiciones óptimas de corte. La regla: más balance es mejor que menos.
¿Qué hacer con portaherramientas desbalanceados ya en planta? Aunque en práctica es inevitable mezclar balanceados y no balanceados, recuerde: un solo proceso con portaherramientas desbalanceado a alta velocidad puede arruinar la precisión requerida y dañar el husillo. Por ello, los portaherramientas deberían balancearse, preferiblemente en la propia planta. Si no, hágalo parte de la recepción de mercancías y control de calidad. ¿Cómo sabe la condición de sus conjuntos si no tiene máquina para verificarlos?
Causas y Consecuencias del Desequilibrio
El desequilibrio surge por distribución desigual de masa en rotación, creando fuerzas centrífugas que aumentan al cuadrado con la velocidad. Si el desequilibrio es igual, el husillo genera 25 veces más fuerza centrífuga a 10 000 rpm que a 2 000 rpm. Por eso el desequilibrio afecta notablemente al mecanizado de alta velocidad, herramientas pesadas o geometrías complejas.
Consecuencia principal: esa fuerza centrífuga tensiona los rodamientos del husillo, pudiendo reducir su vida a la mitad. Por eso se recomiendan siempre herramientas balanceadas; de lo contrario, garantías de husillo son inexistentes o limitadas.
Otra consecuencia: vibración al cambiar la dirección efectiva de la fuerza centrífuga al girar el husillo. Estas vibraciones se transmiten a toda la máquina y herramienta, reduciendo vida de la herramienta. Se reporta que la vida de un conjunto desbalanceado disminuye 10 % de media, aumentando costes de herramienta. Las vibraciones no solo dañan husillo y herramienta; menoscaban la fiabilidad del proceso y se transmiten al resultado del mecanizado. Crean marcas de chatter que requieren mecanizado fino adicional o trabajo manual.
Para alcanzar fiabilidad de proceso y resultados finales, las vibraciones deben reducirse. Un método requiere reducir velocidad, avance y profundidad de corte. Esto puede suavizar el corte, pero reduce tasas de arranque de material y productividad.
Análisis de Inversión
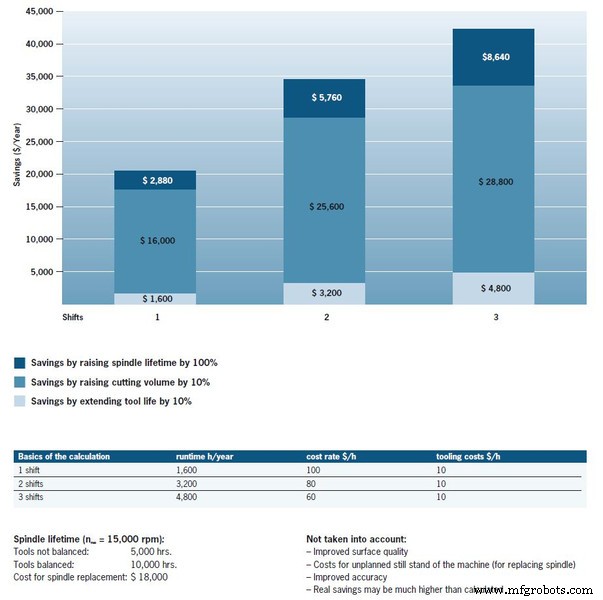
El problema de menor arranque de material y productividad queda claro con un análisis simple: un centro de mecanizado cuesta 100 $/hora (un turno, 1600 horas/año). Con 10 % más tiempo de arranque, ahorra 10 $/hora = 16 000 $/año.
Otro beneficio: mayor vida del husillo, clave para ahorro y fiabilidad. Permite planificar reemplazo, eliminando paradas imprevistas. Un sistema verdaderamente balanceado puede ahorrar más de 20 000 $/año por máquina. Sin incluir ahorros adicionales por mejor calidad superficial, mayor precisión dimensional y menos averías o paradas.
Estas cifras ponen en perspectiva la objeción sobre el coste de una balanceadora. Se podría argumentar que una inversión solo es cara si no se amortiza o no lo hace lo bastante rápido. Los cálculos muestran que una balanceadora puede amortizarse muy rápido. Tenga en cuenta: un solo proceso con portaherramientas desbalanceado a alta velocidad puede arruinar la precisión y dañar el husillo. Considere que reemplazar un husillo solo puede costar más que una balanceadora.
Pruebas de Medición
Medir el balanceo de un conjunto de portaherramientas es necesario para garantizar un proceso consistente. Típicamente, con un conjunto verdaderamente balanceado, no se necesita rebalanceo fino tras añadir herramienta, especialmente en pinzas de contracción (shrink-fit).
Los portaherramientas finamente balanceados son un paso correcto. Pero, ¿qué efecto tienen las herramientas de corte o fresas de cara en el desequilibrio total? Respondamos con esta prueba simple:
Mediciones en balanceadora Tool Dynamic con portaherramientas Weldon, pinza y contracción térmica, junto con fresa de cara. Todos productos finamente balanceados, diámetro de vástago 20 mm versión corta. Requisitos: grado de balanceo G = 2,5 a 25 000 rpm, medición un plano (estático). Inicialmente se midió desequilibrio en cuatro tipos de portaherramientas (sin herramientas). Como era de esperar, el desequilibrio estaba dentro de tolerancias. Mediciones posteriores con herramientas en estos portaherramientas mostraron claros desequilibrios, especialmente para herramientas con planos de sujeción (Weldon), de uso generalizado.
No se apreció desequilibrio significativo en conjuntos con herramientas de vástago cilíndrico y geometría simétrica en pinzas de contracción y portapinzas. Valores medidos: 0,8 o 1,3 g·mm. Las herramientas cilíndricas con filos simétricos solo aportan pequeño desequilibrio. Las pinzas de contracción no tienen partes móviles y sujean centralmente: casi ningún desequilibrio adicional. Con portapinzas, la tuerca de sujeción podría ser problema por ser asimétrica, pero por eso las tuercas vienen especialmente balanceadas.
En cambio, herramientas con planos de sujeción no cumplían requisitos de balanceo. Incluso con portaherramientas Weldon, se midió desequilibrio real de 5,5 g·mm (grado G8). Matemáticamente, solo permite 7 600 rpm máx. Con portapinzas, grado G29 para esta herramienta con plano; para contracción, G38. Equivale a velocidades máximas de 2 700 rpm y 1 600 rpm respectivamente.
Incluso pinzas de contracción y portapinzas finamente balanceados se desbalancean considerablemente con herramientas asimétricas o con planos Weldon. Para trabajar eficaz y precisamente, estas herramientas deben rebalancearse tras cada cambio.
Mediciones de fresa de cara dieron resultados similares. Con plaquetas en operación, desequilibrio de 20,3 g·mm (grado G23). Porque las fresas de plaquetas tienen partes sujetadas no siempre en la misma posición. La cabeza de fresado tiene gran tolerancia por su montaje (pines, agujeros, holguras), así que la posición de la herramienta no está 100 % definida.
Estas pruebas demuestran que el balanceo mutuo de herramienta y portaherramientas es esencial. Incluso con herramientas de alta calidad, un balanceo fino es importante para el conjunto total.
Balanceo Simplificado
Persisten reticencias sobre balanceo, pero con la balanceadora correcta y software orientado a la práctica, debería ser rápido y fácil. En resumen: el operador coloca el portaherramientas, selecciona requisitos del menú, y la máquina guía los pasos restantes.
Cualquier trabajador familiarizado con portaherramientas puede operar una balanceadora bien diseñada sin formación extensa. El conocimiento especializado debe residir en la máquina, con datos de cada herramienta ya introducidos y almacenados, ahorrando tiempo y evitando errores. Precauciones adicionales vía administración de usuarios: limitar derechos para compilar/cambiar datos a personal designado; otros solo acceden a herramientas almacenadas y balancean según requisitos.
El proceso es altamente automatizado: el portaherramientas se sujeta en el husillo de balanceo, se pone en rotación, se toman medidas. Sensores de fuerza en el husillo miden fuerzas centrífugas por desequilibrios. El software evalúa y muestra al operador cuánto material retirar o añadir, o dónde desplazar peso para compensar.
Las balanceadoras también ofrecen otras opciones para eliminar desequilibrio. Alternativa al taladrado: tornillos o anillos de balanceo que añaden peso. Dos anillos emparejados con desequilibrio definido se sujean en porción cilíndrica del portaherramientas para compensar. El software da el ángulo exacto al que girar los anillos. Un láser de línea disponible muestra la posición de rotación directamente en la máquina.
La medición toma un minuto como máximo; con anillos o tornillos, el proceso completo en dos minutos. Si hay que taladrar el portaherramientas, puede llevar un poco más.
Una Percepción Más Clara
Los avances en tecnologías de balanceo han hecho que balancear un conjunto de portaherramientas sea rápido, simple y preciso, permitiendo aprovechar al máximo sus máquinas herramienta. Solo necesita recordar la física básica del balanceo y aplicarla al proceso. Entonces todos los malentendidos deberían desaparecer.
Publicado anteriormente en Haimer-USA.com.
Compre balanceadoras de portaherramientas Haimer-USA en MSCDirect.com.
Tecnología Industrial
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Portaherramientas para torno CNC: Guía completa para precisión y fiabilidad
- Guía completa de tipos de portaherramientas CNC
- Carros Portaherramientas CNC Móviles: Movilidad y Eficiencia Mejoradas
- Bastidor Portaherramientas CNC Eficiente: Optimice Almacenamiento y Automatización
- Cuándo Actualizar sus Machos para un Rendimiento Óptimo
- PrimeTurning: La Primera Herramienta Todo-en-Uno para Torneado Hacia Adelante y Atrás
- Maximizar la Vida Útil de la Herramienta: Dominando las Técnicas de Rampa
- Dominar el Desbaste de Herramienta: Estrategias para Minimizar Desgaste y Aumentar Productividad
- Portaherramientas Click-Change: Cambio de Plaquita en 5 Segundos con Sujeción 8,000 PSI
- ¿Qué es una herramienta de punzonado? Guía esencial para carpinteros