



Documento Técnico: Dominando el Rectificado por Arrastrado – Reducir Costes, Aumentar Consistencia y Calidad Superficial
Uno de los principales beneficios del rectificado por arrastrado (creepfeed grinding) es la combinación de rápida remoción de material con la capacidad de generar una superficie rectificada de precisión en materiales difíciles de rectificar. Típicamente, el rectificado por arrastrado resulta en un espesor de viruta no deformado menor relativo al rectificado superficial, mejorando así el acabado superficial en la pieza y reduciendo el desgaste de la muela. Sin embargo, esta ventaja viene con algunos inconvenientes. Las aplicaciones de rectificado por arrastrado tienden a consumir más potencia y tener fuerzas más altas. Por tanto, requiere husillos de mayor potencia y máquinas y fijaciones más robustamente diseñadas que las aplicaciones tradicionales de rectificado superficial.
Al desarrollar nuevas aplicaciones de rectificado por arrastrado, considerar las fuerzas de rectificado puede ser beneficioso para asegurar un diseño adecuado de fijación, presiones de sujeción y soporte de la pieza. También influyen en las especificaciones de la muela y las condiciones del proceso. Este artículo destacará algunas de las fuerzas básicas que se pueden calcular en el rectificado por arrastrado, y concluirá con una aplicación de ejemplo.
Fuerzas en el Rectificado por Arrastrado
Considere un rectificado por arrastrado 2D simple como se muestra en la Figura 1. En esta aplicación, hay dos fuerzas primarias que actúan sobre la muela: fuerza tangencial y fuerza normal. La fuerza normal (fn) es la fuerza aplicada perpendicular al área de contacto entre la muela y la pieza, y la fuerza tangencial (ft) es la fuerza aplicada paralela al área de contacto entre la muela y la pieza. La magnitud y dirección de las fuerzas de rectificado impulsan los requisitos de diseño para fijación, sujeción de la pieza y rigidez del sistema. La dirección de estas fuerzas es una consideración particularmente importante para procesos donde el punto de tangencia entre la muela y la pieza podría cambiar durante el proceso de rectificado, resultando en un cambio en la dirección de las fuerzas de rectificado, por ejemplo en operaciones de rectificado de 5 ejes.
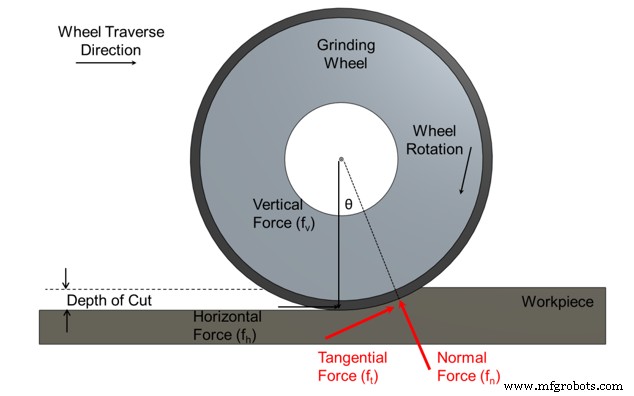
La fuerza tangencial es la fuerza requerida para mantener la velocidad de la muela mientras está engranada con la pieza bajo las fuerzas de fricción y corte dadas. Es la suma de las fuerzas de corte abrasivas (es decir, fuerzas requeridas para remover material) y fuerzas de fricción entre los granos, viruta y material de aglomerante de la muela. La fuerza tangencial se ve influenciada por la lubricidad del refrigerante, el afilado de la muela, la densidad de grano abrasivo, las propiedades del material de la pieza y el perfil de la muela.
Es posible calcular las fuerzas tangenciales (Ft) que actúan sobre la muela en rectificado por arrastrado de dos maneras. La primera es directamente desde la potencia del husillo de rectificado y la velocidad de la muela como se muestra:
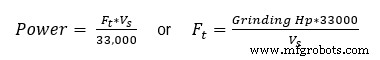
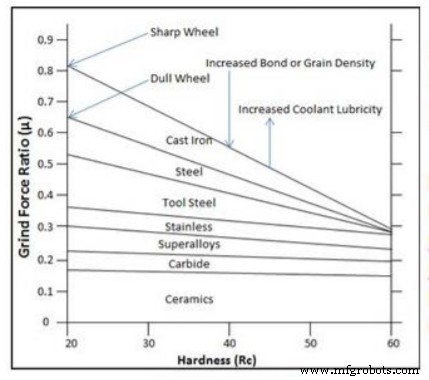
Donde la potencia está en HP, Ft está en lbf, Vs es la velocidad de la muela (en sfpm) y 33000 (lb*ft/min/hp) es el factor de conversión. En el punto de contacto, las fuerzas normal y tangencial sobre la muela son iguales y opuestas a las fuerzas que actúan sobre la pieza, por lo que estas ecuaciones también pueden usarse para calcular fuerzas sobre la pieza. Una vez conocida la fuerza tangencial, la fuerza normal puede estimarse por la razón del coeficiente de fricción de rectificado. El gráfico en la Figura 2 muestra el coeficiente de fricción de rectificado como función de la dureza para varios materiales. La mayoría de superaleaciones y aceros de alta resistencia tienen un coeficiente de fricción de rectificado entre 0,25 y 0,40.
Una vez conocidos μ y Ft, la fuerza normal puede estimarse mediante la ecuación: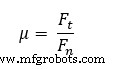
Un segundo método para medir la fuerza tangencial es usar un dinamómetro y medir las fuerzas vertical y horizontal durante el rectificado. Luego, conociendo el ángulo del vector de fuerza normal (θ - ver Figura 1), las fuerzas normal y tangencial pueden calcularse a partir de las siguientes ecuaciones:
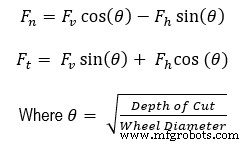
Es importante notar que las fuerzas normal y tangencial en rectificado por arrastrado no son lo mismo que las fuerzas vertical y horizontal, respectivamente. Aunque esto puede ser útil en un entorno tipo laboratorio, no es a menudo práctico en rectificado de producción y por tanto el método alternativo para calcular fn y ft probablemente se use más a menudo.
Medición de Potencia
Para calcular con precisión Ft, la potencia del husillo de rectificado debe ser conocida. Se recomienda encarecidamente que se use un monitor de potencia y se conecte directamente al sistema de accionamiento del husillo. Hacerlo asegurará que la potencia de rectificado no se vea influenciada por fuentes externas como bombas de refrigerante u otros movimientos de ejes de la máquina. Norton utiliza varios sistemas de monitorización de potencia de última generación combinados con software LabVIEW personalizado para monitorizar la potencia del husillo en tiempo real durante el rectificado. Un ejemplo del sistema se muestra en la Figura 3.
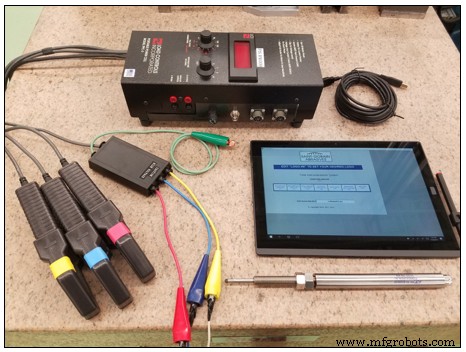
Este sistema utiliza entradas de corriente y voltaje del accionamiento del husillo para calcular y graficar la potencia de rectificado en tiempo real. De este gráfico, potencia de reposo, pico y promedio de rectificado junto con el tiempo de proceso pueden medirse y usarse para determinar fuerzas tangenciales y normales, así como información como energías de corte y rectificado específicas del proceso. Estos valores pueden utilizarse para comprender mejor el comportamiento dependiente del tiempo del proceso e interacciones microscópicas dominantes en la aplicación de rectificado.
Para continuar leyendo este documento técnico en su totalidad, descargue el PDF aquí.
Tecnología Industrial
- CMMS Digital Supera a Papel y Lápiz en Reducción de Tiempo de Inactividad en Instalaciones
- Libro blanco: Cómo preparar su almacén para robótica y automatización
- Documento Técnico: Resolviendo la Escasez de Mano de Obra – Aprovechando el Talento Millennial y Gen Z
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado
- Documento Técnico: Medición Manual Inalámbrica Integrada para Eficiencia en Planta
- Perspectivas de Tracción SureWerx: Reduce Resbalones y Caídas en 3 Simples Pasos
- Manufactura híbrida: beneficios clave, desafíos e impacto industrial
- 7 recursos expertos para dominar la inercia y el desajuste de inercia para un dimensionamiento óptimo de motores
- Centros de torneado y rectificado CNC Hardinge: Ultra-precisión y sujeción avanzada
- Gestión de costes cloud empresarial: Estrategias para entender y reducir gastos
- Lean & Six Sigma: Guía Práctica para la Excelencia en Manufactura