



Domina el diseño de envolventes electrónicas: guía completa de chapa metálica
Muchos usuarios de Protocase son especialistas en su campo de ingeniería o ciencia pero no necesariamente tienen formación específica en fabricación o diseño metálico. Crear diseños de envolventes óptimos que reflejen vuestros requisitos e intención puede ser un reto en el mejor de los casos, y más aún cuando es territorio desconocido. Por eso, en la última década, hemos creado material de recursos para compartir nuestro conocimiento de chapa y envolventes, incluyendo esta guía de diseño de chapa. Mi esperanza es que esto actúe como guía práctica para ayudaros a empezar, y ahorrar tiempo y rediseños innecesarios a largo plazo.
Este blog destacará cinco conceptos clave de diseño: selección de metal, doblado de metal, tornillos autoembutidos, soldadura y acabado. Si esto os resulta útil, también deberías echar un vistazo a nuestro otro material en la página de recursos de Protocase aquí.
Si tenéis cualquier pregunta, por favor comentad abajo o enviad email a info@protocase.com — haremos lo posible por orientaros en la dirección correcta.
Selección de metal
Como primer paso en el diseño de una envolvente, necesitas elegir el tipo de metal que usarás y su espesor. Protocase tiene en stock todos los metales generalmente usados para hacer envolventes, incluyendo aluminio, acero inoxidable, acero al carbono (acero laminado en frío o galvanneal) y cobre. Abajo hay una descripción de las características diferenciadoras de cada uno, que te ayudan a hacer una elección informada.
- Aluminio es un metal ligero y resistente a la corrosión, genial para envolventes y piezas de chapa. El aluminio puede recubrirse en polvo o dejarse sin acabado como metal bruto o acabado granulado. Si se requiere contacto eléctrico, debe ser quimifilmado (recubrimiento cromado). El aluminio también puede anodizarse, lo que pone un recubrimiento de óxido protector duro y duradero.
El aluminio tiene menor rigidez que el acero y en ciertas circunstancias; puede requerirse un calibre más grueso para tener la misma resistencia que el acero y cumplir vuestras necesidades de diseño. (Contactadnos si necesitáis ayuda con esto).
Tenemos en stock dos aleaciones:
- Aluminio 5052 es ideal para envolventes y piezas de chapa, ya que puede doblarse a radio estrecho sin agrietarse, así como soldarse y mecanizarse fácilmente.
- Aluminio 6061 es fácil de mecanizar pero es más susceptible a agrietarse al doblarse a radios estrechos.
- Acero laminado en frío también se usa para envolventes y piezas de chapa de uso general, casi tan a menudo como el aluminio. Ofrece una buena combinación de coste y rigidez y tiene durabilidad a largo plazo en aplicaciones interiores cuando se acaba con recubrimiento en polvo. El acero laminado en frío no es inherentemente resistente a la corrosión; si tu aplicación lo requiere, tus mejores opciones serían aluminio, acero inoxidable o galvanneal.
- Acero inoxidable tiene alta resistencia y la rigidez del acero laminado en frío pero es altamente resistente a la corrosión por su cromo y níquel. El acero inoxidable puede recubrirse en polvo o dejarse sin pintar como metal bruto, o acabado granulado que da ese look cepillado tan buscado.
- Galvanneal es un acero bajo en carbono recubierto con zinc y luego recocido para que el zinc se una por difusión al sustrato, evitando así el descamado. El recubrimiento lo hace mucho más duradero que el acero laminado en frío en ambientes húmedos, aunque no tanto como el acero inoxidable o el aluminio.
- Cobre es un metal blando, flexible y dúctil con conductividad térmica y eléctrica muy alta. Se usa más comúnmente para barras de bus, pero de vez en cuando tengo una petición para una envolvente. Al tratar con este tipo de metal, atornillar tornillos en agujeros roscados debe hacerse con cuidado por su blandura, así que se deben usar tornillos autoembutidos donde sea posible. Protocase tiene en stock aleación de cobre C110 1/8 duro, que tiene conductividad muy alta, junto con conformabilidad excepcional, y es ideal para aplicaciones eléctricas y electrónicas.
Ten en cuenta que si eliges trabajar con materiales en stock, podemos construir tu envolvente, piezas o componentes en 2-3 días. Sin embargo, siempre podemos pedir otros metales si tu diseño requiere un tipo diferente — solo tomaría unos días extra sobre nuestro plazo de 2-3 días.
Espesores de chapa metálica
Para daros una idea del espesor de chapa, por favor referiros a la tabla siguiente para nuestros materiales en stock. Los calibres mostrados se basan en el grosor de calibre de fabricantes de chapa de acero al carbono americano. (Nota que, aunque se dan calibres para aluminio, típicamente no se usan para aluminio; el espesor real del aluminio es más reconocido internacionalmente).
Uno de los grandes retos para un diseñador no completamente familiarizado con la chapa es qué calibre usar, ya que todos parecen iguales en papel a menos que tengas el beneficio de la experiencia. Si buscas un punto de partida, echa un vistazo a nuestro generador de plantillas online o Protocase Designer (nuestro software gratuito de diseño de envolventes 3D). Estas herramientas te ayudarán a crear una envolvente que será exactamente lo que necesitas o muy cerca de dimensiones similares.
Para cobre, por favor referíos a Calibres en Stock para Cobre CR.
| Calibre # | Acero al Carbono | Galvanneal | Acero Inoxidable | Aluminio 5052 | Aluminio 6061 |
| n/a | n/a | n/a | n/a | n/a | 0.500" |
| n/a | n/a | n/a | n/a | n/a | 0.375" |
| n/a | n/a | n/a | n/a | 0.250" | 0.250" |
| n/a | n/a | n/a | n/a | 0.188" | n/a |
| 8 | n/a | n/a | n/a | 0.1285" | n/a |
| 11 | 0.120" | n/a | 0.125" | 0.091" | 0.1285" |
| 12 | 0.120" | n/a | n/a | 0.081" | n/a |
| 13 | 0.090" | n/a | n/a | n/a | n/a |
| 14 | 0.075" | 0.078" | 0.078" | 0.064" | n/a |
| 16 | 0.060" | 0.063" | 0.063" | 0.051" | n/a |
| 18 | 0.048" | n/a | 0.050" | 0.040" | n/a |
| 20 | 0.036" | 0.040" | 0.037" | 0.032" | n/a |
| 22 | 0.030" | 0.034" | 0.031" | n/a | n/a |
| 24 | 0.024" | 0.028" | 0.025" | n/a | n/a |
| 26 | n/a | n/a | 0.019" | n/a | n/a |
Recortes personalizados
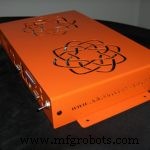
En Protocase, tu envolvente se construye a medida para ti, lo que significa que puedes especificar casi cualquier recorte que desees. Estos típicamente incluyen recortes funcionales para conectores, pantallas, interruptores, etc. Sin embargo, a menudo vemos diseños creativos de recortes, incluyendo logos de empresa, marcas, o nombres de productos, y creatividad alrededor de recortes de ventilación, combinando así forma y función.
Pista: Echad un vistazo a nuestra biblioteca de recortes, que puede encontrarse en nuestra web aquí y en Protocase Designer.
Doblado de metal y radio de curvatura
Las envolventes y piezas de chapa se doblan con una prensa plegadora o una plegadora. El metal típicamente no puede formarse en un borde verdadero de 90 grados, sino que las esquinas tienen un radio, como podéis ver en el diagrama siguiente.
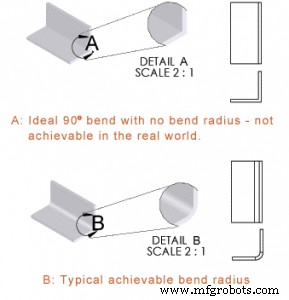
Diferentes grados de curvatura pueden lograrse usando diferente utillaje y parámetros de doblado. Como diseñador, controlas esto especificando un radio de curvatura —que es el radio de la superficie interior del doblez (el radio exterior es simplemente el radio interior más el espesor del metal).
Hay dos factores clave para radios de curvatura:
- Consideraciones funcionales: No tienes una superficie plana para tornillos, componentes o recortes hasta que estás libre del radio de curvatura.
- Estética: Por ejemplo, diseños de estilo «retro» a menudo tienen radios grandes para una sensación más curvada.
Considerad vuestras intenciones tanto para estética como funcionalidad al diseñar para que seleccionéis los radios de curvatura adecuados para vuestras necesidades.
Idealmente, solo deberías diseñar con radios que realmente puedan construirse; podéis consultar nuestra tabla de capacidades de radio de curvatura aquí y ajustar las restricciones de nuestro equipo y utillaje a vuestro diseño. Pero si no podéis decidir, sugerimos elegir algo razonable (0.040" por ejemplo) y nosotros lo ajustaremos por vosotros antes de fabricar.
Consideración especial debe darse a la intersección de dos líneas de doblez (es decir, la esquina) de una envolvente. Específicamente, el material extra debe eliminarse para evitar que los dobleces interfieran entre sí; esto se llama alivio de esquina (recorte de esquina en CAD). Si no incluís los alivios de esquina correctos, nosotros los añadiremos por vosotros. Si usáis Protocase Designer, las plantillas lo harán automáticamente por vosotros.
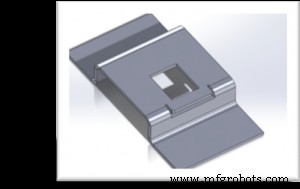
Generalmente, los recortes deben mantener una distancia mínima de los radios de curvatura, porque un recorte demasiado cerca de un radio de curvatura corre el riesgo de que el recorte se estire o ensanche. A menudo me preguntan los clientes a qué distancia debe estar un recorte de un doblez. Este valor está determinado por el tipo de material, espesor y utillaje usado para doblar o el radio de curvatura requerido. Consultad nuestra Tabla de Radios de Curvatura de Material y Tamaño Mínimo de Doblado para este valor. Cualquiera que sea el valor mínimo de doblado que elijáis para vuestro diseño, debéis entonces asegurar que vuestros recortes están al menos a ese mismo valor del doblez. Por ejemplo, si usáis Acero Inoxidable 14 gauge (A240 TP304 2B) y optáis por un doblado mínimo de .275", entonces vuestros recortes no deben estar más cerca de .275" a un doblez. Usando el valor de dimensión mínima de doblado para vuestra proximidad mínima de recorte a un doblez, aseguraréis no tener problemas. A menudo me preguntan los clientes a qué distancia debe estar un recorte de un doblez. La regla general simple es asegurar que el recorte está a una distancia igual al radio de curvatura mínimo del doblez. Así, aseguraréis que no habrá problemas.
Si debéis colocar un recorte cerca de un doblez, os recomiendo contactarnos, ya que podemos trabajar juntos para cumplir vuestros requisitos de diseño. También tenéis la opción de entallar el doblez en esa área, lo que dejará vuestro recorte en forma perfecta (ver abajo).
Tornillos autoembutidos
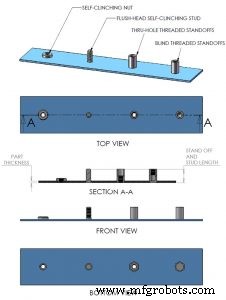
Los tornillos autoembutidos son tuercas, espárragos, separadores y otros estilos roscados que se prensan en la chapa para proporcionar puntos de fijación sólidos. Las tuercas pueden aceptar tornillos (un arreglo mucho más robusto que chapa roscada), los separadores pueden insertarse para montar placas de circuito y los espárragos pueden usarse para montar conectores. A menudo llamados tornillos autoembutidos de marca PEM® (PEM significa PennEngineering & Manufacturing Corp.), los tornillos autoembutidos son extremadamente útiles y han resuelto muchos problemas de montaje de componentes a lo largo de los años.
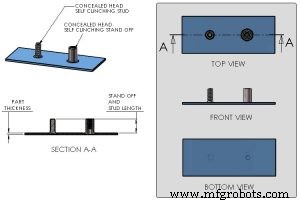
Abajo tenéis algunos ejemplos de tornillos autoembutidos.
Soldadura
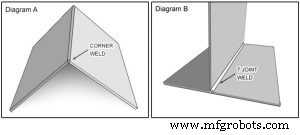
La soldadura puede usarse para resolver ciertos problemas como crear piezas complejas (soldar piezas juntas para hacer una pieza), crear juntas estancas, o añadir resistencia a una envolvente. Ofrecemos soldadura por puntos, por costura y por puntos de sujeción.
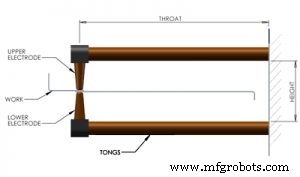
Soldadura por puntos — Es un método rápido, eficiente e económico para unir permanentemente dos piezas de chapa en uno o más puntos. A diferencia de tornillos roscados, la soldadura por puntos deja poco rastro de la junta. Hay algunas restricciones dimensionales a considerar, debido a la geometría del equipo de soldadura, como en el diagrama siguiente. La soldadura por puntos es compatible con todos nuestros aceros laminados en frío, acero inoxidable y galvanneal en stock.
- Garganta máxima: 15" (375mm)
- Altura máxima: 5" (125mm)
Soldadura por costura — Es útil para unir continuamente dos o más piezas de chapa para que parezcan sin costura. Usamos soldadura por Transferencia de Metal en Frío (CMT), que a primera vista es similar a soldadura MIG de alambre. Sin embargo, en soldadura MIG, el metal de aporte se transfiere por salpicadura a temperatura muy alta. En CMT, el alambre se calienta lo suficiente para fundir la punta y la transferencia ocurre por contacto físico. Al generar solo una décima parte del calor de la soldadura MIG, CMT previene deformación o retroceso de fusión, incluso para chapa fina. En la mayoría de casos, el metal excedente se elimina luego por lijado. Las costuras unidas continuamente resultantes son útiles para impermeabilización y reducción de fugas EMI, así como para lograr un aspecto y tacto sin costuras.
Soldadura por puntos de sujeción — Hecha exactamente de la misma manera que la soldadura por costura, pero en segmentos discretos.
Acabado
Recubrimiento en polvo es un tipo de polvo termoplástico seco, aplicado electrostáticamente, y fundido/pegado a las piezas en un horno. Disponible en variedad de colores, niveles de brillo y texturas, el recubrimiento en polvo es ampliamente reconocido como el estándar de la industria para pintar metal, ya que proporciona un acabado de alta calidad, altamente duradero y rentable. Otra ventaja del recubrimiento en polvo son las varias texturas disponibles. Por ejemplo, acabados sandtex (rugosos) destacan en ocultar huellas dactilares, lo que es óptimo para envolventes electrónicas.
Al recubrir en polvo, la pintura añade una capa extra a tu envolvente. ¡Las dimensiones del dibujo se refieren al metal subyacente y no al recubrimiento! Recomiendo asignar un adicional .003" – .005" por lado en vuestras dimensiones de recorte (ej. si tenéis una pieza de 1" para insertar en un panel, haced el recorte de 1.006" a 1.010"). De lo contrario, los recortes pueden no ser lo bastante grandes, y vuestras piezas no encajarán.
Para especificar recubrimiento en polvo, simplemente elegid uno con color y textura apropiados para vuestras necesidades, y adjuntad una nota al diseño que estáis enviando. Podéis encontrar una lista de recubrimientos en polvo en stock aquí. También tenemos acceso a una amplia gama de recubrimientos en polvo no en stock, sujetos a plazo extra y cargo por lote.
Nota: Enmascaramos automáticamente tornillos roscados en pedidos antes de recubrir en polvo, para prevenir problemas. Los clientes pueden solicitar enmascarado adicional; esto se usa mayormente cuando se requiere metal bruto para propósitos de contacto eléctrico.
Impresión Digital y Serigrafía son técnicas de acabado que darán a vuestro diseño un aspecto y tacto profesional. Ambas técnicas de impresión permiten etiquetar claramente vuestra envolvente, pieza o componente para identificar conectores, interruptores, puertos y más. La impresión digital también es excelente para gráficos, como logos de empresa o arte.
Tanto la impresión digital como la serigrafía pueden aplicarse a paneles planos, piezas y envolventes ensambladas.
Aunque la impresión digital se ha vuelto la opción por defecto para muchos diseñadores, cada proceso tiene sus propias fortalezas, que pueden hacer que uno u otro sea mejor para vuestra aplicación específica.
Recubrimiento de Conversión Química a menudo se refiere como quimifilm o recubrimiento cromado. Cuando aplicamos cromado al sustrato metálico, crea una superficie resistente a la corrosión y duradera (similar al acero inoxidable) que exhibe conductividad eléctrica estable.
Anodizado es un proceso electroquímico usado para preparar la superficie de metales no ferrosos, más comúnmente aluminio, para hacer la superficie más dura y menos propensa a corroerse. La superficie anodizada realmente se convierte en parte del aluminio; por tanto, nunca se pelará, astillará o descamará y bajo uso normal, nunca se gastará. Ofrecemos acabado anodizado a través de un contratista tercero, y por tanto requiere plazo adicional.
Estañado es una técnica de inmersión simple que deposita estaño puro sobre cobre. En Protocase, el estañado se aplica usualmente para mejorar resistencia a la corrosión, conductividad eléctrica y soldabilidad. Típicamente plateamos barras de bus de cobre fabricadas a medida por Protocase. Sin embargo, también plateamos piezas suministradas por clientes si es necesario.
Acabados de Metal Bruto se ofrecen en tres tipos básicos para aluminio y acero inoxidable:
- Sin Acabado — La pieza se desbarba sin acabado adicional, y puede exhibir pequeños arañazos o marcas de remolino. Es rentable pero solo útil para piezas funcionales que no estarán en exposición.
- Acabado Granulado — La pieza se desbarba, y luego se le da una dirección de grano lineal específica mediante cepillado.
- Acabado Tumbeado — Suaviza e imparte acabado no direccional mediante volteo en medio abrasivo (estética similar a vidrio esmerilado).
Si buscáis más información sobre cualquiera de los acabados listados, por favor revisad nuestra web aquí.
Tolerancias
Otra cosa a considerar al diseñar vuestra envolvente son las variaciones en dimensiones que son una parte inevitable de la fabricación. Fuentes principales son error posicional y variación de kerf durante el corte, variaciones debidas a composición del metal e modelado imperfecto del estiramiento que ocurre durante el doblado. También os recuerdo de nuevo que las dimensiones son para metal bruto —si añadís recubrimiento en polvo, permitid 0.003" a 0.005" extra. Ved las tolerancias estándar de Protocase aquí.
Próximo post del blog
¿Queréis ir más allá de Diseño de Envolventes 101? Leed mi post sobre qué hacer cuando recortes y componentes necesitan colocarse cerca de un doblez.
Soporte de Protocase
Protocase entrega una experiencia totalmente nueva a ingenieros y profesionales de diseño entregando envolventes electrónicas personalizadas con velocidad, simplicidad y servicio inigualables.
Para más información sobre nuestros materiales y servicios, visitad: www.protocase.com
Tecnología Industrial
- Técnicas Profesionales de Soldadura MIG para Chapa de Acero: Consejos de Expertos y Mejores Prácticas
- 8 consejos de expertos para reducir costes en fabricación de chapa metálica
- Conformado de chapa metálica: Técnicas y aplicaciones para la fabricación moderna
- Soluciones expertas de ventilación para envolventes de chapa metálica
- Dominando la fabricación de chapa metálica: su guía completa
- Diseño para Manufacturabilidad: Directrices Esenciales – Parte 1
- 5 Consejos de Expertos para Diseño de Chapa Metálica de Precisión
- Guía Paso a Paso para Fabricar Soportes de Chapa Duraderos
- Chapa de Acero, Aluminio y Latón: Diferencias Clave Explicadas
- Consejos expertos de diseño para plegado de chapa: Forma, resistencia y precisión
- Calibres de chapa y conversiones: Una referencia práctica