



Descubra el valor: por qué la microfusión ofrece precisión y calidad superiores
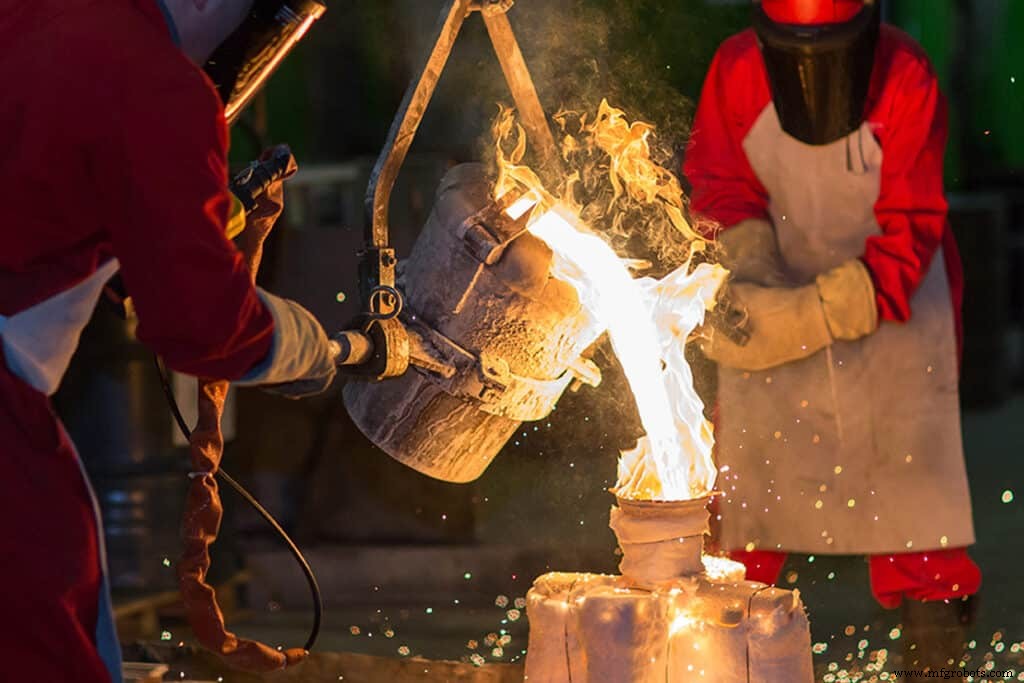
Cera perdida, moldes de un solo uso crean productos de precisión con superficies más finas
¿Qué es la microfusión?
La microfusión (investment casting), a menudo llamada «fundición a la cera perdida», usa un proceso de molde consumible para crear productos complejos con superficies excepcionalmente finas. Es una técnica de precisión por la versatilidad que permite en el diseño del molde. Los modelos de fundición en arena deben dividirse en dos y tener núcleos internos soportados dentro de un molde partido cerrado. Los moldes de microfusión pueden hacerse en casi cualquier forma que pueda tallarse en cera y recubrirse. El proceso y el moldeado son más caros, pero los productos pueden ser más complejos y precisos. La superficie de todos los fundidos metálicos refleja los materiales en los que se funden. Los fundidos en arena tienen textura rugosa. Los de microfusión salen del molde con acabado más liso.
¿Cuáles son los productos comunes de microfusión?
Los productos de microfusión suelen ser piezas operativas de máquinas de precisión. En un automóvil, por ejemplo, el bloque del motor puede ser de fundición en arena. Ventiladores, levas y otras piezas con formas complejas, especialmente las que se mueven y necesitan superficies finas, suelen ser de microfusión.
La microfusión también es común para estatuaria detallada, joyería u otros artículos decorativos con detalles muy finos y acabados superficiales lisos.
Proceso de microfusión
Requiere un modelo consumible, usualmente de cera; material cerámico para el molde; un horno; y un proceso de fundición para fundir metales y llenar moldes.
Modelos consumibles o de cera
Un modelo es una réplica exacta del producto final. Paradójicamente, el modelo se hace llenando un molde de inyección a menudo de aluminio o acero. Estos moldes pueden ser mecanizados, impresos en 3D o incluso tallados a mano. Crear cada pieza con estos procesos sería más caro que crear un molde y pasar a fundición. La fundición a la cera perdida es más cara que la fundición en arena, pero aún es capaz de escalar para producción industrial de alto volumen. Una vez creado el molde de inyección, los modelos de cera pueden hacerse rápida y masivamente, pues requieren poco tiempo para enfriar y solidificar.
Ensamblajes de modelos
Una vez formados, los modelos de cera se ensamblan en un árbol o sistema de colada que permite fundir múltiples piezas a la vez. La formación del árbol se hace con una serie de canales y bebederos, también de cera sólida. Estas ramas sólidas formarán eventualmente los canales huecos que llevan el metal fundido a cada producto final. Las estructuras de árbol deben ensamblarse cuidadosamente para asegurar productos de calidad y flujos de trabajo eficientes. Según las instalaciones y el tamaño del producto, muchos modelos pueden ensamblarse en el mismo árbol para producción en lote. Piezas grandes también pueden fundirse individualmente.
Molde cerámico de «inversión»
Una vez ensamblada la estructura del árbol, se sumerge en un baño cerámico líquido. El cerámico recubre todo el árbol y se deja secar. Estos baños se repiten varias veces, dejando endurecer cada capa, hasta crear un molde grueso. El árbol se calienta para fundir la cera, que drena completamente del molde. Una vez retirada la cera, el molde se calienta a mayor temperatura y se vierte metal fundido, llenando las cavidades antes ocupadas por el modelo de cera. El proceso de aplicación de la lechada cerámica se refiere al aspecto de «inversión» de la microfusión.
Eliminación del molde
Una vez que el metal se ha enfriado y solidificado, el molde cerámico se rompe para revelar los productos fundidos. Canales y bebederos se eliminan, y se aplican procedimientos adicionales de acabado o tratamiento.
Aplicación versátil
Los modelos de cera pueden hacerse en prácticamente cualquier forma, sin ángulos de desmoldeo y sin afectar la calidad del producto final.
La microfusión puede usarse para una gama de productos y materiales. Según las instalaciones, los productos pueden pesar desde una fracción de onza hasta más de mil libras. Los moldes cerámicos de inversión también son aptos para vaciado a alta temperatura.
Los materiales de cera y cerámica pueden reutilizarse en el proceso. La cera usada se refunde en canales y alimentadores, y los moldes cerámicos pueden reprocesarse para nuevos moldes —típicamente las capas externas donde se requiere menos precisión.
Materiales comunes en microfusión: aceros y aleaciones basadas en hierro, aluminio, níquel, cobalto, titanio y cobre. Según la aplicación, puede ser apta para series cortas y largas, produciendo varios cientos de piezas a la vez.
La cera y los materiales cerámicos pueden reutilizarse. La cera usada se refunde en canales y alimentadores, y los moldes cerámicos pueden reprocesarse para nuevos moldes —típicamente las capas externas donde se requiere menos precisión.
Beneficios de la microfusión frente a la fundición en arena
Todos los métodos de fundición ofrecen beneficios de diseño: capacidad de minimizar insumos de material y formar estructuras difíciles sin mecanizado o ensamblaje significativo.
Un beneficio clave de la microfusión es la versatilidad de su molde. Al ser consumible y poder retirar los modelos de cera sin obstáculos en forma líquida, los fabricantes tienen libertad excepcional al diseñar productos de microfusión. Ofrece capacidades de diseño mucho más complejas que la mayoría de otros métodos de moldeo y fundición.
Microfusión versus fundición en arena
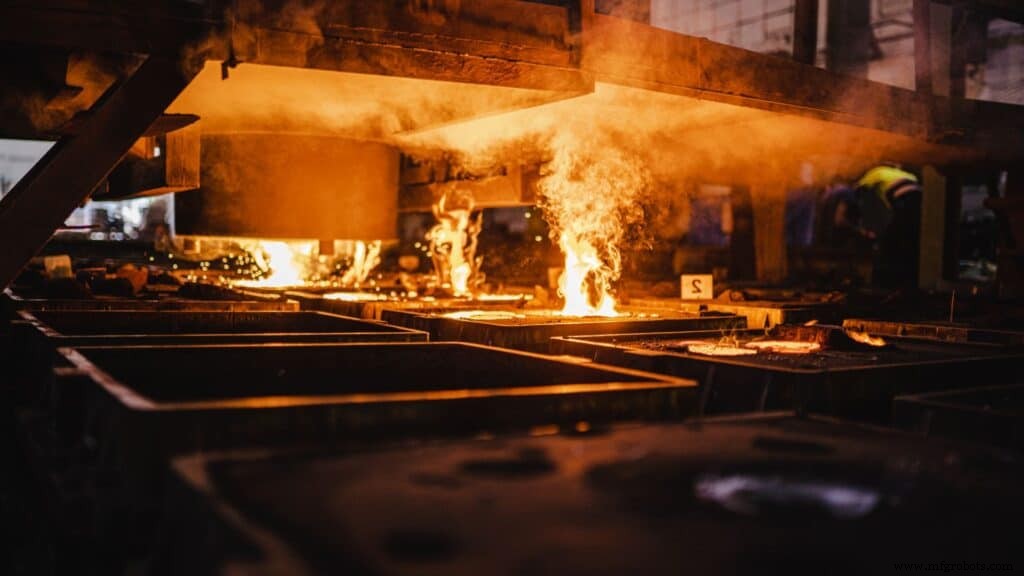
La fundición en arena es otro método efectivo que usa arena para moldes desechables. Es el método más usado en Norteamérica, pero hay diferencias clave.
Al seleccionar el mejor método para un proyecto, considere:
- Los moldes de arena deben separarse para retirar el modelo antes del vaciado. Para asegurar un molde adecuado, el modelo necesita ángulos de desmoldeo (inclinaciones) para minimizar fricción y evitar que el molde de arena se rompa al separar las secciones. Al ser de dos piezas, el producto final siempre tendrá una línea de partición, que puede necesitar rectificado tras enfriar.
- Los moldes de arena pueden ajustarse fácilmente para cambios de diseño, dando libertad al ingeniero para modificar piezas rápido y fácil tras pruebas.
- Las cavidades internas son un reto para la fundición en arena, que depende de núcleos. Un núcleo es una forma preformada insertada en el molde para formar el interior no en contacto con la superficie del molde. Según forma y complejidad —puede ser un componente o ensamblaje de múltiples núcleos— puede ser laborioso formarlo y fijarlo en el molde.
- En fundición en arena, nuevos fundidos se fabrican más rápido que en microfusión por la reutilización del modelo.
- Los moldes de arena, incluso con aditivos sintéticos y alta compactación, no logran la dureza del cerámico. Por eso las superficies de fundición en arena suelen tener mayores tolerancias y requieren rectificado para acabado final.
- Los moldes de arena, incluso con aditivos sintéticos y alta compactación, no logran la dureza del cerámico. Por eso las superficies de fundición en arena suelen tener mayores tolerancias y requieren rectificado para acabado final.
- La fundición en arena produce componentes metálicos de todos los tamaños y pesos, mientras la microfusión requiere piezas finales bajo 100 libras (45 kg).
- Con microfusión, los modelos de cera pueden hacerse en prácticamente cualquier forma.
- Los moldes cerámicos son muy duros, creando superficies lisas con bajas tolerancias, a menudo con paredes muy delgadas. Una vez eliminados canales y bebederos, muchos productos no requieren mano de obra adicional para tratamiento o acabado.
- Con microfusión, los modelos de cera pueden hacerse en prácticamente cualquier forma —sin ángulos de desmoldeo y sin afectar la calidad final.
- Los moldes cerámicos son muy duros, creando superficies lisas con bajas tolerancias —a menudo con paredes muy delgadas. Una vez eliminados canales y bebederos, muchos productos no requieren mano de obra adicional para tratamiento o acabado.
Planificación de un proyecto de microfusión
Determinar el mejor método de fabricación depende de varios factores. Aquí algunas consideraciones con sus profesionales de diseño de producción:
- Tipo de producto final: ¿Qué tamaño y forma desea? Diferentes métodos se adaptan a ciertas dimensiones e influyen en el mecanizado necesario para dimensiones finales.
- Cantidad: Al considerar cantidades, mire lo más lejos posible. Lo más económico a corto plazo puede resultar más costoso si planifica varios lotes a largo plazo. Una mayor inversión inicial en utillaje y moldes a menudo ahorra dinero después. Producciones cortas o unitarias no requieren la misma inversión.
- Tolerancias: ¿Qué tan exactas deben ser las dimensiones? Tolerancias mínimas a menudo se logran con microfusión, especialmente para productos con paredes muy delgadas.
- Aplicación mecánica: La fundición puede reducir el ensamblaje requerido en aplicaciones mecánicas —ahorrando tiempo y mano de obra.
- Requisitos de material: Los moldes cerámicos de microfusión son aptos para amplia gama de materiales, incluyendo aleaciones base hierro y acero vaciadas a alta temperatura.
- Post-producción: Como en otras fundiciones, según su aplicación final, los productos de microfusión pueden someterse a tratamientos térmicos u otros acabados superficiales si se requiere.
Fundiciones de microfusión
La mayoría de fundiciones que producen microfusión no necesariamente ofrecen otros métodos, prefiriendo especializarse en uno. Diferencias significativas entre métodos como fundición en arena vs microfusión hacen improbable que una sola empresa tenga infraestructura para más de un método.
Es normal que los fundidos de microfusión cuesten más que los de métodos más simples como fundición en arena. Los beneficios —intricidad, fiabilidad, repetibilidad, acabado superficial y otros— compensan con creces la diferencia de coste.
Es importante entender verdaderamente los parámetros de diseño del fundido que diseña o compra. Si la microfusión ofrece una pieza de forma neta sin mecanizado, pero la fundición en arena necesitará mecanizado, el coste adicional de microfusión puede justificarse.
Fuentes
- Grote, Karl-Heinrich y Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. «The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship.» Gold Bulletin. Junio 1980, Volumen 13, Número 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.
Tecnología Industrial
- Moldeo por Inversión: El Método de Fundición Confiable para Componentes Metálicos de Precisión
- Fundición a la cera perdida (investment casting): un proceso de fabricación atemporal
- Microfusión: Ahorro de Costos y Calidad – Parte 2
- Microfusión vs. Fundición a Presión: Diferencias Clave Explicadas
- Dominando la formación de la cubierta en fundición a la cera perdida: Guía para precisión y calidad
- Dominando la fundición a la cera perdida de acero inoxidable: Precisión, durabilidad y aplicaciones industriales
- ¿Vale la pena invertir en un router CNC personalizado? Perspectivas de expertos
- Dominando el Fundido de Metales: Del Metal Fundido a las Piezas Terminadas
- Fundición en molde de carcasa desmitificada: proceso de 6 pasos para fundición de precisión
- Los Cuatro Métodos Principales de Fundición en Molde Permanente
- Por Qué Invertir en Grúas Demag Vale la Pena: Calidad, Fiabilidad y Longevidad