



Operaciones de Forjado Explicadas: Tipos, Métodos, Beneficios y Claves
En este artículo veremos qué es el forjado, cómo funciona, tipos de forjado, operaciones, ventajas, desventajas y más.
¿Qué son las Operaciones de Forjado?
Las operaciones de forjado son las operaciones usadas para dar la forma deseada a cualquier pieza de metal calentándola o enfriándola y luego golpeándola con martillo.
¿Qué es el Forjado?
El forjado es un proceso de fabricación que implica dar forma al metal con fuerzas compresivas localizadas. Los golpes se dan con martillo o matriz. El forjado se clasifica frecuentemente según la temperatura: forjado en frío, forjado en tibio o forjado en caliente.
Métodos de Forjado
Pequeños trabajos se pueden hacer golpeando con martillo, pero los pesados solo con máquinas. Hay tres métodos de forjado:
- Forjado a mano
- Forjado por caída (Drop forging)
- Forjado a potencia o forjado mecánico
1. Forjado a Mano
El forjado a mano o herrería es dar forma a una pieza golpeándola con martillo. Solo se emplea para dar forma a un pequeño número de forjados ligeros, principalmente en talleres de reparación. En años recientes, ha sido sustituido por forjado a potencia.
2. Forjado por Caída
El forjado por caída es dar forma al metal y aumentar su resistencia. En la mayoría, una matriz superior se fuerza contra una pieza calentada sobre una matriz inferior fija. Si la matriz superior o martillo se deja caer, el proceso es forjado por caída.
3. Forjado a Potencia
El forjado a potencia da forma al metal usando fuerza calculada. Se ejecuta con martillo de potencia o matriz durante la conformación para producir el diseño previsto.
Operaciones de Forjado en Herrería
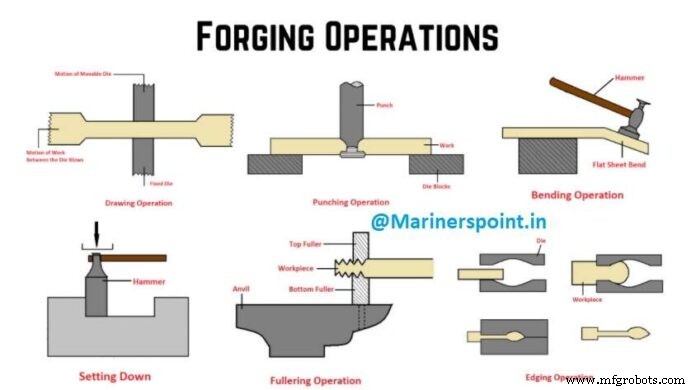
Varias operaciones cambian la forma de la materia prima a la forma final. Las operaciones típicas son:
- Operación de embutido (Upsetting)
- Operación de estirado (Drawing down)
- Operación de asentado (Setting down)
- Operación de doblado (Bending)
- Operación de soldadura (Welding)
- Operación de corte (Cutting)
- Operación de punzonado (Punching)
- Operación de ranurado (Fullering)
Todas se realizan con el metal en condición caliente, que debe mantenerse tomando un "calor fresco" cuando la pieza muestra enfriamiento.
1. Operación de Embutido (Upsetting)
El embutido o encabezo aumenta el espesor de una barra a costa de su longitud mediante presión axial. La presión puede obtenerse: golpeando el extremo contra el yunque, apoyando en el yunque y golpeando con martillo, colocando en agujero de bloque de cuñas y golpeando, o sujetando en tornillo de banco y martilleando.
La Fig. 8.6 (a) muestra efecto de golpes fuertes de martillo en barra calentada uniformemente; (b) efecto de golpes ligeros. Embutidos localizados como en (c) y (d) calentando solo el extremo o el centro.
2. Operación de Estirado o Acintado (Drawing Down / Swaging)
Aumenta la longitud de una barra a costa de su ancho o espesor o ambos. En Fig. 8.7, A, B, C ilustran: A = material original, B = tras martillear con martillo de peineta recta o con fuller superior y maza, C = forjado final tras usar aplanador.
3. Operación de Asentado (Setting Down)
Es un estirado o acintado localizado como en D de Fig. 8.7. Proceso de adelgazamiento localizado con martillo de asentar o asentador. Usualmente se ranura (fuller) en el lugar donde empieza el asentado. En Fig. 8.7, E muestra asentado de ambos bordes con fuller superior e inferior, F ilustra uso de aplanador cerca de un hombro.
4. Operación de Punzonado
Produce agujeros, generalmente cilíndricos, usando punzón caliente sobre el agujero del yunque, sobre matriz cilíndrica, o sobre agujero del tamaño correcto en el bloque de cuñas. Fig. 8.8 muestra etapas del punzonado.
5. Operación de Doblado
El doblado es operación importante y muy usada. Puede ser angular o curvilíneo. Puede hacerse sobre el borde de la cara del yunque, sobre el cuerno del yunque, en formas especiales como bordes del bloque de cuñas, o para barras, insertando el extremo en el agujero del yunque y doblando con llave o tenaza.
6. Operación de Soldadura o Cierre
Es quizás la principal operación del herrero. El metal que permanece pastoso en amplio rango de temperatura se suelda más fácilmente; en esto el hierro forjado y acero dulce tienen ventaja. Lo esencial para una soldadura sana es que las superficies en contacto estén perfectamente limpias, mecánica y químicamente, para que cohesionen en estado plástico.
Protección al metal: recubrimiento de fundente que cubre las superficies y, excluyendo el aire, previene oxidación. Fundentes comunes: arena de cuarzo limpia, bórax calcinado, o mezcla de cuatro partes bórax y una de sal amoníaco.
7. Operación de Corte
El corte es forma de cincelado donde una pieza larga se corta en longitudes especificadas, o un forjado se separa de su lingote. Para cincelado en caliente, el acero debe calentarse en fragua u horno a calor rojo cereza claro, 850-950 °C. Al cortar con cinceles, los golpes se dirigen a la cabeza del cincel, que debe ser ligeramente redondeada.
8. Operación de Ranurado (Fullering)
En metalurgia, un fuller es herramienta para formar metal en caliente. Tiene nariz redondeada, cilíndrica o parabólica. El ranurado o ensanchamiento se hace a lo largo de la pieza trabajando en secciones separadas. El eje de la pieza se posiciona perpendicular al ancho de la matriz plana.
En estas operaciones, el fuller se coloca contra el material y se golpea (fuller superior) o el material (fuller inferior) con martillo. La nariz redonda extiende el metal más eficientemente que la cara plana del martillo. Deja crestas que luego se aplanan con martillo u otras herramientas.
9. Operación de Ribeteado (Edging)
Este proceso implica golpear o forzar la chapa metálica a la forma deseada. La pieza se presiona contra dos bordes de matriz.
Ventajas de las Operaciones de Forjado
- La resistencia a tracción del metal se reduce y gana plasticidad, permitiendo moldearlo a especificación
- Operaciones de estirado, embutido y doblado simplificadas por plasticidad y maleabilidad
- Un trabajo forjado es fácil de acabar porque su forma está casi completa y lleva menos tiempo
- Otras operaciones de máquina se realizan fácilmente tras forjado en metal a mano
- Poco desperdicio de metal
- El forjado en caliente mejora la estructura del metal
- Poco espacio para tensiones y grietas en el metal
Desventajas de las Operaciones de Forjado
- Al calentar, ocurre oxidación, que daña el metal
- Metales frágiles no pueden forjarse
- El proceso no permite acabado
- El tamaño de los trabajos cambia
MCQs sobre Operaciones de Forjado
1. ¿En cuál operación no se usa matriz especial?
a) Forjado por caída
b) Forjado en herrería
c) Acuñado
d) Forjado a prensa
Respuesta: b
Explicación: Forjado en herrería = matriz plana y forjado a matriz abierta. Incluye forjados entre matrices planas posiblemente con herramientas estándar. La forma final depende de la habilidad del herrero. Produce piezas de menor precisión que forjado a matriz de impresión o cerrada. Utillaje simple, barato, permite gran variedad de formas.
2. ¿En cuál operación se usa martilleo repetido y matriz cerrada?
a) Forjado por caída
b) Forjado en herrería
c) Acuñado
d) Forjado a prensa
Respuesta: a
Explicación: Forjado a martillo = forjado por caída donde martillo golpea repetidamente la pieza. Hay tipos: gravedad, contragolpe, martillos de pólvora.
3. ¿En cuál operación se aplica fuerza gradual en vez de martilleo repetido?
a) Forjado por caída
b) Forjado en herrería
c) Acuñado
d) Forjado a prensa
Respuesta: d
Explicación: Forjado a prensa es variante del forjado a martillo de caída. A diferencia de este, la prensa trabaja lentamente aplicando presión continua. El tiempo de contacto de matrices se mide en segundos (vs milisegundos en martillo). Puede hacerse en frío o caliente. Ventaja: deforma la pieza completa.
4. Acuñado y formado son dos tipos especiales de qué operación?
a) Embutido
b) Prensa
c) Avellanado
d) Acintado
Respuesta: b
Explicación: Acuñado es operación severa de apisonado donde el flujo ocurre en capas superiores, no en todo el volumen. En matrices cerradas para detalles finos (acuñación, joyería). El blanco en la cavidad y presión 5-6 veces la resistencia del material. Según detalles, más de una operación de acuñado.
5. ¿Qué operación se usa para piezas de sección transversal uniforme?
a) Embutido
b) Prensa
c) Avellanado
d) Acintado
Respuesta: a
Explicación: En forjado por embutido, barra de sección uniforme (usualmente redonda) se sujeta entre matrices ranuradas, presión en el extremo en dirección del eje con herramienta de encabezar que ensancha el extremo por desplazamiento de metal.
6. ¿En qué técnica se forma la sección de tubos o barras por impactos repetidos?
a) Embutido
b) Prensa
c) Avellanado
d) Acintado
Respuesta: d
Explicación: Acintado es técnica de deformación mecánica para reducir o formar sección de barras o tubos por impactos o golpes repetidos.
7. Encabezar es tipo de qué operación?
a) Perforado
b) Repujado
c) Embutido
d) Acuñado
Respuesta: c
Explicación: Herramienta de encabezar perpendicular a cara transversal de barra sujeta en matriz. Al aplicar presión, longitud se reduce y diámetro aumenta (embutido). Proceso usado extensamente en fijadores para formar cabezas de tornillos, pernos.
8. En encabezar, para evitar pandeo, relación longitud-diámetro debe ser?
a) 1:3
b) 2:3
c) 3:1
d) 2:1
Respuesta: c
Explicación: Pandeo = fallo lateral repentino bajo alta compresión. En forjado por embutido, relación aspecto (longitud/diámetro) debe ser 3:1.
9. ¿Qué operación hace figuras en relieve en chapa con relieve correspondiente en otra cara?
a) Forjado por laminación
b) Repujado
c) Acuñado
d) Encabezar
Respuesta: b
Explicación: Repujado = chapa estirada a poca profundidad con matrices macho/hembra coincidentes. Para rigidez de paneles planos. También para artículos decorativos: matrículas, placas, joyería. Con dos matrices se producen letras, números, diseños.
10. ¿Qué operación se usa para hacer bolas de rodamiento?
a) Laminación sesgada
b) Forjado por laminación
c) Forjado a prensa
d) Embutido
Respuesta: a
Explicación: Tipo especial, laminación sesgada, para fabricar bolas de acero para molienda, bolas de rodamiento.
11. En forjado, el ranurado se hace para:
a) Estirar el material
b) Doblar el material
c) Embutir el material
d) Extruir el material
Respuesta: a
Explicación: Ranurado estira el material. Distribuye material lejos del área de forjado. Reduce sección transversal o alarga preparación para operación subsiguiente.
Estos fueron los diversos tipos de operaciones de forjado en la industria. ¡Esperamos que te gustara! Déjanos tu feedback en los comentarios.
Tecnología Industrial
- Proceso de Forja: Tipos, Operaciones, Aplicaciones, Ventajas y Desventajas
- Brochado: Proceso, Herramientas, Tipos, Ventajas y Desventajas
- Entendiendo el Antialiasing: 6 Tipos y Métodos para Suavizar Imágenes Digitales
- Estampado explicado: Tipos, procesos y aplicaciones
- Torneado en mecanizado: Definición, tipos y operaciones clave
- Tornos: tipos, funciones y aplicaciones explicadas
- Forja: Proceso, Tipos y Materiales
- Martillos Neumáticos Explicados: Tipos, Diseño y Funcionamiento
- Plantillas y útiles (jigs and fixtures): definiciones, tipos, ventajas y diferencias clave
- Operaciones de torno y herramientas de corte: Dominando el mecanizado de precisión
- Dominando operaciones de mecanizado: Herramientas y técnicas esenciales