



Cómo la visión artificial mejora la seguridad alimentaria y reduce costos de retiro para fabricantes
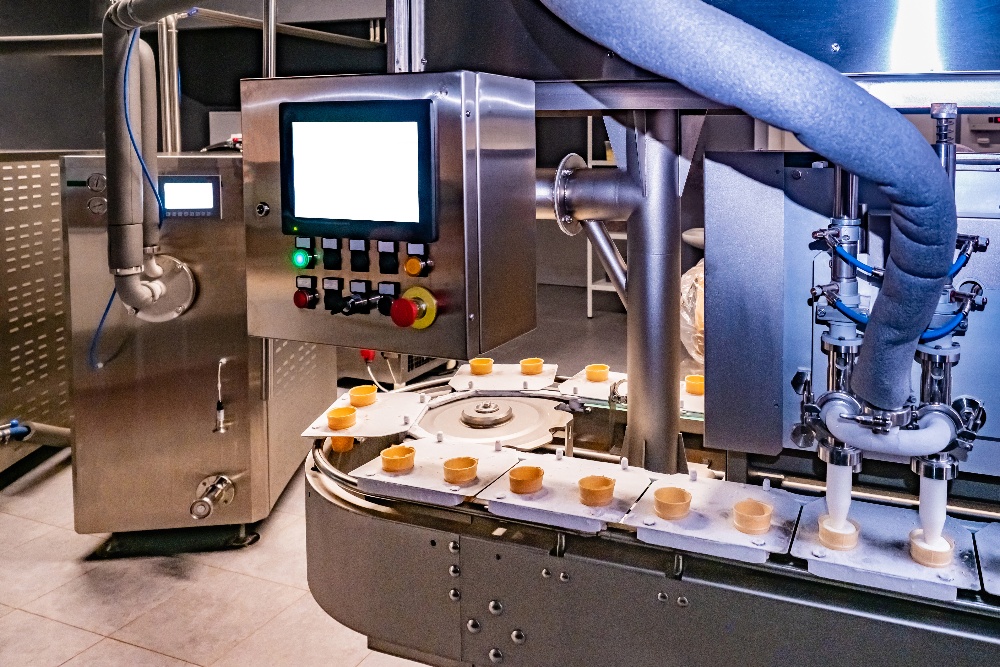
Gobierno y otras organizaciones han puesto a fabricantes de alimentos bajo lupa para asegurar cumplen estándares de seguridad y regulaciones. Aunque prácticas que aseguran seguridad, calidad y consistencia requieren inversión inicial, compensan a largo plazo. Food Marketing Institute (FMI) y Grocery Manufacturers Association (GMA) estiman que coste medio de retirada (recall) para empresas alimentarias es 10 millones $.
Ni eso es lo peor: tras retirada, muchos usan redes sociales para desahogarse, causando rechazo público que daña reputación. Otros consumidores cambian de marca, pérdida adicional de ingresos. Una forma en que fabricantes de alimentos pueden evitar estos escenarios es mediante tecnología de Visión Artificial (Machine Vision).
¿Qué es la tecnología de Visión Artificial?
Visión Artificial, también "visión industrial" o "sistemas de visión", ha avanzado mucho en industria alimentaria y bebidas en años recientes para aumentar eficiencia y calidad manteniendo cumplimiento regulatorio. Antes considerada solo lector de códigos de barras, hoy usa cámaras automatizadas y software, a menudo montadas sobre líneas de ensamblaje, para inspeccionar productos, recopilar datos, detectar inconsistencias, escanear etiquetas, dirigir producto, y más, todo a alta velocidad sin intervención de operarios. Además, hoy puede verificar limpieza de equipos de procesado, lo que afecta calidad alimentaria. Sistemas pueden operar 24/7, aumentando producción manteniendo calidad.
5 formas en que Visión Artificial ayuda a fabricantes de alimentos
Cubiertos los básicos, profundicemos en cinco áreas donde la tecnología realmente mejora procesos:
1. Inspección de seguridad
Elementos extraños que pueden enfermar o dañar calidad pueden colarse en productos durante producción, pero sistemas de Visión Artificial detectan y alertan a operarios. Identifican rápida y automáticamente material que no pertenece, incluso si no es visible al ojo humano. Al identificar contaminación cruzada, salvan a tu negocio de demandas potenciales y cobertura mediática negativa. También verifican color, madurez y deterioro, reduciendo chance de introducir productos pobres o insalubres.
2. Rastreo y trazabilidad
Códigos de producto, fechas, lotes y códigos de barras pueden mezclarse durante producción, pero Visión Artificial rastrea ingredientes y codificación en todo el proceso para evitarlo. Además, sistemas guardan historial de cada paquete, así que si hay problema, fabricantes revisan log y encuentran dónde falló.
3. Etiquetado
Gente ha sufrido reacciones alérgicas por alimentos mal etiquetados, resultando en retiradas gubernamentales y responsabilidad legal. Visión Artificial detecta productos mal etiquetados (a menudo por error humano) y notifica a operarios para corregir antes de salir. También busca etiquetas desalineadas o arrugadas, corregibles para proteger apariencia de producto y, en última instancia, tu marca.
4. Envasado
Va de la mano con etiquetado. Machine learning identifica envases dañados que afectarían percepción del consumidor en estantería. También verifica integridad de materiales de envase reciclado para asegurar limpieza adecuada.
5. Integridad de envases
Envases mal sellados causan derrames o producto estropeado, y pueden introducir material extraño. Con sistema de Visión Artificial, envases sin sellar o dañados se identifican inmediatamente y se notifica a operarios. También verifica niveles de llenado para consistencia y eliminar desperdicio. Confirma foils y sellos inviolables si necesario.
Mejora calidad y asegura seguridad alimentaria con Visión Artificial
Retiradas de alimentos son caras, y mal producto daña marca e incluso causa muertes. OMS revela que ~600 millones enferman cada año por comida contaminada, y 420.000 mueren. Para asegurar que tu empresa no contribuya a estas cifras alarmantes, fabricantes de alimentos y bebidas deberían considerar sistema de Visión Artificial para mejorar calidad de producto y posición en mercado.
Tecnología Industrial
- Previniendo la visión de túnel: Un enfoque proactivo para la seguridad y fiabilidad de planta
- Desbloquea el crecimiento: El valor de los grupos de consejo par para fabricantes de California
- 10 flujos de trabajo de automatización esenciales para fabricantes
- Maximice la vida útil de sus máquinas: gestión experta de refrigerante para talleres
- Desbloquee la eficiencia: beneficios de un taller de mecanizado conectado
- Desbloquee la Precisión: Cómo una Máquina de Corte por Chorro de Agua de 5 Ejes Transforma la Fabricación y Proyectos DIY
- Desbloqueando Ventaja Competitiva: Cómo la Industria 4.0 Impulsa la Eficiencia en Fabricación
- Cómo la Visión Robótica Mejora la Automatización: Ventajas y Aplicaciones Clave
- Axiomtek IPS960-511-PoE: Controlador Visión Todo-en-Uno Robusto para Inspección Industrial
- Tendencias de Fabricación 2021: Cloud, IA, Impresión 3D, Blockchain, Cobots y RTLS
- Cómo la visualización de datos impulsa la eficiencia para fabricantes de máquinas